 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh


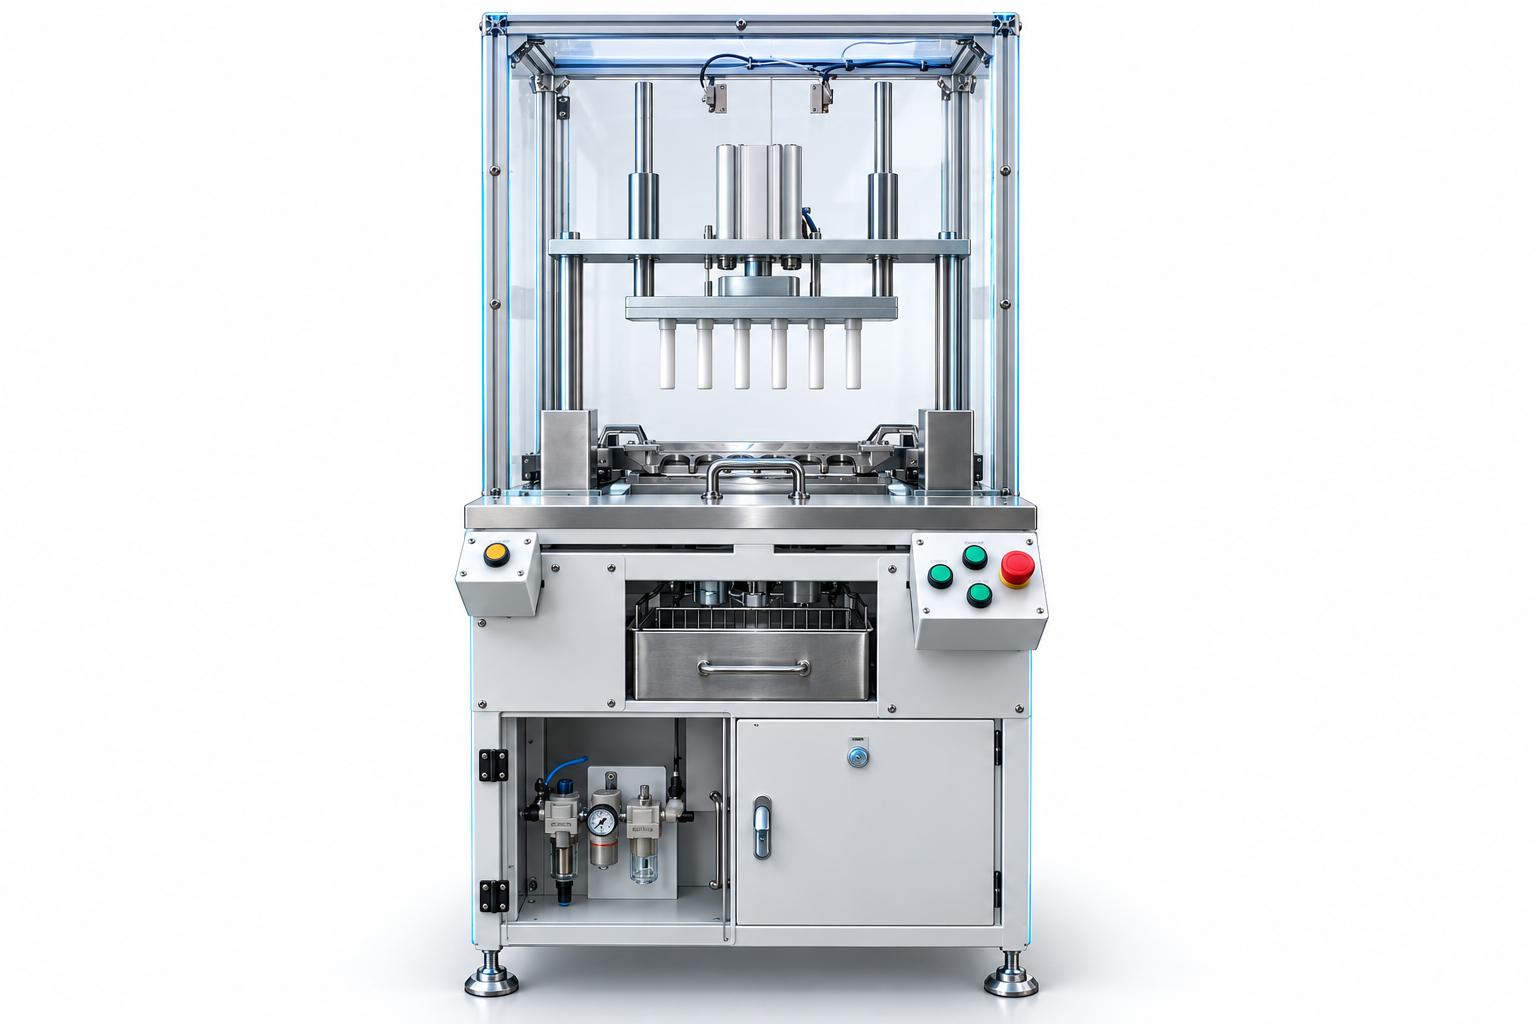
Máy tháo sản phẩm ra khỏi khuôn
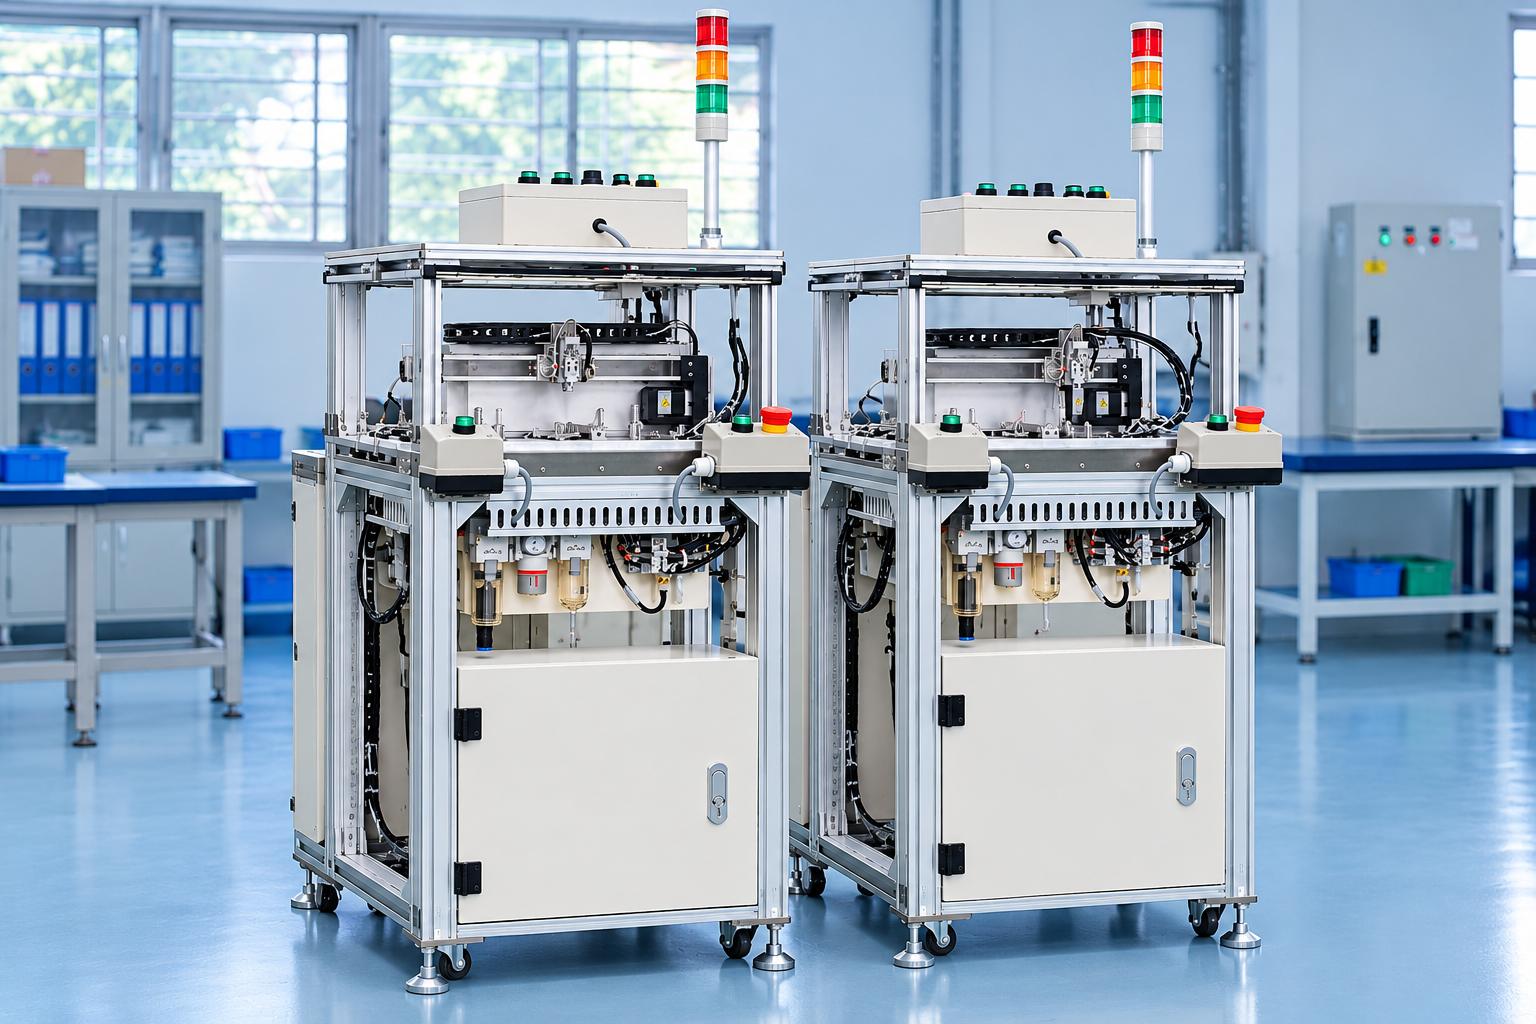
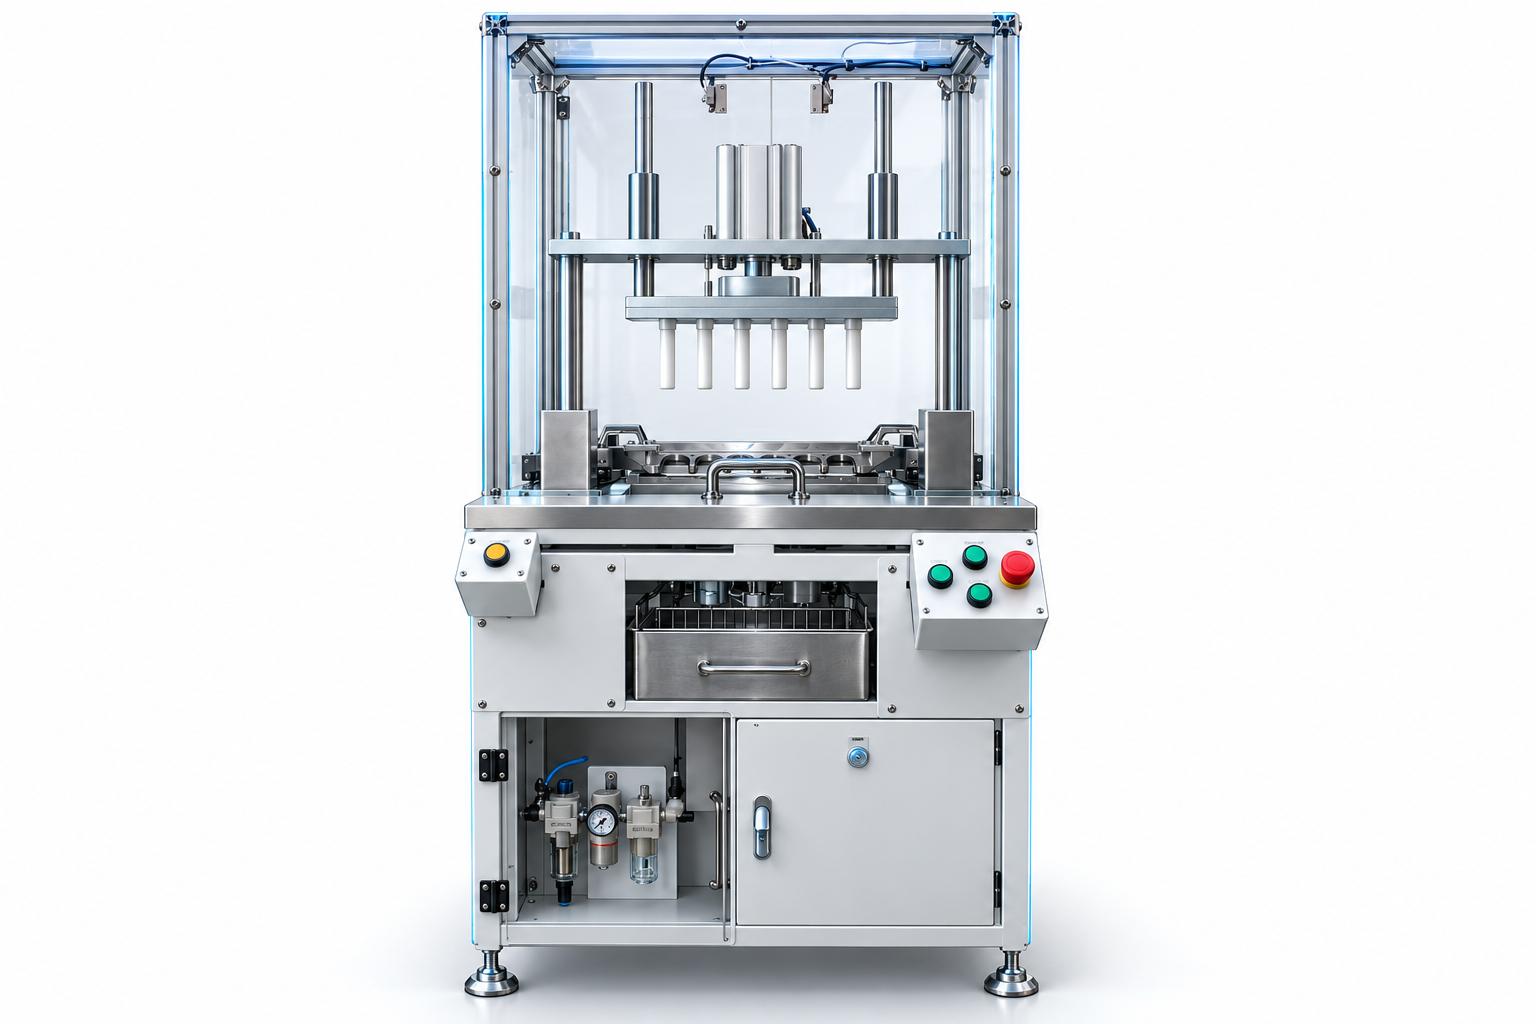
Máy tháo sản phẩm ra khỏi khuôn CNC VINA hỗ trợ công đoạn tách sản phẩm khỏi khuôn bằng cơ cấu nâng hạ và đẩy sử dụng khí nén. Người vận hành đưa khuôn vào bộ gá, dịch chuyển gá và điều khiển từng bước bằng bàn đạp cùng các nút bấm. Các cơ cấu làm việc theo điều kiện vị trí được kiểm tra bằng cảm biến và bộ điều khiển PLC.
Thiết bị phù hợp với quy trình cần tháo sản phẩm theo hướng xác định và có thể thiết kế bộ gá tương ứng với khuôn. CNC VINA nhận thiết kế máy theo hình dạng sản phẩm, kết cấu khuôn, yêu cầu tiếp xúc và cách tổ chức công đoạn. Khả năng tháo cần được kiểm chứng trên mẫu thực tế để lựa chọn cơ cấu và đầu đẩy phù hợp.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
Mô tả sản phẩm

Máy tháo sản phẩm ra khỏi khuôn là thiết bị chuyên dụng hỗ trợ quá trình tách sản phẩm khỏi khuôn sau khi hoàn tất công đoạn tạo hình. Máy được thiết kế nhằm giảm sức lao động thủ công, đồng thời giúp thao tác tháo khuôn thuận tiện và ổn định hơn trong quá trình sản xuất. Với sự kết hợp giữa cơ cấu cơ khí, hệ thống truyền động và bộ điều khiển tự động, thiết bị cho phép kiểm soát các chuyển động theo trình tự làm việc đã thiết lập. Cấu hình máy có thể được điều chỉnh để phù hợp với đặc điểm kết cấu, kích thước và yêu cầu tháo sản phẩm của từng loại khuôn. Quá trình vận hành có sự phối hợp giữa người thao tác và các cơ cấu chức năng nhằm đảm bảo khuôn được định vị đúng trước khi thực hiện thao tác đẩy. Bên cạnh khả năng hỗ trợ sản xuất, thiết bị còn chú trọng đến tính thuận tiện trong vận hành, khả năng kiểm soát chuyển động và yêu cầu an toàn khi sử dụng. Nhờ đó, thiết bị lấy sản phẩm khỏi khuôn góp phần nâng cao hiệu quả làm việc và đáp ứng nhu cầu chuyên biệt trong các dây chuyền sản xuất công nghiệp. Vậy thiết bị này được ứng dụng trong những ngành công nghiệp nào và có cấu tạo như thế nào? Bài viết dưới đây hãy cùng CNC VINA làm rõ những vấn đề này.
Thông số kỹ thuật Máy tháo sản phẩm ra khỏi khuôn
| Hạng mục | Thông số |
| Kích thước máy | L770 x W580 x H1620 mm |
| Điện điều khiển | 24V DC |
| Áp suất khí cấp | 0.4 - 0.5 MPa |
| Bộ điều khiển | PLC |
| Cơ cấu chính | Tiếp nhận khuôn, nâng hạ, đẩy sản phẩm |
| Cách vận hành | Điều khiển từng bước bằng nút bấm và bàn đạp |
| Đưa khuôn và dịch chuyển gá | Người vận hành thực hiện |
| Bộ gá thay thế | Tương ứng cấu hình khuôn 4, 5 hoặc 6 điểm |
| Trang bị vận hành | Cửa che chắn có cảm biến, nút dừng khẩn cấp |
Khi duyệt bố trí máy, cần chừa không gian cho hành trình kéo gá, thao tác đặt khuôn, thu hồi sản phẩm và bảo dưỡng. Kích thước thân máy cần được xem xét cùng toàn bộ vùng thao tác này.
Vai trò của máy tháo khuôn trong sản xuất
Tháo sản phẩm là bước cần được xem xét cùng với quá trình tạo hình. Một chi tiết đã đạt yêu cầu trong khuôn vẫn có thể bị ảnh hưởng nếu điểm tỳ, hướng tác động hoặc cách giữ khuôn không phù hợp khi lấy ra. Thiết bị chuyên dụng giúp tổ chức công việc theo bộ gá và các chuyển động đã xác định, giảm phần thao tác trực tiếp dùng sức của người vận hành.
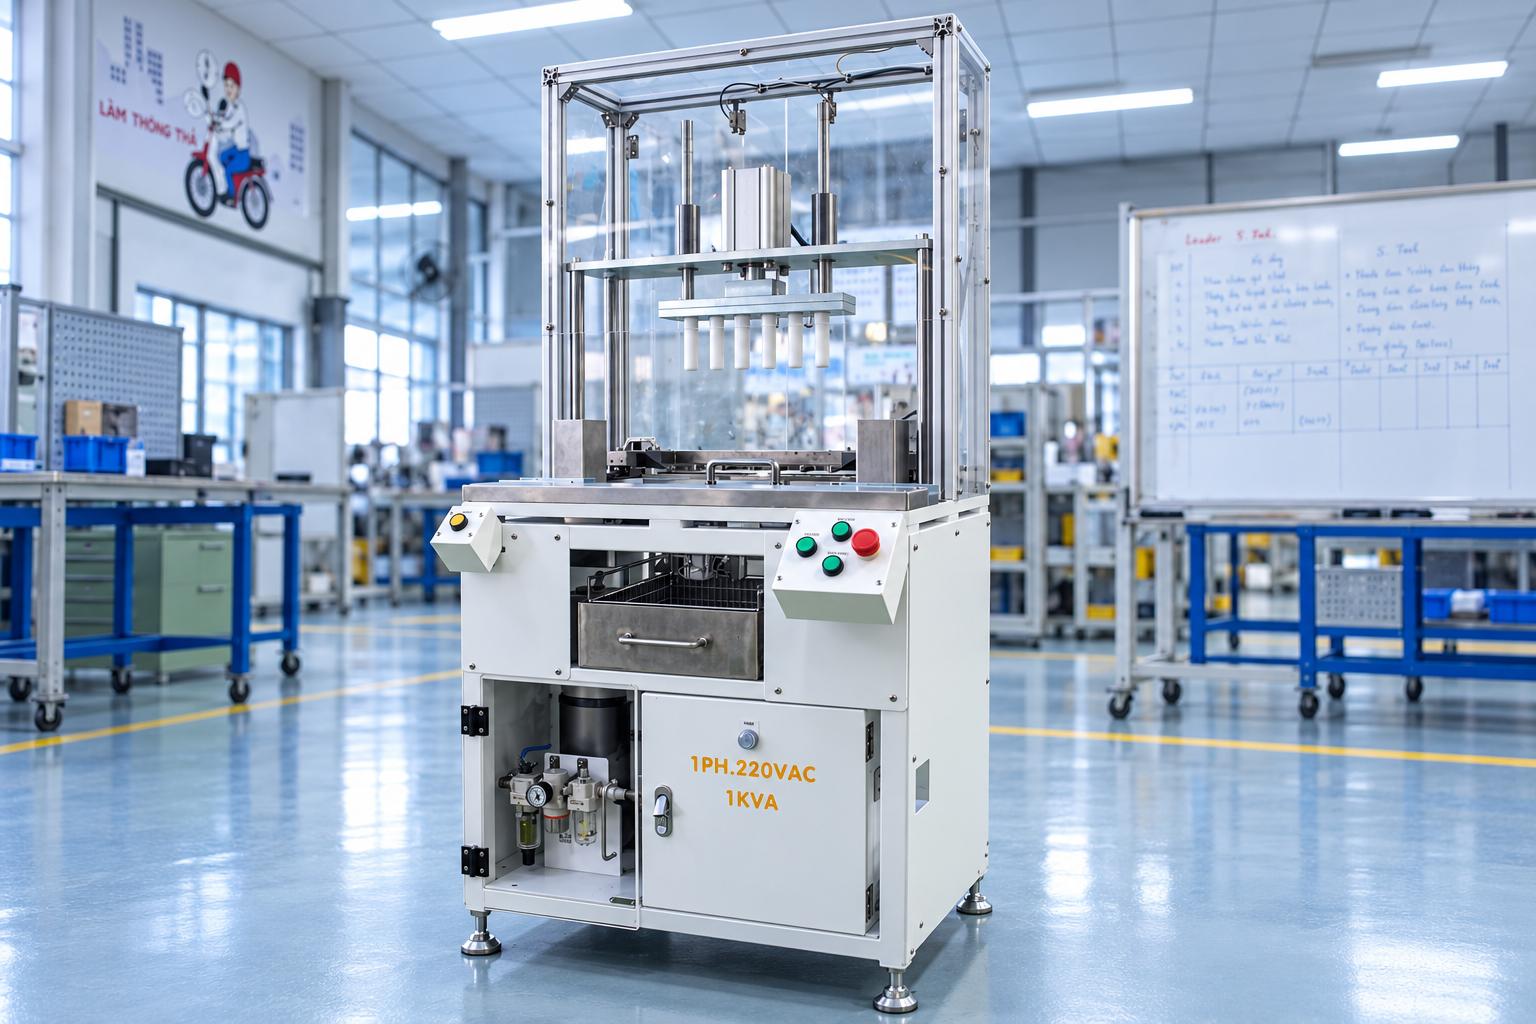
Ở cấu hình này, cơ cấu hỗ trợ đưa khuôn vào, cụm nâng hạ và cụm đẩy sản phẩm thực hiện những phần việc riêng. Người vận hành chủ động chuyển bước sau khi kiểm tra trạng thái làm việc. Đây là cách cơ giới hóa công đoạn tháo khuôn theo từng thao tác, phù hợp khi doanh nghiệp vẫn cần người theo dõi và xử lý khuôn tại trạm.
Hiệu quả sử dụng cần được đánh giá qua chất lượng sản phẩm sau tháo, tình trạng khuôn, mức thuận tiện khi thao tác và nhịp làm việc thực tế. Thời gian dịch chuyển của một xi lanh chỉ là một phần trong toàn bộ công đoạn.
Đặc điểm chính của Máy tháo khuôn bằng khí nén
- Phân chia cơ cấu theo chức năng: hỗ trợ tiếp nhận khuôn, nâng hạ cụm gá và đẩy sản phẩm ra khỏi khuôn.
- Điều khiển theo từng bước: bàn đạp và nút bấm phối hợp với điều kiện vị trí của các cơ cấu.
- Bộ gá thay thế theo khuôn: phần gá tháo khuôn và bộ đầu đẩy cần được lắp đúng cặp tương ứng.
- Theo dõi vị trí bằng cảm biến: kiểm tra trạng thái vào ra, nâng hạ và hành trình của các xi lanh.
- Có cửa che chắn và nút dừng khẩn cấp: tích hợp vào điều kiện cho phép hoạt động của máy.
Cấu tạo Máy tháo khuôn chuyên dụng
Máy tháo sản phẩm khỏi khuôn được thiết kế với các cụm cơ khí, hệ thống khí nén và bộ điều khiển PLC phối hợp nhằm hỗ trợ quá trình tháo sản phẩm ra khỏi khuôn. Mỗi cụm đảm nhiệm một chức năng riêng, từ tiếp nhận và định vị khuôn, nâng hạ, đẩy sản phẩm đến kiểm soát trình tự vận hành, giúp quá trình thao tác thuận tiện và đáp ứng yêu cầu của từng loại khuôn.
Cụm tiếp nhận khuôn và gá trượt
Cụm tiếp nhận có xi lanh nâng hạ được điều khiển bằng bàn đạp, hỗ trợ thao tác đặt khuôn vào vị trí. Người vận hành đẩy hoặc kéo đồ gá chứa khuôn bằng tay giữa các vị trí làm việc. Chuyển động ngang của gá cần được phân biệt với chuyển động nâng hạ bằng xi lanh.
Ray trượt, trục và bạc dẫn hướng tạo đường di chuyển cho các cụm cơ khí. Khi thiết kế cho khuôn mới, cần xem xét khối lượng khuôn, chuẩn đặt, khoảng không thao tác và lực cần thiết để dịch chuyển gá. Tay nắm và vị trí đặt khuôn cũng ảnh hưởng trực tiếp đến sự thuận tiện khi làm việc theo ca.
Cụm nâng hạ và gá tháo khuôn
Cụm nâng hạ sử dụng xi lanh kết hợp các phần tử dẫn hướng để đưa gá đến vị trí làm việc. Bộ gá chuyên dụng xác lập các điểm đỡ và vị trí tương quan với khuôn, giúp cơ cấu tác động theo hướng đã thiết kế.
Thiết bị có các bộ gá cho khuôn bốn, năm hoặc sáu điểm. Những cấu hình này cần dùng bộ gá tháo khuôn và bộ đầu đẩy tương ứng. Số vị trí trên gá không đồng nghĩa với số sản phẩm đạt trong một chu kỳ; năng suất còn phụ thuộc cách bố trí khuôn và trình tự thao tác.
Cụm đẩy sản phẩm
Xi lanh phía trên mang bộ đầu đẩy đi xuống để tác động vào sản phẩm. Sau thao tác đẩy và khoảng chờ đã thiết lập, xi lanh tự hồi lên. Đầu đẩy bố trí theo bộ gá của từng cấu hình khuôn.
Với chi tiết mới, cần xác định vị trí được phép tiếp xúc, hướng đẩy và khoảng hành trình cần thiết để sản phẩm thoát khỏi khuôn. Đầu công tác phải phù hợp với hình dạng chi tiết và yêu cầu bề mặt. Kết quả thử mẫu là cơ sở đánh giá nguy cơ tạo dấu tiếp xúc, biến dạng hoặc mắc lại sau khi đẩy.
Mạch khí nén và bộ chuyển thủy khí
Mạch khí gồm bộ lọc, điều chỉnh áp suất, van điều khiển và các phần tử tiết lưu cho từng cơ cấu. Cụm nâng hạ còn có bộ chuyển thủy khí trong mạch làm việc. Việc lựa chọn và căn chỉnh các phần tử này cần được thực hiện cùng yêu cầu chuyển động của khuôn và gá.
Áp suất khí cấp của cấu hình là 0,4 - 0,5 MPa. Giá trị này là điều kiện cấp khí, không phải thông số lực tháo sản phẩm. Khi đặt chế tạo, lực và chuyển động cần thiết phải được xác lập theo độ bám giữa sản phẩm với khuôn, diện tích tiếp xúc và khả năng chịu tác động của chi tiết.
PLC và điều kiện cho phép chuyển động
PLC nhận tín hiệu từ nút bấm, bàn đạp, công tắc hành trình và cảm biến xi lanh để điều khiển các van. Cảm biến cửa tham gia điều kiện cho phép hoạt động. Các chuyển động được ràng buộc theo trạng thái của gá và cơ cấu liên quan.
Ví dụ, cụm tiếp nhận chỉ được nâng khi các cơ cấu đáp ứng điều kiện vị trí ban đầu; cụm nâng hạ cần gá ở vị trí phía trong; bộ đẩy chỉ được kích hoạt khi cụm nâng hạ đã lên và gá chứa khuôn ở vị trí phía ngoài. Các điều kiện này giúp tổ chức thao tác đúng trình tự đã thiết kế.
Nguyên lý vận hành và bảo dưỡng Máy tháo khuôn chuyên dụng
Máy tháo khuôn hoạt động theo trình tự phối hợp giữa thao tác của người vận hành, chuyển động của các cụm cơ khí và hệ thống điều khiển PLC. Để thiết bị vận hành ổn định, cần nắm rõ quy trình làm việc, các điều kiện chuyển động và yêu cầu bảo dưỡng định kỳ.
Quy trình làm việc Máy đẩy sản phẩm khỏi khuôn
Máy sử dụng người vận hành để điều khiển từng công đoạn, với trình tự phối hợp chính như sau:
- Chuẩn bị bộ gá: Lắp phần gá tháo khuôn và bộ đầu đẩy đúng cấu hình, kiểm tra nguồn cấp cùng trạng thái các cơ cấu.
- Tiếp nhận khuôn: Người vận hành dùng bàn đạp điều khiển cụm hỗ trợ nâng hạ, đặt khuôn vào gá theo quy trình.
- Đưa gá vào vị trí nâng: Đẩy gá chứa khuôn vào phía trong và điều khiển cụm nâng bằng cách phối hợp hai nút chức năng.
- Chuyển sang vị trí đẩy: Sau bước nâng, đưa gá chứa khuôn về vị trí phía ngoài để đáp ứng điều kiện làm việc của bộ đẩy.
- Đẩy sản phẩm ra: Kích hoạt cụm đẩy bằng tổ hợp nút quy định; đầu đẩy đi xuống và tự hồi sau khoảng chờ của chương trình.
- Hoàn tất và chuẩn bị lượt tiếp theo: Kiểm tra sản phẩm sau tháo, đưa gá và các cơ cấu về trạng thái nhận khuôn theo hướng dẫn vận hành.
Điều kiện vị trí được kiểm tra trong quá trình phối hợp chuyển động. Máy tháo khuôn chuyên dụng không tự cấp khuôn và tự thực hiện trọn chu trình chỉ bằng một nút khởi động. Nhịp làm việc cần tính cả thao tác đặt khuôn, đẩy kéo gá, điều khiển cơ cấu và thu hồi sản phẩm.
Vận hành và bảo dưỡng
Trước ca làm việc, cần kiểm tra bộ gá đúng cấu hình, các liên kết chắc chắn, vị trí dẫn hướng sạch và khí cấp trong khoảng quy định. Người vận hành phải nắm trình tự dùng bàn đạp, tổ hợp nút điều khiển và các điều kiện chờ của từng cơ cấu.
Định kỳ kiểm tra ray trượt, trục, bạc dẫn hướng, đầu đẩy, xi lanh và đường khí. Tình trạng mòn, xước hoặc chuyển động kẹt cần được xử lý trước khi tiếp tục sử dụng. Cảm biến vị trí và cảm biến cửa cần được giữ đúng vị trí, kiểm tra tín hiệu theo lịch bảo dưỡng.
Khi vệ sinh, thay bộ gá hoặc sửa chữa, cần cô lập điện và khí, kiểm soát năng lượng tích trữ cùng các cụm có khả năng chuyển động theo quy trình. Sau công việc, chạy xác nhận từng chức năng trước khi đưa trở lại sản xuất. Cách phản ứng của từng cơ cấu khi dừng khẩn cấp cần được hướng dẫn rõ trong đào tạo vận hành.
Ứng dụng Máy tháo khuôn trong sản xuất công nghiệp
- Tại công đoạn lấy sản phẩm khỏi khuôn đúc, thiết bị lấy sản phẩm khỏi khuôn có thể thực hiện phần tác động nâng hạ và đẩy khi sản phẩm, khuôn được định vị bằng bộ gá phù hợp. Điều kiện áp dụng là có hướng tháo khả thi, vị trí tiếp xúc cho đầu đẩy và khoảng thoát sản phẩm đáp ứng thiết kế. Cần thử với khuôn cùng sản phẩm thực tế trước khi xác nhận cấu hình.
- Trong sản xuất theo lô sử dụng các bộ khuôn khác nhau, thiết kế gá thay thế cho phép tổ chức trạm theo từng cấu hình. Việc thay đổi cần thực hiện đồng bộ giữa gá tháo khuôn và đầu đẩy, sau đó kiểm tra vị trí cùng hành trình. Cách bố trí này phù hợp với nhu cầu dùng chung một trạm cho một nhóm khuôn đã được đánh giá, với thời gian đổi gá được tính vào kế hoạch sản xuất.
- Đối với dự án cải tiến công đoạn tháo bằng tay, thiết bị là phương án để nghiên cứu chuyển phần nâng hạ và tác động đẩy sang cơ cấu máy. Giá trị cần đánh giá nằm ở mức thuận tiện thao tác, kết quả sau tháo và khả năng phối hợp với công đoạn trước, sau. Việc giảm nhân công hoặc tăng sản lượng phải được xác định bằng vận hành thử theo điều kiện thực tế của nhà máy.
- Với sản phẩm và khuôn có kết cấu khác, CNC VINA có thể khảo sát nguyên lý tháo, thiết kế lại gá và chọn cơ cấu tương ứng. Vật liệu sản phẩm, nhiệt độ tại thời điểm tháo, độ bám khuôn và yêu cầu ngoại quan là những thông tin cần kiểm tra. Đây là hướng thiết kế theo yêu cầu, cần thử nghiệm trước khi áp dụng cho từng loại chi tiết.
Những yếu tố người mua cần xác định
Kết cấu khuôn và điều kiện tháo
Cần chuẩn bị bản vẽ hoặc mẫu khuôn, mẫu sản phẩm và mô tả cách tháo hiện tại. Thông tin cần làm rõ gồm hướng tháo, vị trí bị giữ hoặc bám, vùng được phép tỳ đẩy, khối lượng khuôn và trạng thái sản phẩm khi đưa sang trạm.
Nếu sản phẩm còn nóng hoặc có bề mặt nhạy với va chạm, các điều kiện đó cần được đưa vào quá trình thử. Những khu vực không được tác động phải được thể hiện rõ để chọn điểm đỡ và đầu đẩy. Phương án tháo cần phù hợp với cả sản phẩm lẫn khuôn.
Bộ gá và khả năng đổi khuôn
Khả năng dùng nhiều bộ khuôn phụ thuộc chuẩn định vị, khoảng cách giữa các vị trí, chiều cao cụm khuôn và hành trình cần thiết. Số lượng đầu đẩy chỉ là một yếu tố của thiết kế. Khi đổi cấu hình, hai phần gá phải tương ứng với nhau và được kiểm tra trước khi chạy.
Doanh nghiệp nên xác định tần suất đổi khuôn, số bộ gá dự kiến và yêu cầu lưu giữ từng bộ. Với sản phẩm mới, cần đánh giá khả năng dùng chung cơ cấu hiện có hay phải thay đổi hành trình, đầu công tác và logic điều khiển.
Nhịp thao tác và chất lượng sau tháo
Đánh giá sản lượng nên dùng thời gian của toàn công đoạn, từ nhận khuôn đến khi sẵn sàng cho lượt tiếp theo. Cần tính cả thao tác tay với gá và thời gian thu hồi, kiểm tra sản phẩm. Khoảng chờ tự hồi của bộ đẩy không đại diện cho chu kỳ toàn máy.
Tiêu chí chất lượng nên bao gồm sản phẩm thoát hết khỏi khuôn, bề mặt đạt yêu cầu, không biến dạng ngoài giới hạn cho phép và khuôn giữ được tình trạng sử dụng. Nếu cần đo lực, kiểm tra ngoại quan bằng thiết bị hoặc xác nhận kết quả tự động, các hạng mục này cần được đưa vào yêu cầu thiết kế riêng.
Thử mẫu và nghiệm thu thiết bị
Thử nghiệm cần sử dụng đủ các bộ khuôn và biến thể sản phẩm dự kiến sản xuất. Nên thử ở trạng thái thực tế của công đoạn, thay vì chỉ kiểm tra chuyển động không tải.
- Khả năng định vị: Kiểm tra cách đặt khuôn, điểm đỡ và sự tương ứng của hai phần gá.
- Kết quả tháo: Kiểm tra sản phẩm thoát khỏi khuôn, dấu tiếp xúc, biến dạng và tình trạng khuôn sau thao tác.
- Phối hợp chuyển động: Kiểm tra các vị trí vào ra, nâng hạ, hành trình đầu đẩy và điều kiện cho phép chuyển bước.
- Nhịp sản xuất: Ghi nhận thời gian toàn công đoạn theo bố trí khuôn vào và sản phẩm ra dự kiến.
- Điều kiện vận hành: kiểm tra cửa, nút điều khiển, bàn đạp, dừng khẩn cấp và cách khôi phục đúng quy trình.
Kết quả thử là cơ sở chốt gá, cơ cấu và hướng dẫn thao tác. Yêu cầu bổ sung như kiểm tra sản phẩm sau tháo hoặc tự động hóa việc đưa khuôn vào cần được đánh giá và nghiệm thu theo phạm vi riêng.
Câu hỏi thường gặp
Máy có tự thực hiện toàn bộ chu trình tháo khuôn không?
Cấu hình này được điều khiển từng bước. Người vận hành đưa khuôn vào, đẩy kéo gá và dùng bàn đạp cùng tổ hợp nút để điều khiển các cơ cấu. Bộ đẩy có chức năng tự hồi sau thao tác, nhưng toàn công đoạn vẫn cần người vận hành phối hợp.
Có thể dùng cho mọi khuôn có cùng số vị trí không?
Cần kiểm tra cả khoảng cách, chuẩn định vị, chiều cao, hướng tháo và điểm tỳ đẩy. Hai bộ khuôn có cùng số vị trí vẫn có thể cần đồ gá khác nhau. Khả năng sử dụng được xác nhận qua kiểm tra kích thước và thử mẫu.
Áp suất khí cấp có cho biết lực tháo sản phẩm không?
Lực tại đầu công tác còn phụ thuộc cơ cấu, kích thước xi lanh, ma sát và cách tiếp xúc với chi tiết. Vì vậy, cần đánh giá lực cần thiết cùng kết quả tháo trên sản phẩm thực tế để chọn cấu hình.
Có thể bổ sung cấp khuôn hoặc kiểm tra tự động không?
CNC VINA có thể khảo sát các hạng mục này theo cách lưu chuyển khuôn và yêu cầu kiểm tra của công đoạn. Phạm vi thiết kế, điều kiện phối hợp và tiêu chí nghiệm thu cần được xác lập riêng cho dự án.
Máy tháo sản phẩm ra khỏi khuôn là giải pháp hỗ trợ hiệu quả cho công đoạn tách sản phẩm, giúp quá trình thao tác trở nên thuận tiện và có tính kiểm soát cao hơn. Sự phối hợp giữa các cơ cấu nâng hạ, gá trượt, bộ đầu đẩy và hệ thống điều khiển PLC tạo nên trình tự vận hành phù hợp với yêu cầu của từng loại khuôn. Việc lựa chọn bộ gá và đầu đẩy đúng cấu hình đóng vai trò quan trọng trong việc đảm bảo khả năng tháo sản phẩm và hạn chế các tác động không mong muốn lên bề mặt chi tiết. Bên cạnh đó, các điều kiện liên động giúp kiểm soát trạng thái của từng cơ cấu trong quá trình làm việc. Với yêu cầu cải tiến hoặc mở rộng dây chuyền, CNC VINA có thể khảo sát mức độ tự động hóa, cách đưa khuôn vào, thu hồi sản phẩm và kiểm tra sau tháo. Nếu bạn đang có nhu cầu quan tâm đến máy đẩy sản phẩm khỏi khuôn, hãy liên hệ ngay với CNC VINA để nhận được tư vấn và báo giá sớm nhất nhé!
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, Huyện Đan Phượng, Tp. Hà Nội, Việt Nam
Điện thoại: +84.916 63 9355 / +84.915 74 4664
Website: https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
Email: Sales01@cncvina.com.vn | Sales03@cncvina.com.vn