Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh


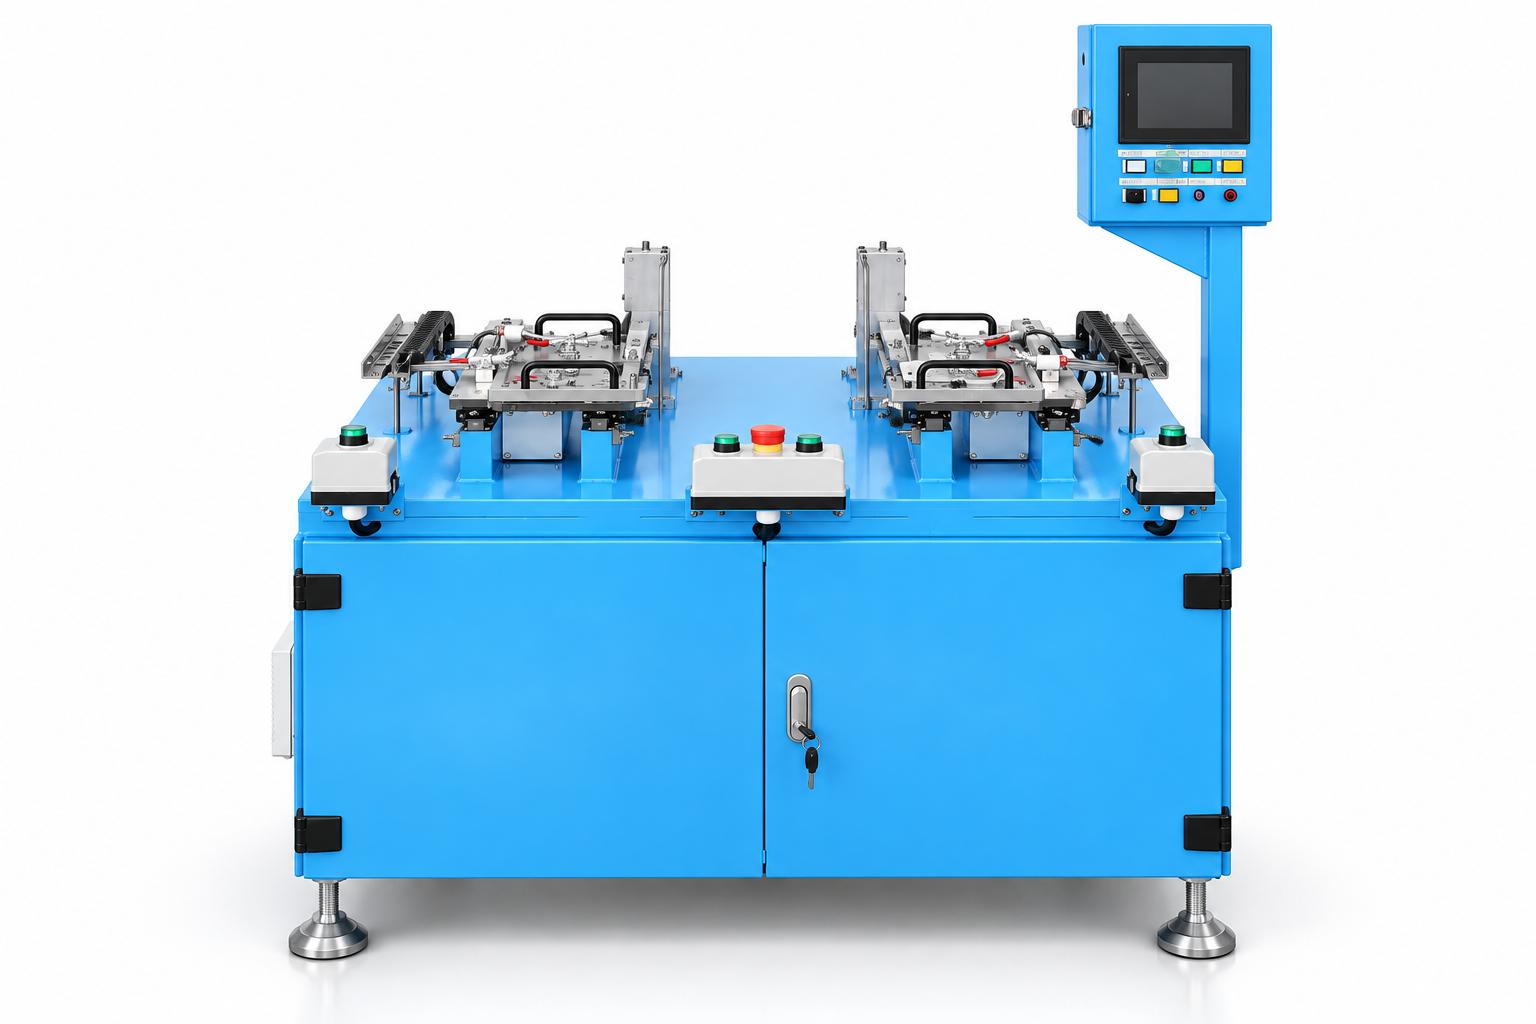
レーザー式シャフト形状ワーク検査装置
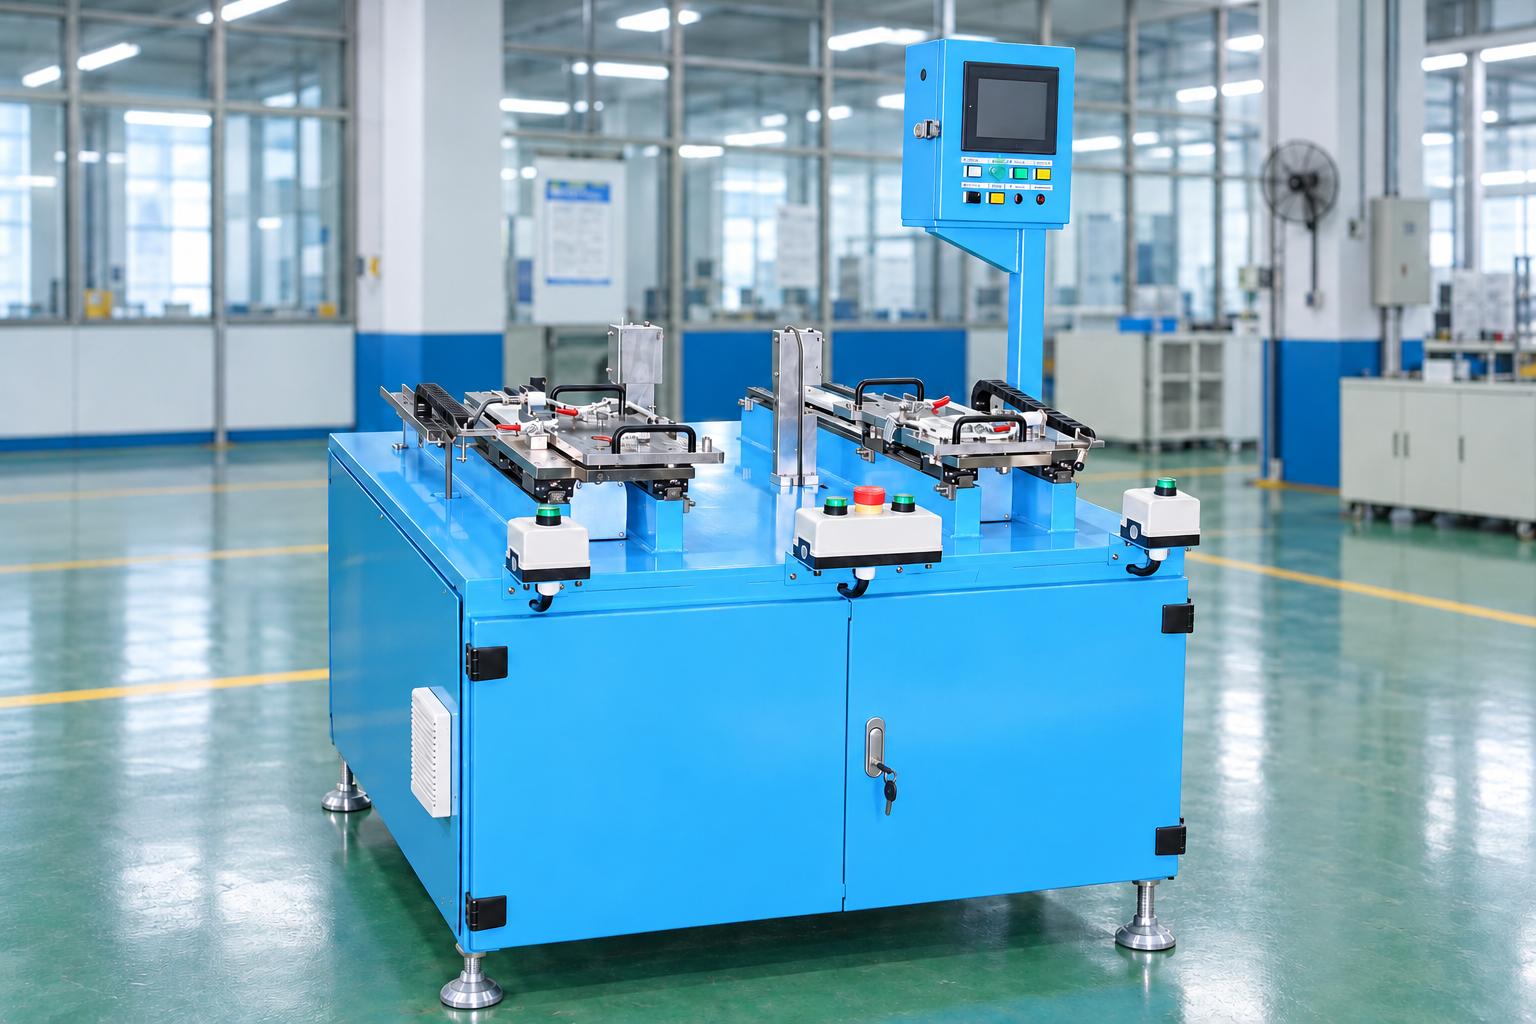
CNC VINAのレーザー式シャフト形状ワーク検査装置は、2か所のワーク設置ステーション、直線移動機構、および非接触測定システムを備え、生産工程における製品検査を支援します。作業者はソフトウェア上で製品の種類を選択し、ワークを治具に設置して測定サイクルを開始します。装置はワークを測定位置に通過させ、パソコン上に測定データを表示し、設定済みの基準に基づいて合否を判定します。
本装置は、製品ごとに設定された測定プログラムに従って、シャフト形状ワークを検査する工程向けに設計されています。直径や軸の振れを検査する場合は、治具の位置決め基準、測定範囲、および結果の算出方法を明確に定める必要があります。ワークの手動投入と自動測定を組み合わせた構成は、作業者による操作と管理された測定手順を両立させるとともに、ワーク上の位置ごとの測定値の変化を確認したい工程に適しています。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

カスタムレーザー測定装置は、非接触測定技術を用いて機械部品の寸法や幾何学的特性を検査するソリューションであり、各企業の生産要件に合わせて設計されます。本システムは、レーザー変位センサーと直線移動機構を組み合わせ、位置ごとの測定データを取得することで、検査範囲内における表面位置の変化を把握します。製品の特性に応じて、直径、軸の振れ、または事前に定めた測定方法に適したその他の項目を検査できるように設計可能です。制御ソフトウェアでは、測定プログラムの選択、数値データやグラフの表示、設定された判定基準に基づく合否判定が可能です。また、複数のワーク保持ステーションを組み込み、手動によるワークの投入と自動測定サイクルを組み合わせることで、実際の運用要件に対応できます。位置決め治具、測定ストローク、検査プログラムを個別に設計することで、ワーク形状や工場の生産工程に適したシステムを構築できます。自動化設備および産業用ソリューションの分野で培った経験を活かし、CNC VINA は、カスタムレーザー測定装置の提案、設計、製作をサポートし、品質管理の一貫性向上と検査工程の最適化を目指します。
製造品質検査におけるカスタムレーザー測定装置の役割
シャフト形状の部品では、ある1か所の測定値だけでは、検査対象範囲全体の状態を十分に把握できません。寸法誤差は局所的に発生する場合もあれば、測定長さに沿って変化する場合もあります。位置ごとのデータを取得してグラフで表示することで、検査担当者は単一の総合測定値だけに頼ることなく、変動が発生している領域を把握し、技術要件と照合できます。
本装置は、工場の生産工程に応じて、加工後の検査工程または組立前の検査工程に設置できます。合否判定の結果は、次工程への移行判断、再検査が必要な部品の選別、生産部門へのフィードバックに活用できます。検査範囲は、部品図面に規定された特性に基づいて設定する必要があります。各測定サイクルで判定できるのは、そのプログラムに登録された検査項目に限られます。
軸の振れを測定する場合は、測定方案の策定段階で、位置決め基準、検査範囲、結果の算出方法、および合否判定基準を明確にする必要があります。これらの条件を統一することで、装置の測定結果を工場で現在使用している検査方法と比較する際にも、明確な意味を持たせることができます。
測定システムの特長
-
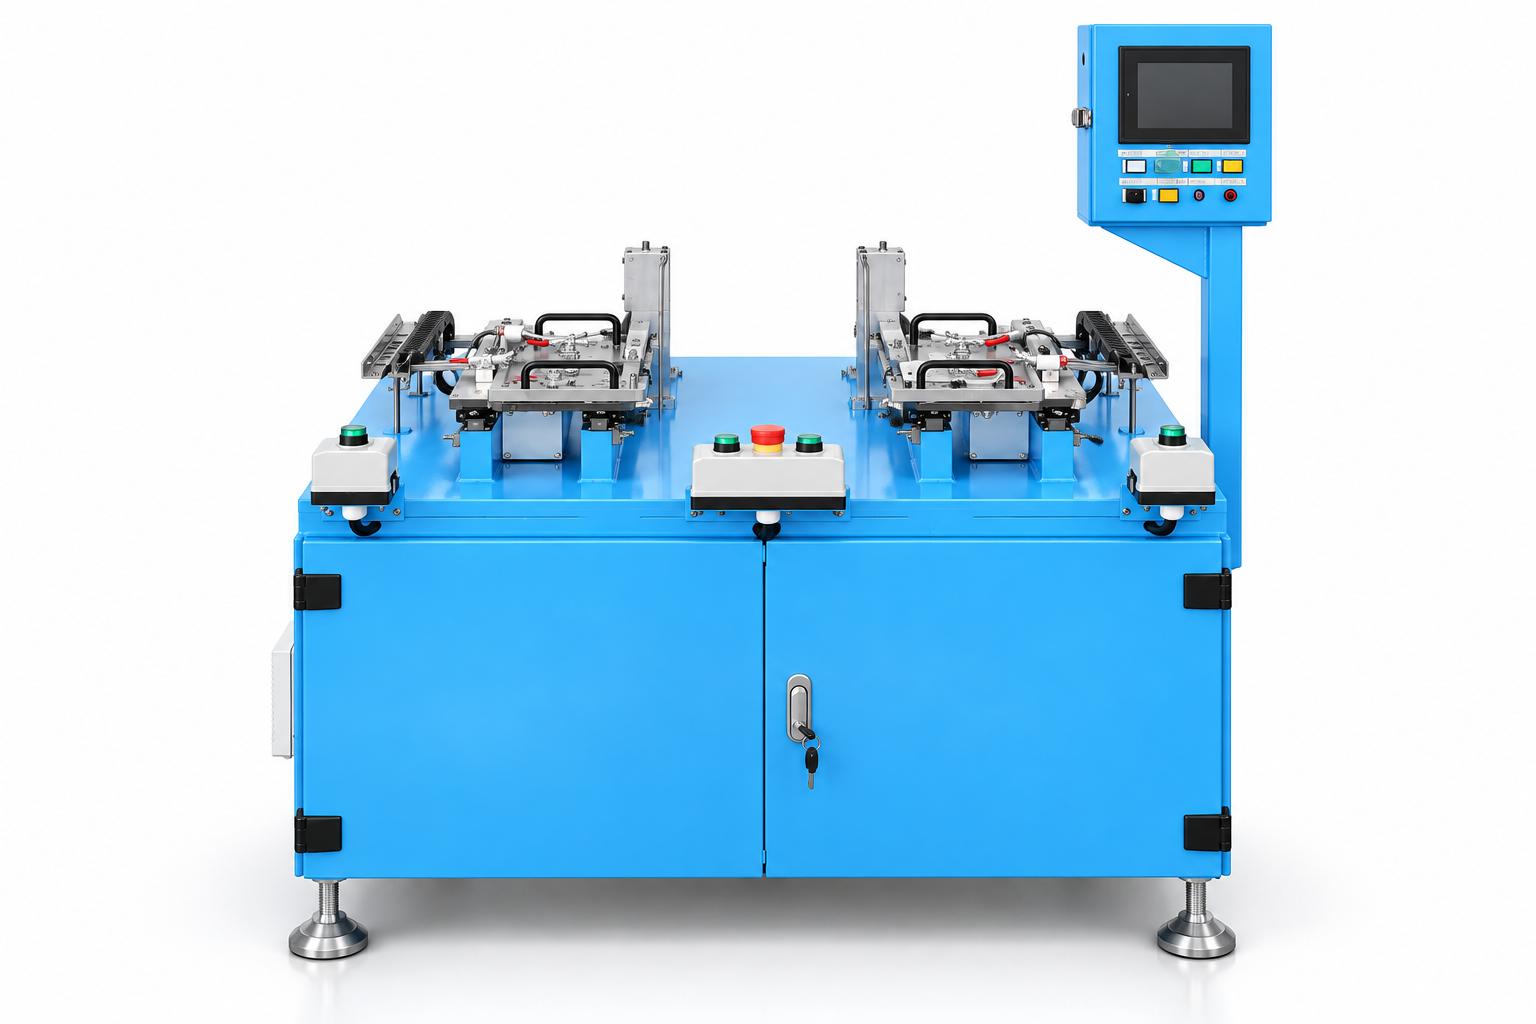
2か所のワーク設置ステーション: 各ステーションに専用の起動操作部と結果表示エリアを設け、各測定サイクルの状況を個別に確認できます。
-
非接触レーザー測定: ワークの移動中に、レーザーセンサーが表面位置の変化を検出します。測定対象に機械式プローブを接触させる必要がありません。
-
制御された直線移動機構: 治具 を設定速度で測定エリアに通過させ、取得した測定値と移動位置を関連付けます。
-
パソコン上の測定ソフトウェア: 作業者は製品の種類を選択し、データ一覧やグラフを確認できます。また、設定基準に基づく合否判定と測定結果のカウント機能を備えています。
-
手動によるワーク投入: 製品の設置と取り出しは作業者が行い、起動後の移動および測定サイクルは装置が実行します。
非接触レーザー測定装置の構造と技術
レーザー式ワーク測定装置 は、位置決め治具、レーザー変位センサー、直線移動機構、制御システム、およびデータ処理ソフトウェアで構成されています。各ユニットが連携して表面情報を取得し、位置ごとの測定結果を表示するとともに、検査基準に対するワークの偏差を評価します。
ワークの保持・位置決めユニット
治具は、ワークをレーザーセンサーおよび移動機構に対して適切な位置に保持します。測定結果の安定性は、ワークの治具への当たり方、位置決め面の清浄度、およびワークを置き直す際の再現性にも左右されます。そのため、治具の設計は測定方案の重要な要素であり、ワーク形状や検査基準と合わせて検討する必要があります。
製品を変更する場合、測定プログラムの修正だけでは対応できないことがあります。長さ、断面形状、または基準位置が異なるワークでは、新しい治具の製作、センサー位置の調整、あるいは移動ストロークの変更が必要になる場合があります。適切な構成とするには、測定対象エリアがレーザーセンサーの測定範囲を通過し、測定サイクル全体を通じてワークが安定して保持されることが重要です。
レーザーセンサーと信号処理ユニット
本システムには、2台のレーザー変位センサーを使用します。測定には、表面から反射した光を利用して、センサーの測定範囲内における表面位置を検出する技術を採用しています。取得した信号は処理された後、測定プログラムに取り込まれ、位置ごとのデータ生成、測定値の算出、および製品の判定基準との比較に使用されます。
非接触測定の利点は、データ取得中にセンサーをワークへ押し当てる必要がないことです。ただし、信号品質は表面の特性、設置条件、治具の安定性などの影響を受けます。油分が付着した表面、反射率の高い表面、または色の変化がある表面については、構成を確定する前に実際のワークを使用して検証する必要があります。
センサー単体の分解能や繰り返し精度は、システム全体の測定精度を保証するものではありません。最終的な測定結果は、移動機構、位置決め基準、データ処理方法、および基準サンプルとの比較方法にも左右されます。購入を検討する際は、実際の生産条件を代表するワークを用いて、装置全体の性能を評価することが重要です。
直線移動機構
駆動ユニットとリニアガイドによって、治具を設定されたストロークに沿って測定位置まで移動させます。測定中の速度と、測定エリア外での移動速度は、それぞれ個別に設定できます。これにより、データ取得に適した移動条件を確保しながら、各位置間の移動時間も調整できます。
移動速度を上げるだけで、測定要件を満たせるとは限りません。スキャン速度を選定する際は、測定エリア内で取得されるデータと測定結果の安定性を検証する必要があります。また、生産能力を評価する際には、ワークの設置、取り出し、原点位置への復帰、測定結果の確認にかかる時間も含めて算出する必要があります。
制御システムとパソコン用測定ソフトウェア
制御装置は、移動動作、測定信号、および装置の運転状態を連携して管理します。パソコン用ソフトウェアでは、操作モードの設定、製品の種類の選択、2か所のワーク設置ステーションの測定結果の表示が可能です。データ一覧では位置ごとの測定値を確認でき、グラフでは検査エリア内の変動傾向を把握できます。
合否判定機能は、プログラムに設定された基準に基づいて動作します。判定限界値は、ワークに求められる仕様と、合意された測定方法に基づいて設定する必要があります。偏差の原因を特定しないまま、不合格判定の件数を減らすことだけを目的として判定しきい値を変更することは推奨されません。
レーザー式ワーク検査装置の運転手順と使用上の注意
シャフト形状ワーク用検査装置 は、製品の寸法、形状、および精度の検査工程を自動化し、品質管理の一貫性向上に貢献します。装置を安定して稼働させ、信頼性の高い測定結果を得るためには、作業者が正しい操作手順を守り、設備の状態を確認するとともに、技術指示に従って定期的なメンテナンスを実施する必要があります。
ワーク測定装置の動作手順
ステップ1:システムの準備
作業者は作業エリア、治具、および装置の準備状態を確認し、運転手順に従って移動機構を初期位置に戻します。
ステップ2:検査対象の製品を選択
ソフトウェア上で製品の種類を選択し、自動運転を開始する前に対応する測定プログラムが正しいことを確認します。
ステップ3:ワークを治具に設置
ワークを手動で投入し、位置決め基準に正しく合っていること、および移動エリアに障害物がないことを確認します。
ステップ4:ワーク設置ステーションを起動
使用するステーションの2つの起動ボタンを同時に操作し、測定サイクルを開始します。
ステップ5:移動と測定データの取得
直線移動機構がワークを測定位置に通過させ、システムが測定値を取得します。取得データはソフトウェア上に位置ごとに表示されます。
ステップ6:測定結果の確認とワークの取り出し
作業者は合否判定を確認し、測定サイクルの終了後にワークを取り出します。その後、工場の検査規定に従って製品を仕分けします。
2か所のワーク設置ステーションについては、装置全体の運用計画に基づいて評価する必要があります。両ステーションをどの程度活用できるかは、制御シーケンス、測定時間、および作業者の操作時間によって異なります。そのため、ステーションが2か所あることだけを理由に、生産能力が必ず2倍になると想定することは適切ではありません。
運転とメンテナンス
各シフトの開始前に、治具の清浄度、センサーの検出エリアの状態、および移動エリアに異常がないことを確認する必要があります。正しい測定プログラムを選択し、工場の規定に従って基準サンプルによる確認を行うことで、量産測定を開始する前に、測定結果に影響を及ぼす変化を検出できます。
使用中は、ソフトウェアの動作状態、エラー信号、およびグラフに現れる異常な変化を監視することが推奨されます。通常と異なる測定結果が発生した場合は、技術手順に従って原因を確認し、原因を検証しないまま警告を無視したり、判定基準を緩和したりしないでください。
清掃、治具の調整、および機構部のメンテナンスは、装置を停止し、所定の手順に従って関連する電源を遮断・隔離した状態で実施する必要があります。移動中の治具エリアに手を入れないでください。測定に影響する部品に作業を行った後は、生産を再開する前に測定結果を再確認する必要があります。
産業生産における用途
-
の一つです。装置は位置ごとの測定データを取得し、設定済みのプログラムに基づいて評価を行います。直径や軸の振れを検査する場合は、装置全体の構成において測定方法を確認する必要があります。適切な CNC加工工程 の後工程に設置することで、次の工程へ移る前に再検査が必要なワークを識別するために測定結果を活用できます。
-
機械組立前の検査: 生産ラインの要件に応じた設置方法の一つです。嵌合部の管理が必要な製品に対して、確認済みの判定基準に基づく選別を支援します。適用にあたっては、ワーク形状、測定エリア、および位置決め基準がレーザーセンサーと治具の構成に適合している必要があります。また、製品にその他の検査要件がある場合、本装置の測定結果だけですべての組立検査を代替できるわけではありません。
-
電気機器、駆動機構、自動車産業向け部品の製造: シャフト形状で、適切な検査要件を持つ部品については、同様の測定方式を検討できます。ただし、これは個々の製品に合わせて設計する必要がある応用分野であり、すべての装置構成に標準で適用されるものではありません。CNC VINAは、各生産ラインの課題に対応するため、治具、センサーの配置、および測定プログラムの調整を検討できます。
-
生産工程における品質変動の監視: これも本装置の重要な役割の一つです。数値データと位置ごとのグラフを活用することで、技術担当者は追加検査が必要な領域を特定したり、複数のサンプル間で測定結果を比較したりできます。長期的な分析に活用する場合は、データの保存方法、ワーク識別コード、およびレポートの出力方法をプロジェクトの範囲内で個別に定義する必要があります。
レーザー式ワーク測定装置の技術仕様
| 項目 | 仕様 |
|---|---|
| 運転方式 | ワークの投入・取り出しは手動、起動後の測定サイクルは自動 |
| ワーク設置ステーション数 | 2か所 |
| センサー数 | レーザー変位センサー2台 |
| 測定時の動作 | 直線移動機構により治具を測定位置に通過させる |
| 測定中の移動速度 | 5~20 mm/s |
| 測定工程外の移動速度 | 5~300 mm/s |
| 結果表示 | パソコン、データ一覧、位置ごとのグラフ |
| 結果表示 | 設定基準に基づく合否判定、結果カウント機能付き |
| 結果判定 | 1名 |
| 作業エリアの高さ | 850 ± 50 mm |
上記の速度は移動速度であり、1分当たりの測定個数を示す生産能力ではありません。測定対象の寸法範囲、許容誤差、およびサイクルタイムは、実際のワークサンプル、治具構成、ならびに合意された測定方案に基づいて決定する必要があります。
装置選定前に購入者が確認すべき事項
何を測定し、その結果をどのように活用するのか?
最初に、図面に基づいて測定エリア、検査対象の測定項目、基準となる参照位置、および許容範囲を明確にする必要があります。また、測定結果を工程内の選別、加工後の再検査、あるいは組立前の判断支援のどれに使用するのかを確認します。目的によって、測定方法の構成や結果の表示方法が異なる場合があります。
軸の振れを評価する場合は、他の測定方法と比較する前に、基準の設定方法と計算方法を統一することが推奨されます。同じ名称の測定項目であっても、治具の条件やデータ取得範囲が異なると、比較が難しい結果になる場合があります。
ワークサンプルと実際の表面状態
試験用サンプルは、生産現場で使用するワークの寸法、形状、表面状態を代表するものである必要があります。清浄で安定したワーク1個だけを試験しても、実際の生産条件を十分に再現できない場合があります。想定される使用環境において、レーザーの反射状態、ワークの再設置のしやすさ、および治具の安定性を確認する必要があります。
作業手順と製品切り替えの要件
作業者1名で、ワークの投入、起動、測定結果の確認、および取り出しを適切なサイクルで実施できる必要があります。生産能力を評価する際は、不合格品への対応が必要な場合も含め、実際の作業サイクル全体を考慮することが推奨されます。
複数種類のワークを測定する場合は、ソフトウェア上の製品選択だけで切り替えられる部分と、治具の交換や機械的な調整が必要な部分を明確にしておく必要があります。測定に影響する変更を行った後は、新しい製品の量産検査を開始する前に、基準サンプルを用いて再確認する必要があります。
データ管理と接続に関する要件
パソコン上の表示機能により、測定中のデータを確認できます。工場で測定履歴の保存、ファイル出力、製品識別コードと測定結果の紐付け、または管理システムへのデータ送信が必要な場合は、これらの機能を設計要件および検収条件にあらかじめ盛り込む必要があります。
納入前のサンプル測定とシステム評価
測定装置の検収では、実際のワークを使用して、測定結果の品質、合否判定機能、および運転サイクルを検証する必要があります。グラフが安定して見えることや、多くの桁数が表示されることだけでは、装置がワークの公差要件を満たしているとは判断できません。
適切な方法を用いて、装置の測定結果を基準ワーク、または参照値が確認されているサンプルと比較することが推奨されます。その後、治具への固定方法を変えずに繰り返し測定を行い、さらにワークを取り外して再度設置することで、作業による影響を評価します。2か所のワーク設置ステーションの両方で検証することで、量産導入前に対処すべき測定結果の差異を把握できます。
合格品、不合格品、および許容限界に近いサンプルを試験に含める必要があります。これにより、重要なケースで判定プログラムが適切な結果を出すかを確認するとともに、結果表示と作業者による処理手順を検証できます。
工場の要件に応じて、作業者間の測定差、時間経過による安定性、および製品切り替え時の測定結果についても追加評価を行うことができます。試験範囲、試験条件、および合格基準は納入前に合意しておく必要があります。レーザーセンサー単体の仕様だけから、装置全体の測定精度を推定することはできません。
よくある質問
ワークの自動供給と自動取り出しに対応していますか?
本構成では、ワークの投入と取り出しは手動で行います。起動後の移動と測定は装置が自動で実行します。自動供給、自動取り出し、または合格品と不合格品の自動振り分けが必要な場合は、プロジェクトの要件に応じた追加設計が必要です。
レーザーセンサーは製品に接触しますか?
センサーは表面からの反射光を利用して信号を取得するため、測定エリアに機械的に接触する必要はありません。ただし、ワーク自体は位置決め治具に接触するため、表面の清浄度や設置方法は測定結果に影響します。
センサーの仕様だけで測定精度を判断できますか?
いいえ。治具、移動機構、測定プログラム、および実際のサンプルを含めた装置全体を評価する必要があります。ソフトウェアの表示分解能やセンサー単体の繰り返し精度は、測定システム全体の誤差と同じではありません。
ワーク設置ステーションが2か所あれば、生産能力は2倍になりますか?
ステーションの数だけでは判断できません。生産能力は、測定時間、運転シーケンス、および作業者によるワークの投入・取り出し時間に左右されます。実際の生産タクトに対応できるかを評価するには、代表的なワークを使用してサイクルタイムを測定する必要があります。
複数種類のワークに対応できますか?
測定範囲と機械構造が適合していれば、複数種類のワークに対応する構成を設計できます。製品の切り替えには、治具の交換、センサー位置の調整、または測定プログラムの修正が必要になる場合があります。各ワークについて、実際に使用する構成で試験を行い、測定結果を確認する必要があります。
CNC VINAのレーザー式シャフト形状ワーク検査装置は、組立・検査ライン において、設定済みの測定プログラムと判定基準に基づく製品検査を支援する重要な設備です。本装置は2か所のワーク設置ステーションを備え、非接触レーザーセンサーと直線移動機構を使用して位置ごとの測定データを取得します。作業者はソフトウェア上で製品の種類を選択し、ワークを手動で投入して測定サイクルを起動します。その後、装置が移動、測定、および合否判定を実行します。測定結果はパソコン上のデータ一覧とグラフに表示され、検査エリア内の変動傾向を把握するために活用できます。測定対象の特性、位置決め基準、および表面条件が適合していれば、加工後または組立前の工程に設置できます。測定対象の寸法範囲、許容誤差、および生産能力は、装置全体の構成でサンプル試験を実施して確認する必要があります。CNC VINA は、お客様の要件に応じて治具、測定プログラム、および自動化レベルを設計し、実際の製品に適した検査工程の構築をサポートします。