Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

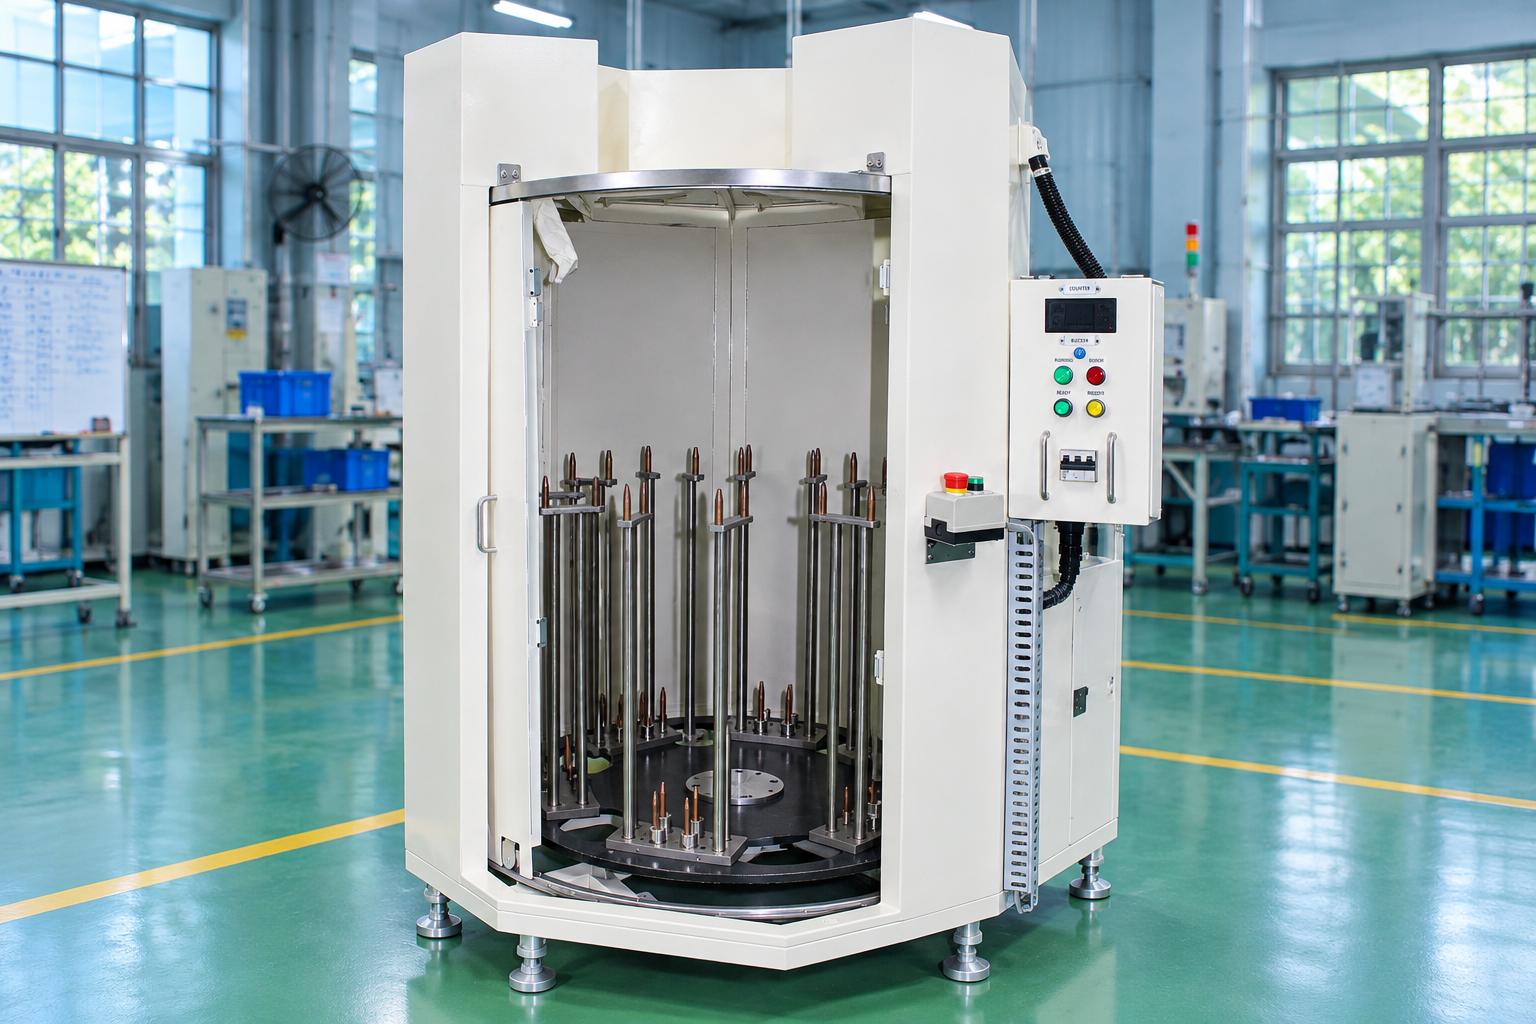
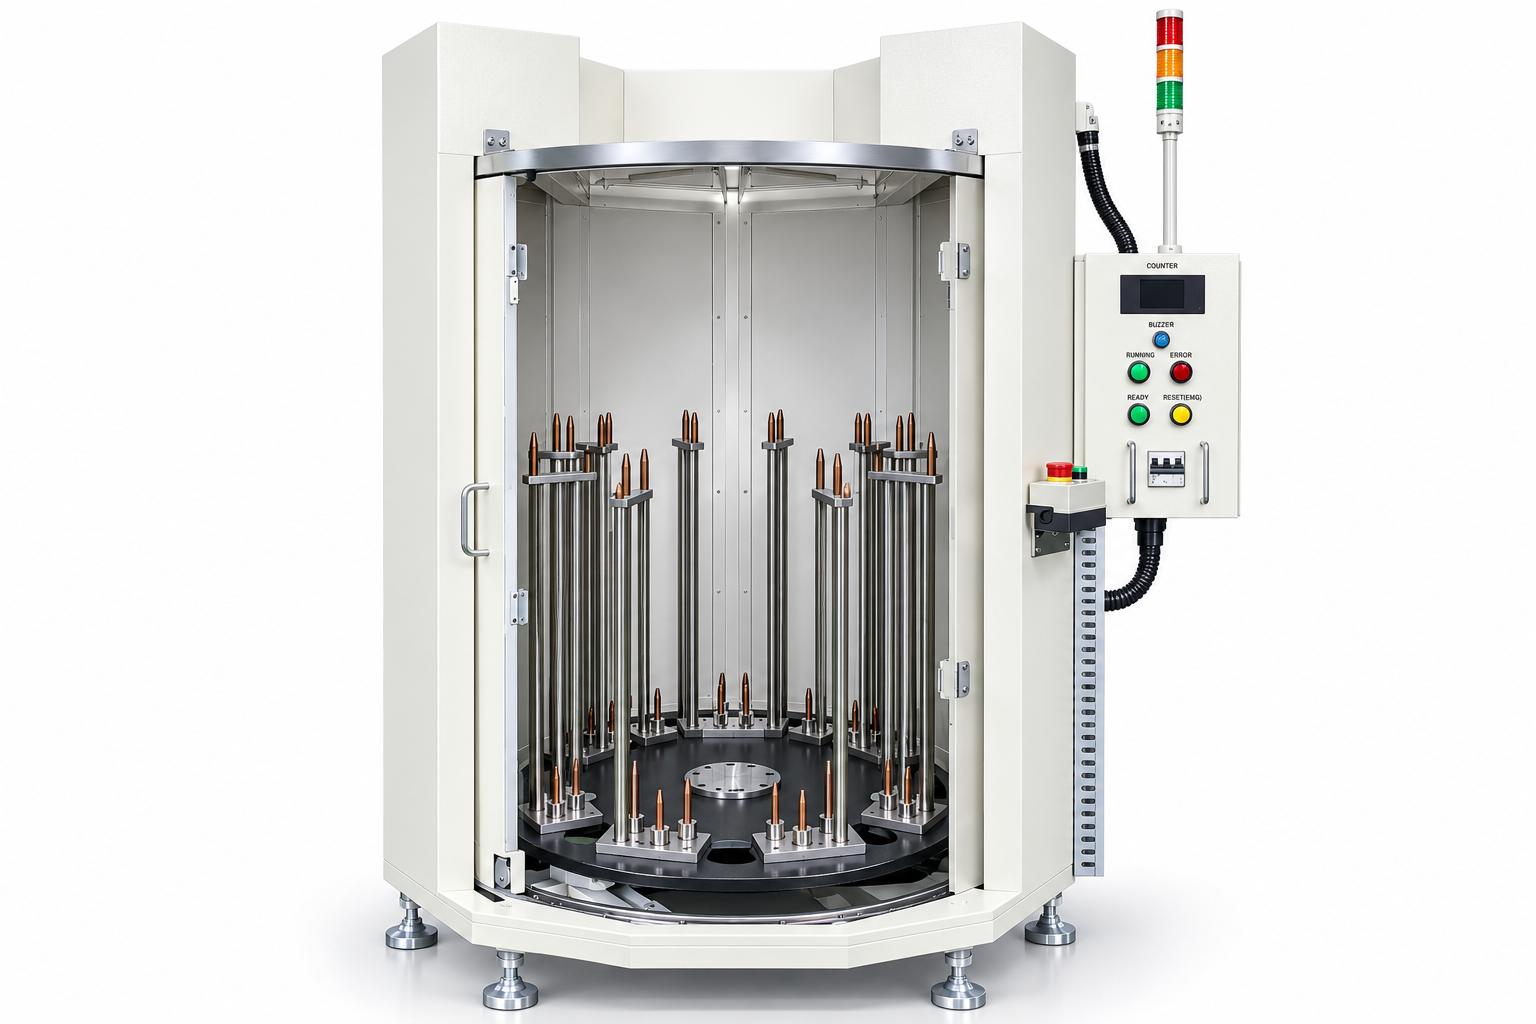
加熱後製品のターンテーブル式冷却装置
CNC VINAの製品冷却装置は、加熱処理後または焼成炉から取り出した部品の冷却工程を担います。本装置は、治具ユニットを搭載した回転テーブルを採用し、外部冷却装置と接続することで、処理室内に冷却源を供給します。作業者が高温の製品を投入し、冷却後の製品を手作業で取り出します。回転機構および冷却待機時間は、設定されたサイクルに従って制御されます。
本半自動システムは、工場において製品を所定の位置に配置し、一定の冷却手順を維持しながら、次工程へ部品を搬送する必要がある場合に適しています。実際の仕様は、投入時の温度、目標冷却温度、部品の特性、および冷却源の供給能力に応じて選定する必要があります。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

加熱後製品用ターンテーブル式冷却装置は、次の製造工程へ移る前に、産業用部品の温度を下げるためのソリューションです。本装置は半自動方式を採用しており、回転テーブルと治具を組み合わせることで、冷却処理中に製品を所定の位置に配置できるよう設計されています。 冷却システムには外部冷却装置から供給される冷却源を使用し、各部品の特性に応じた冷却方法に対応します。回転機構と制御システムを連動させることで、運転手順および各工程間の待機時間を適切に管理します。 生産要件に応じて、CNC VINAでは、治具の仕様、製品の配置方法、冷却源の接続条件などについて、装置構成の調整を検討することが可能です。産業用部品冷却システムの選定および評価にあたっては、投入時の温度、目標温度、ならびに実際の製品を用いた試運転の結果に基づいて検討する必要があります。
加熱後製品用ターンテーブル式冷却装置の技術仕様
| 項目 | 仕様 |
| 運転方式 | 半自動式(製品の投入・取り出しは手作業) |
| 製品配置機構 | 6組の治具ユニットを備えた回転テーブル |
| 各治具ユニットの取付位置数 | 8か所(資料に記載された製品配置方式に準拠) |
| 冷却方式 | 外部冷却装置に接続された冷却チャンバー |
| 電源 | 三相 AC 380V、50Hz |
| 装置の定格出力(資料記載値) | 1 kW |
| 制御電源 | DC 24V |
| 駆動制御方式 | モーター、減速機、ベルト駆動、インバーター |
| 次工程へ移る前の待機時間 | 30秒 |
| 運転監視機能 | 位置センサー、ドアスイッチ、表示灯、警報ブザー |
1 kWという数値は、冷却装置の冷却能力とは区別して考える必要があります。設備全体の電力需要を算出する際には、外部冷却装置および補助機器の消費電力も考慮する必要があります。出口温度、製品負荷、および実際の生産能力は、採用する仕様と試運転の結果に基づいて決定します。
製造工程における加熱後製品用ターンテーブル式冷却装置の役割
加熱工程後の製品は、検査、組立、または次の加工工程へ移る前に、温度を下げる必要がある場合があります。冷却条件は、製品を受け入れる次工程の要求に合わせて設定する必要があります。具体的には、許容温度、必要な冷却時間、および保護が必要な表面などを考慮することが重要です。
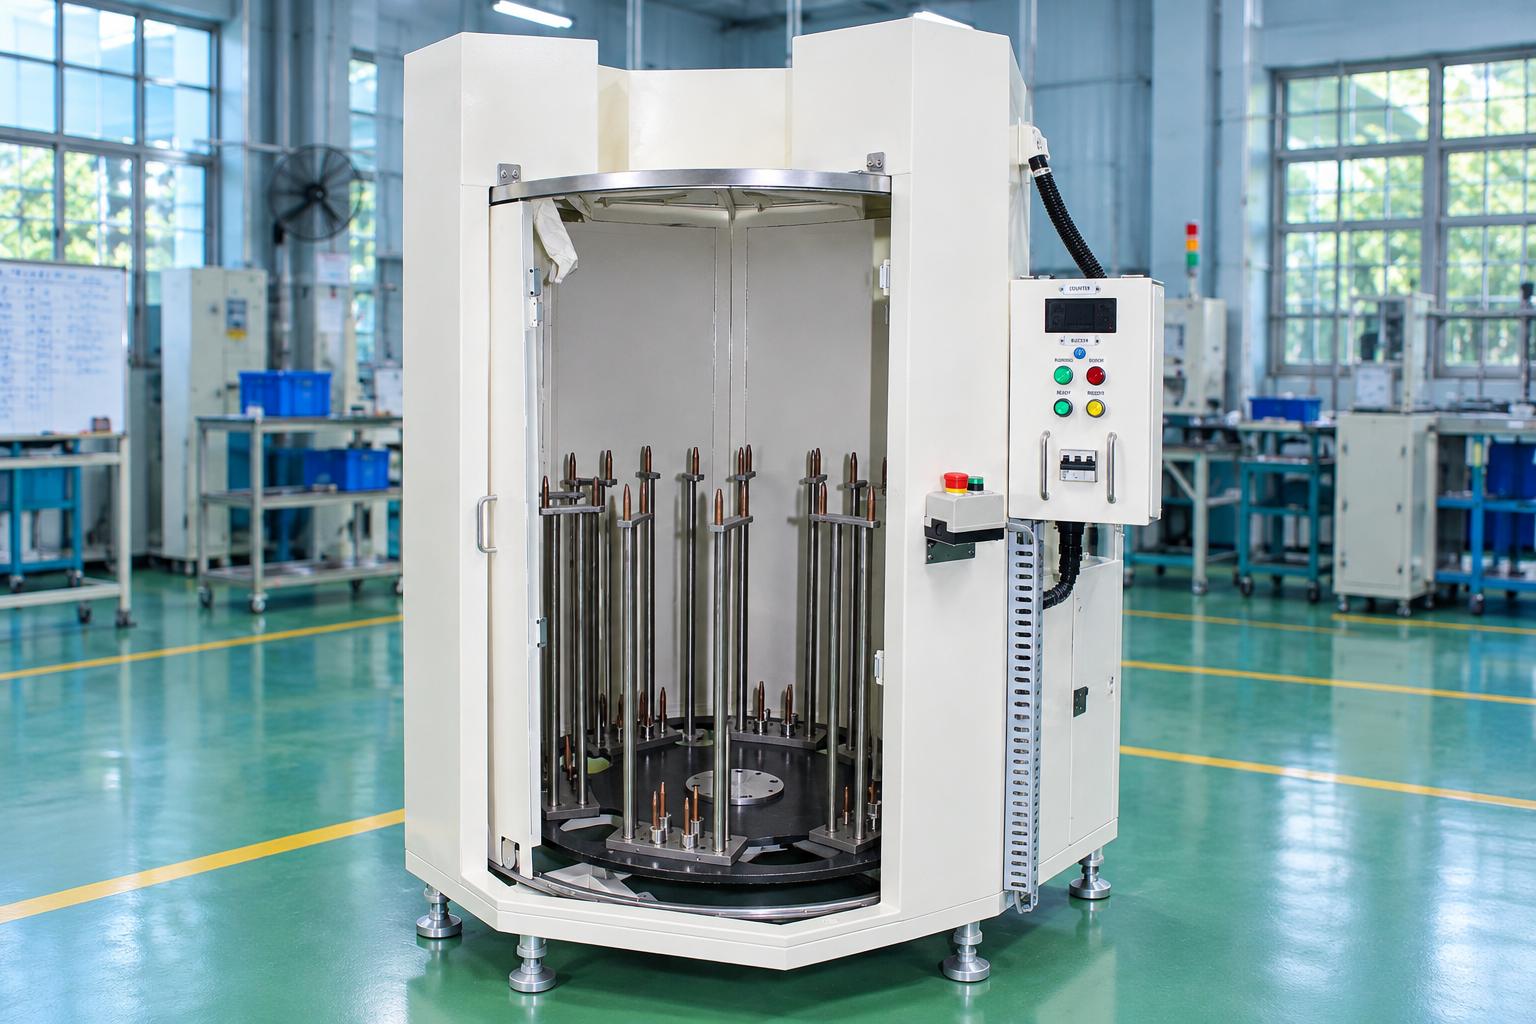
ターンテーブル式部品冷却装置は、治具上に製品を配置し、各ユニットを段階的に移動させる構造を採用しています。処理チャンバーは冷却源に接続され、制御装置が回転動作と待機時間を管理します。作業者の投入・取り出し位置が明確に設けられているため、加熱工程の近くに冷却工程を配置し、作業を効率的に運用できます。
本装置の特長は、実際の製品に合わせて治具、冷却源、運転サイクルを組み合わせられる点にあります。導入効果は、処理後の部品温度、次工程の要求への適合性、および作業者の作業時間を基準に評価する必要があります。
ターンテーブル式構成の特長
-
手動による投入・取り出し: 作業者が高温の部品を治具にセットし、冷却済みの製品を取り出した後、次の工程への移行指令を行います。
-
6組の治具ユニット: 回転テーブルには6組の治具ユニットが配置され、参考仕様では各ユニットに製品をセットするための8か所の取付位置が設けられています。
-
外部冷却装置との接続: 装置チャンバーには冷却源の接続部が設けられており、機械設備と冷却システムを連携させる必要があります。
-
待機時間の管理: タイマーにより、次の工程へ移行する前の条件を管理します。
-
ドアおよび装置状態の監視: 操作ボタン、表示灯、警報ブザー、ドアスイッチにより、所定の手順に沿った運転を支援します。
装置の構造と関連技術
ターンテーブル式製品冷却装置は、機械構造部、冷却チャンバー、冷気供給システム、および自動制御装置で構成されています。各部が連携することで、製品の位置を維持し、運転手順を管理しながら、生産要件に応じた冷却処理を支援します。
ターンテーブルと製品治具
ターンテーブルには、回転中心の周囲に複数の治具ユニットが配置されています。製品は設計された姿勢で支持ピンに保持され、冷却チャンバー内に整然と配置されます。テーブルの回転によって、治具ユニットが作業位置へ移動します。
治具は、投入時の部品の形状、寸法、接触箇所、および温度に適合している必要があります。また、冷気の流れを考慮し、製品間の間隔も検討する必要があります。変形しやすい製品や表面保護が必要な部品については、支持方法および接触材料を実際の温度条件下で評価することが重要です。
治具の取付位置数は、装置の配置構成を示すものです。1シフト当たりの良品生産数は、冷却時間、各位置の稼働率、製品の投入・取り出し作業にも左右されます。異なる製品に対応する場合、CNC VINAでは、生産要件に応じて治具仕様や取付位置数の変更を検討できます。
回転機構と駆動システム
モーターと減速機、プーリー、ベルトを組み合わせてターンテーブルを駆動します。インバーターを備えた構成では、モーターの回転速度を制御できます。また、センサーからの位置検出信号に基づき、回転動作と運転シーケンスを連動させます。
回転サイクルは、製品重量、治具への保持方法、および作業時間に適合させる必要があります。仕様を選定する際には、回転開始時、工程移行時、および投入・取り出し位置で停止する際の製品の安定性を確認する必要があります。回転速度を上げる場合も、これらの条件を併せて評価することが重要です。
冷却チャンバーと冷却源の接続
装置本体は製品の処理エリアを囲む構造で、作業用ドアと外部冷却装置への接続部を備えています。紹介されている構成では、冷却装置から供給される冷気を処理エリアへ送り、部品を冷却します。設置時には、接続部の気密性と冷気の流れを確認する必要があります。
設備構成を検討する際には、供給冷気の温度と流量、冷却装置の能力、チャンバー内の気流分布、および適切な排気経路を明確にする必要があります。これらの条件は、1回の投入で処理する製品が持ち込む熱量と併せて評価します。
工場に既設の冷却装置がある場合、CNC VINAでは接続条件を調査し、それに適合する設計を検討できます。新たに冷却ステーションを構築する場合は、部品の目標温度に基づき、冷却源、チャンバー、および治具を一体的に選定する必要があります。
時間制御とドアインターロック
PLC制御装置は、起動指令、センサー信号、ドアの状態、およびタイマーを連動させます。操作インターフェースには、操作ボタン、状態表示灯、警報ブザーが備えられています。これにより、作業者は装置の待機状態、運転状態、または異常発生の有無を確認できます。
参考構成では、タイマーが30秒に達した後に、次の工程へ移行する仕組みとなっています。これは運転シーケンス上の待機時間を示すものです。処理後の製品温度および必要な冷却時間については、実際の製品と冷却源を使用した試運転によって決定する必要があります。
装置の運転中は、ドアを閉じておく必要があります。モーターの運転中または冷却待機中にドアが開いた場合、システムは停止して異常を報知します。再運転する前に、担当者が原因を確認し、所定の状態に復帰させる必要があります。
産業用部品冷却システムの運転手順と保守
産業用部品冷却システムは、設備の準備、製品の投入、冷却処理、部品の取り出し、次工程への移送という手順で運転します。所定の運転サイクルを遵守することに加え、定期的な点検と保守を行うことで、回転機構、制御システム、および冷却性能の安定維持につながります。
産業用部品冷却システムの運転手順
ステップ1:冷却ステーションの準備
治具、回転機構、ドア、外部冷却装置との接続部、および電源の状態を確認します。装置を適切な床面に設置して脚部を固定し、加熱工程から製品を移送するための作業位置を準備します。
ステップ2:製品の投入・取り出し
作業位置で、作業者が高温の部品を治具にセットし、所定の手順に従って冷却済みの製品を取り出します。製品は正しい位置に配置し、固定部や隣接する製品に干渉しないようにします。
ステップ3:ドアを閉めて運転指令を入力
装置が運転可能な状態にあり、位置条件およびドアの閉鎖条件が満たされていることを確認します。その後、作業者が指令を入力し、ターンテーブルを次の位置へ移動させます。
ステップ4:冷却処理と時間の監視
製品は、冷却源に接続されたチャンバー内で処理されます。制御装置は、次の工程へ移行するまでの待機時間を管理します。運転サイクルでは、回転動作と処理時間を連動させ、製品に応じた冷却条件を適用します。
ステップ5:運転サイクルの継続
所定の条件が満たされたら、作業者は次の製品の投入・取り出し作業を行います。次工程への製品の引き渡しは、事前に合意した温度基準および品質基準に従って実施する必要があります。
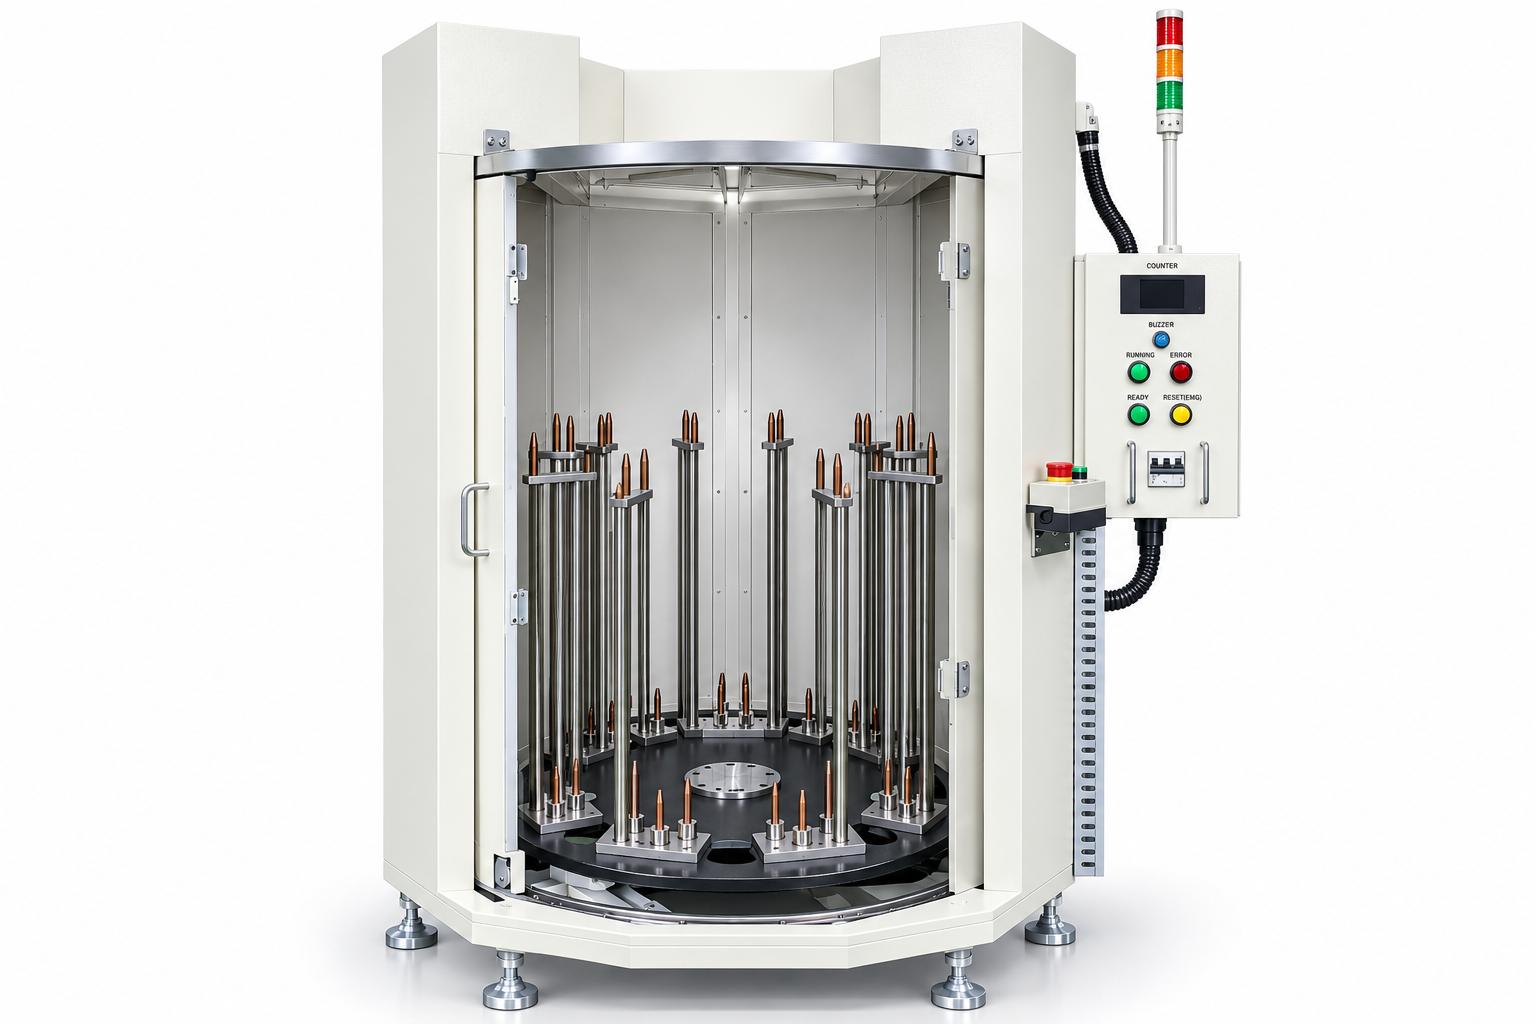
部品冷却装置の運転・保守
稼働開始前には、治具の状態、支持ピンの固定状態、ターンテーブルの動作、ドア、および冷却源の接続部を確認する必要があります。作業者は、製品温度に適した作業用具を準備し、冷却ステーションの手順に従って製品の投入・取り出しを行います。
保守点検の対象には、ベルト、プーリー、ベアリング、回転軸、モーター、ドアユニット、およびセンサーが含まれます。異常音、ガタつき、ベルトの状態、停止位置の安定性を定期的に確認してください。制御盤、操作ボタン、表示灯についても、機械部品と併せて保守計画に従って点検します。
駆動機構の調整、詰まりの除去、または装置内部での作業は、装置を停止し、関連するエネルギー源を遮断・隔離したうえで実施する必要があります。保守作業後は、運転サイクルと冷却結果を再確認してから、生産運転を再開してください。
製造業における用途
製品冷却チャンバーは、検査、組立、または次の製造工程へ移る前に部品の温度を下げる必要がある工程に適用できます。設備の配置および運転方法は、製品の特性、要求温度、実際の生産ラインの運用条件に適合させる必要があります。
焼成炉から取り出した部品の冷却
図面に示されている用途は、焼成炉から取り出した製品を受け入れ、治具ユニットにセットし、外部冷却装置に接続された冷却源によって冷却することです。製品の搬送経路を効率的に構成するため、加熱工程の近くに装置を配置できます。
適用にあたっては、部品が治具への取付姿勢に適合していること、投入時の温度範囲が明確であること、および冷却後の引き渡し基準が定められていることが条件となります。
検査・組立工程前の冷却
検査や組立の前に部品を冷却する必要がある工程では、ターンテーブルと治具を組み合わせた冷却ステーションの設計を検討できます。
目的は、製品を次工程で要求される温度状態にすることです。この方式を採用する際には、材料、要求温度、製品の搬送方法を調査し、処理後の検査基準を生産部門および品質管理部門と合意する必要があります。
長尺製品や治具への取付に適した部品の冷却
支持ピンを使用する構成は、垂直方向に保持する治具方式に適した部品の配置を想定しています。長尺製品やパイプ状製品へ適用する場合は、支持構造、接触位置、および治具間隔を再設計する必要があります。
適用可能性は、実際のサンプルを用いた検証と試験によって判断します。特に、変形の抑制や表面保護が必要な部品については、慎重な評価が必要です。
半自動生産ラインにおける冷却工程の構築
製品の投入・取り出しを手作業で行う工場では、ターンテーブル式ステーションを導入することで、作業者の操作と制御された回転動作を組み合わせることができます。
設備の配置は、前工程からの搬送距離、作業姿勢、待機製品の数量、および後工程の生産サイクルに適合させる必要があります。自動化レベルを高める場合は、生産要件に応じて自動供給・取り出し機構を追加設計できます。
購入前に確認すべき項目
- 温度条件: 前工程から搬出される部品の温度、目標温度、および許容冷却時間を確認します。チャンバー内の空気温度だけでなく、製品の熱状態を評価できる適切な測定位置を選定する必要があります。
- 部品の特性: サンプル、図面、重量、材質を提示し、治具で保持できる領域、接触を避ける領域、および表面品質に関する要求を明確にします。製品の形状と治具上の配置は、冷気の流れが製品に到達する条件に影響します。
- 冷却源と設置環境: 工場に既設の冷却装置があるか、新たに選定する必要があるかを確認し、供給冷気の仕様と接続位置を明確にします。設置スペースには、作業、製品の移動、配管・配線などの接続、および保守に必要な空間を確保する必要があります。
- 生産数量と作業方法: 1回当たりの投入数量、冷却時間、工程移行のサイクル、および作業者による投入・取り出し時間を明確にします。具体的な試験条件のもとで、1シフト当たりの要求温度を満たす製品数量を評価することが推奨されます。
- 製品切り替え: 処理対象となる製品の種類、形状、重量、投入時温度の変動範囲を確認します。製品を切り替える際には、治具の交換、配置の調整、および冷却時間の再評価が必要になる場合があります。
引き渡し前の試運転と評価
試運転は、実際の生産条件に近い温度状態の製品を使用して実施する必要があります。評価に先立ち、測定方法、測定位置、測定タイミング、および許容範囲について双方で合意しておくことが重要です。
- 冷却結果: 部品の投入時温度と処理後温度を記録します。冷気への接触条件が異なる位置を含め、代表的な治具位置にある製品を確認します。
- 製品品質: 冷却後の表面状態、形状、および次工程で要求される品質基準への適合性を評価します。
- サイクルの安定性: 工程移行、停止位置、製品の保持状態、および各操作間の待機時間を確認します。
- 生産能力への適合性: 代表的な投入数量で運転し、作業者の作業内容、処理時間、および要求を満たした製品数量を記録します。
- 運転条件: 冷却源の接続、ドア信号、非常停止機能、および中断後の復旧方法を、合意した手順に従って確認します。
試運転の結果に基づいて、適切な冷却源の仕様、治具の配置、および運転サイクルを決定します。製品サンプル、投入数量、または冷却源の条件を大幅に変更する場合は、関連する評価項目を再確認する必要があります。
よくある質問
外部冷却装置は必要ですか?
紹介されている構成では、外部冷却装置への接続が必要です。装置を選定する際には、製品の要求を満たすために、チャンバー、治具、駆動機構、および冷却源の条件を総合的に検討する必要があります。
30秒の待機時間とは何ですか?
資料では、次の工程へ移行する前に、タイマーが30秒に達することが規定されています。ただし、必要な冷却時間と実際に得られる温度低下は、実際の製品、冷却源、および採用する投入方法を用いて評価する必要があります。
製品が十分に冷却されたことを、どのように判断しますか?
引き渡し時の目標温度と測定方法を事前に定める必要があります。製品温度を自動測定する機能や、設定温度に達した場合にのみ取り出しを許可する機能が必要な場合は、センサー仕様と制御ロジックを設計要件に含める必要があります。
別の製品に合わせて治具を変更できますか?
CNC VINAでは、新しい製品サンプルに合わせた治具設計を検討できます。部品の保持能力、製品間隔、投入重量、および冷却条件を再確認し、試運転によって結果を検証する必要があります。
製品の投入・取り出しを自動化できますか?
要求に応じて、自動供給・取り出し機構の追加を検討できます。設計内容は、製品形状、製品温度、前工程からの受け渡し方法、および生産ライン全体の自動化レベルによって異なります。
加熱後製品用ターンテーブル式冷却装置は、加熱処理後または焼成炉から取り出した部品を冷却するための、機械産業向けの自動化ソリューションです。本装置は半自動方式を採用し、参考仕様では6組の治具ユニットを備えたターンテーブルを使用します。各治具ユニットには8か所の取付位置が設けられています。作業者が高温の部品を投入し、冷却済みの製品を手作業で取り出す一方、装置は工程移行と待機時間を制御します。処理チャンバーは外部冷却装置に接続されています。駆動機構は、モーター、減速機、プーリー、ベルト、およびインバーターで構成されています。制御装置は、位置検出信号、ドアの状態、タイマーを連動させ、表示灯と警報ブザーによって運転を支援します。装置を選定する際には、投入時の温度、引き渡し時の目標温度、部品の特性、投入数量、および冷却源の能力を明確にする必要があります。冷却結果は、製品温度の測定と処理後の品質確認によって評価します。CNC VINAでは、お客様の要求に応じて、治具、装置チャンバー、搬送機構、および追加機能の設計を検討できます。最終的な仕様は、事前調査と試運転を通じて決定します。
ベトナムCNC技術応用株式会社
工場所在地: ベトナム・ハノイ市ダンフオン県ドンタップ社、ソン・クン工業拠点
電話番号: +84.916 63 9355 / +84.915 74 4664
ウェブサイト: https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
メールアドレス: Sales01@cncvina.com.vn | Sales03@cncvina.com.vn