 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

金型から製品を取り出す装置
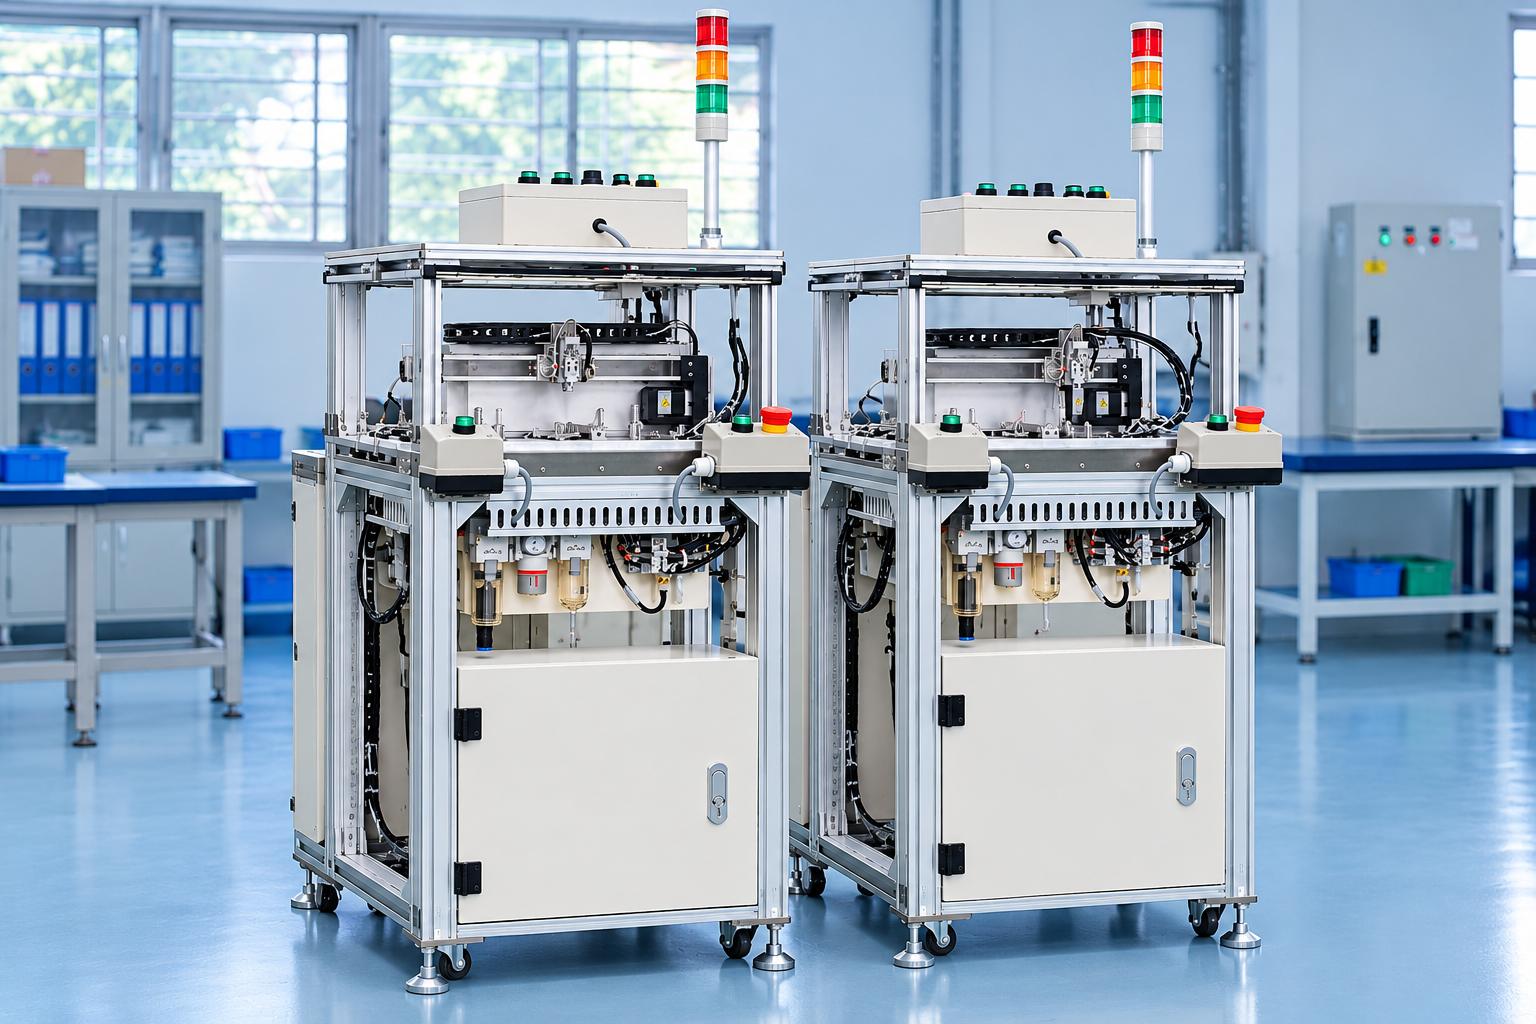
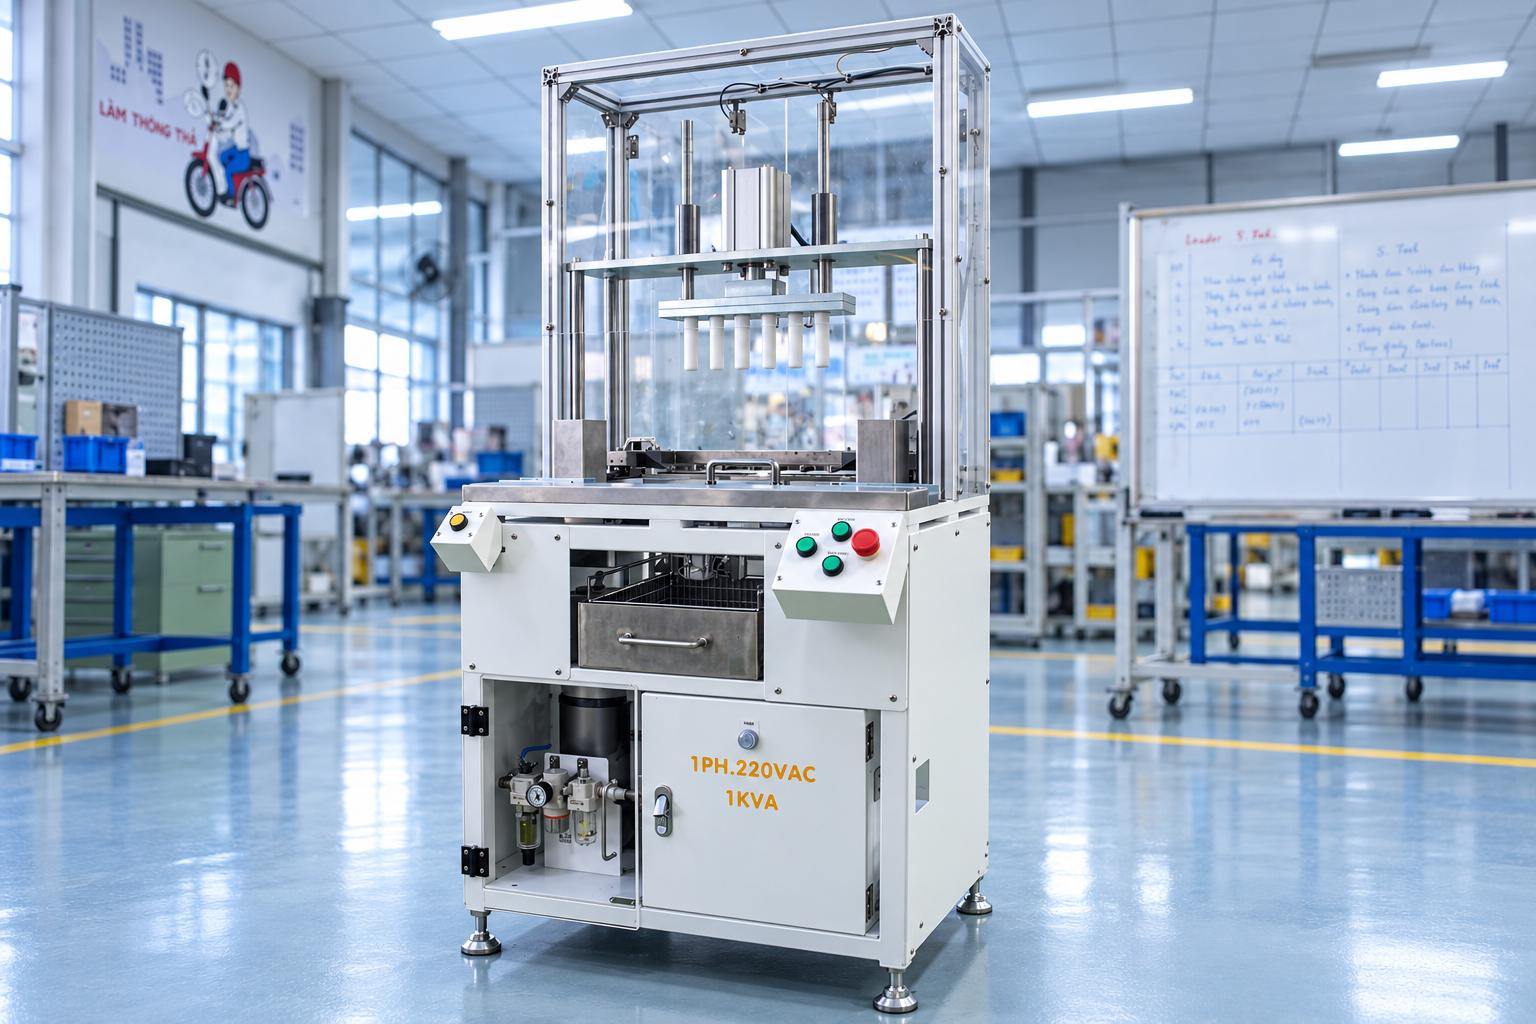
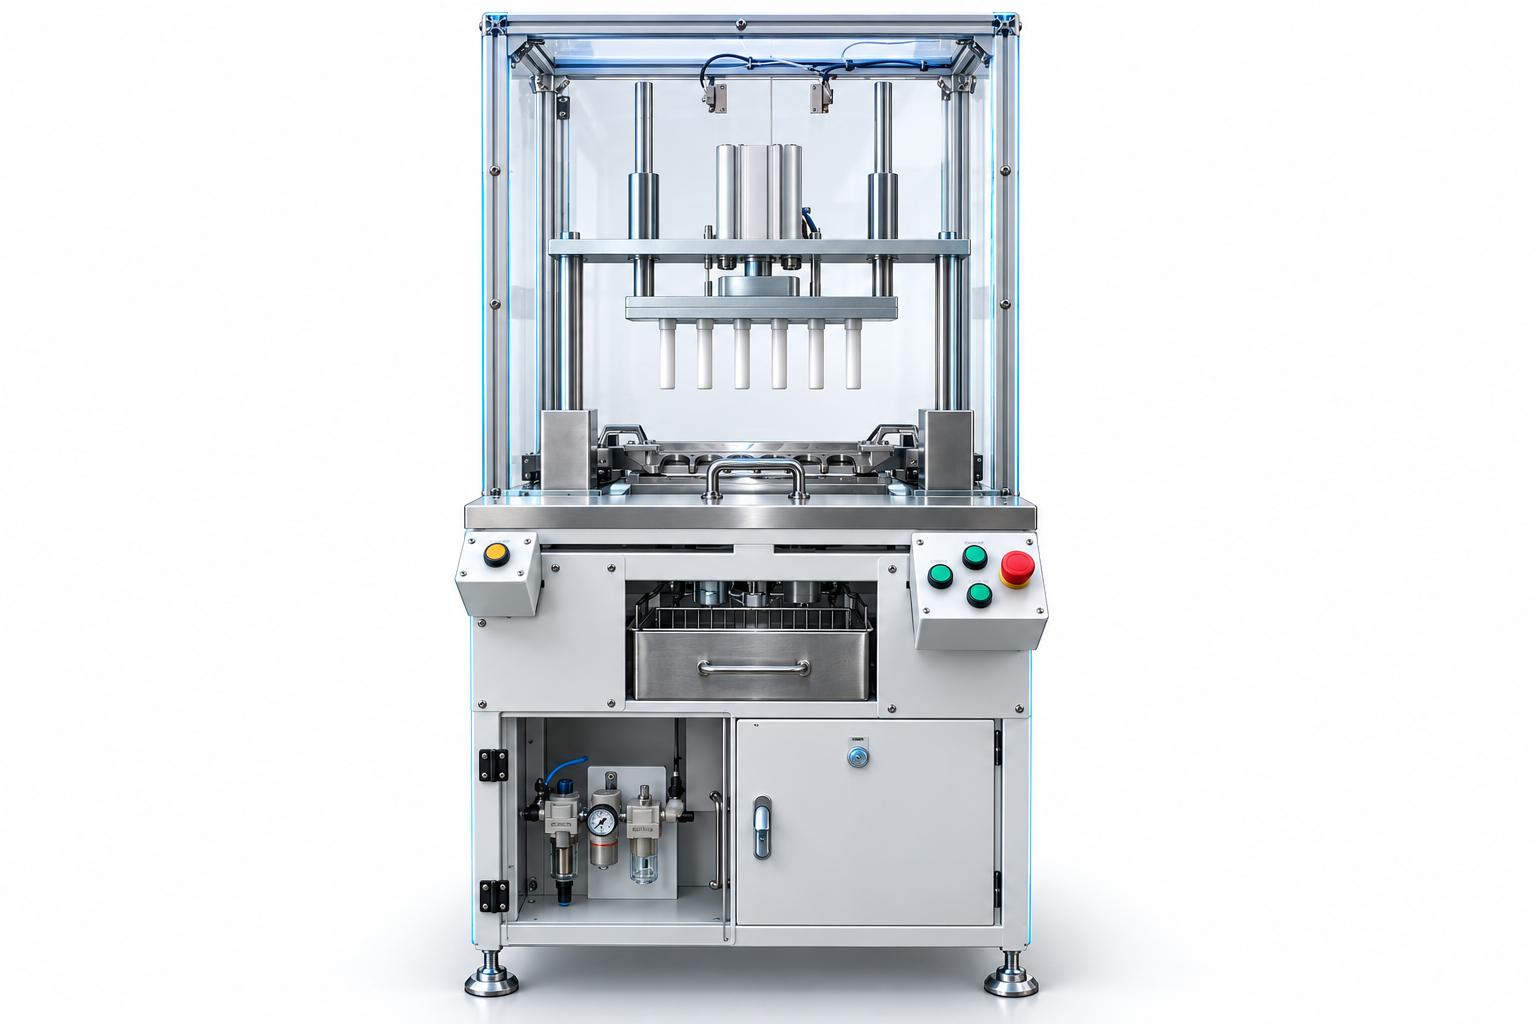
CNC VINAの金型から製品を取り出す装置は、空気圧を利用した昇降機構および押し出し機構によって、金型から製品を取り出す工程をサポートします。作業者は金型を治具にセットし、治具を移動させながら、フットペダルと操作ボタンを使用して各工程を順番に操作します。各機構は、センサーとPLC制御装置によって位置条件を確認しながら動作します。
本装置は、一定の方向に製品を取り出す必要がある工程に適しており、金型に合わせた専用治具の設計にも対応可能です。CNC VINAでは、製品形状、金型構造、接触条件、および工程の構成に応じて装置を設計します。適切な機構と押し出しヘッドを選定するため、実際の製品サンプルを使用して取り出し性能を検証する必要があります。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

金型から製品を取り出す専用装置は、成形工程の完了後に製品を金型から取り出す作業をサポートするための設備です。手作業による負担を軽減するとともに、生産工程における取り出し作業の利便性と安定性の向上を目的として設計されています。機械機構、駆動システム、自動制御装置を組み合わせることで、あらかじめ設定された作業手順に従って各機構の動作を制御します。装置の構成は、金型の構造、寸法、および製品の取り出し要件に応じて調整できます。運転時には、作業者と各機構が連携し、押し出し動作を行う前に金型が正しい位置に配置されていることを確認します。また、生産作業を支援するだけでなく、操作性、動作制御、安全性にも配慮されています。これにより、金型から製品を取り出す装置は、作業効率の向上に貢献し、産業用生産ラインにおける個別のニーズに対応します。それでは、この装置はどのような産業分野で使用され、どのような構造になっているのでしょうか。この記事では、CNC VINAとともに、これらの点について詳しく解説します。
金型から製品を取り出す装置の技術仕様
| 項目 | 仕様 |
| 装置寸法 | L770 x W580 x H1620 mm |
| 制御電圧 | 24V DC |
| 供給空気圧 | 0.4 - 0.5 MPa |
| 制御装置 | PLC |
| 主な機構 | 金型受け入れ機構、昇降機構、製品押し出し機構 |
| 操作方式 | 操作ボタンとフットペダルによるステップ操作 |
| 金型の投入および治具の移動 | 作業者が手動で実施 |
| 交換式治具 | 4点、5点、または6点構成の金型に対応 |
| 安全装備 | センサー付き保護ドア、非常停止ボタン |
装置のレイアウトを検討する際は、治具の引き出し動作、金型の設置、製品の取り出し、およびメンテナンスに必要なスペースを確保する必要があります。装置本体の寸法だけでなく、作業エリア全体を考慮して配置を決定することが重要です。
生産工程における金型取り出し装置の役割
製品を金型から取り出す工程は、成形工程と合わせて検討する必要があります。金型内で所定の品質を満たした部品であっても、取り出し時の支持位置、力を加える方向、または金型の保持方法が適切でない場合、製品に影響が生じる可能性があります。専用装置を使用することで、専用治具とあらかじめ設定された動作に基づいて作業を行うことができ、作業者が直接手作業で行う負担を軽減できます。
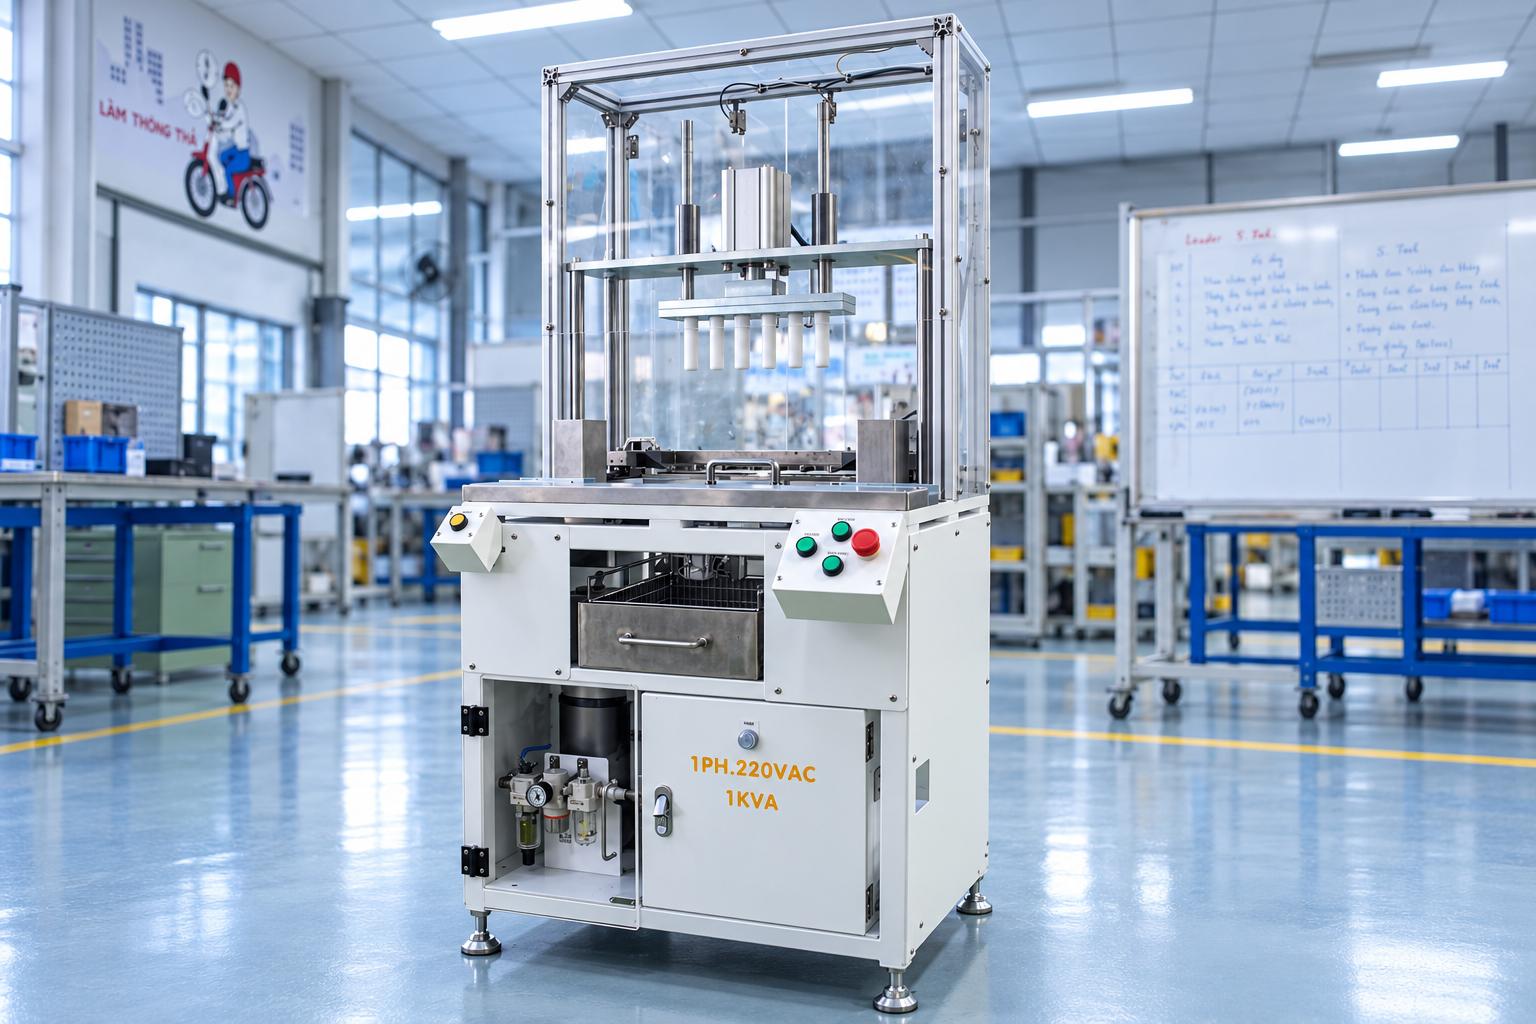
この構成では、金型投入補助機構、昇降ユニット、製品押し出しユニットがそれぞれ異なる役割を担います。作業者は各機構の動作状態を確認したうえで、次の工程へ進めます。このように、金型取り出し工程を個々の操作ごとに機械化する方式は、作業者がステーションで金型の状態を監視し、必要な取り扱いを行う生産現場に適しています。
導入効果は、取り出し後の製品品質、金型の状態、操作のしやすさ、および実際の作業サイクルを基準に評価する必要があります。1本のシリンダーの動作時間は、工程全体にかかる時間の一部にすぎません。
空気圧式金型取り出し装置の主な特長
-
機能別に分かれた機構: 金型の受け入れ補助、治具の昇降、金型からの製品押し出しを行います。
-
ステップごとの操作制御: フットペダルと操作ボタンを使用し、各機構の位置条件と連動して動作します。
-
金型に応じた交換式治具: 金型取り出し用治具と押し出しヘッドは、対応する組み合わせで取り付ける必要があります。
-
センサーによる位置監視: 各機構の出入り位置、昇降位置、シリンダーのストロークを確認します。
-
保護ドアと非常停止ボタンを装備: これらを装置の動作許可条件に組み込んでいます。
専用金型取り出し装置の構造
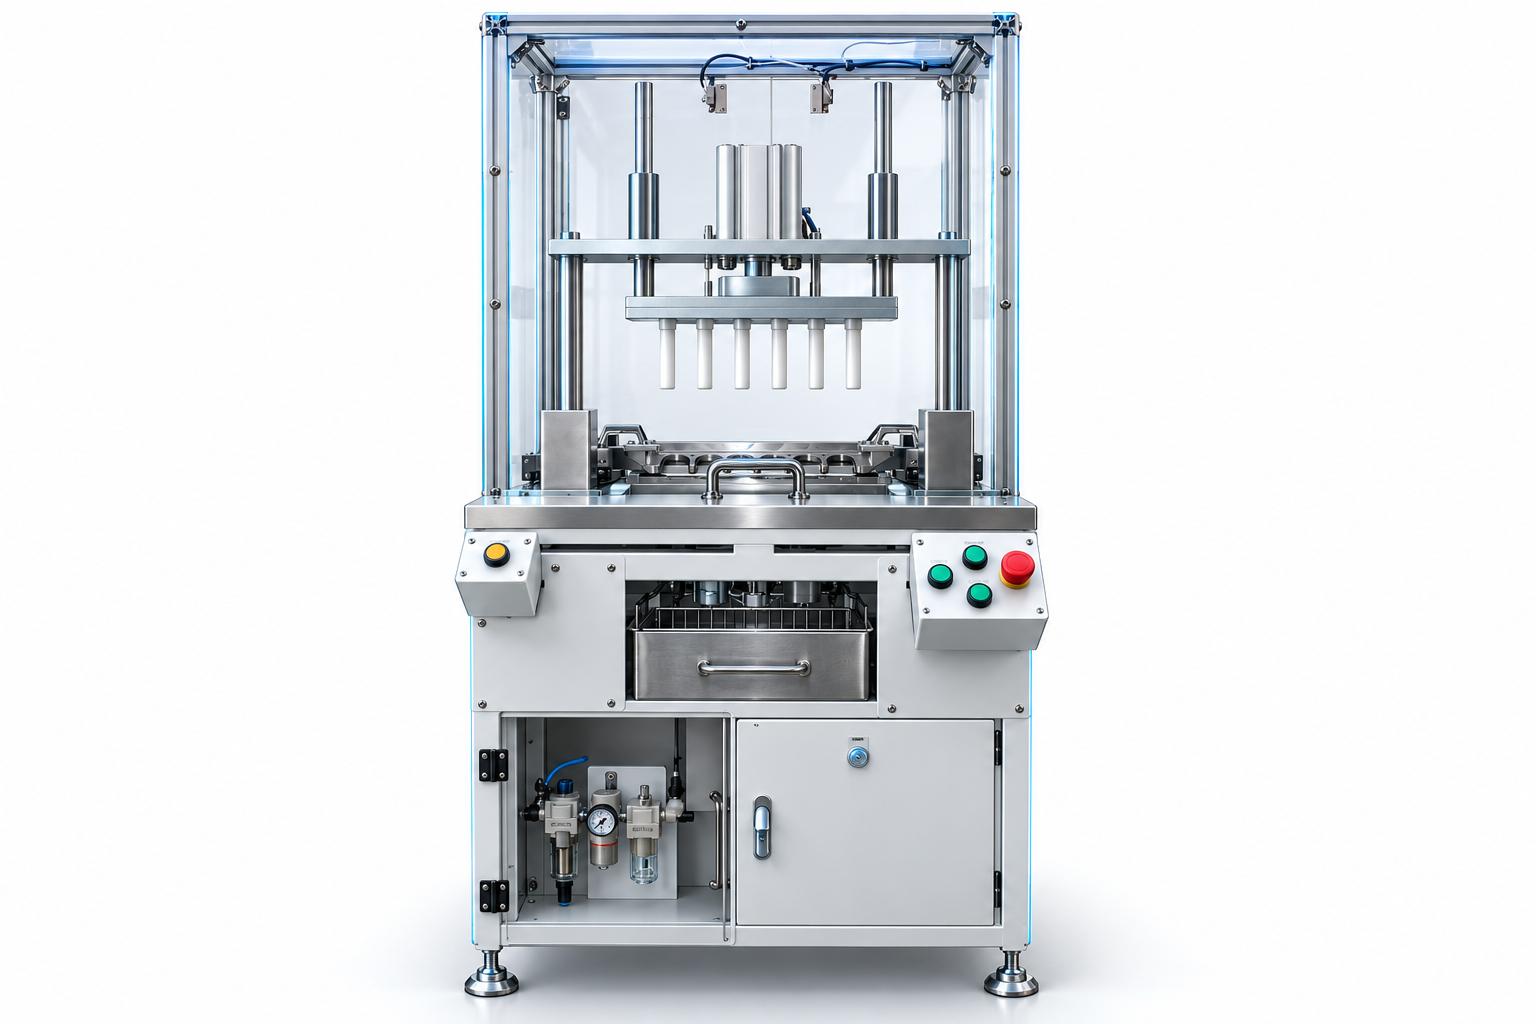
金型から製品を取り出す装置 は、機械機構、空気圧システム、PLC制御装置を組み合わせ、金型から製品を取り出す工程をサポートするように設計されています。各ユニットは、金型の受け入れと位置決め、昇降、製品の押し出しから動作順序の制御まで、それぞれ異なる役割を担います。これにより、操作性を向上させるとともに、さまざまな金型の要求に対応します。
金型受け入れ機構およびスライド治具
金型受け入れ機構には、フットペダルで操作する昇降シリンダーが備わっており、金型を所定の位置に設置する作業をサポートします。作業者は、金型を保持する治具を手動で押し引きし、各作業位置の間を移動させます。治具の水平移動と、シリンダーによる昇降動作は区別して考える必要があります。
スライドレール、シャフト、ガイドブッシュは、各機械機構の移動経路を形成します。新しい金型に対応する装置を設計する際は、金型の重量、位置決め基準、作業スペース、治具の移動に必要な力を考慮する必要があります。ハンドルの形状や金型の設置位置も、交代勤務における作業のしやすさに直接影響します。
昇降機構および金型取り出し用治具
昇降機構は、シリンダーとガイド部品を組み合わせ、治具を作業位置まで移動させます。専用治具は、支持点と金型に対する相対位置を決定し、設計された方向に力を加えられるようにします。
本装置は、4点、5点、または6点構成の金型に対応する治具を備えています。それぞれの構成には、対応する金型取り出し用治具と押し出しヘッドが必要です。治具上の位置数が、1サイクルで取り出せる製品数と必ずしも一致するわけではありません。生産性は、金型の配置や作業手順にも左右されます。
製品押し出し機構
上部のシリンダーに取り付けられた押し出しヘッドが下降し、製品に力を加えます。押し出し動作と設定された待機時間が終了すると、シリンダーは自動的に上昇して元の位置に戻ります。押し出しヘッドは、各金型構成に対応する治具に合わせて配置されます。
新しい部品に対応する場合は、接触が許可される位置、押し出し方向、製品が金型から離れるために必要なストロークを確認する必要があります。作業ヘッドは、部品の形状と表面品質の要求に適合していなければなりません。サンプル試験の結果をもとに、接触痕、変形、押し出し後の引っ掛かりなどのリスクを評価します。
空気圧回路およびエア・油圧変換ユニット
空気圧回路には、エアフィルター、圧力調整器、制御バルブ、および各機構の流量を調整する部品が含まれます。昇降機構には、作動回路内にエア・油圧変換ユニットも組み込まれています。これらの部品の選定と調整は、金型および治具に必要な動作条件に合わせて行う必要があります。
本構成における供給空気圧は 0.4~0.5 MPa です。この値は供給空気の圧力条件を示すものであり、製品を取り出す際の押し出し力を示すものではありません。装置の製作を依頼する際は、製品と金型の密着状態、接触面積、部品の耐荷重性を踏まえ、必要な力と動作条件を決定する必要があります。
PLCおよび動作許可条件
PLCは、操作ボタン、フットペダル、リミットスイッチ、シリンダーセンサーから信号を受け取り、バルブを制御します。ドアセンサーも装置の動作許可条件に組み込まれています。各動作は、治具および関連機構の状態に応じてインターロックされています。
例えば、金型受け入れ機構は、各機構が初期位置の条件を満たした場合にのみ上昇できます。昇降機構を作動させるには、治具が内側の位置にある必要があります。また、押し出し機構は、昇降機構が上昇し、金型を保持する治具が外側の位置にある場合にのみ作動できます。これらの条件によって、設計された手順に従って作業を進められるようにしています。
専用金型取り出し装置の動作原理とメンテナンス
金型取り出し装置は、作業者の操作、各機械機構の動作、PLC制御システムが連携して動作します。安定した運転を維持するためには、作業手順、各動作の条件、および定期メンテナンスの要件を理解することが重要です。
製品押し出し装置の作業手順
本装置は、作業者が各工程を個別に操作する方式です。主な作業手順は次のとおりです。
-
治具の準備: 金型取り出し用治具と押し出しヘッドを正しい構成で取り付け、供給源および各機構の状態を確認します。
-
金型の受け入れ: 作業者はフットペダルで昇降補助機構を操作し、手順に従って金型を治具に設置します。
-
昇降位置への治具移動: 金型を保持した治具を内側へ押し込み、指定された2つの機能ボタンを組み合わせて昇降機構を操作します。
-
押し出し位置への移動: 昇降工程の後、金型を保持した治具を外側へ移動させ、押し出し機構の作動条件を満たします。
-
製品の押し出し: 指定されたボタン操作で押し出し機構を作動させます。押し出しヘッドは下降し、プログラムで設定された待機時間の後に自動的に戻ります。
-
作業完了と次サイクルの準備: 取り出した製品を確認し、操作手順に従って治具と各機構を金型受け入れ状態に戻します。
各機構の連動動作中は、位置条件が確認されます。専用金型取り出し装置 は、金型の投入から製品の取り出しまでを1つの起動ボタンだけで自動実行する構成ではありません。作業サイクルを評価する際は、金型の設置、治具の押し引き、各機構の操作、製品の回収にかかる時間も含める必要があります。
運転およびメンテナンス
作業開始前に、治具が正しい構成になっていること、各接続部が確実に固定されていること、ガイド部が清潔であること、供給エア圧が規定範囲内であることを確認する必要があります。作業者は、フットペダルや操作ボタンの組み合わせによる操作手順、および各機構が待機するための条件を十分に理解しておく必要があります。
定期的にスライドレール、シャフト、ガイドブッシュ、押し出しヘッド、シリンダー、エア配管を点検してください。摩耗、傷、動作の引っ掛かりが確認された場合は、使用を再開する前に対処する必要があります。位置センサーやドアセンサーは、正しい位置に取り付けられていることを確認し、保全スケジュールに従って信号の動作を点検してください。
清掃、治具の交換、修理を行う際は、所定の手順に従って電源とエア供給を遮断し、蓄積されたエネルギーや動作する可能性のある機構を適切に管理する必要があります。作業完了後は、各機能の動作を個別に確認してから生産に復帰させてください。非常停止時に各機構がどのように動作するかについても、運転教育の中で明確に説明する必要があります。
産業生産における金型取り出し装置の用途
-
鋳造金型から製品を取り出す工程: 製品と金型を適切な治具で位置決めすることで、金型取り出し装置は昇降動作と押し出し動作を担うことができます。適用にあたっては、取り出し可能な方向、押し出しヘッドの接触位置、製品を取り出すためのクリアランスが設計要件を満たしている必要があります。構成を確定する前に、実際の金型と製品を使用して試験を行う必要があります。
-
複数の金型を使用するロット生産: 交換式治具を採用することで、金型の構成ごとに作業ステーションを設定できます。金型を切り替える際は、金型取り出し用治具と押し出しヘッドの構成を一致させ、その後、位置とストロークを確認する必要があります。この方式は、評価済みの複数の金型で1つのステーションを共用する場合に適しており、治具交換に必要な時間も生産計画に含める必要があります。
-
手作業による取り出し工程の改善プロジェクト: 本装置は、昇降動作と押し出し動作の一部を機械機構に置き換える方法として検討できます。評価すべき点は、操作のしやすさ、取り出し後の製品の状態、前後工程との連携性です。省人化や生産量の向上については、工場の実際の条件下で試運転を行い、その結果に基づいて判断する必要があります。
-
異なる構造の製品や金型への対応: CNC VINAでは、取り出し原理の調査、治具の再設計、用途に応じた機構の選定に対応できます。製品材料、取り出し時の温度、金型への付着状態、外観品質の要求などを確認する必要があります。これは個別仕様に基づく設計となるため、各部品への適用前に試験を行う必要があります。
購入前に確認すべき要素
金型構造と取り出し条件
金型の図面またはサンプル、製品サンプル、現在の取り出し方法に関する説明を準備する必要があります。確認すべき情報には、取り出し方向、製品が保持または付着している箇所、押し出し力を加えてよい領域、金型の重量、ステーションへ搬送する際の製品の状態などが含まれます。
製品が高温の状態にある場合や、表面が衝撃に弱い場合は、これらの条件を試験に反映する必要があります。接触や押し出しを避けるべき領域を明確にし、支持位置と押し出しヘッドを選定してください。取り出し方法は、製品と金型の両方に適したものでなければなりません。
治具と金型交換への対応能力
複数の金型に対応できるかどうかは、位置決め基準、各位置間の距離、金型ユニットの高さ、必要なストロークなどによって決まります。押し出しヘッドの数は、設計要素の一つにすぎません。構成を変更する際は、2つの治具部分が互いに適合していることを確認し、運転前に点検する必要があります。
企業側では、金型の交換頻度、予定している治具の種類と数量、各治具の保管要件を明確にしておくことを推奨します。新製品については、既存の機構を共用できるか、それともストローク、作業ヘッド、制御ロジックの変更が必要かを評価する必要があります。
作業サイクルと取り出し後の品質
生産能力を評価する際は、金型の受け入れから次のサイクルを開始できる状態になるまでの工程全体の時間を基準にする必要があります。治具の手動操作、製品の回収、確認にかかる時間も含めて計算してください。押し出しユニットが自動復帰するまでの待ち時間だけでは、装置全体のサイクルタイムを示すことはできません。
品質基準には、製品が金型から完全に取り出されていること、表面が要求品質を満たしていること、許容範囲を超える変形がないこと、金型が継続使用できる状態に保たれていることなどを含める必要があります。力の測定、検査装置による外観確認、取り出し結果の自動判定が必要な場合は、これらを個別の設計要件として盛り込む必要があります。
サンプル試験と装置の受け入れ検査
試験では、実際に生産で使用する予定のすべての金型と製品バリエーションを対象とする必要があります。無負荷状態での動作確認だけでなく、実際の工程条件を再現して試験することを推奨します。
-
位置決め性能:金型の設置方法、支持位置、2つの治具部分の適合性を確認します。
-
取り出し結果:製品が金型から取り出されていること、接触痕、変形、操作後の金型の状態を確認します。
-
動作の連携:治具の出入り位置、昇降動作、押し出しヘッドのストローク、次の工程へ移行するための許可条件を確認します。
-
生産サイクル:想定する金型の投入方法と製品の取り出し方法に基づき、工程全体の所要時間を記録します。
-
運転条件:ドア、操作ボタン、フットペダル、非常停止、および所定の手順に従った復旧方法を確認します。
試験結果は、治具、機構、作業手順書を確定するための基礎となります。取り出し後の製品検査や金型投入の自動化など、追加の要件については、それぞれの範囲を個別に評価し、受け入れ検査を行う必要があります。
よくある質問
装置は金型からの取り出し工程をすべて自動で行えますか?
本構成は、各工程を段階的に制御する方式です。作業者が金型を投入し、治具を押し引きしながら、フットペダルと操作ボタンの組み合わせによって各機構を操作します。押し出しユニットは動作後に自動復帰しますが、工程全体では引き続き作業者による操作が必要です。
同じ数の取り出し位置を持つ金型であれば、すべて使用できますか?
位置間の距離、位置決め基準、高さ、取り出し方向、押し出し位置などを確認する必要があります。取り出し位置の数が同じであっても、金型によっては異なる治具が必要になる場合があります。寸法確認とサンプル試験を通じて、適用可能かどうかを判断します。
供給エア圧から製品の取り出し力を判断できますか?
作業ヘッドで発生する力は、機構の構造、シリンダーのサイズ、摩擦、部品との接触方法などにも左右されます。そのため、必要な力と実際の製品の取り出し結果を評価したうえで、適切な構成を選定する必要があります。
金型の自動供給や自動検査を追加できますか?
CNC VINAでは、金型の搬送方法や工程内の検査要件に応じて、これらの機能について調査・検討が可能です。設計範囲、各機構の連携条件、受け入れ基準は、プロジェクトごとに個別に設定する必要があります。
金型から製品を取り出す装置は、製品の取り出し工程を支援し、作業のしやすさと工程管理の向上に貢献するソリューションです。昇降機構、スライド治具、押し出しヘッド、PLC制御システムが連携することで、各金型の要件に適した運転手順を構成できます。適切な仕様の治具と押し出しヘッドを選定することは、製品を確実に取り出し、部品表面への望ましくない影響を抑えるうえで重要です。また、インターロック条件によって、稼働中の各機構の状態を管理できます。生産ラインの改善や拡張を検討している場合、CNC VINAでは、自動化の程度、金型の投入方法、製品の回収方法、取り出し後の検査について調査・検討が可能です。金型から製品を押し出す装置をお探しの場合は、ぜひCNC VINAまでお問い合わせください。ご要望に応じて、早急にご相談・お見積もりをご案内いたします。
ベトナム CNC テクノロジー応用株式会社
工場:ベトナム・ハノイ市ダンフオン県ドンタップ社、ソン・クン工業地区
電話:+84.916 63 9355 / +84.915 74 4664
ウェブサイト: https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
メール: Sales01@cncvina.com.vn | Sales03@cncvina.com.vn