Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

ゴム加熱・加硫機
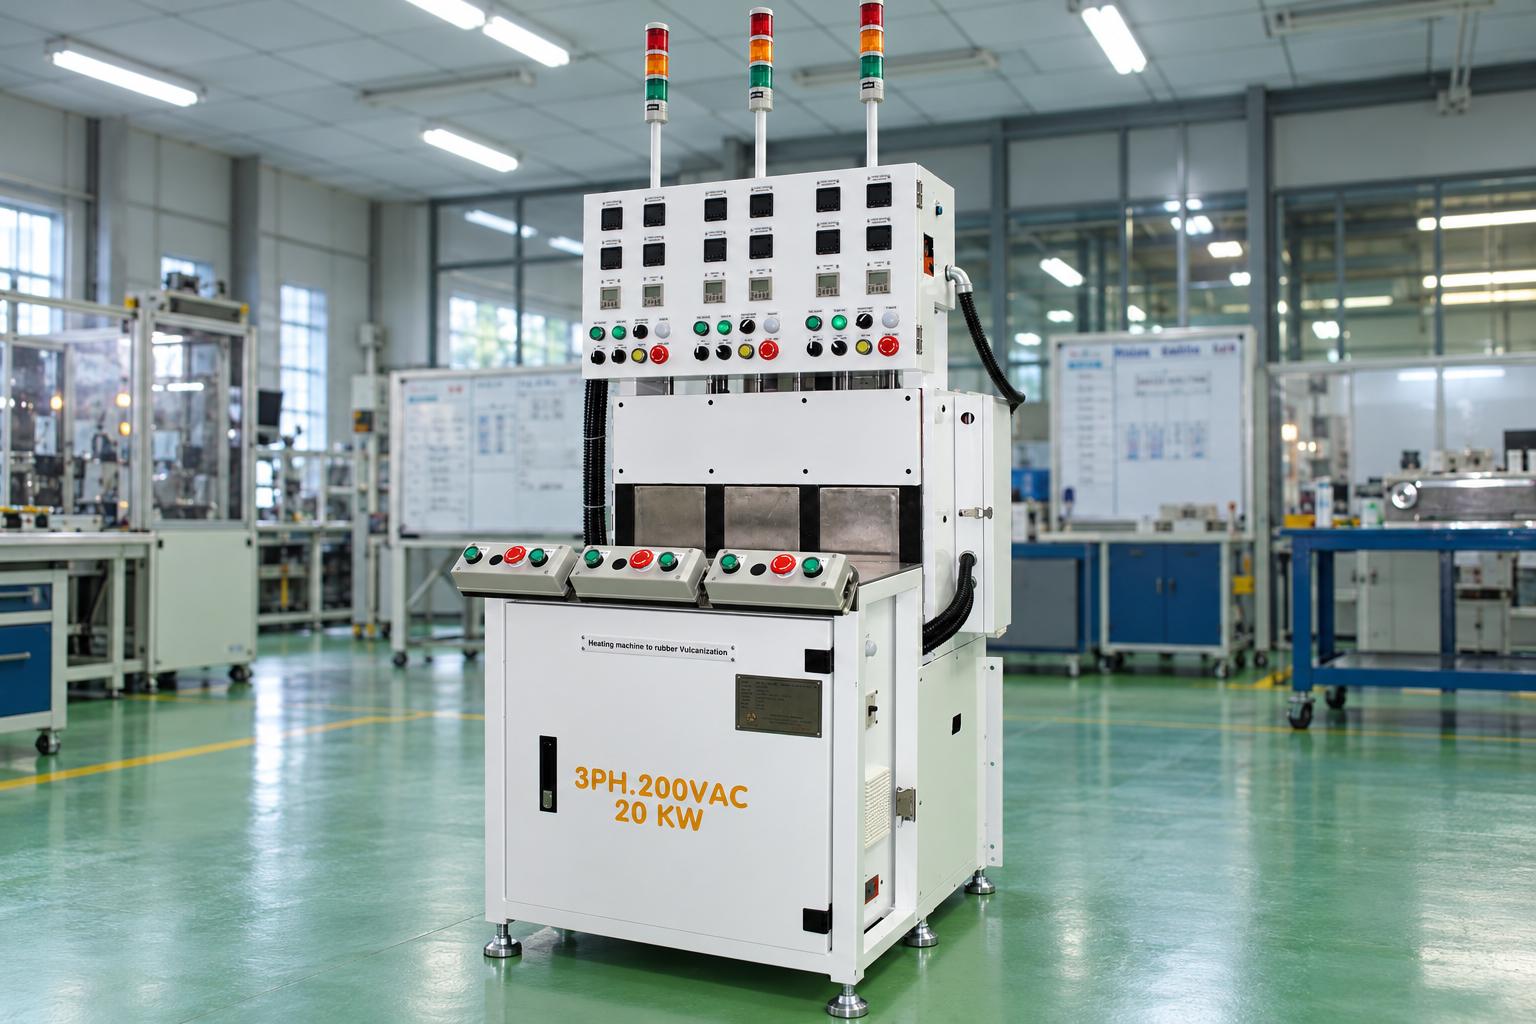
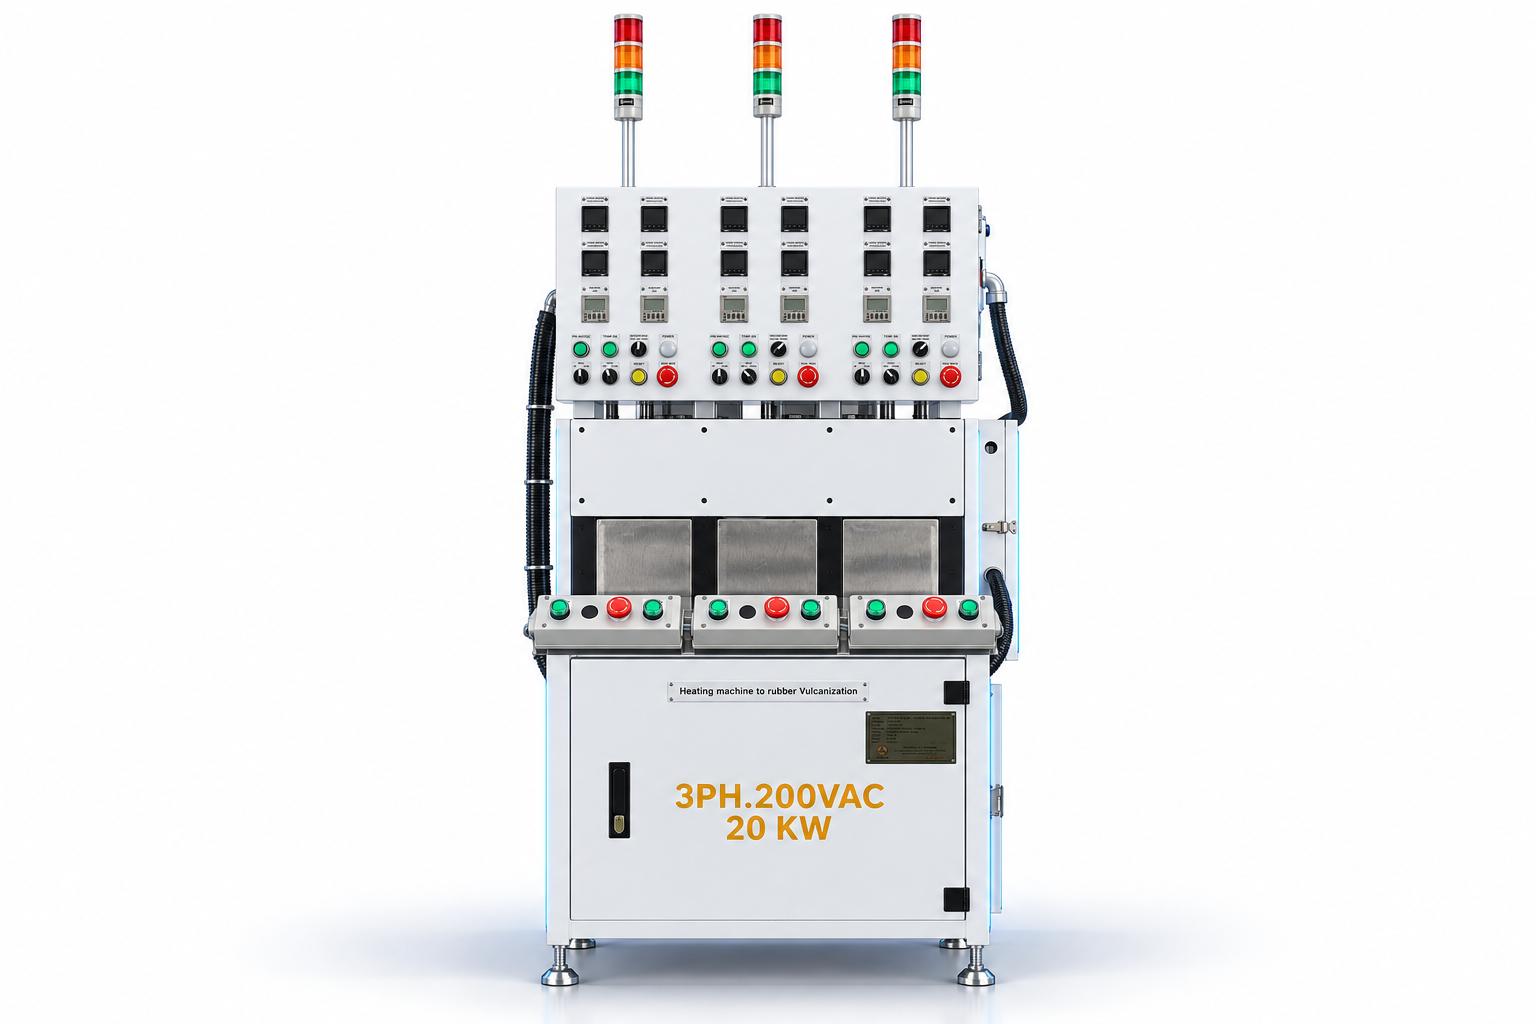
ゴム加熱・加硫機は、上下の加熱ブロックを使用して、金型内にセットされた製品を加熱・加硫する装置です。電熱ヒーター、温度調節器、空気圧式の昇降機構、およびPLCを搭載し、扉の開閉、金型の昇降、設定時間の保持、製品の取り出し位置への復帰まで、一連の工程を制御します。
作業者は金型を準備して製品をセットし、加硫サイクルの完了後に製品を取り出します。標準構成の一例として、3つの作業ステーションを備え、各ステーションに対応する温度調節器とタイマーを配置します。CNC VINAでは、ゴム部品の種類に応じて、金型、加熱条件、および生産要件に合わせた装置の設計・製作が可能です。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

ゴム加熱・加硫機は、適切な加工条件に従って、金型内のゴム製品を加熱・処理するために使用される産業用設備です。加熱システムに金型の昇降機構と自動制御装置を組み合わせることで、あらかじめ設定された手順に沿って加工工程を進めます。温度と金型の保持時間を適切に管理することは、完成品の品質を確保するうえで重要な役割を果たします。また、機械構造の設計により、さまざまな生産要件に合わせて金型の位置を調整できます。制御システムは、各動作の連携、稼働状態の監視、および運転中に発生する異常の検知をサポートします。本装置は、材料の特性、金型の構造、技術的な要求事項に応じて、さまざまなゴム部品の製造に適用できます。それでは、金型式ゴム加硫機はどのような構造になっており、どのような産業分野で活用されているのでしょうか。以下の記事では、CNC VINAとともに詳しく見ていきましょう。
ゴム加熱・加硫機の技術仕様
| 項目 | 仕様 |
| 主電源 | 三相 AC 200V |
| 必要電源容量 | 20 kW |
| 制御電源 | DC 24V |
| 作業ステーション数 | 3ステーション(3つの金型位置) |
| 加熱方式 | 上下の加熱ブロック内に電熱ヒーターを設置 |
| 温度制御 | 運転用温度調節器および過熱保護用温度調節器 |
| 昇降機構・扉 | 空気圧式、位置フィードバック機能付き |
| 隙間調整 | ハンドル、送りねじ、軸ロック機構 |
| サイクル制御 | PLC、押しボタン、スイッチ、タイマー |
| 製品の投入・取り出し | 作業者が実施 |
作業温度、加硫時間、金型寸法、および1サイクルあたりの製品数は、具体的な加工条件に応じて設定する必要があります。電源容量20 kWは電源設備の準備を目的とした目安であり、実際の消費電力は加熱条件や使用環境に応じて評価する必要があります。
ゴム製品の製造における金型式ゴム加硫機の役割
金型内で熱加硫を行う製品を製造する場合、企業は熱の伝わり方、加硫時間、および金型との接触条件を適切に管理する必要があります。
ゴムの種類、製品の寸法、または部品の構造を変更する場合には、実際の製品を用いて適切な加工条件を改めて確認する必要があります。
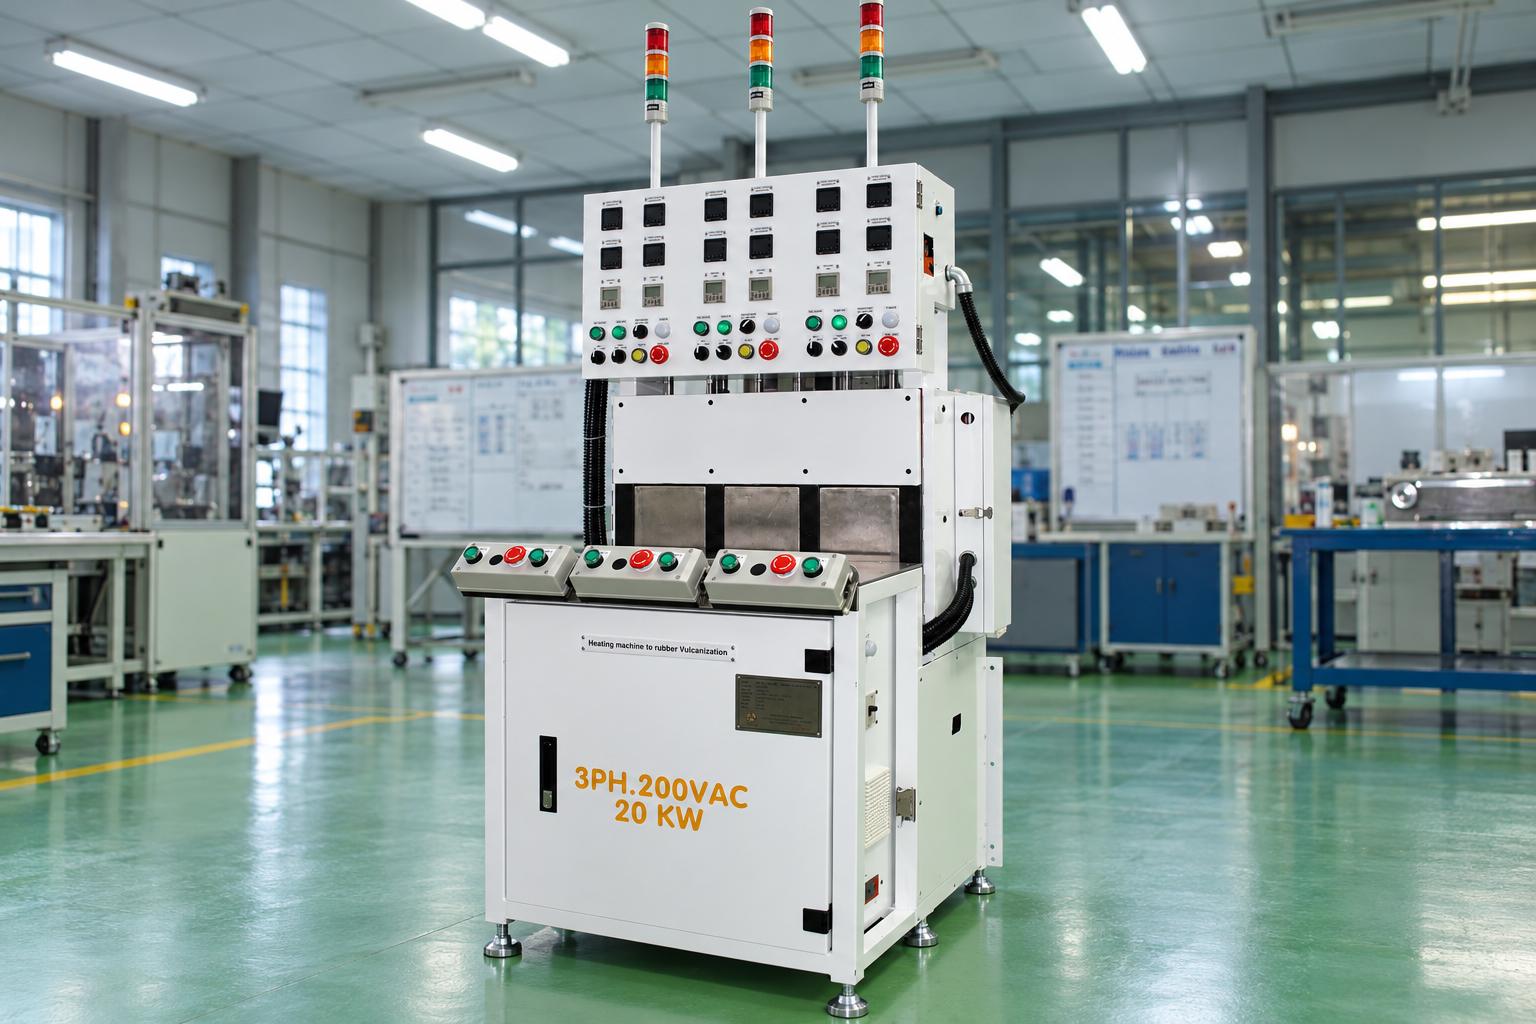
ゴム金型加熱装置は、加熱ブロック、金型を作業位置へ移動させる機構、および時間を設定して保持する工程を備えています。これらの構成要素により、あらかじめ設定された条件に従って工程を管理し、手動で時間を監視する作業への依存を軽減します。
処理後の製品については、形状、寸法、表面状態、および技術仕様で求められる特性を評価する必要があります。温度調節器に表示される温度は測定点における情報であり、金型の実際の温度や製品の加硫状態については、工程設定時に検証する必要があります。
ゴム金型加熱装置の主な特徴
-
両面加熱: 上下の加熱ブロックから、接触面を通じて金型へ熱を伝えます。
-
3つの金型位置: 参考構成では、3つの作業ユニットを配置し、それぞれに対応する温度調節器とタイマーを備えています。
-
機械式の隙間調整: ハンドル、送りねじ、軸ロック機構により、金型に合わせて上部加熱ブロックの位置を設定できます。
-
PLCによるサイクル制御: 各機構の位置フィードバックに基づき、扉の閉鎖、金型の昇降、加硫保持時間を連動させます。
-
運転用と保護用の独立した温度制御: 上下の加熱ブロックに、それぞれ運転用温度調節器と過熱保護用温度調節器を配置します。
装置の構造と関連技術
ゴム金型加熱装置は、機械部品、加熱システム、自動制御システムで構成され、金型の処理工程が要求条件に従って行われるよう、各システムが連携して動作します。それぞれのユニットは、熱伝達、金型位置の調整、動作および運転時間の制御など、固有の役割を担います。各部品を一体的に設計することで、金型の特性、加工条件、実際の生産環境に適した装置を実現します。
上下の加熱ブロック
棒状の電熱ヒーターが加熱ブロック内部に取り付けられています。金型が接触位置まで移動すると、上下の加熱ブロックから金型へ熱が伝わります。この部分は、金型の寸法、接触領域、製品の処理条件に合わせて設計する必要があります。
熱伝達性能は、ヒーターの配置、加熱ブロックの構造、金型との接触面の状態によって異なります。構成を選定する際には、昇温時間、製品投入後の温度回復能力、および管理が必要な各位置における温度分布を評価する必要があります。これらの値は、金型と製品を設置した実際の条件下で測定する必要があります。
温度センサーと温度調節器
熱電対などの温度センサーが、温度調節器へ信号を送ります。本装置では、上部と下部の加熱ブロックに、それぞれ運転用温度調節器と過熱保護用温度調節器を独立して設置します。作業者は、加工条件および各装置構成の運転規定に従って設定値を入力します。
2つの機能を分けることで、設計に基づき、通常運転時の温度と保護上限を個別に監視できます。装置の試運転時には、センサー信号、表示値、および制御回路の応答を確認する必要があります。温度状態表示灯はシステムの状態を把握するために役立ちますが、金型および製品の温度に関する基準は、適切な測定によって評価する必要があります。
金型の高さと隙間の調整
上部加熱ブロックには、ハンドルと送りねじによる位置調整機構があり、軸ロック機構によって設定位置を保持します。この機械的な位置設定は、金型の高さ、下部ユニットのストローク、および運転時の接触条件に適合していなければなりません。位置目盛りは、位置合わせの管理に役立ちます。
金型を交換する際には、金型を搬入するための開口寸法、上昇時の接触面、およびサイクル終了後に金型を取り出せるかどうかを再確認する必要があります。確認時には、金型の移動経路と周辺部品も考慮し、衝突や接触位置のずれを防止します。
空気圧による昇降機構と扉の開閉
空気圧シリンダーによって下部ユニットを作業位置まで上昇させます。シャフトとガイドブッシュがユニットの動作を支えます。扉の開閉には専用のシリンダーを使用し、サイクルに従って動作します。各機構の位置信号は制御装置に送られ、工程間の連動に使用されます。
装置を選定する際には、金型の荷重、必要なストローク、および工程に必要な駆動力を明確にする必要があります。供給空気圧は機構に空気を供給するための条件の一つにすぎず、金型を保持する力はシリンダーと機械構造にも依存します。製品に加える力や圧力に関する要件は、設計および試験によって確認する必要があります。
機械フレームと金型作業エリア
機械フレームは、加熱ユニット、昇降機構、制御盤を支持します。関連する構造部への熱伝達を抑えるため、ユニット内部には断熱板が配置されています。前面には作業エリアがあり、金型の移動を補助するガイドローラーが設けられています。
工場内に装置を設置する際には、金型の搬入、取り出し、および次工程への移送に必要なスペースを考慮する必要があります。作業高さ、金型の持ち方、加熱された金型の取り扱い方法は、実際の生産環境に適したものでなければなりません。
PLCと時間設定
PLCは、押しボタン、切替スイッチ、シリンダーの位置フィードバック、および各種タイマーからの信号を処理します。操作盤には、押しボタン、スイッチ、温度調節器、デジタル表示式タイマーが配置されています。機構を個別に操作する手動モードと、設定されたサイクルを実行する自動モードを備えています。
本装置では、金型の加硫保持時間と、製品の取り出し・交換に割り当てる時間を設定できます。この2つの時間は、それぞれ異なる目的を持っています。一方は製品の処理工程に使用され、もう一方は次のサイクルへの移行作業を管理するために使用されます。生産能力は、製品の投入、処理、取り出しを含む全工程を通じて評価する必要があります。
ゴム加熱・加硫機の動作原理、運転手順、保守
ゴム金型加熱装置および金型式ゴム加硫機は、可動機構、制御システム、適切に設定された加熱条件を連動させて動作します。装置を安定して稼働させ、製品品質と使用時の安全性を確保するためには、所定の作業手順を遵守するとともに、定期的な点検と保守を実施する必要があります。
ゴム金型加熱装置の作業手順
各金型位置のサイクルは、次の手順で進行します。
ステップ1:準備
金型、機構の位置、温度条件、設定時間を確認します。運転マニュアルに従って装置を初期化し、運転可能な状態にします。
ステップ2:製品の投入
作業者は製品を金型に入れ、あらかじめ定められた作業方法に従って配置します。サイクルを開始する前に、金型および作業エリアの加工条件が適切であることを確認します。
ステップ3:サイクルの開始
金型が下降位置にあり、扉が開いていて、装置が必要な起動条件を満たしていることを確認したうえで、作業者は操作手順に従って2つの起動ボタンを操作します。
ステップ4:扉の閉鎖と金型の上昇
制御装置が扉を閉じる動作を実行します。扉が閉じたことを示すフィードバック信号を受信すると、金型昇降機構が上昇します。上昇位置のフィードバック信号を受信すると、加硫保持用タイマーが作動します。
ステップ5:設定時間の保持
装置は、設定された時間の間、処理状態を維持します。加熱条件は、それぞれ対応する温度調節器によって制御されます。
ステップ6:処理終了と次の作業
加硫保持時間が終了すると、装置は金型を下降させ、扉を開きます。機構の位置が確認された後、システムは製品の取り出しと次のサイクルの準備に割り当てられた時間へ移行します。
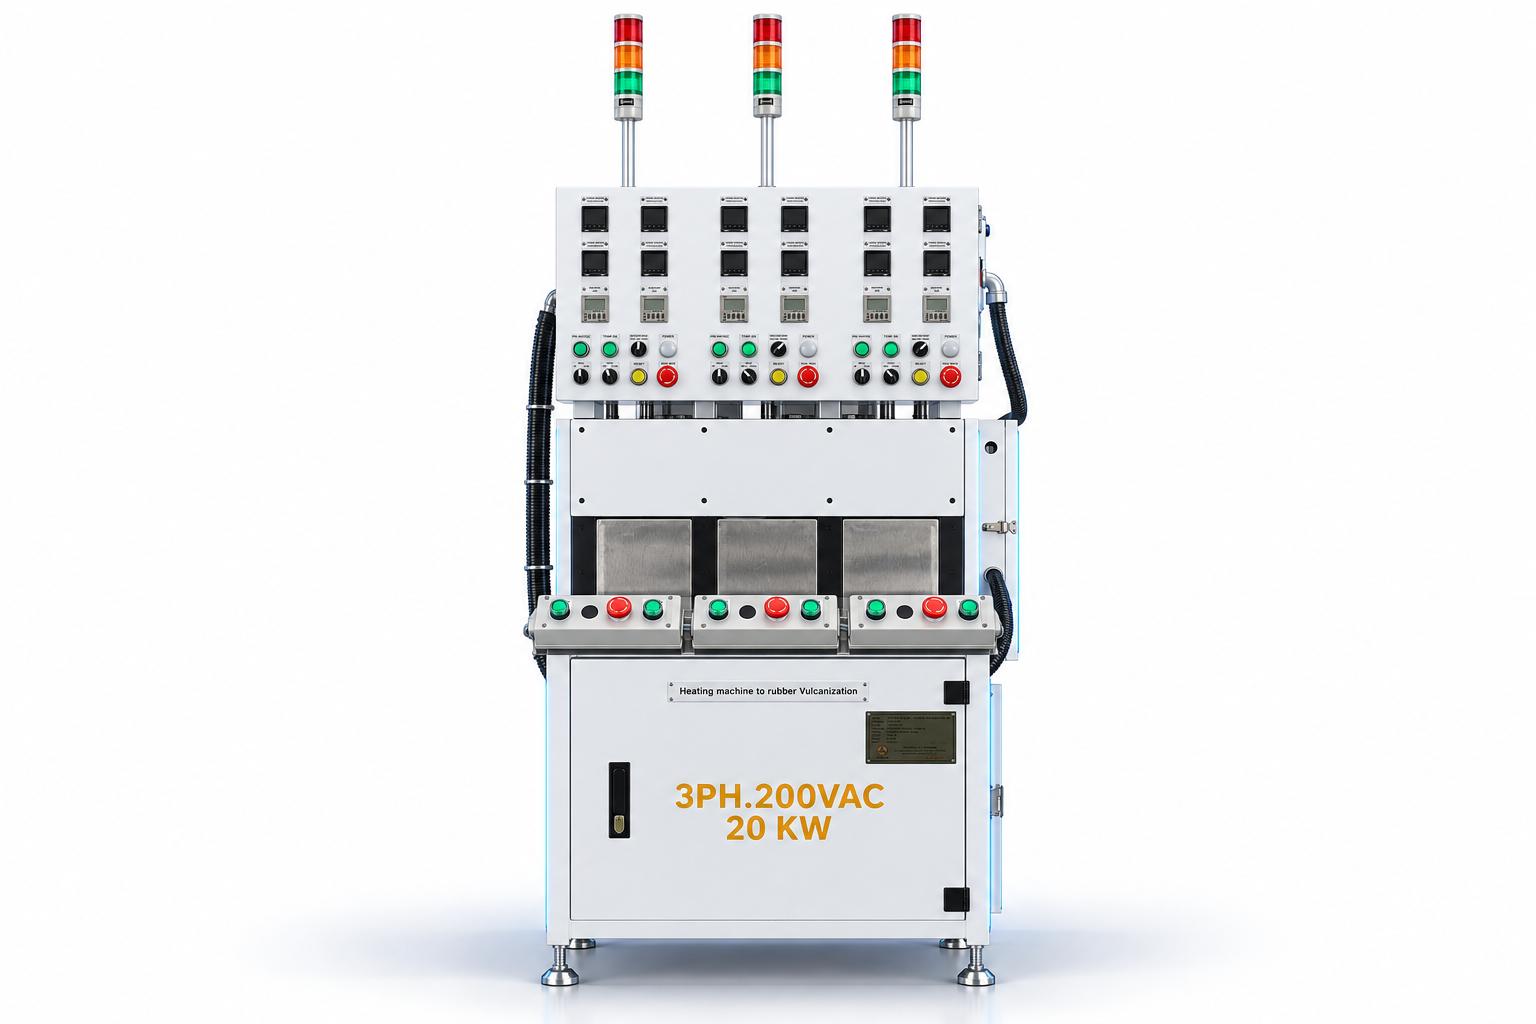
作業者は、承認された手順に従って製品または金型を取り出します。位置異常や作業時間の超過が発生した場合、表示灯とブザーによって状態を知らせ、点検を促します。運転開始前に必要な温度条件と、各製品の加工終了基準は、製品ごとに定める必要があります。
金型式ゴム加硫機の運転・保守に関する注意事項
運転を開始する前に、使用する金型、隙間の調整位置、承認済みの温度条件および設定時間を確認する必要があります。接触面、金型の移動経路、補助ローラーは清潔に保ち、位置ずれ、引っ掛かり、作業への支障が発生しないようにしてください。
保守では、送りねじ、軸ロック機構、シャフトおよびガイドブッシュ、シリンダー、エア配管、電熱ヒーター、温度センサーを重点的に点検します。異常な動作、エア漏れ、接続部の緩み、加熱の不安定な兆候を確認し、装置の保守計画に従って警報機能を点検する必要があります。
清掃、位置調整、修理を行う際は、装置を停止して電源と圧縮空気を遮断し、保守手順に従って残留熱を管理してください。故障への対処後は、責任者が再運転の条件を確認してから、サイクルを再起動する必要があります。
産業分野における用途
-
金型内にセットされたゴム製品の加熱・加硫: 本装置の基本原理に適した工程です。上下の加熱ブロックから金型へ熱を伝え、設定時間に従って金型を作業位置に保持します。適用にあたっては、製品の要求品質を満たすため、金型、機構、材料の処理条件の相互関係を確認する必要があります。
-
軸状ゴム部品やローラー状部品への適用設計: 長手方向にわたって金型内で熱処理する製品については、企業は加熱ブロックの設計や金型の配置方法を検討できます。金型の長手方向における温度分布、接触状態、処理後の品質を試験する必要があります。各部品への適用可否は、設計とサンプル試験によって確認します。
-
の他の工業用ゴム部品向け設計: Oリング、パッキン、その他の成形ゴム部品についても、それぞれの金型と工程に応じて検討できます。材料、保持力、寸法、製品の取り出し方法に関する要件が設計範囲を決定します。量産に導入する前に、対象工程に合わせて構成を評価する必要があります。
-
複数の金型位置を活用した処理工程の構築: 3つの作業ユニットを活用することで、同じエリア内に製品の投入、加硫保持、取り出しの作業を配置できます。工場では、作業者の配置、金型の移動時間、各サイクル間の検査基準を決定する必要があります。完成品数は、金型、処理時間、実際の作業体制に基づいて測定する必要があります。
お客様が事前に明確にすべき項目
材料と製品の要求仕様
ゴムの種類、処理前の製品状態、加硫後に求められる品質を明確にする必要があります。寸法、表面状態、硬度、接着性などの基準がある場合は、製品の技術仕様および対応する検査方法と関連付ける必要があります。
温度条件と処理時間は、材料配合、部品構造、試験結果に基づいて選定します。材料や製品仕様を変更する場合は、同じ条件を共用する前に処理条件を再評価する必要があります。
金型と接触条件
金型の外形寸法、重量、高さ、接触位置、取り出し方法は、装置の構成に影響します。複数の製品を同時に成形する金型については、各位置の温度分布と製品の仕上がりを確認する必要があります。
購入者は、ストローク、隙間、支持方法を評価できるよう、金型または図面を提供することが望まれます。また、保持力に関する要件も、装置の外形寸法だけで判断せず、事前に合意しておく必要があります。
温度と温度回復能力
設定温度に加えて、金型で許容される温度範囲、昇温時間、製品投入後の温度回復能力を明確にする必要があります。温度差に敏感な製品の場合は、品質に影響する各領域を代表する測定を行う必要があります。
負荷をかけた状態で試験することにより、表示温度、金型温度、製品品質の関係を評価できます。これを運転条件と保護限界を決定するための根拠とします。
サイクルと設置条件
全サイクルには、準備、製品の投入、機構の動作、加硫保持時間、製品の取り出しが含まれます。加工技術上必要な場合は、金型の移動や後工程での処理時間も考慮する必要があります。これらの作業工程に基づいて、適切な自動化レベルを選定します。
工場では、設計に適合した電源と圧縮空気源を準備し、加熱された金型を取り扱うための作業スペースを確保する必要があります。設備の配置計画は、製品の流れ、検査位置、保守作業へのアクセス性を考慮して決定します。
サンプル試験と検収
装置の試験は、想定する生産条件を代表する金型、材料、製品数量を用いて実施することが望まれます。事前に合意すべき確認項目は、以下のとおりです。
-
金型内の管理対象位置で温度を測定し、装置の表示値と比較する。
-
昇温時間、温度回復能力、サイクル間の再現性を評価する。
-
要求仕様に従って、製品の形状、寸法、表面状態、各種特性を検査する。
-
金型の接触状態、昇降動作、扉の位置フィードバックを確認する。
-
全サイクル時間、製品の取り出し、金型交換、次工程との連携を測定する。
-
運転手順に従って、警報、停止、温度保護、再起動の機能を確認する。
試験結果には、使用したサンプル、金型、温度条件、処理時間、検査方法を明記する必要があります。工場が運転および製品評価の基準として活用できるよう、合格基準は設備の引き渡し前に合意しておく必要があります。
よくある質問
装置はどの工程を自動で実行しますか?
本装置は、自動モードで扉の閉鎖、金型の昇降、加硫保持時間を連動して制御します。作業者は金型の準備、製品の投入、取り出しを行います。これらの作業について追加の自動化が必要な場合は、対象製品に応じて検討する必要があります。
加硫温度と処理時間はどのように決定しますか?
材料、金型、部品構造、品質要求に基づいて設定します。適切な温度測定を伴うサンプル試験を実施し、量産に適用する前に処理条件を確認します。また、装置の表示値は、金型の実際の温度と照合する必要があります。
1台の装置で複数の金型を使用できますか?
金型が加熱領域、ストローク、荷重、設置・取り出し方法に適合する場合は、複数の金型への対応を検討できます。隙間調整機構は、機械的な位置合わせに役立ちます。ただし、各金型について、温度条件、処理時間、製品の仕上がりを確認する必要があります。
3つの金型位置によって生産能力は決まりますか?
生産能力は、金型内の製品数、加硫保持時間、投入・取り出し作業にも左右されます。適切な生産量を決定するには、全サイクル時間と実際の作業体制を測定する必要があります。
CNC VINAは要望に応じて装置構成を変更できますか?
CNC VINAでは、お客様のニーズに応じて、加熱ブロック、金型寸法、作業位置数、制御サイクルなどを設計できます。電源容量、機構、自動化レベルの変更については、加工条件とサンプル試験の要件を踏まえて評価する必要があります。
CNC VINAのゴム加熱・加硫機は、機械産業で活用される設備であり、上下の加熱ブロックを使用して金型内にセットされた製品を加熱・処理します。電熱ヒーターに温度センサーと運転用・過熱保護用の温度調節器を組み合わせています。PLCは、機構の位置フィードバックに基づき、扉の閉鎖、金型の昇降、加硫保持時間を連動して制御します。
作業者は金型を準備して製品を投入し、サイクル終了後に製品を取り出します。参考構成では、3つの作業位置を備え、空気圧機構とハンドルによって金型に合わせた隙間調整が可能です。
装置を選定する際には、材料、金型寸法、接触領域、温度条件、処理後の品質要求を明確にする必要があります。サンプル試験では、金型温度、温度回復能力、再現性、全サイクル時間を評価します。その他の工業用ゴム部品についても、それぞれの設計と加工工程に応じて適用を検討できます。
CNC VINAでは、お客様のニーズに応じて加熱ブロック、機構、制御シーケンスを設計し、実際の製品試験を通じて装置構成と引き渡し基準を決定できます。
ベトナム CNC 技術応用株式会社
工場所在地:ベトナム、ハノイ市、ダンフオン県、ドンタップ社、ソン・クン工業集積地区
電話番号:+84.916 63 9355 / +84.915 74 4664
ウェブサイト:https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
メール:Sales01@cncvina.com.vn | Sales03@cncvina.com.vn