Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

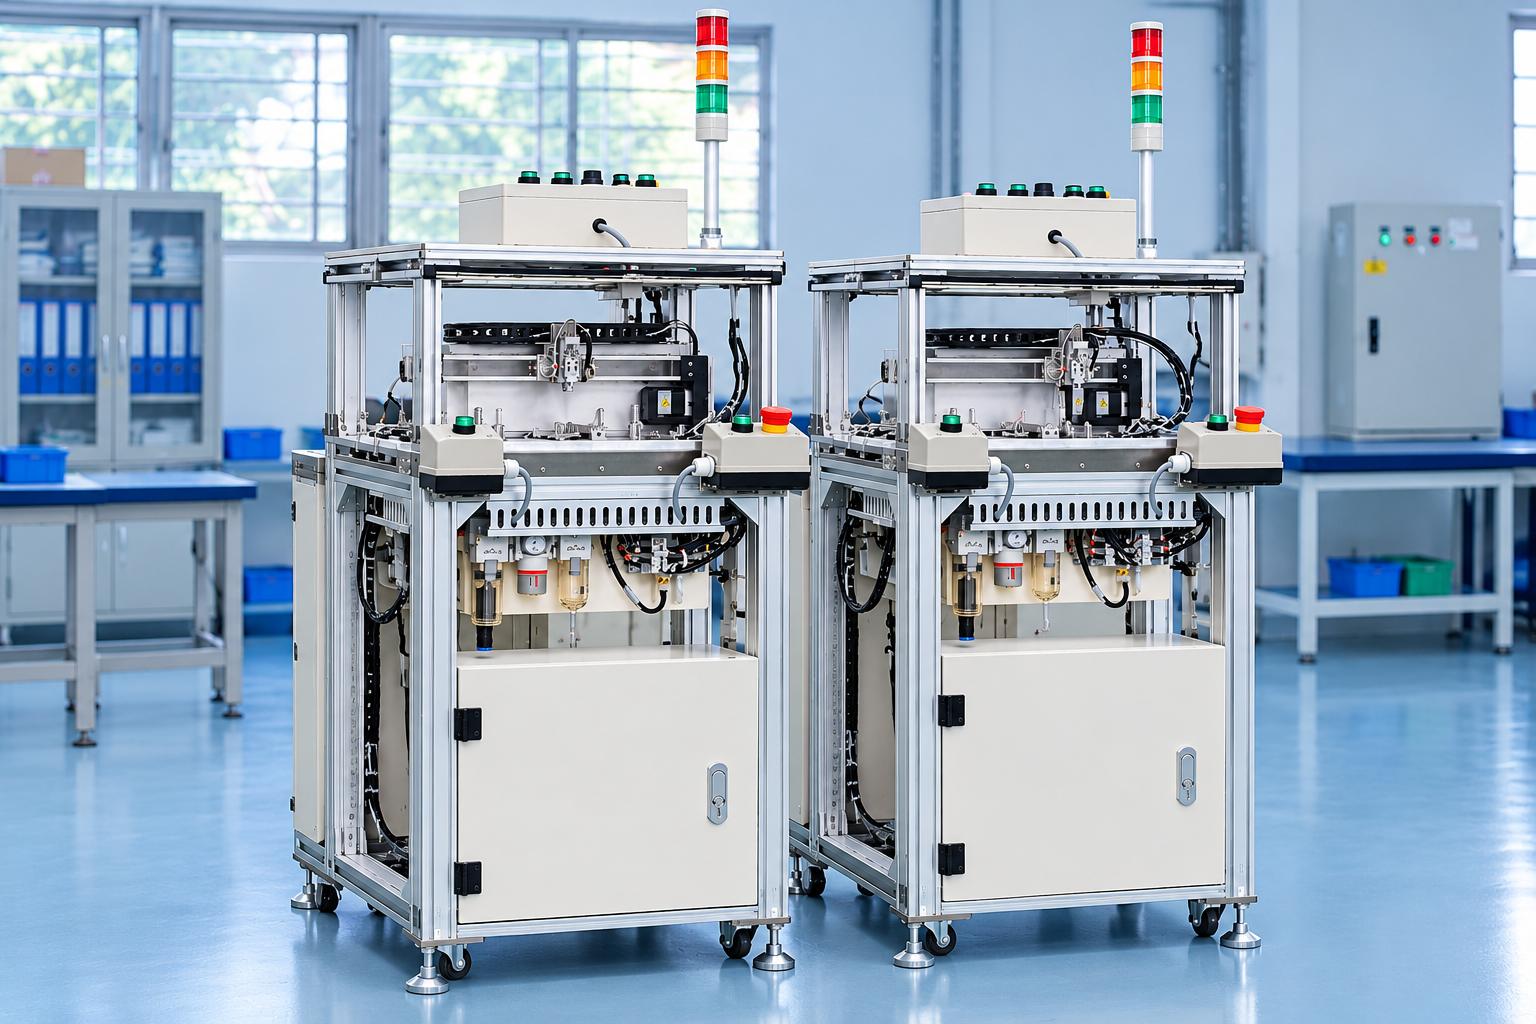
半自動シート加圧機
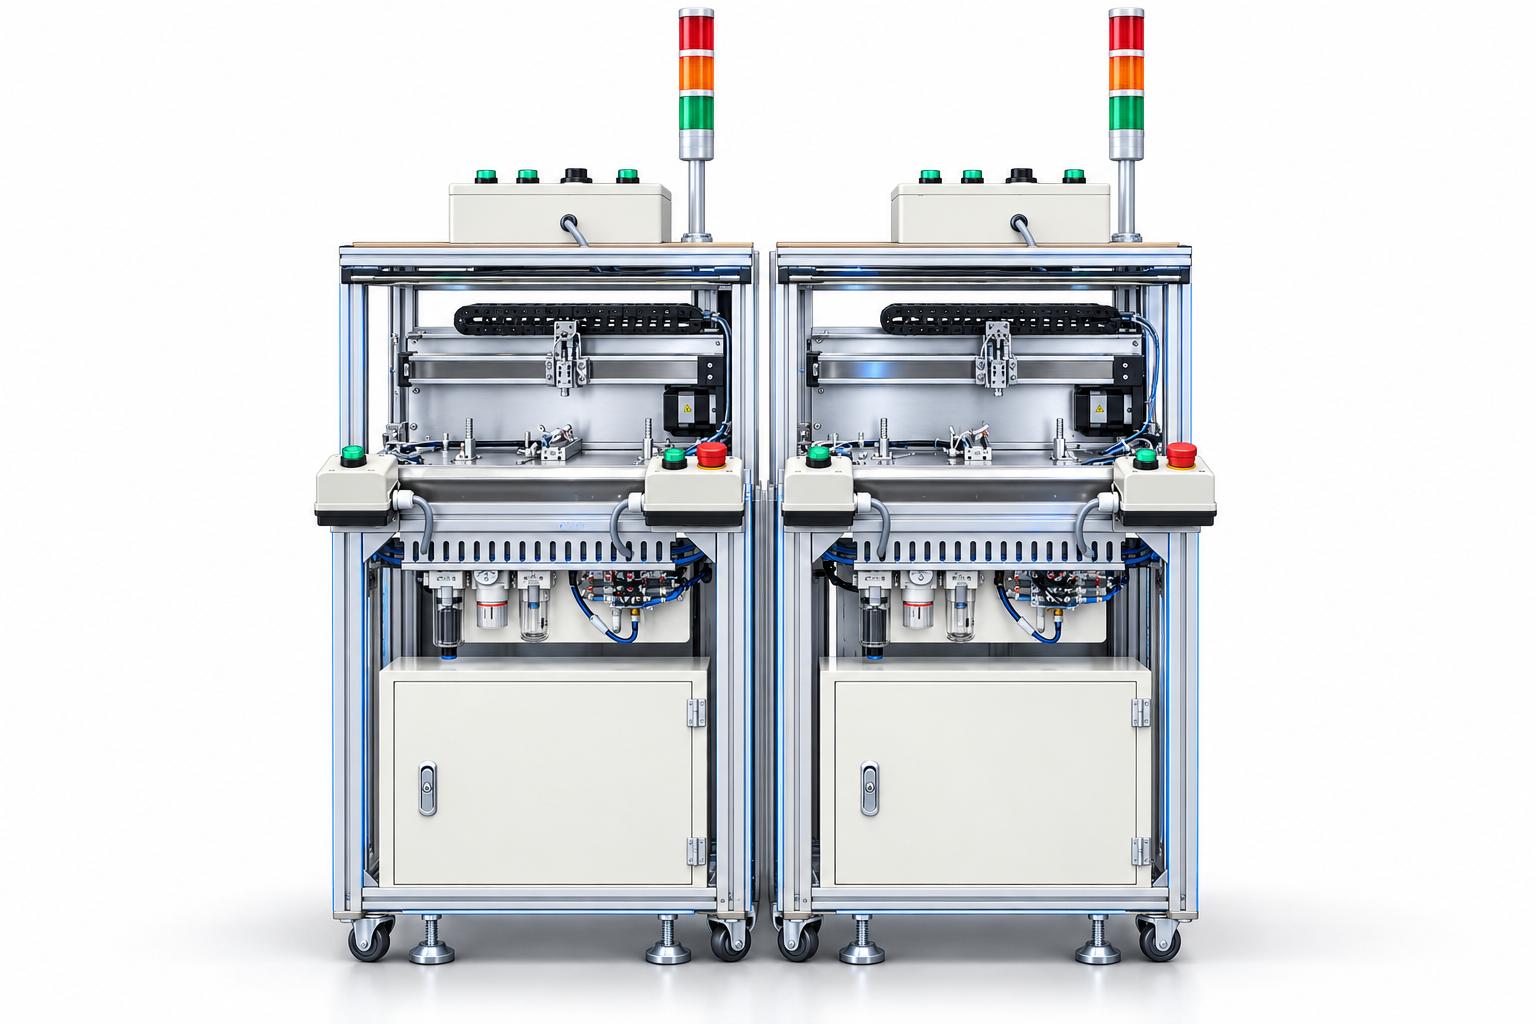
CNC VINAの半自動シート加圧機は、リニアロボットと専用治具を使用し、製品ユニットに組み込まれた板材に対して加圧・成形作業を行います。作業者が製品の仕様を選択し、治具に製品をセットして運転を開始すると、機械が製品を加工位置へ移動させ、設定されたプログラムに従って加圧動作を実行した後、製品を取り出し位置へ戻します。
本装置は、組立工程において、決められた位置で同じ加圧作業を繰り返し行う必要がある場合に適しています。すべての動作を手作業で行う代わりに、作業者は部品を正しくセットし、加工後の製品を検査する作業に集中できます。CNC VINAでは、製品サンプルおよび各生産ラインの要件に応じて、専用治具、加圧ヘッド、作業シーケンスを設計することが可能です。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

半自動シート加圧機は、産業用組立ラインにおける加圧・成形工程の機械化を支援するために設計されています。特に、加工位置が明確に定められており、同じ作業を繰り返し行う必要がある製品に適しています。本装置は、リニアロボット、加圧ヘッド、専用治具を組み合わせ、あらかじめ設定されたプログラムに従って動作します。作業工程では、作業者と自動制御システムが連携し、製品のセット・取り出しおよび仕様の選択は機械の操作位置で直接行います。制御システムとセンサーにより、稼働条件を監視し、サイクル中の異常を検知します。半自動仕様のため、設置スペースや作業方式に応じて、独立した作業ステーションとして設置することも、生産ラインに組み込むことも可能です。実際の対応能力は、材料の特性、製品形状、表面仕上げの要求、および選定する治具構成によって異なります。CNC VINAでは、お客様のニーズに応じた設計を基本とし、実際の製品サンプルを確認したうえで、用途に適した加圧ヘッド、治具、運転シーケンスをご提案できます。本記事では、CNC VINAとともに、産業分野で使用されるリニアロボット搭載型半自動シート加圧機の構造と用途について詳しく解説します。
半自動シート加圧機の技術仕様
| 項目 | 仕様 |
| 作業方式 | 半自動、製品のセット・取り出しは手動 |
| 加圧機構 | リニアロボットと加圧ヘッドの組み合わせ |
| 製品仕様の選択 | スイッチによる3種類の構成選択 |
| 運転モード | 手動・自動 |
| 制御電圧 | 24V DC |
| 供給空気圧 | 0.4~0.6 MPa |
| 操作インターフェース | 押しボタン、スイッチ、表示灯、ブザー |
受注製作にあたっては、作業エリア、ストローク、加圧ヘッド、サイクルタイムなどの仕様を、対象製品および生産ラインのレイアウト条件に合わせて決定する必要があります。実際の生産能力を評価する際には、機械の動作時間だけでなく、作業者が行う作業時間も考慮する必要があります。
組立工程における加圧機の役割
手作業による加圧では、作業開始位置、移動方向、部品の保持方法が作業ごとに異なる場合があります。本装置は、位置決め治具とプログラム制御された動作を組み合わせることで、これらの作業の標準化を図ります。専用治具が製品ユニットを所定の位置に保持し、ロボットが設定された各作業位置に沿って加圧ヘッドを移動させます。
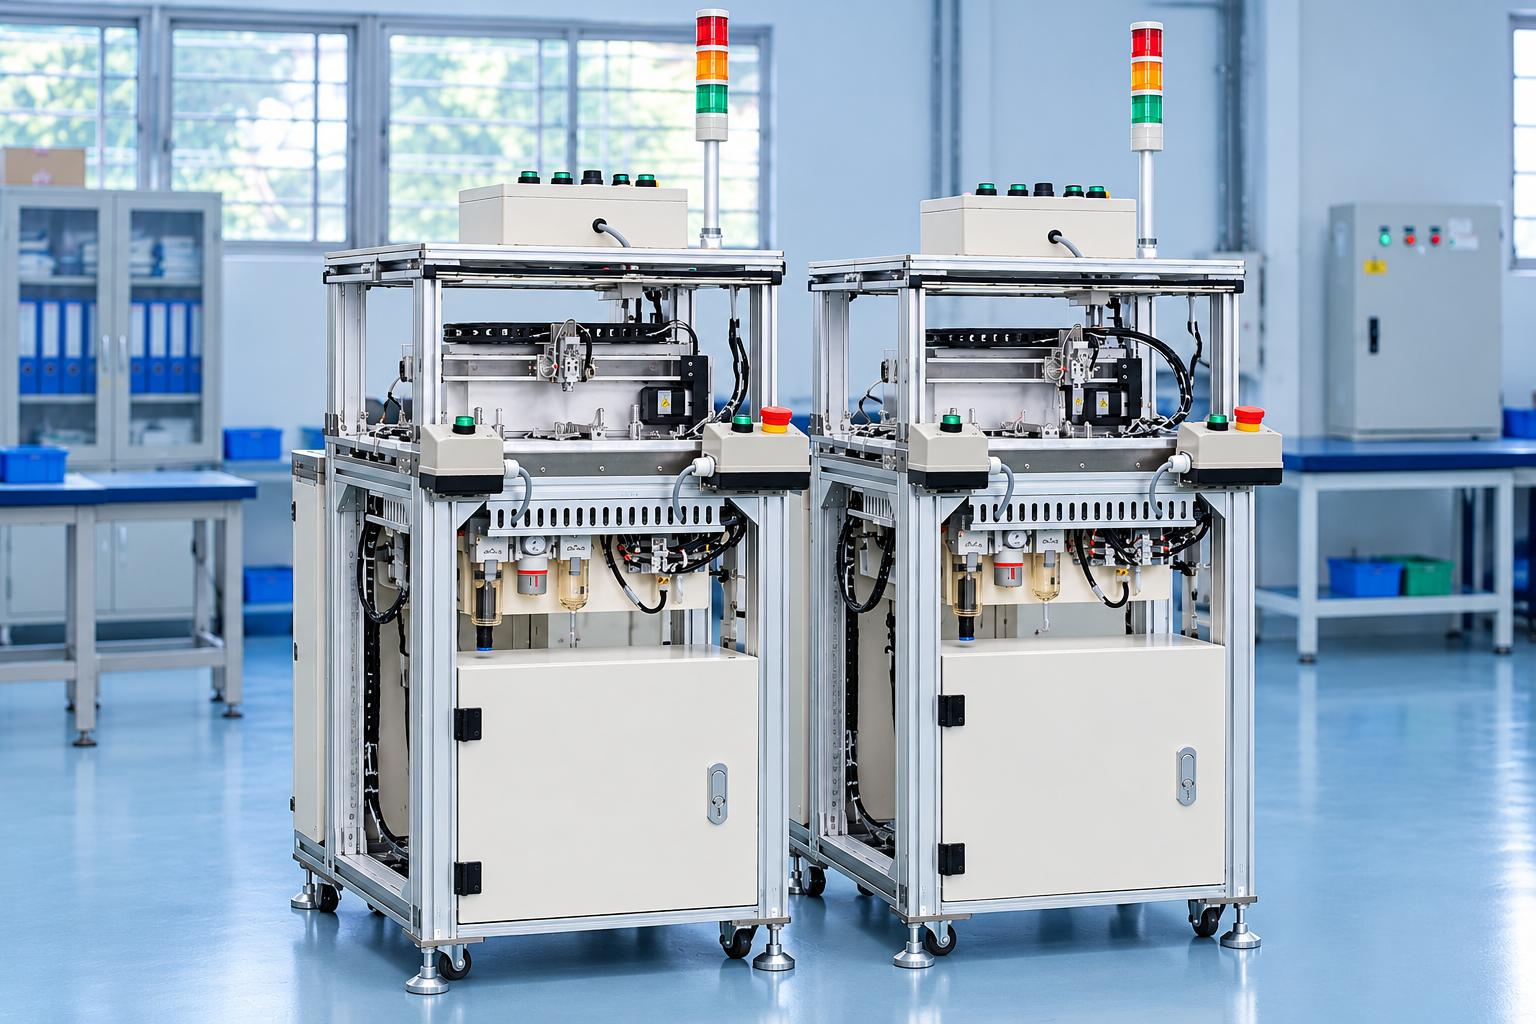
この加圧ステーションの価値は、機械構造と作業手順の連携にあります。加圧ヘッドは処理対象の正しい位置に接近し、ワークは適切に支持され、設定プログラムは治具にセットされた製品に対応していなければなりません。位置決め方法や接触面が適切でなければ、手作業を機械の動作に置き換えるだけでは、安定した加工結果を保証することはできません。
半自動仕様により、本装置を組立ラインの一工程として配置できます。生産能力を評価する際には、ロボットの動作時間だけでなく、製品のセット、加圧サイクル、取り出し、検査にかかる時間も含めて算出する必要があります。
リニアロボット式加圧機の主な特長
-
プログラム制御によるリニアロボットの加圧動作:ロボットの作業ヘッドが、設定された手順と位置に従って移動します。
-
専用治具と空気圧機構の組み合わせ:製品ユニットを保持し、加工位置へ移動させます。
-
3種類の製品仕様の選択:作業者が操作パネルで対応するプログラムを選択します。
-
サイクル前およびサイクル中の条件確認:センサーと制御ロジックにより、製品や作業状態に関する条件を監視します。
-
押しボタンとスイッチによる操作:手動、自動、原点復帰、および位置調整用の機能を備えています。
プログラム制御による加圧機の構造と技術
半自動シート加圧機は、機械構造部、駆動システム、加圧ヘッド、および設定プログラムに従って連携動作する制御装置で構成されています。各部品は、製品の位置決め、加圧動作、稼働条件の監視など、それぞれの役割を担います。適切な仕様を選定するには、製品の特性、表面処理の要求、および生産中に製品仕様を変更する可能性を考慮する必要があります。
リニアロボットと加圧ヘッド
ロボット軸は直線運動を行い、加圧ヘッドを作業エリア内で移動させます。この技術は、移動経路が明確に定められており、安定した治具で保持された製品ユニットに対して、同じ動作を繰り返す作業に適しています。
新しい製品向けに機械を設計する際は、作業ヘッドと移動経路を一体的に選定する必要があります。接触面の形状、ワーク周辺のクリアランス、加圧対象領域によって、加圧ヘッドの接近方法が決まります。シート材の材質、加圧による影響への耐性、および表面品質の要求については、仕様を確定する前に実際のサンプルで検証する必要があります。
治具と空気圧機構
治具は、作業中に製品ユニットを所定の位置に配置し、保持するためのものです。シリンダー機構は、制御シーケンスに従って固定、引き込み、昇降などの動作を行います。ガイドレールは、機械構造部の移動を支えます。
購入を検討する際、特に複数の製品バリエーションがある場合は、治具を慎重に評価する必要があります。治具は必要な位置決め基準を維持し、適切な支持点を備えるとともに、製品のセットと取り出しを容易に行える構造でなければなりません。製品形状や加圧位置が変わる場合は、治具および関連部品の調整や再設計が必要になることがあります。
エア供給ユニットには、フィルター、圧力調整器、および空気圧制御部品が含まれます。供給空気圧はシステムの稼働条件の一つですが、シートに実際に作用する力は、機構および作業ヘッドの構成にも左右されます。そのため、具体的な製品を用いた試験に基づいて仕様を選定する必要があります。
センサーと動作シーケンスの制御
センサーは、製品の有無を検出し、選択された仕様と治具にセットされた製品が適合しているかを確認するために使用されます。プログラムの選択は作業者が行い、それに応じてセンサーの取り付け位置を調整する必要があります。
本装置には、製品をセットせずに起動した場合、適合しない仕様を選択した場合、加圧済み製品を取り出す前に再起動した場合、または加圧を実施する前に製品を取り出した場合などの警報機能があります。また、シリンダーの動作不良やエア供給の停止に関する警報も備えています。これらの機能は、作業手順や稼働条件の異常を検知するのに役立ちます。
ただし、加圧結果は製品の品質基準に基づいて評価する必要があります。サイクルを監視するセンサーだけでは、加工後の表面状態、シートの位置、その他の工程要件に関する検査を代替することはできません。
操作パネルと作業位置の設備
作業者は、押しボタン、運転モード選択スイッチ、および製品選択スイッチを使用して操作します。手動モードでは、各機構を個別に操作したり、ロボットを小刻みに移動させたり、設定済みの位置へ移動させたりすることができ、操作手順に従った位置調整に利用できます。
本装置には、安全エリアセンサー、非常停止ボタン、積層信号灯、およびブザーが装備されています。積層信号灯は、異常、原点復帰、自動運転などの状態を表示し、作業者が稼働状況を把握できるようにします。
半自動シート加圧機の動作原理と運転上の注意点
リニアロボット搭載型半自動シート加圧機は、治具機構、制御システム、および設定プログラムに従って加圧動作を行うロボットの連携によって動作します。装置の仕様に応じて、作業者による直接操作と自動動作を組み合わせて運用します。安定した稼働を維持するためには、所定の作業手順を守り、定期的な点検と保守を実施する必要があります。
半自動シート加圧機の作業手順
本装置のサイクルは、作業者の操作と機械の自動動作を組み合わせて進行します。
ステップ1:機械の準備と仕様の選択
装置を運転可能な状態にし、処理対象の製品に適したプログラムを選択します。
ステップ2:製品を治具にセット
作業者が製品ユニットを正しい位置にセットし、センサーが稼働条件を確認できるようにします。
ステップ3:サイクルの開始
機械が運転許可条件を満たしていることを確認し、2つの起動ボタンを同時に押します。
ステップ4:加工位置への移動と加圧
機構が製品を加工エリアへ移動させ、ロボットが選択されたプログラムに従って加圧動作を実行します。
ステップ5:製品の復帰と取り出し
加工完了後、製品ユニットが元の位置に戻り、作業者が製品を取り出して検査します。
機械は製品に関連する状態を確認し、サイクルの開始を許可するか、警報を発するかを判断します。異常が発生した場合は、所定の手順に従って原因を特定・処置したうえで、運転を再開する必要があります。
専用シート加圧機の操作およびメンテナンス
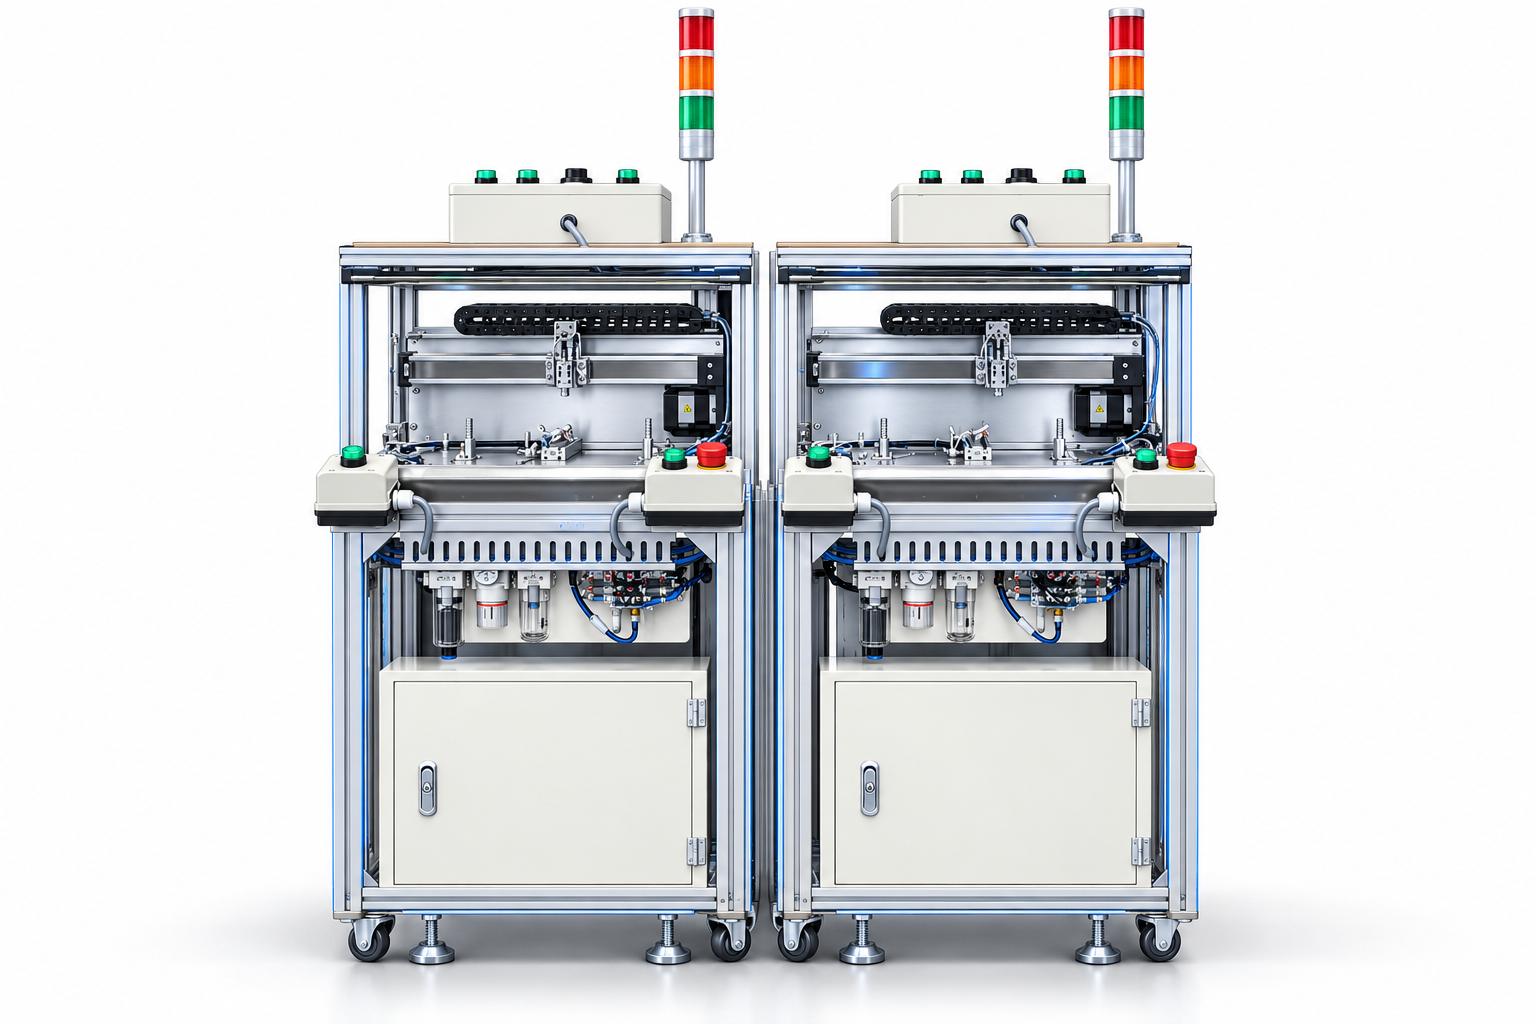
作業開始前に、作業者は治具および作業ヘッドの清潔さ、エア配管の状態、供給空気圧、ならびに作業エリア内の設備を点検します。運転を開始する前に、製品を正しい位置にセットし、適切な仕様を選択する必要があります。
定期的に、各接続部の締結状態、ガイドレール、空気圧機構、ロボットとともに移動するケーブルやホースの状態を点検します。センサーは常に清潔に保ち、位置調整を行った後は取り付け位置を確認します。また、加圧ヘッドの接触状態を監視し、摩耗、汚れ、製品に影響を及ぼす可能性のある異常の兆候を確認する必要があります。
清掃、治具交換、詰まりの除去は、機械を停止し、所定の手順に従って関連するエネルギー源を遮断した状態で実施します。メンテナンスや製品の切り替え後は、生産を再開する前に確認運転を行う必要があります。
産業生産におけるリニアロボット式加圧機の用途
- 加圧が必要な板材を含む製品ユニットの組立工程: 作業者が製品ユニットを治具にセットした後、装置が設定された加圧経路に沿って動作します。リニアロボット、位置決め治具、空気圧機構を組み合わせた構成に適した用途です。適用にあたっては、作業ヘッドが加工対象領域に到達できること、およびサイクル全体を通じて製品ユニットを安定して保持できることが条件となります。
- 複数の製品バリエーションを扱うロット生産: プログラムを選択することで、設定済みの仕様ごとに作業を整理できます。本装置には3種類の選択肢があり、使用者は各仕様に応じた製品のセット方法や運転モードの作業手順を定めることができます。新しい形状の製品に切り替える場合は、生産を開始する前に治具、センサーの位置、加圧経路を再評価する必要があります。
- 装置や部品ユニットの組立ライン: プログラム制御による加圧方式は、現在手作業で行っている工程への適用を検討できます。適用範囲を拡大する際は、板材のサンプル、製品ユニット、工程の品質基準に基づいて検討する必要があります。CNC VINAでは、リニア機構の適合性を調査し、用途に応じた加圧ヘッドと治具を設計することが可能です。
- 個別工程の改善プロジェクト: 製品の供給と取り出しを手作業で継続しながら、加圧作業を機械化したい場合、半自動ステーションの導入を検討できます。導入効果は、製品サンプルによる試験結果、実際の作業サイクル、前後工程との連携性に基づいて評価する必要があります。
機械を選定する前に確認すべき要素
製品と加圧後の要求品質
企業は、製品ユニットのサンプル、板材の材質情報、加工対象領域の寸法、および要求品質を満たす基準サンプルを準備することを推奨します。傷、変形、位置ずれが発生しやすい箇所を明確にし、適切な接触面と支持方法を選定できるようにする必要があります。
加工後の品質基準は、検証可能な要件として明確に定義する必要があります。具体的には、板材の正しい位置、加圧が必要な領域、表面に接触痕が許容されるかどうか、使用する検査方法などです。これらの情報により、感覚的な作業要求を設計および受入検査の基準へと落とし込むことができます。
製品バリエーションの数と切り替え方法
3種類のプログラムは本装置で選択できる仕様の数であり、すべての受注設計機に共通する上限ではありません。新しい製品を追加する際は、既存の治具を共用できるか、治具部品の交換が必要か、センサーの調整が必要か、移動経路を変更する必要があるかを検討します。
プログラムの選択と治具の交換は、連携して実施できるように計画する必要があります。調整後は、各製品バリエーションのサンプルを用いて確認運転を行い、誤った仕様を選択した場合に検知できることも確認します。ロットごとに製品が頻繁に切り替わる場合は、段取り替え時間も生産計画に含める必要があります。
作業サイクルと設置スペース
生産ラインの要求に対応できるかを判断するには、製品をセットしてから次の製品を受け入れられる状態になるまで、作業サイクル全体を測定する必要があります。実際の運用を想定した投入トレイ、排出トレイの配置、および検査方法を用いて試験することを推奨します。
設置場所は、前面での作業、メンテナンス時のアクセス、電源および圧縮空気の供給に適した場所でなければなりません。また、作業台の高さや作業者の手が届く範囲も、作業者に適したものとする必要があります。これらの要件は、機械のレイアウト図を承認する段階で合意しておくことが望まれます。
納入前の製品試験と評価
試験では、量産を予定しているすべての製品バリエーションを対象とし、許容範囲内の寸法偏差があるサンプルも含める必要があります。評価では、加圧結果、ワークの保持状態、および作業者と機械の連携を確認します。
-
工程結果: 基準サンプルまたは合意済みの基準に基づき、加圧領域、板材の位置、表面状態を確認します。
-
治具と動作: 部品のセット方法、保持の安定性、作業ヘッド周辺のクリアランス、製品が取り出し位置へ戻ることを確認します。
-
仕様選択: 各プログラムを試験し、誤った仕様の選択、製品がない状態での起動、加圧済み製品を取り出す前の再起動などの状況も確認します。
-
運転サイクル: 実際のセット、取り出し、検査作業を含めた全サイクルの時間を記録します。
-
操作・安全設備: 合意した計画に従って、非常停止、安全エリアセンサー、表示灯、および異常発生後の復旧手順を確認します。
試験結果は、最終的な機械仕様と操作手順を確定するための基礎となります。要求される加工結果に変更があった場合は、量産に適用する前に加圧ヘッド、治具、プログラムを再評価する必要があります。
よくある質問
機械は製品の供給と取り出しを自動で行いますか?
本仕様では、作業者が製品ユニットのセットと取り出しを行います。加工位置への移動、加圧、元の位置への復帰は、機械のサイクルに従って実行されます。供給と取り出しの自動化が必要な場合、CNC VINAでは製品の搬送方法に応じた個別の方案を検討できます。
異なる種類の板材にも使用できますか?
適用可否は、材料、形状、表面の傷つきやすさ、製品ユニットの支持方法によって異なります。適切な加圧ヘッドと動作を選定するため、サンプル試験が必要です。利用可能なプログラムの数が、そのまますべての板材に適用できることを意味するわけではありません。
機械は加圧品質を自動検査できますか?
本仕様では、製品に関連する稼働条件と作業シーケンスを確認します。板材の位置や表面品質を装置で評価する必要がある場合は、適切な検査ソリューションを選定・統合するため、検査要件を別途定義する必要があります。
新しい製品を追加する際、何を変更する必要がありますか?
位置決め基準、加圧領域、製品ユニットの寸法を照合する必要があります。製品の違いに応じて、治具の交換、センサーの位置調整、作業ヘッドの交換、プログラムの修正が必要になる場合があります。最終的な仕様は、作業ヘッドの到達性を確認し、サンプル試験を行ったうえで決定します。
リニアロボット搭載型半自動シート加圧機は、組立ラインにおける加圧工程の機械化を支援し、作業の標準化と生産プロセスの安定性向上に貢献する設備です。リニアロボット、加圧ヘッド、専用治具を組み合わせることで、製品仕様に応じたプログラム制御の動作を実現します。作業者と制御システムの連携により、作業を定められた順序で進めるとともに、サイクル中の異常な状態の検知を支援します。ただし、実際の効果は、製品の特性、位置決め方法、表面品質の要求、および生産ラインでの作業方法によって異なります。そのため、設備が工程要件を満たすことを確認するには、実際の製品サンプルを評価し、導入する仕様を選定する前に試験を行う必要があります。CNC VINAは、お客様の要望に応じた治具、加圧ヘッド、運転シーケンスの設計を通じて、各生産工程の特性に適したソリューションの構築を目指しています。実際の生産要件に合わせた半自動シート加圧機の設計・導入については、CNC VINAまでお問い合わせください。
ベトナム技術応用・CNC株式会社
工場:ベトナム、ハノイ市、ダンフオン県、ドンタップ社、ソンクン工業地区
電話:+84.916 63 9355 / +84.915 74 4664
ウェブサイト: https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
メール: Sales01@cncvina.com.vn | Sales03@cncvina.com.vn