Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

ゴムチューブ切断機
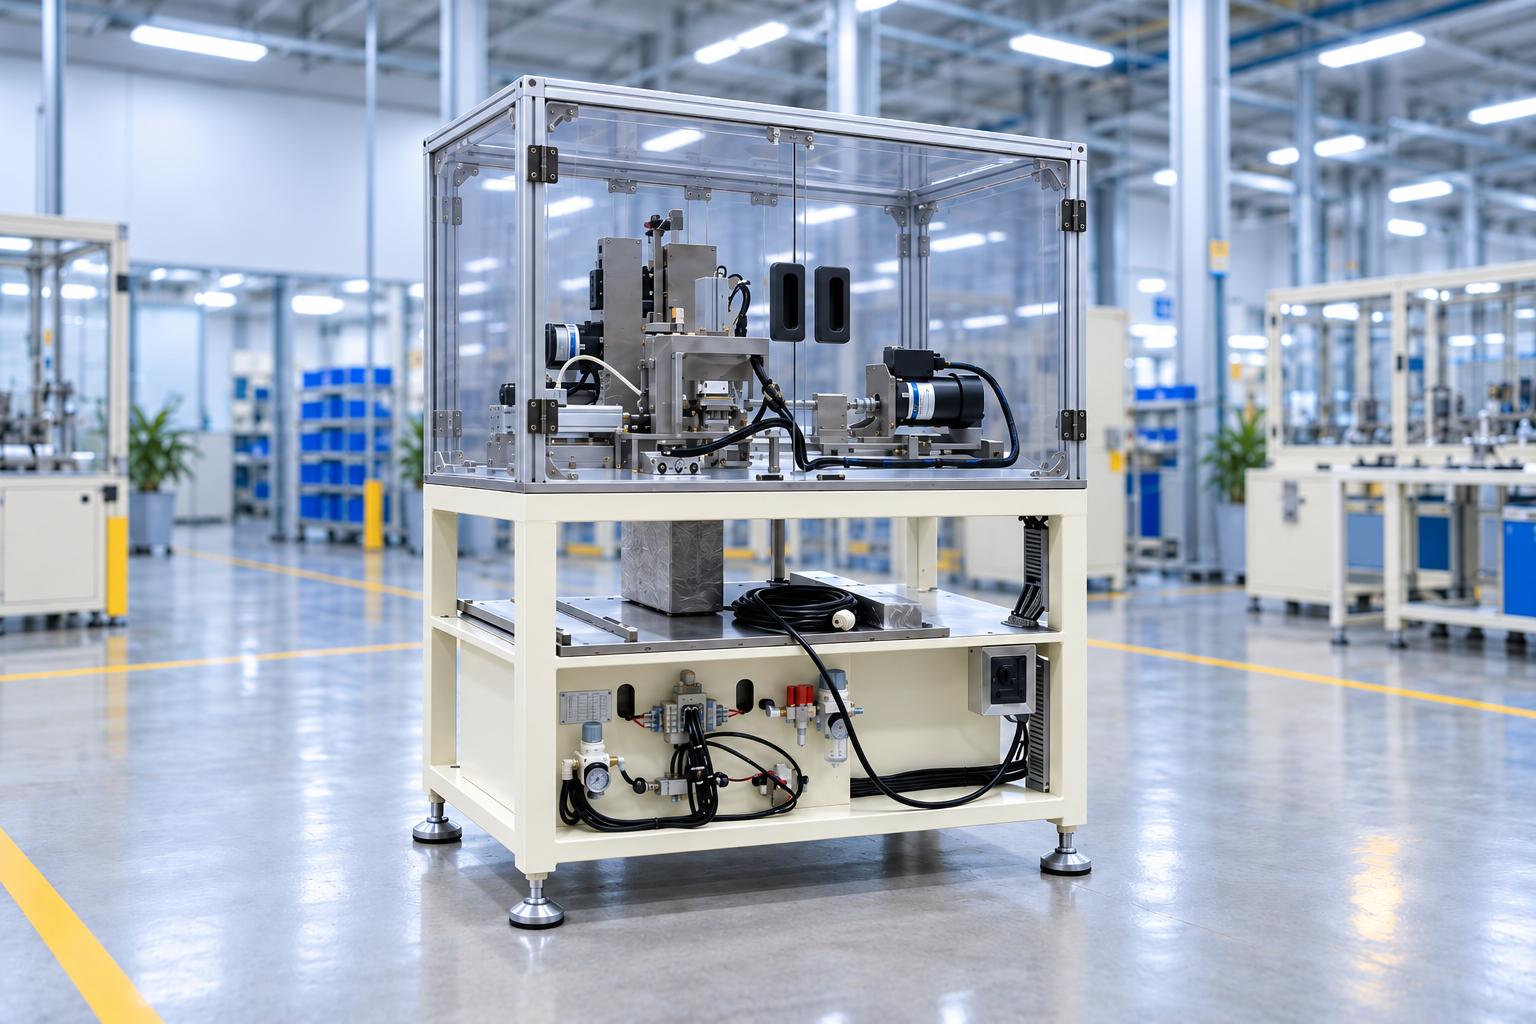
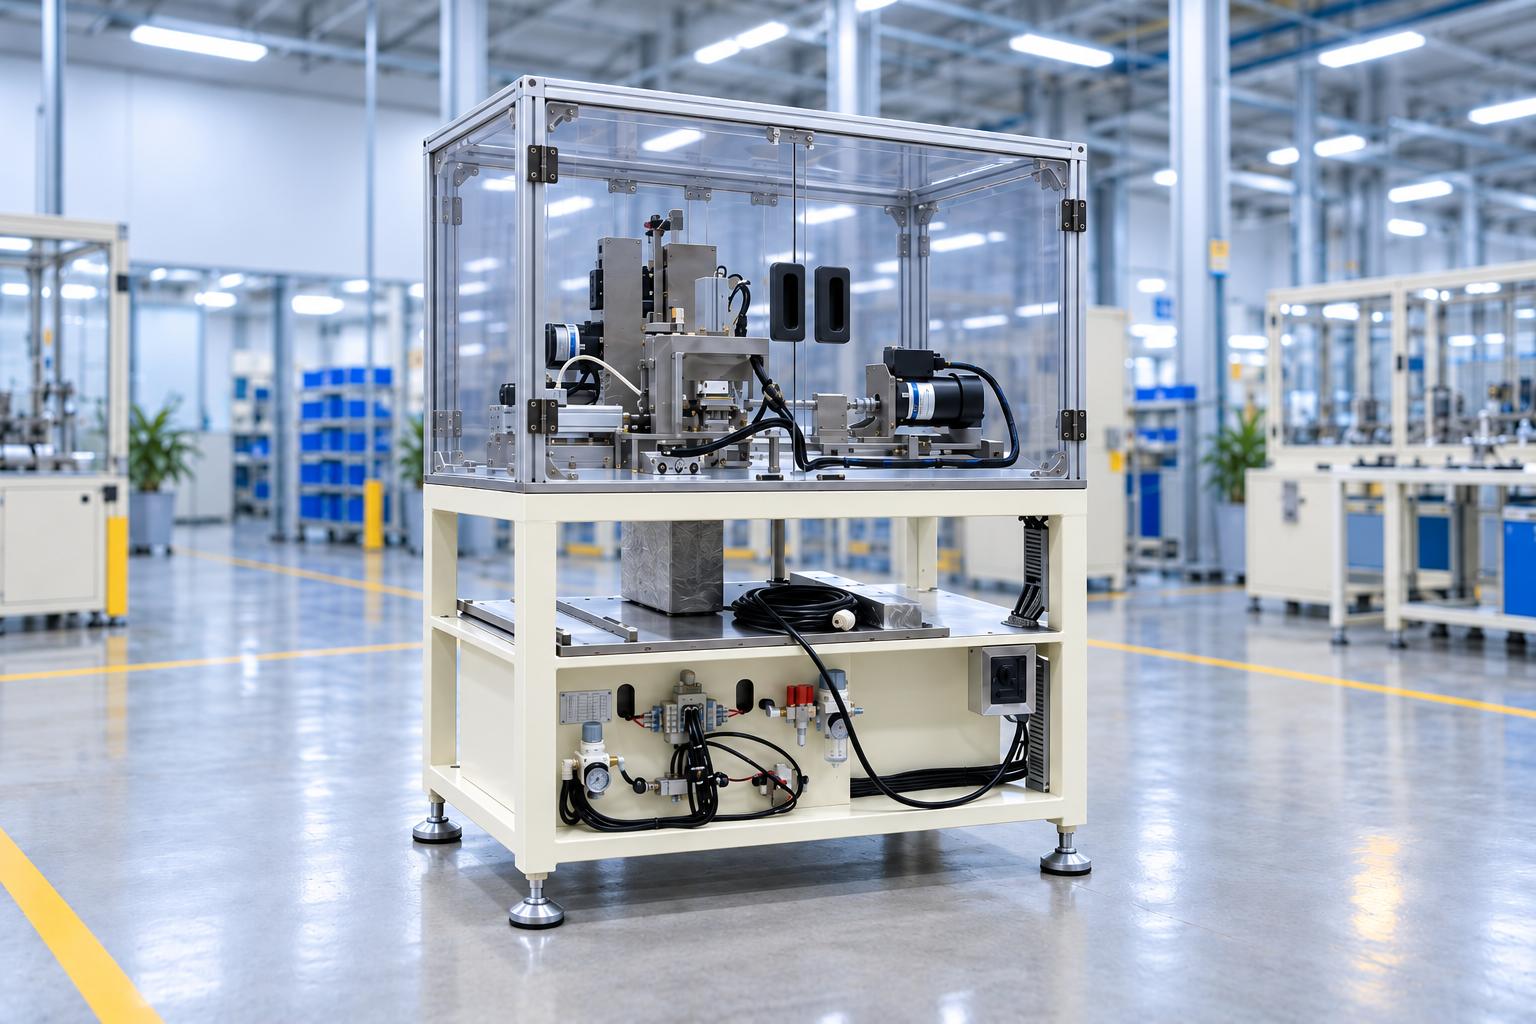
ゴムチューブ切断機は、チューブ状または円柱状のゴム製品を、指定された長さおよび位置で切断するための専用設備です。技術資料に記載された構成では、作業者が製品を供給ユニットにセットし、適切なプログラムを選択して運転サイクルを開始します。その後、機械は設定された制御シーケンスに従って、製品の搬送、クランプ、主軸回転、切断、エアブローを行います。
本機は、製品ごとの要求に合わせて設計されます。供給ユニット、クランプ爪、刃物の位置、治具、および制御プログラムは、製品の長さ、直径、切断要件に応じて調整・変更することが可能です。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

ゴムチューブ切断機は、チューブ状または円柱状のゴム製品を、指定された長さおよび位置で切断するための専用設備です。技術資料に記載された構成では、作業者が製品を供給ユニットにセットし、適切なプログラムを選択して運転サイクルを開始します。その後、機械は設定された制御シーケンスに従って、製品の搬送、クランプ、主軸回転、切断、エアブローの各工程を実行します。
ゴムチューブ切断機は、CNC VINA が製品ごとの要求に応じて設計・製作する設備です。供給ユニット、クランプ爪、刃物の位置、治具、および制御プログラムは、製品の長さ、直径、切断条件に合わせて調整・変更することができます。
ゴムチューブ切断機の産業分野における用途
本設備は、工業用ゴムチューブや円柱状のゴム部品を、所定の寸法に繰り返し切断する工程に適しています。単独の加工ステーションとして設置することも、自動生産ライン の前後工程に組み込むことも可能です。
-
組立や梱包の前に、ゴムチューブを指定された長さに切断する。
-
チューブの端部の余分な部分を切り落とし、製品の長さを均一にする。
-
設計範囲内で、さまざまな寸法のチューブ状または円柱状のゴム部品を加工する。
-
繰り返しの切断作業と切断位置の管理が求められる、工業用ゴム部品の製造ラインに使用する。
-
製品の投入は手作業で行い、クランプ、回転、切断、エアブローによる清掃工程を自動化したい生産工程に適している。
機械の構造と主要機能ユニット
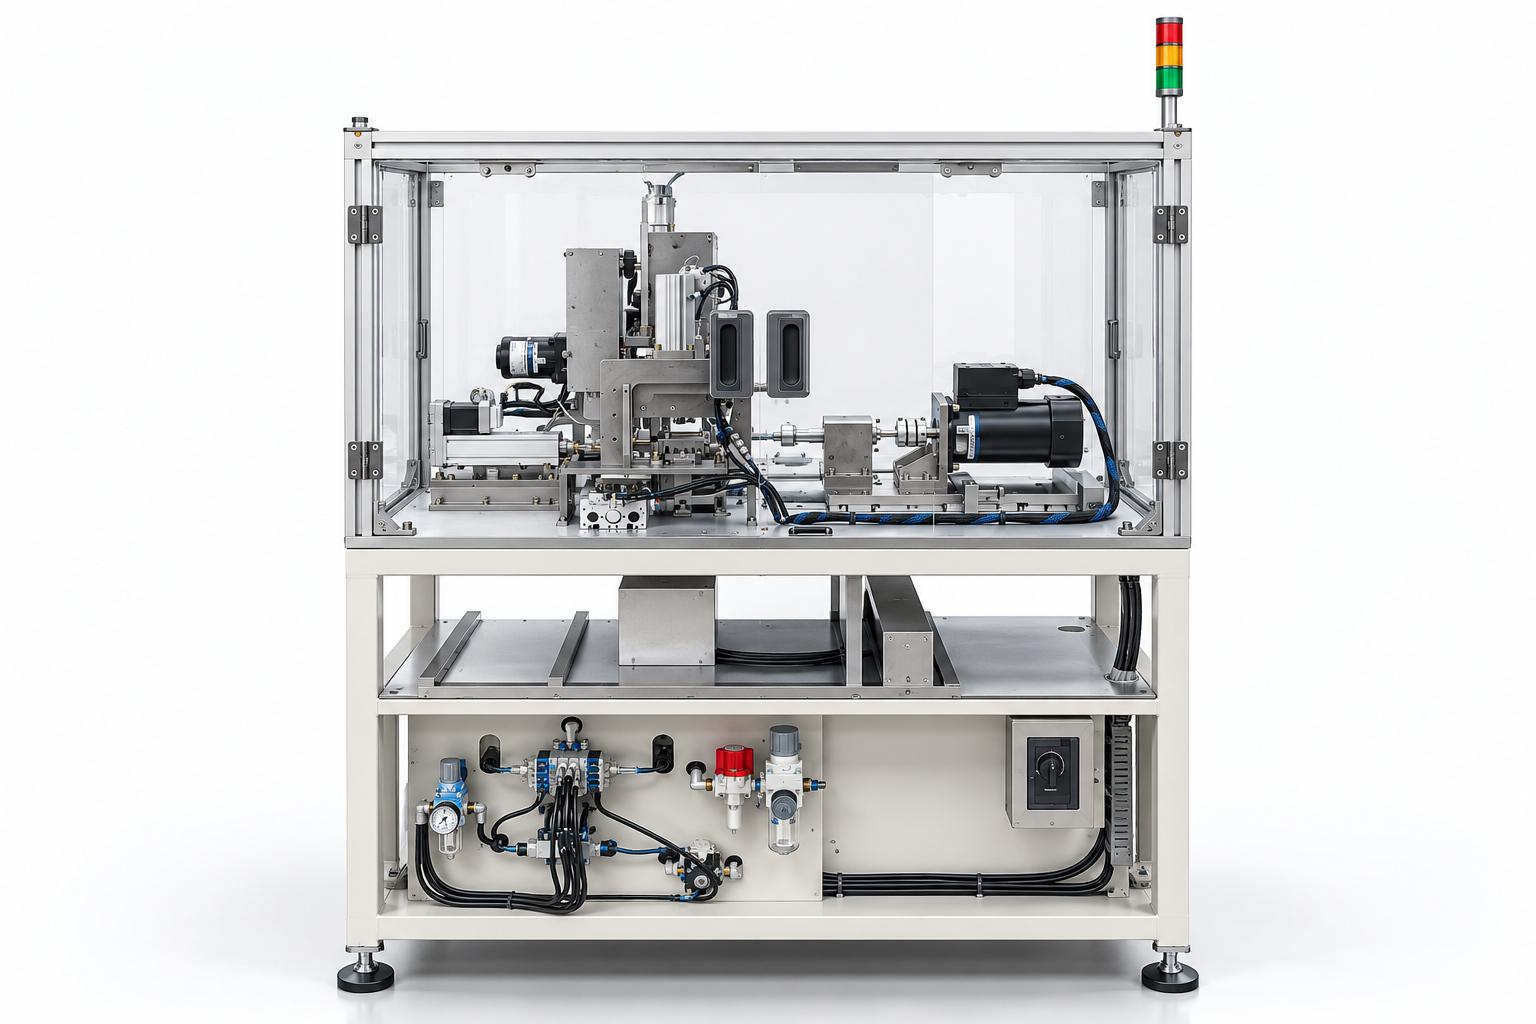
機械の構造と主要機能ユニット
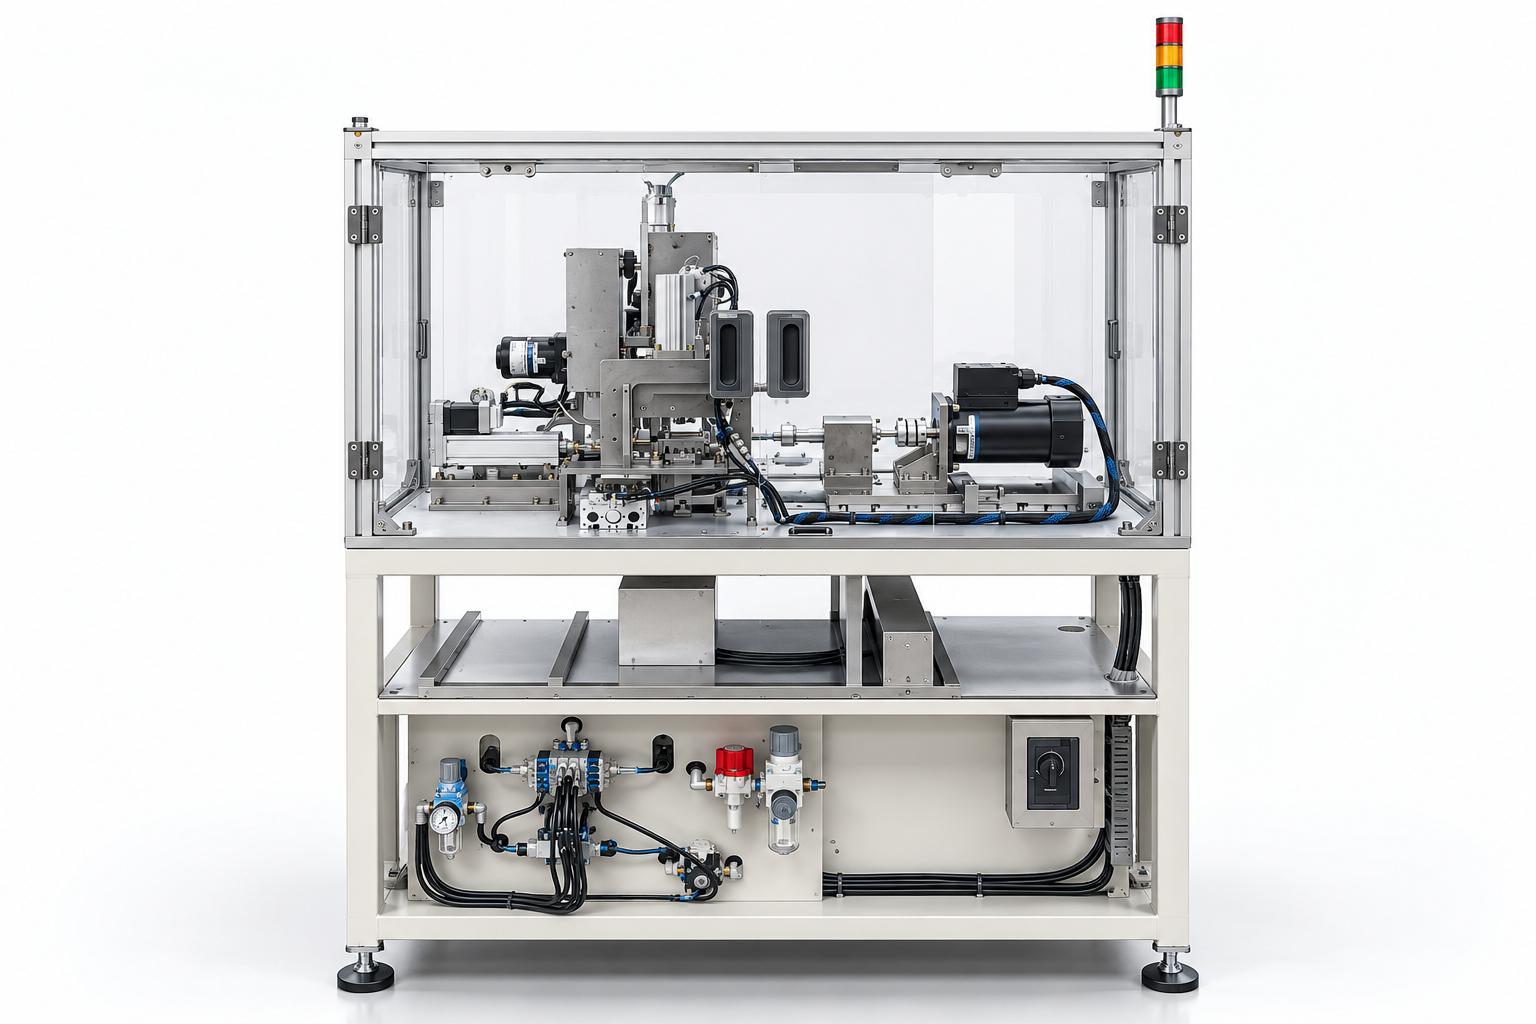
製品供給ユニットは、作業者からゴムチューブを受け取り、クランプ位置まで搬送します。供給部の長さは、クイック調整ノブによって調整でき、製品の種類に応じて対応可能です。
製品クランプユニット
クランプユニットは、回転および切断工程中に製品を安定して保持します。クランプ爪は製品の直径に応じて交換できます。また、クランプ機構にはシリンダーとストロークセンサーが組み込まれており、次の工程へ移行する前に動作状態を確認します。
主軸ユニット
主軸ユニットは、加工中に製品を回転させる役割を担います。モーターと駆動機構は機械テーブル上に配置され、クランプユニットおよび切断刃と連動することで、安定した回転動作を維持します。
切断ユニット
切断ユニットは、指定された位置で製品を切断します。製品の種類を変更する際には、位置決め治具を使用して刃物の位置を調整し、クランプユニットに対して適切に位置合わせを行います。これにより、異なる寸法の製品への切り替えが容易になります。
端材除去・エアブローユニット
切断工程の後、除去機構によって製品端部の余分な部分を処理します。エアブローシステムには専用のフィルター回路を通じて圧縮空気が供給され、加工エリアの清掃や切断部からの端材の排出を補助します。
製品・端材回収トレイ
機械には、加工エリアの下部または側面に製品および端材の回収スペースが設けられています。これにより、切断後の材料を主要機構から分離し、作業者が容易に回収できるようになっています。
機械フレームおよび安全カバー
加工エリアはフレームと透明な保護パネルで囲まれており、切断刃、回転主軸、可動機構への直接的な接触を防ぎます。また、運転状態を表示する積層信号灯と、運転・点検・メンテナンスに対応する安全カバーが備えられています。
空圧・電気・制御システム
空圧システムには、シリンダー用とエアブローノズル用にそれぞれ専用のフィルター・レギュレータユニットが使用されています。電気制御盤と操作パネルは、運転モード、製品の選択、センサーの状態、および動作シーケンスを管理します。PLCは、お客様の仕様に応じてKeyence、Mitsubishi、Siemens、または同等メーカーの製品を採用できます。
自動ゴムチューブ切断機の主な特長
-
製品供給、クランプ、回転、切断、エアブローを一連の制御サイクルに統合しています。
-
クイック調整ノブにより、製品の長さに合わせて供給ユニットを調整できます。
-
製品の直径や寸法に応じて、クランプ爪や切断刃の位置を変更できます。
-
製品の切り替え時には、位置決め治具を使用して切断位置の調整を容易にします。
-
製品の切り替え後、生産開始前に各ユニットを確認できる手動運転モードを備えています。
-
センサーにより、動作機構のストロークや運転サイクル中の製品状態を監視します。
-
加工エリアを安全カバーで囲み、機械の運転中に作業者が可動機構へ接触することを防ぎます。
-
コンパクトな設計で、作業高さは約900 mmです。生産現場の作業ステーションへの設置に適しています。
動作原理
作業者が製品を供給ユニットにセットし、対応するプログラムを選択します。機械を起動すると、設定されたシーケンスに従って加工サイクルが実行されます。
ステップ1:作業者がゴムチューブを製品供給ユニットにセットします。
ステップ2:供給ユニットが製品をクランプ位置まで搬送します。加工を開始する前に、センサーが製品の状態を確認します。
ステップ3:クランプユニットが製品を固定し、主軸が設定されたサイクルに従って製品を回転させます。
ステップ4:切断ユニットが所定の位置まで移動し、製品を切断します。
ステップ5:端材除去機構とエアブローノズルによって、余分な端材を除去し、切断エリアを清掃します。
ステップ6:各機構が初期位置に戻り、作業者が次の製品をセットできる状態になります。
製品切り替え
本機は、設計上の対応範囲内で複数の製品タイプに切り替えられるように設計されています。製品を切り替える前に、システムを手動運転モードに切り替え、操作パネルで対応するプログラムを選択します。
-
供給ユニット:クイック調整ノブを使用して、製品の長さに合わせて位置を調整します。
-
クランプユニット:製品の直径に適したクランプ爪に交換し、端材除去機構を再度取り付けます。
-
切断ユニット:位置決め治具を使用して切断刃を正しく位置合わせし、治具を固定してから位置決め治具を取り外します。
-
切り替え後の確認:手動運転モードで各ユニットを試運転し、動作状態、引っ掛かりの有無、各部品の位置が正しいことを確認します。
制御および安全対策
操作パネルでは、製品タイプと運転モードを選択できます。空圧機構、モーター、クランプユニット、切断刃は設定されたプログラムに従って連動します。また、センサーによって各機構の位置を確認してから次の工程へ移行します。
可動部および切断エリアは安全カバー内に配置されています。空圧システムは規定の作動圧力に調整され、電気制御盤では制御回路およびセンサー用にDC 24 Vの制御電源を使用します。
ゴムチューブ切断機の仕様
以下の仕様は、技術資料に記載された機械の仕様です。異なる製品に対応する場合、機械の寸法、クランプユニット、切断刃、サイクルタイム、および製品切り替え範囲は、実際の要求に応じて調整できます。
| 項目 | 仕様 |
|---|---|
| 機械名称 | ゴムチューブ切断機 |
| 製品供給方式 | 作業者が製品を供給ユニットにセット |
| 外形寸法 | L480 × W943 × H1500 mm |
| 作業高さ | 床面から900 ± 50 mm |
| 主電源 | 単相 AC 220 V、50 Hz |
| 電源仕様 | DC 24 V |
| 電気制御 | 0.4~0.6 MPa |
| 空気圧 | 6.5秒/製品 |
| サイクルタイム | 製品供給、クランプ、主軸回転、切断、エアブロー |
| 主要ユニット | 供給ユニットの調整、クランプ爪の交換、切断ユニットの位置調整 |
| 製品切り替え機能 | 産業用PLC:Keyence、Mitsubishi、Siemens、または同等品 |
| 制御方式 | 産業用操作パネル |
| 操作インターフェース | 加工エリアを囲むフレームおよび透明保護パネル |
主要ユニットのメンテナンス
定期点検では、スライド機構、ボルト、ベアリング、モーター、シリンダーを重点的に確認する必要があります。スライド機構の引っ掛かり、摺動面の状態、接続部のガタつき、異音、モーター温度を確認するとともに、エア供給源やシリンダーの接続部も点検してください。
摺動面は定期的に清掃・給油を行ってください。また、回転機構や駆動機構については、ベアリングの状態、ガタつき、動作状況を確認し、切断サイクルの安定性を維持することが重要です。
よくある質問
機械はゴムチューブを完全自動で供給できますか?
技術資料に記載された構成では、作業者が製品を供給ユニットにセットします。機械の起動後は、製品の搬送、クランプ、回転、切断、エアブローの各工程が設定されたサイクルに従って自動的に実行されます。
異なるサイズのゴムチューブを切断できますか?
設計上の対応範囲内であれば可能です。製品を切り替える際には、供給ユニットの位置を調整し、直径に適したクランプ爪に交換したうえで、切断刃の位置を再調整する必要があります。
必要な電源と圧縮空気の仕様を教えてください。
技術資料に記載された構成では、単相 AC 220 V、50 Hzの電源、DC 24 Vの制御電源、および約0.4~0.6 MPaの圧縮空気を使用します。
機械のサイクルタイムはどのくらいですか?
機械の一般配置図には、該当する構成で約6.5秒/製品と記載されています。実際のサイクルタイムは、製品の仕様や加工条件によって異なります。
切断刃を交換する際に位置調整は必要ですか?
はい。技術資料では、位置決め治具を使用して切断刃の位置を調整し、治具を固定してから位置決め治具を取り外す手順が示されています。
どのメーカーのPLCを採用できますか?
お客様の制御仕様に応じて、Keyence、Mitsubishi、Siemens、または同等メーカーのPLCを選択できます。
異なる種類のゴムチューブに合わせて機械を設計できますか?
可能です。実際の製品サンプルと切断要件を確認したうえで、製品の寸法や材質特性に応じて、供給機構、クランプユニット、切断機構を調整・設計できます。
ゴムチューブ切断機は、ゴムチューブを指定された長さや位置、技術要件に合わせて加工・切断するための自動化設備です。製品の寸法精度と均一性の向上、および生産工程の最適化に貢献します。本機は、製品供給、クランプ、回転主軸、切断刃、端材除去、エアブロー、PLC制御システムなどの機能ユニットを統合し、設定されたプログラムに従って安定した切断サイクルを実行します。供給ユニットの調整、クランプ爪の交換、切断刃の位置調整、運転プログラムの変更に対応しており、設計範囲内でさまざまなゴムチューブ製品に対応できます。また、センサーによる機構の状態監視、加工エリアの安全カバー、操作しやすい制御インターフェースにより、安全性と操作性を高め、メンテナンスを容易にします。CNC VINA は、各企業の実際の生産要件に合わせてゴムチューブ切断機を設計・製作しています。製品寸法、供給方式、治具構造、制御システムから生産ラインへの組み込みまで、幅広いニーズに対応します。本設備は、ゴム部品メーカーが切断工程の標準化、手作業の削減、生産効率の向上を目指す際に適したソリューションです。