 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

Dây chuyền sản xuất bó dây điện gồm những công đoạn nào?

Dây chuyền sản xuất bó dây điện (Wire Harness) là hệ thống các công đoạn gia công, kết nối và lắp ráp dây dẫn thành cụm dây điện hoàn chỉnh, phục vụ các ngành ô tô, xe máy điện, thiết bị gia dụng và điện tử. Quy trình này bao gồm nhiều bước như cắt tuốt dây, bấm đầu cos, lắp connector, bó dây và kiểm tra thông mạch. Mỗi công đoạn đều ảnh hưởng trực tiếp đến độ chính xác của kết nối điện, chất lượng thành phẩm và khả năng vận hành của thiết bị. Khi sản lượng tăng, việc tổ chức quy trình sản xuất bó dây khoa học và ứng dụng thiết bị tự động hóa giúp doanh nghiệp giảm thao tác thủ công, kiểm soát sai lỗi và duy trì năng suất ổn định. Vậy Wire Harness là gì, dây chuyền sản xuất bó dây điện gồm những công đoạn nào và đâu là những bước nên ưu tiên tự động hóa? Cùng CNC VINA tìm hiểu chi tiết trong bài viết dưới đây.
1. Bó dây điện là gì? Ứng dụng trong sản xuất công nghiệp
Dây chuyền sản xuất bó dây điện (Wire Harness) là hệ thống các thiết bị và công đoạn được tổ chức nhằm gia công, kết nối, lắp ráp và kiểm tra nhiều dây dẫn điện thành một cụm dây hoàn chỉnh theo thiết kế. Thay vì sử dụng từng sợi dây riêng lẻ, nhà sản xuất tập hợp các dây dẫn thành bó, bố trí theo đúng sơ đồ mạch điện và tích hợp đầu nối để thuận tiện cho quá trình lắp đặt.
Trong sản xuất công nghiệp, bó dây điện đóng vai trò truyền tải nguồn điện và tín hiệu giữa các bộ phận của thiết bị. Chất lượng bó dây ảnh hưởng trực tiếp đến khả năng vận hành, độ an toàn và độ ổn định của sản phẩm. Vì vậy, quy trình sản xuất cần kiểm soát chặt chẽ từ khâu cắt dây, xử lý đầu dây đến lắp ráp và kiểm tra thành phẩm.
1.1. Wire Harness là gì?
Wire Harness (bó dây điện hoặc bộ dây điện) là cụm gồm nhiều dây dẫn điện được cắt theo chiều dài xác định, xử lý đầu dây, kết nối với terminal hoặc connector và sắp xếp thành một hệ thống thống nhất.
Một bộ Wire Harness thường bao gồm:
- Dây dẫn điện: truyền tải dòng điện hoặc tín hiệu giữa các bộ phận.
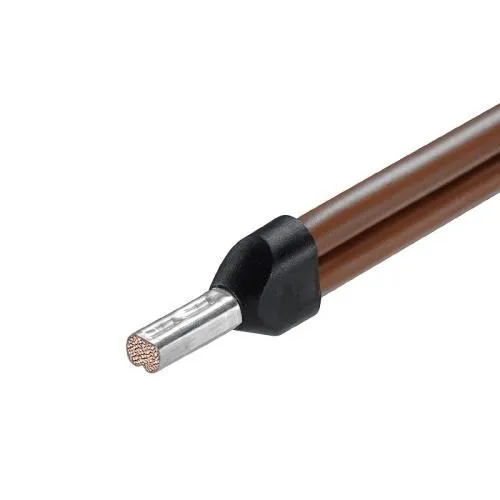
- Terminal (đầu cos): chi tiết kim loại dùng để tạo kết nối điện tại đầu dây.
- Connector (đầu nối): vỏ nhựa và hệ thống tiếp điểm giúp kết nối bó dây với thiết bị hoặc cụm điện khác.
- Vật liệu bảo vệ: băng keo điện, ống co nhiệt, ống ruột gà, ống bảo vệ và các chi tiết cố định dây.
- Chi tiết định vị: kẹp dây, khóa giữ, giá đỡ hoặc phụ kiện lắp ráp theo thiết kế.
Khác với một sợi cáp điện đơn lẻ, Wire Harness là một cụm lắp ráp hoàn chỉnh, trong đó từng dây dẫn phải được bố trí đúng vị trí và kết nối theo sơ đồ điện.
1.2. Bó dây điện được ứng dụng trong những ngành nào?
Bó dây điện được sử dụng rộng rãi trong các ngành sản xuất phương tiện giao thông và thiết bị điện tử. Mỗi lĩnh vực có yêu cầu riêng về cấu trúc dây, khả năng chịu nhiệt, độ bền cơ học và độ tin cậy của kết nối.
| Lĩnh vực | Ứng dụng của bó dây điện |
|---|---|
| Ô tô | Kết nối hệ thống động cơ, đèn chiếu sáng, bảng điều khiển, cảm biến, hệ thống an toàn và thiết bị điện tử trên xe. |
| Xe máy điện | Kết nối pin, bộ điều khiển, động cơ điện, màn hình hiển thị, đèn và các cảm biến. |
| Thiết bị gia dụng | Sử dụng trong máy giặt, tủ lạnh, điều hòa, lò vi sóng và các thiết bị điện gia dụng. |
| Điện tử công nghiệp | Kết nối nguồn điện, tín hiệu và các module điều khiển trong máy móc, thiết bị tự động hóa. |
Đặc biệt, trong ngành ô tô và xe máy điện, một sản phẩm có thể sử dụng nhiều bộ dây điện với cấu trúc và chức năng khác nhau. Số lượng dây dẫn, điểm kết nối và yêu cầu lắp ráp khiến việc tổ chức sản xuất theo quy trình tiêu chuẩn trở nên cần thiết.
2. Quy trình sản xuất bó dây điện gồm những công đoạn nào?
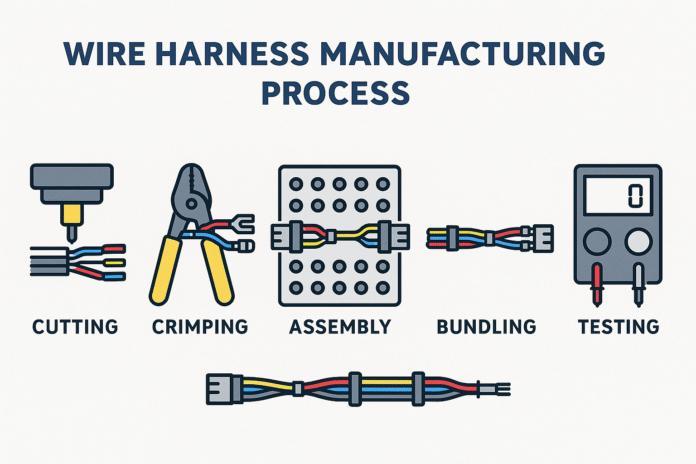
Quy trình sản xuất bó dây điện thường gồm 5 công đoạn chính: cắt và tuốt dây, xử lý đầu dây, lắp connector, bó dây và bảo vệ dây dẫn, cuối cùng là kiểm tra chất lượng. Tùy theo thiết kế sản phẩm, nhà máy có thể bổ sung công đoạn hàn, ép cos, đánh dấu dây, lắp phụ kiện hoặc kiểm tra điện áp chịu đựng. Các công đoạn cần được bố trí theo trình tự phù hợp để đảm bảo tính chính xác và khả năng truy xuất của từng bộ dây.
2.1. Cắt và tuốt dây điện
Cắt và tuốt dây là công đoạn đầu tiên trong quy trình sản xuất bó dây điện. Dây dẫn được cấp từ cuộn nguyên liệu, cắt theo chiều dài quy định và bóc lớp cách điện tại một hoặc hai đầu để chuẩn bị cho quá trình kết nối. Chiều dài dây và chiều dài tuốt phải được kiểm soát theo bản vẽ kỹ thuật. Nếu dây bị cắt quá ngắn, sản phẩm có thể không đạt kích thước lắp ráp. Nếu tuốt quá sâu hoặc không đủ chiều dài, lõi dẫn điện có thể bị tổn thương hoặc không đảm bảo diện tích tiếp xúc khi bấm cos.
Thiết bị sử dụng:
- Máy cắt và tuốt dây tự động.
- Máy cắt dây theo chiều dài lập trình.
- Máy tuốt dây hai đầu.
- Thiết bị kiểm tra chiều dài và chất lượng đầu tuốt.
Các thông số cần kiểm soát:
- Chiều dài dây sau khi cắt.
- Chiều dài lớp cách điện được bóc.
- Tình trạng lõi đồng sau khi tuốt.
- Không để xảy ra tình trạng đứt sợi dẫn, xước lõi hoặc biến dạng dây.
Đối với sản xuất số lượng lớn, máy cắt và tuốt dây tự động giúp duy trì kích thước đồng nhất, giảm thao tác thủ công và hạn chế sai lệch giữa các sản phẩm.
2.2. Bấm đầu cos hoặc hàn thiếc đầu dây
Sau khi cắt và tuốt, đầu dây được xử lý để tạo điểm kết nối điện với terminal, connector hoặc các chi tiết dẫn điện khác. Hai phương pháp phổ biến là bấm đầu cos và hàn thiếc. Việc lựa chọn phụ thuộc vào thiết kế đầu nối, vật liệu dây dẫn, yêu cầu kỹ thuật và tiêu chuẩn của khách hàng.
Bấm đầu cos (Wire Crimping)
Bấm cos là phương pháp sử dụng lực cơ học để ép terminal vào lõi dẫn điện, tạo liên kết điện và cơ học giữa dây dẫn với đầu tiếp điểm.
Quá trình bấm cần kiểm soát:
- Chiều cao và chiều rộng mối bấm.
- Vị trí lõi dẫn điện và phần cách điện trong terminal.
- Tình trạng biến dạng của terminal.
- Độ bền kéo của mối bấm.
- Khả năng tiếp xúc điện sau khi bấm.
Thiết bị thường sử dụng là máy bấm cos bán tự động hoặc máy bấm cos tự động, có thể tích hợp bộ cấp terminal, bộ kéo dây và hệ thống giám sát lực bấm.
Hàn thiếc đầu dây (Wire Soldering)
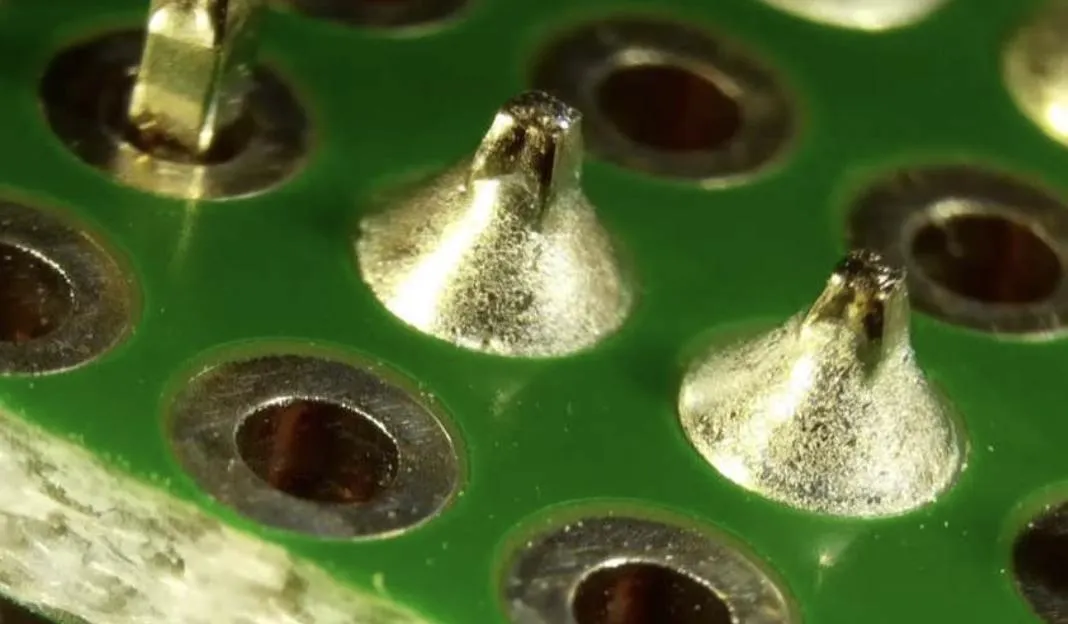
Hàn thiếc được sử dụng khi thiết kế yêu cầu tạo liên kết điện bằng vật liệu hàn. Phương pháp này có thể áp dụng cho một số đầu dây, bảng mạch hoặc cụm kết nối điện tử. Các yếu tố cần kiểm soát gồm nhiệt độ hàn, thời gian gia nhiệt, lượng thiếc và chất lượng mối hàn. Mối hàn cần đảm bảo khả năng dẫn điện, không có hiện tượng hàn lạnh, thiếu thiếc hoặc làm hỏng lớp cách điện. Không nên mặc định hàn thiếc thay thế được bấm cos trong mọi ứng dụng. Với nhiều hệ thống dây điện ô tô, phương pháp kết nối phải tuân thủ yêu cầu thiết kế và tiêu chuẩn riêng của nhà sản xuất.
2.3. Lắp đầu nối và vỏ connector
Sau khi xử lý đầu dây, các terminal được đưa vào đúng vị trí trong vỏ connector theo sơ đồ kết nối. Đây là công đoạn có yêu cầu cao về độ chính xác vì mỗi connector có thể chứa nhiều chân tiếp điểm với vị trí, thứ tự và chức năng khác nhau.
Quy trình cơ bản gồm:
- Chuẩn bị connector và terminal theo mã sản phẩm.
- Định vị đầu dây theo sơ đồ lắp ráp.
- Đưa terminal vào đúng khoang trên vỏ connector.
- Kiểm tra trạng thái khóa giữ terminal.
- Kiểm tra thứ tự chân và vị trí kết nối.
Trong sản xuất thủ công, công nhân thường sử dụng dụng cụ hỗ trợ để đưa terminal vào connector. Với sản phẩm có nhiều chân kết nối hoặc sản lượng lớn, nhà máy có thể sử dụng thiết bị cấp liệu, đồ gá định vị và máy lắp terminal bán tự động hoặc tự động.
Các lỗi cần kiểm soát:
- Lắp sai vị trí chân terminal.
- Terminal chưa được khóa hoàn toàn.
- Cong, gãy hoặc biến dạng chân tiếp điểm.
- Sử dụng sai mã connector hoặc terminal.
- Thiếu chân kết nối so với bản vẽ.
Việc kiểm tra đúng mã linh kiện và vị trí chân kết nối giúp hạn chế lỗi lắp ráp, đặc biệt với các bộ dây có cấu trúc phức tạp.
2.4. Bó dây trên bảng gá, quấn băng và lồng ống co nhiệt
Sau khi hoàn thiện các đầu kết nối, dây dẫn được sắp xếp theo sơ đồ thiết kế để tạo thành bó dây hoàn chỉnh. Đây là công đoạn định hình sản phẩm, ảnh hưởng đến kích thước, hình dạng và khả năng lắp đặt của bộ dây trong thiết bị hoặc phương tiện giao thông.
Bố trí dây trên bảng gá (Harness Board)
Bảng gá là đồ gá có các chốt định vị, rãnh dẫn hướng và vị trí lắp connector theo hình dạng của bó dây thành phẩm. Công nhân đặt từng nhánh dây lên bảng gá theo sơ đồ, căn chỉnh chiều dài và vị trí phân nhánh. Bảng gá giúp duy trì hình dạng sản phẩm và hạn chế tình trạng dây bị xoắn, chồng chéo hoặc sai vị trí.
Quấn băng và cố định dây
Sau khi bố trí, các nhánh dây được cố định bằng băng keo điện hoặc vật liệu chuyên dụng. Tùy thiết kế, nhà sản xuất có thể sử dụng thêm dây rút, kẹp giữ hoặc ống bảo vệ. Việc quấn băng cần đảm bảo độ chặt phù hợp, không làm biến dạng dây hoặc gây áp lực lên các điểm kết nối.
Lồng ống co nhiệt
Ống co nhiệt được sử dụng để bảo vệ các vị trí nối dây, phân nhánh hoặc những khu vực cần tăng khả năng cách điện và bảo vệ cơ học. Sau khi lồng ống, sản phẩm được gia nhiệt theo thông số vật liệu để ống co lại và ôm sát vị trí cần bảo vệ. Tùy cấu trúc sản phẩm, các công đoạn bó dây có thể thực hiện thủ công, bán tự động hoặc sử dụng đồ gá chuyên dụng. Với những bộ dây có nhiều nhánh và hình dạng phức tạp, bảng gá vẫn là giải pháp quan trọng để duy trì tính đồng nhất giữa các sản phẩm.
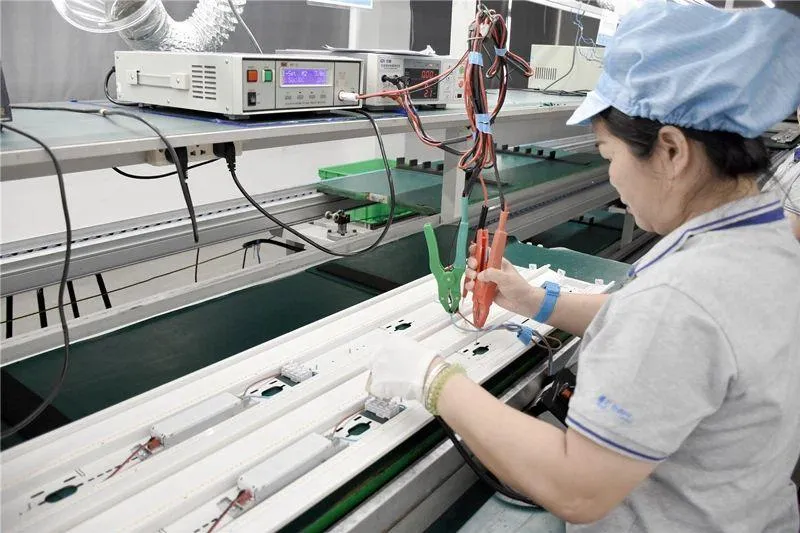
2.5. Kiểm tra thông mạch và kiểm tra chất lượng cuối
Kiểm tra là công đoạn cuối cùng trước khi bó dây được chuyển sang đóng gói hoặc lắp ráp vào sản phẩm hoàn chỉnh. Mục tiêu là xác nhận sản phẩm đáp ứng yêu cầu về kết nối điện, cấu trúc cơ khí và ngoại quan theo bản vẽ kỹ thuật.
Kiểm tra thông mạch (Continuity Test)
Thiết bị kiểm tra thông mạch xác nhận các điểm kết nối có đúng theo sơ đồ điện hay không. Hệ thống có thể phát hiện:
- Đứt dây hoặc mất kết nối.
- Kết nối sai chân.
- Đấu nhầm dây giữa các vị trí.
- Ngắn mạch giữa các đường dẫn điện.
- Thiếu kết nối so với thiết kế.
Với các bộ dây phức tạp, máy kiểm tra có thể sử dụng nhiều điểm tiếp xúc để kiểm tra đồng thời toàn bộ sơ đồ kết nối.
Kiểm tra điện và chất lượng ngoại quan
Tùy yêu cầu sản phẩm, nhà máy có thể bổ sung các phép kiểm tra:
- Điện trở tiếp xúc.
- Điện trở cách điện.
- Điện áp chịu đựng (Hipot).
- Độ bền kéo của mối bấm cos.
- Chiều dài và kích thước tổng thể.
- Độ chắc chắn của terminal và connector.
- Tình trạng lớp cách điện, băng quấn và ống bảo vệ.
Không phải mọi sản phẩm đều cần thực hiện tất cả phép thử trên. Phương pháp và giới hạn kiểm tra phải được xác định theo bản vẽ, tiêu chuẩn kỹ thuật và yêu cầu của khách hàng. Sau khi kiểm tra, kết quả đạt hoặc không đạt được ghi nhận để phục vụ kiểm soát chất lượng và truy xuất sản phẩm.
3. Công đoạn nào trong sản xuất bó dây điện nên tự động hóa trước?
Không phải tất cả công đoạn trong dây chuyền sản xuất bó dây điện đều cần tự động hóa ngay từ đầu. Nhà máy nên ưu tiên những công đoạn có sản lượng lớn, thao tác lặp lại, yêu cầu độ chính xác cao hoặc thường xuyên phát sinh lỗi do phụ thuộc vào tay nghề công nhân.
Bảng dưới đây tổng hợp các công đoạn và thiết bị tự động hóa phù hợp:
| Công đoạn | Dấu hiệu nên tự động hóa | Thiết bị phù hợp |
|---|---|---|
| Cắt và tuốt dây | Sản lượng lớn, nhiều mã dây, chiều dài cắt không đồng nhất | Máy cắt và tuốt dây tự động |
| Bấm đầu cos | Lặp lại nhiều lần, khó kiểm soát lực bấm và kích thước mối bấm | Máy bấm cos tự động, hệ thống giám sát lực bấm |
| Hàn thiếc | Yêu cầu mối hàn đồng đều, sản lượng ổn định | Máy hàn thiếc tự động, hệ thống hàn robot |
| Lắp connector | Nhiều chân kết nối, dễ lắp sai vị trí hoặc thiếu terminal | Máy lắp terminal, đồ gá định vị, hệ thống cấp liệu |
| Bó dây và quấn băng | Sản lượng lớn, thao tác lặp lại, cần kiểm soát hình dạng | Bảng gá chuyên dụng, máy quấn băng tự động, thiết bị lắp ráp hỗ trợ |
| Kiểm tra thành phẩm | Nhiều điểm kết nối, yêu cầu kiểm tra 100% | Máy kiểm tra thông mạch, hệ thống kiểm tra điện tự động |
3.1. Thứ tự ưu tiên khi đầu tư tự động hóa
Đối với nhà máy mới triển khai hoặc đang nâng cấp dây chuyền, có thể cân nhắc thứ tự đầu tư như sau:
Ưu tiên 1: Cắt và tuốt dây tự động
Đây là công đoạn đầu vào, ảnh hưởng trực tiếp đến kích thước và chất lượng các bước xử lý tiếp theo. Tự động hóa giúp kiểm soát chiều dài dây, chiều dài tuốt và duy trì năng suất ổn định.
Ưu tiên 2: Bấm cos và xử lý đầu dây
Đây là nhóm công đoạn ảnh hưởng trực tiếp đến chất lượng kết nối điện. Máy bấm cos tự động kết hợp hệ thống giám sát có thể giảm sai lệch do thao tác thủ công và hỗ trợ kiểm soát chất lượng mối bấm.
Ưu tiên 3: Kiểm tra thông mạch tự động
Đầu tư thiết bị kiểm tra giúp phát hiện lỗi kết nối trước khi sản phẩm được xuất xưởng. Đối với các bộ dây có nhiều nhánh và nhiều điểm kết nối, kiểm tra tự động giúp giảm thời gian kiểm tra và hạn chế bỏ sót lỗi.
Ưu tiên 4: Tự động hóa lắp ráp và bó dây
Đây là nhóm công đoạn cần đánh giá theo cấu trúc sản phẩm. Với các bộ dây có thiết kế phức tạp, nhiều nhánh hoặc thay đổi mã sản phẩm thường xuyên, bảng gá và đồ gá chuyên dụng có thể mang lại hiệu quả thiết thực hơn việc tự động hóa toàn bộ. Nguyên tắc quan trọng là lựa chọn thiết bị dựa trên sản lượng, số lượng mã sản phẩm, thời gian chu kỳ, tỷ lệ lỗi và khả năng hoàn vốn. Một dây chuyền tự động hóa hiệu quả không nhất thiết phải thay thế toàn bộ thao tác của công nhân, mà cần tối ưu đúng những công đoạn đang tạo ra nút thắt trong sản xuất.
4. Yêu cầu chất lượng và truy xuất nguồn gốc trong sản xuất bó dây điện ô tô, xe máy điện
Đối với ngành ô tô và xe máy điện, bó dây điện không chỉ cần đảm bảo khả năng truyền tải điện mà còn phải đáp ứng yêu cầu về độ bền, độ an toàn và khả năng vận hành ổn định trong điều kiện sử dụng thực tế. Một lỗi nhỏ tại đầu nối, mối bấm hoặc vị trí phân nhánh có thể ảnh hưởng đến hoạt động của toàn bộ hệ thống điện. Vì vậy, nhà sản xuất cần kiểm soát chất lượng xuyên suốt từ nguyên liệu đầu vào đến thành phẩm.
4.1. Kiểm soát chất lượng theo từng công đoạn
| Công đoạn | Yêu cầu kiểm soát |
|---|---|
| Nguyên liệu đầu vào | Đúng chủng loại dây dẫn, tiết diện, vật liệu cách điện, terminal và connector |
| Cắt và tuốt dây | Đúng chiều dài, không làm hỏng lõi dẫn và lớp cách điện |
| Bấm cos | Đúng thông số mối bấm, độ bền kéo và khả năng tiếp xúc điện |
| Hàn thiếc | Mối hàn đạt yêu cầu, không hàn lạnh hoặc gây hư hỏng vật liệu |
| Lắp connector | Đúng vị trí chân, terminal được khóa chắc chắn |
| Bó dây | Đúng sơ đồ, kích thước, vị trí phân nhánh và vật liệu bảo vệ |
| Kiểm tra cuối | Đạt yêu cầu thông mạch, cách điện và các phép thử theo quy định |
4.2. Truy xuất nguồn gốc sản phẩm
Truy xuất nguồn gốc giúp nhà sản xuất xác định được sản phẩm được sản xuất khi nào, sử dụng nguyên liệu nào, đi qua những công đoạn nào và kết quả kiểm tra ra sao.
Đối với sản xuất bó dây điện, hệ thống truy xuất có thể quản lý các thông tin:
- Mã sản phẩm và phiên bản bản vẽ.
- Lô nguyên liệu dây dẫn, terminal và connector.
- Thời gian sản xuất và mã lô sản xuất.
- Máy móc hoặc thiết bị đã thực hiện công đoạn.
- Thông số kiểm soát tại các công đoạn quan trọng.
- Kết quả kiểm tra thông mạch và kiểm tra chất lượng cuối.
- Thông tin người vận hành hoặc ca sản xuất khi cần thiết.
Nhà máy có thể sử dụng mã QR, barcode hoặc hệ thống MES để liên kết thông tin sản xuất với dữ liệu kiểm tra. Khi phát hiện lỗi, bộ phận chất lượng có thể xác định phạm vi sản phẩm liên quan và khoanh vùng lô cần kiểm tra.
4.3. Tiêu chuẩn và yêu cầu từ khách hàng
Tùy thị trường và nhà sản xuất, dây chuyền sản xuất bó dây điện có thể phải đáp ứng các yêu cầu quản lý chất lượng như:
- IATF 16949: tiêu chuẩn hệ thống quản lý chất lượng dành cho ngành công nghiệp ô tô.
- ISO 9001: tiêu chuẩn hệ thống quản lý chất lượng.
- IPC/WHMA-A-620: tiêu chuẩn về yêu cầu và tiêu chí chấp nhận đối với cụm cáp và bó dây điện.
- Tiêu chuẩn riêng của OEM: yêu cầu kỹ thuật, phương pháp thử và giới hạn chất lượng do nhà sản xuất ô tô, xe máy hoặc thiết bị điện quy định.
Cần lưu ý rằng việc áp dụng tiêu chuẩn nào phụ thuộc vào khách hàng, loại sản phẩm và phạm vi chứng nhận của nhà máy. Không phải mọi bộ dây điện đều mặc định phải đáp ứng tất cả các tiêu chuẩn trên. Đặc biệt, với sản phẩm phục vụ xe máy điện và ô tô điện, yêu cầu về khả năng chịu nhiệt, chống rung, chống ẩm, chống mài mòn và độ ổn định của kết nối cần được xem xét theo điều kiện vận hành thực tế.
5. Giải pháp dây chuyền sản xuất cáp điện và tự động hóa của CNC VINA
Trong sản xuất công nghiệp, việc xây dựng dây chuyền sản xuất bó dây điện cần được tính toán đồng bộ giữa thiết bị, đồ gá, phương thức cấp liệu, trình tự lắp ráp và hệ thống kiểm tra chất lượng. CNC VINA là đơn vị hoạt động trong lĩnh vực thiết kế, chế tạo máy và ứng dụng công nghệ tự động hóa trong sản xuất công nghiệp. Với kinh nghiệm triển khai các giải pháp tự động hóa cho nhà máy, CNC VINA hướng đến việc xây dựng hệ thống thiết bị phù hợp với đặc điểm sản phẩm, quy mô sản xuất và yêu cầu vận hành của từng khách hàng. Đối với bài toán sản xuất bó dây điện, giải pháp tự động hóa có thể được nghiên cứu theo các nhóm thiết bị và công đoạn:
1. Tự động hóa xử lý dây dẫn
Tích hợp thiết bị cắt, tuốt dây và cấp dây theo chiều dài lập trình. Giải pháp này giúp giảm thao tác thủ công, duy trì độ đồng nhất của nguyên liệu đầu vào và tạo điều kiện kết nối với các công đoạn phía sau.
2. Tự động hóa bấm cos và xử lý đầu dây
Ứng dụng máy bấm cos, thiết bị cấp terminal và hệ thống kiểm soát thông số gia công. Các công đoạn cần được thiết kế theo loại dây, tiết diện lõi dẫn, terminal và yêu cầu kết nối của sản phẩm.
3. Thiết kế đồ gá và hệ thống lắp ráp
Đồ gá định vị, bảng gá và cơ cấu hỗ trợ lắp ráp được thiết kế theo hình dạng từng loại bó dây. Đây là giải pháp phù hợp với những sản phẩm có nhiều nhánh dây hoặc yêu cầu duy trì kích thước lắp ráp chính xác.
4. Tích hợp hệ thống kiểm tra tự động
Thiết bị kiểm tra thông mạch và các hệ thống kiểm tra điện có thể được tích hợp vào quy trình nhằm phát hiện lỗi trước khi thành phẩm chuyển sang công đoạn đóng gói. Tùy theo sản lượng và mức độ tự động hóa mong muốn, CNC VINA có thể nghiên cứu phương án thiết kế dây chuyền theo từng công đoạn hoặc xây dựng hệ thống tích hợp nhiều thiết bị.
Thay vì đầu tư dàn trải, doanh nghiệp nên bắt đầu từ việc phân tích quy trình hiện tại, xác định công đoạn có tỷ lệ lỗi cao, thời gian thao tác lớn hoặc đang phụ thuộc nhiều vào nhân công. Đây là cơ sở để lựa chọn thiết bị, tính toán năng suất và xây dựng phương án đầu tư phù hợp.
6. Câu hỏi thường gặp về dây chuyền sản xuất bó dây điện
Dây chuyền sản xuất bó dây điện gồm những công đoạn nào?
Dây chuyền sản xuất bó dây điện thường gồm 5 công đoạn chính: cắt và tuốt dây, bấm cos hoặc hàn thiếc đầu dây, lắp connector, bó dây và bảo vệ dây dẫn, kiểm tra thông mạch và chất lượng thành phẩm. Tùy thiết kế sản phẩm, nhà máy có thể bổ sung các công đoạn đánh dấu dây, lắp phụ kiện và kiểm tra điện chuyên sâu.
Wire Harness và cáp điện có giống nhau không?
Không hoàn toàn giống nhau. Cáp điện là sản phẩm gồm một hoặc nhiều lõi dẫn điện được bảo vệ bằng lớp cách điện và vỏ bọc. Wire Harness là cụm lắp ráp gồm nhiều dây dẫn được cắt, xử lý đầu dây, kết nối với terminal và connector, sau đó sắp xếp theo sơ đồ điện để tạo thành một hệ thống hoàn chỉnh.
Sản xuất bó dây điện ô tô cần những thiết bị nào?
Các thiết bị thường sử dụng gồm máy cắt và tuốt dây tự động, máy bấm cos, máy hàn thiếc, thiết bị lắp terminal, bảng gá bó dây và máy kiểm tra thông mạch. Cấu hình cụ thể phụ thuộc vào loại bó dây, số lượng điểm kết nối, sản lượng và yêu cầu kỹ thuật của khách hàng.
Công đoạn nào nên tự động hóa trước trong sản xuất Wire Harness?
Cắt và tuốt dây, bấm cos và kiểm tra thông mạch thường là những công đoạn nên được ưu tiên đánh giá tự động hóa. Đây là các bước có tính lặp lại cao, ảnh hưởng trực tiếp đến chất lượng kết nối và có thể tiêu chuẩn hóa bằng thiết bị. Tuy nhiên, thứ tự đầu tư cần dựa trên năng suất, tỷ lệ lỗi và chi phí thực tế của nhà máy.
Có thể tự động hóa toàn bộ dây chuyền sản xuất bó dây điện không?
Có thể tự động hóa nhiều công đoạn, nhưng không phải mọi loại bó dây đều phù hợp với mô hình tự động hóa hoàn toàn. Các sản phẩm có nhiều nhánh, cấu trúc phức tạp hoặc thường xuyên thay đổi thiết kế có thể cần kết hợp thiết bị tự động, đồ gá chuyên dụng và thao tác của công nhân. Phương án phù hợp cần được xác định dựa trên đặc điểm sản phẩm và sản lượng thực tế.
Dây chuyền sản xuất bó dây điện là hệ thống gồm nhiều công đoạn liên kết chặt chẽ, từ xử lý dây dẫn, tạo kết nối điện đến lắp ráp và kiểm tra thành phẩm. Mỗi công đoạn đều ảnh hưởng đến chất lượng, độ ổn định và khả năng lắp đặt của bộ dây trong sản phẩm hoàn chỉnh. Đối với ngành ô tô, xe máy điện và điện tử, việc tiêu chuẩn hóa quy trình sản xuất, kiểm soát chất lượng mối kết nối và truy xuất nguồn gốc là những yêu cầu quan trọng. Tự động hóa đúng công đoạn giúp doanh nghiệp giảm phụ thuộc vào thao tác thủ công, duy trì năng suất và hạn chế sai lỗi trong quá trình sản xuất.
Với kinh nghiệm trong lĩnh vực thiết kế, chế tạo máy và ứng dụng công nghệ tự động hóa, CNC VINA cung cấp giải pháp thiết kế và chế tạo thiết bị theo yêu cầu sản xuất, hướng đến tối ưu quy trình và nâng cao hiệu quả vận hành cho nhà máy. Liên hệ CNC VINA để được tư vấn phương án tự động hóa phù hợp cho dây chuyền sản xuất cáp điện và các công đoạn gia công, lắp ráp dây dẫn.
Khách hàng quan tâm và có nhu cầu thiết kế, chế tạo Jig kiểm tra kín khí, đồ gá kiểm tra và máy kiểm tra tự động vui lòng liên hệ:
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, TP. Hà Nội, Việt Nam.
Văn phòng: Tòa nhà Rox Tower (Rox Center Goldmark City) số 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội
Điện thoại: +84.916 63 9355 / +84.915 74 4664