Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

Nhựa thông hàn mạch có những loại nào? Cách chọn cho hàn nhúng và hàn sóng

Nhựa thông hàn mạch là vật liệu hỗ trợ quá trình hàn thiếc, giúp xử lý lớp oxit trên bề mặt kim loại và cải thiện khả năng thấm ướt của thiếc hàn. Trong sản xuất bảng mạch PCB, việc lựa chọn chất trợ hàn phù hợp ảnh hưởng trực tiếp đến chất lượng mối hàn, lượng cặn tồn dư và yêu cầu vệ sinh sau hàn. Tùy công nghệ hàn nhúng, hàn sóng hoặc hàn thủ công, doanh nghiệp cần lựa chọn loại flux và phương pháp cấp phù hợp. Ngoài đặc tính vật liệu, lượng flux, độ đồng đều khi phủ và điều kiện gia nhiệt cũng cần được kiểm soát. Cùng CNC VINA tìm hiểu các loại nhựa thông hàn mạch, tiêu chí lựa chọn và giải pháp cấp flux trong dây chuyền sản xuất điện tử.
1. Nhựa thông hàn mạch (flux) là gì?
Nhựa thông hàn mạch là cách gọi phổ biến của chất trợ hàn (flux) được sử dụng trong quá trình hàn linh kiện điện tử. Về mặt kỹ thuật, nhựa thông (rosin) là một loại thành phần nền của flux, không đại diện cho toàn bộ các loại chất trợ hàn hiện có. Trong quá trình hàn, bề mặt chân linh kiện và pad đồng có thể hình thành lớp oxit, cản trở khả năng liên kết của thiếc nóng chảy. Flux chứa các thành phần hoạt hóa giúp xử lý lớp oxit và hỗ trợ thiếc hàn thấm ướt bề mặt kim loại. Ba chức năng chính của flux gồm hỗ trợ loại bỏ oxit, hạn chế tái oxy hóa trong quá trình gia nhiệt và cải thiện khả năng lan tỏa của thiếc hàn. Tuy nhiên, flux không thay thế được việc làm sạch bề mặt bị nhiễm bẩn nghiêm trọng hoặc khắc phục các lỗi về nhiệt độ, thiết kế pad và thời gian tiếp xúc thiếc. Chất lượng mối hàn vẫn phụ thuộc vào sự phối hợp giữa vật liệu trợ hàn, hợp kim thiếc và thông số công nghệ.

2. Các loại nhựa thông hàn mạch phổ biến
Flux hàn điện tử có nhiều công thức với thành phần, mức độ hoạt hóa và yêu cầu làm sạch khác nhau. Khi lựa chọn, doanh nghiệp cần phân biệt thành phần nền của flux với đặc tính cặn sau hàn.
2.1. Flux gốc nhựa thông (rosin flux)
Rosin flux sử dụng nhựa thông làm thành phần nền, kết hợp với dung môi và các chất hoạt hóa tùy công thức. Loại flux này được sử dụng trong nhiều ứng dụng hàn điện tử nhờ khả năng hỗ trợ làm sạch oxit và cải thiện độ thấm ướt của thiếc. Tùy mức độ hoạt hóa, flux gốc nhựa thông có thể để lại lượng cặn khác nhau sau hàn. Một số công thức có cặn tương đối ổn định trong điều kiện sử dụng phù hợp, trong khi các loại có mức hoạt hóa cao hơn có thể yêu cầu làm sạch để hạn chế rủi ro về độ tin cậy điện. Việc lựa chọn không nên chỉ dựa vào tên gọi rosin mà cần xem xét phân loại hoạt tính, hướng dẫn sử dụng và yêu cầu vệ sinh của nhà sản xuất.
2.2. Flux không cần rửa (no-clean flux)
Flux không cần rửa được thiết kế để lượng cặn còn lại sau quá trình hàn có thể được chấp nhận trong những điều kiện sử dụng đã xác định. Nhờ đó, doanh nghiệp có thể giảm hoặc loại bỏ công đoạn làm sạch PCB sau hàn khi sản phẩm đáp ứng yêu cầu kỹ thuật. Tuy nhiên, no-clean không đồng nghĩa với hoàn toàn không có cặn. Lượng flux cấp quá nhiều, chế độ gia nhiệt không phù hợp hoặc điều kiện vận hành không đúng hướng dẫn vẫn có thể tạo cặn ảnh hưởng đến kiểm tra, phủ bảo vệ hoặc độ tin cậy của sản phẩm.
Đối với bảng mạch có yêu cầu độ sạch cao, mật độ linh kiện lớn hoặc cần phủ conformal coating, doanh nghiệp phải đánh giá khả năng tương thích trước khi quyết định bỏ công đoạn vệ sinh.
2.3. Flux tan trong nước (water-soluble flux)
Flux tan trong nước thường sử dụng hệ hoạt hóa hữu cơ có khả năng hỗ trợ xử lý oxit hiệu quả. Một số công thức được lựa chọn cho các ứng dụng có yêu cầu cao về khả năng thấm ướt hoặc điều kiện bề mặt khó hàn. Khác với nhiều loại no-clean, flux tan trong nước thường yêu cầu làm sạch sau hàn theo hướng dẫn của nhà sản xuất. Cặn hoạt hóa còn lại có thể hút ẩm, làm tăng nguy cơ ăn mòn hoặc ảnh hưởng đến tính năng cách điện nếu không được loại bỏ đầy đủ. Khi sử dụng loại flux này, doanh nghiệp cần xem xét thêm hệ thống rửa, chất lượng nước, khả năng làm khô và phương pháp kiểm tra độ sạch của bảng mạch.
2.4. So sánh các loại flux hàn PCB
| Loại flux | Ưu điểm | Hạn chế | Yêu cầu làm sạch sau hàn |
|---|---|---|---|
| Gốc nhựa thông (rosin) | Khả năng hỗ trợ thấm ướt tốt, nhiều mức hoạt hóa | Có thể để lại cặn nhựa thông | Tùy công thức và yêu cầu sản phẩm |
| Không cần rửa (no-clean) | Có thể giảm công đoạn vệ sinh, phù hợp sản xuất hàng loạt | Cần kiểm soát lượng phủ và cặn tồn dư | Thường không bắt buộc nếu đáp ứng điều kiện sử dụng |
| Tan trong nước (water-soluble) | Có thể đáp ứng ứng dụng cần hoạt tính trợ hàn cao | Cần kiểm soát quá trình rửa và làm khô | Thường bắt buộc theo hướng dẫn vật liệu |
Các nhóm trên không hoàn toàn tách biệt. Rosin mô tả thành phần nền, trong khi no-clean và water-soluble chủ yếu thể hiện đặc tính sử dụng và làm sạch. Để lựa chọn chính xác, doanh nghiệp nên tham khảo tài liệu kỹ thuật và phân loại flux theo tiêu chuẩn IPC J-STD-004.
3. Cách chọn flux cho hàn nhúng, hàn sóng và hàn tay
Mỗi phương pháp hàn có điều kiện tiếp xúc thiếc, cách gia nhiệt và yêu cầu cấp flux khác nhau. Vì vậy, cùng một loại chất trợ hàn chưa chắc phù hợp với mọi công đoạn.
3.1. Flux cho hàn nhúng thiếc
Trong hàn nhúng thiếc, chân linh kiện hoặc khu vực cần hàn được tiếp xúc với bể thiếc nóng chảy theo thời gian và độ sâu đã thiết lập. Flux cần được phân bố tại những vị trí cần hàn trước khi sản phẩm tiếp xúc với thiếc. Khi lựa chọn, doanh nghiệp cần đánh giá khả năng thấm ướt, mức hoạt hóa, lượng flux sử dụng và sự tương thích với nhiệt độ, thời gian nhúng. Cấp thiếu flux có thể làm tăng nguy cơ không thấm ướt hoặc mối hàn không hoàn chỉnh. Ngược lại, lượng flux quá lớn có thể làm tăng cặn tồn dư và phát sinh yêu cầu vệ sinh. Đối với dây chuyền sử dụng máy nhúng thiếc, hệ thống cấp flux cần được bố trí phù hợp với đồ gá, hướng di chuyển sản phẩm và trình tự gia nhiệt.

3.2. Flux cho hàn sóng
Trong công nghệ hàn sóng, PCB thường đi qua công đoạn cấp flux, gia nhiệt sơ bộ và tiếp xúc với sóng thiếc. Flux cần được phân bố phù hợp trên những khu vực cần hàn, đặc biệt tại các vị trí chân linh kiện xuyên lỗ. Doanh nghiệp cần xem xét độ phủ, lượng chất rắn trong flux, khả năng hoạt hóa trong vùng gia nhiệt và yêu cầu làm sạch sau hàn. Nếu lượng flux hoặc nhiệt lượng không phù hợp, chất lượng thấm ướt và sự hình thành mối hàn có thể bị ảnh hưởng. Với dây chuyền hàn sóng, phương pháp phun flux có kiểm soát thường được sử dụng để phân bố vật liệu theo vùng hoặc toàn bộ khu vực yêu cầu. Tuy nhiên, thông số phun phải được điều chỉnh theo loại flux, cấu trúc PCB và tốc độ băng tải.
3.3. Flux cho hàn tay
Hàn tay thường sử dụng dây thiếc có lõi flux hoặc bổ sung chất trợ hàn tại vị trí cần xử lý. Phương pháp này phù hợp với lắp ráp số lượng nhỏ, sửa chữa và thao tác trên những vị trí riêng lẻ. Khi chọn flux cho hàn tay, cần quan tâm đến khả năng hoạt hóa, lượng cặn, điều kiện vệ sinh và sự tương thích với nhiệt độ đầu mỏ hàn. Không nên sử dụng quá nhiều flux để bù cho bề mặt bẩn, đầu mỏ hàn không phù hợp hoặc kỹ thuật gia nhiệt chưa đúng.
4. Các phương pháp cấp nhựa thông hàn mạch
Flux có thể được đưa lên bề mặt sản phẩm bằng nhiều phương pháp khác nhau. Việc lựa chọn phụ thuộc vào hình dạng PCB, số lượng sản phẩm, vị trí cần hàn và yêu cầu kiểm soát lượng vật liệu.
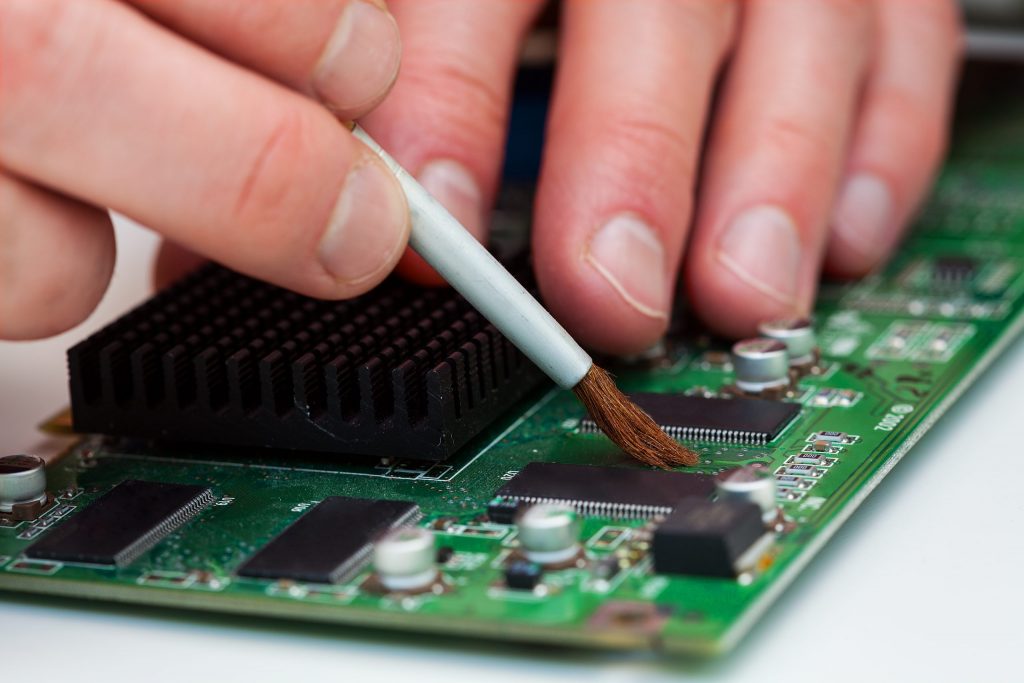
4.1. Quét flux thủ công
Phương pháp quét sử dụng chổi hoặc dụng cụ chuyên dụng để đưa flux lên khu vực cần hàn. Ưu điểm là thao tác đơn giản, chi phí thiết bị thấp và phù hợp với sửa chữa hoặc sản xuất số lượng nhỏ. Hạn chế là lượng flux và độ phủ phụ thuộc nhiều vào người vận hành, khó duy trì tính lặp lại khi xử lý liên tục nhiều sản phẩm.
4.2. Nhúng flux
Phương pháp nhúng đưa khu vực cần xử lý tiếp xúc với dung dịch flux trong khay hoặc bể chứa. Cách này có thể phù hợp với một số loại chi tiết, chân linh kiện hoặc đồ gá có hình dạng xác định. Tuy nhiên, doanh nghiệp cần kiểm soát độ sâu nhúng, thời gian tiếp xúc và lượng flux bám trên sản phẩm. Việc nhúng không phù hợp có thể khiến flux lan sang những khu vực không cần thiết.
4.3. Phun flux bằng máy tự động
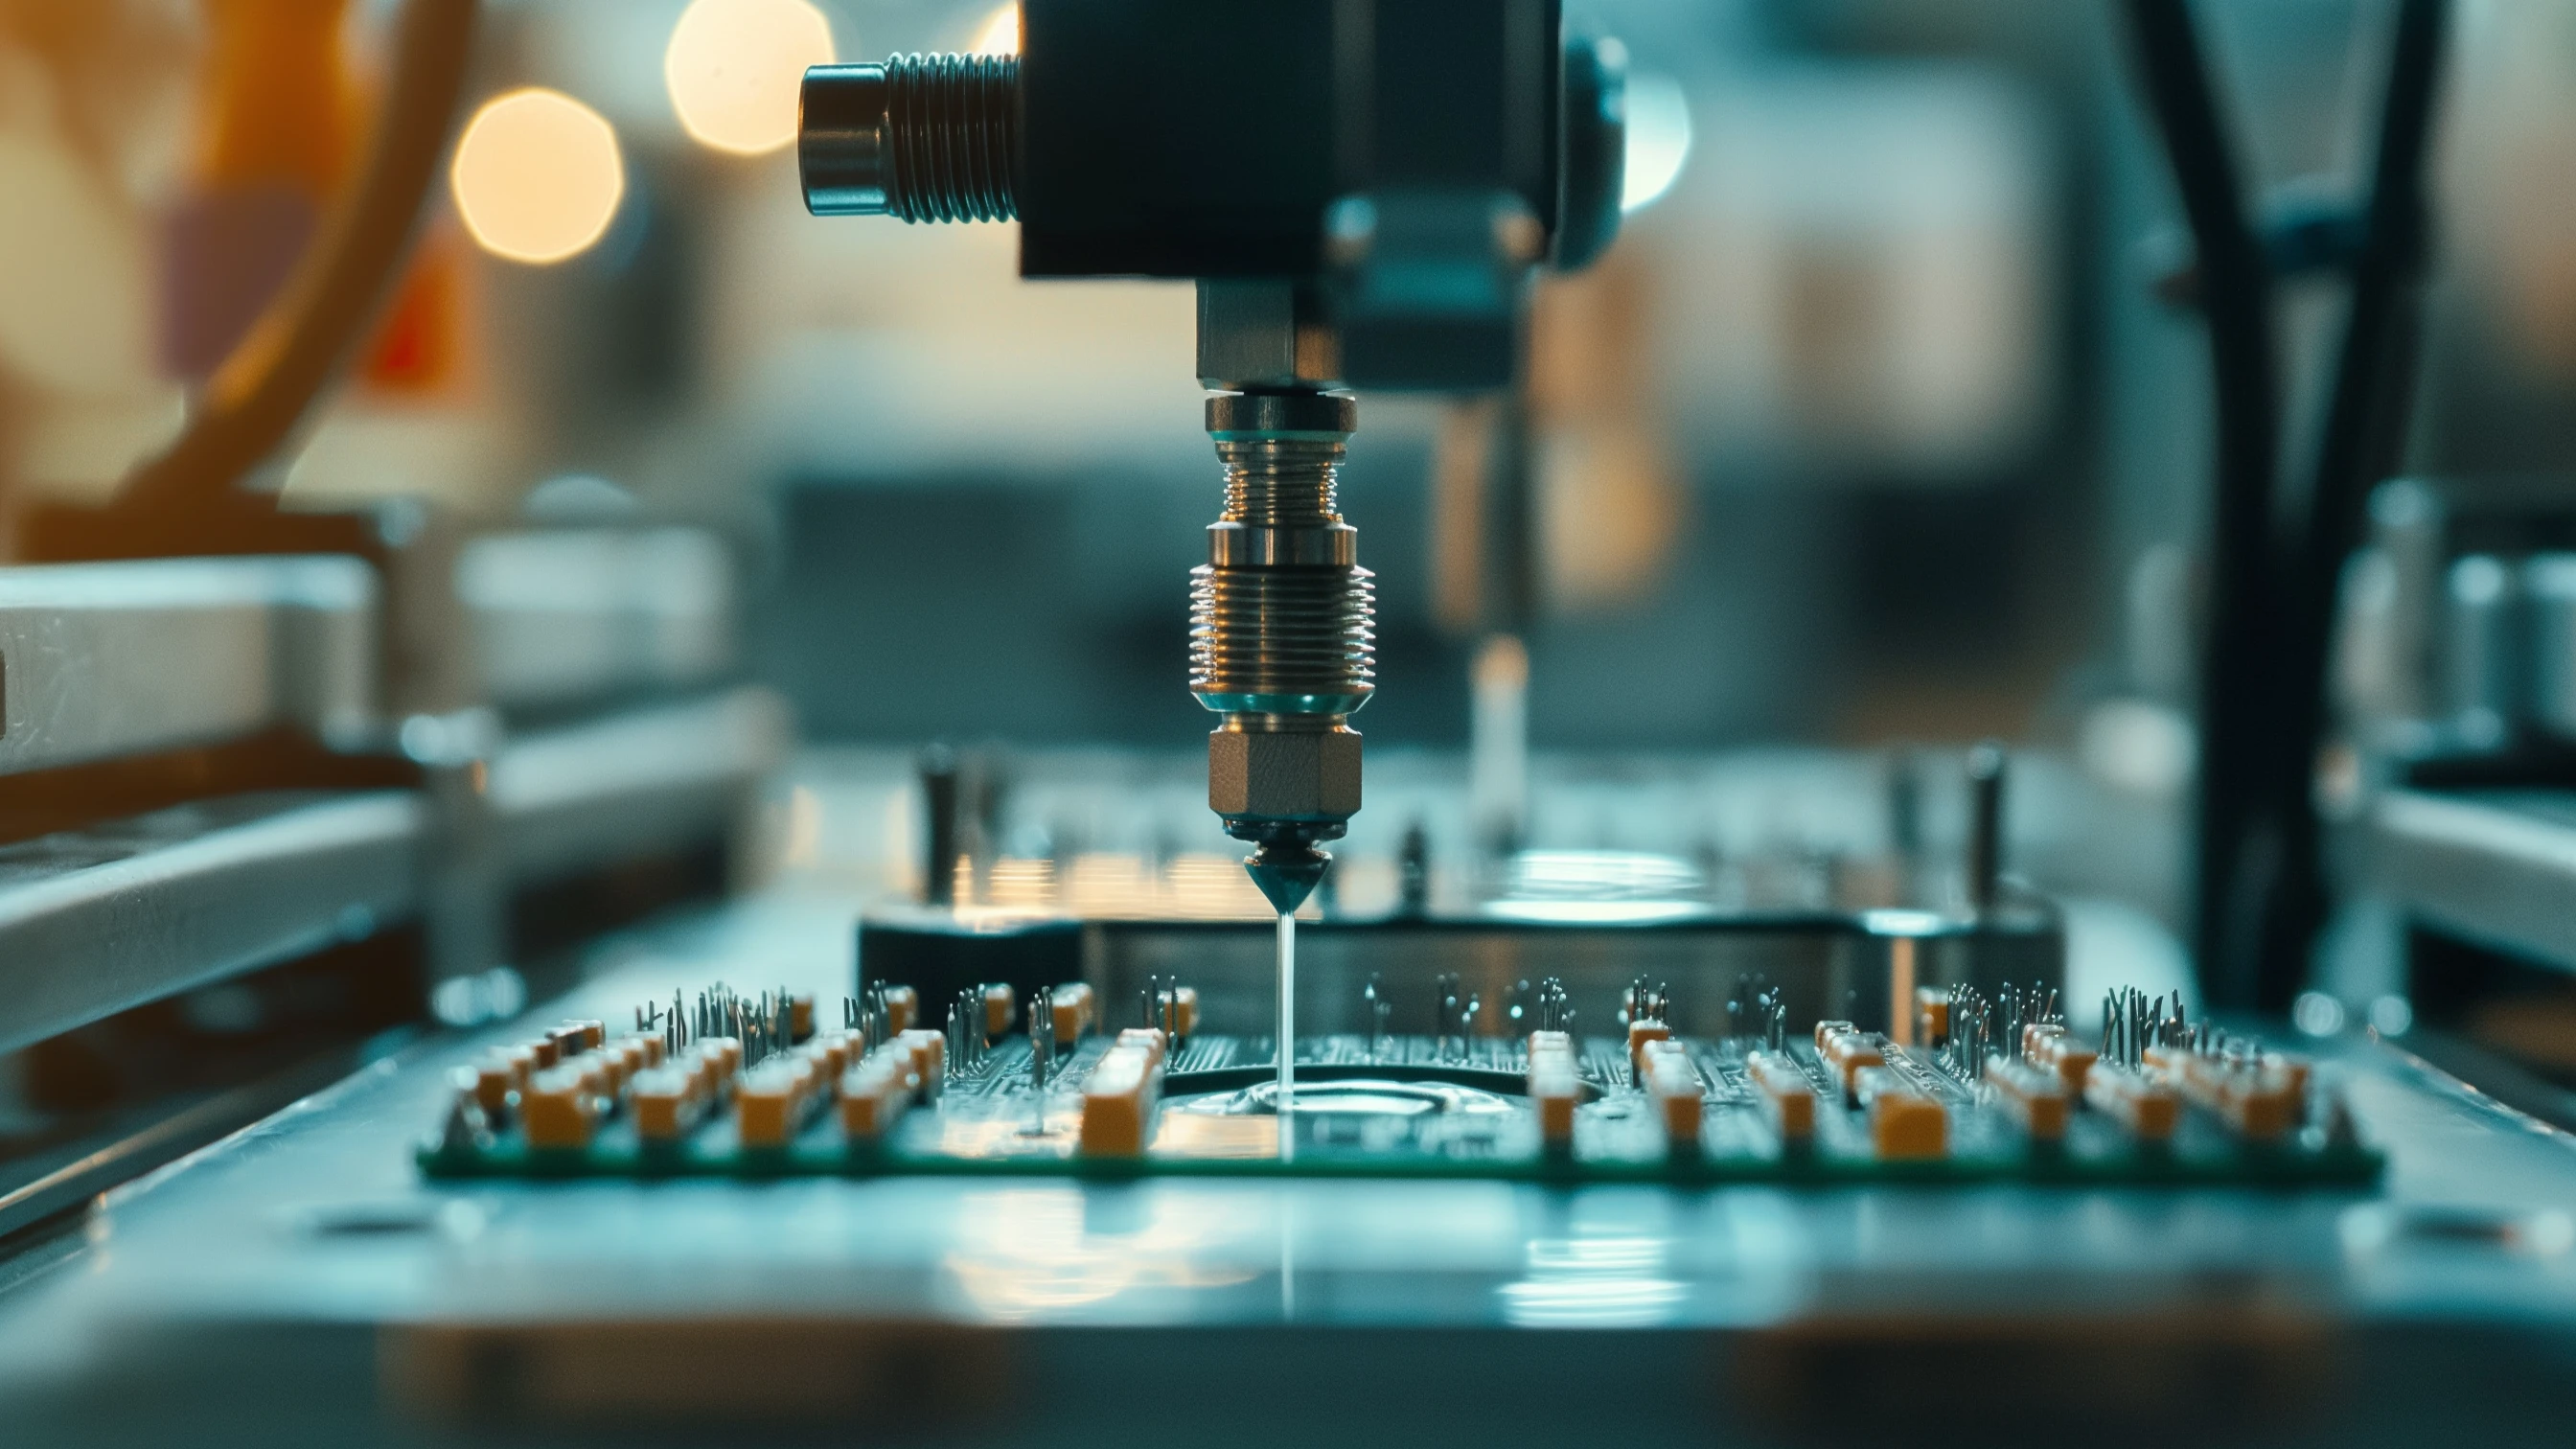
Máy phun nhựa thông sử dụng cơ cấu cấp và đầu phun để phân bố flux lên vùng yêu cầu. Tùy thiết kế, thiết bị có thể điều chỉnh lưu lượng, phạm vi phun và chuyển động của đầu phun. Trong sản xuất PCB hàng loạt, phun flux tự động giúp giảm sự phụ thuộc vào thao tác thủ công và cải thiện khả năng lặp lại giữa các chu kỳ. Với hệ thống phun theo chương trình, doanh nghiệp có thể thiết lập vị trí và quỹ đạo phun phù hợp với từng sản phẩm. Việc kiểm soát vùng phun còn có thể hạn chế cấp flux không cần thiết, từ đó giảm tiêu hao vật liệu khi cấu hình và thông số vận hành được tối ưu. Hiệu quả thực tế cần được xác nhận thông qua thử nghiệm độ phủ, lượng tiêu thụ và chất lượng mối hàn.
5. Các lỗi thường gặp liên quan đến flux hàn
Lựa chọn hoặc sử dụng flux không phù hợp có thể ảnh hưởng đến độ sạch của PCB và chất lượng mối hàn. Tuy nhiên, khi xuất hiện lỗi, cần đánh giá đồng thời vật liệu, quá trình gia nhiệt và thiết kế sản phẩm.
| Hiện tượng | Nguyên nhân có thể gặp | Hướng kiểm tra |
|---|---|---|
| Cặn trắng sau hàn | Thành phần flux, chế độ gia nhiệt hoặc quá trình vệ sinh không phù hợp | Kiểm tra loại flux, điều kiện gia nhiệt và quy trình làm sạch |
| Ăn mòn hoặc suy giảm cách điện | Cặn hoạt hóa còn lại, độ ẩm hoặc làm sạch không đạt yêu cầu | Kiểm tra phân loại flux, mức độ tồn dư và điều kiện môi trường |
| Thiếc không thấm ướt | Thiếu flux, bề mặt oxy hóa hoặc nhiệt độ hàn không phù hợp | Kiểm tra độ phủ flux, bề mặt kim loại và thông số nhiệt |
| Cầu thiếc | Thiết kế pad, hướng thoát thiếc, lượng flux hoặc thông số hàn chưa phù hợp | Kiểm tra bố trí chân linh kiện, độ phủ flux và điều kiện tiếp xúc thiếc |
| Lượng cặn không đồng đều | Phun flux không ổn định hoặc phân bố vật liệu chưa phù hợp | Kiểm tra đầu phun, lưu lượng, quỹ đạo và độ phủ |
Đặc biệt, cầu thiếc không thể được quy về một nguyên nhân duy nhất là thiếu flux. Hiện tượng này còn liên quan đến khoảng cách chân linh kiện, hình dạng pad, hướng di chuyển PCB và điều kiện thoát thiếc khỏi mối hàn. Sau khi điều chỉnh vật liệu hoặc thông số, doanh nghiệp cần kiểm tra sản phẩm mẫu trước khi áp dụng cho toàn bộ dây chuyền.
6. Máy phun nhựa thông bản mạch inline của CNC VINA
Trong dây chuyền hàn PCB, công đoạn cấp flux cần được kiểm soát về vị trí, lượng phủ và khả năng phối hợp với các thiết bị trước và sau công đoạn. Đối với sản xuất liên tục, hệ thống phun flux inline giúp tự động hóa quá trình vận chuyển và phun vật liệu theo chương trình. Máy phun nhựa thông bản mạch inline của CNC VINA được thiết kế để cấp flux lên PCB thông qua cơ cấu vận chuyển và hệ thống đầu phun điều khiển tự động. Thiết bị sử dụng cơ cấu chuyển động đầu phun theo chương trình, cho phép thiết lập tọa độ và quỹ đạo phun phù hợp với yêu cầu sản phẩm.

Hệ thống điều khiển và giao diện HMI hỗ trợ cài đặt, điều chỉnh và lưu chương trình vận hành. Việc kết hợp băng tải với cơ cấu phun giúp thiết bị phù hợp với yêu cầu tổ chức công đoạn cấp flux trong dây chuyền sản xuất điện tử.
Thông số kỹ thuật tham khảo
| Hạng mục | Thông số |
|---|---|
| Kích thước thiết bị | L1800 × W850 × H1200 mm |
| Nguồn điện | 1 pha, 220V – 50Hz |
| Áp suất khí nén | 0,4–0,6 MPa |
| Tốc độ băng tải | 200 mm/s |
| Tốc độ di chuyển đầu phun | 250 mm/s |
| Dung tích bình chứa flux | 10 L |
| Dung tích bình chứa dung dịch vệ sinh | 1 L |
| Chiều cao chuyển PCB | 110 ± 20 mm |
| Chiều rộng băng tải điều chỉnh | 50–450 mm |
Thông số tham khảo theo cấu hình máy phun flux inline đã được giới thiệu; cần xác nhận lại theo bản vẽ và yêu cầu dự án trước khi công bố hoặc báo giá.
Đối với doanh nghiệp cần triển khai công đoạn cấp flux tự động, CNC VINA có thể tư vấn phương án thiết bị dựa trên kích thước PCB, loại flux, vùng cần phun, sản lượng mục tiêu và điều kiện kết nối dây chuyền.
Câu hỏi thường gặp về nhựa thông hàn mạch
1. Nhựa thông hàn mạch và flux có giống nhau không?
Nhựa thông (rosin) là một loại thành phần nền được sử dụng trong chất trợ hàn. Flux là thuật ngữ rộng hơn, bao gồm cả các công thức gốc nhựa thông và các loại chất trợ hàn khác. Trong thực tế, hai cách gọi thường được sử dụng thay thế nhau nhưng không hoàn toàn đồng nghĩa về mặt kỹ thuật.
2. Flux không cần rửa có phải luôn an toàn để lại trên PCB không?
Không. Flux no-clean được thiết kế để cặn sau hàn có thể được chấp nhận trong những điều kiện nhất định. Với sản phẩm có yêu cầu độ sạch cao hoặc cần phủ bảo vệ, doanh nghiệp vẫn phải đánh giá mức độ tồn dư và khả năng tương thích.
3. Hàn nhúng thiếc có cần sử dụng flux không?
Thông thường, flux được sử dụng để hỗ trợ xử lý oxit và cải thiện khả năng thấm ướt của thiếc. Loại flux và lượng cấp cần được lựa chọn theo vật liệu chân linh kiện, bề mặt cần hàn và điều kiện công nghệ.
4. Máy phun nhựa thông có giúp tiết kiệm flux không?
Máy phun có kiểm soát có thể hạn chế cấp vật liệu ngoài vùng cần thiết và cải thiện tính lặp lại của quá trình phủ. Mức tiết kiệm thực tế phụ thuộc vào loại flux, cấu hình đầu phun, chương trình vận hành và phương pháp cấp trước đó.
5. Làm thế nào để chọn flux phù hợp cho dây chuyền hàn sóng?
Doanh nghiệp cần xem xét hợp kim thiếc, bề mặt PCB, khả năng hoạt hóa, điều kiện gia nhiệt sơ bộ, yêu cầu làm sạch và phương pháp cấp flux. Nên thử nghiệm trên sản phẩm thực tế để đánh giá chất lượng mối hàn và lượng cặn sau hàn.
Nhựa thông hàn mạch đóng vai trò quan trọng trong việc hỗ trợ quá trình thấm ướt và hình thành mối hàn trên bảng mạch PCB. Mỗi loại flux có đặc tính hoạt hóa, lượng cặn và yêu cầu vệ sinh khác nhau, vì vậy cần lựa chọn theo phương pháp hàn và tiêu chuẩn chất lượng sản phẩm. Bên cạnh vật liệu, phương pháp cấp flux cũng ảnh hưởng đến độ phủ, tính lặp lại và mức tiêu hao trong sản xuất. Đối với dây chuyền sản lượng lớn, sử dụng thiết bị phun theo chương trình là một phương án giúp chuẩn hóa công đoạn cấp chất trợ hàn. Với kinh nghiệm trong lĩnh vực tự động hóa công nghiệp, CNC VINA tư vấn, thiết kế và chế tạo máy phun nhựa thông bản mạch theo yêu cầu, hỗ trợ doanh nghiệp nâng cao khả năng kiểm soát công đoạn hàn PCB.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, Hà Nội, Việt Nam.
Văn phòng: Rox Tower Goldmark City, 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội, Việt Nam.
Điện thoại: +84 916 639 355 / +84 915 744 664.
Website: www.cncvina.com.vn ; www.cncvina.net