 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

Robot hàn thiếc tự động là gì? Khi nào nên thay hàn tay trong lắp ráp bảng mạch

Robot hàn thiếc tự động là giải pháp phù hợp cho các công đoạn lắp ráp bảng mạch cần kiểm soát ổn định vị trí, nhiệt độ và lượng thiếc nhưng chưa nhất thiết phải đầu tư máy hàn sóng hoặc máy nhúng thiếc công suất lớn. Thiết bị đặc biệt hữu ích với những board có ít điểm hàn xuyên lỗ, điểm hàn nằm sát linh kiện nhạy nhiệt hoặc các vị trí khó thao tác bằng phương pháp thủ công. Khi sản lượng tăng, việc duy trì chất lượng bằng phương pháp hàn thủ công thường phụ thuộc nhiều vào tay nghề công nhân. Nhiệt độ mỏ hàn, thời gian tiếp xúc, lượng thiếc và góc đưa mỏ đều có thể thay đổi giữa từng người hoặc từng ca sản xuất. Robot hàn bảng mạch in giúp chuẩn hóa các thông số này theo chương trình, từ đó giảm biến động chất lượng và tạo điều kiện kiểm soát công đoạn tốt hơn.
1. Robot hàn thiếc tự động là gì?
Robot hàn thiếc tự động là thiết bị sử dụng cơ cấu chuyển động nhiều trục kết hợp mỏ hàn, bộ điều khiển nhiệt và cơ cấu cấp dây thiếc để thực hiện các điểm hàn trên PCB theo chương trình cài đặt sẵn, giúp kiểm soát vị trí, nhiệt độ, thời gian và lượng thiếc ổn định. Robot hàn thường được sử dụng trong những công đoạn mà hàn tay bắt đầu bộc lộ hạn chế nhưng đầu tư máy hàn sóng hoặc hệ thống nhúng thiếc lại chưa thực sự cần thiết. Tùy cấu hình, robot có thể di chuyển mỏ hàn theo tọa độ đã lập trình, dừng tại từng vị trí và thực hiện chu trình cấp thiếc – gia nhiệt – hàn – rút mỏ theo thông số được thiết lập. Khác với hàn tay, người vận hành không phải trực tiếp kiểm soát từng điểm hàn trong suốt quá trình sản xuất. Thay vào đó, nhân sự chủ yếu thực hiện gá board, lựa chọn chương trình, kiểm tra sản phẩm và theo dõi tình trạng thiết bị. Điểm quan trọng là robot không đơn thuần thay thế thao tác cầm mỏ hàn. Giá trị lớn hơn nằm ở khả năng chuẩn hóa quy trình hàn, đặc biệt khi doanh nghiệp cần duy trì chất lượng ổn định giữa nhiều ca sản xuất hoặc nhiều công nhân khác nhau.
2. Cấu tạo và nguyên lý hoạt động của robot hàn thiếc tự động
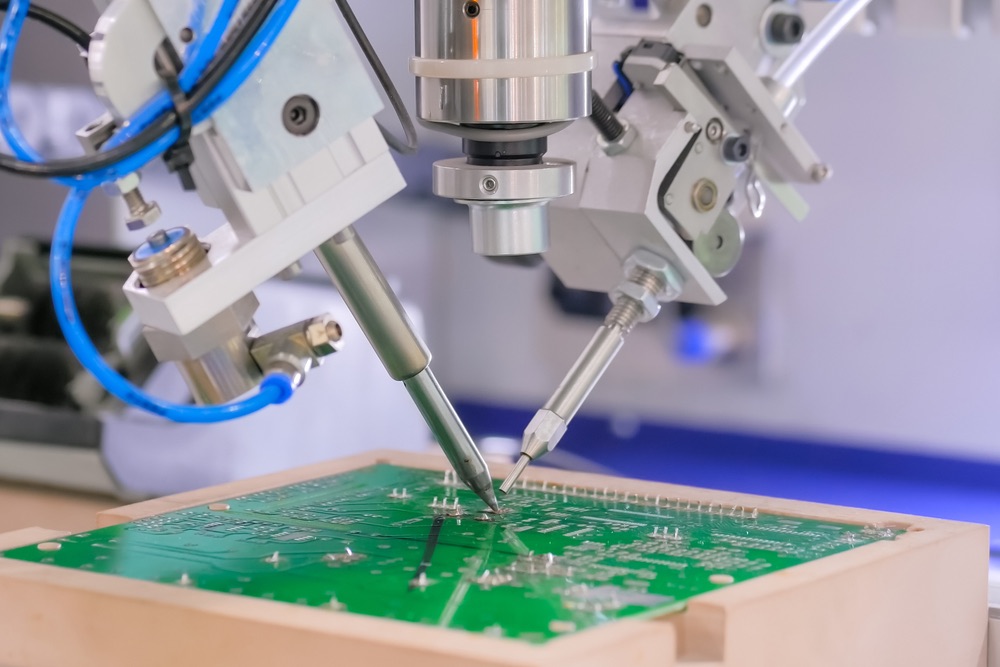
Robot hàn thiếc tự động kết hợp hệ thống chuyển động, mỏ hàn, bộ điều khiển nhiệt và cơ cấu cấp dây thiếc trong cùng một hệ thống. Mỗi bộ phận đảm nhiệm một phần của chu trình hàn, từ cố định board, đưa mỏ đến đúng vị trí cho đến kiểm soát nhiệt và lượng thiếc. Về nguyên lý, board được đặt cố định trên đồ gá, sau đó hệ thống điều khiển đưa mỏ hàn đến các tọa độ đã lập trình. Tại từng điểm, robot thực hiện chu trình hàn theo thông số cài đặt trước rồi di chuyển sang vị trí tiếp theo.
2.1. Bàn 3 trục / 4 trục và đồ gá board
Bàn chuyển động là bộ phận quyết định khả năng đưa mỏ hàn đến đúng vị trí trên PCB. Các hệ thống cơ bản thường sử dụng robot hàn 3 trục, với chuyển động theo các phương X, Y và Z. Một số cấu hình có thêm trục xoay để tiếp cận những vị trí hoặc góc hàn phức tạp hơn. Trong đó, X và Y đảm nhiệm việc di chuyển đến đúng tọa độ trên mặt board, còn Z điều chỉnh độ cao của mỏ hàn khi tiếp cận điểm hàn. Đồ gá board có nhiệm vụ cố định PCB trong suốt quá trình. Đây là chi tiết không nên xem nhẹ vì chỉ cần board bị xê dịch giữa các chu kỳ, tọa độ được lập trình có thể không còn chính xác với vị trí pad hoặc chân linh kiện. Với sản xuất nhiều mã hàng, đồ gá có thể được thiết kế theo từng model PCB hoặc sử dụng cấu trúc có khả năng điều chỉnh. Doanh nghiệp nên tính đến thời gian thay đổi đồ gá khi đánh giá năng suất thực tế của hệ thống.
2.2. Mỏ hàn, bộ điều khiển nhiệt và cơ cấu cấp dây thiếc
Mỏ hàn là bộ phận trực tiếp truyền nhiệt đến vị trí cần hàn. Nhiệt độ phải được kiểm soát phù hợp với loại thiếc, kích thước mối hàn và đặc tính linh kiện để tránh tình trạng gia nhiệt không đủ hoặc truyền nhiệt quá lâu vào PCB. Bộ điều khiển nhiệt duy trì nhiệt độ mỏ hàn theo giá trị đã thiết lập. Trong sản xuất ổn định, việc kiểm soát nhiệt độ giúp giảm sự khác biệt giữa các chu kỳ hàn, đặc biệt so với trường hợp công nhân liên tục điều chỉnh và đưa mỏ hàn bằng tay. Cơ cấu cấp dây thiếc đưa một lượng thiếc nhất định đến khu vực hàn theo chương trình. Lượng cấp có thể được điều chỉnh dựa trên yêu cầu của từng điểm hàn. Điều này đặc biệt hữu ích với board có nhiều loại chân linh kiện hoặc kích thước pad khác nhau. Với các hệ thống sử dụng dây thiếc có lõi flux, flux được đưa vào cùng dây hàn trong quá trình cấp. Tuy nhiên, việc lựa chọn đường kính dây và loại flux vẫn cần căn cứ vào vật liệu hàn, yêu cầu mối hàn và quy trình của từng sản phẩm.
2.3. Chương trình hàn: nhiệt độ, thời gian, lượng thiếc theo từng điểm
Một trong những ưu điểm quan trọng của robot là khả năng lưu và gọi lại chương trình hàn cho từng mã sản phẩm. Thay vì phụ thuộc hoàn toàn vào thao tác của công nhân, các thông số có thể được thiết lập trước và lặp lại theo cùng một trình tự. Một chương trình có thể bao gồm tọa độ từng điểm hàn, thứ tự di chuyển, nhiệt độ mỏ hàn, thời gian tiếp xúc và lượng dây thiếc cấp ra. Với những điểm có yêu cầu khác nhau, thông số cũng có thể được điều chỉnh riêng thay vì áp dụng một giá trị cho toàn bộ board. Quá trình lập trình cần được thực hiện trên sản phẩm thực tế và kiểm chứng bằng mẫu hàn. Không nên chỉ dựa vào thông số lý thuyết bởi khả năng truyền nhiệt còn phụ thuộc vào kích thước pad, khối lượng đồng, loại linh kiện và thiết kế PCB. Khi chương trình đã được xác nhận, robot có thể lặp lại chu trình trên các sản phẩm tiếp theo với độ ổn định cao hơn phương pháp thủ công.
3. Robot hàn phù hợp với những trường hợp nào?
Robot hàn thiếc tự động phù hợp nhất với các công đoạn có số lượng điểm hàn vừa phải, yêu cầu lặp lại nhiều lần nhưng hình dạng sản phẩm hoặc vị trí hàn khiến việc sử dụng máy hàn sóng, máy nhúng thiếc không thực sự kinh tế. Doanh nghiệp nên lựa chọn dựa trên đặc điểm điểm hàn thay vì chỉ dựa vào sản lượng.

Board có ít điểm hàn xuyên lỗ
Không phải PCB nào cũng cần đầu tư máy hàn sóng hoặc hệ thống nhúng thiếc. Với board chỉ có một số lượng điểm hàn xuyên lỗ nhất định, việc đưa toàn bộ sản phẩm qua một hệ thống công suất lớn có thể làm tăng chi phí đầu tư và yêu cầu mặt bằng không cần thiết. Trong trường hợp này, robot có thể xử lý riêng các vị trí cần hàn, trong khi những công đoạn SMT khác vẫn sử dụng dây chuyền hiện có.
Điểm hàn sát linh kiện nhạy nhiệt hoặc linh kiện SMT
Một số vị trí xuyên lỗ nằm gần linh kiện SMT đã được gắn trước đó. Khi đó, phương pháp gia nhiệt diện rộng có thể không phải lựa chọn tối ưu. Robot có thể tiếp cận từng điểm hàn theo tọa độ được lập trình, kiểm soát thời gian tiếp xúc và hạn chế tác động nhiệt không cần thiết lên khu vực xung quanh. Tuy nhiên, việc này vẫn cần được xác nhận bằng thử nghiệm thực tế. Robot không có nghĩa là mọi điểm hàn đều mặc nhiên an toàn với linh kiện nhạy nhiệt.
Hàn dây vào board, chân connector hoặc biến áp
Các điểm hàn dây, chân connector, terminal hoặc một số linh kiện công suất có thể có hình dạng và vị trí không thuận lợi cho hàn sóng. Nếu sản phẩm có thiết kế ổn định và số lượng model không quá lớn, robot có thể thực hiện các điểm hàn này theo một chương trình cố định. Đặc biệt với những sản phẩm có nhiều điểm hàn giống nhau, việc tự động hóa giúp giảm sự khác biệt về góc đặt mỏ, lượng thiếc và thời gian gia nhiệt giữa các sản phẩm.
4. So sánh hàn tay, robot hàn và máy nhúng thiếc
Không có phương pháp hàn nào phù hợp với mọi loại PCB. Hàn tay, robot hàn và máy nhúng thiếc nên được lựa chọn dựa trên số lượng điểm hàn, cấu trúc board, sản lượng và mức độ yêu cầu về độ ổn định.
| Tiêu chí | Hàn tay | Robot hàn | Máy nhúng thiếc |
|---|---|---|---|
| Độ đồng đều | Phụ thuộc tay nghề | Cao, theo chương trình | Cao khi quy trình ổn định |
| Năng suất | Thấp – trung bình | Trung bình | Cao với số lượng điểm hàn lớn |
| Nhân công | Cần người thao tác trực tiếp | Chủ yếu vận hành và kiểm tra | Vận hành, cấp liệu và kiểm soát |
| Tính linh hoạt | Rất cao | Cao với sản phẩm đã lập trình | Thấp hơn khi thay đổi sản phẩm |
| Sản phẩm phù hợp | Mẫu thử, sửa chữa, sản lượng thấp | Board có điểm hàn chọn lọc, connector, dây | Board có nhiều điểm hàn xuyên lỗ |
| Chi phí đầu tư | Thấp | Trung bình | Cao hơn tùy hệ thống |
| Khả năng chuẩn hóa | Thấp | Cao | Cao |
| Khả năng lưu thông số | Hạn chế | Có thể lập trình/lưu chương trình | Có thể kiểm soát theo quy trình |
Nếu doanh nghiệp có sản lượng thấp, sản phẩm thay đổi liên tục hoặc cần xử lý các trường hợp đặc biệt, hàn tay vẫn có lợi thế về tính linh hoạt. Ngược lại, khi số lượng sản phẩm tăng và các điểm hàn lặp lại, robot bắt đầu có ưu thế rõ hơn. Còn khi một PCB có rất nhiều điểm hàn xuyên lỗ và sản lượng lớn, máy nhúng thiếc hoặc hàn sóng thường phù hợp hơn về năng suất. Vì vậy, robot hàn không nhất thiết phải được xem là bước thay thế hoàn toàn hàn tay hay máy hàn sóng. Trong nhiều dây chuyền, đây là giải pháp trung gian để tự động hóa các điểm hàn chọn lọc.
5. Dấu hiệu xưởng nên chuyển từ hàn tay sang robot
Chuyển từ hàn tay sang robot thường không bắt đầu từ câu hỏi “có nên mua máy không?” mà từ những vấn đề đang xảy ra trong công đoạn hàn. Nếu lỗi chất lượng, năng suất hoặc khả năng kiểm soát ngày càng phụ thuộc vào con người, doanh nghiệp nên đánh giá khả năng tự động hóa. Một dấu hiệu phổ biến là tỷ lệ lỗi hàn thay đổi theo từng công nhân hoặc từng ca. Cùng một PCB nhưng mối hàn có thể khác nhau về lượng thiếc, hình dạng hoặc thời gian gia nhiệt. Khi sản lượng tăng, việc đào tạo và duy trì đội ngũ thợ hàn có tay nghề ổn định cũng trở thành một bài toán khó. Doanh nghiệp cũng nên cân nhắc khi khó tuyển hoặc khó duy trì thợ hàn thủ công. Nếu công nhân phải thực hiện hàng trăm hoặc hàng nghìn điểm hàn lặp lại mỗi ngày, việc thay thế một phần thao tác thủ công bằng robot có thể giúp giảm áp lực nhân sự.
Một yếu tố khác là yêu cầu kiểm soát quy trình từ khách hàng. Khi khách hàng yêu cầu doanh nghiệp chứng minh các thông số như nhiệt độ, thời gian hàn hoặc chương trình sản xuất, phương pháp hàn thủ công sẽ khó tạo ra mức độ chuẩn hóa tương đương hệ thống tự động. Đặc biệt, nếu doanh nghiệp đã xác định được một nhóm sản phẩm có thiết kế ổn định, điểm hàn lặp lại và sản lượng đủ lớn, đây thường là nhóm phù hợp để triển khai robot trước.
6. Lưu ý khi vận hành robot hàn thiếc tự động
Robot có thể tự động hóa chuyển động nhưng chất lượng mối hàn vẫn phụ thuộc vào tình trạng mỏ hàn, vật liệu hàn và quy trình bảo dưỡng. Doanh nghiệp cần xây dựng tiêu chuẩn vận hành và bảo trì thay vì chỉ kiểm tra khi thiết bị phát sinh lỗi.
Vệ sinh và thay mũi hàn định kỳ
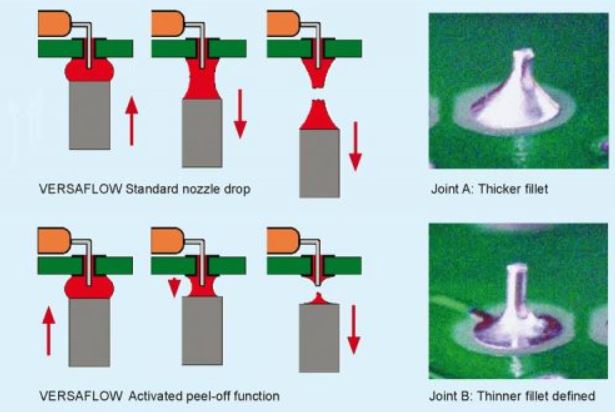
Mũi hàn bị oxy hóa hoặc bám cặn có thể làm giảm khả năng truyền nhiệt. Khi đó, robot vẫn di chuyển đúng tọa độ nhưng chất lượng mối hàn có thể không đạt yêu cầu. Do đó, mũi hàn cần được vệ sinh đúng phương pháp và thay thế khi đã mòn, oxy hóa hoặc không còn khả năng truyền nhiệt ổn định.
Chọn dây thiếc phù hợp
Dây thiếc cần tương thích với hệ thống cấp liệu, đường kính dây và yêu cầu của sản phẩm. Với dây thiếc có lõi flux, loại flux cũng cần được lựa chọn phù hợp với vật liệu và tiêu chuẩn mối hàn. Không nên chỉ lựa chọn theo giá thành bởi loại dây hàn khác nhau có thể tạo ra lượng flux, lượng cặn và đặc tính chảy thiếc khác nhau.
Hạn chế thiếc bắn và kiểm soát lượng cấp
Thiếc bắn có thể xảy ra khi nhiệt độ, lượng flux, tốc độ cấp dây hoặc thời gian gia nhiệt không phù hợp. Ngoài ảnh hưởng đến ngoại quan, thiếc dư còn có nguy cơ tạo ra lỗi chập giữa các chân linh kiện có khoảng cách nhỏ. Vì vậy, chương trình cần được tối ưu bằng mẫu thực tế. Mục tiêu không phải cấp càng nhiều thiếc càng tốt mà là đạt đủ lượng thiếc để tạo mối hàn đạt yêu cầu trong thời gian gia nhiệt phù hợp.
7. Robot hàn thiếc tự động của CNC VINA
Robot hàn thiếc tự động là giải pháp hướng đến các doanh nghiệp cần tự động hóa những điểm hàn có tính lặp lại nhưng chưa phù hợp để đầu tư hệ thống hàn sóng hoặc dây chuyền nhúng thiếc quy mô lớn. Với cơ cấu chuyển động 3 trục, robot có thể đưa mỏ hàn đến các vị trí được xác định trên PCB theo chương trình. Đồ gá giúp cố định board, trong khi hệ thống cấp thiếc và kiểm soát nhiệt phối hợp để thực hiện chu trình hàn theo thông số đã thiết lập. Giải pháp này đặc biệt phù hợp khi doanh nghiệp có các điểm hàn xuyên lỗ chọn lọc, chân connector, dây dẫn hoặc những vị trí cần thao tác ổn định nhưng số lượng điểm hàn trên mỗi board không đủ lớn để tối ưu hóa bằng máy hàn sóng.

Trước khi lựa chọn cấu hình, CNC VINA có thể dựa trên kích thước PCB, số lượng và vị trí điểm hàn, loại linh kiện, sản lượng, thời gian chu kỳ và yêu cầu chất lượng để xác định phương án tự động hóa phù hợp. Đây là bước quan trọng bởi hiệu quả đầu tư của robot không chỉ phụ thuộc vào tốc độ di chuyển mà còn phụ thuộc vào thời gian gá board, thay đổi model và chu kỳ hàn thực tế.
Với kinh nghiệm triển khai các giải pháp tự động hóa cho sản xuất công nghiệp, CNC VINA hướng đến việc tích hợp robot hàn vào quy trình hiện có thay vì tách thiết bị thành một công đoạn độc lập. Doanh nghiệp có thể kết hợp robot với đồ gá chuyên dụng, hệ thống cấp liệu và các công đoạn kiểm tra phía sau để từng bước nâng cao mức độ tự động hóa của dây chuyền lắp ráp PCB. Nếu xưởng đang có công đoạn hàn tay với lỗi phụ thuộc tay nghề, sản lượng tăng hoặc cần kiểm soát thông số hàn ổn định, robot hàn thiếc tự động và robot hàn 3 trục bảng mạch in có thể là bước tự động hóa phù hợp trước khi đầu tư hệ thống hàn sóng toàn dây chuyền. Liên hệ CNC VINA để đánh giá cấu hình robot hàn bảng mạch 3 trục dựa trên sản phẩm và quy trình thực tế.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, Hà Nội, Việt Nam.
Văn phòng: Rox Tower Goldmark City, 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội, Việt Nam.
Điện thoại: +84 916 639 355 / +84 915 744 664.
Website: www.cncvina.com.vn ; www.cncvina.net