 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

Máy nhúng thiếc là gì? Nguyên lý hoạt động và cách chọn cho xưởng PCB

Máy nhúng thiếc là thiết bị được sử dụng để hàn đồng thời nhiều chân linh kiện hoặc khu vực cần hàn trên bảng mạch PCB bằng phương pháp đưa sản phẩm tiếp xúc với thiếc nóng chảy. So với hàn thủ công bằng mỏ hàn, phương pháp này cho phép kiểm soát tốt hơn nhiệt độ, thời gian tiếp xúc, độ sâu nhúng và chu trình nâng PCB, từ đó nâng cao tính ổn định của mối hàn và năng suất sản xuất. Trong các dây chuyền lắp ráp PCB sử dụng linh kiện xuyên lỗ (THT), số lượng chân linh kiện cần hàn có thể lớn và yêu cầu về độ đồng đều giữa các sản phẩm ngày càng cao. Nếu thao tác hoàn toàn bằng tay, thời gian sản xuất phụ thuộc nhiều vào tay nghề người vận hành, đồng thời khó duy trì cùng một điều kiện hàn trong thời gian dài. Đây là lý do các doanh nghiệp có sản lượng ổn định thường tìm đến giải pháp nhúng thiếc bán tự động hoặc tự động. Tùy vào kích thước PCB, loại hợp kim thiếc, sản lượng và yêu cầu tự động hóa, thiết bị có thể được thiết kế từ bể nhúng đơn giản đến máy nhúng thiếc tự động tích hợp PLC, HMI, cơ cấu nâng hạ, jig định vị, kiểm soát nhiệt độ và hệ thống hút khói. Vậy máy nhúng thiếc hoạt động như thế nào, có những loại nào và cần dựa vào đâu để lựa chọn cấu hình phù hợp? Cùng CNC VINA tìm hiểu chi tiết trong bài viết dưới đây.
Máy nhúng thiếc là gì?
Máy nhúng thiếc là thiết bị sử dụng bể thiếc được gia nhiệt đến nhiệt độ làm việc để hàn đồng thời nhiều chân linh kiện hoặc khu vực cần hàn trên PCB. PCB được định vị bằng jig và đưa xuống bể thiếc trong thời gian, độ sâu và tốc độ chuyển động được kiểm soát. Sau khi nâng board lên, thiếc bám lên chân linh kiện và pad mạch, tạo thành mối hàn điện và cơ khí. Khác với phương pháp dùng mỏ hàn để xử lý từng điểm, nhúng thiếc cho phép nhiều vị trí hàn được thực hiện trong một chu kỳ. Vì vậy, phương pháp này đặc biệt phù hợp với các sản phẩm có nhiều linh kiện THT hoặc các cụm PCB cần xử lý lặp lại với số lượng lớn.

Nguyên lý hoạt động của máy nhúng thiếc
Về cơ bản, nguyên lý hoạt động của máy nhúng thiếc gồm quá trình gia nhiệt bể thiếc, ổn định nhiệt độ, chuẩn bị bề mặt bể, gá định vị PCB và đưa sản phẩm tiếp xúc với thiếc nóng chảy theo chu trình được thiết lập.
Gia nhiệt và giữ ổn định nhiệt độ thiếc
Thiếc được chứa trong bể hàn và gia nhiệt bằng bộ gia nhiệt điện. Cảm biến nhiệt độ liên tục đo nhiệt độ thực tế và truyền tín hiệu về bộ điều khiển để duy trì trong phạm vi cài đặt. Đây là một trong những thông số quan trọng nhất của hệ thống. Nếu nhiệt độ không đủ, thiếc có thể không đạt trạng thái chảy phù hợp, ảnh hưởng đến khả năng tạo mối hàn. Ngược lại, nhiệt độ quá cao hoặc duy trì trong thời gian dài có thể làm tăng quá trình oxy hóa và lượng xỉ trên bề mặt. Vì vậy, khi thiết kế máy cần tính toán đồng thời công suất gia nhiệt, thể tích bể thiếc, vị trí cảm biến và phương án điều khiển nhiệt. Đối với dây chuyền sử dụng nhiều loại sản phẩm, khả năng cài đặt và lưu các thông số nhiệt độ theo từng mã hàng cũng là yếu tố nên được cân nhắc.
Gạt xỉ trên bề mặt bể thiếc
Trong quá trình gia nhiệt, bề mặt thiếc nóng chảy có thể hình thành lớp oxit và xỉ. Nếu lớp xỉ tích tụ quá nhiều, nó có thể ảnh hưởng đến vùng tiếp xúc giữa thiếc và PCB. Máy có thể được tích hợp cơ cấu gạt xỉ để loại bỏ phần oxit và tạp chất khỏi bề mặt bể. Tùy thiết kế, thao tác này có thể thực hiện thủ công hoặc tự động theo chu kỳ. Đối với xưởng có tần suất sản xuất cao, cơ cấu gạt xỉ tự động giúp giảm thao tác của người vận hành và duy trì điều kiện làm việc ổn định hơn trong thời gian dài.
Gá đặt và định vị PCB
Trước khi thực hiện nhúng, PCB được cố định trên jig để đảm bảo vị trí sản phẩm không bị thay đổi trong quá trình chuyển động. Jig cần được thiết kế dựa trên kích thước PCB, vị trí linh kiện, vùng cần hàn và hướng nhúng. Đối với sản phẩm có nhiều mã, có thể sử dụng jig thay nhanh hoặc thiết kế cơ cấu gá có khả năng điều chỉnh. Đây là phần thường bị bỏ qua khi đánh giá một hệ thống nhúng thiếc. Trên thực tế, một bể thiếc có nhiệt độ ổn định nhưng jig định vị không phù hợp vẫn có thể khiến sản phẩm sai vị trí hoặc vùng hàn không đạt yêu cầu. Do đó, khi đặt máy, doanh nghiệp nên cung cấp bản vẽ hoặc mẫu PCB thực tế để nhà chế tạo có cơ sở thiết kế jig chính xác.
Nhúng và nâng PCB
Sau khi PCB được gá cố định và bể thiếc đạt nhiệt độ cài đặt, cơ cấu nâng hạ đưa sản phẩm xuống vùng thiếc nóng chảy. Trong giai đoạn này, ba thông số cần được kiểm soát gồm độ sâu nhúng, thời gian tiếp xúc và tốc độ nâng PCB. Độ sâu quyết định phần nào của PCB tiếp xúc với thiếc. Thời gian nhúng ảnh hưởng đến quá trình truyền nhiệt và hình thành mối hàn. Sau đó, tốc độ nâng PCB cũng cần được kiểm soát để đảm bảo quá trình thoát thiếc diễn ra ổn định. Với máy thủ công, các thông số này phụ thuộc nhiều vào thao tác của người vận hành. Trong khi đó, máy nhúng thiếc tự động có thể lập trình chu trình chuyển động để giảm sai lệch giữa các lần sản xuất.

Các loại máy nhúng thiếc phổ biến
Không phải mọi xưởng PCB đều cần cùng một loại thiết bị. Việc lựa chọn phụ thuộc vào sản lượng, số lượng mã sản phẩm, mức độ tự động hóa và yêu cầu kiểm soát chất lượng.
Bể nhúng thiếc thủ công
Bể nhúng thiếc thủ công có cấu tạo đơn giản, thường gồm bể thiếc, bộ gia nhiệt, cảm biến nhiệt độ và bộ điều khiển. Người vận hành trực tiếp đưa PCB vào jig, thực hiện thao tác nhúng và lấy sản phẩm ra sau khi hoàn thành. Ưu điểm của phương án này là chi phí đầu tư ban đầu thấp, dễ vận hành và phù hợp với sản xuất thử nghiệm hoặc sản lượng nhỏ. Hạn chế nằm ở mức độ phụ thuộc vào người vận hành. Nếu thời gian nhúng, độ sâu hoặc tốc độ nâng không được kiểm soát tốt, chất lượng giữa các sản phẩm có thể không đồng đều.
Máy nhúng thiếc tự động
Máy nhúng thiếc tự động sử dụng cơ cấu chuyển động kết hợp với hệ thống điều khiển để thực hiện chu trình nhúng theo chương trình đã thiết lập. Tùy yêu cầu sản xuất, hệ thống có thể tích hợp PLC/HMI, bộ gia nhiệt, cảm biến nhiệt độ, cơ cấu nâng hạ, jig định vị, cơ cấu gạt xỉ và hệ thống hút khói. Với các dây chuyền yêu cầu cao hơn về an toàn và khả năng kiểm soát, máy có thể được bổ sung cảm biến liên động, bảo vệ quá nhiệt, nút dừng khẩn cấp và các cơ cấu che chắn vùng nhiệt. Ưu điểm quan trọng nhất của hệ thống tự động là khả năng lặp lại chu trình. Khi các thông số công nghệ đã được xác lập, người vận hành không cần tự ước lượng thời gian hoặc độ sâu nhúng cho từng sản phẩm. Điều này giúp giảm thao tác thủ công và phù hợp hơn với các xưởng có sản lượng ổn định.
Máy hàn sóng
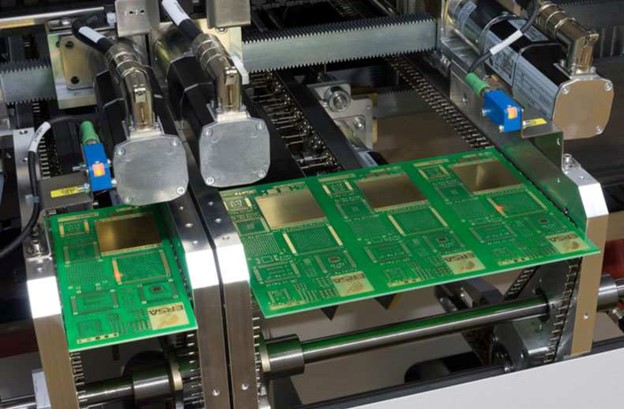
Máy hàn sóng cũng sử dụng thiếc nóng chảy để hàn linh kiện xuyên lỗ nhưng nguyên lý cấp thiếc khác với phương pháp nhúng. PCB được đưa qua các công đoạn như phủ flux, gia nhiệt trước và vùng sóng thiếc, trong đó sóng thiếc tiếp xúc với mặt dưới PCB để thực hiện nhiều mối hàn liên tiếp. Đây là giải pháp phù hợp với dây chuyền sản xuất lớn, cần xử lý PCB liên tục và yêu cầu tự động hóa nhiều công đoạn. Tuy nhiên, máy hàn sóng có cấu tạo phức tạp, yêu cầu mặt bằng lớn hơn và mức đầu tư cao hơn so với một hệ thống nhúng thiếc chuyên dụng. Nếu doanh nghiệp chỉ cần tự động hóa một công đoạn hàn cụ thể thay vì xây dựng cả dây chuyền hàn sóng, máy nhúng thiếc có thể được thiết kế theo đúng sản phẩm và quy trình hiện tại để tối ưu hơn về cấu hình.
5 tiêu chí chọn máy nhúng thiếc cho xưởng PCB
Không nên lựa chọn thiết bị chỉ dựa trên giá thành. Một máy nhúng thiếc phù hợp phải được xác định từ đặc điểm PCB, sản lượng, loại vật liệu hàn và yêu cầu tự động hóa của dây chuyền.
1. Kích thước và đặc điểm PCB
Kích thước PCB ảnh hưởng trực tiếp đến vùng làm việc, kích thước bể, hành trình cơ cấu và thiết kế jig. Tuy nhiên, kích thước tổng thể không phải thông tin duy nhất cần quan tâm. Nhà chế tạo cần biết thêm vùng thực tế cần nhúng, vị trí linh kiện, chiều cao linh kiện, khối lượng sản phẩm và đặc điểm mặt dưới PCB. Một board có kích thước lớn nhưng chỉ cần xử lý một vùng nhỏ sẽ có yêu cầu thiết kế hoàn toàn khác với sản phẩm cần tiếp xúc thiếc trên toàn bộ mặt dưới. Nếu xưởng sản xuất nhiều mã PCB, phương án thay jig và thời gian chuyển đổi giữa các sản phẩm cũng cần được tính toán ngay từ đầu.
2. Sản lượng và cycle time
Sản lượng quyết định mức độ tự động hóa cần thiết cũng như cấu hình cơ cấu chuyển động. Một xưởng sản xuất số lượng nhỏ có thể chỉ cần hệ thống bán tự động, trong khi dây chuyền có sản lượng cao phải kiểm soát chặt cycle time để tránh công đoạn nhúng thiếc trở thành điểm nghẽn. Khi đặt máy, doanh nghiệp nên xác định sản lượng theo ngày hoặc theo ca, số giờ vận hành và cycle time mục tiêu. Từ những thông tin này, nhà chế tạo có thể tính toán thời gian gá sản phẩm, thời gian nhúng, thời gian nâng PCB và thời gian chuyển sang chu kỳ tiếp theo. Cần phân biệt rõ công suất gia nhiệt với năng suất xử lý. Công suất gia nhiệt quyết định khả năng đưa bể thiếc lên nhiệt độ làm việc và phục hồi nhiệt, trong khi năng suất phụ thuộc vào toàn bộ chu trình vận hành của máy.
3. Loại thiếc và yêu cầu nhiệt
Loại hợp kim hàn có ảnh hưởng trực tiếp đến yêu cầu thiết kế bể thiếc và hệ thống gia nhiệt. Doanh nghiệp cần xác định rõ loại thiếc đang sử dụng, đặc biệt trong trường hợp chuyển đổi giữa hợp kim có chì và hợp kim không chì. Thông tin về vật liệu hàn là cơ sở để lựa chọn bộ gia nhiệt, cảm biến và phương án điều khiển nhiệt phù hợp. Không nên lấy một mức nhiệt cố định từ thiết bị khác rồi áp dụng cho mọi sản phẩm, bởi điều kiện hàn còn phụ thuộc vào loại hợp kim, PCB, linh kiện và quy trình công nghệ.
4. Hệ thống điều khiển và khả năng lưu chương trình
Với xưởng có nhiều mã sản phẩm, khả năng lưu và gọi lại thông số theo từng mã PCB giúp giảm thời gian cài đặt và hạn chế sai sót khi chuyển đổi sản phẩm. PLC kết hợp HMI có thể được sử dụng để quản lý các thông số như nhiệt độ bể thiếc, thời gian nhúng, độ sâu, tốc độ nâng hạ và trình tự vận hành. Người vận hành có thể theo dõi trạng thái máy trực tiếp trên giao diện điều khiển và nhận cảnh báo khi phát sinh bất thường. Nếu máy được tích hợp vào dây chuyền tự động, hệ thống điều khiển còn có thể được thiết kế để trao đổi tín hiệu với các thiết bị trước và sau công đoạn, giúp đồng bộ quá trình sản xuất.
5. An toàn nhiệt và hệ thống hút khói
Máy nhúng thiếc làm việc với kim loại nóng chảy ở nhiệt độ cao nên an toàn phải được tính toán ngay từ giai đoạn thiết kế. Khu vực bể thiếc cần có giải pháp che chắn phù hợp, đồng thời hệ thống phải có phương án bảo vệ quá nhiệt và dừng khẩn cấp. Bên cạnh đó, quá trình hàn có thể phát sinh khói từ flux và vật liệu liên quan. Tùy điều kiện nhà xưởng, hệ thống hút khói có thể được tích hợp trực tiếp vào máy hoặc kết nối với hệ thống thông gió chung. Một thiết bị được thiết kế tốt không chỉ đáp ứng yêu cầu về năng suất mà còn phải phù hợp với điều kiện vận hành thực tế và môi trường sản xuất của doanh nghiệp.
Máy nhúng thiếc tự động phù hợp với những doanh nghiệp nào?
Không phải cứ tự động hóa cao là phù hợp với mọi doanh nghiệp. Hiệu quả đầu tư phụ thuộc vào sản lượng và vấn đề mà thiết bị cần giải quyết.
Máy nhúng thiếc tự động thường phù hợp khi doanh nghiệp có một hoặc nhiều nhu cầu sau:
- Sản lượng PCB ổn định và cần tăng năng suất.
- Công đoạn hàn đang phụ thuộc nhiều vào nhân công.
- Cần kiểm soát thời gian nhúng giữa các sản phẩm.
- Có nhiều PCB cần xử lý lặp lại.
- Muốn giảm sai lệch thao tác giữa các ca sản xuất.
- Cần kết nối công đoạn nhúng với dây chuyền tự động.
- Muốn lưu và quản lý thông số vận hành theo từng mã sản phẩm.
Ngược lại, nếu sản lượng thấp hoặc sản phẩm thay đổi liên tục, một hệ thống bán tự động hoặc bể nhúng chuyên dụng có thể đáp ứng tốt hơn. Vì vậy, cấu hình máy nên được xây dựng từ sản xuất thực tế, thay vì lựa chọn theo số lượng tính năng.
Những thông tin cần chuẩn bị khi đặt máy nhúng thiếc
Để nhà chế tạo có thể tư vấn đúng cấu hình ngay từ đầu, doanh nghiệp nên chuẩn bị một bộ thông tin cơ bản về sản phẩm và dây chuyền.
| Thông tin | Mục đích |
|---|---|
| Kích thước PCB | Xác định vùng làm việc và jig |
| Độ dày/khối lượng PCB | Tính toán cơ cấu gá và nâng hạ |
| Vị trí cần nhúng | Xác định vùng tiếp xúc với thiếc |
| Loại hợp kim thiếc | Xác định yêu cầu nhiệt |
| Sản lượng/ngày | Tính năng suất thiết bị |
| Cycle time mục tiêu | Xác định tốc độ chu trình |
| Số lượng mã PCB | Xác định phương án thay jig |
| Hình ảnh/bản vẽ PCB | Phục vụ thiết kế cơ khí |
| Mức độ tự động hóa | Xác định cấu hình điều khiển |
| Điều kiện nhà xưởng | Tính toán điện, khí và hút khói |
Nếu có bản vẽ 2D/3D hoặc mẫu PCB thực tế, quá trình thiết kế jig và cơ cấu máy sẽ thuận lợi hơn.
Máy nhúng thiếc được CNC VINA thiết kế và chế tạo theo yêu cầu thực tế của từng sản phẩm, quy trình và điều kiện lắp đặt của doanh nghiệp. Thay vì sử dụng một cấu hình cố định, hệ thống được tính toán dựa trên kích thước PCB, vùng cần nhúng, loại hợp kim thiếc, sản lượng, cycle time và mức độ tự động hóa. Tùy yêu cầu, thiết bị có thể tích hợp bể thiếc, bộ gia nhiệt, cảm biến nhiệt độ, cơ cấu nâng hạ, jig định vị, PLC, HMI, cơ cấu gạt xỉ và hệ thống hút khói, đồng thời được tối ưu để phù hợp với mặt bằng và quy trình vận hành thực tế. Với những dây chuyền có nhiều mã PCB, CNC VINA có thể tính toán phương án jig thay nhanh hoặc cơ cấu điều chỉnh phù hợp, giúp quá trình chuyển đổi sản phẩm thuận tiện hơn. Các thông số như nhiệt độ, thời gian nhúng, độ sâu và tốc độ nâng cũng có thể được thiết lập theo từng chu trình nhằm nâng cao tính ổn định và khả năng lặp lại trong sản xuất. Từ khảo sát sản phẩm, thiết kế cơ khí, chế tạo, lắp ráp đến chạy thử và hoàn thiện, CNC VINA triển khai các hệ thống máy và thiết bị tự động hóa theo yêu cầu, hướng đến sự phù hợp giữa công nghệ, năng suất và điều kiện vận hành thực tế.
Nếu doanh nghiệp đang tìm máy nhúng thiếc tự động hoặc cần thiết kế hệ thống nhúng thiếc theo PCB cụ thể, hãy cung cấp bản vẽ sản phẩm, hình ảnh vùng cần hàn, loại thiếc, sản lượng và cycle time dự kiến. CNC VINA sẽ dựa trên các yêu cầu thực tế để tư vấn cấu hình, phương án kỹ thuật và giải pháp tự động hóa phù hợp.
Liên hệ CNC VINA để được tư vấn cấu hình và báo giá máy nhúng thiếc theo yêu cầu.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, Hà Nội, Việt Nam.
Văn phòng: Rox Tower Goldmark City, 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội, Việt Nam.
Điện thoại: +84 916 639 355 / +84 915 744 664.