Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh


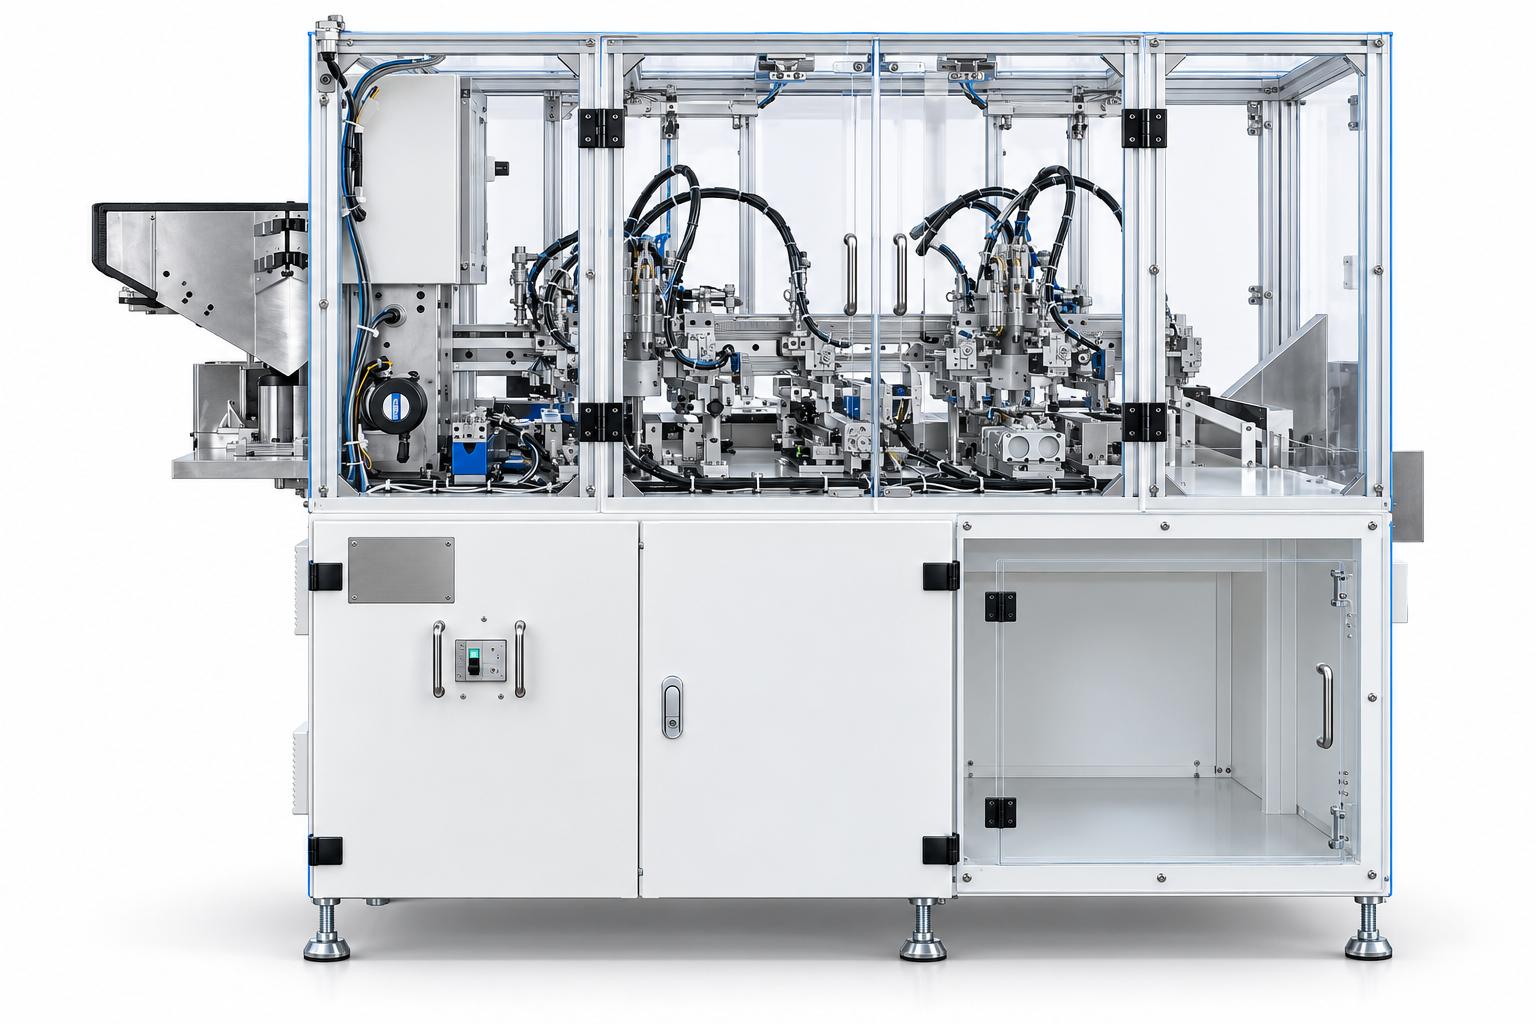
Máy luồn trục inox và cắt cao su
Máy luồn trục inox và cắt cao su tự động CNC VINA tích hợp cấp phôi, định vị, luồn lõi inox, lăn ép, cắt chỉnh cao su và loại bỏ phần thừa trên cùng một hệ thống. Thiết bị sử dụng các cụm cấp phôi riêng, cơ cấu luồn có khí hỗ trợ và hai bộ gá dao để gia công cụm trục theo bản vẽ. Sau khi hoàn thành, sản phẩm có thân cao su bên ngoài và hai đầu inox để lộ theo kích thước yêu cầu. Hệ thống PLC và màn hình HMI điều phối trình tự hoạt động, theo dõi số lượng, thời gian chu trình và trạng thái lỗi. CNC VINA thiết kế cấu hình máy theo quy cách phôi, yêu cầu chất lượng và điều kiện sản xuất của từng nhà máy.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
Mô tả sản phẩm

Máy luồn trục inox và cắt cao su tự động CNC VINA tích hợp cấp phôi, định vị, luồn lõi inox, lăn ép, cắt chỉnh cao su và loại bỏ phần thừa trên cùng một hệ thống. Thiết bị sử dụng các cụm cấp phôi riêng, cơ cấu luồn có khí hỗ trợ và hai bộ gá dao để gia công cụm trục theo bản vẽ. Sau khi hoàn thành, sản phẩm có thân cao su bên ngoài và hai đầu inox để lộ theo kích thước yêu cầu. Hệ thống PLC và màn hình HMI điều phối trình tự hoạt động, theo dõi số lượng, thời gian chu trình và trạng thái lỗi. CNC VINA thiết kế cấu hình máy theo quy cách phôi, yêu cầu chất lượng và điều kiện sản xuất của từng nhà máy.
Máy luồn trục inox và cắt cao su là gì?
Máy luồn trục inox và cắt cao su là thiết bị tự động thực hiện cấp phôi, định vị, luồn lõi inox vào thân cao su, lăn ép và cắt chỉnh phần cao su thừa. Máy kết hợp các cơ cấu cơ khí, khí nén và điều khiển PLC để gia công cụm trục theo bản vẽ sản phẩm.
Vai trò của máy trong sản xuất cụm trục cao su
Trong sản xuất cụm trục cao su, việc lắp lõi inox vào thân cao su cần bảo đảm vị trí tương quan giữa hai chi tiết. Sau khi luồn, phần cao su phải được cắt theo chiều dài quy định, đồng thời kiểm soát độ nhô của hai đầu inox, chất lượng mép cắt và tình trạng bề mặt kim loại. Nếu các công đoạn được thực hiện riêng lẻ, nhà máy cần bố trí thêm thao tác chuyển phôi, định vị và kiểm tra giữa các bước. Điều này có thể ảnh hưởng đến tính liên tục của quá trình gia công.

Máy luồn trục tự động CNC VINA kết hợp các bước luồn, lăn ép, cắt và loại bỏ cao su thừa theo một trình tự điều khiển thống nhất. Cơ cấu chuyển phôi đưa sản phẩm qua từng vị trí, hạn chế thao tác chuyển sản phẩm thủ công và hỗ trợ kiểm soát quá trình gia công. Chất lượng đầu ra được đánh giá thông qua chiều dài cao su, vị trí lõi inox, tình trạng mép cắt và bề mặt sản phẩm. Khả năng đáp ứng năng suất thực tế cần được xác nhận qua thử mẫu và chạy thử với điều kiện sản xuất cụ thể.
Đặc điểm nổi bật của máy luồn trục inox và cắt cao su CNC VINA
- Gia công tích hợp: Kết hợp cấp phôi, luồn trục inox, lăn ép, cắt cao su và loại bỏ phần thừa trên cùng hệ thống.
- Hai cụm cấp phôi riêng biệt: Cấp trục inox và thân cao su đến vị trí gia công theo trình tự.
- Cơ cấu luồn có khí hỗ trợ: Phối hợp chuyển động dẫn hướng, xy lanh và hệ thống khí nén để đưa lõi inox vào thân cao su.
- Cụm lăn ép sau luồn: Thực hiện chuyển động quay và ép trước khi chuyển sản phẩm đến công đoạn cắt.
- Hai bộ gá dao trái và phải: Cắt chỉnh phần cao su tại hai đầu, kết hợp cơ cấu chống tâm và vi chỉnh vị trí dao.
- Tự động loại bỏ phần thừa: Cơ cấu kẹp và dịch chuyển tách cao su đã cắt trước khi đưa sản phẩm ra ngoài.
- Điều khiển PLC và HMI: Hỗ trợ vận hành thủ công, tự động, theo dõi số lượng, thời gian chu trình và lịch sử lỗi.
Các đặc điểm trên thuộc cấu hình tham khảo của CNC VINA. Khả năng gia công từng loại sản phẩm phụ thuộc kích thước, vật liệu, đồ gá và kết quả chạy thử thực tế.
Cấu tạo và công nghệ của máy luồn trục tự động
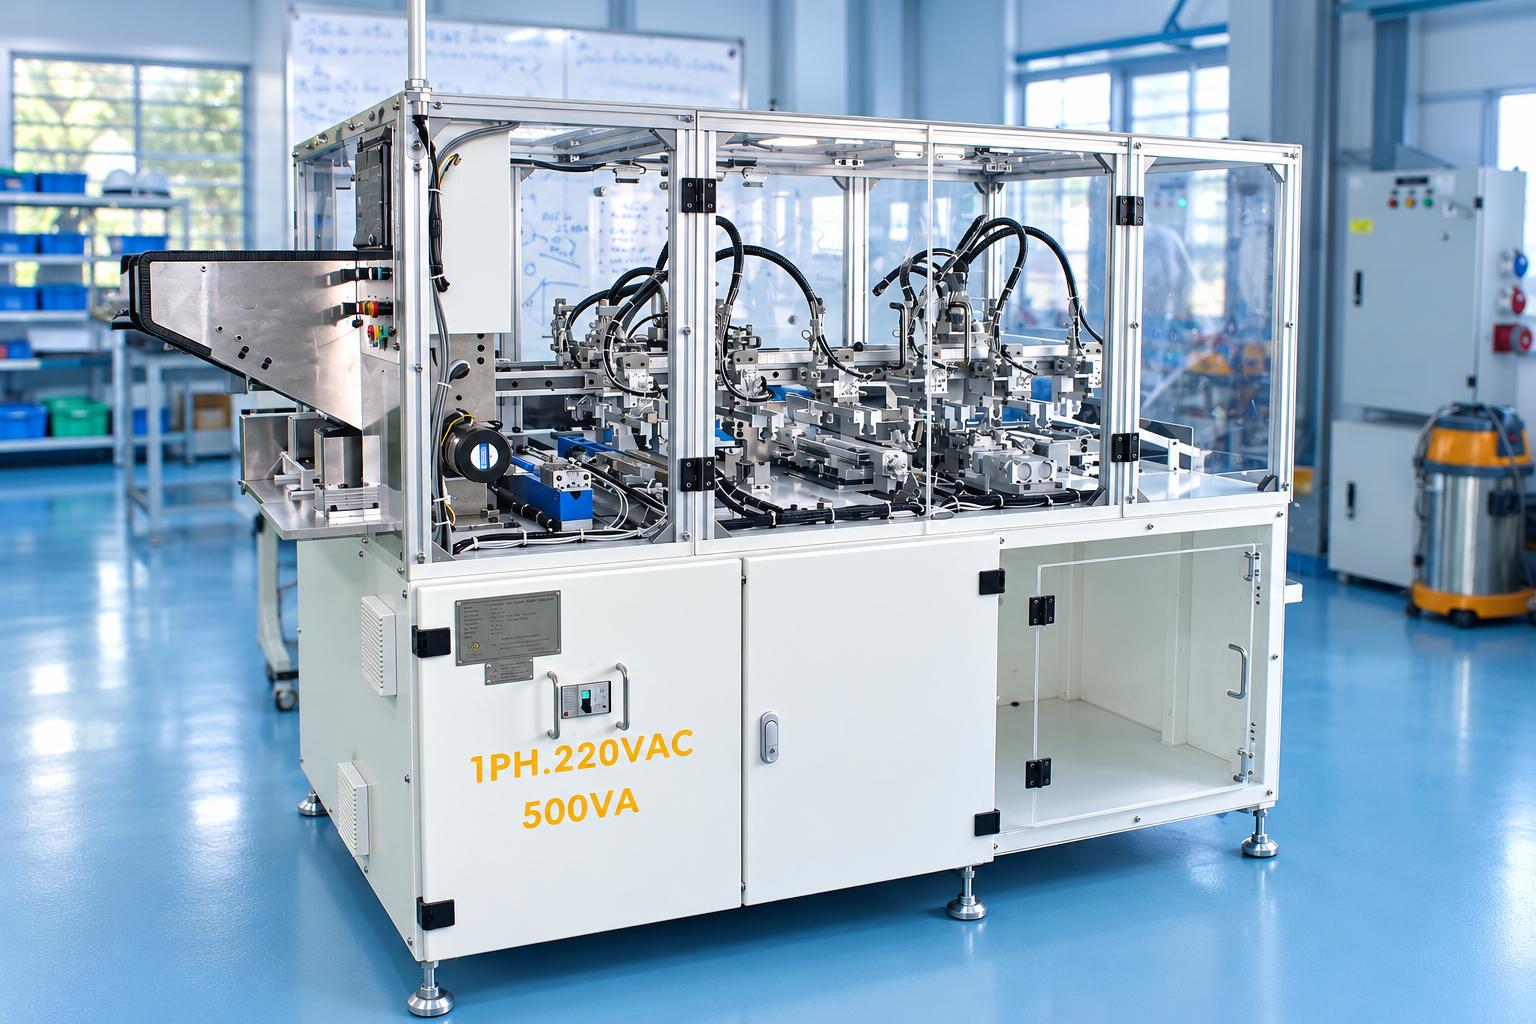
Hai cụm cấp phôi inox và cao su
Máy sử dụng hai cụm cấp riêng cho trục inox và thân cao su dạng trụ. Cơ cấu chặn, đẩy và chuyển phôi đưa từng chi tiết đến vị trí lấy theo chương trình điều khiển. Cảm biến hỗ trợ xác nhận sự hiện diện của phôi trước khi thực hiện các bước tiếp theo. Thiết kế cấp liệu phụ thuộc đường kính, chiều dài, độ thẳng và tình trạng bề mặt của chi tiết. Đối với cao su, độ đàn hồi và sự thay đổi kích thước giữa các lô cũng ảnh hưởng đến khả năng cấp ổn định. Khi thay đổi quy cách sản phẩm, cần kiểm tra khả năng tách phôi, dẫn hướng và chuyển phôi trước khi điều chỉnh tốc độ vận hành.
Cụm định vị và luồn trục inox vào thân cao su
Đây là bộ phận chính của máy lắp trục inox vào cao su. Cụm định vị xác lập vị trí tương quan giữa lõi inox và thân cao su, sau đó cơ cấu luồn sử dụng chuyển động dẫn hướng và xy lanh để đưa trục vào bên trong. Hệ thống có đường khí hỗ trợ công đoạn luồn, kết hợp bộ lọc, bộ điều áp, bình tích áp và bộ tăng áp. Các bộ phận này phục vụ việc thiết lập điều kiện khí theo yêu cầu của cơ cấu. Áp suất khí tại công đoạn luồn cần được xác định theo thiết kế, không mặc định bằng áp suất khí cấp vào máy. Độ thẳng hàng giữa trục inox, thân cao su và cơ cấu dẫn hướng ảnh hưởng đến chất lượng lắp ghép. Khi gia công mẫu mới, cần kiểm tra đường kính, hình dạng đầu trục, độ thẳng và khả năng giữ phôi trong quá trình luồn. Bộ gá phải bảo đảm định vị phù hợp, đồng thời hạn chế tác động không mong muốn lên bề mặt inox và thân cao su.
Cụm lăn ép sau luồn
Sau khi lõi inox được đưa vào thân cao su, sản phẩm chuyển đến cụm lăn ép. Các con lăn phối hợp chuyển động quay với cơ cấu ép hoặc giữ để thực hiện công đoạn theo chương trình. Điều kiện tiếp xúc giữa con lăn và sản phẩm được thiết lập theo đường kính, độ đàn hồi và đặc tính bề mặt cao su. Công đoạn này được bố trí trước cụm cắt, tạo thành một bước trong trình tự gia công cụm trục. Khi chạy thử, cần đánh giá tình trạng bề mặt sau lăn, khả năng giữ sản phẩm và vị trí tương quan giữa cao su với lõi inox trước khi chuyển sang công đoạn tiếp theo.
Cụm cắt hai đầu cao su và cơ cấu vi chỉnh dao
Cụm cắt của máy luồn trục inox và cắt cao su sử dụng hai bộ gá dao bố trí bên trái và bên phải. Tại vị trí gia công, sản phẩm được giữ ở hai đầu và quay bằng cơ cấu truyền động. Dao tiến vào vùng cắt để xử lý phần cao su theo kích thước đã thiết lập. Mục tiêu của công đoạn là tạo chiều dài thân cao su và phần đầu inox để lộ theo bản vẽ. Thiết bị thực hiện cắt chỉnh cao su, không phải cắt ngắn lõi inox. Cơ cấu chống tâm giữ trục trong quá trình quay và cắt. Nếu bộ phận giữ bị mòn hoặc định vị không ổn định, phôi có thể trượt, cao su cắt chưa đứt hoặc bề mặt inox xuất hiện vết xước. Hai bộ gá dao có cơ cấu vi chỉnh để thiết lập vị trí cắt. Núm vặn nhanh hỗ trợ tháo lắp khi thay dao hoặc bảo dưỡng. Sau khi điều chỉnh, cần gia công mẫu để kiểm tra chiều dài cao su, mép cắt và tình trạng bề mặt inox.
Đối với máy cắt hai đầu cao su, chất lượng gia công phụ thuộc đồng thời vào độ sắc của dao, vị trí cắt, cơ cấu giữ trục và đặc tính vật liệu. Vì vậy, việc kiểm tra dao cần được thực hiện cùng các bộ phận định vị và truyền động liên quan.
Cụm loại bỏ cao su thừa và thu nhận sản phẩm
Sau công đoạn cắt, sản phẩm được chuyển đến cụm loại bỏ phần thừa. Cơ cấu kẹp và dịch chuyển tách các đoạn cao su đã cắt khỏi cụm trục, sau đó bộ chuyển phôi đưa sản phẩm hoàn chỉnh ra hộp chứa. Khả năng tách phần thừa phụ thuộc chất lượng đường cắt. Nếu cao su chưa được cắt đứt hoàn toàn, phần thừa có thể còn bám trên sản phẩm và ảnh hưởng đến công đoạn tiếp theo. Tùy yêu cầu bảo vệ bề mặt, phương án thu nhận có thể được xem xét điều chỉnh bằng khay hoặc cơ cấu lấy sản phẩm riêng trong thiết kế đặt chế tạo.
Hệ thống điều khiển PLC và màn hình HMI
PLC điều phối hoạt động của các cụm cấp phôi, định vị, luồn, lăn, cắt, loại bỏ phần thừa và chuyển sản phẩm. Tín hiệu từ cảm biến được sử dụng để xác nhận vị trí phôi, trạng thái hành trình và điều kiện chuyển bước. Màn hình HMI hỗ trợ vận hành thủ công, tự động, đưa cơ cấu về gốc, chạy thử theo số lượng và kết thúc chu trình. Giao diện hiển thị trạng thái máy, số lượng sản phẩm, thời gian gia công và lịch sử lỗi. Các cảm biến phục vụ điều khiển trình tự, không thay thế chức năng đo kiểm kích thước hoặc đánh giá bề mặt sản phẩm. Nếu doanh nghiệp cần kiểm tra tự động sau cắt, yêu cầu này phải được xác định riêng trong phạm vi thiết kế.
Nguyên lý hoạt động của máy luồn trục inox và cắt cao su
Máy luồn trục inox và cắt cao su hoạt động theo chương trình PLC, phối hợp giữa các cơ cấu cấp phôi, luồn, lăn ép, cắt và thu nhận sản phẩm.
Quy trình cơ bản gồm:
- Chuẩn bị phôi: Người vận hành bổ sung trục inox và thân cao su vào hai cụm cấp, kiểm tra nguồn điện, khí nén, đồ gá và trạng thái máy.
- Cấp và định vị: Cơ cấu cấp đưa từng loại phôi đến vị trí lấy. Bộ chuyển phôi đưa trục inox và thân cao su đến cụm luồn.
- Luồn trục inox: Cơ cấu dẫn hướng phối hợp với xy lanh và đường khí hỗ trợ để đưa lõi inox vào thân cao su.
- Lăn ép: Sản phẩm được chuyển đến cụm lăn, thực hiện chuyển động quay và ép theo thiết lập.
- Cắt chỉnh cao su: Cụm giữ định vị và quay sản phẩm, hai bộ gá dao tiến vào để cắt phần cao su ở hai đầu.
- Loại bỏ phần thừa: Cơ cấu kẹp tách cao su đã cắt khỏi cụm trục.
- Thu nhận sản phẩm: Bộ chuyển phôi đưa sản phẩm hoàn chỉnh ra hộp chứa, đồng thời hệ thống tiếp tục chu trình khi đủ điều kiện vận hành.
Trong quá trình hoạt động, PLC theo dõi tín hiệu cảm biến và trạng thái các cơ cấu. Khi phát sinh lỗi hành trình, thiếu phôi hoặc điều kiện liên động không đáp ứng, máy xử lý theo chương trình cảnh báo. Trước khi sản xuất liên tục, cần chạy thử và kiểm tra chiều dài cao su, độ nhô hai đầu inox, chất lượng mép cắt và tình trạng bề mặt sản phẩm.
Ứng dụng của máy luồn trục inox và cắt cao su
Sản xuất cụm trục inox bọc cao su
Ứng dụng trực tiếp của thiết bị là luồn lõi inox vào thân cao su dạng trụ, sau đó lăn ép và cắt chỉnh hai đầu. Sản phẩm hoàn chỉnh có phần cao su bên ngoài và hai đầu kim loại để lộ theo bản vẽ. Cấu hình này phù hợp với công đoạn cần gia công lặp lại các cụm trục có kích thước và kết cấu tương thích với hệ thống cấp phôi, đồ gá và cơ cấu cắt.
Gia công cụm trục cao su theo lô
Trong sản xuất theo lô, máy lắp lõi trục cao su giúp tổ chức các bước luồn, lăn ép và cắt chỉnh trong một hệ thống. Người vận hành phụ trách bổ sung phôi, theo dõi trạng thái và thu nhận sản phẩm tại đầu ra. Việc tích hợp hỗ trợ thống nhất trình tự gia công, đồng thời thuận tiện cho việc kiểm soát các yêu cầu về vị trí lõi, chiều dài cao su và chất lượng mép cắt.
Gia công chi tiết dạng con lăn theo thiết kế riêng
Với các chi tiết dự kiến sử dụng làm con lăn trong cơ cấu cấp hoặc dẫn chuyển, CNC VINA có thể xem xét phương án thiết kế theo nguyên lý luồn lõi kim loại vào thân đàn hồi. Khả năng ứng dụng phụ thuộc vật liệu, đường kính, chiều dài, độ thẳng lõi và yêu cầu bề mặt. Các đặc tính như độ đảo, độ bám hoặc khả năng chịu tải cần có phương pháp đánh giá riêng theo từng sản phẩm.
Thông số kỹ thuật máy luồn trục inox và cắt cao su
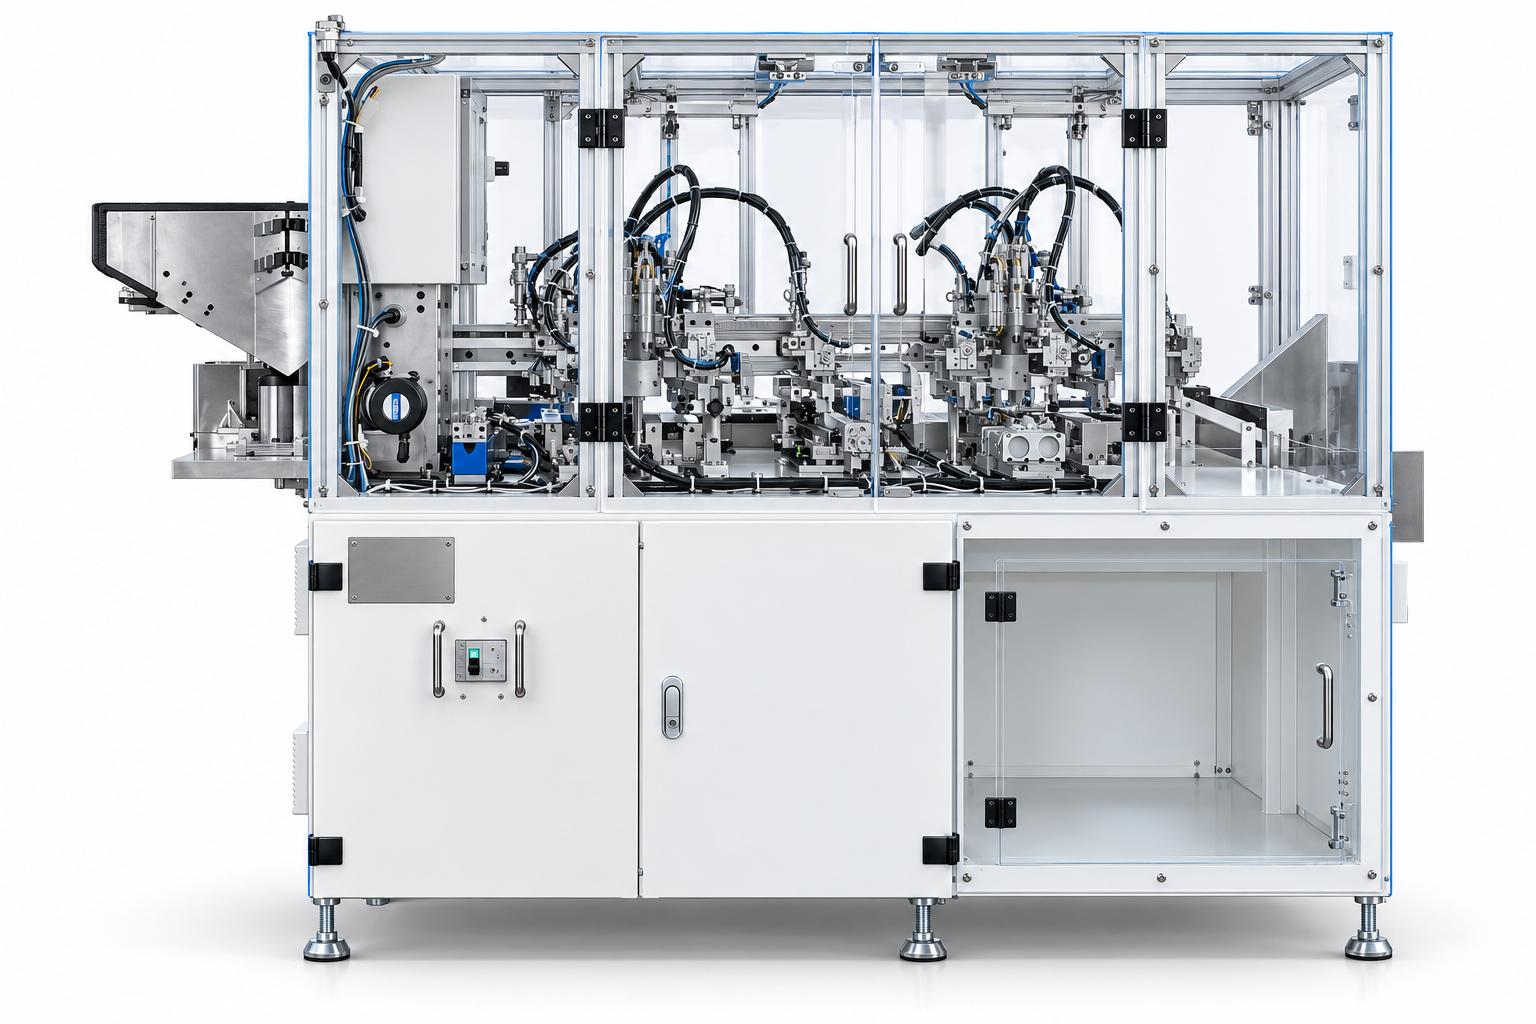
| Hạng mục | Thông số tham khảo |
|---|---|
| Chức năng | Cấp phôi, luồn inox, lăn ép, cắt cao su và loại bỏ phần thừa |
| Vật liệu đầu vào | Trục inox và thân cao su dạng trụ |
| Nguồn điện | AC 220 V, một pha, 50 Hz |
| Công suất điện danh nghĩa | 0,5 kW |
| Điện áp điều khiển | DC 24 V |
| Áp suất khí cấp vào máy | 0,4–0,6 MPa |
| Kích thước máy (R × S × C) | 1050 × 2150 × 1350 mm |
| Chiều cao vận hành | 800 ± 50 mm |
| Cơ cấu luồn | Dẫn hướng, xy lanh và khí hỗ trợ |
| Cơ cấu cắt | Hai bộ gá dao, chống tâm và vi chỉnh |
| Điều khiển | PLC và màn hình HMI |
| Chế độ vận hành | Thủ công và tự động |
| Theo dõi | Số lượng, thời gian gia công và lịch sử lỗi |
| Đầu ra | Sản phẩm được chuyển ra hộp sau khi loại bỏ cao su thừa |
Các thông số trên thuộc cấu hình danh nghĩa theo catalogue CNC VINA. Công suất điện 0,5 kW không bao gồm điện năng tiêu thụ của hệ thống khí nén bên ngoài. Năng suất thực tế phụ thuộc quy cách phôi, thời gian chu trình, điều kiện cấp liệu và yêu cầu chất lượng. Khi lắp đặt, cần bố trí đủ không gian bổ sung phôi, lấy sản phẩm, mở cửa bảo trì và thao tác với các cơ cấu.
Tiêu chí lựa chọn máy luồn trục và cắt cao su
Quy cách trục inox và thân cao su
Doanh nghiệp cần cung cấp bản vẽ hoặc mẫu trục inox, thân cao su và cụm sản phẩm hoàn chỉnh. Các thông tin quan trọng gồm đường kính, chiều dài, độ thẳng, đặc tính vật liệu và kích thước sau gia công. Đây là cơ sở để thiết kế cơ cấu cấp phôi, đồ gá, hành trình luồn và vị trí dao cắt.
Yêu cầu luồn trục và chất lượng sau cắt
Cần xác định chiều dài thân cao su sau cắt, độ nhô của hai đầu inox và giới hạn sai lệch cho phép. Đồng thời, cần thống nhất yêu cầu về mép cắt, ba via, phần cao su còn bám và tình trạng bề mặt lõi inox. Với những sản phẩm yêu cầu ngoại quan cao, nên sử dụng mẫu đạt và mẫu giới hạn để làm cơ sở kiểm tra, nghiệm thu.
Khả năng thay đổi quy cách sản phẩm
Khi thay đổi đường kính hoặc chiều dài phôi, máy có thể cần điều chỉnh bộ phận dẫn hướng, đồ gá, cơ cấu giữ trục và vị trí dao. Phạm vi sử dụng chung các cơ cấu cần được xác nhận theo từng nhóm sản phẩm. Việc thay đổi thông số vận hành không thay thế cho các điều chỉnh cơ khí cần thiết. Sau mỗi lần đổi mẫu, phải kiểm tra sản phẩm đầu tiên trước khi sản xuất theo lô.
Năng suất và mức độ tự động hóa
Khi lựa chọn máy, doanh nghiệp cần xác định sản lượng mục tiêu, phương pháp bổ sung phôi, tần suất lấy sản phẩm và yêu cầu kiểm tra đầu ra. Nếu cần tích hợp đo kích thước, kiểm tra ngoại quan hoặc phân loại tự động, các chức năng này phải được đưa vào phạm vi thiết kế. Không nên mặc định hệ thống cảm biến điều khiển đã đáp ứng các yêu cầu kiểm tra chất lượng.
Câu hỏi thường gặp về máy luồn trục inox và cắt cao su
Máy có thực hiện cắt ngắn lõi inox không?
Không. Cấu hình giới thiệu thực hiện luồn lõi inox vào thân cao su, sau đó cắt chỉnh phần cao su ở hai đầu. Nếu cần cắt ngắn lõi kim loại, doanh nghiệp phải xác định thêm phương pháp và cơ cấu cắt phù hợp.
Máy có tự động kiểm tra kích thước sau cắt không?
Cảm biến trong cấu hình tham khảo phục vụ xác nhận phôi và trạng thái hành trình. HMI hỗ trợ theo dõi số lượng, thời gian và cảnh báo. Chức năng đo chiều dài, kiểm tra bề mặt hoặc phân loại theo kết quả đo cần được thiết kế bổ sung nếu có yêu cầu.
Máy có thể gia công nhiều loại trục cao su không?
Có thể xem xét thiết kế cho nhiều quy cách sản phẩm nếu phù hợp với cơ cấu cấp, luồn, lăn và cắt. Khi thay đổi đường kính, chiều dài hoặc vật liệu, có thể cần điều chỉnh đồ gá, cơ cấu giữ và vị trí dao. Khả năng chuyển đổi phải được xác nhận qua thử mẫu.
Máy có tự động loại bỏ phần cao su thừa không?
Có. Sau công đoạn cắt, cơ cấu kẹp và dịch chuyển thực hiện tách phần cao su thừa khỏi cụm trục. Khả năng loại bỏ ổn định phụ thuộc chất lượng đường cắt, đặc tính vật liệu và trạng thái cơ cấu tách.
CNC VINA thiết kế và chế tạo máy luồn trục inox và cắt cao su theo yêu cầu
Máy luồn trục inox và cắt cao su CNC VINA tích hợp cấp phôi, định vị, luồn lõi inox, lăn ép, cắt chỉnh cao su và loại bỏ phần thừa trên cùng một hệ thống. Thiết bị được thiết kế theo quy cách trục inox, đặc tính thân cao su, kích thước sau gia công và yêu cầu chất lượng của từng sản phẩm. Với kinh nghiệm trong lĩnh vực thiết kế, chế tạo máy và hệ thống tự động hóa công nghiệp, CNC VINA cung cấp giải pháp phù hợp với điều kiện sản xuất của doanh nghiệp. Tùy theo yêu cầu, phương án có thể được điều chỉnh về cơ cấu cấp phôi, đồ gá, công nghệ luồn, vị trí cắt và phương pháp thu nhận sản phẩm. Trước khi triển khai, doanh nghiệp nên cung cấp bản vẽ hoặc mẫu thực tế để CNC VINA đánh giá khả năng gia công, đề xuất cấu hình và thống nhất tiêu chí nghiệm thu.
Liên hệ CNC VINA để được tư vấn thiết kế máy luồn trục inox và cắt cao su tự động theo yêu cầu.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, Hà Nội, Việt Nam.
Văn phòng: Rox Tower Goldmark City, 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội, Việt Nam.
Hotline/Zalo: +84 916 639 355 / +84 915 744 664
Website: www.cncvina.com.vn | www.cncvina.net