Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

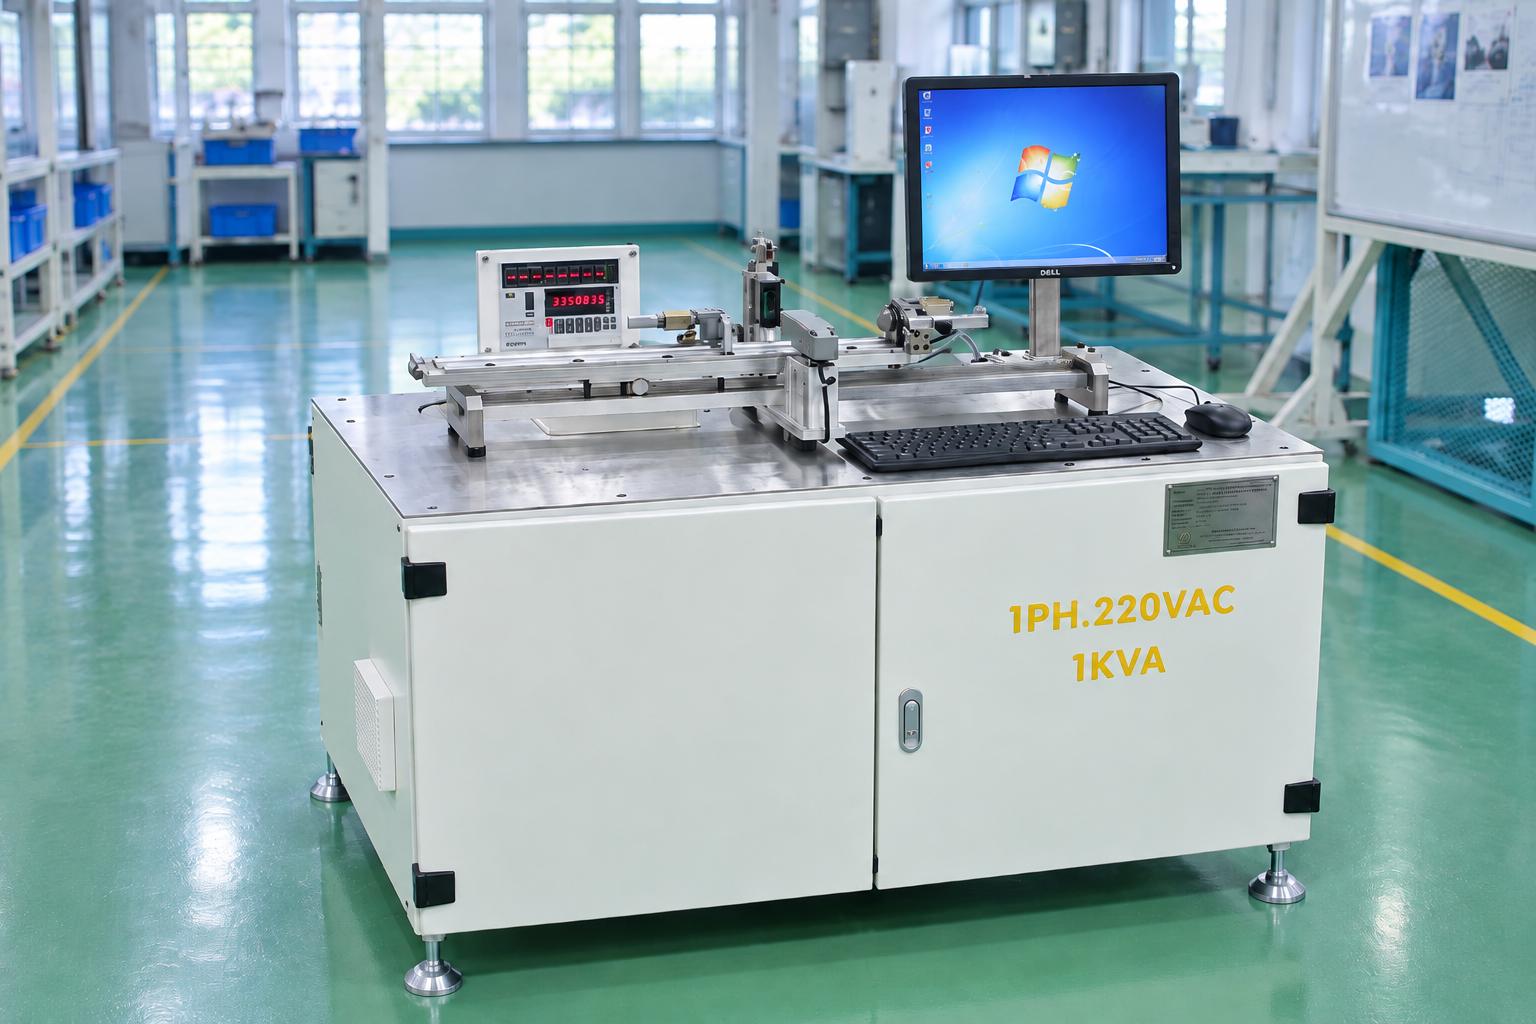
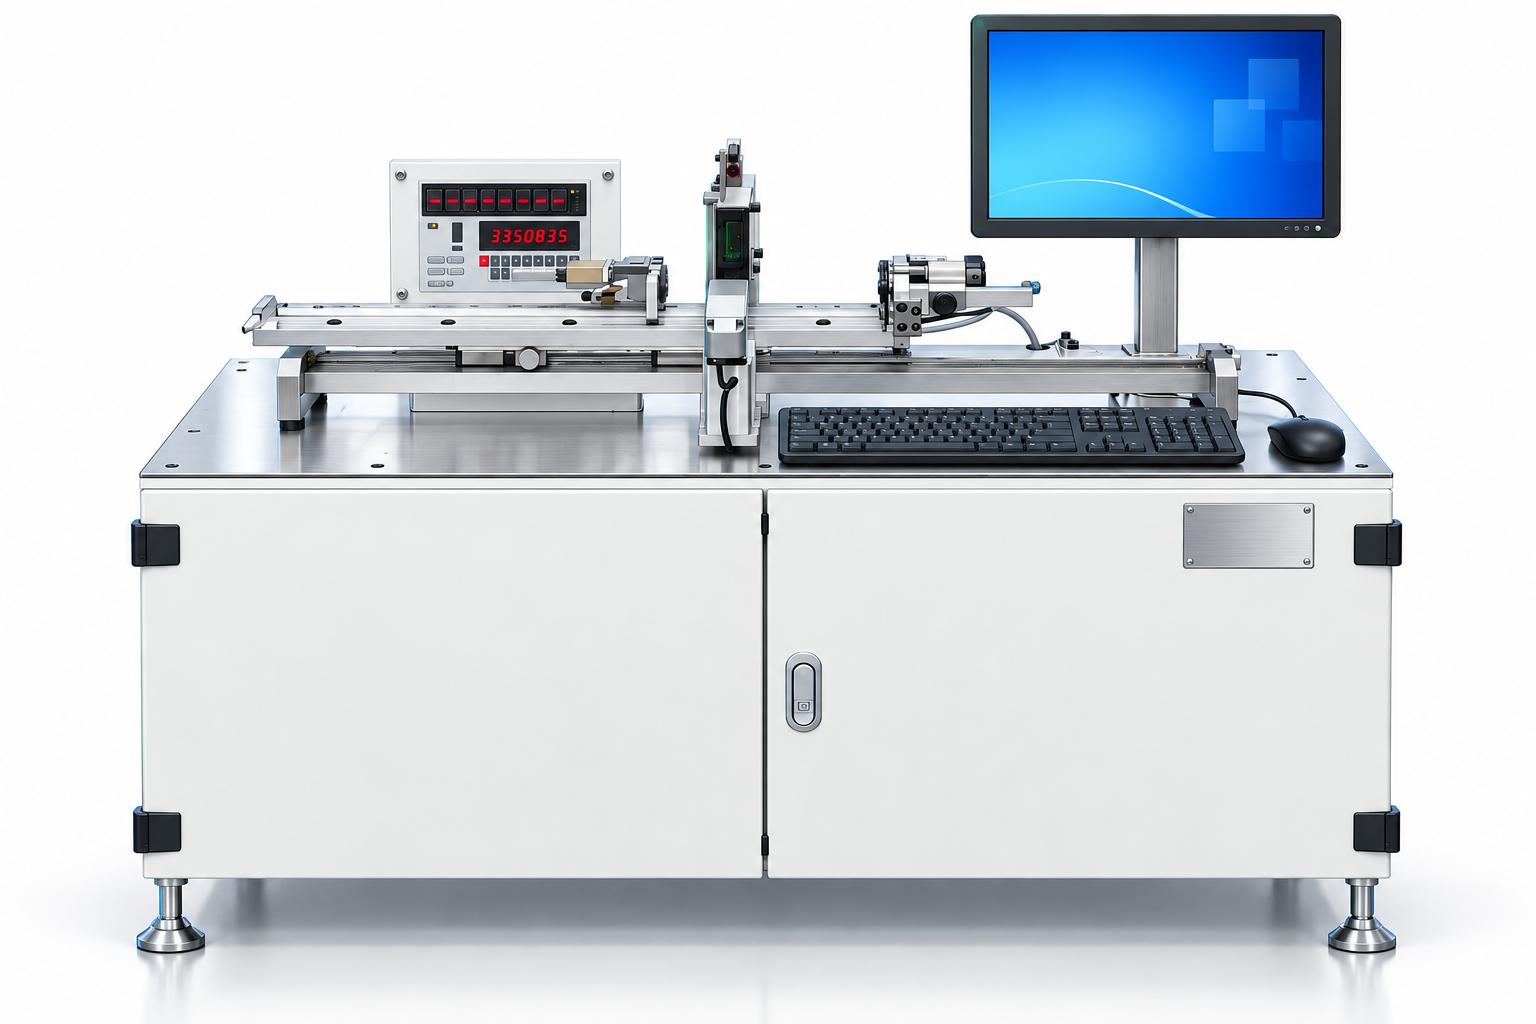
Máy đo đường kính và độ đảo trục một đầu đo
Máy đo đường kính và độ đảo trục một đầu đo CNC VINA là thiết bị đo kiểm chi tiết dạng trục, kết hợp một bộ đo quang học không tiếp xúc, hai cụm đỡ và cơ cấu quay bằng servo. Người vận hành đặt sản phẩm, chuẩn bị vị trí kiểm tra và khởi động phép đo. Hệ thống quay chi tiết, thu nhận tín hiệu và hiển thị thông số trên máy tính.
Cấu hình thao tác bằng tay phù hợp với công đoạn kiểm tra cần chủ động gá chi tiết và thay đổi vị trí đo theo sản phẩm. Khi xây dựng yêu cầu kiểm tra đường kính và độ đảo, cần thống nhất chuẩn đỡ, vị trí đo, phương pháp tính và giới hạn chấp nhận trên bản vẽ. Việc phối hợp đúng cơ khí, bộ đo và chương trình giúp doanh nghiệp tổ chức công đoạn kiểm tra có thể đối chiếu và đánh giá bằng mẫu thực tế.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
Mô tả sản phẩm

Máy đo đường kính và độ đảo trục một đầu đo CNC VINA là thiết bị đo kiểm chi tiết dạng trục, kết hợp một bộ đo quang học không tiếp xúc, hai cụm đỡ và cơ cấu quay bằng servo. Người vận hành đặt sản phẩm, chuẩn bị vị trí kiểm tra và khởi động phép đo. Hệ thống quay chi tiết, thu nhận tín hiệu và hiển thị thông số trên máy tính.
Cấu hình thao tác bằng tay phù hợp với công đoạn kiểm tra cần chủ động gá chi tiết và thay đổi vị trí đo theo sản phẩm. Khi xây dựng yêu cầu kiểm tra đường kính và độ đảo, cần thống nhất chuẩn đỡ, vị trí đo, phương pháp tính và giới hạn chấp nhận trên bản vẽ. Việc phối hợp đúng cơ khí, bộ đo và chương trình giúp doanh nghiệp tổ chức công đoạn kiểm tra có thể đối chiếu và đánh giá bằng mẫu thực tế. Vậy máy đo đường kính trục gá bằng tay được ứng dụng trong ngành sản xuất công nghiệp nào? Bài viết dưới đây hãy cùng CNC VINA tìm hiểu chi tiết.
Vai trò trong kiểm tra chất lượng chi tiết dạng trục
Đường kính và độ đảo phản ánh những yêu cầu khác nhau của một chi tiết. Đường kính liên quan đến kích thước tại vùng kiểm tra; độ đảo liên quan đến biến động của bề mặt khi chi tiết quay quanh trục tham chiếu đã xác định. Vì vậy, cần xem xét riêng từng tiêu chí theo yêu cầu lắp ghép và làm việc của sản phẩm.
Máy có thể bố trí sau công đoạn gia công hoặc trước lắp ráp khi hình dạng chi tiết và phương pháp đo phù hợp. Dữ liệu thu được hỗ trợ người kiểm tra đối chiếu với yêu cầu kỹ thuật, nhận diện sản phẩm cần kiểm tra lại và phản hồi cho bộ phận sản xuất. Cách xử lý sản phẩm sau đo được tổ chức theo quy trình kiểm tra của nhà máy.
Điểm đáng chú ý của cấu hình này là sự kết hợp giữa thao tác gá chủ động và chuyển động quay có điều khiển. Người vận hành thực hiện phần chuẩn bị, còn cơ cấu truyền động đảm nhiệm việc quay chi tiết theo thiết lập của phép đo. Đây là phương án có thể xem xét cho kiểm tra tại công đoạn hoặc kiểm tra mẫu khi chưa cần tích hợp cấp lấy sản phẩm tự động.
Đặc điểm chính của máy đo đường kính trục gá bằng tay
- Một bộ đo quang học: Bộ phát và bộ thu phối hợp đo chi tiết trong vùng ánh sáng, thu nhận tín hiệu mà không tì đầu dò lên bề mặt kiểm tra.
- Hai cụm đỡ cho cùng một chi tiết: Cụm chủ động và cụm bị động phối hợp giữ trục và hỗ trợ quá trình quay.
- Cơ cấu quay bằng servo: Hệ thống điều khiển chuyển động theo thiết lập lấy mẫu và đặc điểm sản phẩm.
- Gá có thể thay theo nhóm đường kính: Các bộ gá được lựa chọn theo kích thước tại hai vị trí đỡ, giúp chuẩn bị cấu hình phù hợp khi đổi sản phẩm.
- Phần mềm trên máy tính: Hỗ trợ chọn chủng loại, nhập thông tin lô và ghi chú, theo dõi trạng thái sẵn sàng hoặc nhập lỗi và thiết lập số đo.
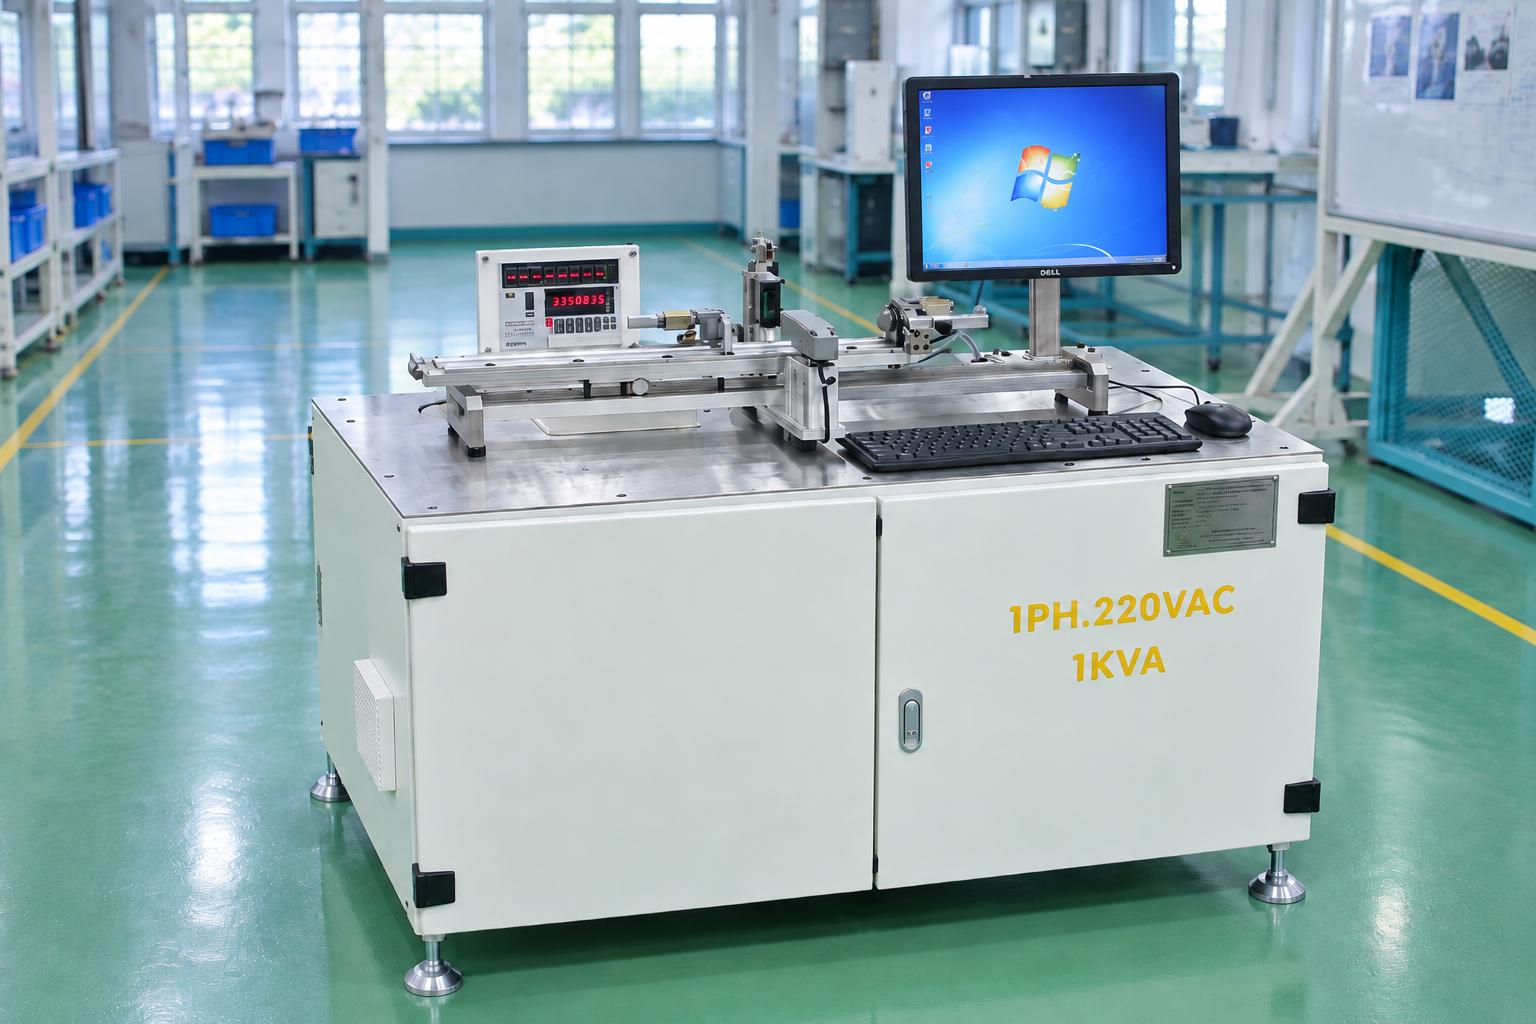
Cấu tạo và công nghệ liên quan của máy kiểm tra độ đảo trục
Bộ đo quang học không tiếp xúc
Chi tiết được đặt trong vùng đo giữa bộ phát và bộ thu ánh sáng. Hệ quang sử dụng nguồn sáng LED và bộ thu CCD để xác định vùng ánh sáng bị chi tiết che khuất, từ đó cung cấp tín hiệu phục vụ đo kích thước và vị trí biên. Hai phần phát và thu thuộc cùng một bộ đo.
Phương pháp này không cần lực tì của đầu dò lên vùng kiểm tra. Khi chi tiết quay, bộ đo có thể thu nhận tín hiệu theo thiết lập lấy mẫu của chương trình. Để phép đo ổn định, cần giữ vùng quang học sạch, đặt sản phẩm trong vùng làm việc phù hợp và kiểm tra bằng mẫu đại diện cho điều kiện sản xuất.
Việc lựa chọn công nghệ đo phải gắn với đặc tính cần kiểm tra. Đo kích thước ngoài tại một tiết diện, theo dõi biến động khi trục quay và đánh giá một yêu cầu hình học trên bản vẽ là các bài toán cần được xác định rõ về phương pháp xử lý dữ liệu. Phương án máy cần đáp ứng đúng tiêu chí đã thống nhất trong dự án.
Hai cụm đỡ và cơ cấu điều chỉnh gá
Máy có cụm quay chủ động và cụm quay bị động đỡ cùng một trục. Các vị trí đỡ có thể được chuẩn bị theo chiều dài và kết cấu sản phẩm. Cụm trượt và dẫn hướng hỗ trợ việc điều chỉnh cơ khí trong quá trình thiết lập máy.
Độ sạch của bề mặt tựa, tình trạng ổ đỡ và sự đồng nhất của hai cụm ảnh hưởng trực tiếp đến cách chi tiết nằm trên gá. Khi gá không phù hợp, việc chỉ thay thông số trên máy tính có thể chưa giải quyết được sai lệch. Vì vậy, lựa chọn bộ gá và kiểm tra chuẩn đỡ là phần cần thiết của phương án đo.
Hệ thống được kiểm tra bằng trục chuẩn sau khi căn chỉnh. Mẫu chuẩn cần có đặc tính tham chiếu phù hợp với yêu cầu kiểm tra, giúp xác định máy đã sẵn sàng đo sản phẩm trong cấu hình đang sử dụng.
Servo và truyền động quay chi tiết
Động cơ servo phối hợp với cơ cấu truyền động đai và puly để quay sản phẩm. Tốc độ động cơ và tốc độ quay của chi tiết có quan hệ với tỷ số truyền và đường kính tại vùng truyền động. Do đó, khi đổi loại trục, cần xem xét đồng thời kích thước sản phẩm và thông số đo.
Chuyển động quay có điều khiển giúp tổ chức việc thu nhận dữ liệu theo phép đo đã thiết lập. Để đánh giá khả năng đáp ứng nhịp kiểm tra, cần tính cả thời gian đặt chi tiết, chuẩn bị vị trí, thực hiện đo và lấy sản phẩm. Tốc độ lấy mẫu riêng của bộ đo chỉ là một phần của chu trình này.
Điều khiển và phần mềm trên máy tính
Phần mềm cho phép lựa chọn chủng loại sản phẩm và thiết lập thông số lấy mẫu, giá trị đường kính trục và số vị trí cần đo. Giao diện có thông tin lô, ghi chú, trạng thái sẵn sàng và báo lỗi, giúp người sử dụng theo dõi phép đo trong quá trình vận hành.
Việc thiết lập cấu hình được bảo vệ bằng mật khẩu. Chức năng này hỗ trợ kiểm tra người có quyền thay đổi thông số khi nhà máy tổ chứ vận hành theo nhiều ca hoặc nhiều chủng loại sản phẩm. Sau khi thay đổi, cần kiểm tra cấu hình trên mẫu trước khi dùng cho kiểm tra sản xuất.
Lấy mẫu và tốc độ quay ảnh hưởng thế nào đến phép đo?
Trong cấu hình đo, số lần lấy trung bình và số mẫu trong một vòng là các thông số liên quan trực tiếp đến thời gian thu nhận dữ liệu. Khi thay đổi chúng, thời gian đo một vòng và tốc độ điều khiển động cơ cũng thay đổi theo phương án tính của chương trình.
Điều này có ý nghĩa thực tế khi lựa chọn máy: yêu cầu thời gian kiểm tra và yêu cầu chất lượng dữ liệu cần được thử đồng thời. Một bộ thông số phù hợp với sản phẩm này có thể cần điều chỉnh khi chuyển sang trục có đường kính hoặc vùng kiểm tra khác. Các giá trị cài đặt nên được xác nhận bằng mẫu đại diện thay vì sao chép giữa các sản phẩm.
Số vị trí đo cũng cần phù hợp với bản vẽ và mục đích kiểm tra. Một đầu đo có thể được sử dụng cho các vị trí đã chuẩn bị theo quy trình, nhưng số điểm được nhập trên phần mềm cần đi cùng cách xác lập vị trí thực tế trên chi tiết.
Nguyên lý vận hành và bảo dưỡng của máy đo đường kính và độ đảo trục
Máy đo đường kính và độ đảo trục vận hành bằng cách kết hợp cơ cấu quay servo với bộ đo quang học để thu nhận tín hiệu và hiển thị kết quả trên máy tính. Việc tuân thủ đúng quy trình vận hành, kiểm tra trục chuẩn và bảo dưỡng định kỳ giúp duy trì độ ổn định của hệ thống, hỗ trợ kết quả đo đáng tin cậy trong quá trình sản xuất.
Nguyên lý hoạt động
Bước 1: Chuẩn bị cấu hình: Chọn bộ gá, điều chỉnh khoảng cách giữa hai cụm đỡ và kiểm tra bằng trục chuẩn theo quy trình kỹ thuật.
Bước 2: Chọn loại sản phẩm: Mở phần mềm, chọn cấu hình tương ứng và kiểm tra các thông số trước khi đo.
Bước 3: Nạp và định vị chi tiết: Người vận hành đặt sản phẩm lên hai vị trí đỡ, chuẩn bị vùng cần kiểm tra và bảo đảm chi tiết nằm ổn định trên gá.
Bước 4: Kiểm tra trạng thái sẵn sàng: Xác nhận hệ thống và servo đủ điều kiện thực hiện phép đo; xử lý tình trạng lỗi theo hướng dẫn vận hành khi có.
Bước 5: Khởi động đo: Nhấn nút khởi động; cơ cấu quay và bộ đo phối hợp thu nhận tín hiệu theo cấu hình của sản phẩm.
Bước 6: Theo dõi và xử lý kết quả: Đọc thông số trên màn hình, đối chiếu với tiêu chí kiểm tra và lấy chi tiết khi chuyển động đã dừng.
Với yêu cầu kiểm tra tại nhiều vị trí, cần thống nhất thứ tự đo và cách chuyển vị trí trong quy trình vận hành. Mức tự động hóa của chuyển vị trí là một nội dung cần xác định khi thiết kế cấu hình theo yêu cầu.
Vận hành và bảo dưỡng máy đo kiểm trục quay bằng servo
Trước khi sử dụng, cần kiểm tra độ sạch của gá và vùng quang học, tình trạng truyền động và cấu hình sản phẩm đang chọn. Việc kiểm tra bằng trục chuẩn theo kế hoạch của nhà máy giúp nhận biết thay đổi ảnh hưởng đến phép đo, đặc biệt sau khi căn chỉnh cơ khí hoặc thay bộ gá.
Bảo dưỡng cần chú ý dây đai, puly, ổ đỡ, cụm trượt và các vị trí liên kết. Công việc vệ sinh, điều chỉnh hoặc thay thế phải thực hiện khi máy đã dừng và nguồn liên quan được cô lập theo quy trình. Sau khi can thiệp vào bộ phận ảnh hưởng đến phép đo, cần kiểm tra lại trước khi tiếp tục sử dụng.
Trong quá trình đo, người vận hành giữ tay và vật dụng khỏi vùng quay, theo dõi trạng thái sẵn sàng và tín hiệu lỗi trên phần mềm. Khi xuất hiện kết quả khác thường, nên xác minh gá, sản phẩm và trạng thái hệ thống theo quy trình kỹ thuật trước khi điều chỉnh thông số đo.
Ứng dụng trong sản xuất công nghiệp
Kiểm tra trục sau gia công là hướng sử dụng sát với kết cấu của máy. Chi tiết được đặt trên hai cụm đỡ, quay bằng cơ cấu truyền động và thu nhận tín hiệu tại vùng cần kiểm tra. Kết quả hỗ trợ kiểm tra kích thước và theo dõi biến động trong quá trình quay theo phương pháp đã thống nhất, giúp nhà máy xác định sản phẩm cần đánh giá lại trước khi chuyển công đoạn.
Kiểm tra trước lắp ráp cơ khí có thể áp dụng khi sản phẩm có vùng lắp ghép hoặc yêu cầu quay cần kiểm soát. Máy hỗ trợ thu nhận dữ liệu cho các đặc tính nằm trong phạm vi phép đo. Điều kiện sử dụng là vùng tựa, vùng kiểm tra và chuẩn tham chiếu phải phù hợp với hình dạng chi tiết và yêu cầu trên bản vẽ.
Kiểm tra trục bậc hoặc con lăn nhỏ là hướng có thể xem xét theo sản phẩm cụ thể. Kích thước tại hai điểm đỡ và kích thước của phần thân cần đo có thể khác nhau, nên cần kiểm tra riêng khả năng gá, truyền động và đặt vùng đo trong hệ quang học. Các sản phẩm có bề mặt mềm, lớp phủ hoặc hình dạng đặc biệt cần được thử để đánh giá ảnh hưởng của tiếp xúc tại vị trí đỡ và truyền động.
Sản xuất linh kiện cho thiết bị điện, cơ cấu truyền động hoặc ngành ô tô có thể cân nhắc giải pháp tương tự khi chi tiết dạng trục có yêu cầu kiểm tra phù hợp. Đây là phạm vi mở rộng theo nhu cầu của từng dây chuyền. CNC VINA có thể xem xét thiết kế gá, bố trí bộ đo và chương trình trên cơ sở bản vẽ, mẫu sản phẩm và phương pháp kiểm tra của nhà máy.
Kiểm tra mẫu và đánh giá khi đổi sản phẩm cũng phù hợp với cách vận hành chủ động của thiết bị. Nhân sự kỹ thuật có thể chuẩn bị gá, lựa chọn cấu hình và đối chiếu kết quả của các mẫu trước khi đưa một loại sản phẩm vào kiểm tra thường xuyên. Nếu cần lưu lịch sử hoặc lập báo cáo phục vụ quản lý chất lượng, yêu cầu dữ liệu cần được bổ sung rõ trong phạm vi thiết kế.
Thông số và cấu hình máy kiểm tra độ đảo trục
| Hạng mục | Thông tin |
| Kiểu đo | 1 bộ đo quang học không tiếp xúc |
| Hình thức nạp và lấy chi tiết | Bằng tay |
| Cơ cấu quay | Servo kết hợp truyền động đai và puly |
| Cụm đỡ | 1 cụm chủ động và 1 cụm bị động cho cùng chi tiết |
| Chiều dài chi tiết tối đa theo thiết kế | 450 mm |
| Đường kính chi tiết lớn nhất theo thiết kế | 30 mm |
| Nhóm đường kính tại hai điểm đỡ đã có hướng dẫn đổi gá | 3-6mm và 6-12mm, 2 điểm đỡ có đường kính bằng nhau |
| Chiều cao làm việc | 900 ± 50 mm tính từ nền |
| Nguồn điện | 1 pha AC 220V - 50Hz |
| Dung lượng nguồn yêu cầu | 1 kVA |
| Nguồn điều khiển | DC 24V |
| Hiển thị và thao tác phần mềm | Máy tính, màn hình, bàn phím và chuột |
| Nhân sự vận hành theo thiết kế | 1 người |
Giới hạn chiều dài và đường kính cần được đối chiếu cùng hình dạng, vị trí tựa và vùng đo của từng chi tiết. Dung lượng nguồn 1 kVA là yêu cầu cấp nguồn; điện năng tiêu thụ thực tế cần đánh giá theo chế độ sử dụng.
Lựa chọn bộ gá và đổi sản phẩm
Hai nhóm gá đã được hướng dẫn cho các chi tiết có đường kính tại hai điểm đỡ bằng nhau. Với nhóm từ 3 đến 6 mm, sử dụng bộ gá có ổ đỡ đường kính ngoài 20 mm. Với nhóm từ 6 đến 12 mm, sử dụng bộ gá có ổ đỡ đường kính ngoài 28 mm. Chi tiết có đường kính 6 mm tại điểm đỡ có thể dùng một trong hai nhóm theo cấu hình đã xác nhận.
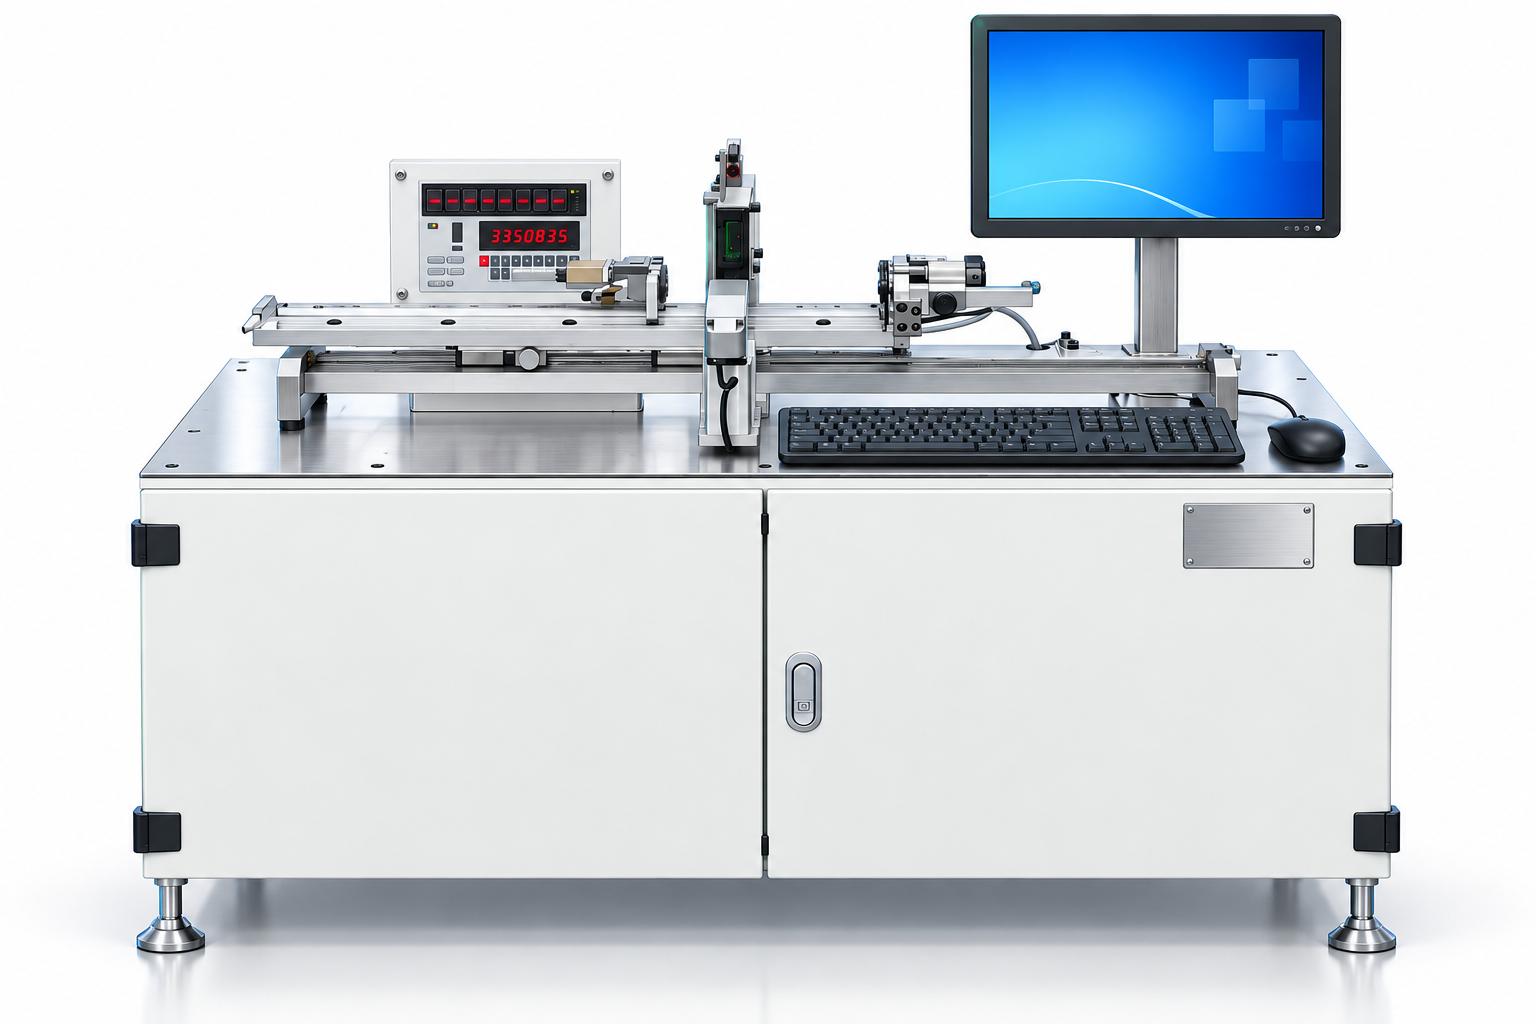
Các dải trên mô tả kích thước tại vị trí tựa, cần phân biệt với đường kính lớn nhất của toàn chi tiết. Khi lựa chọn cho trục bậc, phải xem riêng kích thước của đoạn tựa và phần cần kiểm tra, đồng thời đánh giá khả năng quay ổn định trong bộ gá.
Đổi sản phẩm cần kết hợp chuẩn bị gá, điều chỉnh vị trí cơ khí và lựa chọn cấu hình phần mềm. Sau khi căn chỉnh, nên kiểm tra lại bằng trục chuẩn phù hợp trước khi đo hàng. Các chi tiết có hai điểm tựa khác đường kính hoặc kết cấu ngoài nhóm gá hiện hữu cần phương án thiết kế riêng.
Những tiêu chí người mua nên xác định
Đại lượng đo và chuẩn tham chiếu
Nên bắt đầu từ bản vẽ chi tiết: vùng nào cần kiểm tra, tiêu chí nào cần đánh giá, chuẩn nào được dùng và kết quả phải đáp ứng giới hạn nào. Với độ đảo trục, phương án phải làm rõ chuẩn quay và cách xử lý tín hiệu để kết quả có thể so sánh với phương pháp kiểm tra đang sử dụng.
Nếu sản phẩm có yêu cầu độ thẳng, độ tròn hoặc chỉ tiêu hình học khác, từng yêu cầu cần được xác định riêng. Việc có dữ liệu khi trục quay không tự chứng minh máy đã thực hiện đầy đủ mọi phép đánh giá hình học.
Đặc điểm của mẫu và vùng tiếp xúc
Mẫu thử cần đại diện cho chiều dài, đường kính, vị trí tựa và tình trạng bề mặt thực tế. Ngoài khả năng của bộ đo quang học, cần xem xét cách chi tiết tiếp xúc với ổ đỡ và cơ cấu truyền động. Những yếu tố này đặc biệt cần kiểm tra khi sản phẩm có lớp phủ hoặc bề mặt dễ biến dạng.
Nhịp kiểm tra và cách tổ chức thao tác
Thời gian chu kỳ nên được xác định từ toàn bộ quá trình nạp, chuẩn bị vị trí, đo và lấy sản phẩm. Nếu một chi tiết cần kiểm tra nhiều vị trí, phải tính thêm thao tác chuyển vị trí theo phương án vận hành. Kết quả thử thực tế là cơ sở để lựa chọn mức tự động hóa phù hợp với nhu cầu của công đoạn.
Yêu cầu sử dụng dữ liệu
Phần mềm có các trường chủng loại, thông tin lô và ghi chú phục vụ thao tác đo. Nếu cần lưu kết quả dài hạn, xuất tệp hoặc kết nối hệ thống quản lý của nhà máy, các nội dung này nên được thống nhất trong yêu cầu thiết kế, bao gồm cách liên kết dữ liệu với sản phẩm và tiêu chí kiểm tra khi bàn giao.
Thử mẫu và nghiệm thu hệ thống đo
Nghiệm thu cần đánh giá máy hoàn chỉnh với bộ gá, cơ cấu quay, chương trình và sản phẩm thực tế. Thông số riêng của bộ đo quang học chỉ là một phần của hệ thống; khả năng đáp ứng yêu cầu đo cần được kiểm chứng trong điều kiện sử dụng đã thống nhất.
Nên đối chiếu kết quả với trục chuẩn hoặc mẫu có giá trị tham chiếu phù hợp. Sau đó đo lặp khi giữ nguyên cấu hình, rồi lấy chi tiết ra và gá lại để kiểm tra ảnh hưởng của thao tác. Việc thử trên các nhóm kích thước và vị trí đo khác nhau giúp đánh giá tính phù hợp của phương án trong phạm vi sản phẩm dự kiến.
Với yêu cầu độ đảo, cần so sánh trong cùng điều kiện chuẩn tham chiếu và vùng kiểm tra. Nếu hai phương pháp sử dụng cách đỡ hoặc cách tính khác nhau, cần làm rõ sự khác biệt trước khi dùng kết quả để quyết định chất lượng sản phẩm.
Thử nghiệm cũng nên bao gồm chu trình vận hành của người sử dụng, quá trình đổi gá và các mẫu gần giới hạn chấp nhận. Phạm vi thử, phương pháp đối chiếu và tiêu chí nghiệm thu cần được thống nhất trước bàn giao.
Câu hỏi thường gặp
Thao tác bằng tay có nghĩa là phải quay trục bằng tay không?
Người vận hành nạp chi tiết và chuẩn bị cấu hình; việc quay sản phẩm có cơ cấu servo hỗ trợ. Khi xác định nhịp kiểm tra, cần tính cả phần thao tác của người dùng và phần chuyển động đo của máy.
Một đầu đo có kiểm tra được nhiều vị trí trên trục không?
Chương trình có thiết lập số vị trí đo. Để sử dụng, cần xác định cách đặt từng vùng kiểm tra vào vị trí đo và trình tự thao tác tương ứng. Yêu cầu chuyển vị trí tự động cần được xác định riêng trong cấu hình thiết kế.
Chi tiết đường kính 30 mm có phù hợp với mọi bộ gá không?
Đường kính lớn nhất theo thiết kế và đường kính tại điểm đỡ là hai điều kiện riêng. Các nhóm gá đã có hướng dẫn sử dụng áp dụng cho hai điểm tựa bằng đường kính, thuộc dải 3 đến 6 mm hoặc 6 đến 12 mm. Cần đối chiếu bản vẽ chi tiết để lựa chọn đúng bộ gá.
Độ chính xác của máy được đánh giá như thế nào?
Cần đo thử với mẫu chuẩn và chi tiết đại diện trong cấu hình hoàn chỉnh. Việc đối chiếu giá trị tham chiếu, đo lặp và gá lại giúp xác định khả năng đáp ứng yêu cầu của phép đo. Độ chính xác toàn máy cần được thống nhất bằng tiêu chí nghiệm thu.
Có thể bổ sung cấp phôi và quản lý dữ liệu tự động không?
CNC VINA có thể xem xét phương án bổ sung theo nhu cầu sản xuất. Cấp lấy chi tiết, đánh giá đạt hoặc không đạt, lưu kết quả và kết nối dữ liệu là những nội dung cần xác định rõ về chức năng, mức tự động hóa và tiêu chí kiểm chứng khi thiết kế.
Máy đo đường kính và độ đảo trục một đầu đo CNC VINA là giải pháp hỗ trợ doanh nghiệp kiểm soát kích thước và đặc tính quay của chi tiết dạng trục trong quá trình sản xuất. Sự kết hợp giữa bộ đo quang học không tiếp xúc, cơ cấu quay servo và phần mềm điều khiển giúp tổ chức quy trình đo kiểm theo cấu hình sản phẩm. Thiết kế thao tác bằng tay phù hợp với các công đoạn cần chủ động gá đặt, kiểm tra mẫu và thay đổi sản phẩm theo yêu cầu. Để bảo đảm kết quả đo đáp ứng tiêu chí kỹ thuật, doanh nghiệp cần xác định rõ chuẩn tham chiếu, vị trí đo và giới hạn chấp nhận theo bản vẽ. Bên cạnh đó, việc kiểm tra bằng trục chuẩn, vệ sinh hệ quang học và bảo dưỡng các bộ phận cơ khí cần được thực hiện định kỳ. CNC VINA có thể tùy chỉnh bộ gá, cơ cấu quay và chương trình điều khiển dựa trên đặc điểm chi tiết và yêu cầu kiểm tra thực tế. Liên hệ CNC VINA để được tư vấn cấu hình phù hợp, thử nghiệm trên mẫu sản phẩm và thống nhất phương án nghiệm thu trước khi đưa thiết bị vào sử dụng.