Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

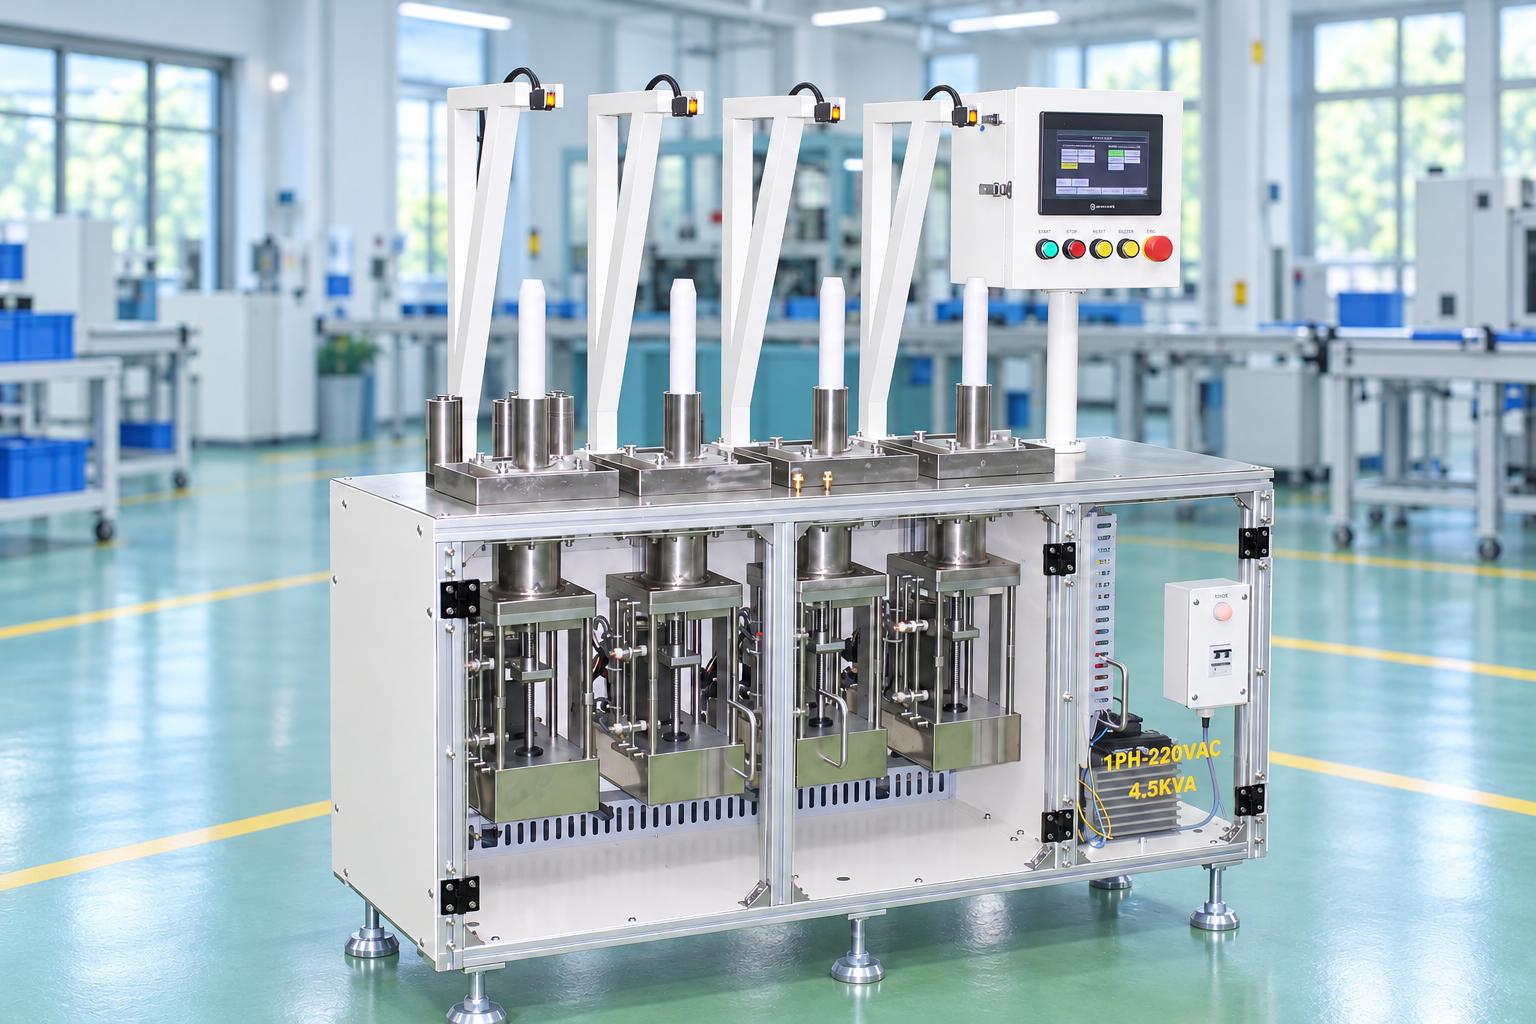
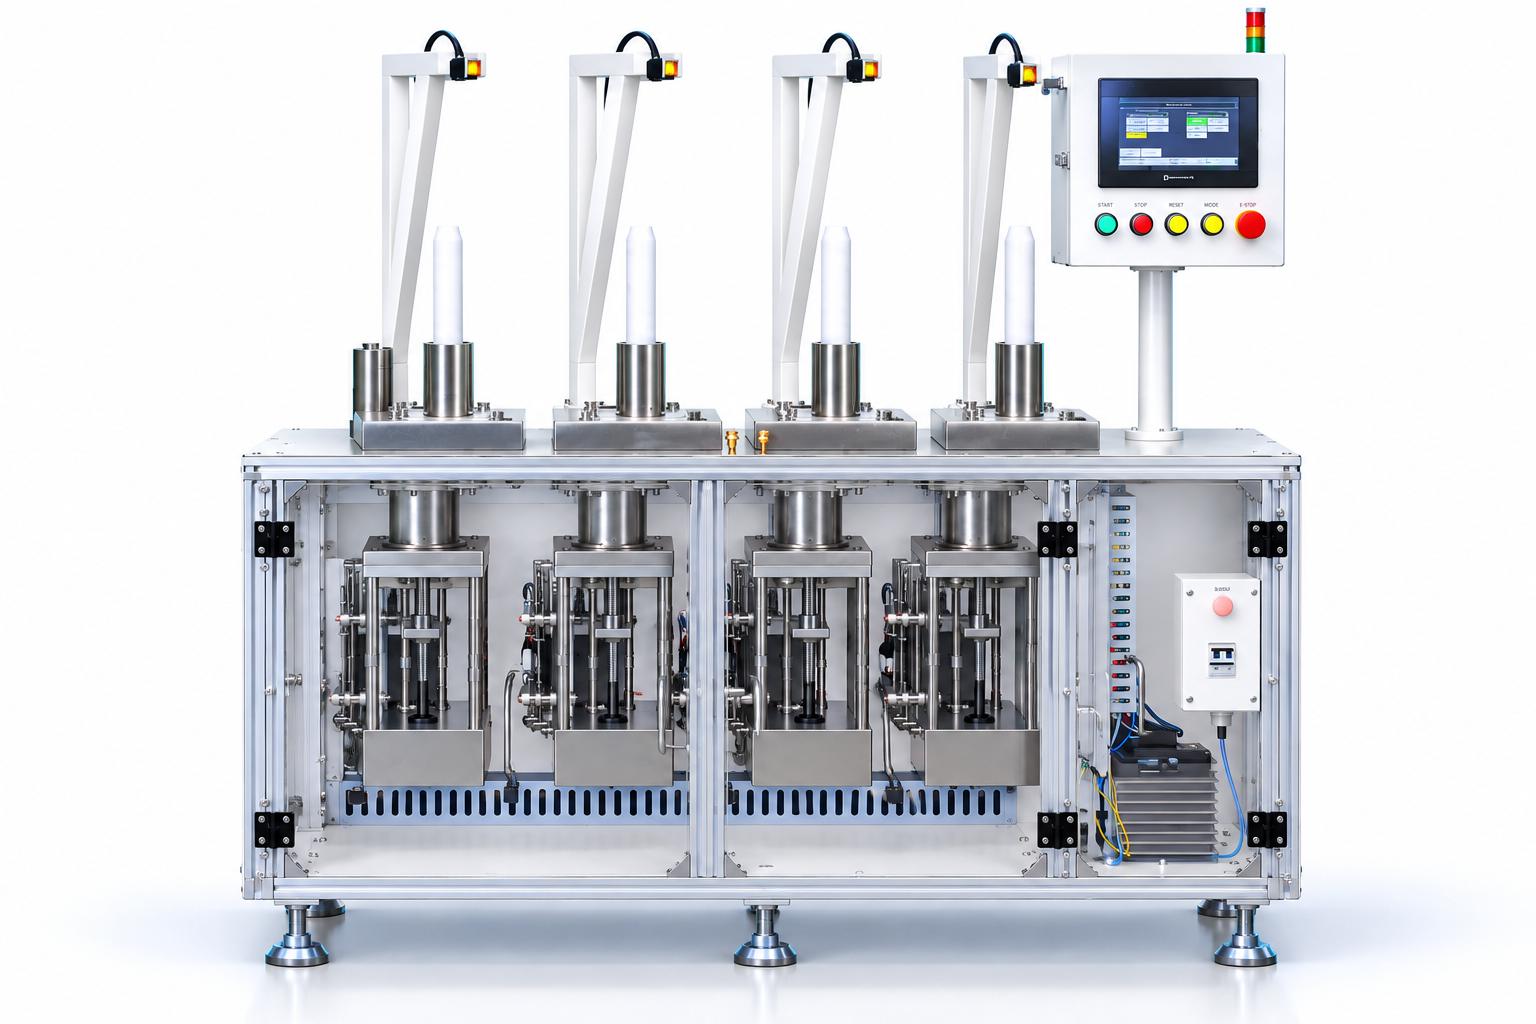
ピストン式4ヘッド塗料塗布機
CNC VINAのピストン式4ヘッド塗料塗布機は、ピストン機構によって塗料をワークに供給し、その後、ピストンを下降させて塗料を引き戻す工程に使用されます。4つの作業位置が同一の機械テーブル上に配置されており、各位置には独立したポンプユニットとモーターが備わっています。作業者がワークをセットし、上部に補助部品を取り付けて起動すると、機械は制御シーケンスに従って塗料の供給と引き戻しを行います。
本装置は、下部のポンプユニットと適合する塗料受け入れ経路を備えた、垂直に設置する筒状部品に適しています。自動モードでは、STARTボタンを1回押すことで4台のモーターが同時に起動します。一方、手動モードでは、各モーターを個別に操作できるため、動作確認や位置調整に対応します。本装置は、作業者がワークの投入・取り出しおよび材料の準備を行う有人作業ステーションです。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

ピストン式4ヘッド塗料塗布機は、製品の構造や処理要件に適した産業用部品の塗装工程を自動化するための設備です。本装置は、ピストン機構を使用して下部から製品へ塗料を供給し、その後、運転サイクルに従って塗料を引き戻します。同一の機械テーブル上に4つの作業ヘッドを配置する設計により、複数の製品をまとめて処理でき、生産設備の効率的な配置に貢献します。駆動機構とセンサーシステムを組み合わせることで、動作を制御し、塗料の供給・引き戻し工程を連動させます。また、自動モードに加えて手動操作にも対応しており、必要に応じて動作確認や位置調整を行うことができます。実際の生産現場での活用を重視して開発に取り組むCNC VINAは、各工場の製品特性や運転要件に適した設備ソリューションを目指しています。本装置は、工業塗装工程の安定性と効率の向上を目指す企業にとって、検討に値する選択肢です。
多ヘッド塗料塗布機の技術仕様
| 項目 | 仕様 |
|---|---|
| 機械寸法 | L1251 x W436 x H1263 mm |
| 作業ヘッド数 | 4ヘッド |
| 塗料供給・引き戻し機構 | シリンダー内のピストンによる上下運動 |
| 駆動方式 | 4台のモーター、ベルトおよびボールねじによる駆動 |
| モーター定格出力 | 750 W/台 |
| ボールねじ数 | 4 |
| 塗料レベルセンサー数 | 4 |
| ストロークセンサー数 | 8 |
| 自動モード | STARTボタン1つで4台のモーターを起動 |
| 手動モード | 各モーターを個別に操作 |
| 製品のセット・取り出し | 作業者が実施 |
| 作業人数 | 1名 |
| 電源 | 単相 220 V |
| 操作インターフェース・ボタン | 操作画面、STARTボタン、非常停止ボタン |
塗装工程における役割
内部に空洞や流路を持つ製品に塗料を供給する場合、液体の供給方法と引き戻し方法は、塗装範囲や製品に残る塗料の量に影響します。本装置はピストン機構によって下部から塗料を押し上げ、その後、ピストンを下降させることで塗料を引き戻します。塗料レベルセンサーは、次の動作を制御するための信号を提供します。
4つの作業ヘッドを同一のステーションに配置することで、複数の製品をまとめて処理でき、作業位置を個別に設ける必要を減らせます。ただし、設備の導入効果は、各作業位置に製品を適切にセットできるか、各ポンプユニットが安定して動作するか、前後工程とどのように連携するかによって異なります。生産能力を評価する際には、製品の交換時間、塗料の補充時間、機械の清掃時間も考慮する必要があります。
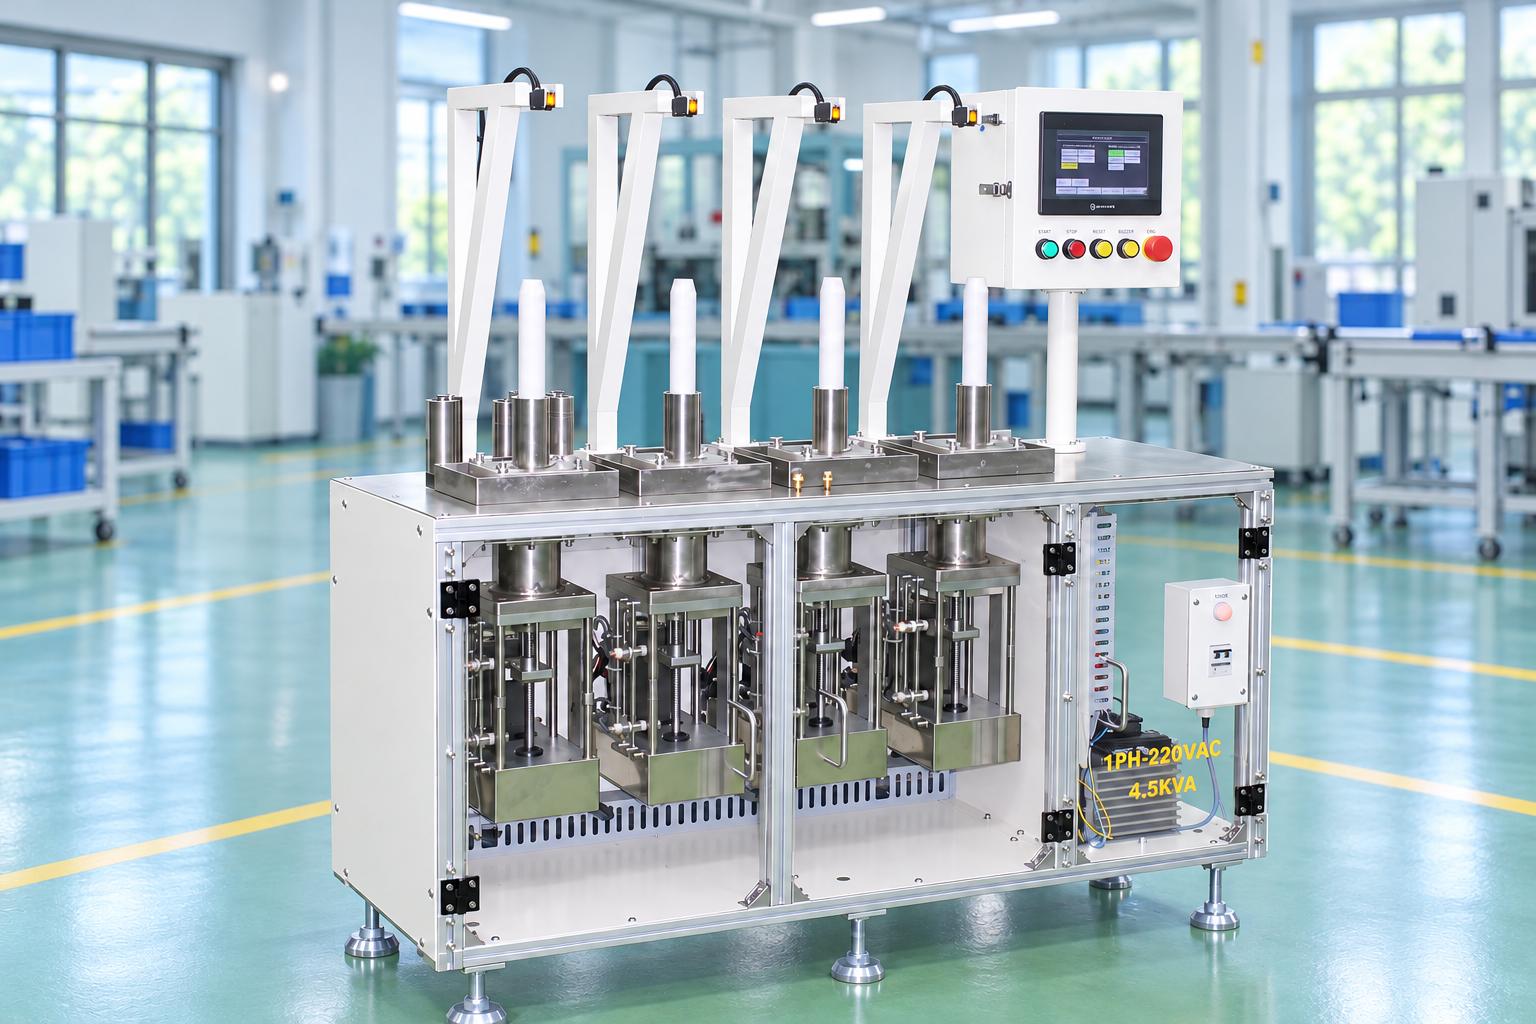
塗布結果は、実際の製品を用いて確認する必要があります。塗料が付着する範囲、製品に残る塗料の量、乾燥工程や後工程での処理後に求められる塗膜性能などを、塗布技術の適合性を確認するための評価基準として使用できます。設定されたサイクルどおりに動作することは工程上の条件の一つですが、製品品質については別途、適切な評価方法を定める必要があります。
ピストン式4ヘッド塗料塗布機の主な特長
-
4つの作業ユニットを同一の機械テーブル上に配置:製品をまとめて投入する生産方式に適しています。
-
各ユニットに専用モーターとボールねじを搭載:ピストンを駆動し、塗料を押し上げてから引き戻します。
-
自動モードでの一括起動:STARTボタンを1回押すだけで、4台のモーターが起動します。
-
手動モードでの個別モーター制御:生産開始前の機構確認や機械の調整に対応します。
-
塗料レベルセンサーとストロークセンサー:塗料の供給・引き戻しシーケンスの制御、および塗料切れ警告に使用します。
-
清掃を考慮したポンプユニット:塗料のあふれを防ぐ構造、塗料の混合を補助する穴あきプレート、塗料が溜まりやすい箇所への清掃対策を備えています。
構造および関連技術
4つのピストンポンプユニット
各作業位置には、塗料を収容するシリンダーと、上下に移動するピストンが設けられています。ピストンが上昇すると、塗料が製品側へ押し出されます。駆動機構が反転するとピストンが下降し、塗料が引き戻されます。製品は垂直方向に設置し、ポンプユニットからの供給経路に接続します。運転前に、上部の補助部品を正しく取り付ける必要があります。
製品形状、作業ヘッドとの接続部、およびシール方法は、装置を選定する際に検討すべき重要な項目です。製品の長さや断面形状が異なる場合、治具、接続ヘッド、塗料供給条件の変更が必要になることがあります。新しい構成を採用する前に、実際のサンプルを使用して検証する必要があります。
ベルトとボールねじによるモーター駆動
本装置には、4台のモーター、4組のベルト駆動機構、4本のボールねじが搭載されています。モーターの回転運動はプーリーとボールねじを介して伝達され、各ユニットに設けられた2本のガイドシャフトと連動することで、ピストンの直線運動を実現します。各モーターの定格出力は750 Wです。これは各モーターの定格出力であり、装置全体の消費電力を示すものではありません。
駆動機構を評価する際は、動作の安定性、ベルトの状態、ボールねじ、ポンプユニットのシール部を確認する必要があります。4つのヘッドはそれぞれ独立した駆動機構を備えているため、各作業位置で試験結果を確認する必要があります。1つのヘッドが正常に動作するだけでは、4つすべての処理品質が確保されているとは判断できません。
塗料レベルセンサーとストロークセンサー
各ヘッドには塗料レベルセンサーが設置されています。ピストンの上昇工程では、塗料レベルセンサーが作動すると上昇動作が停止し、その後、駆動機構が反転してピストンが下降します。下限ストロークセンサーが所定の位置を検出すると、モーターが停止し、サイクルが終了します。また、上限ストロークの信号も塗料切れ警告機能に使用されます。
これらのセンサーは、塗料供給工程の制御に使用されます。工場で供給量、塗膜厚さ、塗装品質の確認が必要な場合は、別途、適切な測定方法を定める必要があります。生産開始前に、実際の製品、塗料レベル、運転条件に合わせて、センサーの位置とフィードバック信号を確認してください。
塗料の混合と清掃を考慮したポンプユニット
シリンダー上部には、塗料の混合・撹拌を補助するための穴あきプレートが設置されています。ポンプユニットには、塗料のあふれを防ぐ構造、分解・組立時に使用する作業用溝、ボルト周辺のくぼみを覆う部品も備わっており、清掃作業を容易にします。これらの構造により、清掃が必要な箇所へアクセスしやすくなり、ユニット内部のくぼみに塗料が溜まるのを抑えます。
参考構成のポンプシリンダーは、アセトン溶液への耐性を備えています。ただし、新しい塗料や洗浄溶剤を使用する場合は、シール材を含む、液体に接触するすべての部品について適合性を確認する必要があります。清掃および保管方法は、使用材料と装置の取扱説明書に従って定めてください。
機械テーブルと制御システム
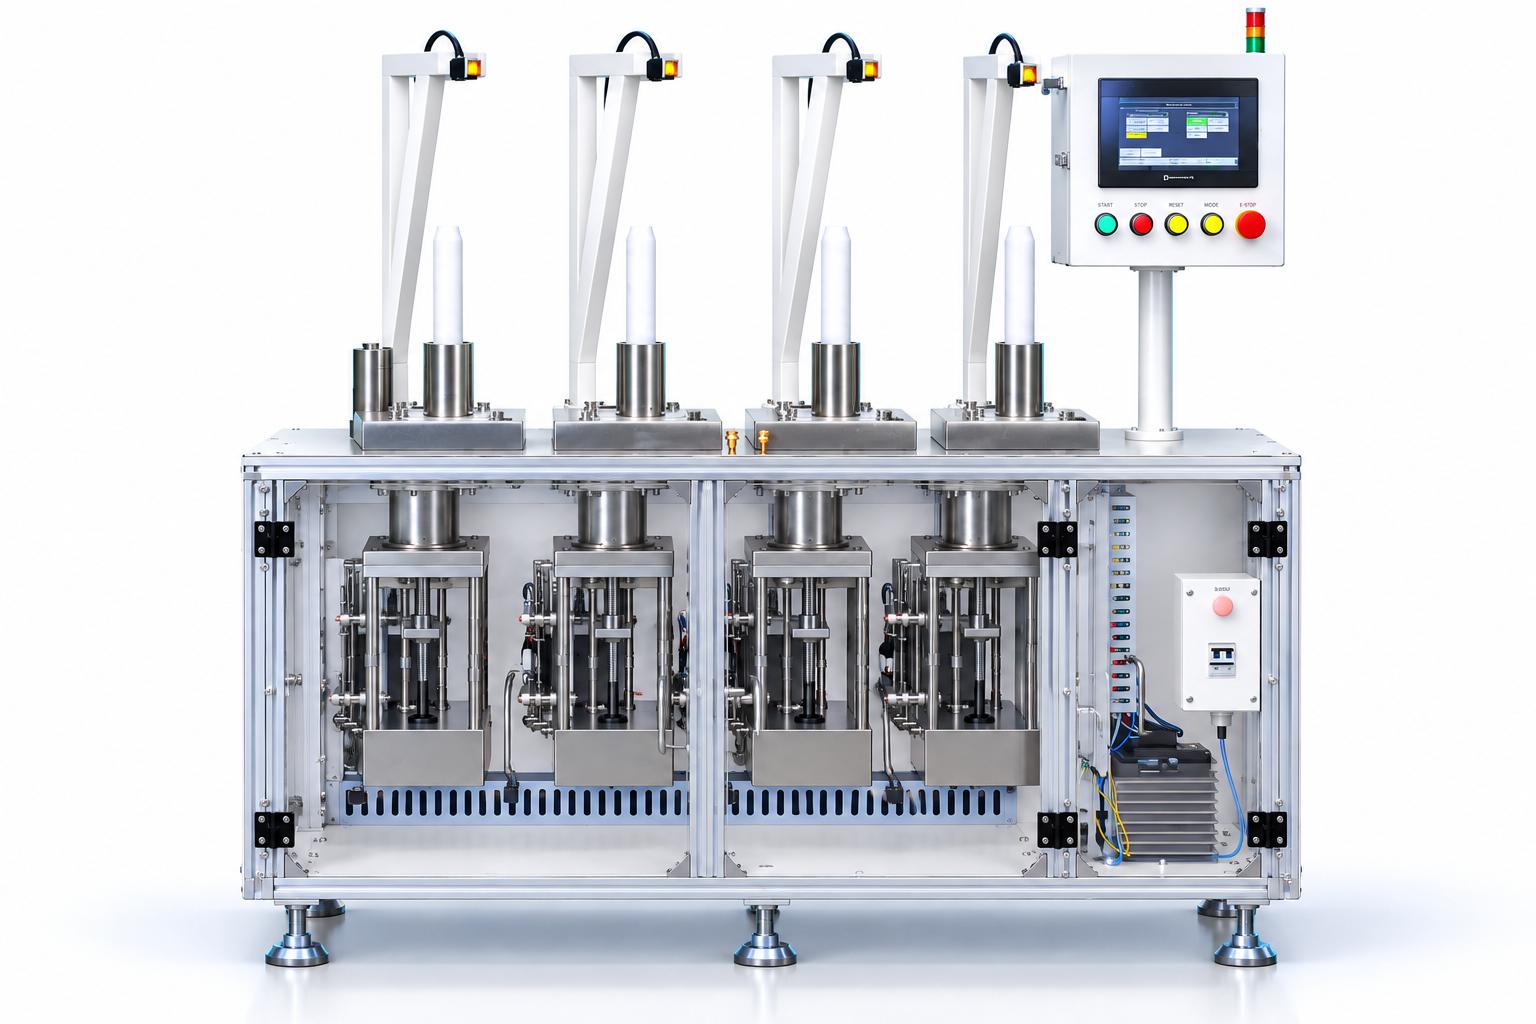
4つの作業位置はアルミフレーム上に配置され、下部の各区画には機械機構および電気機器が収められています。操作画面とSTARTボタンを使用して装置を操作します。また、非常停止ボタン、ドアスイッチ、駆動部の保護カバー、水平調整脚を備えています。
作業ステーションの配置は、作業者が4つすべての作業位置にアクセスし、製品を正しくセットし、処理状況を確認できるようにする必要があります。設置スペースには、ドアの開閉、材料の交換、清掃、保守作業に必要な空間も考慮してください。機構部や電気制御盤内部で作業する場合は、装置を停止し、所定の手順に従って電源を遮断・隔離する必要があります。
ピストン式4ヘッド塗料塗布機の動作原理と作業手順
ピストン式4ヘッド塗料塗布機は、ピストンを上下に動かして必要な処理位置へ塗料を供給し、処理完了後に塗料を引き戻す仕組みで動作します。モーター、ボールねじ、センサーが連動し、設定された制御シーケンスに従って各作業ヘッドが動作します。
ピストン式塗料塗布機の作業手順
ステップ1:材料と作業場所の準備
塗料、ポンプユニット、シール部品、接続ヘッド、センサーの状態を確認します。
ステップ2:製品のセット
作業者が製品を各作業位置にセットし、上部の補助部品を取り付け、正しく配置されていることを確認します。
ステップ3:自動運転の開始
装置が起動条件を満たしていることを確認したうえでSTARTボタンを押します。4台のモーターが起動し、ベルトとボールねじによって各ピストンが上昇します。
ステップ4:塗料の押し上げ
ピストンが塗料を製品側へ押し上げます。塗料レベルセンサーの信号に従い、設定された制御シーケンスに基づいて上昇動作が停止します。
ステップ5:塗料の引き戻し
モーターが逆方向に回転し、ピストンが下降します。下限ストロークセンサーが所定の位置を検出すると、モーターが停止し、サイクルが終了します。
ステップ6:製品の交換
機構が安全に停止したことを確認した後、作業者が製品を取り出し、工程要件に従って検査を行い、次の製品グループを準備します。
手動モードでは、各モーターを個別に操作して動作確認や位置調整を行うことができます。新しい構成を生産に導入する前に、4つすべてのヘッドの動作シーケンス、起動許可条件、塗料切れ警告への対応方法を確認する必要があります。製品の交換は、必ず装置が停止した状態で行ってください。
運転およびメンテナンス
生産開始前に、塗料の状態、ポンプユニットの清浄度、接続部、およびセンサー信号を確認する必要があります。塗料切れの警告や塗料供給の異常が発生した場合は、所定の手順に従って装置を停止し、点検を行ってから運転を再開してください。作業者が製品をセット、取り出し、または調整する際は、機構が適切な状態で停止していることを確認してください。
メンテナンスでは、シール部品、塗料が溜まりやすい箇所、駆動ベルト、ボールねじ、ガイド機構、センサー配線に注意する必要があります。清掃を補助する部品は、分解・再組立後も本来の機能を維持するようにしてください。機械内部の区画を開ける場合や駆動機構に手を加える場合は、所定の手順に従って電源を遮断・隔離してください。メンテナンス完了後は、各ヘッドを再点検し、実際のサンプルで試験を行ってから生産を再開してください。
産業製造における用途
垂直に設置した筒状部品の塗装は、本装置の構造に適した用途の一つです。下部のポンプユニットから製品へ塗料を押し上げ、ピストンの下降によって塗料を引き戻します。適用するには、製品に塗料を受け入れる流路があり、接続部と治具がポンプユニットに適合している必要があります。塗装範囲と製品に残る塗料の量は、実際のサンプルで検証する必要があります。
4つの作業位置を利用した繰り返し生産では、一括起動機能を活用して製品をまとめて処理できます。作業者が製品を準備し、運転サイクルを監視し、処理完了後に次の製品グループへ交換します。この方式は、製品の投入、取り出し、検査の時間をステーションのサイクルに合わせて管理できる場合に適しています。各作業位置の処理結果を確認し、位置間の品質のばらつきを評価する必要があります。
機械部品、電気部品、産業用補修部品などの仕上げ工程でも、製品内部の空洞に塗料を供給する必要があり、下部から塗料を受け入れられる場合は、同様の機構を検討できます。ただし、適用可否は個々の製品サンプルに基づいて判断する必要があります。製品材料、塗料の種類、塗料を付着させてはならない領域、塗膜の要求仕様を基に、CNC VINAが適切な作業ヘッド、治具、運転シーケンスを設計します。
塗装ステーションを生産ラインの工程間に配置する場合は、表面処理工程および塗装後の処理工程との連携を考慮する必要があります。製品を一時保管する場合や、乾燥工程、次の加工工程へ移送する場合は、機械から取り出した後の保管方法と搬送方法をあらかじめ決めておくことが重要です。要求に応じて、自動投入・取り出し機能や他の設備との連携も設計段階で検討できます。
筒状部品の塗装設備を選定する際の基準
製品形状と塗料の受け入れ方式
まず、製品図面またはサンプル、塗料供給経路、処理対象領域を確認します。製品を垂直に設置できるか、ポンプユニットとの接続位置が適切か、シールが必要か、塗料を付着させてはならない領域があるかを検討します。製品の長さ、断面形状、内部構造が変更された場合は、液体を押し上げて引き戻す能力とセンサー位置を再評価する必要があります。
塗料の種類と品質要求
塗料の粘度、沈降傾向、使用中の状態、ポンプユニットとの適合性は、装置構成の選定に影響します。要求事項は、塗料が付着する範囲、製品に残る塗料の量、後工程後の塗膜特性など、測定・確認可能な基準として設定することが望まれます。実際に使用する材料で試験することにより、適用可能な範囲を確認できます。
ステーション全体の運転サイクル
4つの作業ヘッドによって製品をまとめて処理できますが、生産性は機械の運転時間だけでなく、作業者の作業時間にも左右されます。製品の投入、補助部品の取り付け、取り出し、検査を含め、代表的なサンプルを用いて所要時間を測定する必要があります。また、塗料の補充頻度と清掃時間も生産計画に含めてください。
製品切り替えと自動化の拡張
製品の種類を変更する際は、接続ヘッド、治具、シール部品、センサー位置、塗料の供給・引き戻しシーケンスを確認する必要があります。特定のヘッドだけを自動運転する機能、製品設定の保存、データ記録、生産ラインとの連携が必要な場合は、設計要件として個別に定義し、試験によって確認する必要があります。
サンプル試験と受入検査
実際に使用する塗料を用いて4つすべての作業位置で試験を行い、連続運転時および塗料補充後の動作を確認することを推奨します。評価では、塗料の押し上げと引き戻しの状態、接続部でのあふれや漏れの有無、各製品の塗装結果を確認します。製品サンプルを変更した場合は、治具と工程条件を再確認してください。
運転時の受入検査では、一括起動、手動モードでの各モーターの個別操作、センサーからのフィードバック、塗料切れ警告、装置の停止方法を確認する必要があります。ドアの安全条件、再起動条件、製品交換時の操作についても、引き渡し時に合意した制御プログラムおよび運用条件に基づいて検証してください。品質とサイクルタイムは、事前に合意した評価基準と照合する必要があります。
よくある質問
4つのヘッドを個別に運転できますか?
手動モードでは、各モーターを個別に操作できます。参考構成の自動モードでは、STARTボタン1つで4台のモーターが同時に起動します。一部のヘッドだけを自動運転する機能や、製品がセットされていない位置をスキップする機能が必要な場合は、制御システムの設計段階で仕様を定める必要があります。
どのような製品に適していますか?
本装置は、垂直に設置でき、ポンプユニットに適合する塗料受け入れ経路を備えた筒状部品に適しています。新しい製品に適用する場合は、形状、シール構造、塗料の種類、塗装結果を確認する必要があります。CNC VINAは、製品に合わせた治具と接続ヘッドの設計に対応できます。
センサーで塗膜品質を確認できますか?
塗料レベルセンサーとストロークセンサーは、運転サイクルを制御するための信号を提供します。塗装範囲、製品に残る塗料の量、塗膜厚さについては、製品に適した評価基準と測定方法を別途設定して確認する必要があります。
4つのヘッドを使用すると、生産性は4倍になりますか?
生産性は、機械の運転時間と製品交換などの作業時間を含め、ステーション全体で測定する必要があります。ヘッド数は構成を決める要素の一つですが、実際の生産性は製品の投入、取り出し、検査、塗料補充、清掃の方法にも左右されます。
複数の種類の塗料を使用できますか?
ポンプユニット、シール部品、塗料の供給・引き戻し条件との適合性を確認する必要があります。塗料の特性とサンプル試験の結果を基に、適切な構成を選定します。材料を変更する場合は、準備方法と清掃手順についても再検討し、条件を明確にする必要があります。
ピストン式4ヘッド塗料塗布機は、下部から塗料を供給する必要がある産業用部品の塗装工程に適したソリューションです。4つの作業ヘッドに駆動システムとセンサーを組み合わせることで、設定されたサイクルに沿った処理を実現し、安定した運転を支援します。自動モードと手動モードを併用できるため、運転、点検、機械調整を効率的に行うことができます。ただし、実際の効果は製品の特性、塗料の性質、生産工程の配置によって異なります。そのため、実際のサンプルを用いた試験を行い、適切な装置構成を決定するとともに、各ヘッドの塗装品質を評価することが重要です。企業のニーズに応じた自動化ソリューションの開発に取り組むCNC VINAは、各製品に適した治具、接続ヘッド、運転方式の設計を支援できます。これにより、企業は自社の生産条件に適した設備を選定・導入し、工程の安定性向上と生産プロセスの最適化を目指すことができます。
ベトナム CNC・テクノロジー応用株式会社
工場所在地:ベトナム社会主義共和国 ハノイ市 ダンフオン県 ドンタップ社 ソン・クン工業団地
電話番号: +84.916 63 9355 / +84.915 74 4664
ウェブサイト: https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
メールアドレス:Sales01@cncvina.com.vn | Sales03@cncvina.com.vn