Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

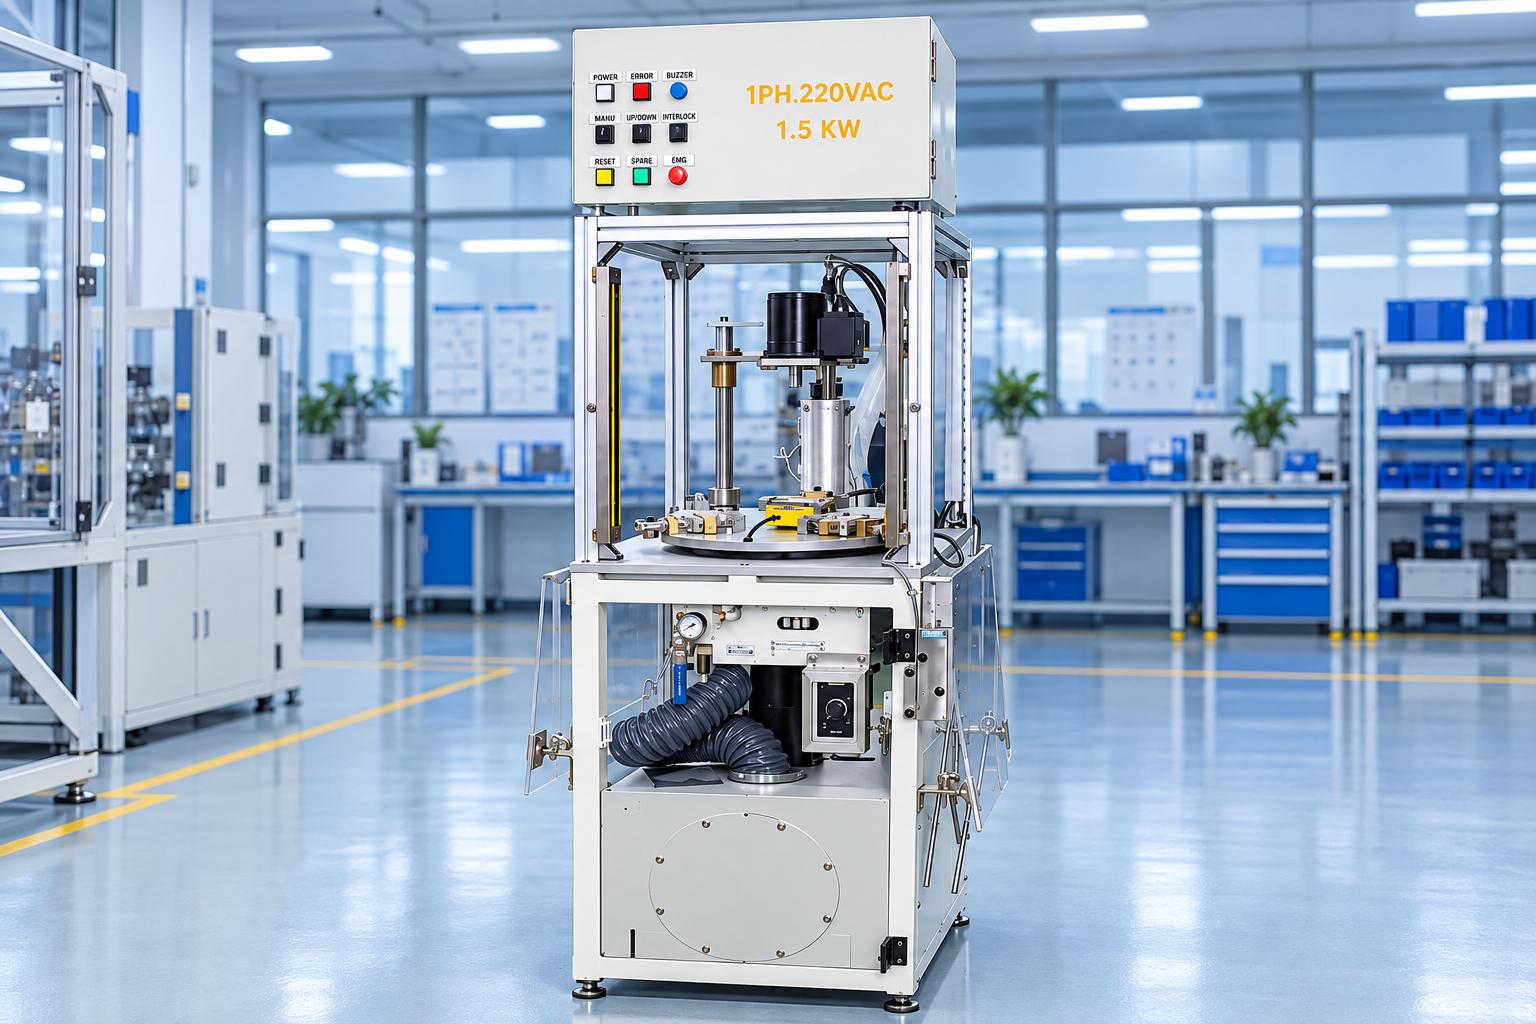
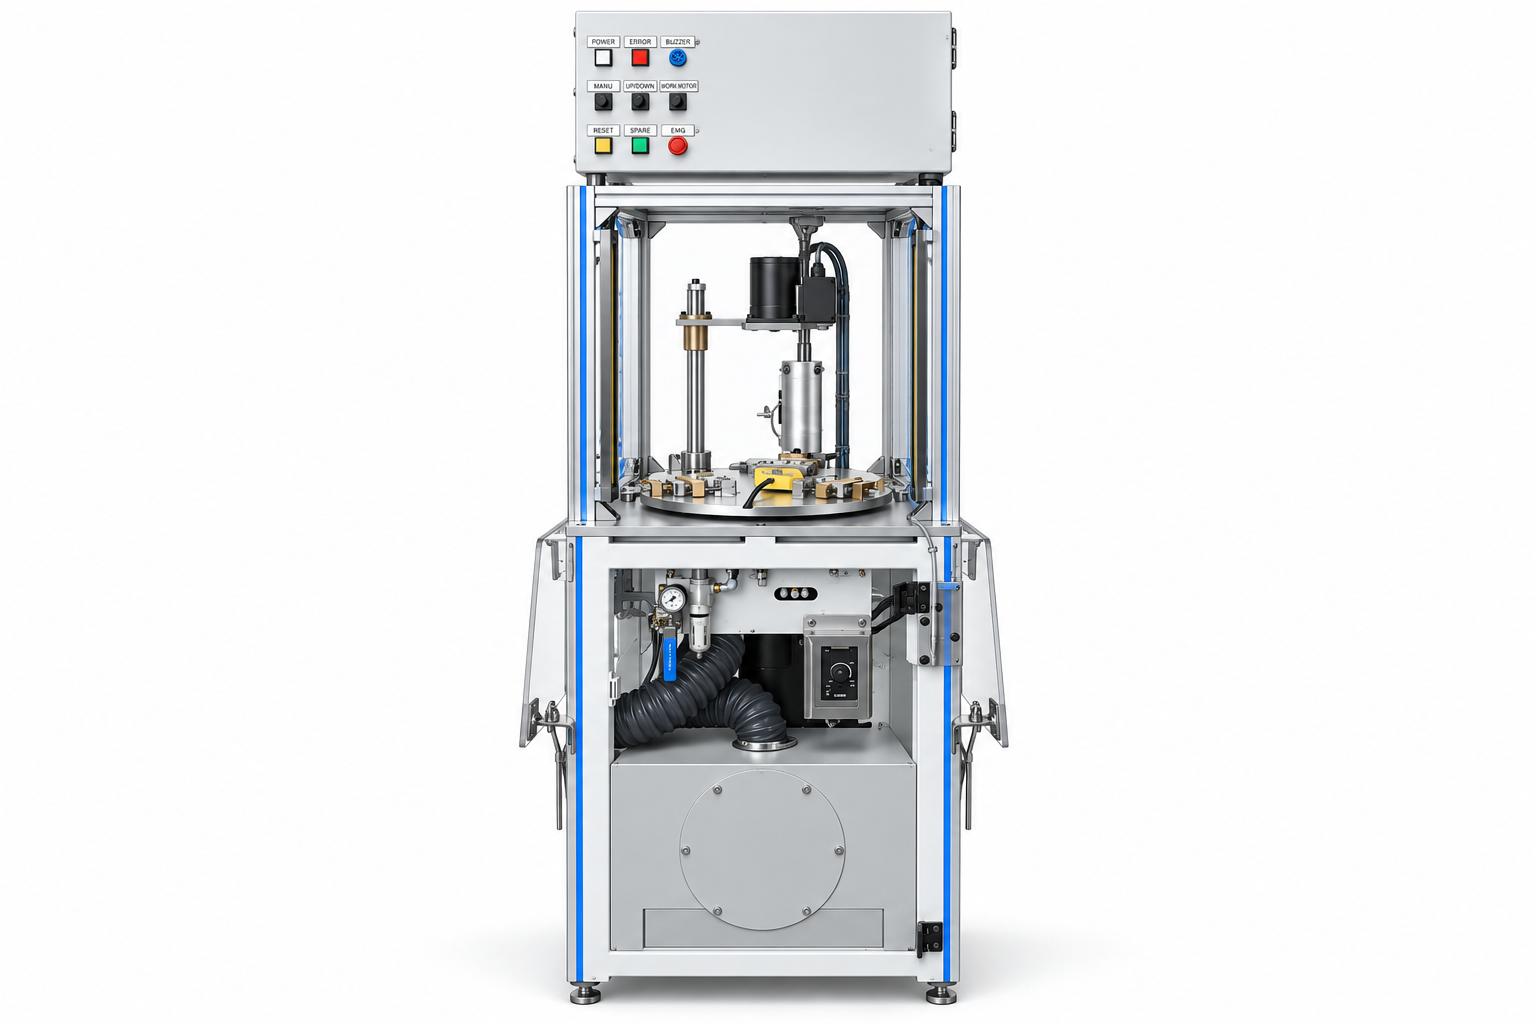
回転テーブル式ワイヤーブラシバリ取り機
CNC VINAのバリ取り機は、回転するワイヤーブラシを使用して、ブラシが接触する部分のバリを除去します。また、回転テーブルによって治具に固定されたワークを作業位置へ搬送します。本機は、繰り返し作業の機械化や、ワークとブラシの接触状態の管理が求められるロット単位の仕上げ工程に適しています。
本構成では、作業者がワークを治具にセットし、起動スイッチを操作します。その後、機械が所定のサイクルに従って回転テーブルを割り出し、ブラシユニットを下降させてバリ取りを行います。そのため、設備を選定する際には、バリ取り性能だけでなく、ワークの固定方法や作業者によるワークの供給・取り出し時間も評価する必要があります。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

CNC VINAのバリ取り機は、工業生産工程において、バリの除去や部品の仕上げをサポートする設備です。回転するワイヤーブラシを使用し、ワークの適切な接触箇所に残った余分な材料を除去します。回転テーブルと位置決め治具を組み合わせることで、設定されたサイクルに従ってワークを作業位置へ搬送します。この設備は、ロット単位の仕上げ工程に適しており、繰り返し作業の機械化と加工品質の安定化に貢献します。運転時には、作業者がワークを治具にセットして機械を起動すると、システムが自動的に位置を切り替え、ブラシユニットを下降させてバリ取りを行います。加工結果は、ワークの材質、バリの形状や状態、ブラシの種類、ワークの固定方法によって異なります。では、生産ラインに導入するバリ取り機を選定する際、企業はどのような点を考慮すべきでしょうか。本記事では、CNC VINAとともに、これらのポイントを詳しく解説します。
製造工程におけるバリ取り機の役割
バリとは、加工後に部品の端部や加工箇所に残る余分な材料のことです。バリ取り工程は、検査や後続の製造工程に向けて部品を適切な状態に整えるために行われます。実際の要求には、鋭利なエッジの除去、組み立て時に接触する部分の清掃、特定箇所に残った余分な材料の除去などがあり、それぞれの要求に応じた評価が必要です。
バリ取り機は、作業者がワークを手で保持し、工具に繰り返し当てる作業に代わり、一定の作業位置で処理を行えるようにします。治具がワークを所定の姿勢に保持し、回転テーブルがワークを加工位置へ搬送し、ブラシユニットがバリを除去します。導入効果を確認する際には、試加工を通じて製品間の仕上がりの均一性と、保護すべき表面の状態が維持されるかを評価することが重要です。
回転テーブル構成の特徴
-
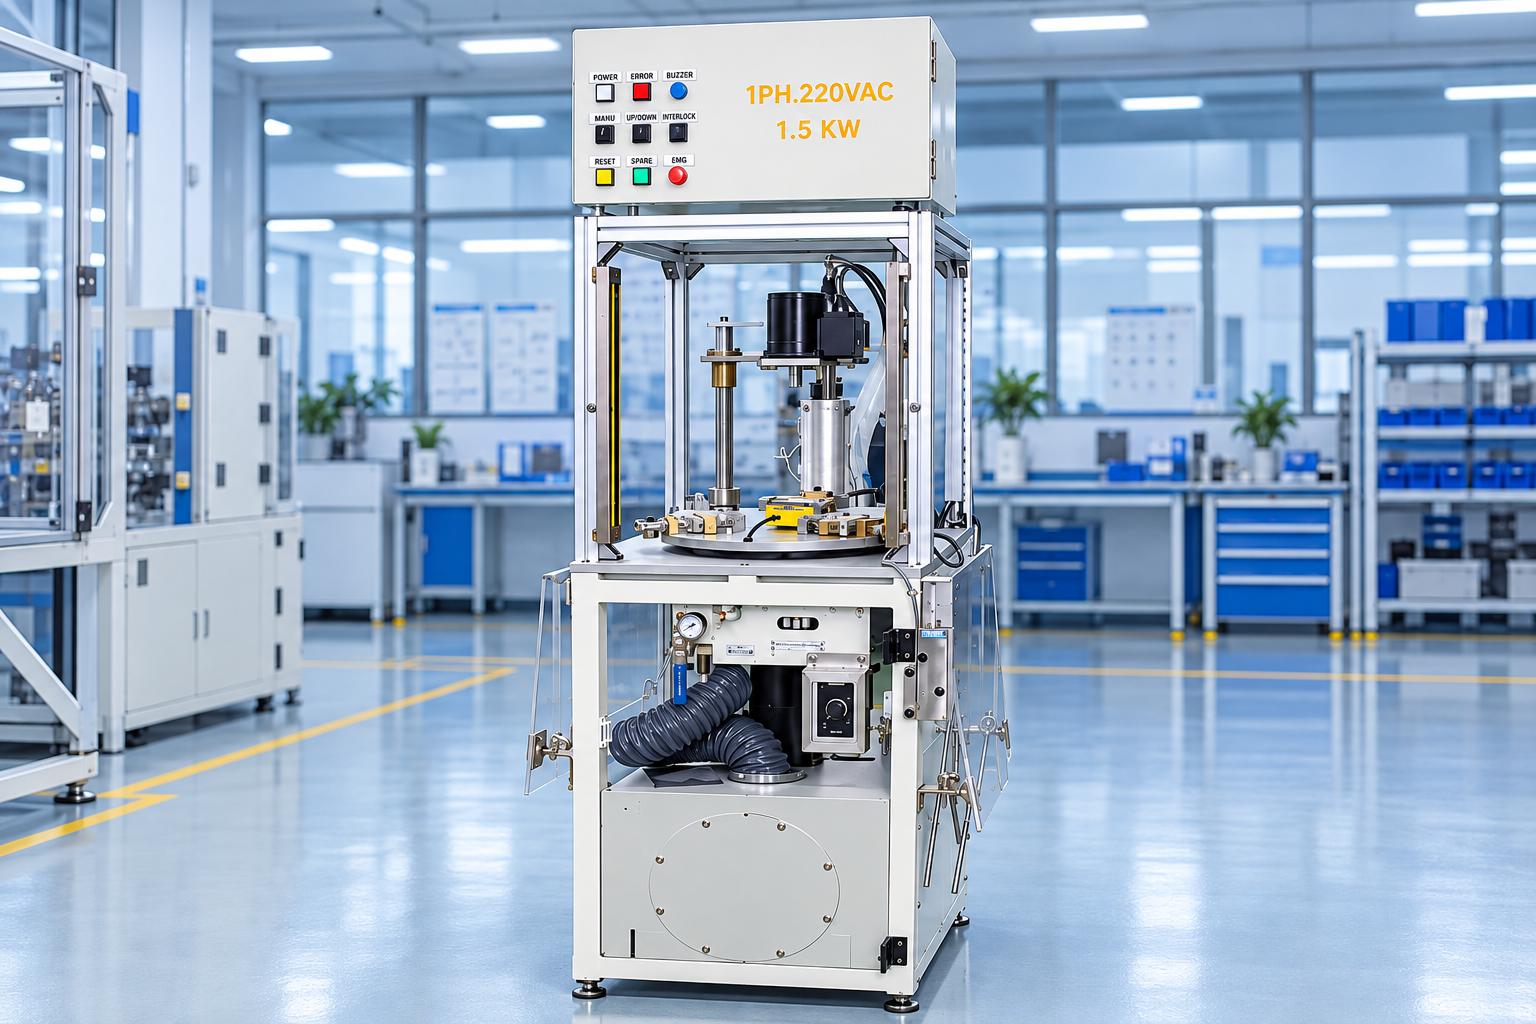
120度間隔で配置された3つの治具: 回転テーブル上でワークを保持し、ブラシの作業位置まで搬送するための位置を確保します。
-
ブラシ回転用モーターと回転テーブル用モーターを独立して配置: バリ取り工程における2種類の動作をそれぞれ駆動します。
-
ブラシユニット昇降用シリンダー: ブラシとモーターを含むユニット全体をガイド機構に沿って上下に移動させます。
-
ピンによるブラシのクイック交換機構: ブラシの摩耗時や加工条件の変更時に、工具を容易に交換できます。
-
位置センサーとエリアセンサー: 動作状態を監視し、監視対象エリアへの侵入などを検知します。
-
集塵ユニットと折りたたみ式補助テーブル: 加工時に発生する粉じんの回収を支援し、作業エリアでのワーク配置を容易にします。
機械の構造と関連技術
回転テーブル式ワイヤーブラシバリ取り機は、バリを除去するために連携して動作する機械部品、加工工具、制御システムで構成されています。各部品は、ワークの位置決め、ブラッシング動作の生成、ユニットの昇降、機械の動作監視など、それぞれ異なる役割を担います。また、集塵システムと作業エリアのレイアウトも、設備の運転、清掃、保守を支援します。
回転ワイヤーブラシとバリ取りの仕組み
モーターがブラシユニットを回転させます。工具が加工対象の部分に接触すると、ブラシの毛先が機械的に作用してバリを除去します。本機は回転ブラシによる清掃・除去機能を備えたバリ取り機であり、紹介する構成では、輪郭に沿って動く切削工具ではなく、ブラシユニットを使用します。
ブラシによる加工では、毛材、工具形状、ワークとの接触度合いが加工結果に影響します。金属ワイヤーブラシと研磨材入りフィラメントブラシは異なる選択肢であり、ワークの材質やバリの状態に応じて試験する必要があります。機械に取り付けられるという理由だけで、すべての加工要求に同じブラシを使用することは適切ではありません。
大きなバリ、強固に付着したバリ、またはアクセスしにくい位置のバリについては、構成を選定する前にブラッシング方式で対応できるかを評価する必要があります。寸法が指定された面取りが必要な場合は、適切な切削または研削加工と、個別の測定基準を検討します。バリの除去と図面指定どおりの面取りは異なる要求であるため、初期段階で明確にする必要があります。
回転テーブルと位置決め治具
回転テーブルには3組の治具が搭載されています。各治具はワークを所定の姿勢で位置決め・保持し、バリのある部分がブラシに対して適切な位置関係になるようにします。クランプ機構にはカムローラーとスプリングが使用され、治具の接触面形状はワークに合わせて設計されます。
位置決め面の清浄度とクランプ機構の状態は、加工位置に直接影響します。ワークの位置がずれていたり、治具にガタつきがあったりすると、加工のたびにブラシの接触状態が変化する可能性があります。製品の種類を変更する際は、位置決め基準、保持状態、周辺機構とのクリアランスも確認する必要があります。
空圧式昇降ユニット
シリンダーによってモーターとブラシユニットを上下に移動させます。ガイドシャフトとリニアブッシュが移動方向を保持し、ユニットの安定した動作を支えます。機械の設置や調整時には、エア配管、シリンダーの状態、位置確認信号を点検する必要があります。
圧縮空気は昇降動作を駆動するために使用されます。供給空気圧は、ブラシとワークの実際の接触力の代わりとなる数値ではありません。接触の度合いは、機構、加工位置、選択した工具によっても異なります。
制御システムと動作状態の監視
操作パネルには、押しボタン、手動・自動モード切替スイッチ、電源表示灯、エラー表示灯、非常停止ボタンが備わっています。手動モードでは、所定の手順に従い、調整時に担当者が昇降動作や各モーターの動作を確認できます。
本システムには、治具ユニットの回転位置を監視するセンサーとエリアセンサーが搭載されています。動作中に異常が発生した場合や、監視対象エリアへの侵入が検知された場合、機械は停止してエラーを表示します。これらの機能は、設備の受け入れ検査時に、実際の安全カバーや保護装置の配置と併せて確認する必要があります。
集塵と作業エリアのレイアウト
集塵ユニットは吸引ホースを介して接続され、ブラッシング工程で発生する粉じんの回収を支援します。集塵方式を選定する際は、発生する粉じんやバリ片の種類、吸引位置、集塵部品の清掃方法を評価する必要があります。これらの要素は、工場内での機械の設置位置にも影響します。
2台の補助テーブルは折りたたみが可能で、作業エリアでのワーク配置に利用できます。機械本体の寸法だけでなく、ワークの配置、搬入・搬出、扉の開閉、保守作業に必要なスペースも考慮する必要があります。
バリ取り機の動作原理
回転テーブル式ワイヤーブラシバリ取り機は、回転テーブルによるワークの位置決めと回転ブラシユニットを組み合わせ、自動サイクルで指定箇所のバリを除去します。運転工程は、ワークのセット、機械の起動、加工位置への割り出し、ブラシユニットの下降による加工で構成されます。加工品質を確保し、安定した稼働を維持するためには、所定の運転手順、設備点検、定期保守を遵守する必要があります。
ワイヤーブラシバリ取り機の作業手順
運転を開始する前に、機械へ電源と圧縮空気を供給し、原点復帰を行います。原点確認ランプにより、システムが自動モードへ移行できる状態にあることを作業者が確認できます。
ステップ1:ワークを治具にセットする
作業者はワークを受け渡し位置で所定の位置決め基準に合わせてセットし、姿勢とクランプ状態を確認します。
ステップ2:サイクルを開始する
作業者が可動範囲から離れ、すべての起動条件が満たされたことを確認した後、起動スイッチを操作します。
ステップ3:ワークをブラシ加工位置へ移動する
回転テーブル用モーターが治具に固定されたワークを加工位置まで割り出します。
ステップ4:ブラシユニットを下降させる
シリンダーがブラシとモーターのユニットを下降させます。回転ブラシが接触部分のバリを除去します。
ステップ5:許可された状態でワークを受け渡す
運転手順に従い、機械が許可された状態にあるときに、加工済みワークを取り出して次のワークをセットします。
生産性は、実際の加工時間とワークの供給・取り出しサイクルを測定して確認する必要があります。
バリ取り機の運転・保守に関する注意事項
各シフトの開始前に、治具とブラシの状態、作業エリア、エア供給、状態表示機能を点検します。ワークの供給・取り出しは、機械が許可された状態にある場合に限って行ってください。ブラシ、回転テーブル、昇降機構が動作している間は、可動範囲に手を入れないでください。
主な保守点検箇所は、ガイドシャフトとブッシュ、ベアリング、クランプ機構、モーター、シリンダー、センサー、集塵ユニットです。ブラシの摩耗や損傷については、あらかじめ合意した交換基準に従って対応します。工具を変更すると、ワークの加工結果が変わる可能性があるためです。
振動、異音、不安定な動作、エラー表示が発生した場合は、再起動する前に機械を停止して原因を確認します。清掃、ブラシ交換、調整、修理は、機械を停止し、適切な手順に従ってエネルギー源を遮断したうえで、責任者または認定された担当者が実施する必要があります。
製造業における用途
-
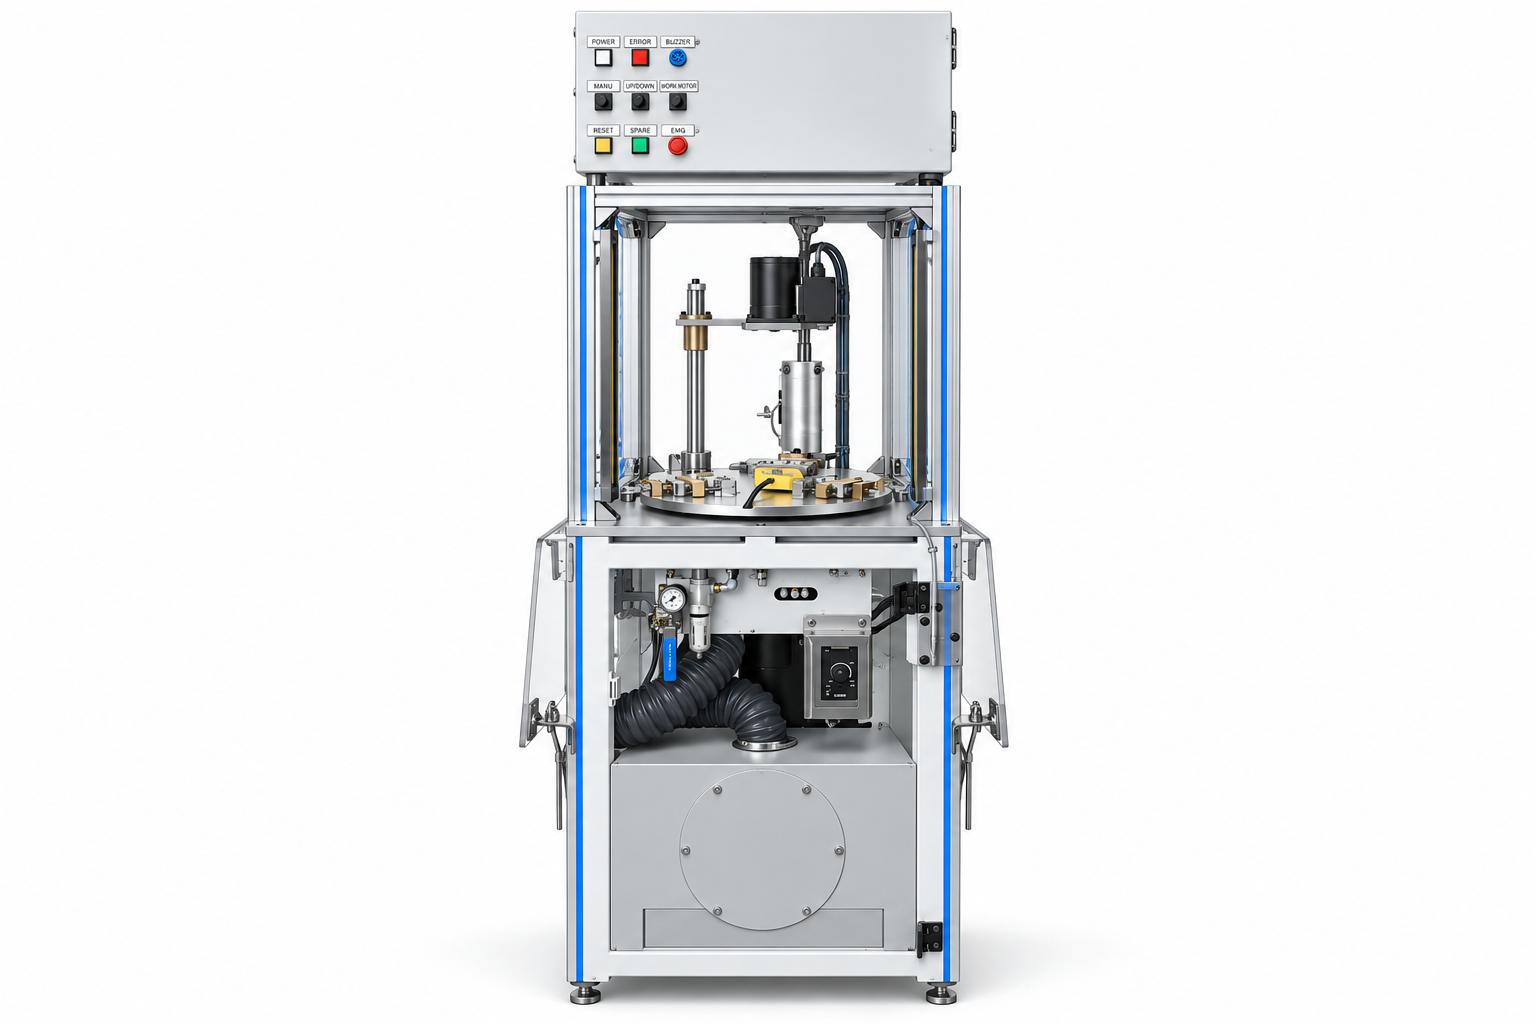
ロット生産品の仕上げ: 回転テーブル構成は、ワークの固定姿勢が明確で、ブラシがバリのある部分にアクセスできる製品への適用を検討するのに適しています。機械がワークの位置切り替えとブラッシング動作を行い、作業者がワークを供給します。適用にあたっては、治具がワークを安定して保持できること、および試加工によって工具が要求される仕上がり基準を満たすことを確認する必要があります。
-
機械部品の加工: 企業は、切断、穴あけ、フライス加工後に発生したバリのうち、ブラシで処理できる箇所を対象として、要求に応じた専用構成を検討できます。本設備は、検査や組み立ての前に、エッジや接触部分を仕上げる役割を担います。工具の種類、接近方向、加工時の作用度合いは、ワークの材質、バリの大きさ、保護すべき表面に応じて選定する必要があります。
-
樹脂部品および成形品の製造: ブラシが届く位置に薄い余分な材料がある場合は、専用治具と組み合わせたブラッシング方式を試験できます。処理後の傷、変形、エッジの丸まり具合を確認する必要があります。厚い余分な材料、深いパーティングライン、またはブラシが届きにくい箇所については、別の加工技術が必要になる場合があります。適用の可否は実際の製品サンプルを用いて評価する必要があります。
-
電子部品、家電製品、自動車関連部品: これらの業界では、バリ取り工程は組み付け性の確保や、接触する部品の保護に役立ちます。CNC VINAは、各部品に適した治具、工具、ワークの受け渡しレイアウトを検討・設計できます。処理範囲、清浄度、検査基準については、プロジェクトごとに合意する必要があります。
回転テーブル式ワイヤーブラシバリ取り機の技術仕様
| 項目 | 仕様・情報 |
|---|---|
| 加工方式 | 回転ワイヤーブラシと治具搭載回転テーブルの組み合わせ |
| 治具の配置 | 回転テーブルの中心を基準に120°間隔で配置された3組 |
| 設計上の運転人員 | ワークの供給とサイクルの起動を行う作業者1名 |
| 図面上の参考サイクルタイム | 1個あたり6秒。実際のサンプルと運転条件で検証が必要 |
| 主電源 | 単相 AC 220V |
| 必要電力 | 1.5 kW |
| 制御電源 | DC 24V |
| 昇降機構 | エアシリンダーとガイドシャフト・ガイドブッシュの組み合わせ |
| 制御モード | 手動・自動 |
| ブラシ交換 | ピンによるクイック交換機構 |
| 集塵方式 | 集塵ユニットと吸引ホース |
注:上記の仕様は参考構成を示したものです。異なる製品向けに設計する場合、機械寸法、治具、工具、サイクルタイムは加工要求に応じて決定します。また、必要電力は、すべての運転モードにおける一定の消費電力を意味するものではありません。
バリ取り機の選定時に確認すべきポイント
-
バリの位置と形状: サンプルまたは図面上で処理が必要な箇所を明示し、除去すべきバリと、加工の影響を与えてはならない表面を特定します。複数の異なる箇所にバリがある製品では、治具の固定姿勢や工具方式の変更が必要になる場合があります。
-
ワークの材質と形状: 薄肉部品、変形しやすい箇所、仕上げ済みの表面については、それぞれ個別に評価する必要があります。治具は製品を損傷させずに正確な位置を保持し、ブラシは作業スペース内で要求箇所にアクセスできなければなりません。
-
処理後の品質基準: 残留バリ、エッジの状態、傷、重要寸法の確認方法を統一します。表面粗さ、エッジの丸み半径、清浄度の測定が必要な場合は、試験前に検査方法と許容範囲を定める必要があります。
-
品種切り替えと運用コスト: 治具の共用可否、治具やブラシの交換時間、加工位置の再確認方法を検討します。コストを算出する際は、消耗工具、清掃、交換にかかる時間、および検査で合格した製品の生産数量も考慮する必要があります。
引き渡し前の試加工と評価
試加工には、通常のバリがある製品だけでなく、処理がより難しいバリを持つ製品も含め、生産条件を代表するサンプルを使用することを推奨します。確認は、目視しやすい箇所だけでなく、要求されたすべての処理対象範囲について行う必要があります。
-
製品品質: 残留バリの程度、処理後のエッジの状態、傷や変形の有無、保護すべき寸法を確認します。
-
治具の安定性: ワークを正確にセットできるか、回転テーブル上の3つの治具位置で加工結果が安定しているかを評価します。
-
運転サイクル: ワークの供給・取り出し時間、機械の稼働時間、合意した試験時間内に得られる合格品の数量を測定します。
-
工具と集塵の状態: ブラシの摩耗傾向、時間経過による加工結果の変化、残留粉じん、清掃のしやすさを確認します。
-
制御機能: 原点復帰、位置確認、エラー表示、非常停止、エリアセンサーの作動を確認します。
1個あたり6秒というサイクルタイムは、設計上の参考値です。生産計画に使用する前に、この時間にどの作業が含まれるかを確認し、実際の製品サンプルを用いて再測定する必要があります。
よくある質問
機械はワークの供給と取り出しを自動で行いますか?
紹介する構成では、作業者1名がワークをセットして起動スイッチを操作し、その後の加工動作は設定されたサイクルに従って行われます。ワークの供給・取り出しも自動化したい場合は、製品形状や前後工程との接続方法に応じて、CNC VINAが追加機構を含む設計案を検討できます。
ブラシを交換すれば、別の製品も加工できますか?
ブラシ交換は、製品切り替え作業の一部にすぎません。治具、位置決め基準、接触箇所、昇降ストローク、回転テーブルの動作時に必要なクリアランスも再確認する必要があります。同じ構成を共用できるかどうかは、試加工によって確認する必要があります。
機械はあらゆる種類のバリを除去できますか?
加工の可否は、バリの付着状態、ブラシの接近性、製品の材質によって異なります。深い箇所、大きな余分な材料、寸法が指定されたエッジ加工については、別の加工技術や工具を検討する必要があります。適切な方式を選定するうえで、実際の製品サンプルによる評価が重要です。
治具が3組あるということは、3個の製品を同時に加工できるという意味ですか?
3組の治具は、回転テーブル上でワークを保持する3つの位置を意味します。治具の数だけで、同時加工できる製品数や生産能力が決まるわけではありません。各位置がサイクル内でどのように連動するか、また実際のワーク受け渡しのサイクルがどうなるかを評価する必要があります。
CNC VINAのバリ取り機は、回転ワイヤーブラシ、回転テーブル、位置決め治具を組み合わせ、製品の仕上げ工程の自動化を支援するために設計されています。ブラシとワークの接触姿勢を管理することで、バリ取り加工の均一性向上に貢献します。3組の治具、空圧式昇降機構、柔軟な制御システムを備えた本機は、安定した位置決めが求められるロット生産の仕上げ工程に適しています。また、ブラシのクイック交換機構と集塵システムにより、運転、清掃、設備保守を支援します。最適な効果を得るためには、製品の材質、バリの形状、品質基準に適した工具を選定する必要があります。実際の製品サンプルで試加工を行うことで、処理後の品質、治具の安定性、生産サイクルを評価してから設備を導入できます。CNC VINAは、各企業の製品特性や自動化ニーズに応じたバリ取り機の相談、設計、製作に対応しています。