Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh


Băng tải tích hợp dao cắt và chổi quét phoi
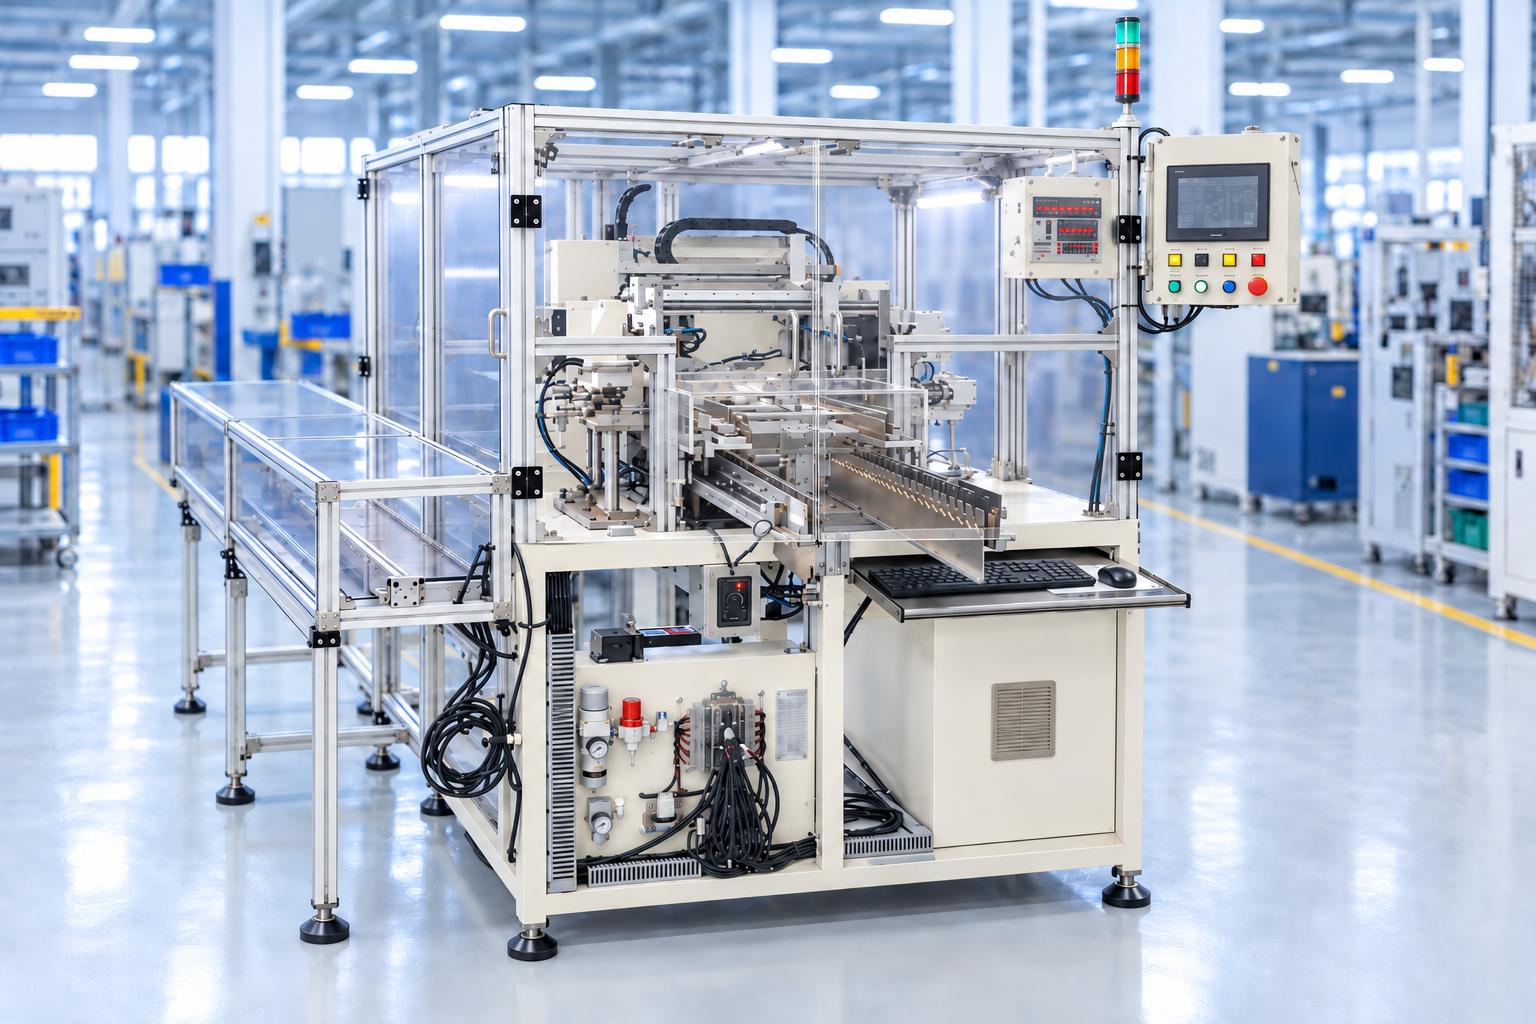
Băng tải tích hợp dao cắt và chổi quét phoi CNC VINA kết hợp đường vận chuyển sản phẩm với các cơ cấu xử lý bố trí trên cùng một hệ thống. Cấu hình tham khảo gồm băng tải belt PVC chính, cụm bốn dao dạng đĩa, hai chổi quét phoi và một băng tải phía dưới.
Khoảng cách và độ cao dao, vị trí tiếp xúc của chổi được căn chỉnh bằng cơ khí theo sản phẩm. Người vận hành sử dụng nút chạy, dừng và bộ điều tốc để điều khiển máy. Chất lượng xử lý cần được đánh giá cùng sự ổn định của sản phẩm trên băng, phương án dao và tốc độ làm việc.
CNC VINA có thể thiết kế hệ thống theo yêu cầu vận chuyển, công đoạn cắt và điều kiện bố trí trong nhà xưởng. Phương án được xây dựng từ mẫu sản phẩm, yêu cầu sau xử lý và cách kết nối với công đoạn trước, sau.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
Mô tả sản phẩm

Băng tải tích hợp dao cắt và chổi quét phoi CNC VINA kết hợp đường vận chuyển sản phẩm với các cơ cấu xử lý bố trí trên cùng một hệ thống. Cấu hình tham khảo gồm băng tải belt PVC chính, cụm bốn dao dạng đĩa, hai chổi quét phoi và một băng tải phía dưới.
Khoảng cách và độ cao dao, vị trí tiếp xúc của chổi được căn chỉnh bằng cơ khí theo sản phẩm. Người vận hành sử dụng nút chạy, dừng và bộ điều tốc để điều khiển máy. Chất lượng xử lý cần được đánh giá cùng sự ổn định của sản phẩm trên băng, phương án dao và tốc độ làm việc. CNC VINA có thể thiết kế hệ thống theo yêu cầu vận chuyển, công đoạn cắt và điều kiện bố trí trong nhà xưởng. Phương án được xây dựng từ mẫu sản phẩm, yêu cầu sau xử lý và cách kết nối với công đoạn trước, sau. Vậy băng tải tích hợp dao cắt và chổi quét phoi đóng vai trò như thế nào trong việc tối ưu công đoạn sản xuất, bài viết dưới dây hãy cùng CNC VINA tìm hiểu chi tiết nhé!
Vai trò trong công đoạn sản xuất
Khi sản phẩm cần đi qua vùng dao và quét phoi, đường vận chuyển phải phù hợp với cách đặt sản phẩm, vị trí xử lý và yêu cầu bề mặt. Việc phối hợp băng tải với các cơ cấu này giúp tổ chức công đoạn theo một hướng chuyển và các vị trí làm việc đã xác định.
Băng tải chính đưa sản phẩm qua vùng xử lý; các dao được đặt theo khoảng cách và độ cao cần thiết, còn chổi được căn chỉnh để tiếp xúc với vùng cần quét phoi. Khung, truyền động và điều khiển phối hợp vận hành các cụm trên máy.
Giá trị cần đánh giá là sản phẩm đi ổn định qua vùng dao, kết quả xử lý phù hợp yêu cầu và phoi được quét theo phương án đã thiết kế.
Đặc điểm chính của băng tải tích hợp dao cắt và chổi quét phoi
Băng tải belt PVC kết hợp cụm dao cắt, chổi quét phoi và băng tải phía dưới.
- Cấu hình tham khảo bố trí bốn dao dạng đĩa và hai chổi quét phoi.
- Điều chỉnh khoảng cách giữa các dao và độ cao dao bằng cơ khí.
- Căn chỉnh vị trí và độ cao chổi theo vùng tiếp xúc của sản phẩm.
- Băng tải chính dùng động cơ giảm tốc và biến tần; các động cơ chổi có bộ điều tốc.
- Có nút chạy, dừng, dừng khẩn cấp, đèn báo và switch tác động dừng băng tải chính.
- Khung có bánh xe khóa và chân điều chỉnh chiều cao, thăng bằng.
Cấu tạo và công nghệ sử dụng
Băng tải belt PVC chính
Dây băng PVC chạy qua con lăn chủ động, con lăn bị động và mặt đỡ để vận chuyển sản phẩm. Cấu hình tham khảo có belt chính rộng khoảng 300 mm. Vùng đỡ thực tế cần phù hợp với hình dạng, kích thước và cách đặt sản phẩm khi đi qua cụm dao.
Độ căng và tình trạng bề mặt belt ảnh hưởng đến chuyển động của băng. Khi lắp đặt hoặc đổi sản phẩm, cần kiểm tra đường chạy, độ ổn định khi mang sản phẩm và vị trí kết nối với các công đoạn liên quan.
Cụm dao cắt điều chỉnh bằng cơ khí
Cụm dao bố trí các dao dạng đĩa tại vùng làm việc trên băng tải. Khoảng cách giữa các dao được điều chỉnh bằng cách dịch chuyển cụm và khóa vị trí; độ cao dao được căn chỉnh bằng bu lông, đai ốc theo yêu cầu sản phẩm.
Phương án dao phải phù hợp với vật liệu, vị trí cần cắt và kết quả mong muốn. Khi thiết kế, cần thống nhất loại dao, cách lắp, vùng tác động và phạm vi cung cấp dao để bảo đảm sự phối hợp giữa dụng cụ với băng tải.
Chổi quét phoi có động cơ
Hai chổi bố trí tại vùng xử lý và có động cơ cùng bộ điều tốc. Vị trí, khoảng cách và độ cao chổi được căn chỉnh bằng cơ khí. Cách tiếp xúc cần phù hợp với vùng cần quét và yêu cầu bảo vệ bề mặt sản phẩm.
Hiệu quả quét được đánh giá qua lượng phoi còn lại, tình trạng bề mặt và đường đi của phoi sau khi quét. Nếu quy trình cần thu gom phoi hoặc kiểm soát bụi riêng, nội dung này phải được xác định khi thiết kế tổng thể.
Băng tải phía dưới
Một cụm belt có động cơ riêng được bố trí phía dưới vùng xử lý. Cụm này tạo đường chuyển bổ sung trong hệ thống. Khi chọn cấu hình, cần xác định vật liệu được chuyển trên băng dưới, vị trí tiếp nhận và nơi bàn giao để phù hợp với luồng sản phẩm và phoi của công đoạn.
Truyền động và điều chỉnh tốc độ
Động cơ giảm tốc, truyền động xích và con lăn chủ động phối hợp đưa belt chuyển động. Biến tần điều khiển động cơ băng tải chính; bộ điều tốc phục vụ các động cơ chổi theo cấu hình.
Tốc độ vận chuyển cần được lựa chọn cùng tốc độ làm việc của chổi và yêu cầu xử lý tại dao. Khi thử máy, nên đánh giá kết quả trên sản phẩm ở nhịp vận hành dự kiến thay vì chỉ kiểm tra các cụm chạy riêng lẻ.
Điều khiển bằng nút nhấn và rơ le
Hệ thống sử dụng nút chạy, dừng, dừng khẩn cấp, đèn báo và mạch rơ le. Người vận hành khởi động, dừng băng tải và điều chỉnh bộ điều tốc theo hướng dẫn. Switch được bố trí để tác động dừng băng tải chính; vị trí và chức năng của switch cần được kiểm tra trong cấu hình bàn giao.
Khung và các phần che bảo vệ
Khung có chân căn chỉnh chiều cao, thăng bằng và bánh xe khóa để hỗ trợ bố trí máy. Các phần che được lắp theo thiết kế. Mặt bàng cần đủ chỗ cấp, lấy sản phẩm và tiếp cận các cụm dao, chổi, belt để chăn chỉnh hoặc bảo dưỡng.
Trình tự vận hành và bảo dưỡng của băng tải chổi quét phoi
Các bước làm việc băng tải tích hợp dao cắt
Trước khi chạy, người vận hành kiểm tra vị trí dao, chổi, tình trạng belt và các phần che; các vị trí đã căn chỉnh phải được khóa chắc. Nguồn điện và điều kiện kết nối với công đoạn trước, sau được xác nhận theo cấu hình máy.
Một trình tự làm việc điển hình gồm:
Bước 1: Căn chỉnh dao và chổi theo quy cách sản phẩm khi máy đã dừng và được cô lập nguồn theo hướng dẫn.
Bước 2: Cấp nguồn, kiểm tra trạng thái sẵn sàng và khởi động bằng nút chạy.
Bước 3: Đưa sản phẩm lên băng theo phương án cấp đã thống nhất; băng vận chuyển qua vùng dao và chổi.
Bước 4: Các cụm thực hiện chức năng theo vị trí và tốc độ đã thiết lập; băng tải dưới làm việc theo luồng vật liệu được thiết kế.
Bước 5: Tiếp nhận và kiểm tra sản phẩm sau xử lý; dừng bằng nút dừng khi kết thúc hoặc sử dụng dừng khẩn cấp khi có sự cố.
Khi đổi quy cách, cần xác nhận lại vị trí dao, chổi và kết quả trên sản phẩm đầu tiên. Cách cấp, lấy sản phẩm và phương án hoạt động cùng dây chuyền phải được thiết kế phù hợp với mức tự động hóa mong muốn.
Lưu ý trong quá trình vận hành và bảo dưỡng băng tải có cụm dao
Trước mỗi ca, cần kiểm tra vị trí dao, chổi, các liên kết khóa, tình trạng belt và vùng chuyển động. Khi có hiện tượng lệch băng, tiếng ồn hoặc kết quả xử lý thay đổi, cần xác định nguyên nhân trước khi tiếp tục sản xuất.
Các hạng mục bảo dưỡng gồm belt chính và belt dưới, xích, con lăn, vòng bi, động cơ, bu lông, dao, chổi, nút nhấn, switch và tủ điện. Theo dõi độ căng, tình trạng bề mặt belt, chuyển động cơ khí và tín hiệu dừng giúp duy trì điều kiện vận hành của máy.
Trước khi căn chỉnh, vệ sinh hoặc thay thế trong vùng chuyển động, phải dừng máy và cô lập điện theo hướng dẫn. Dao và chổi được xử lý bởi người đã được hướng dẫn, với phương pháp phù hợp với cấu hình bàn giao.
Ứng dụng trong sản xuất công nghiệp
Hệ thống băng tải có thể được thiết kế linh hoạt để tích hợp các công đoạn cắt, quét phoi và vận chuyển sản phẩm trong cùng một dây chuyền. Tùy theo đặc tính sản phẩm, yêu cầu gia công và mặt bằng thực tế, phương án bố trí sẽ được lựa chọn nhằm đảm bảo sản phẩm di chuyển ổn định, đáp ứng yêu cầu xử lý và phù hợp với quy trình sản xuất của doanh nghiệp.
- Vận chuyển sản phẩm qua công đoạn cắt: Hệ thống có thể được thiết kế cho công đoạn cần đưa sản phẩm qua các vị trí dao đã bố trí trên tuyến. Doanh nghiệp cần xác định vật liệu, vùng cần cắt và yêu cầu sau cắt để lựa chọn dao cùng cách đỡ, dẫn sản phẩm. Khả năng xử lý từng loại được xác nhận bằng mẫu thực tế.
- Kết hợp xử lý bằng dao với quét phoi: Khi công đoạn yêu cầu quét phoi tại vùng gia công, chổi có thể được bố trí và căn chỉnh theo vùng tiếp xúc. Việc đánh giá cần xem đồng thời kết quả xử lý, mức phoi còn lại và tác động của chổi lên bề mặt. Phương án tiếp nhận phoi được lựa chọn theo yêu cầu vệ sinh của quy trình.
- Ghép công đoạn xử lý vào tuyến sản xuất: Băng tải có thể kết nối điểm cấp sản phẩm với vùng dao, chổi và công đoạn tiếp nhận phía sau. Chiều dài tuyến, cao độ và cách bố trí đầu ra được lựa chọn theo mặt bằng. Với yêu cầu dùng chung cho nhiều quy cách, cần xác định phạm vi căn chỉnh cơ khí và trình tự kiểm tra sau đổi sản phẩm.
Thông số kỹ thuật băng tải tích hợp dao cắt
Thông số dưới đây mô tả một cấu hình hệ thống. Kích thước và phương án xử lý của từng dự án được xác nhận theo mẫu sản phẩm và thiết kế thống nhất.
| Hạng mục | Thông số tham khảo |
| Kích thước bao dài x rộng x cao trong hướng dẫn | L4000 x W 1050 x H1300 mm |
| Nguồn điện chính | 3 pha, AC 200V - 50Hz |
| Vật liệu belt | PVC |
| Chiều rộng belt chính | 300 mm |
| Số lượng cụm dao | 4 dao dạng đĩa |
| Chổi quét phoi | 2 chổi có động cơ |
| Điều chỉnh dao | Khoảng cách giữa dao và độ cao, căn chỉnh bằng cơ khí |
| Điều chỉnh chổi | Vị trí và độ cao, căn chỉnh bằng cơ khí |
| Điều chỉnh tốc độ | Biến tần cho băng tải chính, bộ điều tốc cho động cơ chổi |
| Điều khiển vận hành | Nút chạy, dừng, dừng khẩn cấp, đèn báo và rơ le |
| Cụm bổ sung | Băng tải phía dưới có động cơ riêng |
| Bố trí khung | Chân căn chỉnh và bánh xe khóa |
Kích thước bao dùng để bố trí hệ thống trong nhà xưởng. Phạm vi sản phẩm phải được xác định theo bề mặt đỡ, khoảng cách và độ cao dao, vùng tiếp xúc chổi cùng yêu cầu xử lý. Cao độ kết nối với công đoạn trước, sau cần được kiểm tra riêng khi thiết kế.
Những yếu tố cần xác định khi lựa chọn
Sản phẩm và yêu cầu xử lý
Thông tin cần thiết gồm vật liệu, hình dạng, kích thước, khối lượng, cách đặt trên băng và vùng cần tác động bằng dao. Đồng thời cần thống nhất kích thước sau xử lý, yêu cầu đường cắt và tình trạng bề mặt được chấp nhận.
Mẫu thử nên đại diện cho các quy cách dự kiến sản xuất. Khi sản phẩm có xu hướng trượt, lệch hoặc biến dạng trong lúc chuyển, phương án đỡ và dẫn hướng phải được xem xét cùng cơ cấu xử lý.
Phương án dao và chổi
Cần xác định số vị trí xử lý, khoảng cách giữa các dao, độ cao làm việc và cách tiếp xúc với sản phẩm. Dao được lựa chọn cùng phương án gá lắp, thay thế và bảo dưỡng.
Với chổi, nên làm rõ vùng cần quét, mức phoi chấp nhận còn lại và yêu cầu bề mặt. Việc tăng tốc hoặc tăng mức tiếp xúc cần được kiểm tra bằng sản phẩm để lựa chọn chế độ phù hợp.
Luồng vật liệu và kết nối dây chuyền
Cần xác định cách cấp, lấy sản phẩm, đường đi của phoi và nhiệm vụ của băng tải dưới. Các điểm kết nối phải phù hợp về cao độ, hướng chuyển và nhịp làm việc. Mặt bằng còn cần khoảng trống để căn chỉnh cụm dao, thay chổi và bảo dưỡng truyền động.
Nguồn 3 pha, AC 200 V là yêu cầu của cấu hình tham khảo. Nếu nhà máy sử dụng nguồn khác, phương án điện phải được xác định trong thiết kế của dự án.
Năng suất và đổi quy cách
Năng suất nên được đo theo số sản phẩm đạt yêu cầu sau xử lý trong điều kiện cấp, lấy hàng thực tế. Khi thay đổi tốc độ băng, cần đánh giá lại việc đi qua dao, hiệu quả quét và khả năng tiếp nhận ở đầu ra.
Đổi quy cách cần tính cả thời gian dừng, điều chỉnh, khóa vị trí và kiểm tra sản phẩm đầu tiên. Phạm vi dùng chung máy phụ thuộc vào đặc tính sản phẩm và khả năng căn chỉnh của các cụm.
Thử mẫu và đánh giá trước bàn giao
Thử trên sản phẩm thực tế là căn cứ để xác nhận sự phù hợp giữa băng, dao, chổi và cách vận hành. Các nội dung nên kiểm tra gồm:
- Sản phẩm được đỡ và đi đúng hướng qua vùng xử lý, không lệch hoặc vướng ngoài giới hạn đã thống nhất.
- Vị trí, kích thước và chất lượng đường cắt đáp ứng tiêu chí của từng mẫu.
- Chổi quét đạt yêu cầu về phoi còn lại và tình trạng bề mặt.
- Băng tải dưới chuyển đúng luồng vật liệu và bàn giao phù hợp với bố trí đã thiết kế.
- Nhịp cấp, xử lý và lấy sản phẩm phối hợp ổn định tại tốc độ làm việc dự kiến.
- Kết quả sau đổi quy cách lặp lại theo chuẩn đã xác nhận.
- Nút điều khiển, switch, dừng khẩn cấp và các phần che được kiểm tra theo chức năng thiết kế.
Kết quả nên được ghi cùng mẫu, loại dao, vị trí dao và chổi, chế độ tốc độ, điều kiện cấp và lấy sản phẩm. Đây là cơ sở để thống nhất cấu hình và tiêu chí bàn giao.
Câu hỏi thường gặp
Máy phù hợp với những loại sản phẩm nào?
Phạm vi xử lý được xác định theo vật liệu, hình dạng, cách đặt trên băng và yêu cầu đối với dao, chổi. CNC VINA có thể khảo sát mẫu để lựa chọn phương án và xác nhận kết quả trước khi chốt cấu hình.
Khi đổi khoảng cách dao cần thực hiện những gì?
Khoảng cách và độ cao dao được căn chỉnh bằng cơ khí, sau đó khóa vị trí. Khi đổi quy cách, cần kiểm tra mẫu đầu tiên và xác nhận lại các vị trí liên quan của chổi cùng phương án dẫn sản phẩm.
Chọn tốc độ làm việc dựa trên tiêu chí nào?
Tốc độ cần phù hợp với sự ổn định của sản phẩm, kết quả xử lý tại dao, hiệu quả quét phoi và nhịp cấp, lấy hàng. Chế độ làm việc được lựa chọn qua thử mẫu và đo kết quả thực tế.
Đánh giá hiệu quả quét phoi như thế nào?
Cần kiểm tra phoi còn lại tại vùng xử lý, tác động của chổi lên bề mặt và đường đi của phoi sau quét. Tiêu chí chấp nhận được thống nhất theo yêu cầu của công đoạn tiếp theo.
Nhà máy sử dụng nguồn điện khác cần xác định những gì?
Cấu hình tham khảo dùng nguồn 3 pha, AC 200 V, 50 Hz. Với nguồn khác, cần xác định phương án động cơ, bộ điều khiển tốc độ và tủ điện phù hợp ngay khi thiết kế dự án.
CNC VINA có thể thiết kế và chế tạo băng tải tích hợp theo mẫu sản phẩm và yêu cầu công đoạn. Phạm vi tùy chỉnh gồm tuyến belt, phương án gá dao, bố trí chổi, băng tải bổ sung, truyền động và điều khiển vận hành. Quý khách có thể gửi thông tin sản phẩm và yêu cầu xử lý để CNC VINA đề xuất cấu hình phù hợp.