 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

Những lỗi thường gặp khi gắn linh kiện SMT và cách khắc phục

Máy gắn linh kiện SMT đảm nhiệm việc lấy, nhận diện và đặt các linh kiện điện tử lên đúng vị trí trên bảng mạch PCB theo chương trình đã thiết lập. Trong quá trình vận hành, các lỗi như hút hụt, rơi linh kiện, đặt lệch vị trí, sai góc hoặc thiếu linh kiện có thể làm giảm năng suất và ảnh hưởng đến chất lượng sản phẩm. Phần lớn những sự cố này liên quan đến đầu hút, bộ cấp linh kiện feeder, hệ thống camera hoặc dữ liệu chương trình. Việc xác định đúng nguyên nhân và kiểm tra theo từng bộ phận giúp kỹ thuật viên xử lý sự cố hiệu quả, hạn chế lỗi lặp lại và duy trì hoạt động ổn định của dây chuyền SMT.
1. Công đoạn gắn linh kiện trong dây chuyền SMT
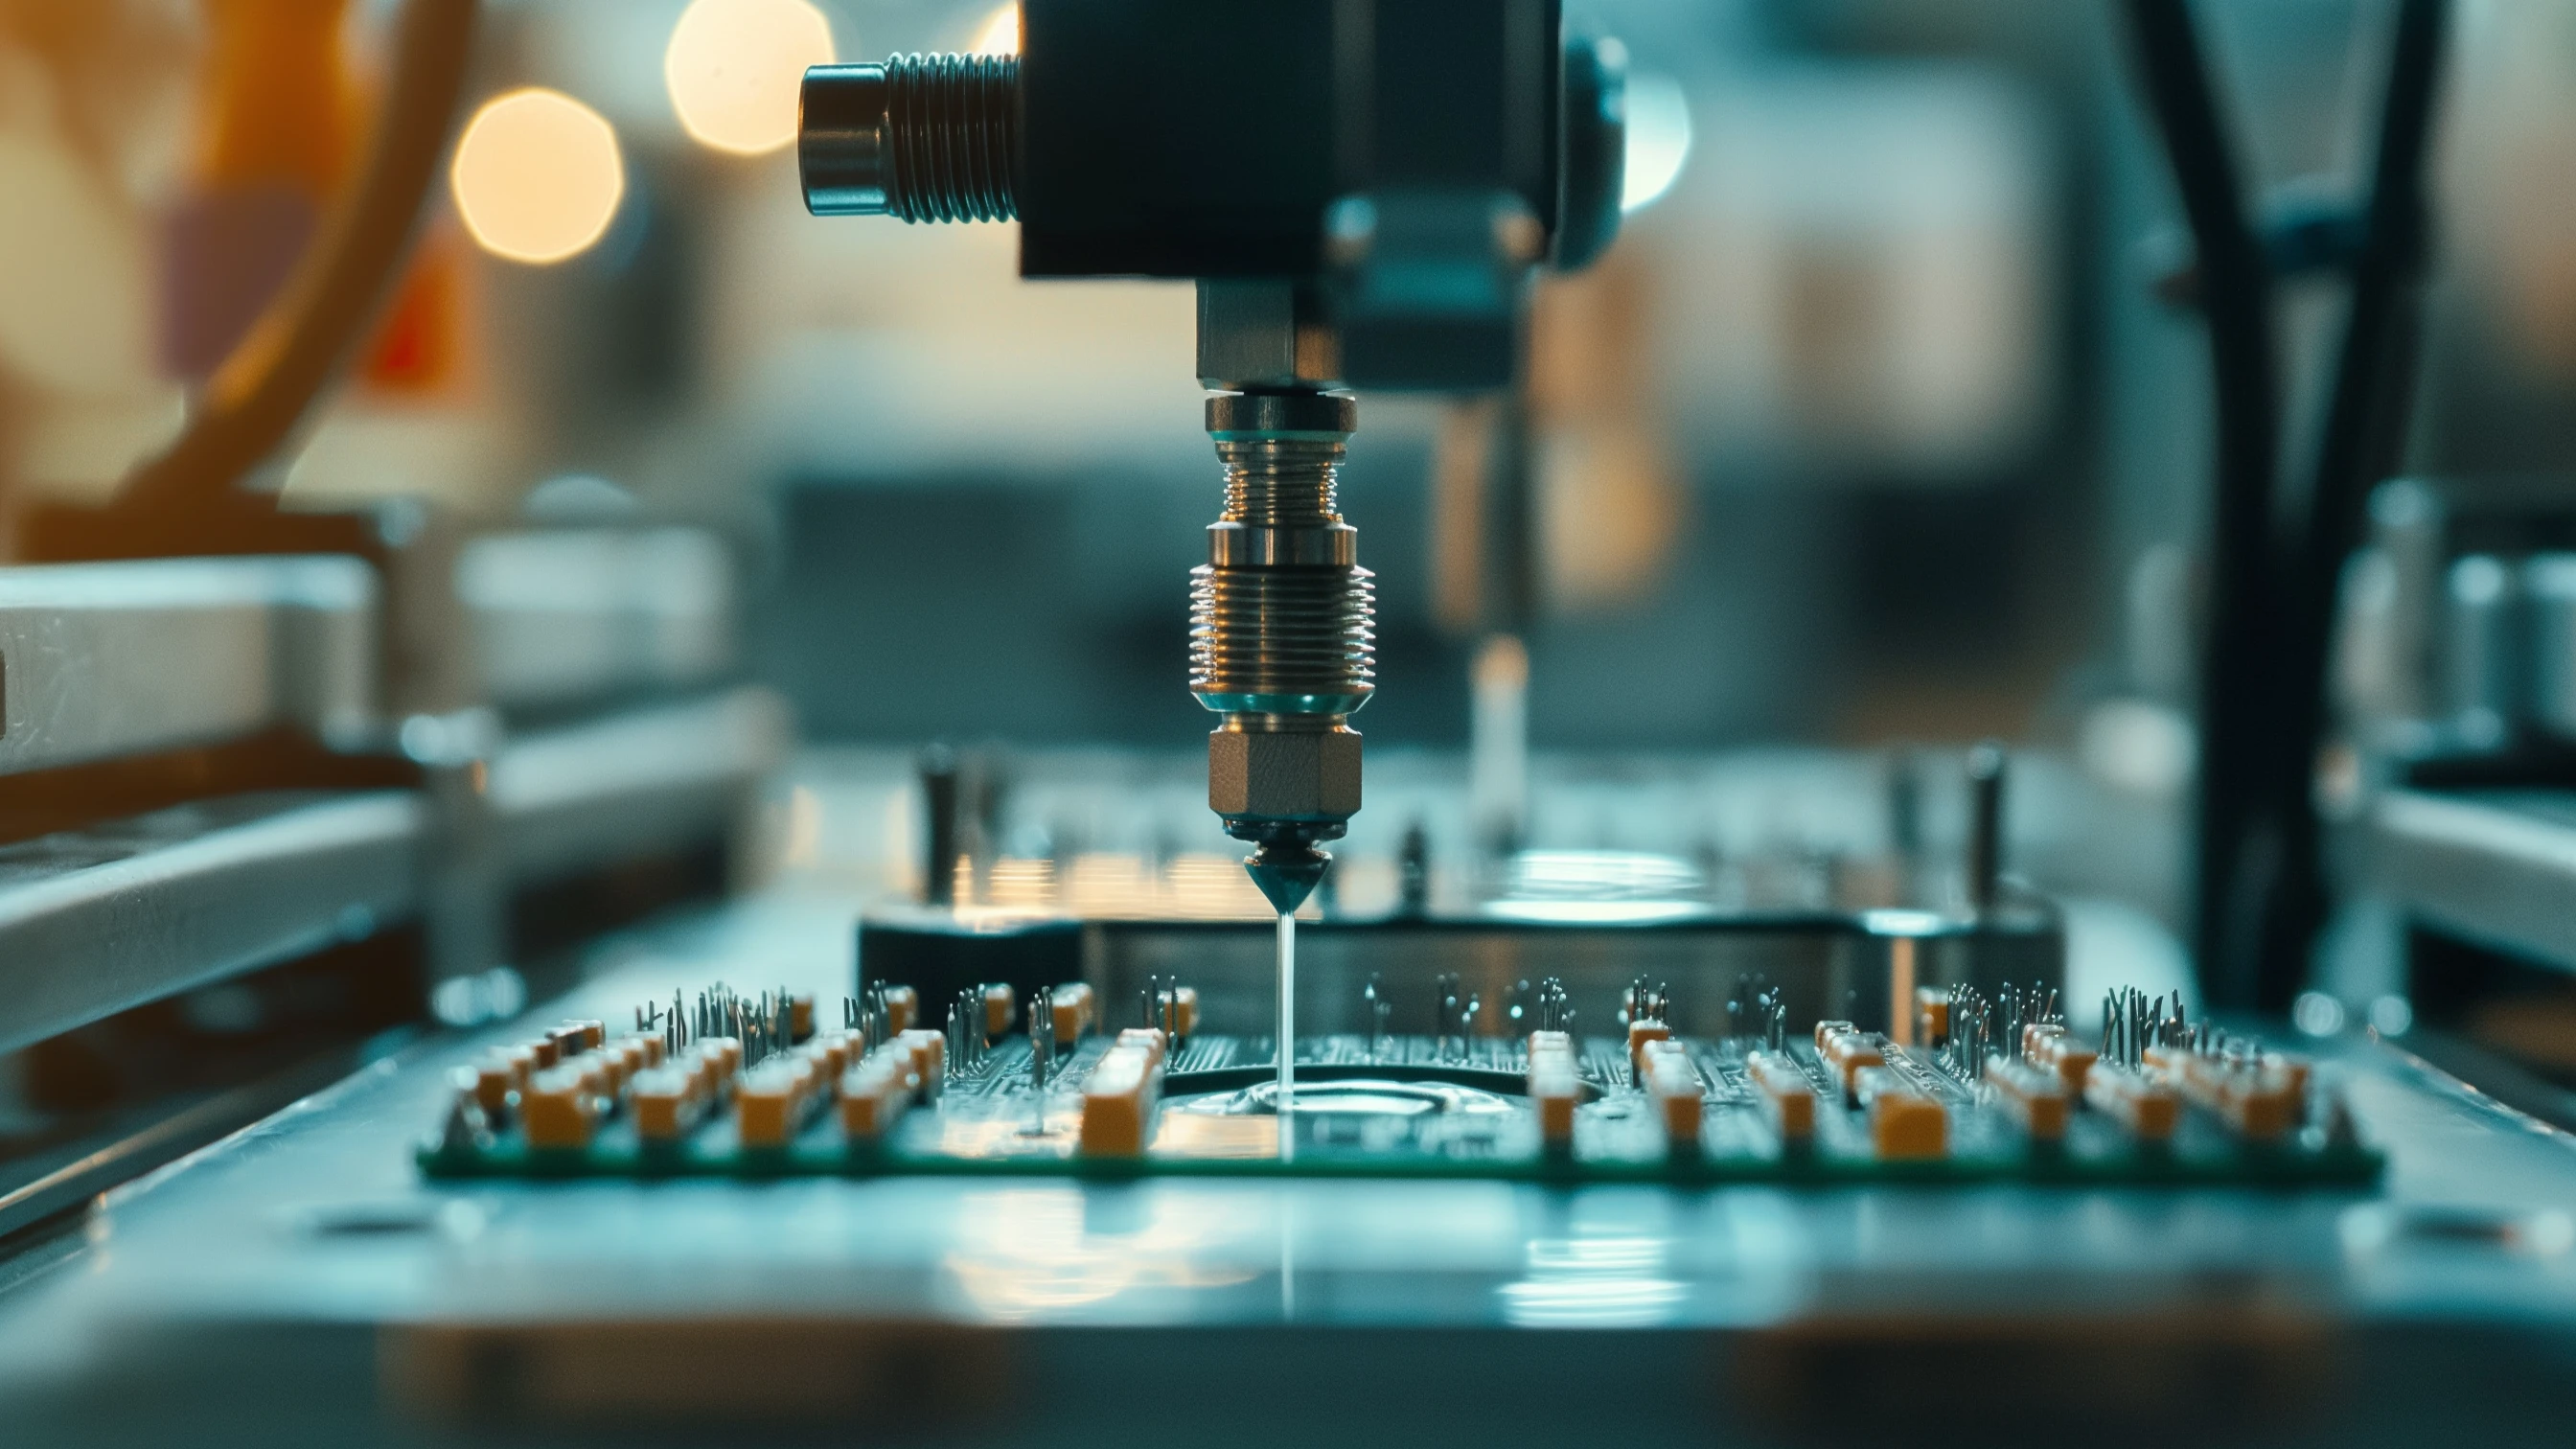
Trong dây chuyền SMT (Surface Mount Technology), gắn linh kiện là công đoạn đưa các linh kiện điện tử lên bề mặt bảng mạch PCB theo tọa độ và hướng đặt đã được lập trình. Công đoạn này thường được thực hiện sau khi PCB đã được in kem hàn và trước khi chuyển sang lò hàn reflow. Máy gắn linh kiện SMT hoạt động theo trình tự cơ bản: feeder cấp linh kiện đến vị trí lấy, đầu hút nozzle sử dụng chân không để giữ linh kiện, hệ thống camera nhận diện và xác định hướng đặt, sau đó đầu gắn di chuyển đến tọa độ tương ứng trên PCB để hoàn thành thao tác.
Độ chính xác của quá trình phụ thuộc vào sự phối hợp giữa cơ cấu cấp liệu, đầu hút, hệ thống nhận diện hình ảnh, cơ cấu chuyển động và chương trình điều khiển. Chỉ một bộ phận hoạt động không ổn định cũng có thể khiến linh kiện bị đặt sai vị trí hoặc không được gắn lên bảng mạch. Do đó, việc kiểm soát công đoạn này cần được thực hiện đồng thời ở cả thiết bị và dữ liệu sản xuất. Doanh nghiệp có thể tham khảo thêm quy trình công nghệ SMT để hiểu rõ hơn mối liên hệ giữa công đoạn gắn linh kiện và các bước tiếp theo trong dây chuyền.
2. Những lỗi thường gặp khi gắn linh kiện SMT và cách khắc phục
Trong quá trình vận hành, lỗi gắn linh kiện có thể xuất hiện ở nhiều vị trí khác nhau. Để xử lý chính xác, kỹ thuật viên cần dựa vào biểu hiện thực tế, kiểm tra bộ phận liên quan và xác định nguyên nhân trước khi điều chỉnh thiết bị.
2.1. Máy hút hụt hoặc làm rơi linh kiện
Đây là tình trạng đầu hút nozzle không lấy được linh kiện từ feeder hoặc linh kiện bị rơi trong quá trình di chuyển đến vị trí lắp ráp. Sự cố có thể xảy ra liên tục hoặc xuất hiện không ổn định ở một số vị trí cấp liệu.
Nguyên nhân:
- Đầu hút nozzle bị tắc do bụi, cặn bẩn hoặc kem hàn bám vào lỗ hút.
- Đầu hút bị mòn, nứt hoặc biến dạng khiến khả năng giữ chân không suy giảm.
- Áp suất chân không không đạt yêu cầu do rò rỉ đường ống hoặc sự cố tại hệ thống tạo chân không.
- Feeder cấp linh kiện không ổn định, khiến vị trí linh kiện không trùng với tọa độ lấy.
- Tốc độ tăng tốc hoặc chuyển động của đầu gắn không phù hợp với đặc tính linh kiện.
Cách khắc phục:
Trước tiên, cần kiểm tra tình trạng đầu hút, vệ sinh lỗ hút và xác nhận nozzle được lắp đúng chủng loại. Nếu đầu hút bị mòn hoặc hư hỏng, cần thay thế theo thông số kỹ thuật của máy. Tiếp theo, kiểm tra hệ thống chân không, đường ống dẫn và cảm biến áp suất để xác định khả năng duy trì lực hút. Nếu hệ thống hoạt động bình thường, cần kiểm tra vị trí cấp linh kiện trên feeder và điều chỉnh tọa độ lấy khi cần thiết. Trường hợp linh kiện được hút thành công nhưng rơi trong quá trình di chuyển, cần kiểm tra thêm khả năng giữ chân không và thông số chuyển động của đầu gắn thay vì chỉ tập trung vệ sinh nozzle.
2.2. Linh kiện đặt lệch vị trí hoặc sai góc
Lỗi này xảy ra khi linh kiện được đặt không trùng với vị trí pad trên PCB hoặc có góc xoay khác với thiết kế. Sai lệch có thể ảnh hưởng đến khả năng tiếp xúc điện, chất lượng mối hàn và hoạt động của bảng mạch sau khi hoàn thiện.
Nguyên nhân:
- Tọa độ đặt linh kiện trong chương trình không chính xác.
- Camera nhận diện sai hình dạng, tâm hoặc góc xoay của linh kiện.
- Fiducial mark trên PCB bị nhận diện không chính xác.
- Nozzle bị lệch tâm, lắp đặt không đúng hoặc có độ mòn bất thường.
- PCB không được định vị chắc chắn trong quá trình gắn.
Cách khắc phục:
Kỹ thuật viên cần kiểm tra dữ liệu tọa độ linh kiện trong chương trình, đối chiếu với thiết kế PCB và xác nhận vị trí fiducial mark. Nếu phát hiện sai lệch từ hệ thống nhận diện, cần kiểm tra camera, điều kiện chiếu sáng và hiệu chuẩn theo quy trình của nhà sản xuất. Đồng thời, cần kiểm tra độ đồng tâm của nozzle và tình trạng đồ gá giữ PCB. Sau khi xác định nguyên nhân, tiến hành hiệu chỉnh thông số và chạy thử để xác nhận vị trí, góc xoay của linh kiện. Không nên chỉ điều chỉnh tọa độ chương trình để bù sai lệch khi chưa xác định nguyên nhân cơ khí hoặc camera, vì điều này có thể làm phát sinh lỗi tại những vị trí khác trên bảng mạch.
2.3. Gắn sai linh kiện do lắp nhầm feeder
Đây là lỗi xảy ra khi máy lấy và đặt đúng vị trí theo chương trình nhưng linh kiện được cấp từ feeder không đúng chủng loại. Ví dụ, vị trí yêu cầu điện trở có giá trị nhất định nhưng feeder lại được lắp cuộn linh kiện khác có hình dạng tương tự.
Nguyên nhân:
- Lắp nhầm cuộn linh kiện vào vị trí feeder.
- Nhầm mã linh kiện khi chuẩn bị vật tư.
- Khai báo sai vị trí feeder trong dữ liệu chương trình.
- Thông tin giữa BOM, danh sách cấp liệu và chương trình máy không đồng nhất.
- Không thực hiện đầy đủ bước xác nhận vật liệu trước khi chạy sản xuất.
Cách khắc phục:
Trước khi vận hành, cần đối chiếu mã linh kiện trên cuộn reel với BOM và sơ đồ bố trí feeder. Kiểm tra đúng vị trí lắp, loại linh kiện, kích thước và thông số cần thiết. Đối với dây chuyền có hệ thống quản lý vật liệu, nên sử dụng mã vạch hoặc mã QR để xác nhận thông tin cuộn linh kiện trước khi đưa vào máy. Một số thiết bị còn hỗ trợ kiểm tra vật liệu theo chương trình, giúp giảm nguy cơ lắp nhầm feeder. Sau khi thay cuộn hoặc thay đổi cấu hình cấp liệu, cần xác nhận lại dữ liệu feeder setup trước khi tiếp tục sản xuất.
2.4. Thiếu linh kiện trên board PCB
Sau khi hoàn thành công đoạn gắn, một số vị trí trên PCB không có linh kiện mặc dù chương trình yêu cầu thực hiện đầy đủ. Lỗi này có thể xuất hiện ở một vị trí đơn lẻ hoặc lặp lại trên nhiều bảng mạch.
Nguyên nhân:
- Nozzle hút hụt hoặc làm rơi linh kiện trước khi đặt.
- Feeder không cấp linh kiện hoặc cấp không đúng bước.
- Chương trình gắn linh kiện bị thiếu dữ liệu hoặc bỏ qua vị trí.
- Camera nhận diện không chính xác khiến thao tác lấy hoặc đặt bị hủy.
- Linh kiện bị rơi hoặc dịch chuyển sau khi đặt do điều kiện giữ và vận chuyển không phù hợp.
Cách khắc phục:
Cần kiểm tra lịch sử cảnh báo của máy để xác định vị trí xảy ra lỗi, sau đó kiểm tra trạng thái hoạt động của feeder và nozzle tương ứng. Nếu thiết bị có ghi nhận lỗi hút hoặc lỗi nhận diện, cần đối chiếu dữ liệu tại thời điểm phát sinh sự cố. Tiếp theo, kiểm tra chương trình gắn linh kiện để xác nhận đầy đủ số lượng và tọa độ theo thiết kế PCB. Sau khi máy hoàn thành chu kỳ, có thể sử dụng hệ thống AOI (Automated Optical Inspection) để phát hiện vị trí thiếu linh kiện và đối chiếu với dữ liệu vận hành của máy. Cần phân biệt lỗi không được gắn linh kiện tại máy với lỗi linh kiện bị dịch chuyển hoặc rơi trong công đoạn vận chuyển và hàn reflow. Việc xác định đúng thời điểm phát sinh giúp tránh xử lý sai bộ phận.
2.5. Linh kiện bị nứt hoặc hư hỏng do lực đặt quá lớn
Một số linh kiện có thể bị nứt, vỡ hoặc biến dạng trong quá trình gắn nếu đầu hút tác động lực quá lớn lên bề mặt. Tình trạng này thường đáng chú ý với các linh kiện có kích thước nhỏ, kết cấu mỏng hoặc vật liệu dễ hư hỏng.
Nguyên nhân:
- Chiều cao đặt linh kiện (Z-height) được thiết lập không phù hợp.
- Lực đặt xuống PCB vượt quá giới hạn cho phép.
- Sử dụng nozzle không đúng kích thước hoặc hình dạng.
- PCB bị cong, không được đỡ chắc chắn hoặc đồ gá định vị không ổn định.
- Thông số đặt chưa được điều chỉnh phù hợp với loại linh kiện.
Cách khắc phục:
Cần kiểm tra chiều cao đặt, thông số lực tiếp xúc và loại nozzle đang sử dụng. Các thông số này phải phù hợp với kích thước, hình dạng và đặc tính cơ học của linh kiện. Đồng thời, kiểm tra độ phẳng PCB, bề mặt đỡ và khả năng cố định bảng mạch trong quá trình gắn. Nếu phát hiện linh kiện bị hư hỏng, cần kiểm tra thêm các công đoạn vận chuyển và thao tác tiếp theo để loại trừ nguyên nhân phát sinh sau khi đặt. Sau khi hiệu chỉnh, cần chạy thử với số lượng mẫu phù hợp và kiểm tra ngoại quan để xác nhận linh kiện không còn dấu hiệu nứt, vỡ hoặc biến dạng.
3. Bảng tra nhanh lỗi máy gắn linh kiện SMT
Khi xảy ra sự cố, việc xác định đúng bộ phận cần kiểm tra giúp rút ngắn thời gian dừng máy và tránh thay thế linh kiện không cần thiết. Bảng dưới đây tổng hợp các hiện tượng phổ biến và hướng kiểm tra ban đầu.
| Hiện tượng | Bộ phận cần kiểm tra | Nội dung kiểm tra |
|---|---|---|
| Không hút được linh kiện | Nozzle | Tắc lỗ hút, mòn, biến dạng |
| Hút được nhưng làm rơi | Nozzle, hệ thống chân không | Khả năng giữ chân không, rò rỉ khí |
| Đặt lệch vị trí | Camera, chương trình | Nhận diện tọa độ, fiducial, dữ liệu PCB |
| Xoay sai góc | Camera, chương trình | Nhận diện góc, thông số xoay |
| Gắn nhầm linh kiện | Feeder | Mã reel, vị trí cấp liệu, BOM |
| Thiếu linh kiện | Feeder, nozzle, chương trình | Lịch sử lỗi hút, cấp liệu, dữ liệu gắn |
| Linh kiện bị nứt | Nozzle, thông số đặt | Z-height, lực đặt, độ phẳng PCB |
Trong thực tế, một lỗi có thể xuất phát từ nhiều nguyên nhân kết hợp. Vì vậy, bảng tra cứu chỉ giúp định hướng kiểm tra ban đầu. Kỹ thuật viên cần đối chiếu cảnh báo trên máy, kiểm tra trực tiếp và chạy thử sau khi khắc phục để xác nhận sự cố đã được xử lý.
4. Bảo trì đầu hút nozzle và feeder trong máy SMT
Nozzle và feeder là hai bộ phận ảnh hưởng trực tiếp đến khả năng lấy và cấp linh kiện của máy gắn linh kiện SMT. Nếu không được kiểm tra thường xuyên, các chi tiết này có thể bị mài mòn, tắc nghẽn hoặc hoạt động không ổn định, làm tăng tỷ lệ lỗi và thời gian dừng máy.
4.1. Kiểm tra và bảo trì đầu hút nozzle
Nozzle sử dụng lực chân không để giữ linh kiện trong quá trình di chuyển và đặt lên PCB. Tình trạng của đầu hút ảnh hưởng đến độ ổn định của thao tác gắp, đặc biệt với các linh kiện có kích thước nhỏ.
Các nội dung cần kiểm tra gồm:
- Lỗ hút: Vệ sinh bụi bẩn và cặn bám có thể gây tắc nghẽn đường hút.
- Bề mặt đầu hút: Kiểm tra tình trạng mòn, nứt, biến dạng hoặc hư hỏng.
- Khả năng giữ chân không: Xác nhận nozzle có duy trì được lực hút trong quá trình di chuyển hay không.
- Độ đồng tâm: Kiểm tra tình trạng lắp đặt và vị trí đầu hút so với trục gắn.
- Chủng loại nozzle: Đảm bảo đầu hút phù hợp với kích thước và hình dạng linh kiện.
Nozzle cần được vệ sinh theo quy trình bảo trì của nhà sản xuất. Khi phát hiện đầu hút bị mòn, biến dạng hoặc không còn đáp ứng yêu cầu kỹ thuật, cần thay thế để tránh ảnh hưởng đến độ chính xác của máy.
4.2. Kiểm tra và bảo trì feeder
Feeder có nhiệm vụ cấp linh kiện từ cuộn reel hoặc khay đến vị trí lấy của đầu hút. Cơ cấu cấp liệu hoạt động không ổn định có thể khiến linh kiện sai vị trí, cấp thiếu hoặc không đồng bộ với chu kỳ gắp.
Các nội dung bảo trì cần chú ý:
- Vệ sinh đường dẫn linh kiện và khu vực tiếp xúc với băng tải liệu.
- Kiểm tra cơ cấu kéo băng, bánh răng và bước cấp liệu.
- Kiểm tra cơ cấu bóc lớp cover tape để bảo đảm linh kiện được đưa ra đúng vị trí.
- Kiểm tra các chi tiết cơ khí bị lỏng, mòn hoặc biến dạng.
- Xác nhận feeder được lắp đúng vị trí và khai báo chính xác trong chương trình.
Ngoài ra, cần kiểm tra hoạt động của feeder sau khi bảo trì hoặc thay cuộn linh kiện. Việc cấp liệu phải ổn định và đúng vị trí để đầu hút có thể lấy linh kiện chính xác.
4.3. Lập kế hoạch bảo trì định kỳ
Doanh nghiệp nên xây dựng kế hoạch kiểm tra theo ca, theo lịch bảo trì và theo tình trạng thực tế của thiết bị. Tần suất vệ sinh hoặc thay thế cần căn cứ vào khuyến cáo của nhà sản xuất, cường độ vận hành và lịch sử lỗi. Một số nội dung có thể đưa vào checklist:
- Kiểm tra và vệ sinh nozzle.
- Theo dõi tình trạng cấp liệu của feeder.
- Kiểm tra hệ thống chân không và cảm biến.
- Kiểm tra camera và độ chính xác nhận diện.
- Đối chiếu dữ liệu chương trình với cấu hình sản xuất.
- Ghi nhận lỗi phát sinh và lịch sử thay thế linh kiện.
Việc lưu lại kết quả bảo trì giúp kỹ thuật viên theo dõi tình trạng thiết bị, nhận diện bộ phận có dấu hiệu xuống cấp và chủ động lên kế hoạch thay thế trước khi sự cố ảnh hưởng đến sản xuất.
5. Giải pháp máy gắn linh kiện điện tử của CNC VINA
Để duy trì chất lượng và năng suất trong sản xuất điện tử, máy gắn linh kiện cần được lựa chọn phù hợp với đặc điểm PCB, chủng loại linh kiện và sản lượng mục tiêu. Bên cạnh thiết bị chính, doanh nghiệp cũng cần xem xét khả năng kết nối với máy in kem hàn, lò hàn reflow, hệ thống kiểm tra AOI và các thiết bị phụ trợ trong dây chuyền SMT. Với định hướng thiết kế, chế tạo máy và tích hợp hệ thống tự động hóa, CNC VINA tập trung vào việc khảo sát yêu cầu sản xuất và xây dựng phương án kỹ thuật phù hợp với điều kiện vận hành thực tế của từng doanh nghiệp.
Quá trình lựa chọn và triển khai giải pháp cần xem xét các yếu tố như kích thước PCB, chủng loại linh kiện, độ chính xác đặt, tốc độ gắn, khả năng thay đổi mã sản phẩm và yêu cầu kiểm tra sau lắp ráp.
Đối với các dây chuyền cần tự động hóa ở mức cao hơn, việc tích hợp thiết bị gắn linh kiện với hệ thống vận chuyển, kiểm tra và điều khiển giúp đồng bộ quy trình, giảm thao tác thủ công và kiểm soát trạng thái sản phẩm giữa các công đoạn. Cùng với kinh nghiệm trong lĩnh vực thiết kế, chế tạo máy và tích hợp tự động hóa, CNC VINA hướng tới cung cấp giải pháp phù hợp với nhu cầu và mục tiêu đầu tư của doanh nghiệp. Việc lựa chọn máy gắn linh kiện SMT cần được đánh giá trên cơ sở yêu cầu kỹ thuật, năng lực sản xuất và khả năng mở rộng của toàn bộ dây chuyền.
Liên hệ CNC VINA để được tư vấn giải pháp thiết bị và tích hợp tự động hóa phù hợp với quy trình sản xuất điện tử của doanh nghiệp.
6. Câu hỏi thường gặp về máy gắn linh kiện SMT
6.1. Máy gắn linh kiện SMT hút hụt linh kiện do những nguyên nhân nào?
Tình trạng hút hụt thường liên quan đến nozzle bị tắc, mòn hoặc hư hỏng, hệ thống chân không hoạt động không ổn định và feeder cấp linh kiện sai vị trí. Kỹ thuật viên cần kiểm tra lần lượt đầu hút, đường dẫn chân không và cơ cấu cấp liệu để xác định nguyên nhân.
6.2. Tại sao máy gắn linh kiện SMT đặt sai vị trí hoặc sai góc?
Lỗi này có thể do tọa độ chương trình không chính xác, camera nhận diện sai, fiducial mark không được xác định đúng hoặc nozzle bị lệch tâm. Cần kiểm tra dữ liệu PCB, hiệu chuẩn hệ thống nhận diện và xác nhận tình trạng cơ khí trước khi điều chỉnh chương trình.
6.3. Feeder trong máy SMT có nhiệm vụ gì?
Feeder là bộ cấp linh kiện, có nhiệm vụ đưa linh kiện từ cuộn reel hoặc khay đến vị trí lấy của đầu hút. Feeder cần cấp đúng loại, đúng bước và đúng vị trí để máy thực hiện thao tác gắp linh kiện chính xác.
6.4. Khi nào cần vệ sinh hoặc thay thế đầu hút nozzle?
Nozzle cần được vệ sinh khi có bụi bẩn hoặc cặn bám gây ảnh hưởng đến khả năng hút. Nếu đầu hút bị mòn, nứt, biến dạng hoặc không duy trì được chân không theo yêu cầu, cần thay thế. Tần suất bảo trì phụ thuộc vào cường độ sử dụng và khuyến cáo của nhà sản xuất.
6.5. Làm thế nào để hạn chế lỗi thiếu linh kiện trên PCB?
Cần kiểm tra hoạt động của nozzle và feeder, xác nhận chương trình gắn linh kiện, kiểm soát mã vật liệu trước khi sản xuất và sử dụng hệ thống AOI để phát hiện vị trí thiếu linh kiện sau khi gắn. Đồng thời, cần lưu lại lịch sử lỗi để xác định nguyên nhân và ngăn ngừa tái diễn.
Các lỗi như hút hụt, rơi linh kiện, đặt lệch, sai góc hoặc thiếu linh kiện đều có thể ảnh hưởng trực tiếp đến năng suất và chất lượng của dây chuyền SMT. Để khắc phục hiệu quả, doanh nghiệp cần kiểm tra đồng bộ đầu hút nozzle, feeder, hệ thống camera và chương trình điều khiển thay vì chỉ xử lý hiện tượng bên ngoài. Bên cạnh đó, bảo trì định kỳ và kiểm soát dữ liệu vật liệu giúp hạn chế sự cố phát sinh trong quá trình vận hành. Việc lựa chọn máy gắn linh kiện SMT phù hợp với đặc điểm sản phẩm và sản lượng là cơ sở để duy trì độ chính xác, tính ổn định và hiệu quả của hoạt động sản xuất điện tử.