 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

Phân loại các hệ thống di chuyển cho máy lắp ráp tự động

Hệ thống di chuyển cho máy lắp ráp tự động là bộ phận quan trọng đóng vai trò kết nối các công đoạn sản xuất tại những trạm làm việc khác nhau. Hệ thống này đảm nhiệm việc vận chuyển sản phẩm hoặc cụm chi tiết đang trong quá trình lắp ráp từ vị trí này sang vị trí tiếp theo theo một trình tự đã được thiết lập. Tùy thuộc vào đặc điểm sản phẩm, yêu cầu năng suất và cấu trúc thiết bị, hệ thống transfer có thể được thiết kế với nhiều phương án vận chuyển khác nhau. Việc lựa chọn đúng phương án không chỉ ảnh hưởng đến tốc độ vận hành mà còn quyết định khả năng định vị, độ chính xác và tính ổn định của toàn bộ dây chuyền. Hiện nay, các hệ thống di chuyển trong máy lắp ráp tự động thường được phân loại theo phương thức vận chuyển liên tục, gián đoạn hoặc kết hợp với sự tham gia của người vận hành. Vậy phân loại các hệ thống di chuyển cho máy lắp ráp tự động như thế nào, bài viết dưới đây hãy cùng CNC VINA tìm hiểu rõ những thông tin này nhé
1. Tổng quan về hệ thống di chuyển trong máy lắp ráp tự động
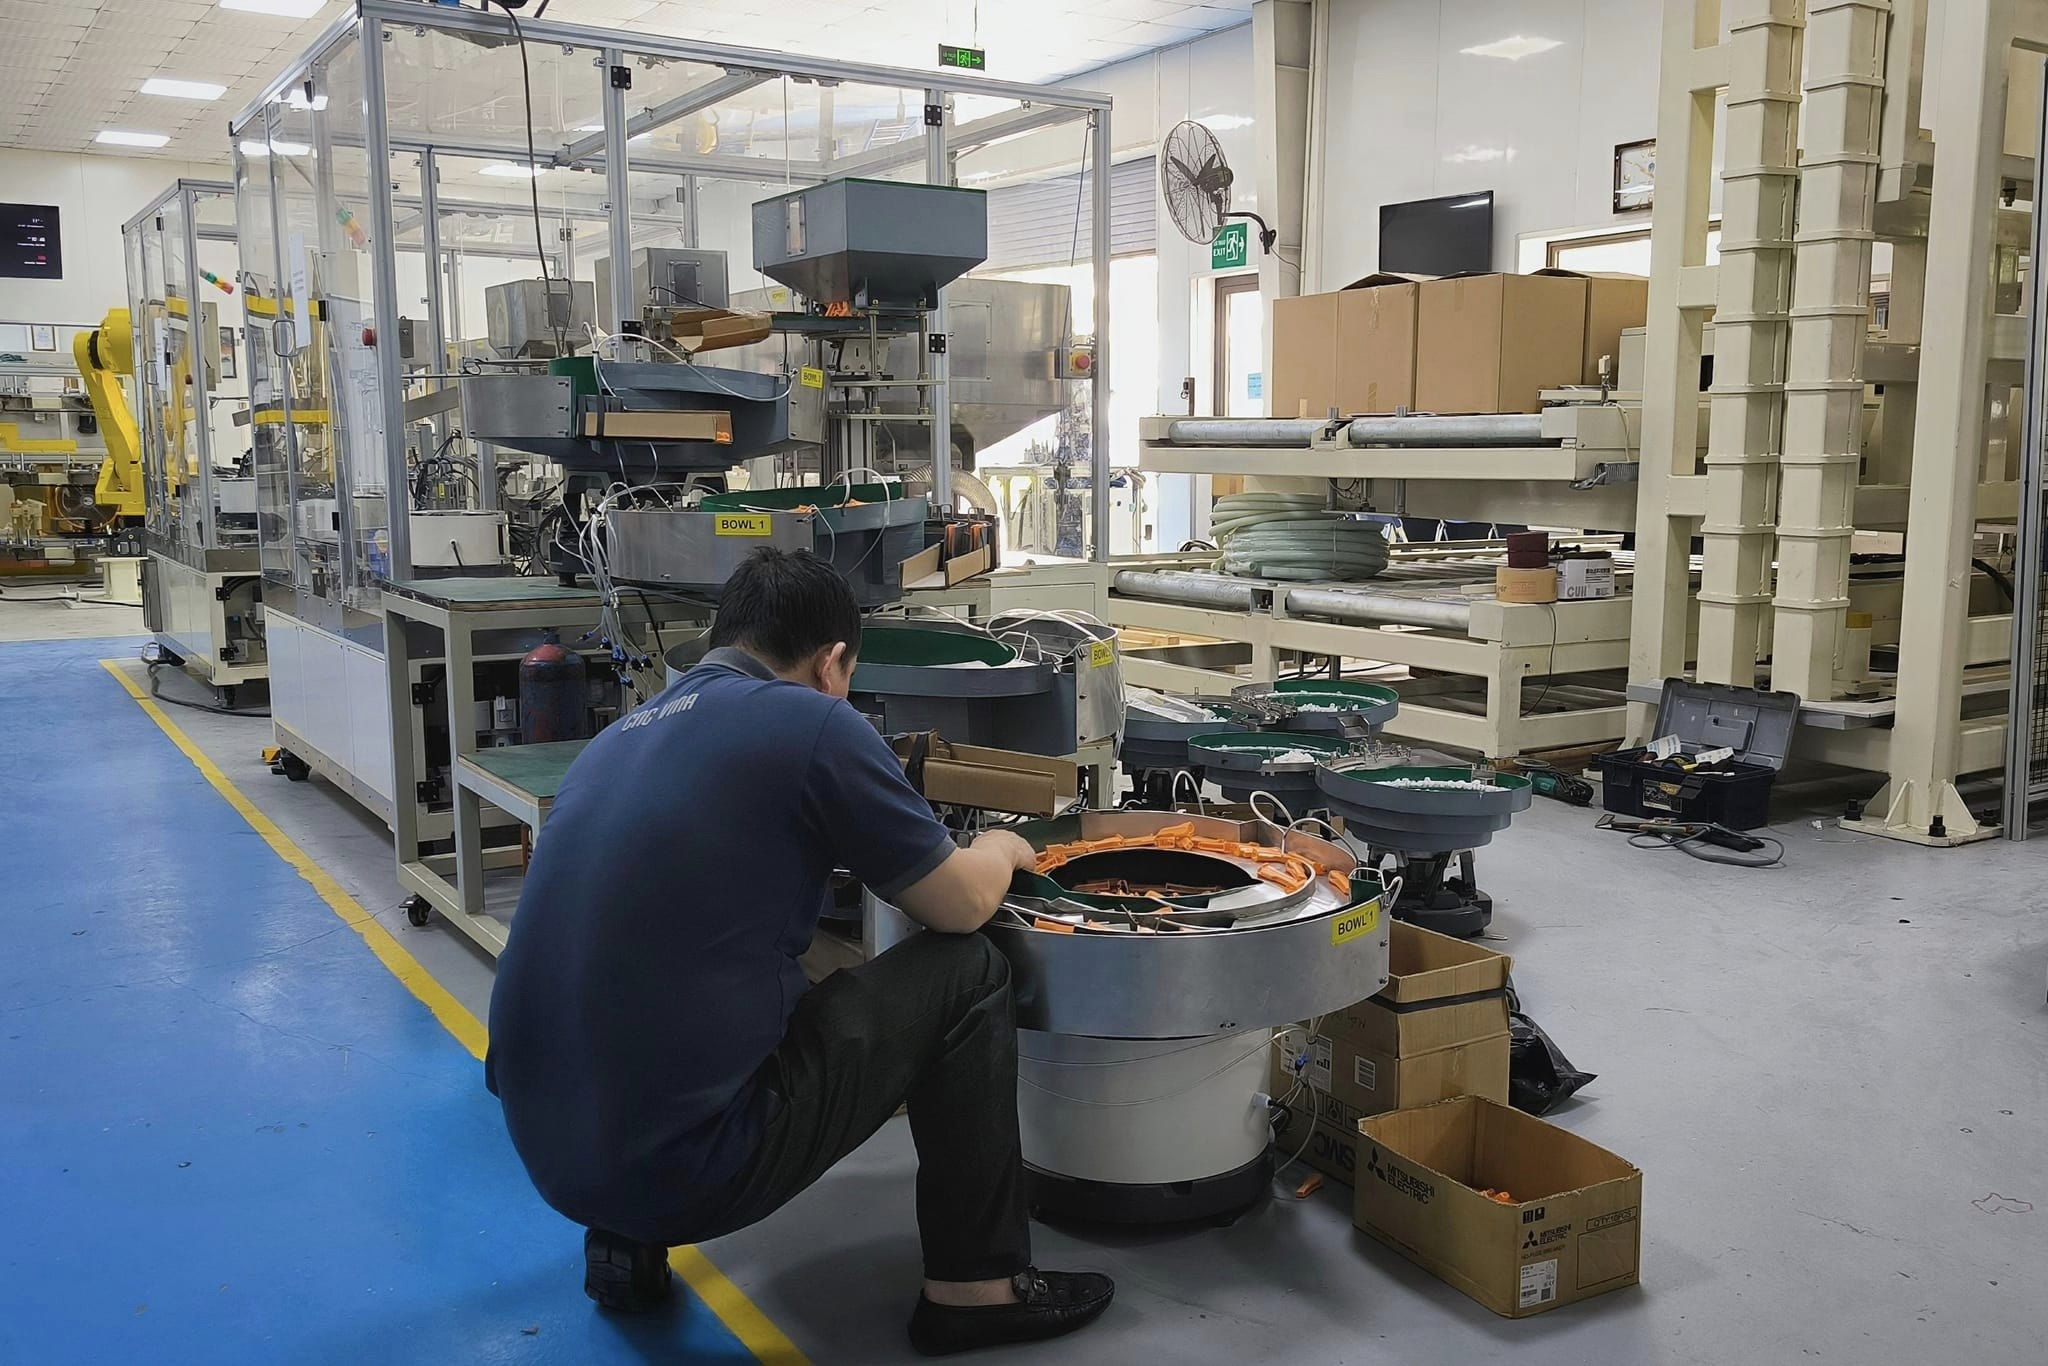
Hệ thống di chuyển có nhiệm vụ đưa sản phẩm hoặc cụm lắp ráp đi qua các trạm làm việc để lần lượt hoàn thành từng công đoạn. Thay vì thực hiện toàn bộ quy trình tại một vị trí, máy được chia thành nhiều trạm riêng biệt, mỗi trạm đảm nhận một thao tác nhất định như cấp phôi, định vị, ép lắp, siết vít, kiểm tra hoặc lấy sản phẩm (hay còn nói dễ hiểu là dùng bộ cấp liệu phôi Bowl Feeder để thực hiện thao tác)
Để đảm bảo sản phẩm duy trì đúng trạng thái trong suốt quá trình vận chuyển, các chi tiết thường được đặt trên bàn gá hoặc pallet chuyên dụng. Bàn gá có nhiệm vụ giữ sản phẩm ổn định, duy trì tư thế lắp ráp và tạo chuẩn định vị phù hợp với từng công đoạn. Hệ thống máy sẽ thực hiện việc di chuyển các bàn gá này từ trạm này sang trạm khác theo trình tự đã được thiết kế.
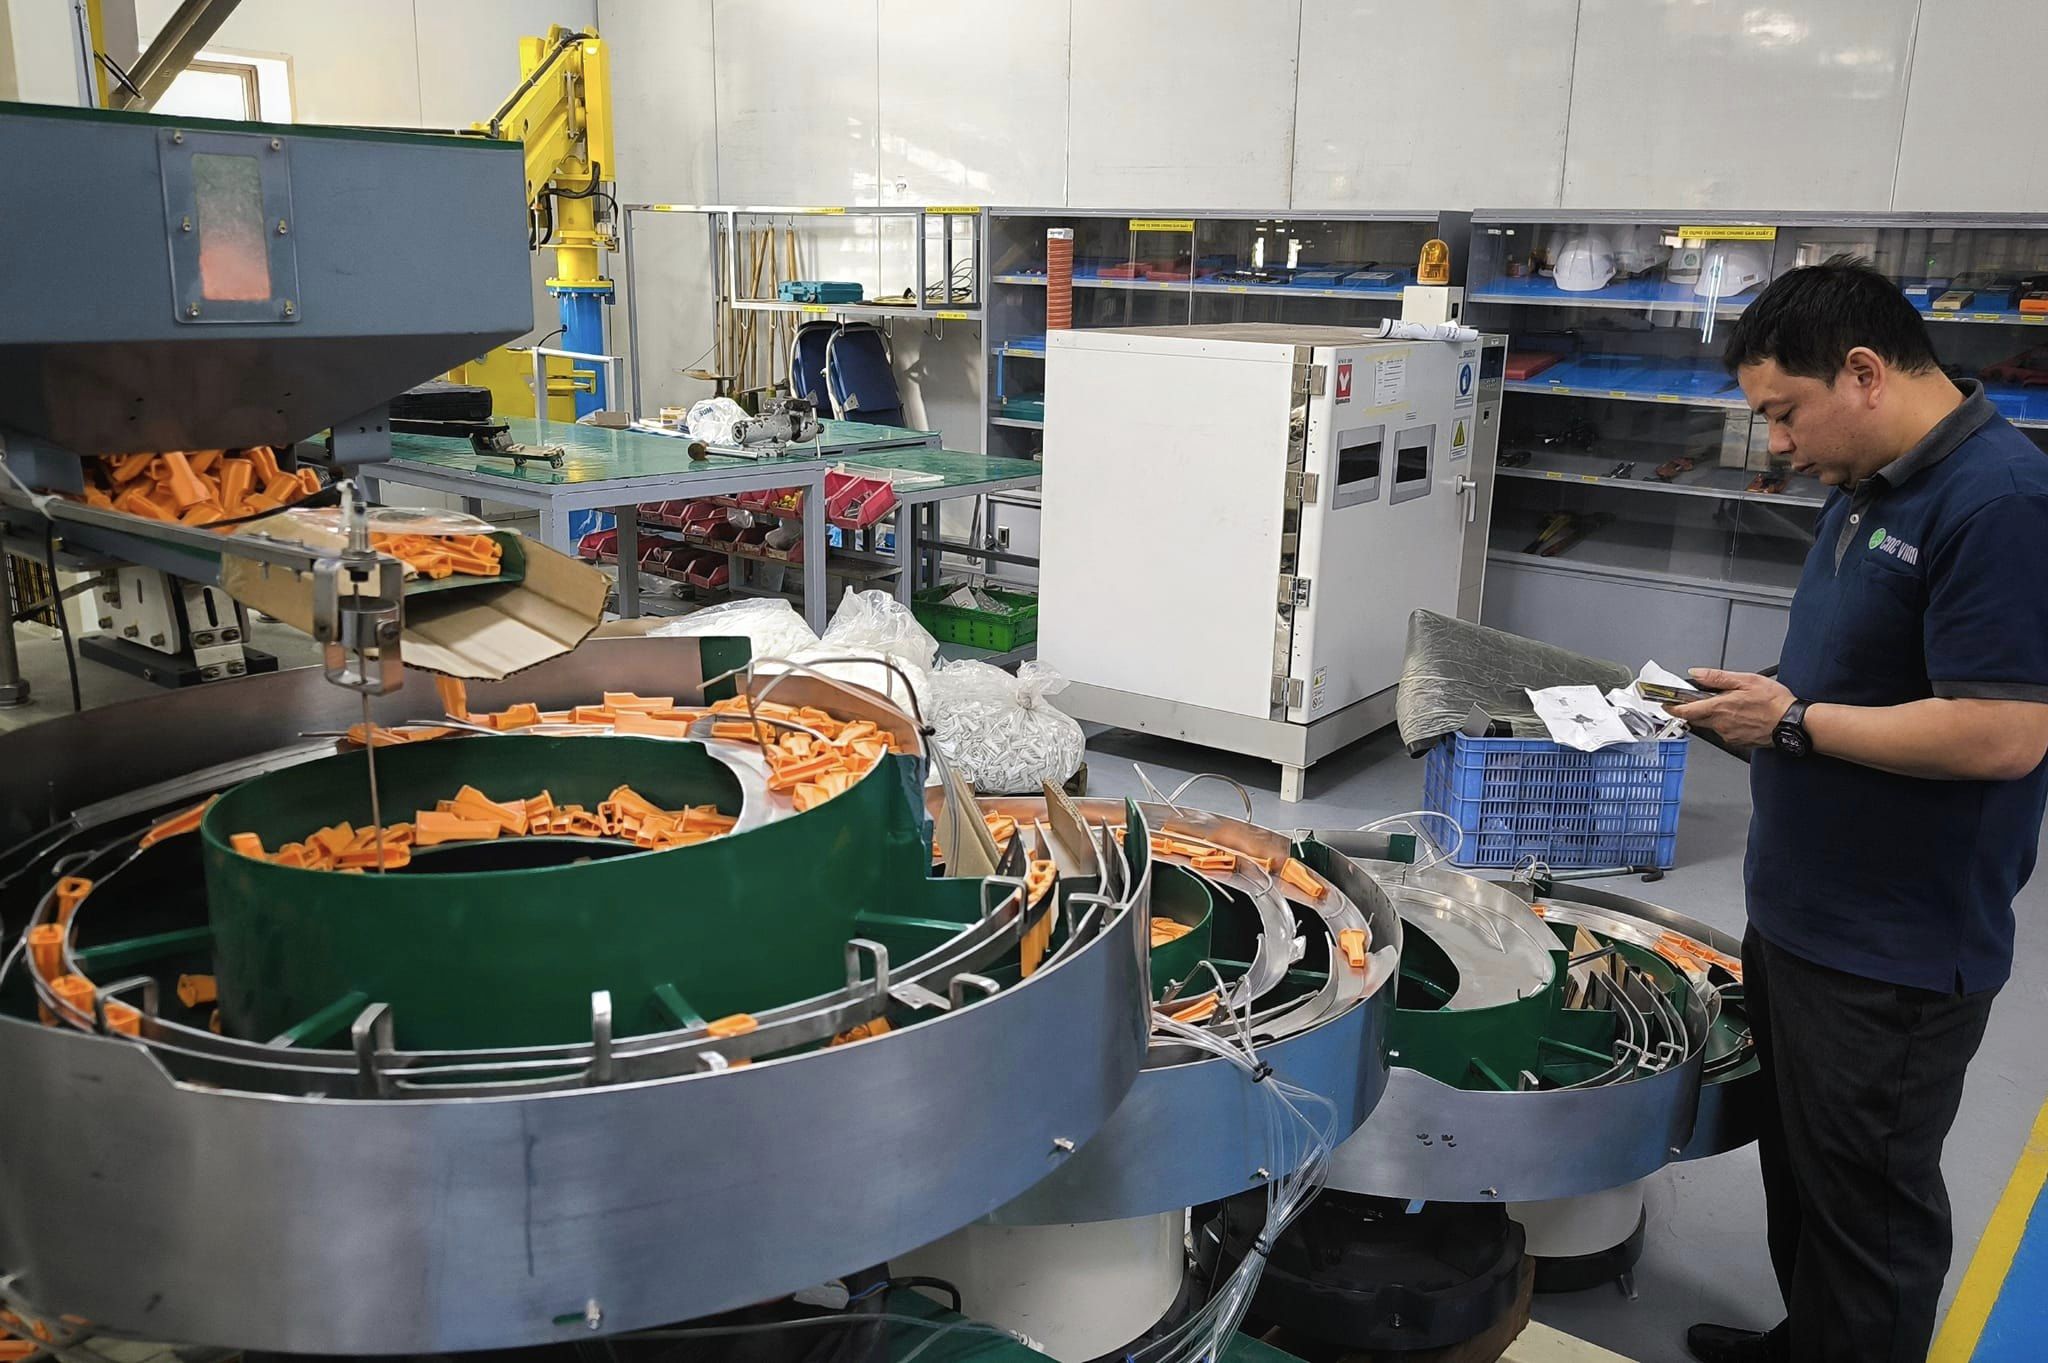
Xét theo cấu tạo và phương thức bố trí, hệ thống di chuyển trong máy lắp ráp tự động có thể chia thành hai dạng chính:
- Hệ thống di chuyển dạng thẳng: Các bàn gá sản phẩm được vận chuyển dọc theo một hoặc nhiều đường trượt tuyến tính, đi qua các trạm lắp ráp được bố trí theo hàng.
- Hệ thống di chuyển dạng mâm xoay: Các bàn gá được bố trí trên bàn xoay và lần lượt di chuyển theo quỹ đạo hình tròn để đưa sản phẩm đến những vị trí làm việc khác nhau.
Bên cạnh cách bố trí đường vận chuyển, hệ thống transfer còn được phân biệt theo phương thức hoạt động, bao gồm di chuyển liên tục, di chuyển gián đoạn và di chuyển tự do hoặc không đồng bộ. Mỗi phương án có đặc điểm riêng, phù hợp với những yêu cầu sản xuất khác nhau.
2. Hệ thống di chuyển liên tục
Hệ thống di chuyển liên tục là phương án trong đó bàn gá sản phẩm luôn chuyển động với tốc độ ổn định trong suốt chu kỳ vận hành. Khi sản phẩm đi qua các trạm, đầu làm việc phải di chuyển đồng bộ hoặc bám theo bàn gá để thực hiện thao tác lắp ráp trong khoảng thời gian cần thiết.
Có hai phương án chuyển động thường được áp dụng cho hệ thống này. Ở phương án thứ nhất, đầu làm việc di chuyển song song với bàn gá sản phẩm trong một khoảng hành trình nhất định. Sau khi hoàn thành thao tác, đầu làm việc quay trở lại vị trí ban đầu để chuẩn bị cho chu kỳ tiếp theo. Ở phương án thứ hai, đầu làm việc chuyển động theo một quỹ đạo hình tròn tiếp tuyến với hướng di chuyển của bàn gá, cho phép thực hiện thao tác trong khoảng thời gian hai bộ phận chuyển động đồng bộ.
2.1. Nguyên lý hoạt động của hệ thống di chuyển liên tục
Trong quá trình vận hành, các bàn gá sản phẩm liên tục được đưa qua những vị trí lắp ráp theo tốc độ đã cài đặt. Đầu làm việc phải theo kịp chuyển động của bàn gá để duy trì vị trí tương đối phù hợp trong suốt thời gian thực hiện thao tác.
Sau khi hoàn thành công đoạn, đầu làm việc tách khỏi bàn gá và quay về vị trí chuẩn bị. Trong khi đó, sản phẩm tiếp tục di chuyển đến trạm tiếp theo để thực hiện công đoạn kế tiếp. Quá trình này diễn ra liên tục, không yêu cầu bàn gá phải dừng hoàn toàn tại từng trạm.
2.2. Đặc điểm và phạm vi ứng dụng
Hệ thống di chuyển liên tục có ưu điểm là duy trì dòng sản phẩm ổn định, hạn chế thời gian chờ giữa các công đoạn và phù hợp với những dây chuyền có tốc độ sản xuất cao. Tuy nhiên, phương án này có một số hạn chế khi ứng dụng vào lắp ráp cơ khí tự động.
Do đầu làm việc và các thiết bị liên quan thường có khối lượng lớn, việc thiết kế cơ cấu chuyển động đồng bộ sẽ phức tạp hơn. Bên cạnh đó, việc duy trì độ chính xác giữa đầu làm việc và bàn gá sản phẩm cũng khó khăn khi cả hai cùng chuyển động. Điều này có thể ảnh hưởng đến độ ổn định của các thao tác yêu cầu định vị chính xác như ép lắp, gia công hoặc lắp ghép chi tiết.
Vì vậy, hệ thống di chuyển liên tục thường được ứng dụng nhiều hơn trong các ngành có quy trình sản xuất tốc độ cao và thao tác lặp lại, chẳng hạn như chế biến thực phẩm, chiết rót mỹ phẩm, đóng chai và đóng gói sản phẩm dạng lỏng.
3. Hệ thống di chuyển gián đoạn
Khác với phương án di chuyển liên tục, hệ thống di chuyển gián đoạn (Intermittent Transfer) vận chuyển bàn gá theo từng bước xác định. Sau mỗi lần di chuyển, bàn gá dừng lại tại trạm làm việc để các đầu máy thực hiện thao tác lắp ráp.
Đây là phương án được sử dụng phổ biến trong các máy lắp ráp tự động, đặc biệt đối với những công đoạn yêu cầu độ chính xác cao. Khi bàn gá đã đến đúng vị trí, cơ cấu định vị sẽ giữ cố định sản phẩm trước khi đầu làm việc bắt đầu hoạt động.
Tùy theo cách bố trí các trạm, hệ thống di chuyển gián đoạn thường được chia thành hai dạng chính là máy dạng mâm xoay và máy dạng dây chuyền thẳng.
3.1. Hệ thống di chuyển gián đoạn dạng mâm xoay
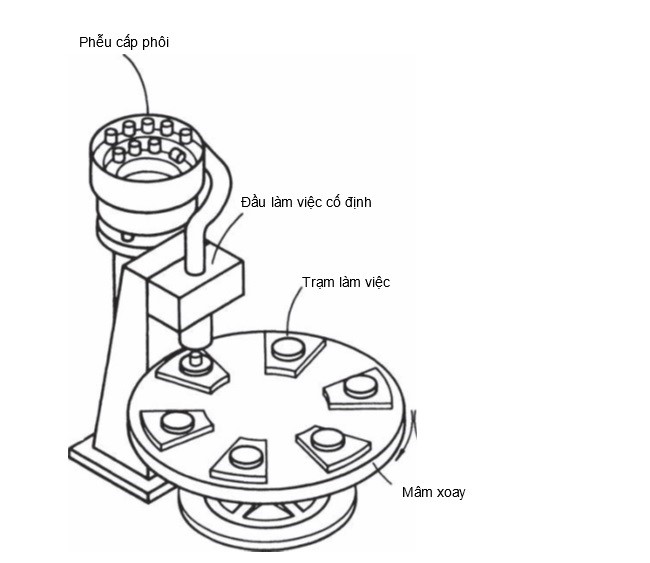
Máy lắp ráp tự động dạng mâm xoay (Indexing Rotary Table) sử dụng một bàn xoay được chia thành nhiều vị trí gá sản phẩm. Mỗi vị trí tương ứng với một trạm làm việc hoặc một công đoạn lắp ráp nhất định.
Trong quá trình vận hành, bàn xoay lần lượt đưa các sản phẩm đến những đầu làm việc được bố trí xung quanh. Sau mỗi bước phân độ, bàn xoay dừng lại để các cơ cấu thực hiện thao tác theo chương trình điều khiển. Khi tất cả các công đoạn tại vị trí tương ứng hoàn thành, bàn xoay tiếp tục dịch chuyển đến bước tiếp theo.
Với cấu trúc này, quá trình lắp ráp sản phẩm được hoàn thành sau một vòng quay của bàn xoay. Tại trạm cuối cùng, sản phẩm hoàn thiện được lấy ra khỏi máy, đồng thời vị trí gá được chuẩn bị để tiếp nhận sản phẩm tiếp theo.
Ưu điểm của hệ thống mâm xoay là các trạm làm việc được bố trí tập trung trong một không gian tương đối gọn. Các đầu lắp ráp có thể được sắp xếp xung quanh bàn xoay, giúp rút ngắn quãng đường vận chuyển và thuận tiện cho việc đồng bộ hóa các thao tác.
Tuy nhiên, số lượng trạm và kích thước bàn xoay cần được tính toán phù hợp với kích thước sản phẩm, thời gian thao tác và không gian lắp đặt. Ngoài ra, cơ cấu phân độ và định vị phải đảm bảo độ chính xác để sản phẩm luôn nằm đúng vị trí khi thực hiện các công đoạn.
3.2. Hệ thống di chuyển gián đoạn dạng dây chuyền thẳng
Hệ thống di chuyển dạng thẳng (In-line transfer system) bố trí các trạm lắp ráp theo một hoặc nhiều tuyến vận chuyển tuyến tính. Các bàn gá sản phẩm được đưa lần lượt qua từng trạm để hoàn thành quy trình sản xuất.
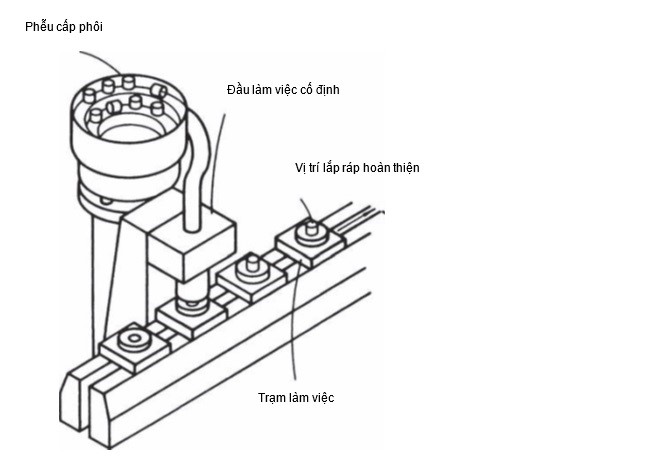
Thông thường, chiều dài bàn gá được thiết kế theo bước di chuyển tiêu chuẩn của hệ thống. Khi bắt đầu chu kỳ, các bàn gá được cơ cấu transfer đẩy hoặc kéo tiến lên một khoảng xác định. Sau khi đến vị trí làm việc, từng bàn gá được cố định để đảm bảo độ ổn định trong quá trình lắp ráp.
Sau khi các thao tác tại một trạm hoàn tất, hệ thống tiếp tục đưa bàn gá đến trạm kế tiếp. Tại cuối dây chuyền, sản phẩm hoàn thiện được lấy ra và bàn gá trống được đưa trở lại đầu dây chuyền để tiếp tục chu kỳ sản xuất.
Để tối ưu quá trình vận chuyển, các máy lắp ráp dạng thẳng thường được thiết kế thêm hệ thống thu hồi pallet trống. Tùy theo không gian lắp đặt và cấu tạo máy, pallet có thể được đưa trở lại theo phương thẳng đứng hoặc phương nằm ngang.
3.2.1. Hệ thống thu hồi bàn gá theo mặt phẳng thẳng đứng
Ở phương án này, sau khi sản phẩm được lấy ra tại cuối dây chuyền, bàn gá trống được chuyển hướng xuống một tầng vận chuyển phía dưới. Hệ thống băng tải hoặc cơ cấu truyền động sẽ đưa bàn gá quay trở lại đầu dây chuyền theo một tuyến riêng.
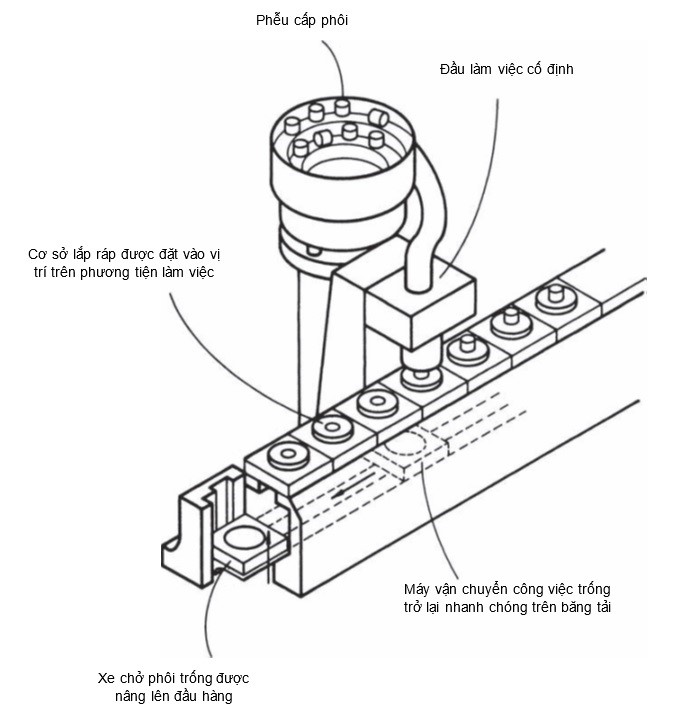
Cách bố trí này cho phép tận dụng không gian theo chiều cao, hạn chế việc mở rộng diện tích mặt sàn. Đồng thời, đường vận chuyển sản phẩm và đường hồi bàn gá được phân chia rõ ràng, giúp tổ chức dòng vận chuyển liên tục giữa các công đoạn.
Tuy nhiên, thiết kế cần tính toán phù hợp về hành trình nâng hạ, cơ cấu chuyển hướng và khả năng đồng bộ giữa hai tuyến vận chuyển. Các vị trí chuyển tiếp cũng cần đảm bảo bàn gá không bị va chạm hoặc sai lệch khi di chuyển.
3.2.2. Hệ thống thu hồi bàn gá theo mặt phẳng nằm ngang
Đối với phương án này, bàn gá trống sau khi hoàn thành hành trình trên dây chuyền lắp ráp sẽ được chuyển sang một tuyến vận chuyển hồi riêng nằm trên cùng mặt phẳng. Bàn gá tiếp tục di chuyển theo hướng ngược lại để quay về vị trí cấp phôi ban đầu.
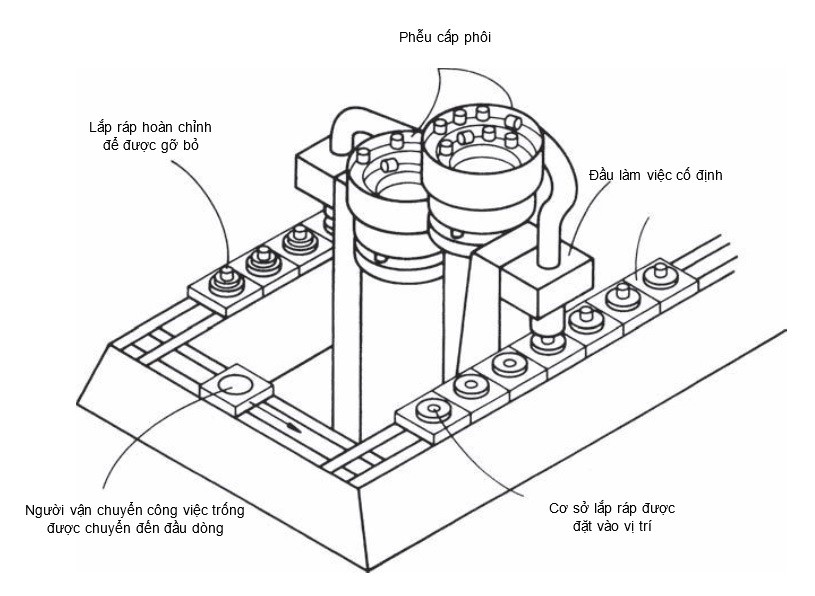
Ưu điểm của cấu trúc này là quá trình chuyển tiếp giữa dây chuyền lắp ráp và tuyến hồi bàn gá tương đối đơn giản. Các đầu lắp ráp và thiết bị vận chuyển cũng có thể được bố trí thuận tiện tại những vị trí làm việc đã xác định.
Tuy nhiên, hệ thống thường chiếm nhiều diện tích mặt sàn hơn so với phương án thu hồi theo mặt phẳng thẳng đứng. Ngoài ra, việc bố trí các tuyến vận chuyển phải đảm bảo không ảnh hưởng đến không gian thao tác của người vận hành và khả năng tiếp cận các trạm máy.
3.3. Yêu cầu về độ chính xác và định vị bàn gá sản phẩm
Đối với các hệ thống di chuyển dạng dây chuyền, độ chính xác của bàn gá và cơ cấu định vị có ảnh hưởng trực tiếp đến chất lượng lắp ráp. Bàn gá cần được chế tạo với kích thước chính xác, đảm bảo khả năng giữ sản phẩm ổn định và duy trì vị trí tương quan giữa các trạm.
Nếu sai số kích thước của từng bàn gá không được kiểm soát, sai lệch có thể tích lũy theo chiều dài dây chuyền. Ví dụ, nếu mỗi bàn gá có sai lệch 0,025 mm và hệ thống gồm 20 trạm, sai lệch tích lũy về mặt lý thuyết có thể đạt 0,5 mm trong trường hợp các sai số cùng chiều. Mức sai lệch này có thể gây khó khăn cho các đầu làm việc, đặc biệt ở những công đoạn yêu cầu độ chính xác cao.
Để hạn chế tình trạng trên, các hệ thống transfer thường được thiết kế thêm cơ cấu định vị cuối hành trình. Sau khi bàn gá được vận chuyển đến trạm làm việc, chốt định vị hoặc piston định vị sẽ đưa bàn gá về đúng chuẩn và khóa cố định trước khi bắt đầu thao tác.
Nhờ đó, sai số trong quá trình vận chuyển được hạn chế ảnh hưởng đến vị trí làm việc thực tế, giúp duy trì độ chính xác và tính ổn định của toàn bộ dây chuyền
4. Hệ thống di chuyển tự động kết hợp với người vận hành
Ngoài các hệ thống hoạt động theo chu kỳ cố định, máy lắp ráp tự động còn có phương án vận chuyển kết hợp với người vận hành. Trong đó, thời điểm di chuyển giữa các trạm có thể phụ thuộc vào tín hiệu xác nhận hoàn thành công việc thay vì được kích hoạt theo một chu kỳ thời gian cố định.
Đây là cơ sở của hệ thống di chuyển tự do hoặc hệ thống không đồng bộ (Free Transfer / Asynchronous Transfer).
4.1. Nguyên lý hoạt động của hệ thống di chuyển tự do
Trong hệ thống di chuyển tự do, mỗi trạm làm việc có khả năng hoàn thành thao tác và giải phóng bàn gá độc lập. Sau khi công đoạn lắp ráp kết thúc, bàn gá được đưa đến trạm tiếp theo thông qua băng tải hoặc cơ cấu vận chuyển, với điều kiện vị trí tiếp nhận đang trống và sẵn sàng hoạt động.
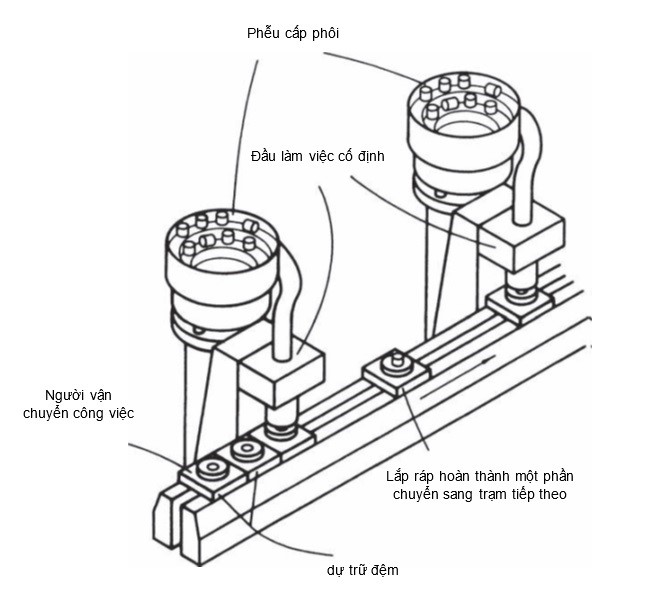
Khác với hệ thống đồng bộ, bàn gá không nhất thiết phải di chuyển đồng loạt theo cùng một chu kỳ. Các trạm có thể hoạt động với nhịp độ khác nhau tùy thuộc vào thời gian thực hiện thao tác và trạng thái sẵn sàng của từng vị trí.
Người vận hành có thể tham gia vào một số công đoạn như cấp phôi, kiểm tra, lắp chi tiết hoặc lấy sản phẩm hoàn thiện. Hệ thống điều khiển sẽ phối hợp trạng thái giữa các trạm để đảm bảo bàn gá chỉ được chuyển đi khi điều kiện vận hành cho phép.
4.2. Đặc điểm và lợi ích của hệ thống không đồng bộ
Một đặc điểm đáng chú ý của hệ thống di chuyển tự do là khả năng hạn chế ảnh hưởng dây chuyền khi xảy ra sự cố tại một trạm. Nếu một vị trí cần thêm thời gian xử lý hoặc tạm thời dừng hoạt động, các trạm khác vẫn có thể tiếp tục làm việc trong phạm vi được hệ thống cho phép và còn vị trí lưu trữ trung gian.
Điều này giúp giảm tình trạng toàn bộ dây chuyền phải dừng ngay khi một công đoạn gặp vấn đề. Đồng thời, hệ thống có thể thích ứng tốt hơn với những công đoạn có thời gian thao tác khác nhau hoặc cần sự tham gia trực tiếp của người vận hành.
Tuy nhiên, để đạt được hiệu quả, máy cần có không gian đệm giữa các trạm, cơ cấu điều khiển phù hợp và hệ thống cảm biến giám sát trạng thái bàn gá. Việc thiết kế cũng cần tính đến khả năng ùn tắc tại các vị trí trung gian khi một trạm phía sau chưa thể tiếp nhận sản phẩm.
5. Tiêu chí lựa chọn hệ thống di chuyển cho máy lắp ráp tự động
Mỗi phương án transfer có cấu tạo, nguyên lý và phạm vi ứng dụng riêng. Vì vậy, việc lựa chọn hệ thống phù hợp cần dựa trên đặc điểm sản phẩm, yêu cầu công nghệ và điều kiện vận hành thực tế.
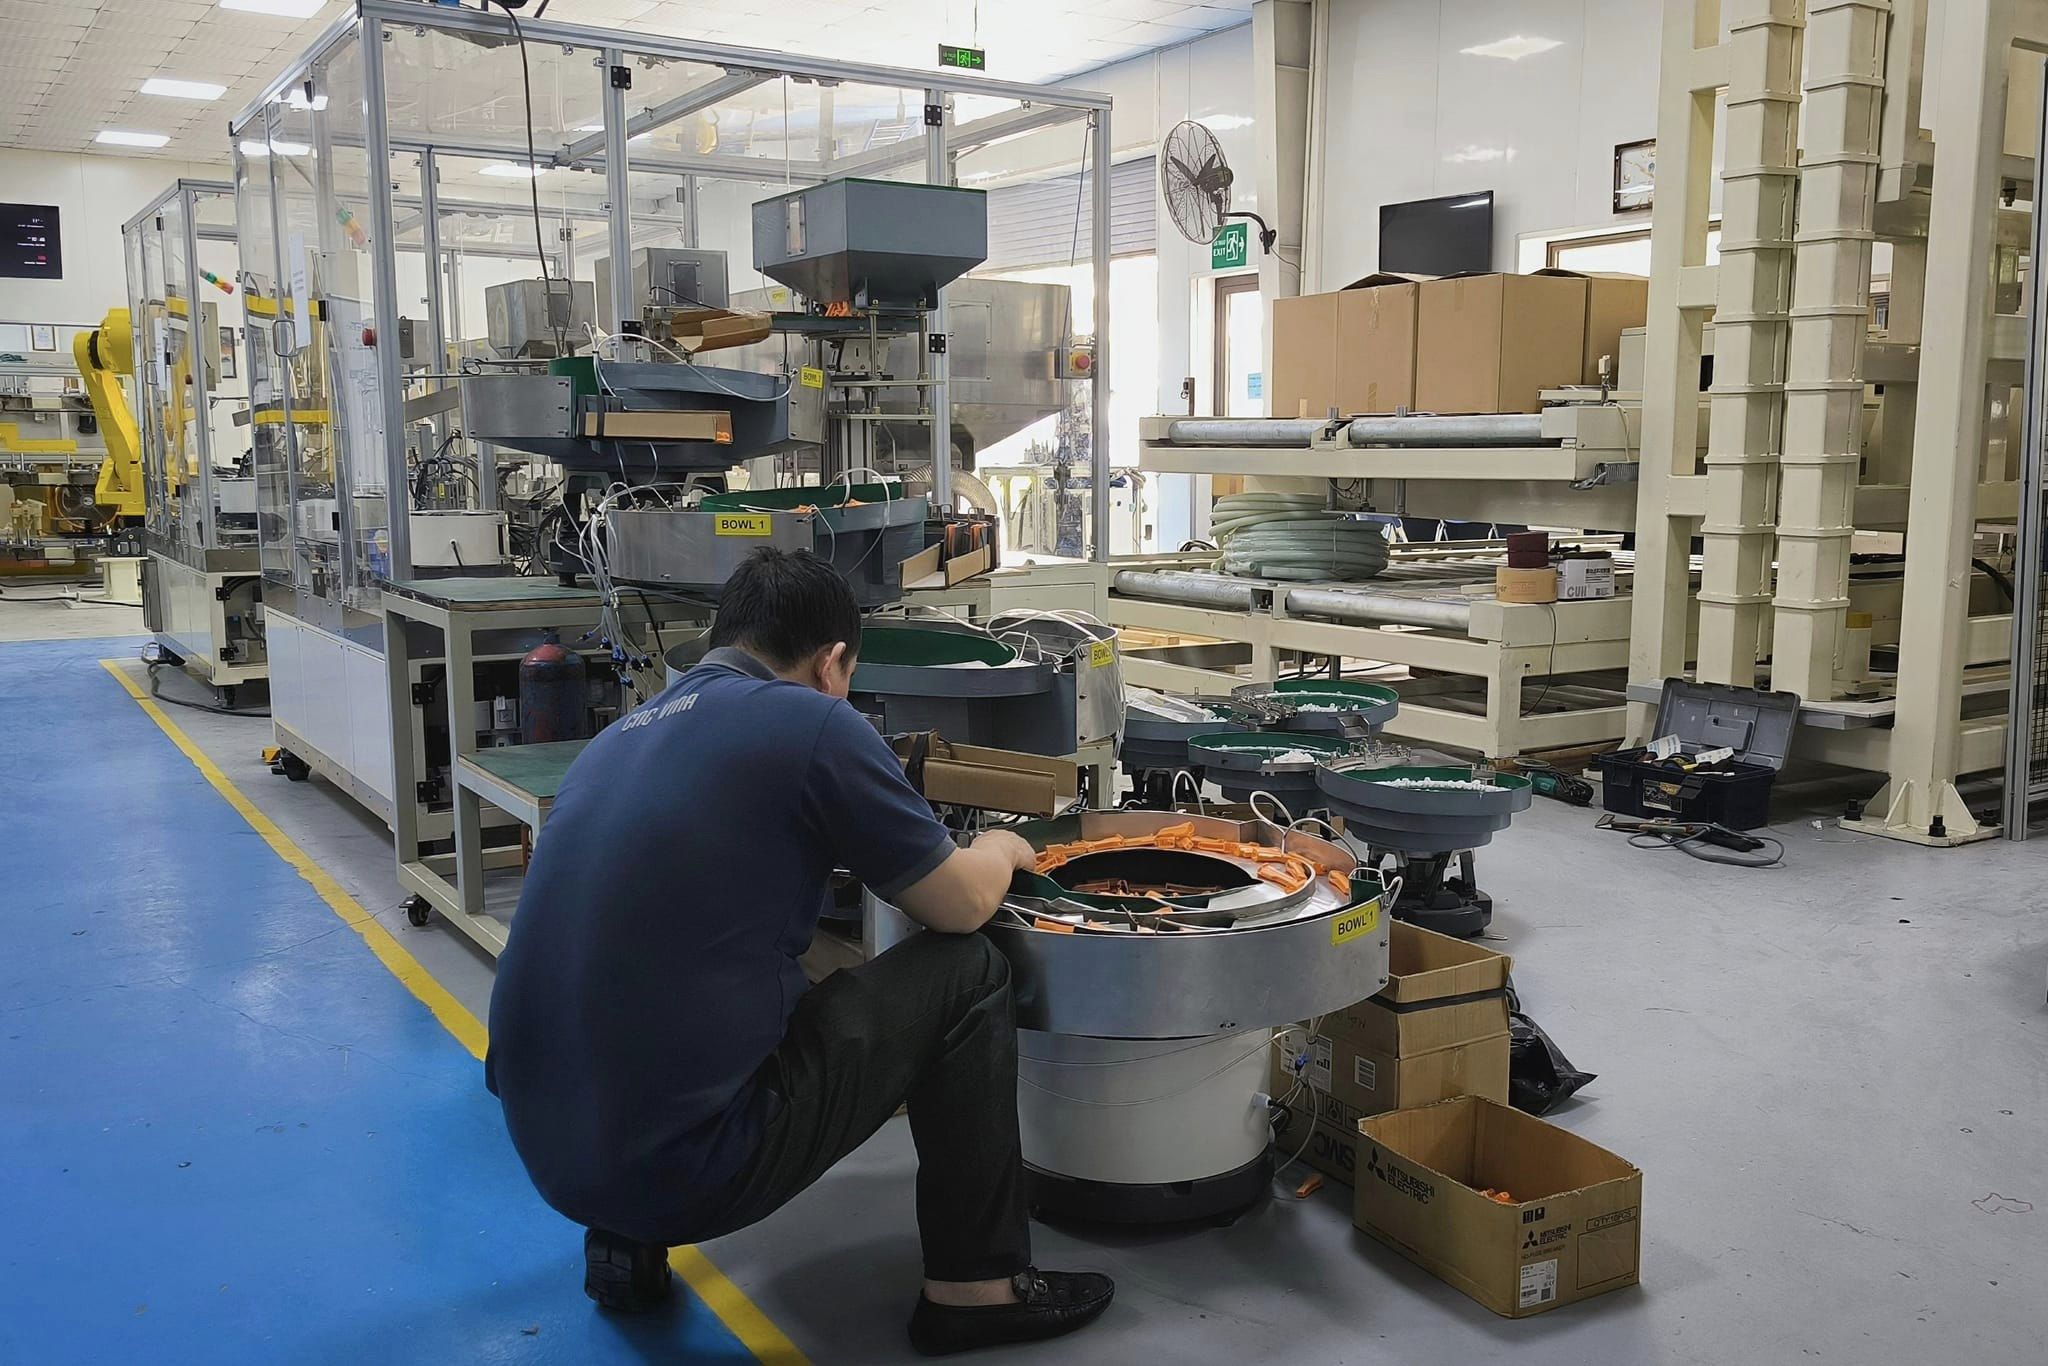
Một số yếu tố quan trọng cần xem xét gồm:
- Đặc điểm sản phẩm: Kích thước, khối lượng, hình dạng và yêu cầu định vị của sản phẩm ảnh hưởng trực tiếp đến cấu tạo bàn gá và cơ cấu vận chuyển.
- Yêu cầu năng suất: Dây chuyền có sản lượng lớn, chu kỳ ngắn có thể cân nhắc hệ thống di chuyển liên tục hoặc mâm xoay phân độ, tùy theo đặc điểm công đoạn.
- Độ chính xác lắp ráp: Các thao tác ép, lắp ghép hoặc định vị yêu cầu chính xác cần có cơ cấu định vị và khóa bàn gá tại từng trạm.
- Thời gian thực hiện từng công đoạn: Nếu thời gian thao tác giữa các trạm chênh lệch đáng kể, hệ thống không đồng bộ có thể là phương án phù hợp.
- Không gian lắp đặt: Cần xem xét diện tích mặt sàn, chiều cao thiết bị và phương án thu hồi bàn gá để lựa chọn bố trí dạng thẳng hoặc dạng mâm xoay.
- Khả năng mở rộng và bảo trì: Cấu trúc máy cần thuận tiện cho việc thay đổi sản phẩm, điều chỉnh vị trí trạm và bảo dưỡng các cơ cấu vận chuyển.
Việc đánh giá đồng thời những yếu tố này giúp doanh nghiệp lựa chọn được cấu trúc máy phù hợp, tránh thiết kế dư thừa hoặc không đáp ứng yêu cầu sản xuất.
Việc lựa chọn hệ thống di chuyển phù hợp cho máy lắp ráp tự động là một trong những yếu tố quan trọng khi thiết kế máy. Tùy theo đặc điểm sản phẩm, số lượng công đoạn và yêu cầu năng suất, doanh nghiệp có thể sử dụng hệ thống mâm xoay phân độ, transfer tuyến tính, cơ cấu thu hồi pallet hoặc hệ thống di chuyển tự do kết hợp với người vận hành. CNC VINA tiếp nhận thiết kế và chế tạo máy lắp ráp tự động theo yêu cầu thực tế của từng doanh nghiệp. Phương án thiết kế được xem xét dựa trên kết cấu sản phẩm, trình tự lắp ráp, phương pháp định vị, thời gian thao tác và mặt bằng bố trí thiết bị. Trong quá trình triển khai, hệ thống vận chuyển được tính toán đồng bộ với bàn gá, cơ cấu định vị, đầu làm việc và hệ thống điều khiển. Điều này giúp đảm bảo sản phẩm được đưa đến đúng vị trí, duy trì trạng thái ổn định và đáp ứng yêu cầu của từng công đoạn lắp ráp. Với định hướng thiết kế giải pháp phù hợp cho từng quy trình sản xuất, CNC VINA hướng đến việc xây dựng các hệ thống máy có tính ứng dụng thực tế, vận hành ổn định và thuận tiện trong quá trình sử dụng. Doanh nghiệp có thể liên hệ CNC VINA để trao đổi về đặc điểm sản phẩm, yêu cầu lắp ráp và phương án thiết kế máy tự động phù hợp với nhu cầu sản xuất.