Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh


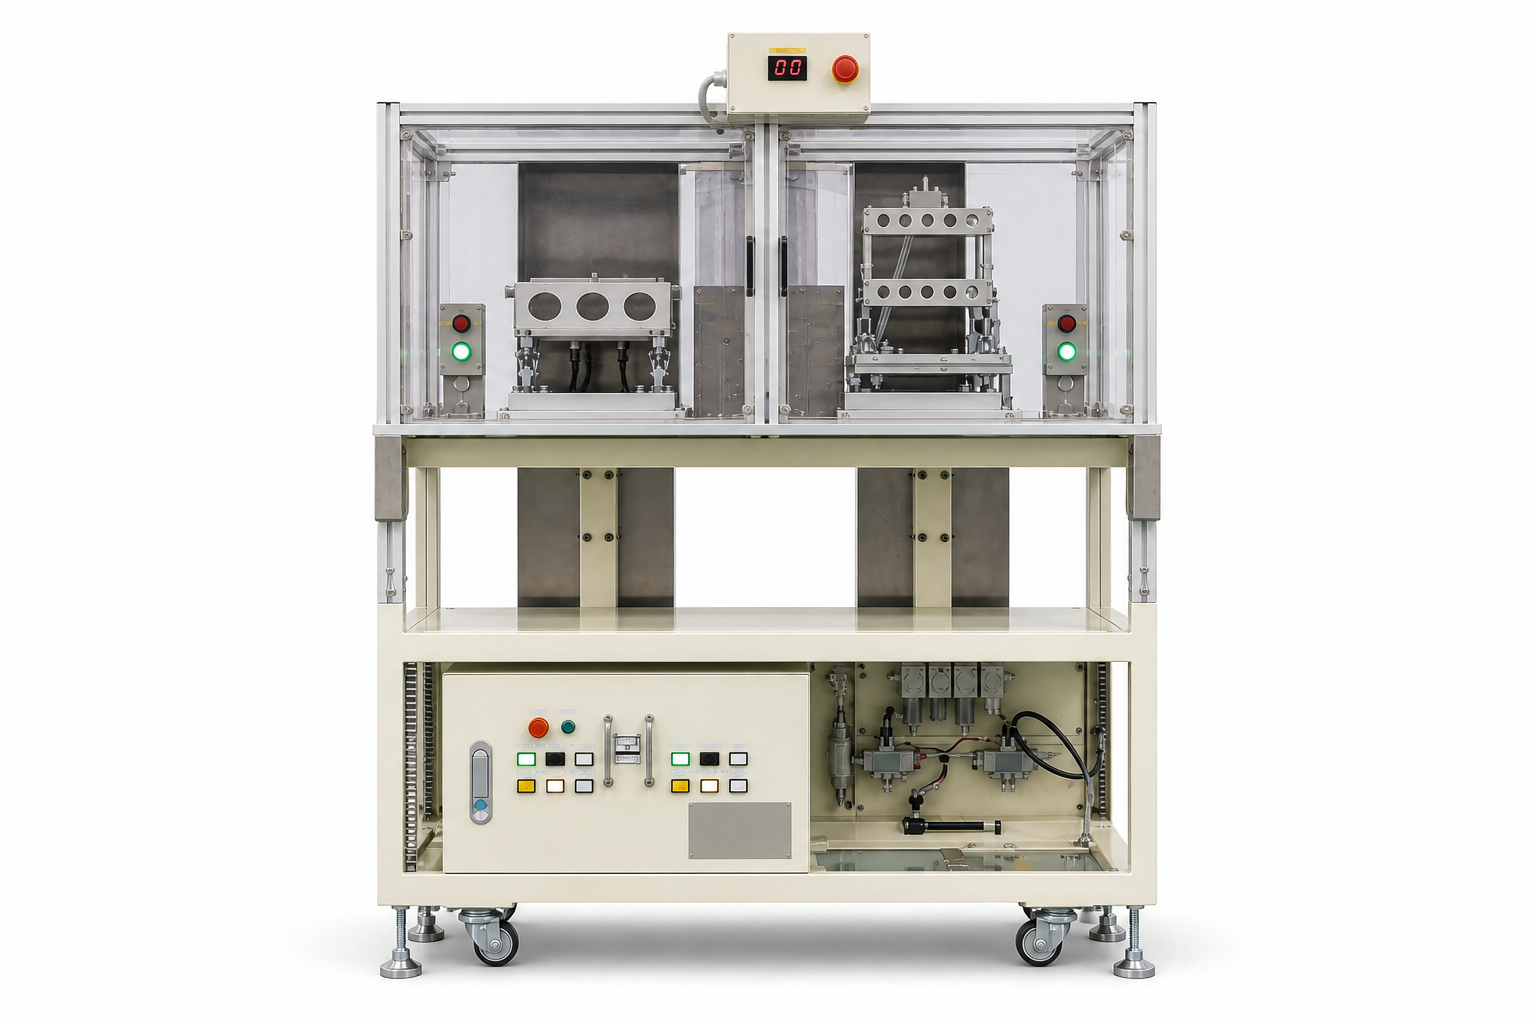


Thông số kỹ thuật của máy kiểm tra rò khí nắp hộp số
| Kích thước máy | L2870 × W1150 × H1570 mm |
| Kích thước bể nước | L1100 × W1700 × H700 mm |
| Điện điều khiển | 24VDC |
| Áp suất khí cấp | 0.4–0.6 MPa |
| Áp suất làm việc tối đa của bình khí | 2 MPa |
| Nhân công vận hành | 1 công nhân |
| Màu sắc | Tùy chọn |
Máy kiểm tra rò khí nắp hộp số được cấu tạo như thế nào?
Máy kiểm tra rò khí nắp hộp số được thiết kế với các bộ phận phối hợp để thực hiện toàn bộ quá trình từ định vị sản phẩm, kẹp giữ, làm kín, cấp khí đến nhúng nước và kiểm tra rò rỉ. Tùy theo hình dạng, kích thước nắp hộp số và yêu cầu của dây chuyền, các cơ cấu trên máy có thể được thiết kế, điều chỉnh phù hợp với từng loại sản phẩm.
Về cơ bản, máy gồm khung máy, bàn gá và đồ gá sản phẩm, cơ cấu kẹp, hệ thống cấp khí, bể nước kiểm tra, cơ cấu nâng hạ và hệ thống điều khiển. Sự kết hợp của các bộ phận này giúp quá trình kiểm tra được thực hiện theo trình tự ổn định, hạn chế thao tác thủ công và hỗ trợ người vận hành dễ dàng phát hiện vị trí rò khí.
Khung máy và kết cấu tổng thể
Khung máy là bộ phận tạo nên kết cấu chính, đồng thời là vị trí lắp đặt các cơ cấu gá, kẹp, hệ thống cấp khí, bể nước và các thiết bị liên quan. Khung được thiết kế đảm bảo độ chắc chắn trong quá trình vận hành, hạn chế rung động hoặc sai lệch vị trí khi sản phẩm được kẹp và đưa xuống bể nước.
Khu vực thao tác được bố trí để người vận hành có thể dễ dàng đưa nắp hộp số vào vị trí kiểm tra, thực hiện các thao tác cần thiết và lấy sản phẩm sau khi hoàn tất chu trình. Tùy yêu cầu mặt bằng nhà xưởng, kích thước tổng thể và vị trí thao tác của máy có thể được thiết kế phù hợp với không gian lắp đặt thực tế.
Bàn gá và đồ gá định vị nắp hộp số
Bàn gá là vị trí tiếp nhận sản phẩm trước khi bắt đầu chu trình kiểm tra. Trên bàn gá bố trí đồ gá chuyên dụng nhằm xác định đúng vị trí của nắp hộp số và tạo điều kiện để các cơ cấu kẹp, làm kín hoạt động chính xác.
Đồ gá được thiết kế dựa trên hình dạng, kích thước và các vị trí cần kiểm tra của từng loại nắp hộp số. Các điểm định vị giúp sản phẩm nằm đúng vị trí, hạn chế xê dịch trong quá trình kẹp, cấp khí hoặc nhúng nước.
Đối với trường hợp doanh nghiệp cần kiểm tra nhiều loại nắp hộp số, đồ gá có thể được thiết kế theo hướng thay đổi hoặc điều chỉnh để phù hợp với từng model. Điều này giúp tăng tính linh hoạt khi sử dụng máy trên dây chuyền có nhiều chủng loại sản phẩm.
Cơ cấu kẹp giữ sản phẩm
Sau khi nắp hộp số được đặt đúng vị trí, cơ cấu kẹp có nhiệm vụ cố định sản phẩm trong suốt quá trình kiểm tra. Việc giữ sản phẩm ổn định giúp hạn chế tình trạng dịch chuyển khi cấp khí hoặc khi cơ cấu đưa sản phẩm xuống bể nước.
Cơ cấu kẹp được bố trí tại các vị trí phù hợp với kết cấu của nắp hộp số. Lực kẹp cần đảm bảo đủ để giữ sản phẩm nhưng đồng thời hạn chế gây biến dạng hoặc ảnh hưởng đến bề mặt chi tiết.
Tùy yêu cầu tự động hóa, cơ cấu kẹp có thể sử dụng cơ cấu khí nén hoặc các phương án truyền động phù hợp. Khi kết hợp với hệ thống điều khiển, quá trình kẹp có thể được thực hiện theo trình tự đã thiết lập, giúp giảm thao tác của người vận hành.
Cơ cấu làm kín và đầu cấp khí
Để thực hiện kiểm tra rò khí, các vị trí không nằm trong phạm vi cần kiểm tra phải được làm kín phù hợp. Cơ cấu làm kín được thiết kế dựa trên hình dạng và cấu tạo của nắp hộp số, đảm bảo khí được đưa vào đúng khu vực cần kiểm tra.
Đầu cấp khí được kết nối với hệ thống cấp khí của máy để đưa khí vào bên trong chi tiết. Khi sản phẩm đã được kẹp và làm kín, khí được cấp với áp suất theo yêu cầu. Nếu trên nắp hộp số xuất hiện vết rạn, nứt hoặc vị trí không đảm bảo độ kín, khí sẽ thoát ra ngoài qua khu vực lỗi.
Đây là bộ phận có vai trò quan trọng đối với độ ổn định của quá trình kiểm tra, bởi việc cấp khí và làm kín không phù hợp có thể gây ảnh hưởng đến khả năng nhận biết rò rỉ.
Hệ thống cấp khí
Hệ thống cấp khí có nhiệm vụ cung cấp khí cho khu vực cần kiểm tra bên trong nắp hộp số. Hệ thống được kết nối với nguồn khí nén của nhà máy và điều khiển quá trình cấp khí theo trình tự vận hành của máy.
Tùy cấu hình, hệ thống có thể bao gồm đường ống dẫn khí, van điều khiển, đầu nối và các bộ phận điều chỉnh áp suất. Các bộ phận này phối hợp để đưa khí vào sản phẩm theo điều kiện kiểm tra đã xác định.
Trong quá trình vận hành, việc duy trì điều kiện cấp khí ổn định giúp kết quả quan sát được rõ ràng và hạn chế ảnh hưởng của các yếu tố bên ngoài đến quá trình đánh giá sản phẩm.
Bể nước kiểm tra rò khí
Bể nước là khu vực trực tiếp thực hiện bước phát hiện rò khí. Sau khi nắp hộp số được kẹp, làm kín và cấp khí, sản phẩm được đưa xuống bể nước để quan sát hiện tượng khí thoát ra.
Nếu nắp hộp số đảm bảo độ kín, trong quá trình kiểm tra sẽ không xuất hiện dòng bọt khí bất thường trên bề mặt sản phẩm. Ngược lại, nếu có vết rạn, nứt hoặc vị trí bị hở, khí bên trong sẽ thoát ra ngoài và tạo thành các bọt khí trong nước.
Nhờ đó, người vận hành có thể quan sát trực tiếp vị trí xuất hiện bọt khí và xác định khu vực nghi ngờ có lỗi. Đây cũng là đặc điểm giúp phương pháp nhúng nước có tính trực quan và thuận tiện trong quá trình kiểm tra.
Cơ cấu nâng hạ và đưa sản phẩm vào bể nước
Cơ cấu nâng hạ có nhiệm vụ di chuyển đồ gá cùng nắp hộp số giữa vị trí thao tác và bể nước. Sau khi sản phẩm được định vị, kẹp và cấp khí, cơ cấu nâng hạ đưa sản phẩm xuống độ sâu phù hợp để thực hiện kiểm tra.
Sau khi hoàn thành, sản phẩm được nâng lên khỏi bể nước để người vận hành quan sát, lấy sản phẩm ra hoặc chuyển sang công đoạn tiếp theo.
Việc sử dụng cơ cấu nâng hạ giúp quá trình nhúng sản phẩm diễn ra ổn định hơn, đồng thời có thể giảm thao tác trực tiếp của người vận hành. Với những dây chuyền yêu cầu mức độ tự động hóa cao, cơ cấu này có thể được kết hợp với hệ thống điều khiển để thực hiện theo chu trình tự động.
Hệ thống an toàn
Do máy có sự kết hợp giữa khí nén, cơ cấu kẹp và cơ cấu nâng hạ, các bộ phận an toàn được bố trí nhằm hỗ trợ bảo vệ người vận hành trong quá trình sử dụng. Tùy thiết kế, máy có thể được trang bị nút dừng khẩn cấp, cảm biến xác nhận vị trí, cơ cấu bảo vệ và các chức năng liên động. Các chức năng này giúp hạn chế việc máy thực hiện chu trình khi sản phẩm chưa được đặt đúng vị trí hoặc khi chưa đáp ứng các điều kiện cần thiết. Qua đó, quá trình vận hành được kiểm soát tốt hơn và giảm nguy cơ xảy ra sự cố trong quá trình làm việc.
Đặc điểm của phương pháp nhúng nước kiểm tra rò khí
Phương pháp nhúng nước được sử dụng để kiểm tra độ kín và phát hiện các vị trí rò khí trên chi tiết bằng cách quan sát trực tiếp hiện tượng khí thoát ra trong môi trường nước. Sau khi sản phẩm được làm kín và cấp khí với áp suất theo yêu cầu, chi tiết được nhúng vào bể nước. Nếu xuất hiện vết rạn, nứt hoặc vị trí không đảm bảo độ kín, khí sẽ thoát ra ngoài và tạo thành các bọt khí tại khu vực bị lỗi. Khi khí thoát ra khỏi chi tiết, các bọt khí xuất hiện trên bề mặt giúp người vận hành dễ dàng nhận biết vị trí nghi ngờ rò rỉ. Dựa vào vị trí, tần suất và lượng bọt khí quan sát được, người vận hành có thể xác định khu vực cần kiểm tra hoặc xử lý.
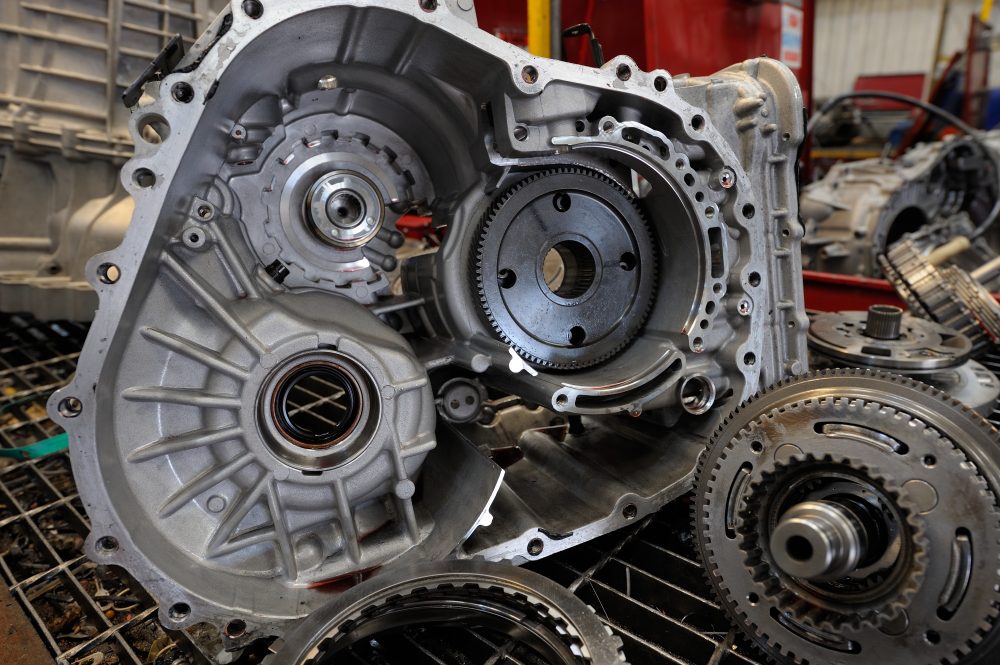
Phương pháp nhúng nước đặc biệt phù hợp để phát hiện các vết rạn, nứt hoặc khuyết tật ảnh hưởng đến độ kín của chi tiết. Đối với những vị trí khó quan sát trực tiếp bằng mắt thường, việc tạo áp suất bên trong kết hợp với môi trường nước giúp hiện tượng rò khí được thể hiện rõ hơn. Một ưu điểm của phương pháp này là nguyên lý kiểm tra tương đối trực quan. Người vận hành có thể quan sát trực tiếp hiện tượng bọt khí trong quá trình sản phẩm được nhúng nước, từ đó nhanh chóng đánh giá tình trạng của chi tiết. Khi kết hợp với cơ cấu gá, kẹp và cấp khí phù hợp, quá trình kiểm tra có thể được thực hiện ổn định và thuận tiện hơn.
Phương pháp nhúng nước có thể được tích hợp vào thiết bị kiểm tra chuyên dụng, kết hợp với đồ gá, cơ cấu kẹp, hệ thống cấp khí và cơ cấu nâng hạ. Tùy theo sản phẩm và yêu cầu năng suất, thiết bị có thể được thiết kế theo dạng bán tự động hoặc tự động để phù hợp với quy trình sản xuất thực tế.
Nguyên lý hoạt động của máy kiểm tra rò khí nắp hộp số
Máy kiểm tra rò khí nắp hộp số hoạt động dựa trên nguyên lý cấp khí vào khu vực cần kiểm tra, tạo áp suất bên trong chi tiết và quan sát sự thoát khí tại các vị trí có khả năng rò rỉ. Khi nắp hộp số được làm kín và cấp khí với áp suất theo yêu cầu, nếu trên chi tiết xuất hiện vết rạn, nứt hoặc vị trí không đảm bảo độ kín, khí sẽ thoát ra ngoài.
Để dễ dàng nhận biết vị trí rò khí, sản phẩm sau khi được cấp khí sẽ được đưa vào bể nước. Khí thoát qua vị trí lỗi sẽ tạo thành bọt khí trên bề mặt sản phẩm, từ đó người vận hành có thể quan sát và xác định khu vực cần kiểm tra hoặc xử lý. Phương pháp này phù hợp với các chi tiết có yêu cầu kiểm soát độ kín và giúp phát hiện những khuyết tật mà việc kiểm tra bằng mắt thường có thể khó nhận biết.
Bước 1: Đặt sản phẩm lên bàn gá
Nắp hoặc chi tiết hộp số được đưa vào vị trí gá đã thiết kế sẵn. Người vận hành căn chỉnh sản phẩm theo đúng vị trí để đảm bảo quá trình kiểm tra được thực hiện ổn định.
Bước 2: Kẹp và cố định sản phẩm
Cơ cấu kẹp tự động giữ chặt sản phẩm trên bàn gá. Các vị trí cần làm kín được bố trí phù hợp với cấu tạo của từng loại sản phẩm.
Bước 3: Cấp khí vào chi tiết
Khí được đưa vào bên trong khu vực cần kiểm tra với áp suất theo yêu cầu. Trong thời gian này, sản phẩm được duy trì ở trạng thái ổn định để đảm bảo kết quả quan sát.
Bước 4: Nhúng sản phẩm vào nước
Sau khi cấp khí, sản phẩm được nhúng vào bể nước trong khoảng thời gian quy định. Nếu trên chi tiết xuất hiện vết rạn, nứt hoặc vị trí không đảm bảo độ kín, khí sẽ thoát ra và tạo thành các bọt khí trong nước.
Bước 5: Quan sát và đánh giá
Người vận hành quan sát bề mặt sản phẩm để xác định sự xuất hiện của bọt khí. Dựa trên vị trí và hiện tượng quan sát được, sản phẩm được đánh giá đạt hoặc không đạt yêu cầu kiểm tra.
Quy trình thực tế có thể được điều chỉnh theo hình dạng sản phẩm, vị trí cần kiểm tra và yêu cầu của từng dây chuyền.
Lợi ích khi sử dụng máy kiểm tra rò khí nắp hộp số
So với việc kiểm tra hoàn toàn bằng phương pháp thủ công, việc sử dụng thiết bị chuyên dụng giúp quá trình gá đặt và kiểm tra được tổ chức ổn định hơn.
Các lợi ích chính có thể kể đến:
- Hỗ trợ phát hiện nhanh các vị trí rạn, nứt và rò khí.
- Giảm thao tác thủ công trong quá trình gá và kẹp sản phẩm.
- Đảm bảo sản phẩm được cố định ổn định khi kiểm tra.
- Hỗ trợ kiểm soát chất lượng trước công đoạn lắp ráp.
- Kết cấu đơn giản, thuận tiện cho vận hành và bảo trì.
- Có thể thiết kế, điều chỉnh theo đặc điểm của từng loại sản phẩm.
Ứng dụng của máy kiểm tra rò khí nắp hộp số trong sản xuất
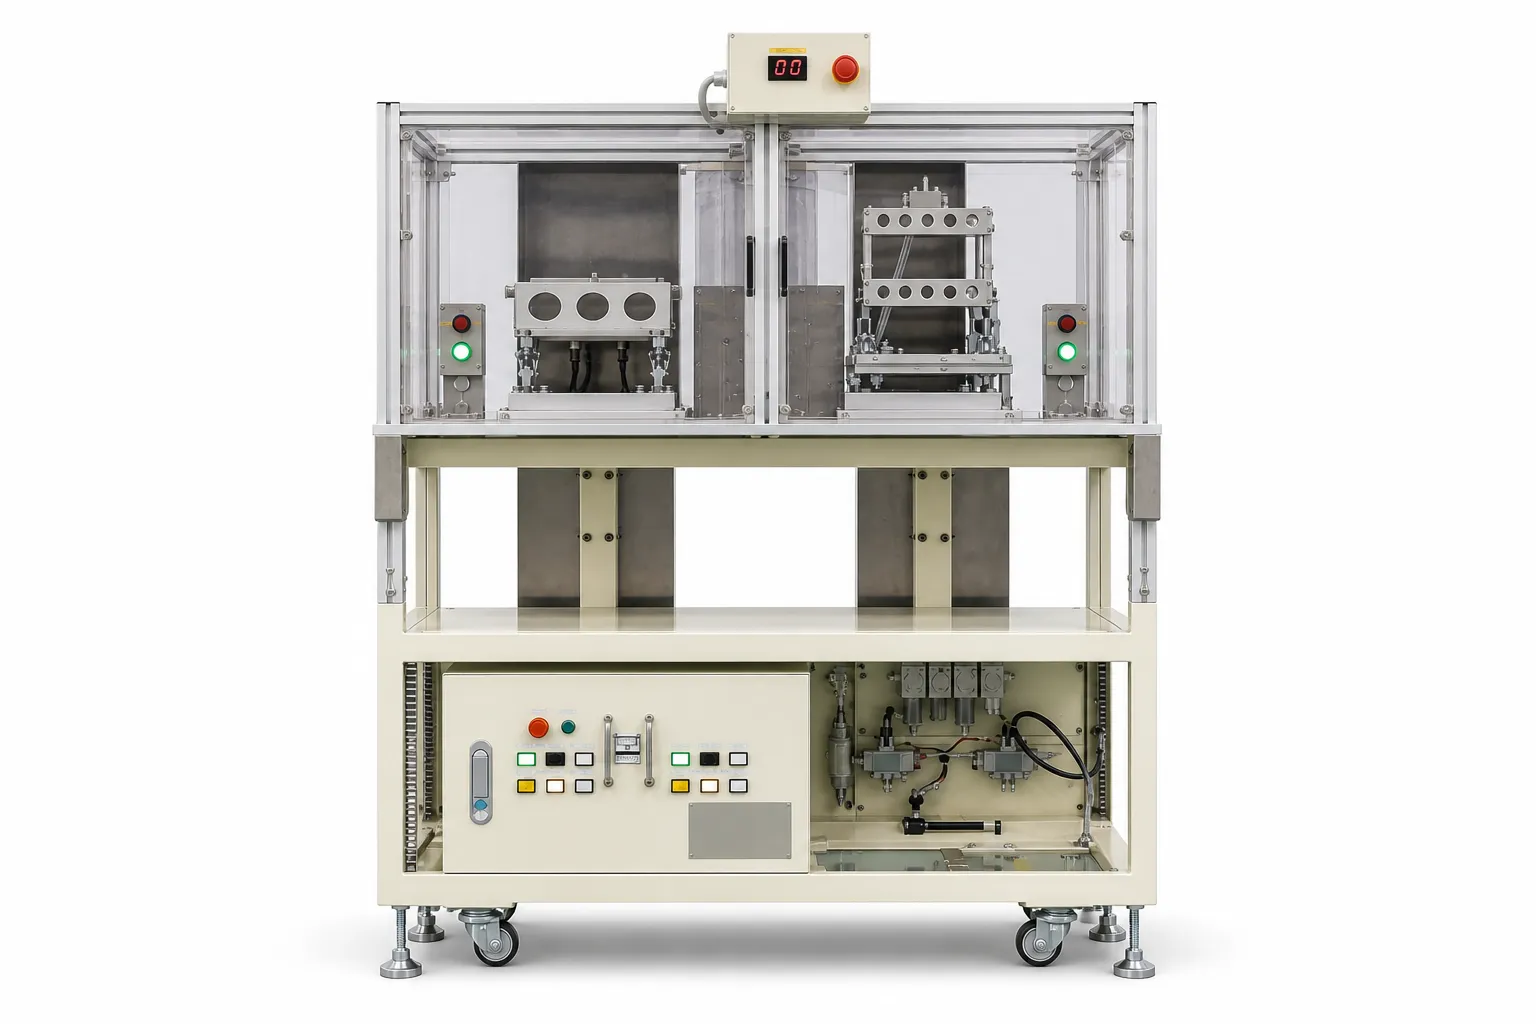
Máy được ứng dụng chủ yếu trong công đoạn kiểm tra độ kín và phát hiện rạn, nứt của các chi tiết thuộc hộp số trong ngành ô tô - xe máy, đặc biệt là hộp số xe máy. Một số ứng dụng tiêu biểu:
- Kiểm tra nắp hộp số xe máy.
- Kiểm tra vỏ hoặc chi tiết hộp số có yêu cầu về độ kín.
- Phát hiện vết rạn, nứt trên chi tiết đúc.
- Kiểm tra chất lượng sau gia công hoặc trước khi lắp ráp.
- Tích hợp vào dây chuyền sản xuất và kiểm tra linh kiện cơ khí.
Tùy theo hình dạng, kích thước và yêu cầu kiểm tra của từng sản phẩm, CNC VINA có thể thiết kế hệ thống gá và cơ cấu kiểm tra phù hợp.
Máy kiểm tra rò khí nắp hộp số là giải pháp hỗ trợ kiểm soát độ kín và chất lượng của các chi tiết hộp số trong quá trình sản xuất. Với phương pháp kiểm tra bằng khí kết hợp nhúng nước, thiết bị giúp quá trình phát hiện rò rỉ được thực hiện trực quan và ổn định hơn. Việc kết hợp các cơ cấu gá, kẹp và kiểm tra phù hợp cũng góp phần giảm thao tác thủ công và nâng cao hiệu quả của công đoạn kiểm tra. Tùy theo đặc điểm sản phẩm và yêu cầu sản xuất, máy có thể được thiết kế, điều chỉnh để đáp ứng các nhu cầu kiểm tra khác nhau. Với kinh nghiệm trong thiết kế và chế tạo máy tự động, CNC VINA có thể tư vấn và xây dựng giải pháp kiểm tra phù hợp với từng loại sản phẩm và dây chuyền. Đây là lựa chọn phù hợp cho doanh nghiệp đang hướng đến việc nâng cao chất lượng, ổn định quy trình và tăng mức độ tự động hóa trong sản xuất.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, Huyện Đan Phượng, Tp. Hà Nội, Việt Nam
Điện thoại: +84.916 63 9355 / +84.915 74 4664
Website: https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
Email: Sales01@cncvina.com.vn | Sales03@cncvina.com.vn