 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

Máy cắt bản mạch PCB
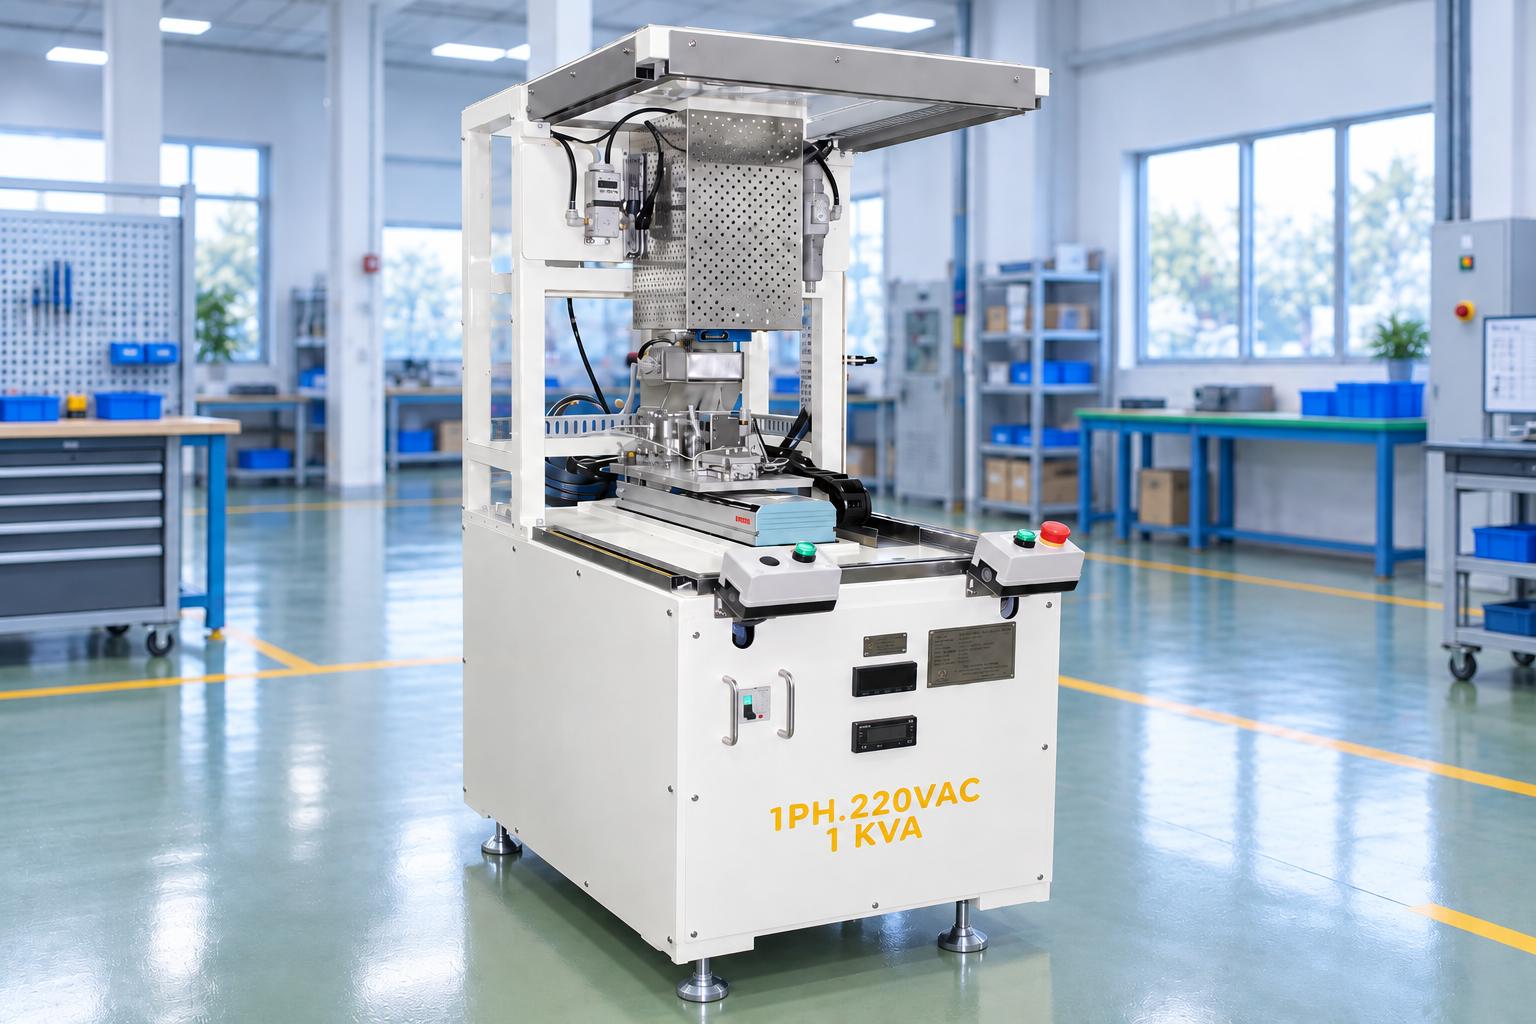
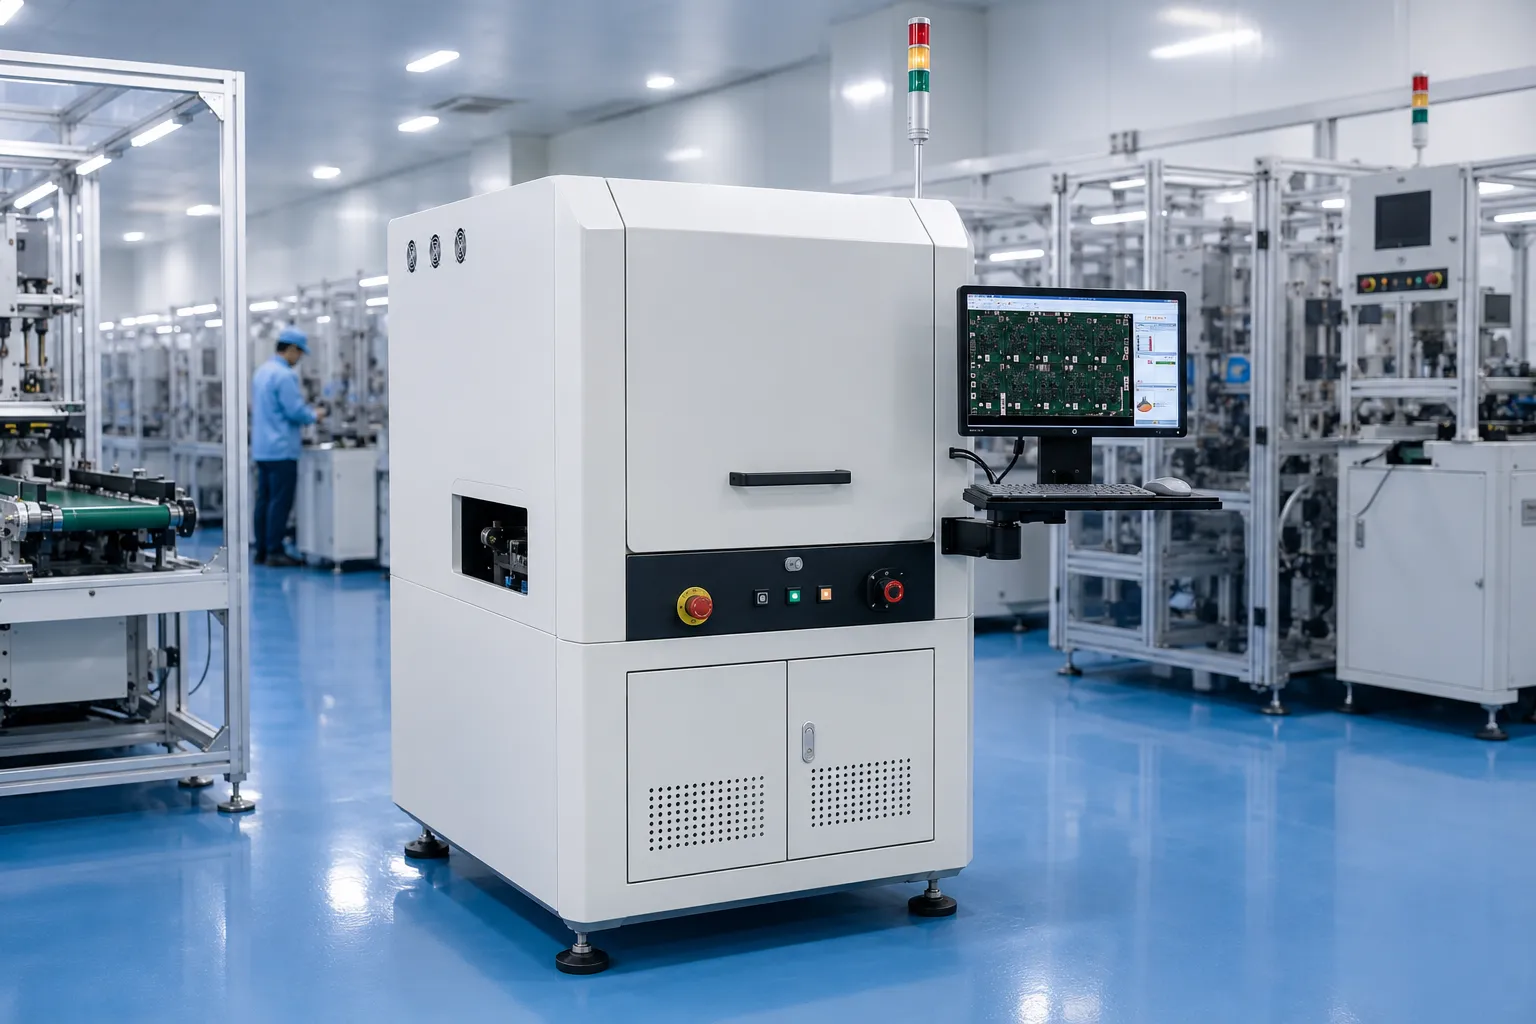
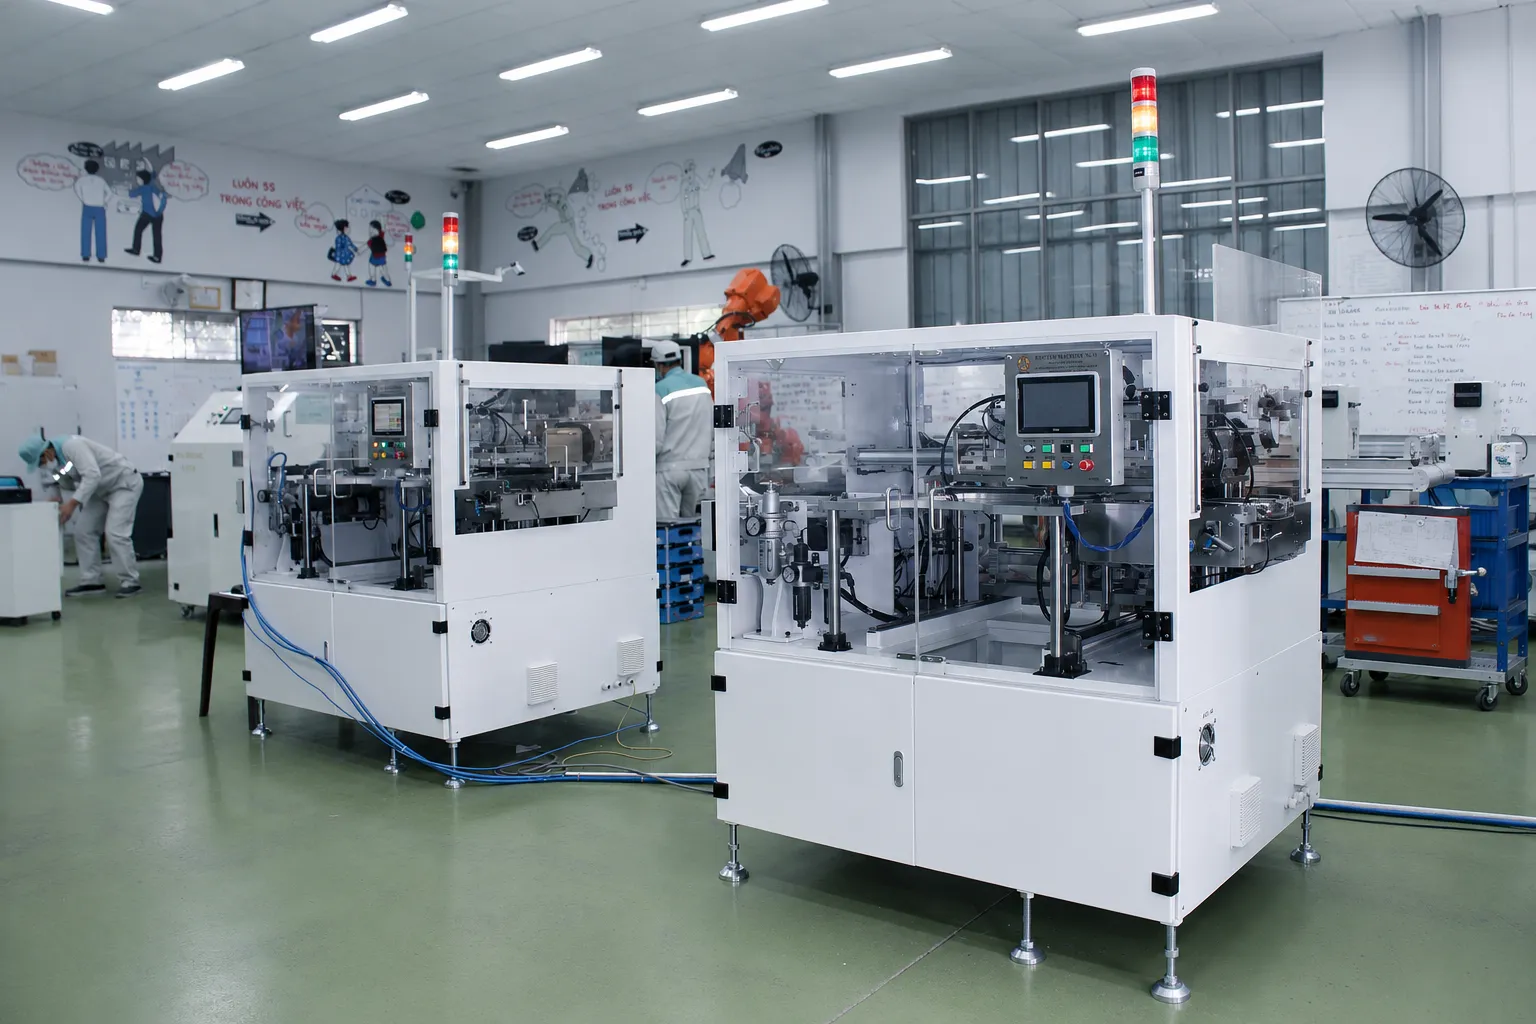
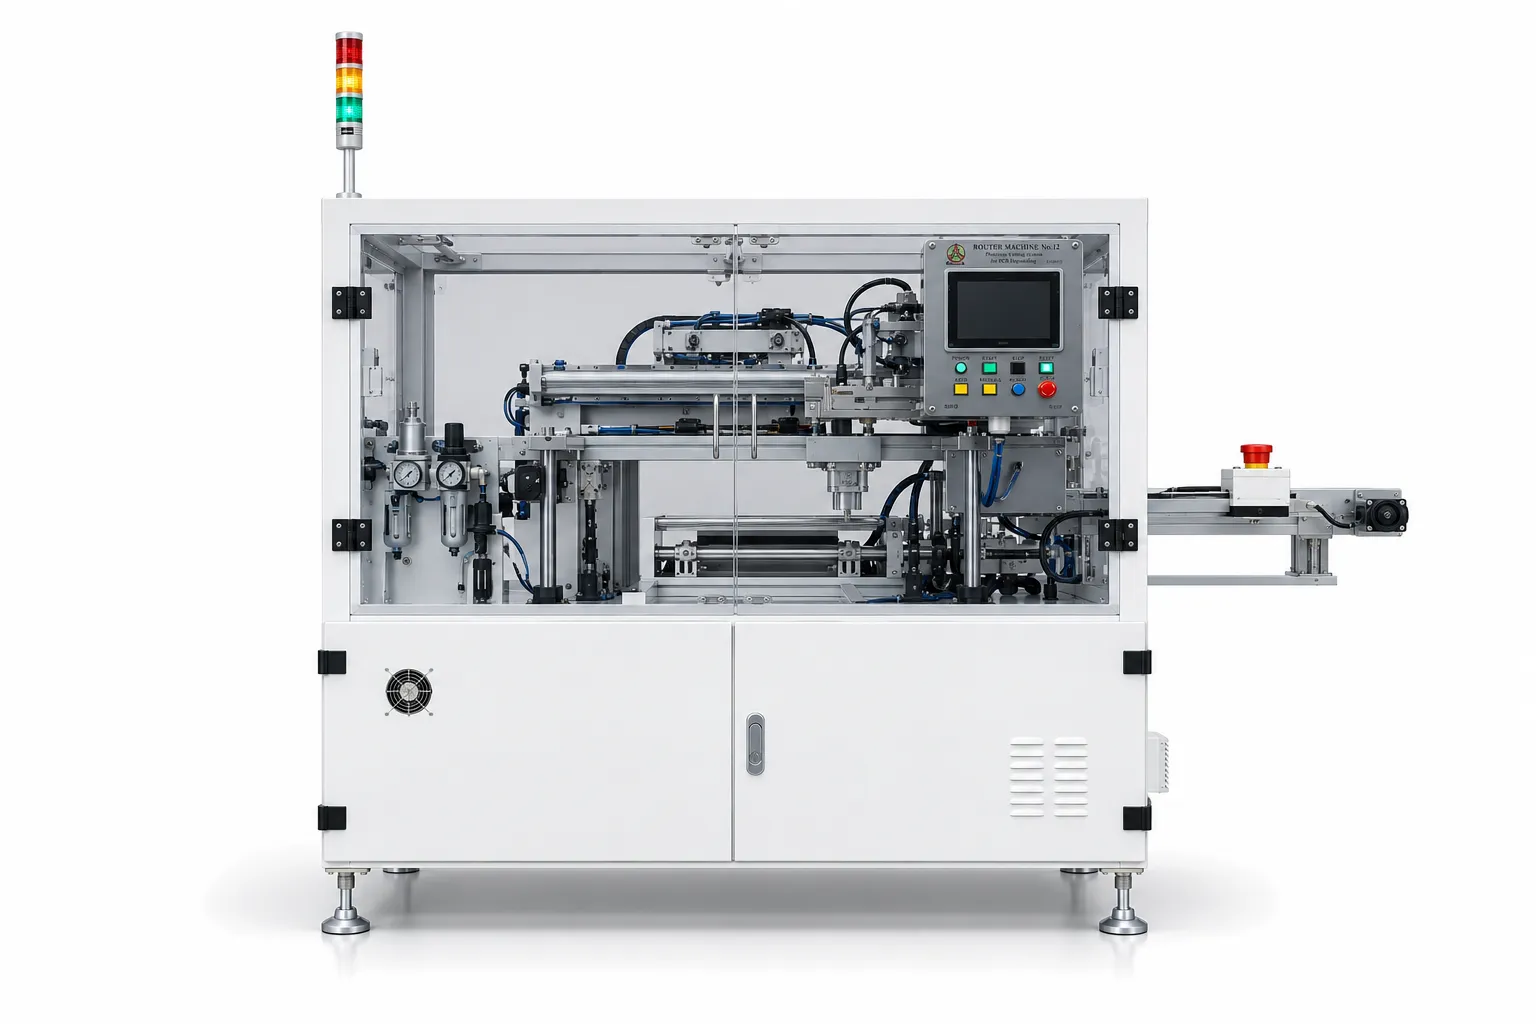
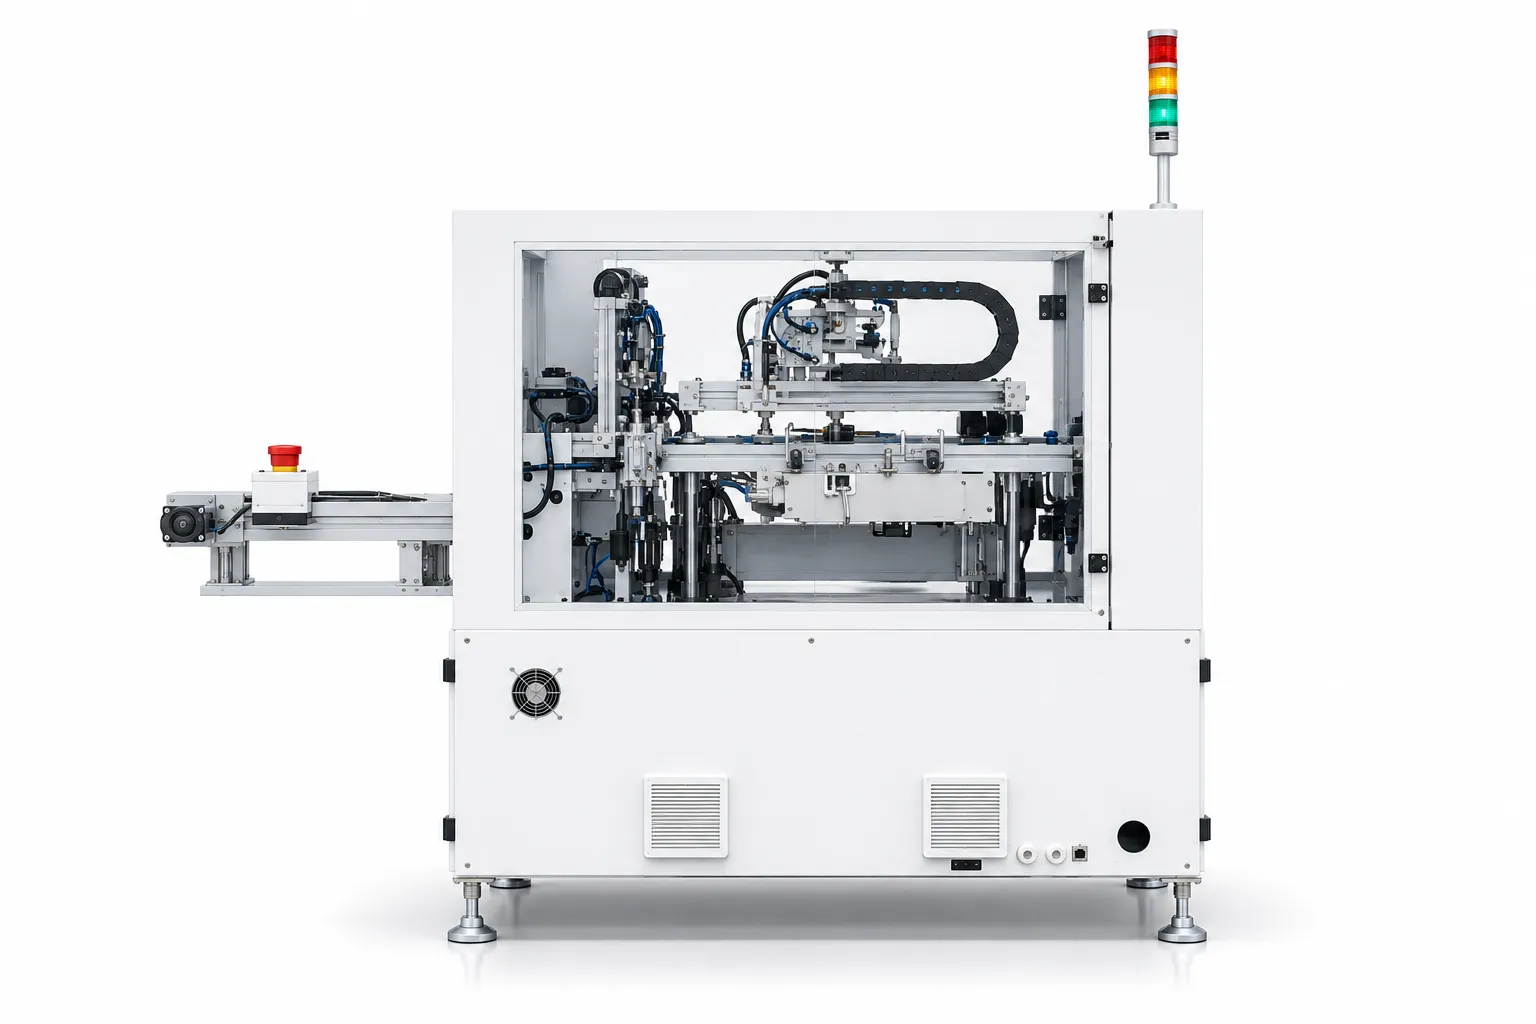
Máy cắt bản mạch là thiết bị chuyên dụng dùng để cắt tách các bo mạch PCB khỏi panel sau khi hoàn thành các công đoạn gia công, lắp ráp hoặc hàn. Thay vì thực hiện bằng thao tác thủ công, máy sử dụng cụm dao phay được điều khiển tự động theo đường chạy đã lập trình, kết hợp với hệ thống định vị và giữ PCB để đảm bảo quá trình cắt diễn ra ổn định. Trong dây chuyền sản xuất điện tử, công đoạn cắt tách yêu cầu sự kết hợp giữa độ chính xác, tốc độ và khả năng lặp lại. Vì vậy, việc tự động hóa công đoạn này giúp doanh nghiệp kiểm soát tốt hơn chất lượng sản phẩm. Máy cắt bản mạch do CNC VINA thiết kế và chế tạo được phát triển theo yêu cầu của từng model PCB, có thể bố trí trong dây chuyền Inline và kết hợp các cụm cấp liệu, transfer, đồ gá, dao cắt, hút bụi và hệ thống điều khiển tự động.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
Mô tả sản phẩm

Giới thiệu về máy cắt bản mạch
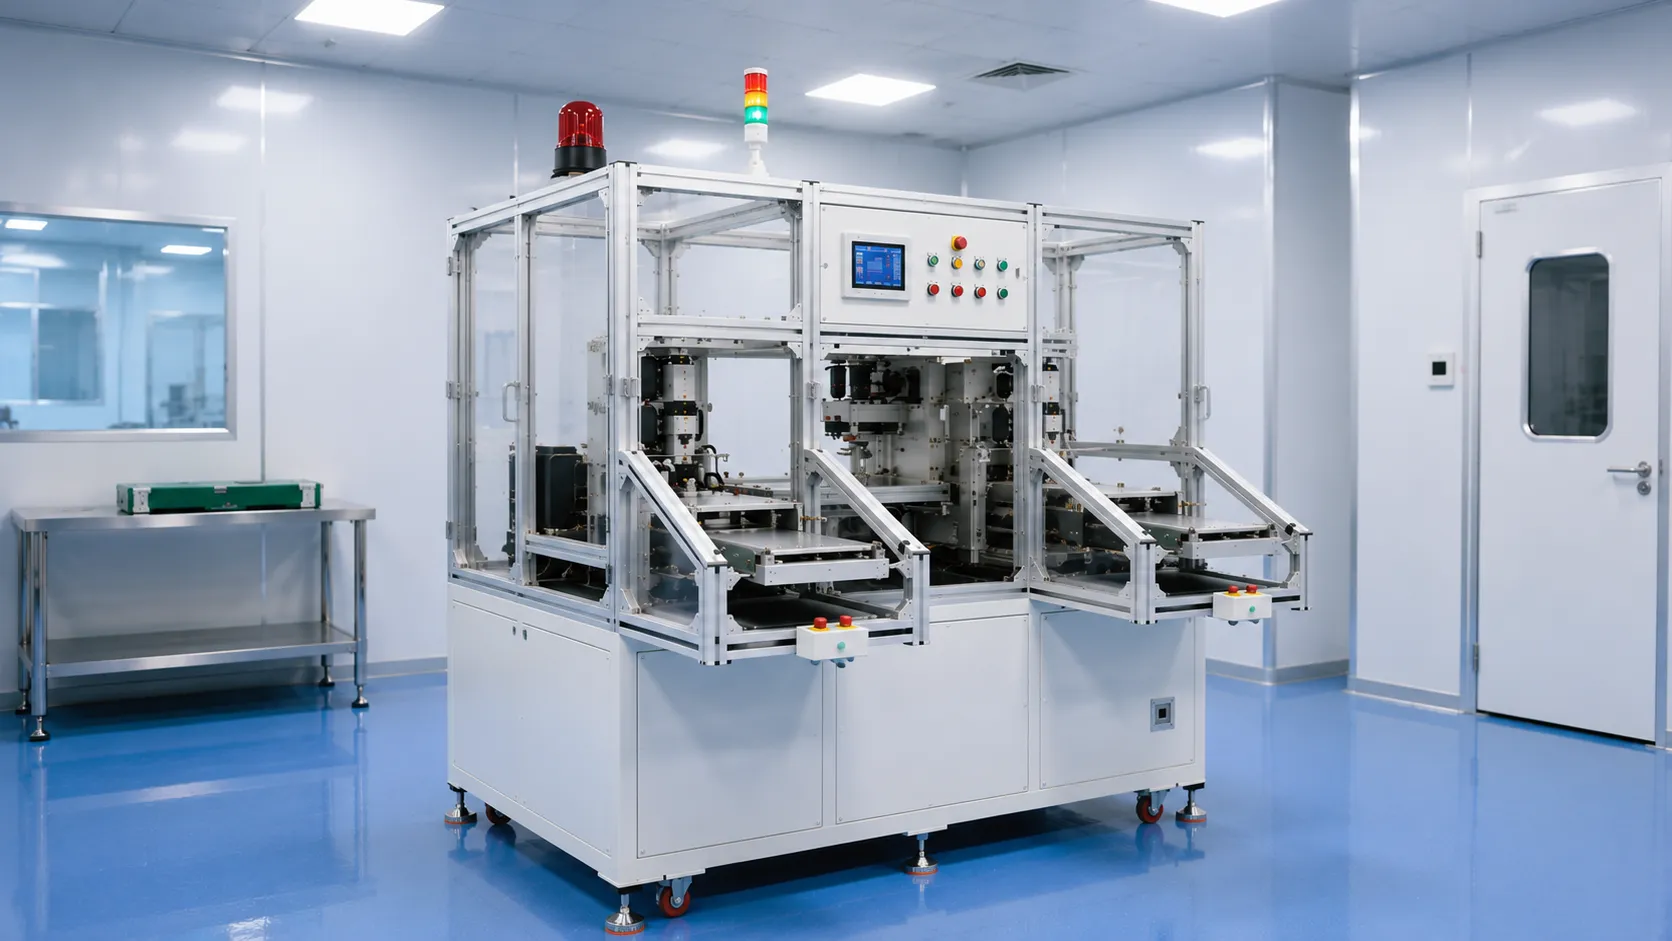
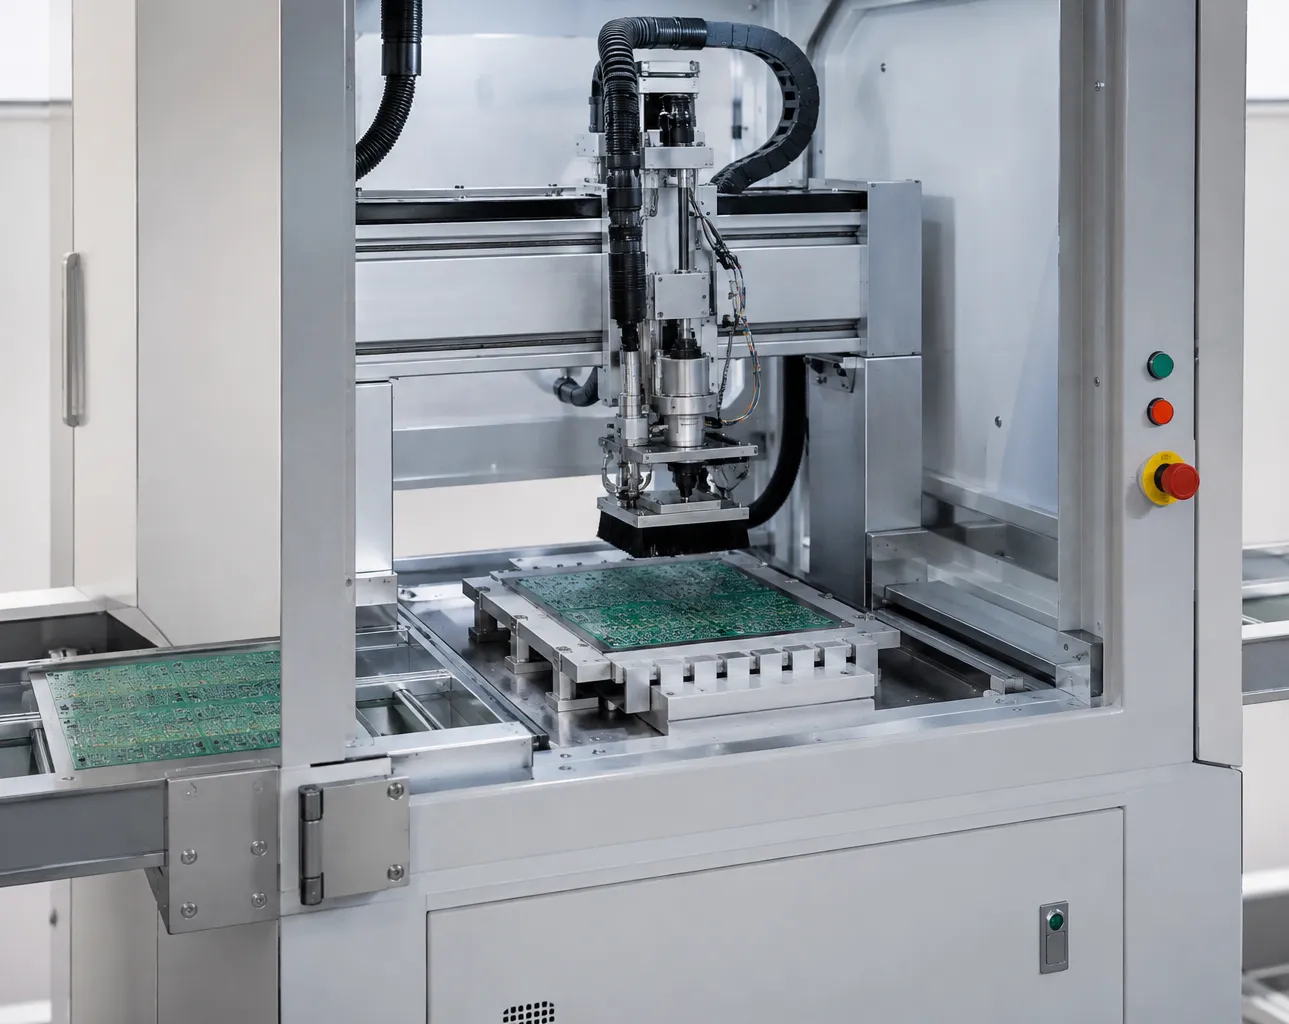
Máy cắt bản mạch PCB tự động sản xuất bởi CNC VINA sử dụng dao phay để cắt các phần liên kết, tách từng bản mạch khỏi tấm ban đầu. Máy kết hợp băng tải cấp liệu, cơ cấu chuyển bằng hút chân không, đồ gá định vị, cụm dao cắt và hệ thống thu bụi để thực hiện công đoạn cắt tách theo chương trình. Trong sản xuất điện tử, nhiều bản mạch nhỏ thường được bố trí trên cùng một tấm và còn nối với nhau bằng các cầu nối. Cầu nối là phần vật liệu được giữ lại giữa các bản mạch nhỏ, giúp chúng nằm trên cùng một tấm trong những công đoạn sản xuất trước đó. Phần sản phẩm trước khi cắt được gọi là tấm bản mạch; sau khi cắt, máy tạo ra các bản mạch riêng lẻ.
Cấu hình máy cần phù hợp với kích thước tấm bản mạch, vị trí cầu nối, cách bố trí linh kiện và yêu cầu sản lượng. CNC VINA nhận thiết kế, chế tạo máy cắt bản mạch theo yêu cầu, từ đồ gá và phương án chuyển bản mạch đến chương trình cắt, thu bụi và kết nối dây chuyền.
Vai trò của máy cắt bản mạch trong sản xuất điện tử
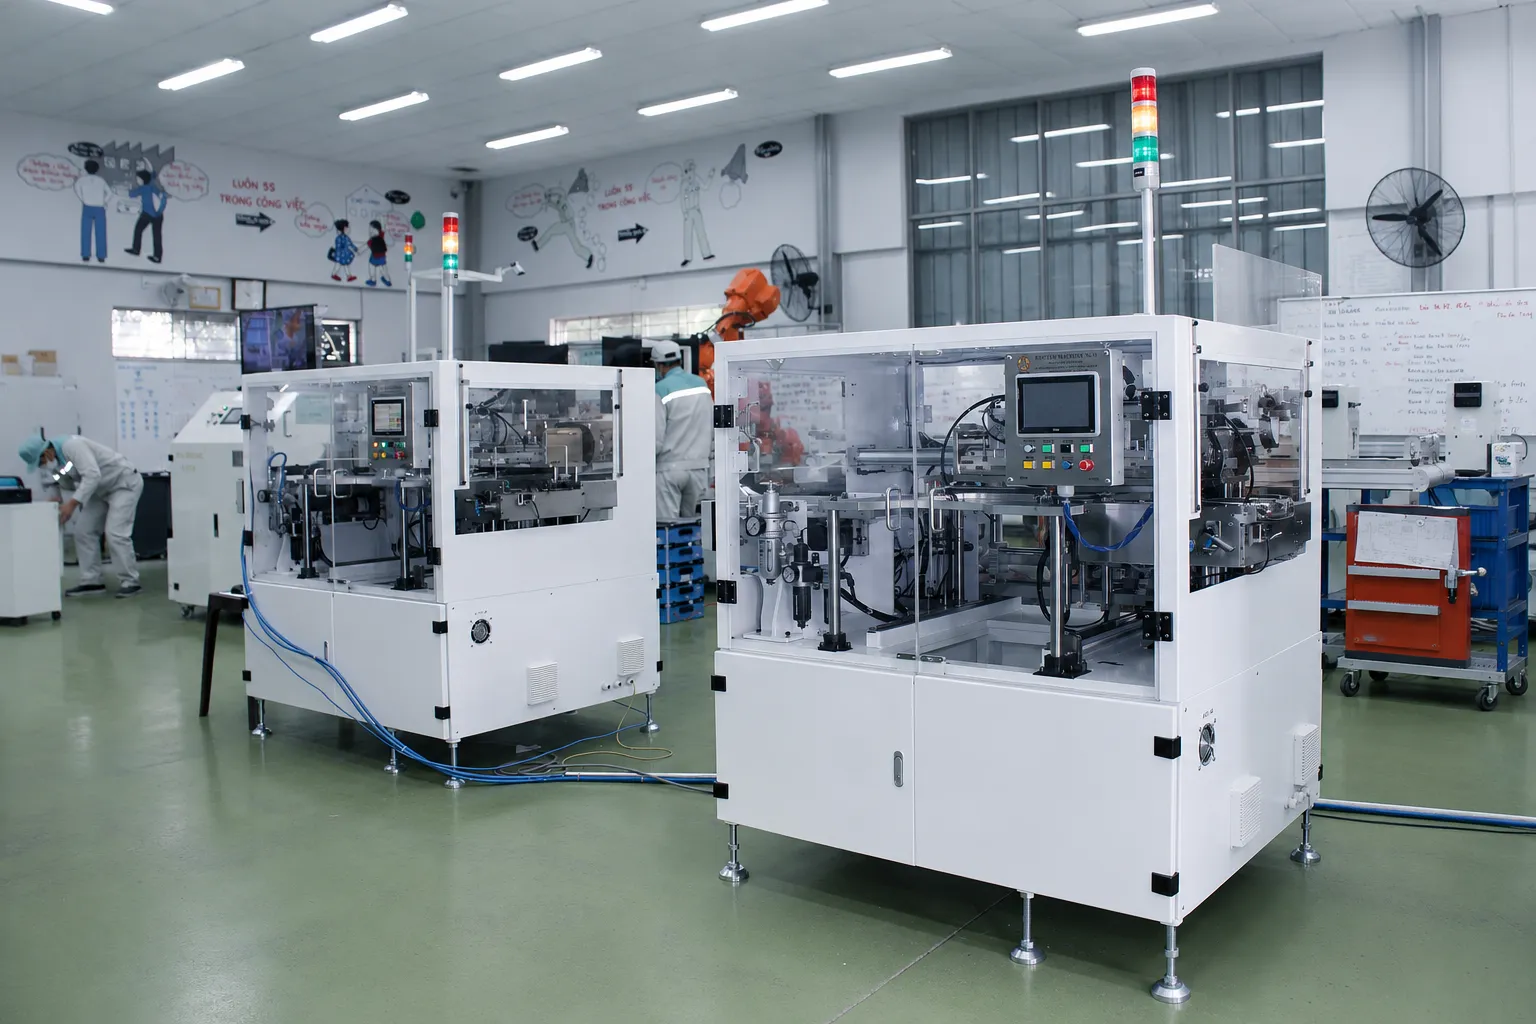
Việc bố trí nhiều bản mạch trên cùng một tấm giúp thuận tiện cho quá trình vận chuyển, lắp ráp linh kiện, hàn và kiểm tra. Khi đến công đoạn phù hợp, các bản mạch cần được tách riêng để tiếp tục kiểm tra, lắp vào vỏ thiết bị hoặc hoàn thiện sản phẩm. Công đoạn cắt tách ảnh hưởng đến mép bản mạch, kích thước sau cắt và cách chuyển sản phẩm sang bước tiếp theo. Với bản mạch đã lắp linh kiện, doanh nghiệp cần xem xét vị trí linh kiện gần đường cắt, khoảng trống cho dao và cách đỡ bản mạch trong quá trình gia công. Máy tự động tiếp nhận tấm bản mạch, đưa vào đồ gá, cắt theo chương trình và chuyển sản phẩm ra ngoài sau khi được thiết lập phù hợp. Người vận hành đảm nhiệm việc chuẩn bị sản xuất, giám sát thiết bị, kiểm tra chất lượng và xử lý cảnh báo.
Vị trí đặt máy trong dây chuyền được lựa chọn theo quy trình của từng sản phẩm. Công đoạn cắt có thể nằm sau lắp ráp, hàn hoặc một bước kiểm tra phù hợp, trước khi bản mạch chuyển sang các công đoạn hoàn thiện tiếp theo.
Nguyên lý cắt bản mạch bằng dao phay
Dao phay quay để loại bỏ vật liệu tại các cầu nối hoặc đoạn liên kết cần cắt. Trục chính tạo chuyển động quay cho dao, còn hệ thống chuyển động đưa dao đến những vị trí theo chương trình đã thiết lập. Tấm bản mạch được đặt vào đồ gá để định vị và đỡ tại khu vực gia công. Chương trình xác định các điểm cắt, thứ tự thực hiện, chuyển động giữa các vị trí và tốc độ di chuyển dao khi cắt. Ở cấu hình máy được giới thiệu, dao tiếp cận bản mạch từ phía dưới. Đồ gá cần chừa khoảng trống cho dao đi qua và bố trí các điểm đỡ phù hợp với hình dạng sản phẩm cùng vị trí linh kiện. Sau khi các phần liên kết đã được cắt, cơ cấu hút chân không lấy sản phẩm khỏi đồ gá và chuyển đến băng tải đầu ra. Chất lượng công đoạn phụ thuộc vào sự phối hợp giữa chương trình, đồ gá, tình trạng dao, cơ cấu chuyển bản mạch và hệ thống thu bụi.

Các công nghệ cắt tách bản mạch
Doanh nghiệp có thể lựa chọn những phương pháp cắt tách khác nhau theo thiết kế phần liên kết, vật liệu, độ dày, vị trí linh kiện và yêu cầu chất lượng sau cắt.
| Công nghệ | Nguyên lý | Điều kiện cần đánh giá |
|---|---|---|
| Cắt bằng dao phay | Dao quay loại bỏ vật liệu tại cầu nối hoặc đoạn cắt theo chương trình | Khoảng trống cho dao, vị trí linh kiện, đồ gá, chất lượng mép cắt và bụi phát sinh |
| Tách theo rãnh chữ V | Tách bản mạch dọc theo rãnh chữ V đã được tạo sẵn trên tấm | Thiết kế rãnh, chiều dày vật liệu còn lại, bố trí linh kiện và lực tác động khi tách |
| Đột cầu nối | Cơ cấu đột và bộ khuôn phù hợp loại bỏ phần vật liệu nối còn lại | Hình dạng cầu nối, khả năng tiếp cận, vị trí đỡ và khả năng phải thay bộ khuôn khi đổi sản phẩm |
| Cắt bằng laser | Chùm tia laser cắt vật liệu theo đường đã xác định | Vật liệu, độ dày, chất lượng mép, ảnh hưởng nhiệt và phương án hút khí, bụi phát sinh |
Máy CNC VINA trong bài viết sử dụng phương pháp cắt bằng dao phay. Đường chạy dao, đồ gá và cách lấy sản phẩm cần được xác định bằng bản vẽ cùng mẫu bản mạch thực tế. Với bản mạch mềm, bản mạch có cả vùng cứng và vùng mềm hoặc bản mạch nền kim loại, cần khảo sát riêng công nghệ và cấu hình trước khi lựa chọn phương án cắt.
Cấu tạo chính của máy cắt bản mạch CNC VINA
Hệ thống điều khiển và màn hình vận hành
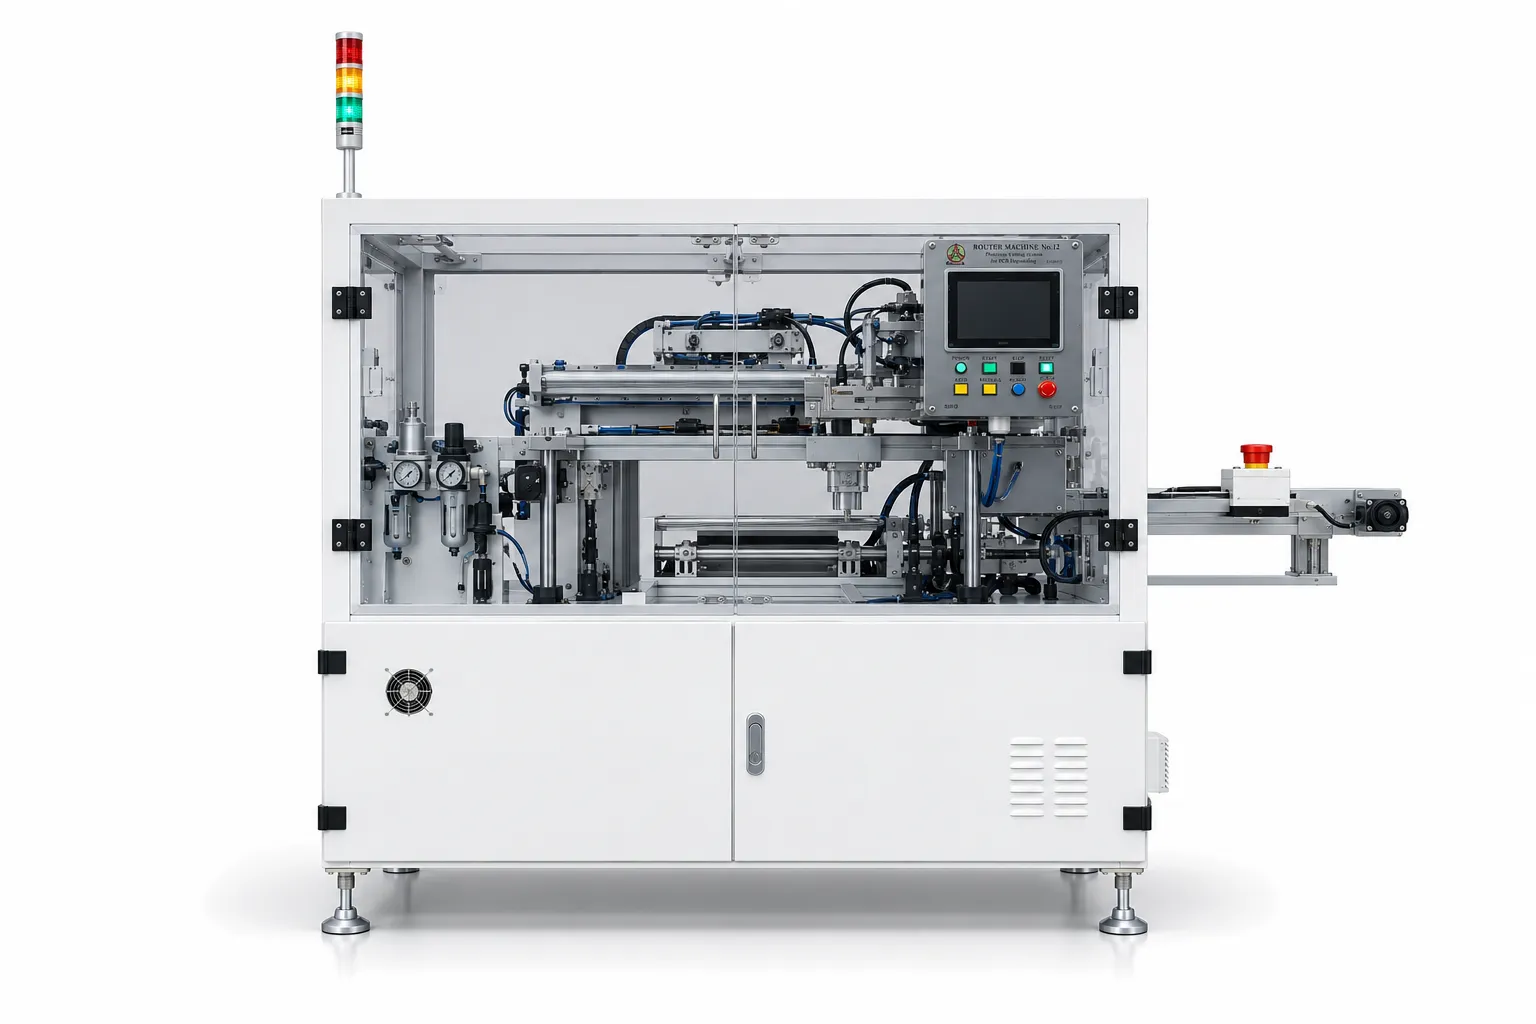
Bộ điều khiển quản lý trình tự hoạt động của các cơ cấu. Màn hình vận hành HMI cho phép lựa chọn chương trình, thiết lập các điểm cắt, điều chỉnh thông số chuyển động và theo dõi trạng thái máy. Chương trình được chuẩn bị riêng theo loại bản mạch. Việc lưu chương trình và sao lưu qua USB hỗ trợ sử dụng lại khi sản xuất những đơn hàng lặp lại. Khi thiết lập, cần phân biệt tốc độ di chuyển dao với tốc độ quay của dao. Hai thông số có vai trò khác nhau và cần được lựa chọn theo dao, vật liệu cùng đặc điểm đường cắt.
Cụm cấp tấm bản mạch đầu vào
Băng tải đầu vào tiếp nhận tấm bản mạch và đưa đến vị trí chuyển vào khu vực cắt. Các bộ phận dẫn hướng và đỡ được điều chỉnh theo kích thước sản phẩm. Khi đổi loại bản mạch, người vận hành kiểm tra chiều rộng dẫn hướng, vị trí chặn và các điểm đỡ để tránh vướng linh kiện. Nếu máy kết nối với dây chuyền, chiều cao băng tải, hướng cấp và tín hiệu trao đổi với thiết bị phía trước cũng cần được xác định.
Cơ cấu chuyển bản mạch bằng hút chân không
Các đầu hút chân không chuyển tấm bản mạch từ băng tải đầu vào đến đồ gá và lấy sản phẩm sau cắt ra khỏi khu vực gia công. Vị trí đầu hút phải phù hợp với bề mặt có thể tiếp xúc trên sản phẩm. Với bản mạch đã lắp linh kiện, phương án hút cần được xem xét cùng khoảng trống còn lại và cách bố trí linh kiện. Hệ thống theo dõi trạng thái chân không hỗ trợ phát hiện trường hợp chưa đạt điều kiện hút hoặc mất chân không trong quá trình di chuyển.
Đồ gá định vị và đỡ bản mạch
Đồ gá tạo vị trí đặt ổn định và đỡ bản mạch trong khi cắt. Thiết kế cần xét đến kích thước sản phẩm, vị trí cầu nối, đường đi của dao và trạng thái của từng bản mạch sau khi các cầu nối được loại bỏ. Các bản mạch nhỏ cần tiếp tục được đỡ phù hợp khi đã tách khỏi tấm ban đầu. Đồ gá cũng phải tạo điều kiện để cơ cấu hút lấy sản phẩm ra thuận lợi. Với bản mạch có linh kiện ở cả hai mặt, vị trí đỡ cần tránh các vùng không phù hợp để tiếp xúc. Khi đổi sản phẩm, đồ gá có thể cần thay thế hoặc điều chỉnh.
Cụm dao cắt và trục chính
Cấu hình máy sử dụng hai đầu cắt với trục chính quay dao, bố trí phía dưới khu vực sản phẩm. Các trục chuyển động đưa dao đến vị trí gia công theo tọa độ đã thiết lập. Tùy cách bố trí đường cắt, máy có thể được thiết lập sử dụng một hoặc hai dao. Hiệu quả sử dụng hai dao phụ thuộc vào hình dạng tấm bản mạch, khoảng cách giữa các vị trí cắt và khả năng bố trí dao phù hợp. Việc lựa chọn dao cần xét đến vật liệu, độ dày, phần vật liệu cần loại bỏ và yêu cầu mép cắt. Trong sản xuất, tình trạng dao được theo dõi cùng chất lượng sản phẩm sau gia công.
Hệ thống thu bụi
Quá trình phay tạo ra bụi và các hạt vật liệu. Bộ phận hút bố trí gần khu vực dao, kết nối với đường ống và thiết bị thu bụi để hỗ trợ thu gom tại vùng gia công. Vị trí bộ phận hút hút cần phù hợp với cách bố trí dao. Đường ống, bộ lọc và các bộ phận thu bụi cần được kiểm tra, vệ sinh theo điều kiện sử dụng. Tay hút chân không dùng để chuyển bản mạch; hệ thống thu bụi xử lý bụi tại vùng cắt. Hai hệ thống có chức năng riêng và cần hoạt động đúng trong chu trình sản xuất.
Băng tải đầu ra và kết nối dây chuyền
Băng tải đầu ra tiếp nhận bản mạch sau cắt và chuyển đến công đoạn tiếp theo. Cách đặt sản phẩm cần phù hợp với kích thước, linh kiện và yêu cầu tiếp nhận của thiết bị phía sau. Khi tích hợp vào dây chuyền, cần xác định tín hiệu sẵn sàng nhận sản phẩm, cho phép chuyển sản phẩm và cách xử lý khi một thiết bị dừng. Khả năng kết nối được xác nhận theo hệ thống thực tế.
Quy trình cắt bản mạch tự động
Sau khi chuẩn bị đồ gá, dao và chương trình phù hợp, máy thực hiện chu trình theo ba giai đoạn.
Đưa tấm bản mạch vào đồ gá
Tấm bản mạch đi vào máy bằng băng tải. Cơ cấu hút lấy tấm và đặt vào đồ gá tại vị trí gia công. Đồ gá định vị và đỡ sản phẩm; các điều kiện vận hành cần được đáp ứng trước khi bắt đầu chuyển động cắt. Việc đưa tấm mạch vào máy có thể thực hiện thủ công từng bản mạch hoặc có thể được cấp vào thành chồng đưa lần lượt từng bản mạch vào vị trí cắt bằng tay gắp.
Cắt các phần liên kết theo chương trình
Dao quay và di chuyển đến từng vị trí để cắt các cầu nối hoặc đoạn liên kết đã xác định. Hệ thống thu bụi hoạt động tại khu vực dao trong quá trình gia công. Thứ tự cắt cần phù hợp với phương án đỡ. Khi một cầu nối được loại bỏ, những bản mạch còn lại và bản mạch đã tách phải duy trì trạng thái phù hợp cho các bước tiếp theo.
Lấy bản mạch đã tách và đưa ra ngoài
Cơ cấu hút lấy sản phẩm khỏi đồ gá và chuyển đến băng tải đầu ra. Trong chạy thử, cần kiểm tra cả khả năng cắt hết cầu nối và việc lấy, đặt bản mạch sau cắt để xác nhận chu trình bàn giao sản phẩm.
Tính năng nổi bật của máy cắt bản mạch CNC VINA
Chương trình riêng theo loại bản mạch
Đường chạy dao được thiết lập theo vị trí cần cắt. Khi sản xuất lại cùng một loại bản mạch, người vận hành sử dụng chương trình đã chuẩn bị và kiểm tra điều kiện thiết lập trước khi chạy.
Tự động hóa chu trình cắt bản mạch
Băng tải và cơ cấu chuyển phối hợp với cụm cắt để giảm thao tác đưa sản phẩm vào, lấy sản phẩm ra bằng tay trong mỗi chu kỳ. Người vận hành tiếp tục đảm nhiệm chuẩn bị sản xuất, kiểm tra và giám sát.
Điều chỉnh để sản xuất nhiều loại bản mạch
Máy có thể được chuẩn bị cho nhiều loại bản mạch bằng chương trình và đồ gá tương ứng. Mức độ điều chỉnh được xác định theo hình dạng, linh kiện và đường cắt của từng loại. Sau khi chuyển đổi, cần kiểm tra và chạy thử trước khi sản xuất tự động.
Theo dõi trạng thái và cảnh báo vận hành
Hệ thống điều khiển theo dõi các điều kiện liên quan đến chân không, cửa máy, chuyển động, giới hạn hành trình và trục chính. Thông tin cảnh báo hỗ trợ xác định khu vực cần kiểm tra. Theo dõi thời gian sử dụng dao được kết hợp với kiểm tra thực tế chất lượng vết cắt.
Giá trị đối với doanh nghiệp sản xuất
Chương trình, đồ gá và trình tự vận hành tạo cơ sở để chuẩn hóa công đoạn cắt theo phương án đã được kiểm tra. Những đơn hàng lặp lại có thể sử dụng chương trình đã lưu và bộ đồ gá tương ứng, giúp thuận tiện khi chuẩn bị sản xuất. Cấp, chuyển và lấy bản mạch bằng cơ cấu tự động giúp giảm số lần người vận hành trực tiếp thao tác với sản phẩm trong từng chu kỳ. Trạng thái máy và cảnh báo cung cấp thông tin để theo dõi điều kiện làm việc, còn hệ thống thu bụi hỗ trợ hạn chế bụi tích tụ tại vùng gia công. Để đánh giá hiệu quả đầu tư, doanh nghiệp cần đo cả chu kỳ nhận tấm, chuyển vào đồ gá, cắt, lấy ra và bàn giao. Thời gian chờ giữa các thiết bị, đổi sản phẩm, vệ sinh và thay dao cũng ảnh hưởng đến sản lượng thực tế.
Ứng dụng của máy cắt bản mạch trong công nghiệp
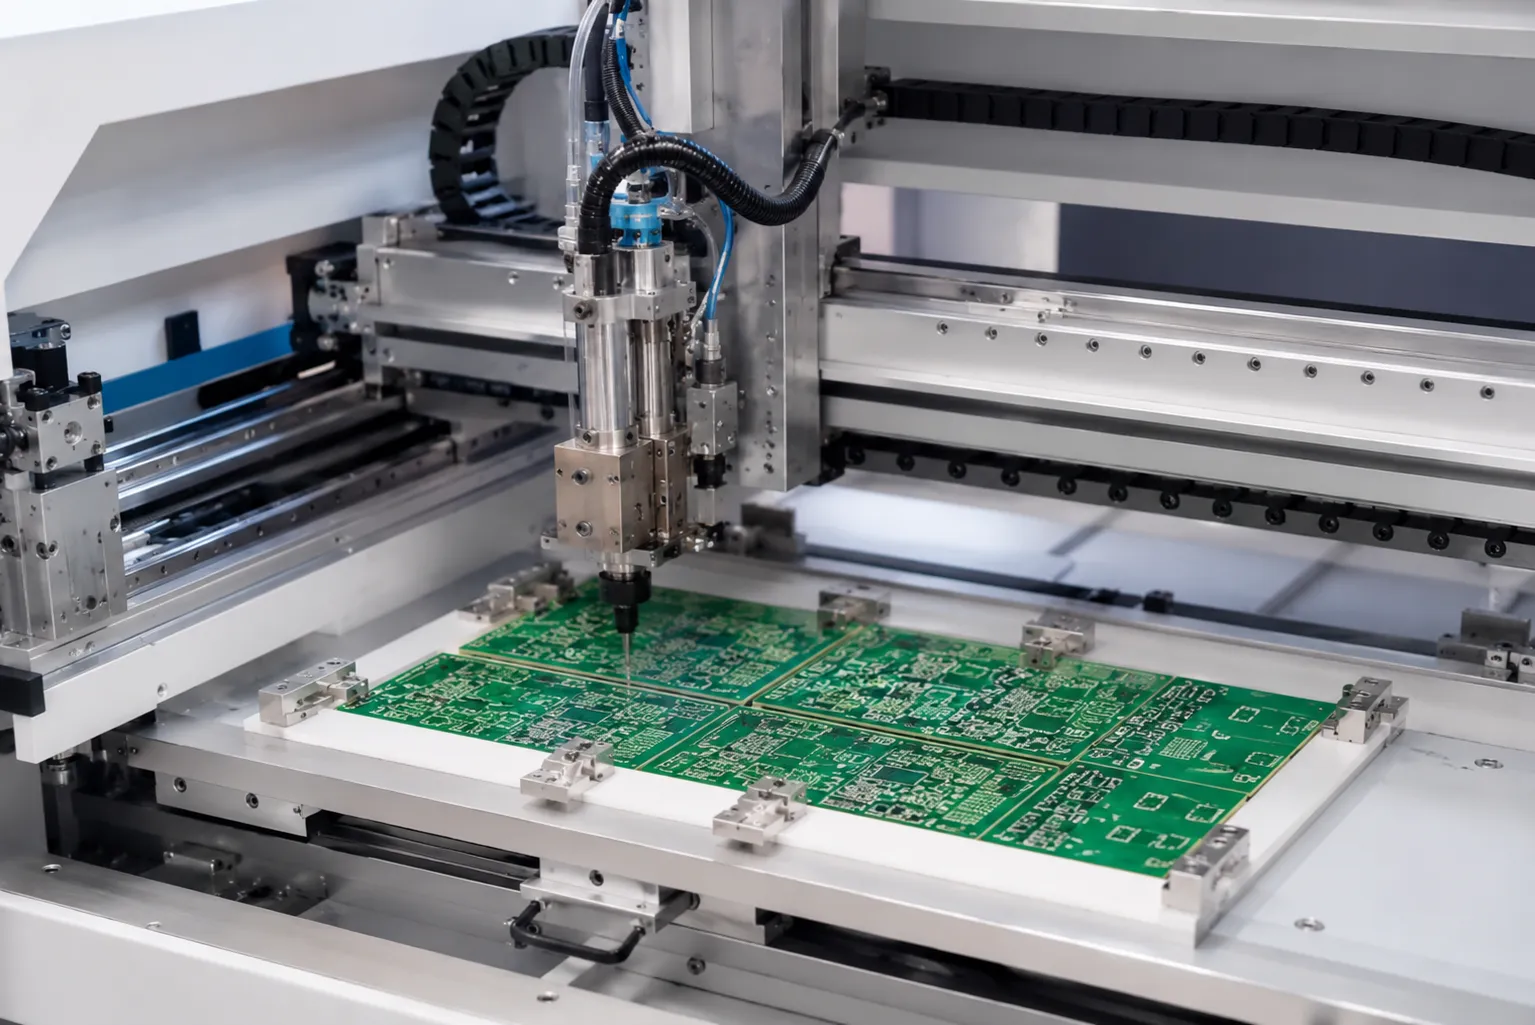
Máy có thể được khảo sát để bố trí trong dây chuyền lắp ráp bản mạch và thiết bị điện tử. Vị trí công đoạn cắt được lựa chọn theo yêu cầu kiểm tra, lắp ráp và hoàn thiện của từng sản phẩm. Khi tích hợp, cần xác định trạng thái bản mạch đầu vào, cách cấp, cách tiếp nhận sau cắt và nhịp hoạt động của thiết bị liền trước, liền sau. Nếu công đoạn tiếp theo yêu cầu một hướng đặt cụ thể, yêu cầu này nên được đưa vào phương án chuyển sản phẩm từ giai đoạn thiết kế.
Sản xuất hàng loạt và sản xuất nhiều loại bản mạch
Với sản xuất hàng loạt
Doanh nghiệp cần duy trì ổn định chương trình, đồ gá, điều kiện cắt và cách chuyển sản phẩm. Chạy thử nhiều chu kỳ liên tiếp giúp đánh giá bụi tích tụ, thay đổi chất lượng mép cắt, lỗi hút hoặc việc đặt sản phẩm trên băng tải đầu ra. Sản lượng cần được xác nhận trên chu trình thực tế, với cách cấp và lấy bản mạch phù hợp với dây chuyền dự kiến.
Với sản xuất nhiều loại bản mạch
Chương trình, đồ gá, vị trí đầu hút và các thiết lập cơ khí cần được quản lý theo từng loại sản phẩm. Thời gian đổi loại bản mạch là một yếu tố quan trọng khi lựa chọn phương án máy. Hướng dẫn chuyển đổi cần chỉ rõ những bộ phận phải thay hoặc điều chỉnh. Sau khi chuẩn bị, người vận hành kiểm tra mẫu đầu tiên trước khi chạy lô tiếp theo.
Cách lựa chọn cấu hình máy cắt bản mạch
Đặc điểm sản phẩm và đường cắt
Những yếu tố cần đánh giá gồm kích thước tấm, kích thước bản mạch sau tách, vật liệu, độ dày, vị trí cầu nối và yêu cầu mép cắt. Bản vẽ cần thể hiện phần vật liệu được phép loại bỏ cùng vùng cần bảo vệ. Với sản phẩm đã lắp linh kiện, mẫu hoàn chỉnh hoặc dữ liệu bố trí linh kiện ở cả hai mặt giúp xác định khoảng trống cho dao, vị trí đỡ và bề mặt có thể sử dụng đầu hút.
Sản lượng và tổ chức sản xuất
Số bản mạch trên một tấm, sản lượng cần đạt, số loại sản phẩm và tần suất chuyển đổi là cơ sở xây dựng chu trình máy. Nếu máy làm việc trong dây chuyền, cần xem xét nhịp tiếp nhận và bàn giao. Khi một số chuyển động diễn ra đồng thời, thời gian chu kỳ được đo trên quá trình hoàn chỉnh. Thời gian dành cho thay dao, vệ sinh và đổi đồ gá cũng cần tính trong kế hoạch sản xuất.
Lắp đặt và hỗ trợ sử dụng
Cấu hình cần phù hợp với diện tích bố trí, hướng di chuyển sản phẩm, điện, khí nén và phương án thu bụi. Khoảng trống thao tác phải đủ cho việc thay đồ gá, bảo dưỡng và tiếp cận bộ phận thu bụi. Khi lựa chọn máy, doanh nghiệp nên làm rõ danh mục dao, đồ gá, phụ tùng cần chuẩn bị, hướng dẫn đổi sản phẩm và phạm vi hỗ trợ kỹ thuật.
Chạy thử và nghiệm thu trên bản mạch thực tế
Chạy thử bằng đúng loại bản mạch dự kiến sản xuất giúp đánh giá sự phù hợp của đường cắt, đồ gá và cơ cấu chuyển. Các tiêu chí cần thống nhất trước khi nghiệm thu gồm:
- Cầu nối được cắt hết và các bản mạch tách đúng yêu cầu.
- Vị trí đường cắt và kích thước sau cắt đạt tiêu chí đã thống nhất.
- Mép cắt được kiểm tra về ba via, sứt mép và biến dạng.
- Linh kiện cùng vùng mạch gần đường cắt được kiểm tra theo yêu cầu sản phẩm.
- Lượng bụi còn lại trên bản mạch và tại vùng gia công được đánh giá.
- Bản mạch được đỡ, lấy ra và đặt lên băng tải ổn định.
- Thời gian chu kỳ được đo với phạm vi rõ ràng.
- Chất lượng được kiểm tra qua nhiều chu kỳ liên tiếp.
Kết quả về độ chính xác, chu kỳ và sản lượng cần đi cùng điều kiện thử: loại bản mạch, số sản phẩm trên một tấm, dao, đồ gá, chương trình và cách cấp, lấy sản phẩm.
Vận hành và bảo dưỡng máy cắt bản mạch
Chuẩn bị trước khi sản xuất
Người vận hành kiểm tra sự phù hợp giữa chương trình, đồ gá, dao và loại bản mạch. Đầu hút, dẫn hướng, điểm đỡ và hệ thống thu bụi cũng cần được kiểm tra trước khi chạy. Sau khi thay đổi thiết lập, bản mạch đầu tiên cần được kiểm tra để xác nhận vị trí cắt, chất lượng mép và khả năng chuyển sản phẩm.
Thay dao và chuyển đổi loại bản mạch
Ở cấu hình này, tháo lắp dao là thao tác thủ công bằng dụng cụ phù hợp. Chức năng đưa dao đến vị trí thay hỗ trợ người vận hành tiếp cận và thực hiện thao tác. Khi đổi loại bản mạch, việc chuẩn bị có thể gồm thay đồ gá, bố trí lại đầu hút, điều chỉnh cụm cấp liệu, vị trí dao, buồng hút và chọn chương trình tương ứng. Các bước được thực hiện theo hướng dẫn vận hành và kiểm tra trước khi sản xuất tự động.
Bảo dưỡng theo điều kiện sử dụng
Những bộ phận cần theo dõi gồm dẫn hướng chuyển động, vít me, băng tải, cơ cấu khí nén, đầu hút, đường chân không và hệ thống thu bụi. Tần suất kiểm tra, vệ sinh và bảo dưỡng căn cứ vào hướng dẫn thiết bị cùng cường độ sử dụng thực tế. Khi xuất hiện mép cắt xấu hơn, bản mạch dịch chuyển, cảnh báo chân không hoặc bụi tích tụ bất thường, cần kiểm tra nguyên nhân và xác nhận lại điều kiện gia công trước khi tiếp tục sản xuất.
Máy cắt PCB CNC VINA có thể thiết kế theo yêu cầu
Mỗi loại bản mạch có kích thước, hình dạng, bố trí linh kiện và yêu cầu sản xuất khác nhau. CNC VINA nhận khảo sát, thiết kế và chế tạo máy cắt bản mạch dựa trên sản phẩm cùng điều kiện dây chuyền của doanh nghiệp. Các hạng mục có thể được xây dựng theo yêu cầu gồm đồ gá định vị và đỡ, cơ cấu hút chuyển, bố trí dao, đường chạy và chương trình, băng tải, thu bụi cùng tín hiệu kết nối với thiết bị trong dây chuyền. Với doanh nghiệp sản xuất nhiều loại bản mạch, quá trình khảo sát cần xác định bộ phận có thể dùng chung và bộ phận cần thay theo sản phẩm. Đây là cơ sở xây dựng phương án đầu tư và quy trình chuyển đổi phù hợp. Doanh nghiệp có thể gửi thông tin về loại bản mạch cần cắt và nhu cầu sản xuất để CNC VINA tư vấn phương án phù hợp.
Máy cắt bản mạch PCB tự động do CNC VINA sản xuất là giải pháp tự động hóa công đoạn cắt tách PCB, kết hợp cơ cấu định vị, dao phay spindle, hệ thống cấp – lấy sản phẩm và hút bụi trong cùng một quy trình. Việc điều khiển đường chạy dao theo từng model giúp máy đáp ứng yêu cầu về độ chính xác, tính lặp lại và năng suất trong sản xuất điện tử. Điểm quan trọng của thiết bị không chỉ nằm ở tốc độ cắt mà còn ở khả năng thiết kế JIG, chương trình và cấu hình máy theo từng loại PCB, giúp doanh nghiệp có phương án phù hợp với sản phẩm và dây chuyền thực tế.
CNC VINA nhận thiết kế và chế tạo máy cắt bản mạch tự động theo yêu cầu, từ phương án cấp PCB, định vị, cắt, hút bụi đến kết nối với dây chuyền. Doanh nghiệp có nhu cầu tự động hóa công đoạn cắt PCB có thể liên hệ để được khảo sát sản phẩm và xây dựng phương án thiết bị phù hợp.
Vui lòng liên hệ với chúng tôi để tới tham quan máy tự động Made in Việt Nam tại nhà máy:
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, Huyện Đan Phượng, Tp. Hà Nội, Việt Nam
Văn phòng: Tòa nhà Rox Center Hồ Tùng Mậu ( Rox Tower Goldmark City), 136 Hồ Tùng Mậu, Bắc Từ Liêm, Hà Nội.
Điện thoại: +84.916 63 9355 / +84.915 74 4664
Website: https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
Email: Sales01@cncvina.com.vn | Sales03@cncvina.com.vn