 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh


Máy bôi keo nóng chảy
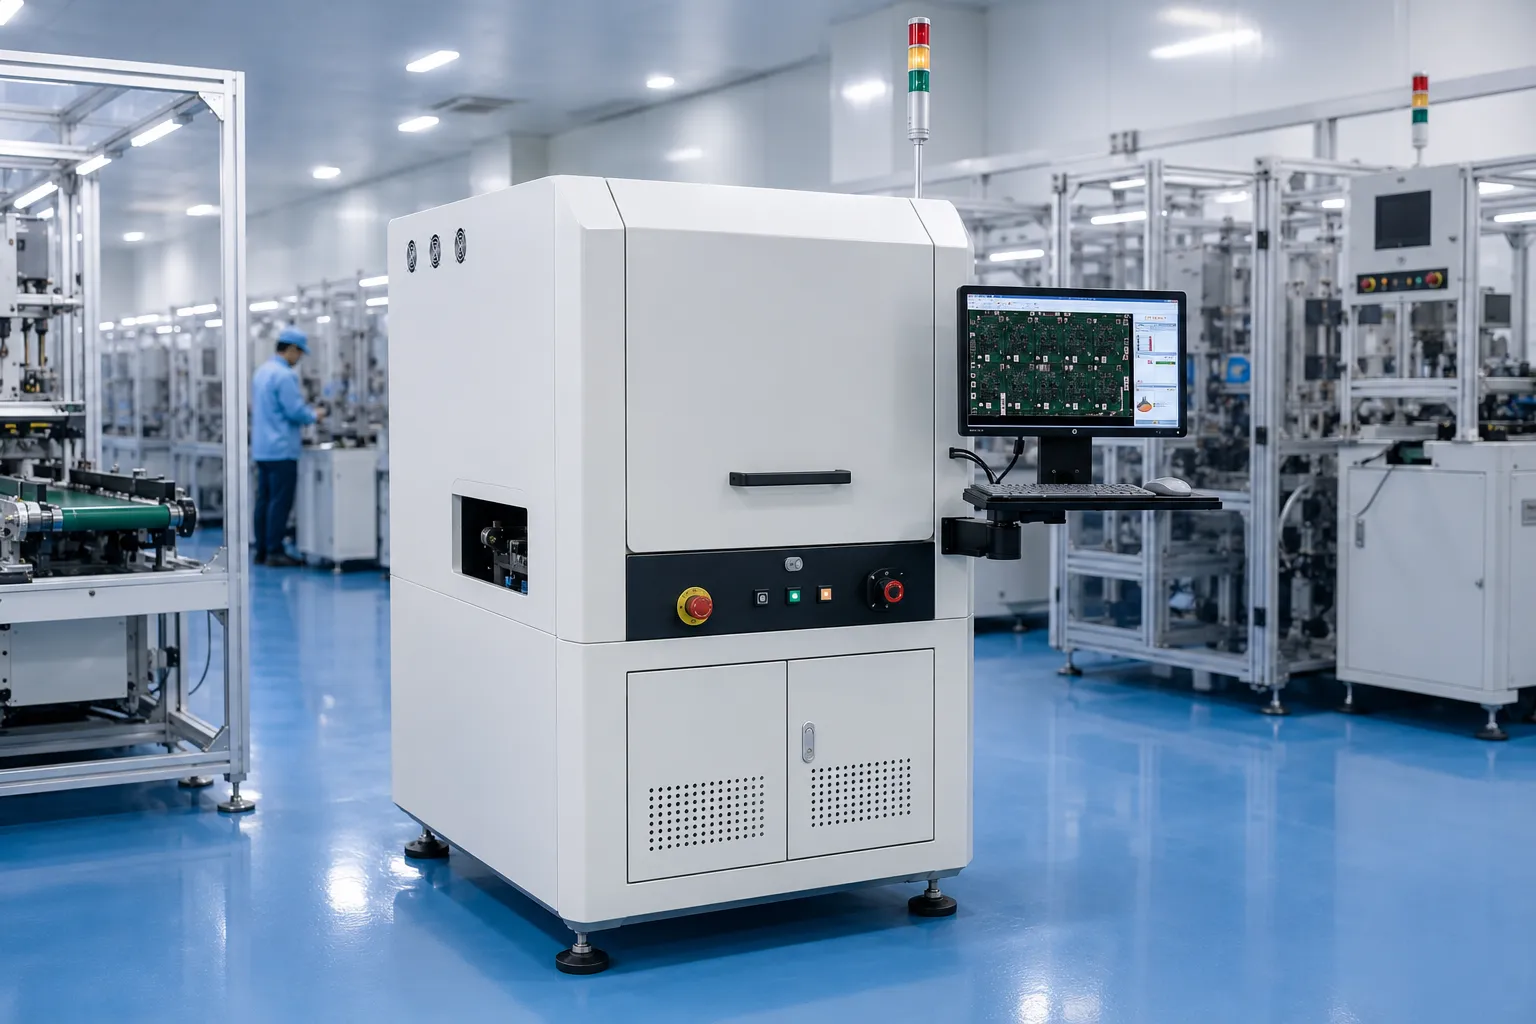
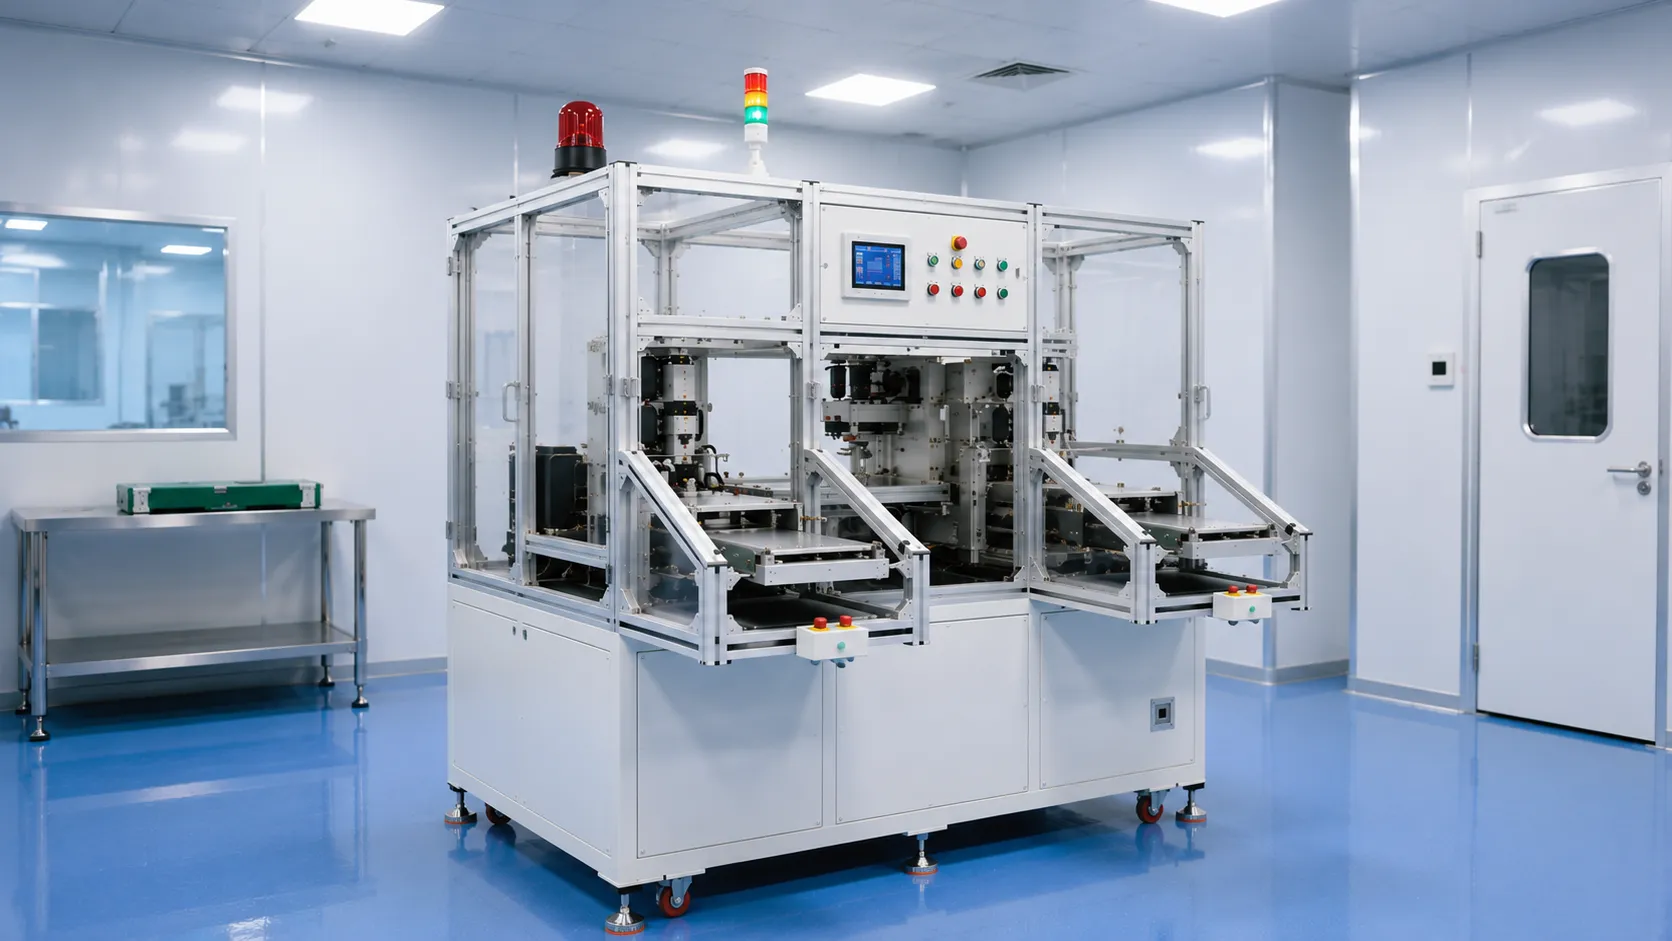
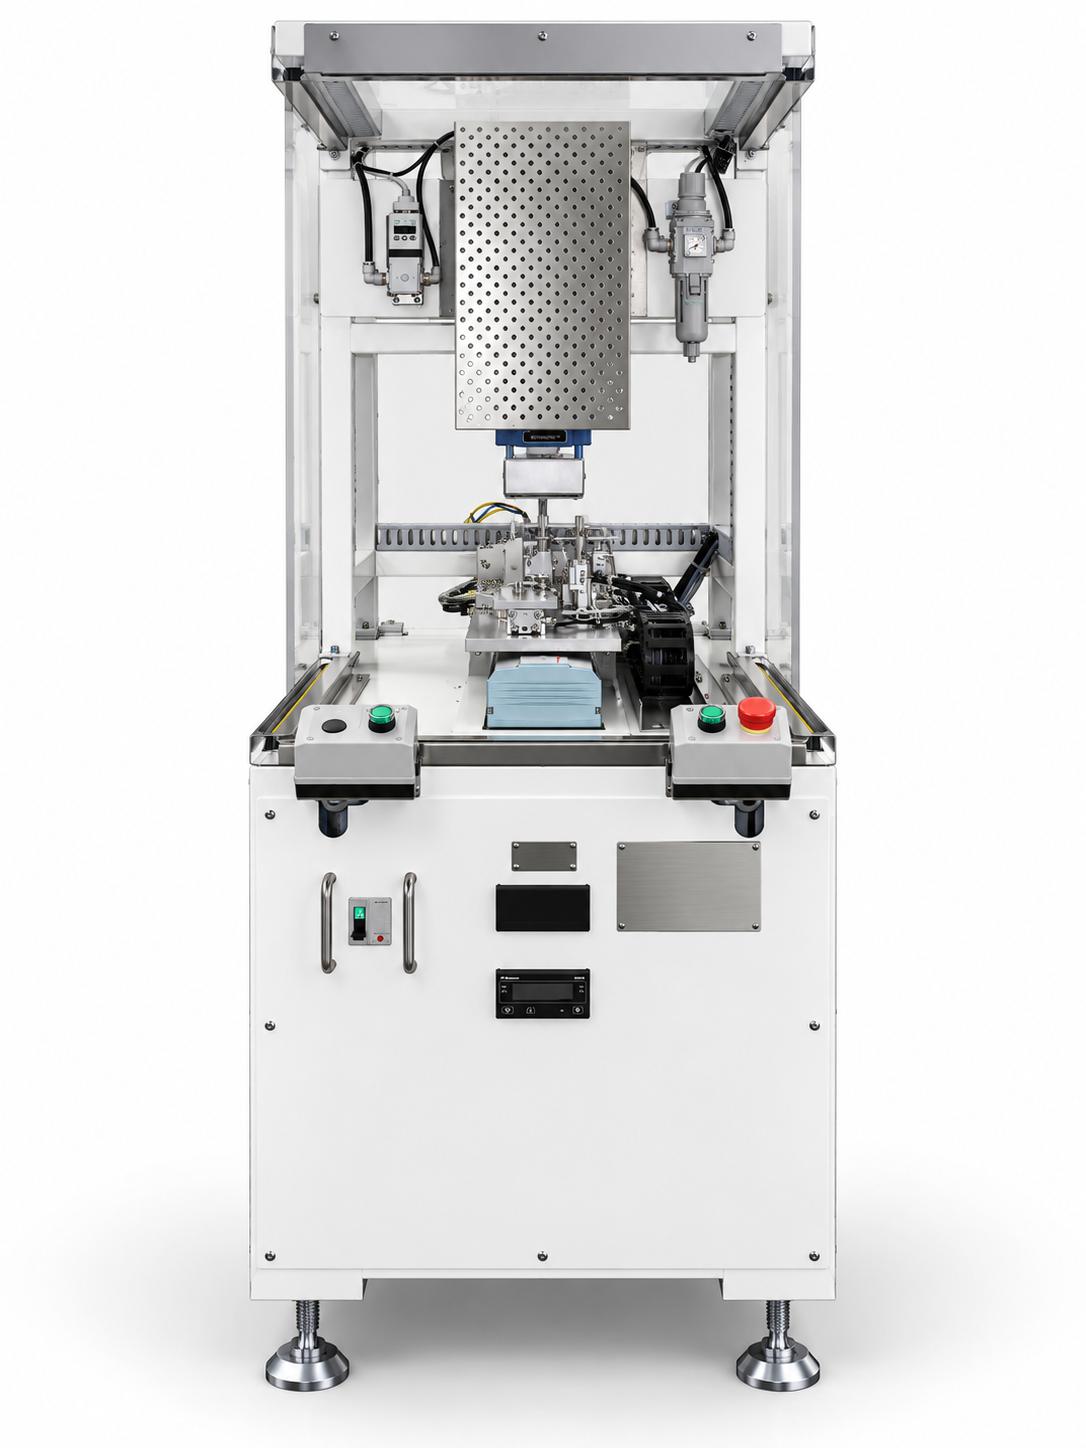
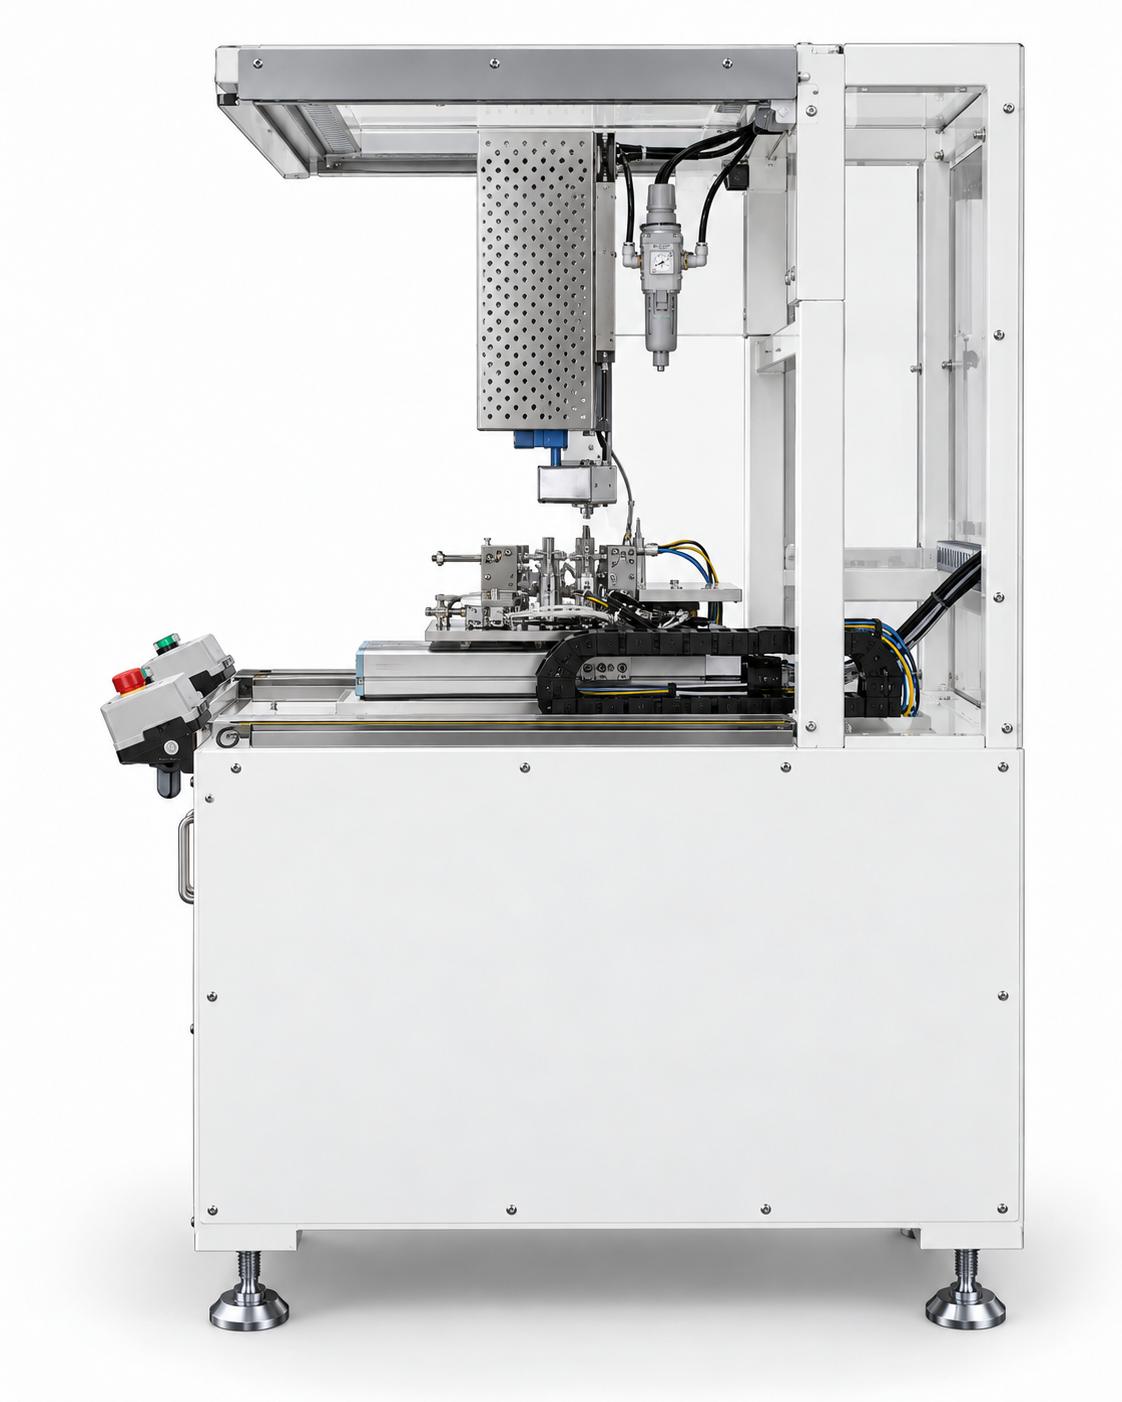
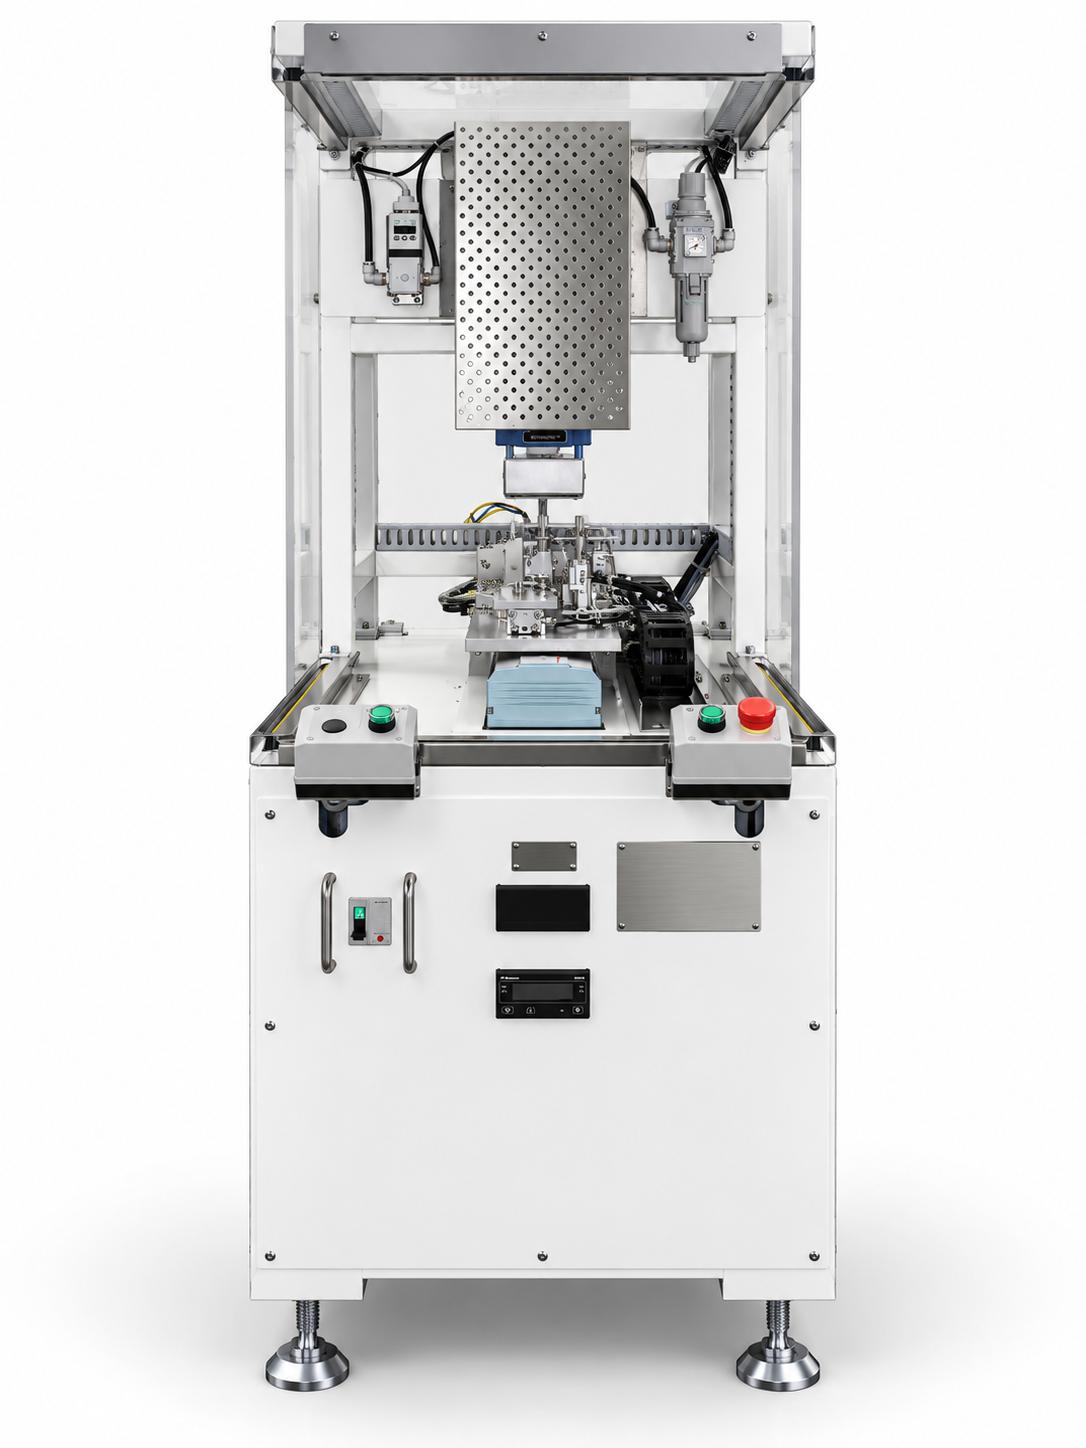
Máy bôi keo nóng chảy CNC VINA đưa keo đến các vị trí đã xác định trên chi tiết theo một chu trình tự động. Máy kết hợp đồ gá, cơ cấu chuyển sản phẩm, đầu cấp keo và hệ thống điều khiển để thực hiện công đoạn bôi lặp lại trong sản xuất lắp ráp. Ở cấu hình được giới thiệu, máy cấp keo lần lượt tại hai vị trí trên cùng một chi tiết. Công đoạn bôi được thực hiện tự động; người vận hành đặt và lấy sản phẩm tại đồ gá. CNC VINA nhận thiết kế, chế tạo máy bôi keo theo sản phẩm và quy trình của doanh nghiệp. Vị trí bôi, lượng keo cần cấp, đồ gá, phương án chuyển chi tiết và điều kiện vận hành được xác định cùng với loại keo dự kiến sử dụng.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
Mô tả sản phẩm

Máy bôi keo nóng chảy CNC VINA đưa keo đến các vị trí đã xác định trên chi tiết theo một chu trình tự động. Máy kết hợp đồ gá, cơ cấu chuyển sản phẩm, đầu cấp keo và hệ thống điều khiển để thực hiện công đoạn bôi lặp lại trong sản xuất lắp ráp. Ở cấu hình được giới thiệu, máy cấp keo lần lượt tại hai vị trí trên cùng một chi tiết. Công đoạn bôi được thực hiện tự động; người vận hành đặt và lấy sản phẩm tại đồ gá. CNC VINA nhận thiết kế, chế tạo máy bôi keo theo sản phẩm và quy trình của doanh nghiệp. Vị trí bôi, lượng keo cần cấp, đồ gá, phương án chuyển chi tiết và điều kiện vận hành được xác định cùng với loại keo dự kiến sử dụng.
Keo nóng chảy là gì và máy bôi keo thực hiện công việc nào
Keo nóng chảy là vật liệu được gia nhiệt để có thể cấp lên bề mặt cần xử lý. Với loại keo nóng chảy thông thường, keo tạo liên kết ban đầu khi nguội. Nhiệt độ làm việc, thời gian có thể lắp ghép và đặc tính của liên kết phụ thuộc vào công thức keo cùng vật liệu của chi tiết. Máy bôi keo thực hiện việc đưa vật liệu đến vị trí và theo trình tự đã thiết lập. Đồ gá giữ chi tiết theo tư thế phù hợp, cơ cấu chuyển đưa vùng cần bôi đến đầu cấp, còn đầu bôi thực hiện cấp keo tại điểm yêu cầu. Với cấu hình hai điểm, chất lượng cần được kiểm tra riêng tại từng vị trí. Một điểm đúng vị trí nhưng thiếu keo, hoặc đủ keo nhưng bôi lệch vùng cần xử lý, đều có thể không đáp ứng yêu cầu của công đoạn lắp ráp.
Vai trò của máy bôi keo trong sản xuất công nghiệp
Trong sản xuất lặp lại, việc bôi keo bằng tay phụ thuộc vào thao tác xác định vị trí và cấp vật liệu của người làm. Máy phối hợp định vị bằng đồ gá, chuyển sản phẩm đến từng điểm và cấp keo theo một chu trình đã thiết lập. Người vận hành đặt và lấy chi tiết, kiểm tra kết quả và theo dõi thiết bị. Đồ gá và chuyển động có kiểm soát tạo cơ sở để lặp lại vị trí bôi giữa các sản phẩm. Kết quả vẫn phụ thuộc vào tình trạng gá, khả năng định vị chi tiết, độ ổn định của nguồn keo và việc duy trì điều kiện vận hành phù hợp. Máy có thể được bố trí như một trạm trong khu vực lắp ráp, trước bước ghép chi tiết hoặc bước xử lý tiếp theo. Vị trí đặt trạm cần tính đến thời gian thao tác và đặc tính của keo, đặc biệt là khoảng thời gian còn có thể ghép các bề mặt sau khi bôi. Khi đánh giá hiệu quả, doanh nghiệp nên xét số sản phẩm đạt yêu cầu trong một ca, thời gian đặt và lấy chi tiết, tỷ lệ phải xử lý lại và lượng keo sử dụng. Tốc độ của riêng cơ cấu chuyển chưa thể hiện năng suất của toàn bộ công đoạn.

Nguyên lý hoạt động của máy bôi keo nóng chảy
Chi tiết được đặt vào đồ gá đúng vị trí và theo phương án định vị đã thiết kế. Sau khi máy đạt điều kiện sẵn sàng và nhận lệnh khởi động, cơ cấu chuyển đưa sản phẩm đến vị trí bôi thứ nhất. Đầu bôi hạ xuống vùng cần xử lý, cấp keo rồi nâng lên. Cơ cấu chuyển tiếp tục đưa chi tiết đến vị trí thứ hai để lặp lại thao tác. Khi hoàn thành, máy đưa sản phẩm về vị trí ban đầu để người vận hành lấy ra. Khoảng cách từ đầu bôi đến chi tiết, khả năng tiếp cận và thời điểm cấp keo phải phù hợp với hình học sản phẩm. Nguồn keo cần đáp ứng điều kiện làm việc của vật liệu và bộ cấp; việc lựa chọn chế độ được xác nhận bằng thử nghiệm trên mẫu. Cấu hình máy còn có cơ cấu đưa hộp gạt đến đầu bôi để lau phần keo bám. Hạng mục này hỗ trợ chăm sóc đầu bôi, nhưng vẫn cần kết hợp kiểm tra và vệ sinh theo hướng dẫn của bộ cấp keo.
Cấu tạo chính của máy bôi keo CNC VINA
Đồ gá định vị và giữ sản phẩm
Đồ gá xác định tư thế chi tiết trước khi máy bắt đầu bôi. Cấu hình sử dụng các điểm định vị, chốt có lò xo và cơ cấu kẹp để phù hợp với hình dạng sản phẩm. Các điểm tiếp xúc cần giữ được vị trí mà không gây hư hỏng bề mặt hoặc biến dạng chi tiết. Khi đổi loại sản phẩm, người vận hành thay đồ gá tương ứng và kiểm tra lại vị trí lắp. Hướng dẫn thay gá sử dụng các chốt định vị để đưa gá về đúng vị trí trên cơ cấu chuyển. Với chi tiết có dung sai hình học hoặc độ mềm khác nhau, thiết kế gá cần xét cả khả năng lặp lại vị trí và cách chi tiết được đỡ. Đây là một phần quan trọng của phương án máy, nhất là khi vùng cần bôi nhỏ hoặc nằm gần bề mặt phải giữ sạch.
Cơ cấu chuyển sản phẩm
Cơ cấu chuyển chạy điện đưa đồ gá và chi tiết đến các vị trí bôi rồi trở về vị trí ban đầu. Chuyển động này phối hợp với đầu cấp keo theo trình tự của hệ thống điều khiển. Cấu hình hiện có thực hiện chuyển giữa hai vị trí bôi trên cùng một chi tiết. Nếu sản phẩm cần nhiều điểm, nhiều mặt hoặc một đường keo liên tục, số trục và cách bố trí chuyển động cần được khảo sát trong phương án thiết kế.
Đầu cấp keo và cơ cấu nâng hạ
Đầu cấp đưa keo nóng chảy đến vùng cần bôi. Cơ cấu khí nén nâng và hạ đầu bôi trong từng bước của chu trình. Thiết kế cần giữ khoảng tiếp cận phù hợp, đồng thời tránh va chạm với chi tiết hoặc đồ gá. Loại đầu bôi và điều kiện cấp cần được chọn theo vật liệu, lượng keo và hình dạng điểm bôi. Lượng keo thực tế phải được kiểm tra trên sản phẩm; không nên chỉ dựa vào việc van đã nhận lệnh mở để kết luận rằng điểm bôi đạt yêu cầu.
Cơ cấu gạt keo tại đầu bôi
Hộp gạt được đưa đến đầu bôi bằng cơ cấu riêng để lau phần keo bám. Việc kiểm tra tình trạng đầu bôi và bộ phận gạt giúp phát hiện tích tụ keo hoặc những dấu hiệu có thể ảnh hưởng đến điểm bôi tiếp theo. Cần bố trí cách thu gom phần keo đã gạt, vệ sinh vị trí tiếp xúc và thay bộ phận hao mòn phù hợp với hướng dẫn của thiết bị. Không nên coi cơ cấu gạt là phương án thay thế toàn bộ việc bảo dưỡng hệ thống cấp keo.
Hệ thống điều khiển và bảng nút thao tác
Máy sử dụng bộ điều khiển PLC để phối hợp cơ cấu chuyển, các xi lanh và lệnh cấp keo. Người vận hành lựa chọn chế độ bằng tay hoặc tự động, lựa chọn loại sản phẩm và đưa máy về vị trí gốc bằng các nút, công tắc trên bảng điều khiển. Chế độ bằng tay phục vụ kiểm tra từng cơ cấu theo hướng dẫn. Chế độ tự động thực hiện chu trình bôi khi các điều kiện khởi động được đáp ứng. Đèn tháp và còi hỗ trợ nhận biết trạng thái làm việc và lỗi.
Cảm biến và bảo vệ khu vực thao tác
Cấu hình máy có cảm biến kiểm tra sản phẩm, cảm biến vùng, hai nút khởi động và nút dừng khẩn. Những bộ phận này cần được kiểm tra cùng với trình tự vận hành và phương án bảo vệ của trạm máy. Máy báo lỗi và không khởi động khi sản phẩm đặt lên gá không phù hợp với lựa chọn trên công tắc. Chức năng kiểm tra này hỗ trợ phát hiện sai loại sản phẩm; chất lượng điểm keo sau bôi vẫn cần được đánh giá riêng.
Thông số tham khảo của cấu hình máy
Bảng dưới đây mô tả cấu hình máy bôi keo tại hai vị trí. Với máy thiết kế theo yêu cầu, các thông số được xác định theo sản phẩm, bộ cấp keo và điều kiện lắp đặt cụ thể.
| Hạng mục | Thông số tham khảo |
|---|---|
| Phương thức bôi | Cấp keo nóng chảy tại các vị trí đã thiết lập |
| Số vị trí bôi trong chu trình giới thiệu | Hai vị trí trên một chi tiết |
| Đặt và lấy sản phẩm | Người vận hành thực hiện tại đồ gá |
| Kích thước máy tham khảo | Khoảng 730 × 960 × 2.080 mm theo chiều rộng, sâu và cao |
| Chiều cao vận hành | 1.000 ± 50 mm |
| Nguồn điện máy | Một pha, AC 220 V, 50 đến 60 Hz |
| Điện áp điều khiển | DC 24 V |
| Thông số nguồn ghi cho máy | 1 kVA |
| Áp suất khí cấp | 0,4 đến 0,6 MPa |
| Chế độ vận hành | Bằng tay và tự động |
Kích thước tổng thể cần được xác nhận theo bản vẽ bố trí và phạm vi các cụm thiết bị của phương án cuối cùng. Khi chuẩn bị mặt bằng, cần tính thêm khoảng thao tác, thay gá và bảo dưỡng. Thông số 1 kVA cần được kiểm tra cùng phạm vi nguồn cấp cho máy và bộ cấp keo. kVA là đơn vị công suất biểu kiến; giá trị này không phải điện năng tiêu thụ cố định của toàn bộ quá trình bôi. Nhiệt độ, lượng keo mỗi điểm và thời gian chu trình được xác định theo loại keo, chi tiết cùng kết quả chạy thử. Các thông số này cần được thống nhất khi lựa chọn cấu hình và đánh giá máy.
Quy trình bôi keo trên máy
Chuẩn bị sản xuất
Người vận hành kiểm tra đồ gá, vùng thao tác, nguồn điện, khí cấp và tình trạng bộ cấp keo. Máy được đưa về vị trí gốc, chọn đúng loại sản phẩm và kiểm tra điều kiện sẵn sàng theo hướng dẫn. Keo và bộ cấp phải được chuẩn bị theo hướng dẫn của vật liệu và thiết bị. Với sản phẩm cần lắp ghép sau bôi, nên tổ chức sẵn bước tiếp theo để đáp ứng khoảng thời gian làm việc của keo.
Đặt chi tiết và khởi động chu trình
Chi tiết được đặt đúng vào các vị trí định vị trên gá. Sau khi kiểm tra tư thế sản phẩm, người vận hành ấn đồng thời hai nút khởi động theo quy trình máy. Việc đưa tay hoặc dụng cụ vào vùng chuyển động phải tuân theo hướng dẫn vận hành và trạng thái của thiết bị bảo vệ. Các điều kiện bảo vệ cần được duy trì trong quá trình sử dụng.
Cấp keo lần lượt tại hai vị trí
Cơ cấu chuyển đưa chi tiết đến điểm bôi thứ nhất. Đầu cấp hạ xuống, thực hiện cấp keo và nâng lên; sau đó máy chuyển sản phẩm đến điểm thứ hai để tiếp tục chu trình. Người vận hành theo dõi trạng thái máy và kiểm tra kết quả theo kế hoạch kiểm soát chất lượng. Khi xuất hiện keo kéo sợi, nhỏ giọt, thiếu keo hoặc bôi lệch, cần xác định nguyên nhân trước khi tiếp tục sản xuất.
Lấy sản phẩm và thực hiện bước tiếp theo
Sau khi cơ cấu chuyển về vị trí ban đầu và máy đạt trạng thái cho phép, người vận hành lấy chi tiết ra. Sản phẩm được chuyển đến bước ghép, làm nguội hoặc kiểm tra theo quy trình của doanh nghiệp. Thao tác sau bôi cần phù hợp với thời gian làm việc của keo. Nếu có yêu cầu giữ chi tiết trong khi keo nguội hoặc kiểm tra liên kết, các hạng mục này nên được xác định từ bước xây dựng quy trình.
Những tính năng hữu ích trong sản xuất
Lặp lại vị trí và trình tự bôi
Đồ gá cùng cơ cấu chuyển giúp đưa vùng cần bôi đến đầu cấp theo một trình tự đã xác định. Người vận hành không phải tự di chuyển đầu bôi đến từng điểm trong mỗi sản phẩm. Khi vị trí bôi cần thay đổi, phương án phải được kiểm tra lại cùng đồ gá và chương trình chuyển động. Khả năng lặp lại được đánh giá trên sản phẩm thực tế trong điều kiện vận hành đã thống nhất.
Chuyển đổi giữa các loại sản phẩm
Cấu hình có lựa chọn loại sản phẩm và đồ gá tương ứng. Việc đổi loại cần kết hợp thay gá, chọn đúng chế độ và chạy kiểm tra trước khi bôi cho lô sản xuất tiếp theo. Khả năng xử lý nhiều sản phẩm phụ thuộc vào hình dạng, vùng bôi và cách định vị. Sản phẩm có kích thước gần nhau vẫn có thể cần gá hoặc phương án tiếp cận khác.
Hỗ trợ theo dõi và xử lý trạng thái máy
Đèn báo, còi và các chức năng thao tác bằng tay hỗ trợ nhận biết tình trạng máy, kiểm tra cơ cấu và đưa máy về trạng thái làm việc phù hợp. Việc khôi phục hoạt động cần thực hiện sau khi nguyên nhân lỗi đã được xử lý.
Chăm sóc đầu bôi trong chu trình
Cơ cấu gạt keo hỗ trợ lau phần vật liệu bám tại đầu bôi. Kết hợp chức năng này với kiểm tra định kỳ giúp duy trì tình trạng đầu cấp và phát hiện những vấn đề ảnh hưởng đến lượng hoặc hình dạng điểm keo.
Ứng dụng của máy bôi keo nóng chảy trong công nghiệp
Máy phù hợp để khảo sát cho những công đoạn cấp keo lặp lại tại vị trí xác định trên chi tiết lắp ráp. Phạm vi sử dụng cần được kiểm tra theo vật liệu bề mặt, công thức keo, yêu cầu liên kết và cách tiếp cận của đầu bôi.

Trong lắp ráp các cụm chi tiết nhựa, máy có thể được khảo sát để cấp keo tại những vị trí ghép hoặc giữ chi tiết. Việc lựa chọn keo cần xét đến độ bám trên đúng loại nhựa, khả năng chịu nhiệt và nguy cơ biến dạng khi tiếp xúc với vật liệu nóng. Đồ gá và hướng tiếp cận của đầu bôi cũng cần phù hợp với hình dạng cụm sản phẩm.
Đối với thiết bị và linh kiện, máy có thể hỗ trợ công đoạn bôi keo tại các điểm cần cố định trong một cụm lắp ráp. Phương án phải được đánh giá cùng vật liệu bề mặt, vị trí được phép bôi và yêu cầu làm việc của cụm sau lắp ráp. Những vùng cần giữ sạch hoặc tránh keo lan phải được xác định trước khi thiết kế đồ gá và lựa chọn chế độ cấp.
Với các chi tiết nhỏ được sản xuất lặp lại, một trạm bôi có đồ gá có thể thay thế thao tác đưa đầu bôi bằng tay đến từng điểm. Hiệu quả phụ thuộc vào khả năng đặt chi tiết đúng tư thế, duy trì vị trí trên gá và phối hợp nhịp đặt, lấy sản phẩm với chu trình máy. Cấu hình hai điểm cần được chạy thử trên đúng chi tiết để xác nhận sự phù hợp với công việc này.
Ở giai đoạn phát triển sản phẩm mới, doanh nghiệp có thể thử phương án cấp keo và định vị trước khi tổ chức sản xuất hàng loạt. Mẫu thực tế giúp kiểm tra khả năng tiếp cận của đầu bôi, hình dạng điểm keo và kết quả của bước lắp ghép tiếp theo. Loại keo cùng tiêu chí kiểm tra sau bôi cần được thống nhất để có cơ sở lựa chọn cấu hình máy. Với các chi tiết có yêu cầu chịu tải, chống rung hoặc làm việc trong điều kiện nhiệt khác nhau, cần thử liên kết theo điều kiện sử dụng dự kiến. Kết quả bôi đúng điểm là một phần của đánh giá; khả năng làm việc của sản phẩm còn phụ thuộc vào vật liệu và quy trình lắp ghép.
Các công nghệ liên quan đến máy bôi keo
Bôi keo theo điểm và theo đường
Bôi theo điểm đưa vật liệu đến một số vị trí riêng biệt. Tiêu chí thường gồm vị trí, lượng keo, hình dạng điểm bôi và phạm vi keo được phép lan ra. Bôi theo đường tạo vệt vật liệu dọc theo một quỹ đạo. Công nghệ này cần đánh giá chiều rộng, độ liên tục và vị trí đầu cuối của đường bôi. Cấu hình máy trong bài thực hiện cấp tại hai vị trí; nếu cần một đường liên tục, cơ cấu chuyển động và cách điều khiển cấp keo phải được thiết kế phù hợp.
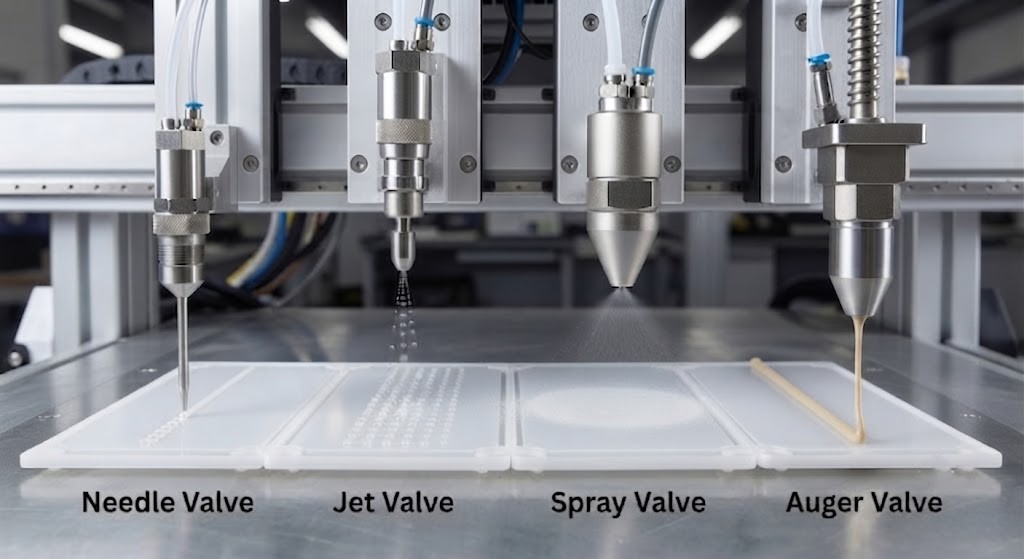
Cấp keo nóng chảy và các phương pháp dùng keo khác
Khi lựa chọn hệ thống bôi keo nóng chảy, cần xem xét độ nhớt tại nhiệt độ làm việc, khả năng bám lên bề mặt và khoảng thời gian còn có thể lắp ghép. Các công thức keo khác có thể hình thành liên kết bằng bay hơi, phản ứng hóa học hoặc một bước xử lý riêng. Thiết bị bôi và quy trình phải được lựa chọn theo loại keo cụ thể. Khả năng cấp keo nóng chảy không đồng nghĩa máy sử dụng được mọi loại keo.
Điều khiển lượng cấp và kiểm tra điểm bôi
Lượng keo đầu ra phụ thuộc vào bộ cấp, đầu bôi, trạng thái vật liệu và chế độ làm việc. Nếu doanh nghiệp cần kiểm soát lượng cấp chặt chẽ, nên thống nhất phương pháp đo và cách lấy mẫu để đánh giá khả năng đáp ứng. Kiểm tra vị trí sản phẩm trước khi bôi và kiểm tra chất lượng điểm keo sau bôi có mục đích khác nhau. Khi cần bổ sung cân, camera hoặc phép thử liên kết, hệ thống kiểm tra đó được xem xét như một hạng mục trong phương án thiết kế.
Người mua cần xem xét những gì khi chọn máy bôi keo
Chi tiết và vùng cần bôi
Cần xác định vật liệu, kích thước, dung sai hình học và bề mặt cần cấp keo. Bản vẽ nên thể hiện các điểm bôi, khu vực được phép lan keo và những vùng phải giữ sạch. Thiết kế đồ gá cần tính đến cách người vận hành đặt sản phẩm, những mặt có thể tiếp xúc và khả năng đầu bôi đi đến từng vị trí. Với nhiều loại chi tiết, cần đánh giá công việc thay gá và thời gian chuẩn bị sau khi đổi sản phẩm.
Loại keo và điều kiện lắp ghép
Loại keo được lựa chọn theo vật liệu bề mặt và chức năng của liên kết. Các thông tin cần xem xét gồm khoảng nhiệt làm việc, độ nhớt, thời gian có thể ghép chi tiết và điều kiện sử dụng sau lắp ráp. Cần thử cả chất lượng bôi và khả năng làm việc của liên kết. Bề mặt bẩn, sai thời gian ghép hoặc dùng vật liệu không phù hợp có thể ảnh hưởng đến kết quả dù máy cấp đúng lượng keo đã thiết lập.
Năng suất và mức tự động hóa
Năng suất cần tính cả đặt chi tiết, chạy chu trình, lấy sản phẩm và thao tác tiếp theo. Với cấu hình hiện có, doanh nghiệp vẫn phải bố trí người cấp và lấy sản phẩm tại gá. Nếu cần liên kết với dây chuyền, tự động cấp hoặc thu hồi chi tiết, phải khảo sát phương án chuyển, tín hiệu trao đổi và cách xử lý khi một thiết bị dừng. Những hạng mục này được xác định theo mặt bằng và nhu cầu sản xuất cụ thể.
Vật tư và bảo dưỡng
Chi phí vận hành gồm keo, năng lượng, vật tư hao mòn, công vệ sinh và thời gian dừng để chăm sóc thiết bị. Cần tính lượng keo dùng trên sản phẩm cùng phần keo thử, gạt và xử lý khi thay loại sản xuất. Khả năng tiếp cận đầu bôi, đồ gá, cơ cấu chuyển và bộ cấp ảnh hưởng đến việc bảo dưỡng. Phương án máy nên tạo điều kiện cho công việc vệ sinh, kiểm tra và thay vật tư theo hướng dẫn của từng cụm thiết bị.
Chạy thử mẫu và nghiệm thu máy
Thử trên chi tiết và loại keo thực tế giúp xác nhận phương án bôi trước khi đưa vào sản xuất. Các nội dung nên thống nhất khi đánh giá gồm:
- Vị trí điểm bôi so với vùng yêu cầu trên bản vẽ.
- Lượng keo tại từng điểm theo phương pháp đo đã thống nhất.
- Hình dạng điểm bôi, phạm vi lan và tình trạng kéo sợi hoặc nhỏ giọt.
- Tình trạng bề mặt chi tiết sau tiếp xúc với keo nóng.
- Kết quả ghép và chất lượng liên kết khi công đoạn có yêu cầu này.
- Khả năng đặt, định vị, chuyển và lấy sản phẩm.
- Nhịp xử lý khi tính đủ thao tác người vận hành và chu trình máy.
- Khả năng đổi loại sản phẩm, kiểm tra đầu bôi và vệ sinh cơ cấu gạt.
Kết quả cần gắn với điều kiện thử như loại keo, vật liệu chi tiết, chế độ cấp và trình tự lắp ghép. Nên đánh giá qua nhiều chu kỳ liên tiếp để kiểm tra khả năng duy trì kết quả trong điều kiện sản xuất dự kiến.
Vận hành và bảo dưỡng máy bôi keo nóng chảy
Người vận hành cần sử dụng đúng đồ gá, lựa chọn đúng loại sản phẩm và kiểm tra máy về vị trí gốc trước khi chạy theo hướng dẫn. Khi có báo lỗi, cần xử lý nguyên nhân rồi mới khôi phục chu trình. Công việc vệ sinh phải xét cả cơ cấu chuyển động và phần tiếp xúc với vật liệu nóng. Việc dừng máy, cô lập nguồn, xử lý áp lực và nhiệt độ cần thực hiện theo hướng dẫn của máy và bộ cấp keo trước khi can thiệp.
Các hạng mục bảo dưỡng chính gồm:
- Vệ sinh và kiểm tra đầu bôi, hộp gạt và phần keo tích tụ theo hướng dẫn của bộ cấp.
- Kiểm tra đồ gá, chốt định vị, cơ cấu kẹp và vị trí tiếp xúc với chi tiết.
- Theo dõi cơ cấu chuyển về tiếng ồn, chuyển động bất thường và tình trạng bôi trơn.
- Kiểm tra xi lanh, đường khí và các vị trí rò rỉ hoặc kẹt hành trình.
- Kiểm tra cảm biến sản phẩm, cảm biến vùng, đèn báo, nút thao tác và dừng khẩn.
- Kiểm tra tủ điện, đầu nối và các dấu hiệu phát nhiệt bất thường theo kế hoạch bảo dưỡng.
Tần suất chăm sóc thiết bị cần phù hợp với loại keo, tải sản xuất và hướng dẫn của từng cụm. Khi điểm bôi thay đổi, cần kiểm tra đồng thời vật liệu, đầu cấp, đồ gá và chuyển động để xác định nguyên nhân.
CNC VINA thiết kế máy bôi keo theo yêu cầu
CNC VINA nhận thiết kế, chế tạo máy bôi keo nóng chảy theo chi tiết và mục tiêu sản xuất. Phương án được xây dựng từ vùng cần bôi, loại keo, chất lượng đầu ra, năng suất cùng điều kiện lắp đặt tại doanh nghiệp. Các hạng mục có thể khảo sát gồm đồ gá, số vị trí bôi, cách chuyển sản phẩm, đầu cấp, cơ cấu chăm sóc đầu bôi và phương thức kiểm tra. Khi nhu cầu khác cấu hình hai điểm, phương án nhiều điểm, bôi đường hoặc kết nối với dây chuyền được đánh giá riêng. Chạy thử mẫu và thống nhất tiêu chí nghiệm thu giúp lựa chọn cấu hình sát với công việc cần thực hiện, đồng thời tạo cơ sở để đánh giá máy trước khi bàn giao. Doanh nghiệp có thể gửi thông tin về chi tiết cần bôi keo và nhu cầu sản xuất để CNC VINA tư vấn phương án phù hợp.
Khách hàng có nhu cầu về các máy tự động phục vụ vui lòng liên hệ
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, Huyện Đan Phượng, Tp. Hà Nội, Việt Nam
Văn phòng: Tòa nhà Rox Center Hồ Tùng Mậu ( Rox Tower Goldmark City), 136 Hồ Tùng Mậu, Bắc Từ Liêm, Hà Nội.
Điện thoại: +84.916 63 9355 / +84.915 74 4664
Website: https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
Email: sales01@cncvina.com.vn // sales03@cncvina.com.vn