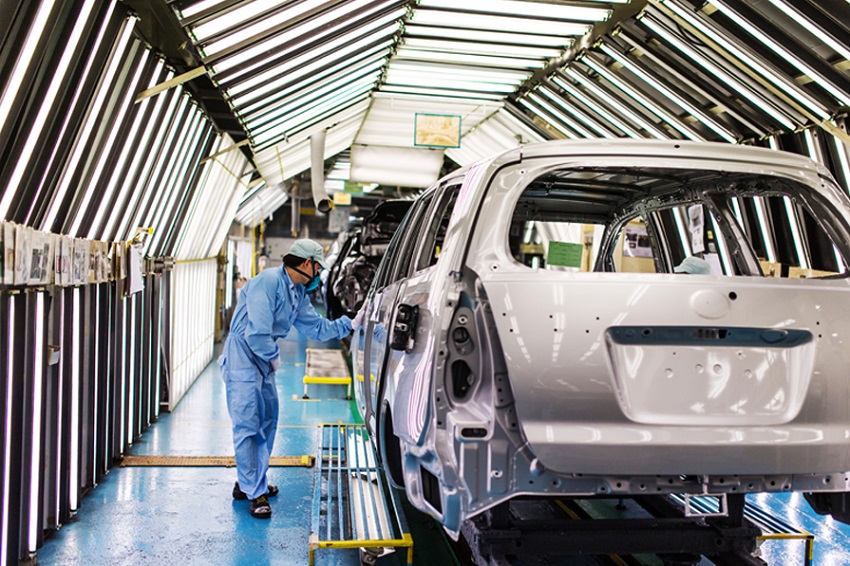
Dây chuyền sơn nước là gì?
Dây chuyền sơn nước là hệ thống các thiết bị được bố trí và liên kết theo quy trình công nghệ nhằm thực hiện các công đoạn từ đưa sản phẩm vào, xử lý bề mặt, phun sơn, sấy hoặc làm khô đến đưa sản phẩm ra khỏi dây chuyền. Tùy theo loại sản phẩm, hệ sơn, sản lượng và mức độ tự động hóa, dây chuyền có thể sử dụng băng tải liên tục, hệ thống vận chuyển theo mẻ hoặc các phương án cấp sản phẩm phù hợp khác.
So với sơn bột, dây chuyền sơn nước cần đặc biệt chú trọng đến hệ thống thông gió, thu gom và xử lý overspray cũng như khí phát sinh trong quá trình phun. Tùy loại sơn và dung môi sử dụng, hệ thống xử lý có thể bao gồm buồng sơn, thiết bị lọc và thu gom sơn, hệ thống cấp – hút gió và các thiết bị xử lý khí phù hợp với yêu cầu công nghệ và quy định áp dụng. Phương pháp phun có thể được thực hiện thủ công, bán tự động hoặc tự động bằng robot. Đối với phun thủ công, chất lượng lớp phủ phụ thuộc đáng kể vào kỹ thuật và tay nghề của người vận hành. Với hệ thống robot, các thông số như quỹ đạo chuyển động, tốc độ phun, khoảng cách và góc phun có thể được kiểm soát theo chương trình, qua đó hỗ trợ duy trì độ ổn định của quá trình sơn khi điều kiện sản xuất phù hợp.
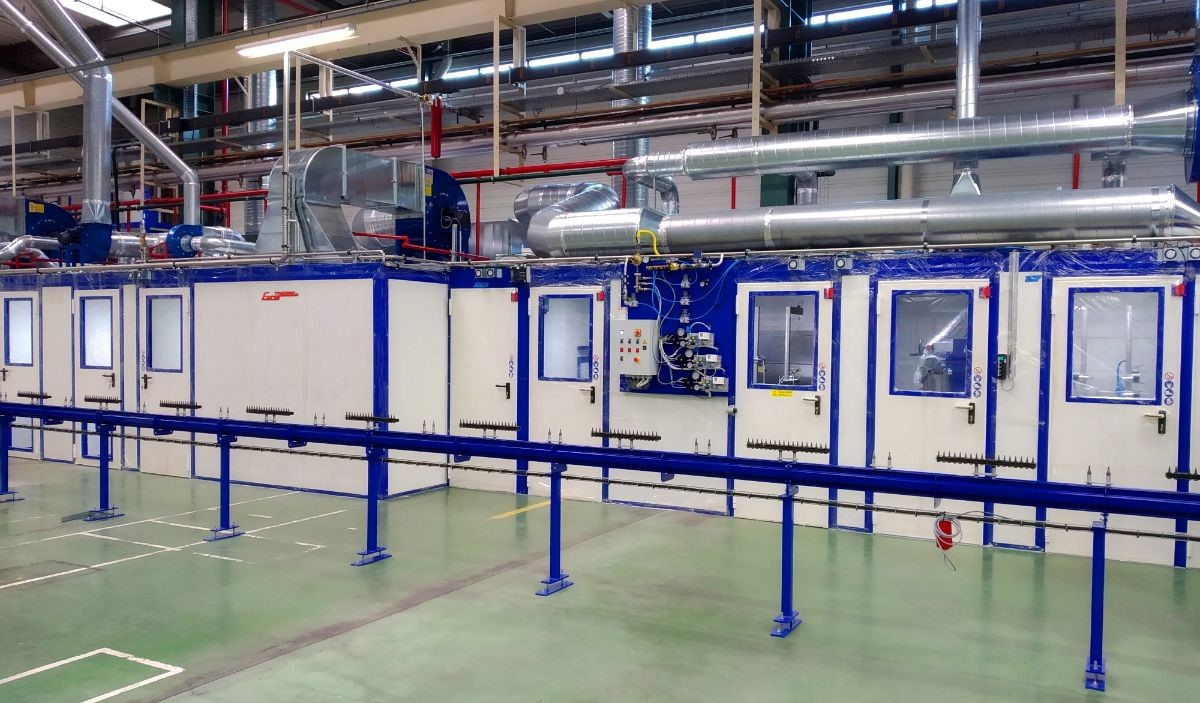
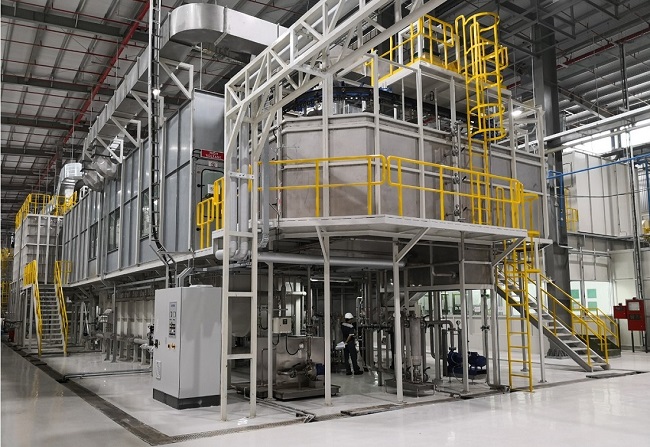
Dây chuyền sơn nước
Quy trình sơn nước
Quy trình sơn nước được xây dựng dựa trên loại sản phẩm, vật liệu nền, hệ sơn và yêu cầu chất lượng của từng ứng dụng. Về cơ bản, một dây chuyền sơn nước có thể được tổ chức thành ba nhóm công đoạn chính: tiền xử lý và làm sạch bề mặt, phủ sơn, và sấy khô hoặc xử lý hoàn thiện. Tùy theo yêu cầu của sản phẩm, mỗi nhóm công đoạn có thể bao gồm nhiều bước và được thực hiện bằng thiết bị thủ công, bán tự động hoặc tự động.
Loại bỏ cặn bẩn
Công đoạn đầu tiên nhằm loại bỏ các tạp chất và khuyết tật bề mặt có thể ảnh hưởng đến quá trình sơn. Tùy tình trạng sản phẩm, các bước xử lý có thể bao gồm loại bỏ bụi, dầu mỡ, phoi gia công, xỉ hoặc phần kim loại dư tại khu vực mối hàn, rỉ sét, lớp sơn cũ và các chất bám trên bề mặt.
Phương pháp xử lý được lựa chọn tùy theo vật liệu nền và tình trạng bề mặt, có thể bao gồm làm sạch cơ học, phun hạt mài, làm sạch bằng hóa chất hoặc kết hợp nhiều phương pháp. Mục tiêu của công đoạn này là tạo ra bề mặt sạch và phù hợp cho các bước xử lý tiếp theo, qua đó hỗ trợ khả năng bám dính và độ ổn định của lớp sơn.
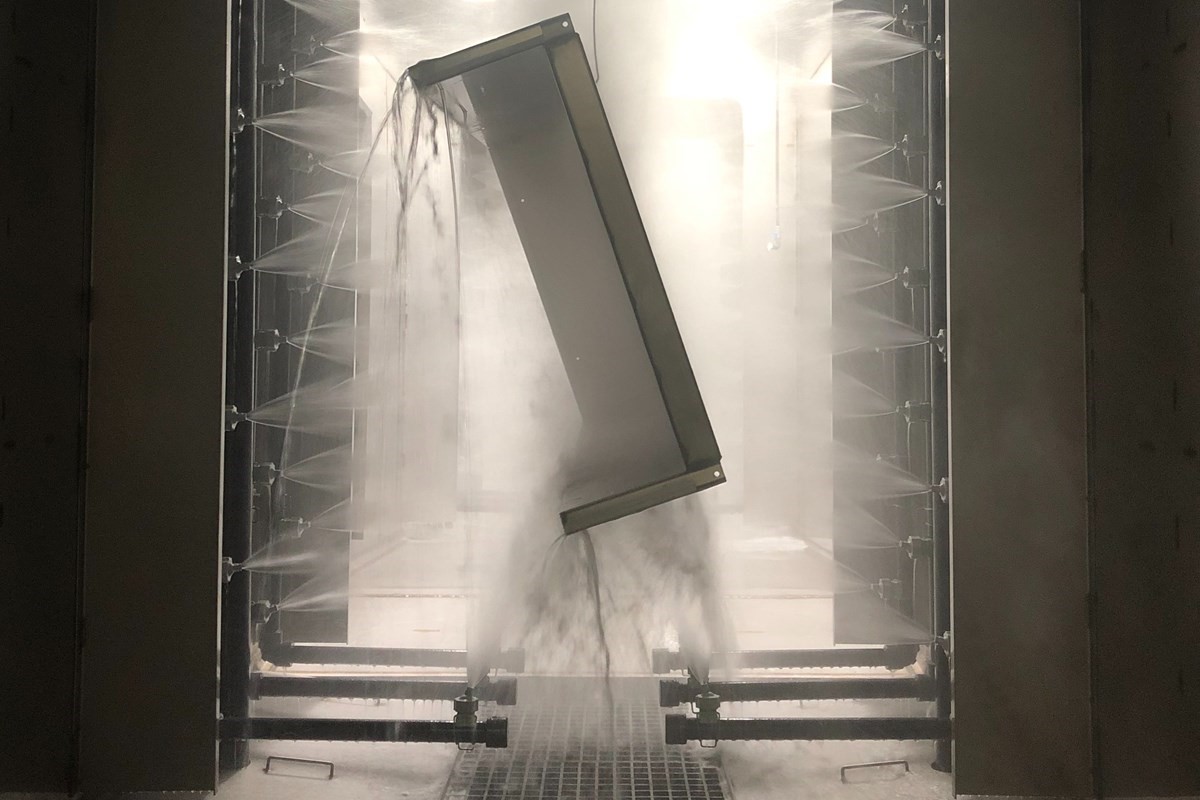
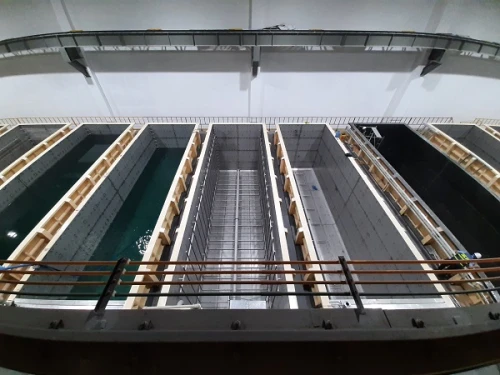
Công đoạn làm sạch trước quá trình sơn nước
Tạo lớp sơn lót
Lớp sơn lót (primer) được sử dụng trong một số hệ sơn nhằm cải thiện độ bám dính giữa lớp phủ và bề mặt vật liệu, đồng thời hỗ trợ khả năng bảo vệ bề mặt và độ bền của hệ sơn. Tùy loại sản phẩm, vật liệu nền và yêu cầu kỹ thuật, lớp sơn lót có thể được sử dụng riêng hoặc kết hợp với các lớp sơn phủ tiếp theo. Việc lựa chọn loại primer và điều kiện thi công cần căn cứ vào hệ sơn và thông số kỹ thuật của nhà sản xuất.
Làm sạch
Sau các công đoạn loại bỏ tạp chất và tiền xử lý, bề mặt sản phẩm cần được làm sạch để loại bỏ cặn còn sót lại, bụi, dầu mỡ và lượng hóa chất có thể còn lưu lại trên bề mặt. Tùy quy trình, công đoạn này có thể bao gồm rửa bằng nước, rửa nhiều cấp hoặc các phương pháp làm sạch phù hợp khác. Việc kiểm soát chất lượng nước rửa, thời gian rửa và khả năng thoát nước có vai trò quan trọng trong việc hạn chế hiện tượng hóa chất kéo theo sang công đoạn tiếp theo và hỗ trợ duy trì trạng thái bề mặt phù hợp trước khi sơn.
Quá trình làm khô
Sau khi rửa, sản phẩm cần được loại bỏ nước còn lại trên bề mặt trước khi chuyển sang công đoạn sơn hoặc sấy tiếp theo. Tùy cấu hình dây chuyền, quá trình làm khô có thể sử dụng thoát nước tự nhiên, luồng khí, khí nóng hoặc buồng sấy. Việc kiểm soát độ khô của bề mặt giúp hạn chế ảnh hưởng của nước còn sót lại đến quá trình phun và độ ổn định của lớp phủ. Điều kiện làm khô cần được xác định theo vật liệu nền, hệ sơn và yêu cầu công nghệ của từng sản phẩm.
Phun sơn nước
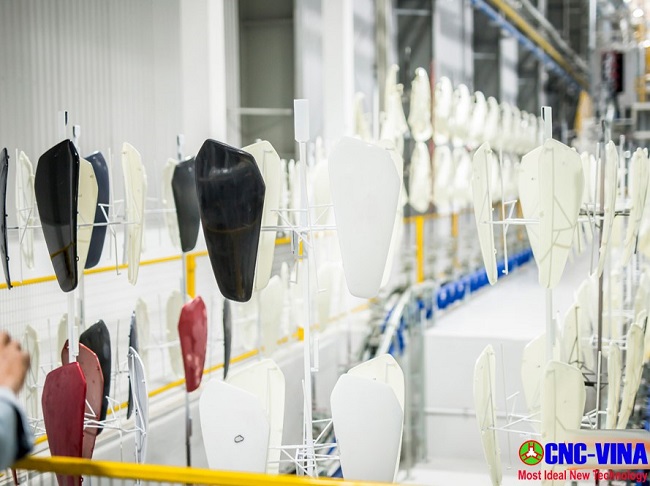
Sơn nước, hay sơn lỏng, có thể được phủ lên bề mặt bằng nhiều phương pháp như phun khí nén, phun airless, phun air-assisted hoặc phun tĩnh điện đối với những hệ sơn và thiết bị tương thích. Một số sản phẩm hoặc quy trình đặc thù có thể sử dụng phương pháp nhúng hoặc các phương pháp phủ khác thay cho phun. Trong quá trình phun, các thông số như lưu lượng sơn, áp suất, độ nhớt, khoảng cách phun, tốc độ chuyển động và góc phun cần được kiểm soát phù hợp để hạn chế hiện tượng chảy xệ, nhỏ giọt hoặc không đồng đều độ dày màng sơn. Tùy yêu cầu của sản phẩm, hệ sơn có thể bao gồm lớp sơn lót, lớp màu và lớp phủ hoàn thiện. Đối với hệ thống phun tự động, robot có thể được lập trình để duy trì quỹ đạo, tốc độ và khoảng cách phun ổn định. Với phun thủ công, chất lượng lớp phủ phụ thuộc nhiều hơn vào kỹ thuật và tay nghề của người vận hành.
Quá trình flash-off
Sau khi phun, một số hệ sơn cần có thời gian flash-off trước khi đưa sản phẩm vào công đoạn sấy hoặc xử lý tiếp theo. Trong giai đoạn này, nước, dung môi hoặc các thành phần dễ bay hơi trong màng sơn có thời gian thoát ra khỏi lớp phủ theo đặc tính của hệ sơn. Thời gian và điều kiện flash-off cần được xác định theo loại sơn, chiều dày màng sơn, nhiệt độ, độ ẩm, tốc độ lưu thông không khí và yêu cầu của nhà sản xuất. Kiểm soát phù hợp giai đoạn này có thể hỗ trợ hạn chế các khuyết tật ngoại quan như bọt khí, lỗ kim hoặc hiện tượng ảnh hưởng đến quá trình tạo màng trong giai đoạn sấy và đóng rắn.
Quá trình sấy và xử lý nhiệt
Sau khi phun và flash-off, sản phẩm có thể được sấy khô hoặc xử lý nhiệt tùy theo đặc tính của hệ sơn. Một số loại sơn có thể khô ở điều kiện môi trường, trong khi các hệ sơn khác cần được sấy hoặc đóng rắn trong lò theo nhiệt độ và thời gian quy định. Đối với hệ sơn yêu cầu xử lý nhiệt, nhiệt độ và thời gian lưu trong lò cần được kiểm soát ổn định theo thông số kỹ thuật của nhà sản xuất sơn. Điều kiện gia nhiệt phù hợp giúp lớp phủ đạt trạng thái khô hoặc đóng rắn theo yêu cầu về độ cứng, độ bám dính, ngoại quan và độ bền của sản phẩm.
Cấu tạo của dây chuyền sơn nước
Các thiết bị xử lý bề mặt
Phòng khử tĩnh điện: Phòng hoặc khu vực khử tĩnh điện được sử dụng trong một số dây chuyền nhằm trung hòa điện tích trên bề mặt sản phẩm trước khi sơn. Hệ thống có thể sử dụng thanh khử tĩnh điện kết hợp với luồng không khí để giảm khả năng bề mặt tích điện hút bụi, qua đó hỗ trợ kiểm soát độ sạch trước khi phun sơn.
Phòng sơn lót: Phòng sơn lót được sử dụng để thực hiện công đoạn phủ primer khi quy trình công nghệ yêu cầu. Khu vực này có thể được trang bị hệ thống thông gió, cấp – hút khí và lọc phù hợp nhằm kiểm soát overspray và các chất phát sinh trong quá trình phun. Tùy loại primer và yêu cầu của sản phẩm, khu vực sơn lót có thể được kết hợp với hệ thống kiểm soát nhiệt độ hoặc khu vực flash-off, sấy phù hợp.
Phòng trộn sơn
Phòng trộn sơn được sử dụng để pha trộn và chuẩn bị sơn theo công thức và thông số kỹ thuật của từng hệ sơn. Quá trình này có thể bao gồm pha sơn, điều chỉnh độ nhớt và bổ sung chất đóng rắn, dung môi, nước hoặc phụ gia theo yêu cầu của nhà sản xuất. Khu vực pha trộn cần được thiết kế với hệ thống thông gió phù hợp để kiểm soát hơi phát sinh trong quá trình chuẩn bị sơn. Tùy loại sơn và quy mô sử dụng, hệ thống có thể kết hợp các giải pháp thu gom, lọc hoặc xử lý khí phù hợp với yêu cầu công nghệ và quy định áp dụng. Việc kiểm soát môi trường trong phòng trộn cũng giúp hạn chế bụi và tạp chất xâm nhập vào vật liệu sơn trước khi đưa vào công đoạn phun.
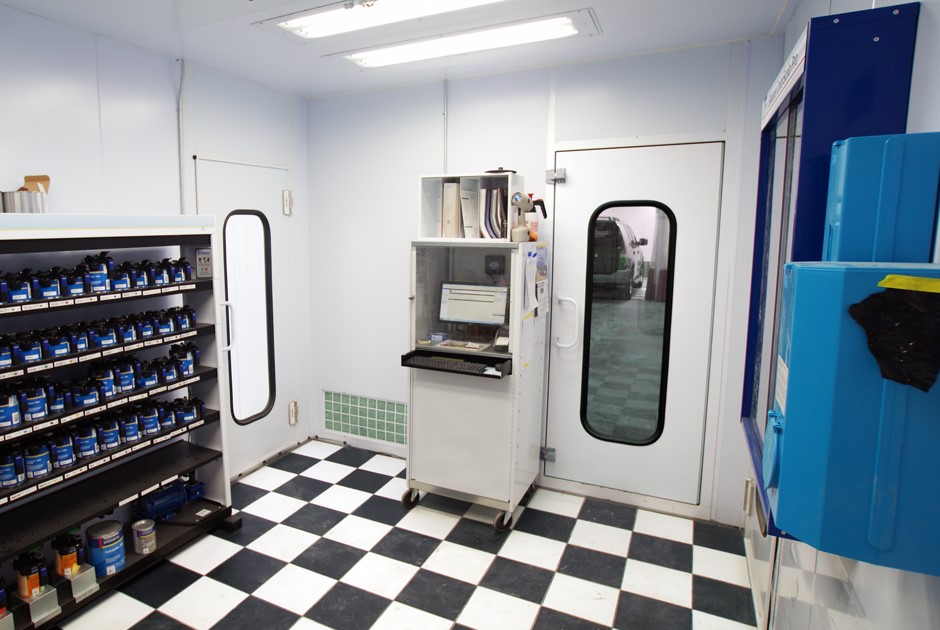
Phòng trộn sơn nước
Khu vực flash-off
Sau khi phun sơn, sản phẩm có thể được đưa vào khu vực flash-off để tạo khoảng thời gian cần thiết cho nước, dung môi và các thành phần dễ bay hơi trong màng sơn thoát ra trước khi chuyển sang công đoạn sấy hoặc xử lý tiếp theo. Khu vực này thường được bố trí sau công đoạn phun sơn hoặc giữa các lớp sơn theo yêu cầu của hệ sơn. Hệ thống cấp và hút gió được thiết kế để duy trì điều kiện không khí phù hợp, hỗ trợ quá trình bay hơi và hạn chế các khuyết tật trên màng sơn. Thời gian flash-off và điều kiện vận hành cần được xác định dựa trên loại sơn, chiều dày màng sơn, nhiệt độ, độ ẩm, lưu lượng không khí và yêu cầu của nhà sản xuất sơn.
Phòng phun sơn lỏng
Phòng phun sơn lỏng là khu vực được thiết kế để kiểm soát điều kiện phun, thu gom lượng sơn dư và duy trì dòng khí phù hợp trong quá trình tạo màng sơn. Tùy theo loại sơn và phương pháp phun, phòng có thể được trang bị hệ thống cấp – hút gió, thiết bị thu gom overspray, bộ lọc và các giải pháp xử lý khí phù hợp với yêu cầu công nghệ và quy định áp dụng. Trong quá trình phun, một phần sơn không bám lên bề mặt sản phẩm mà tồn tại dưới dạng overspray. Vì vậy, hệ thống thu gom và lọc overspray cần được lựa chọn phù hợp với loại sơn, lưu lượng phun và cấu hình buồng sơn. Đối với các hệ sơn có chứa dung môi hữu cơ, cần xem xét thêm giải pháp thông gió và xử lý khí phát sinh theo đặc tính của sơn và yêu cầu của dự án.
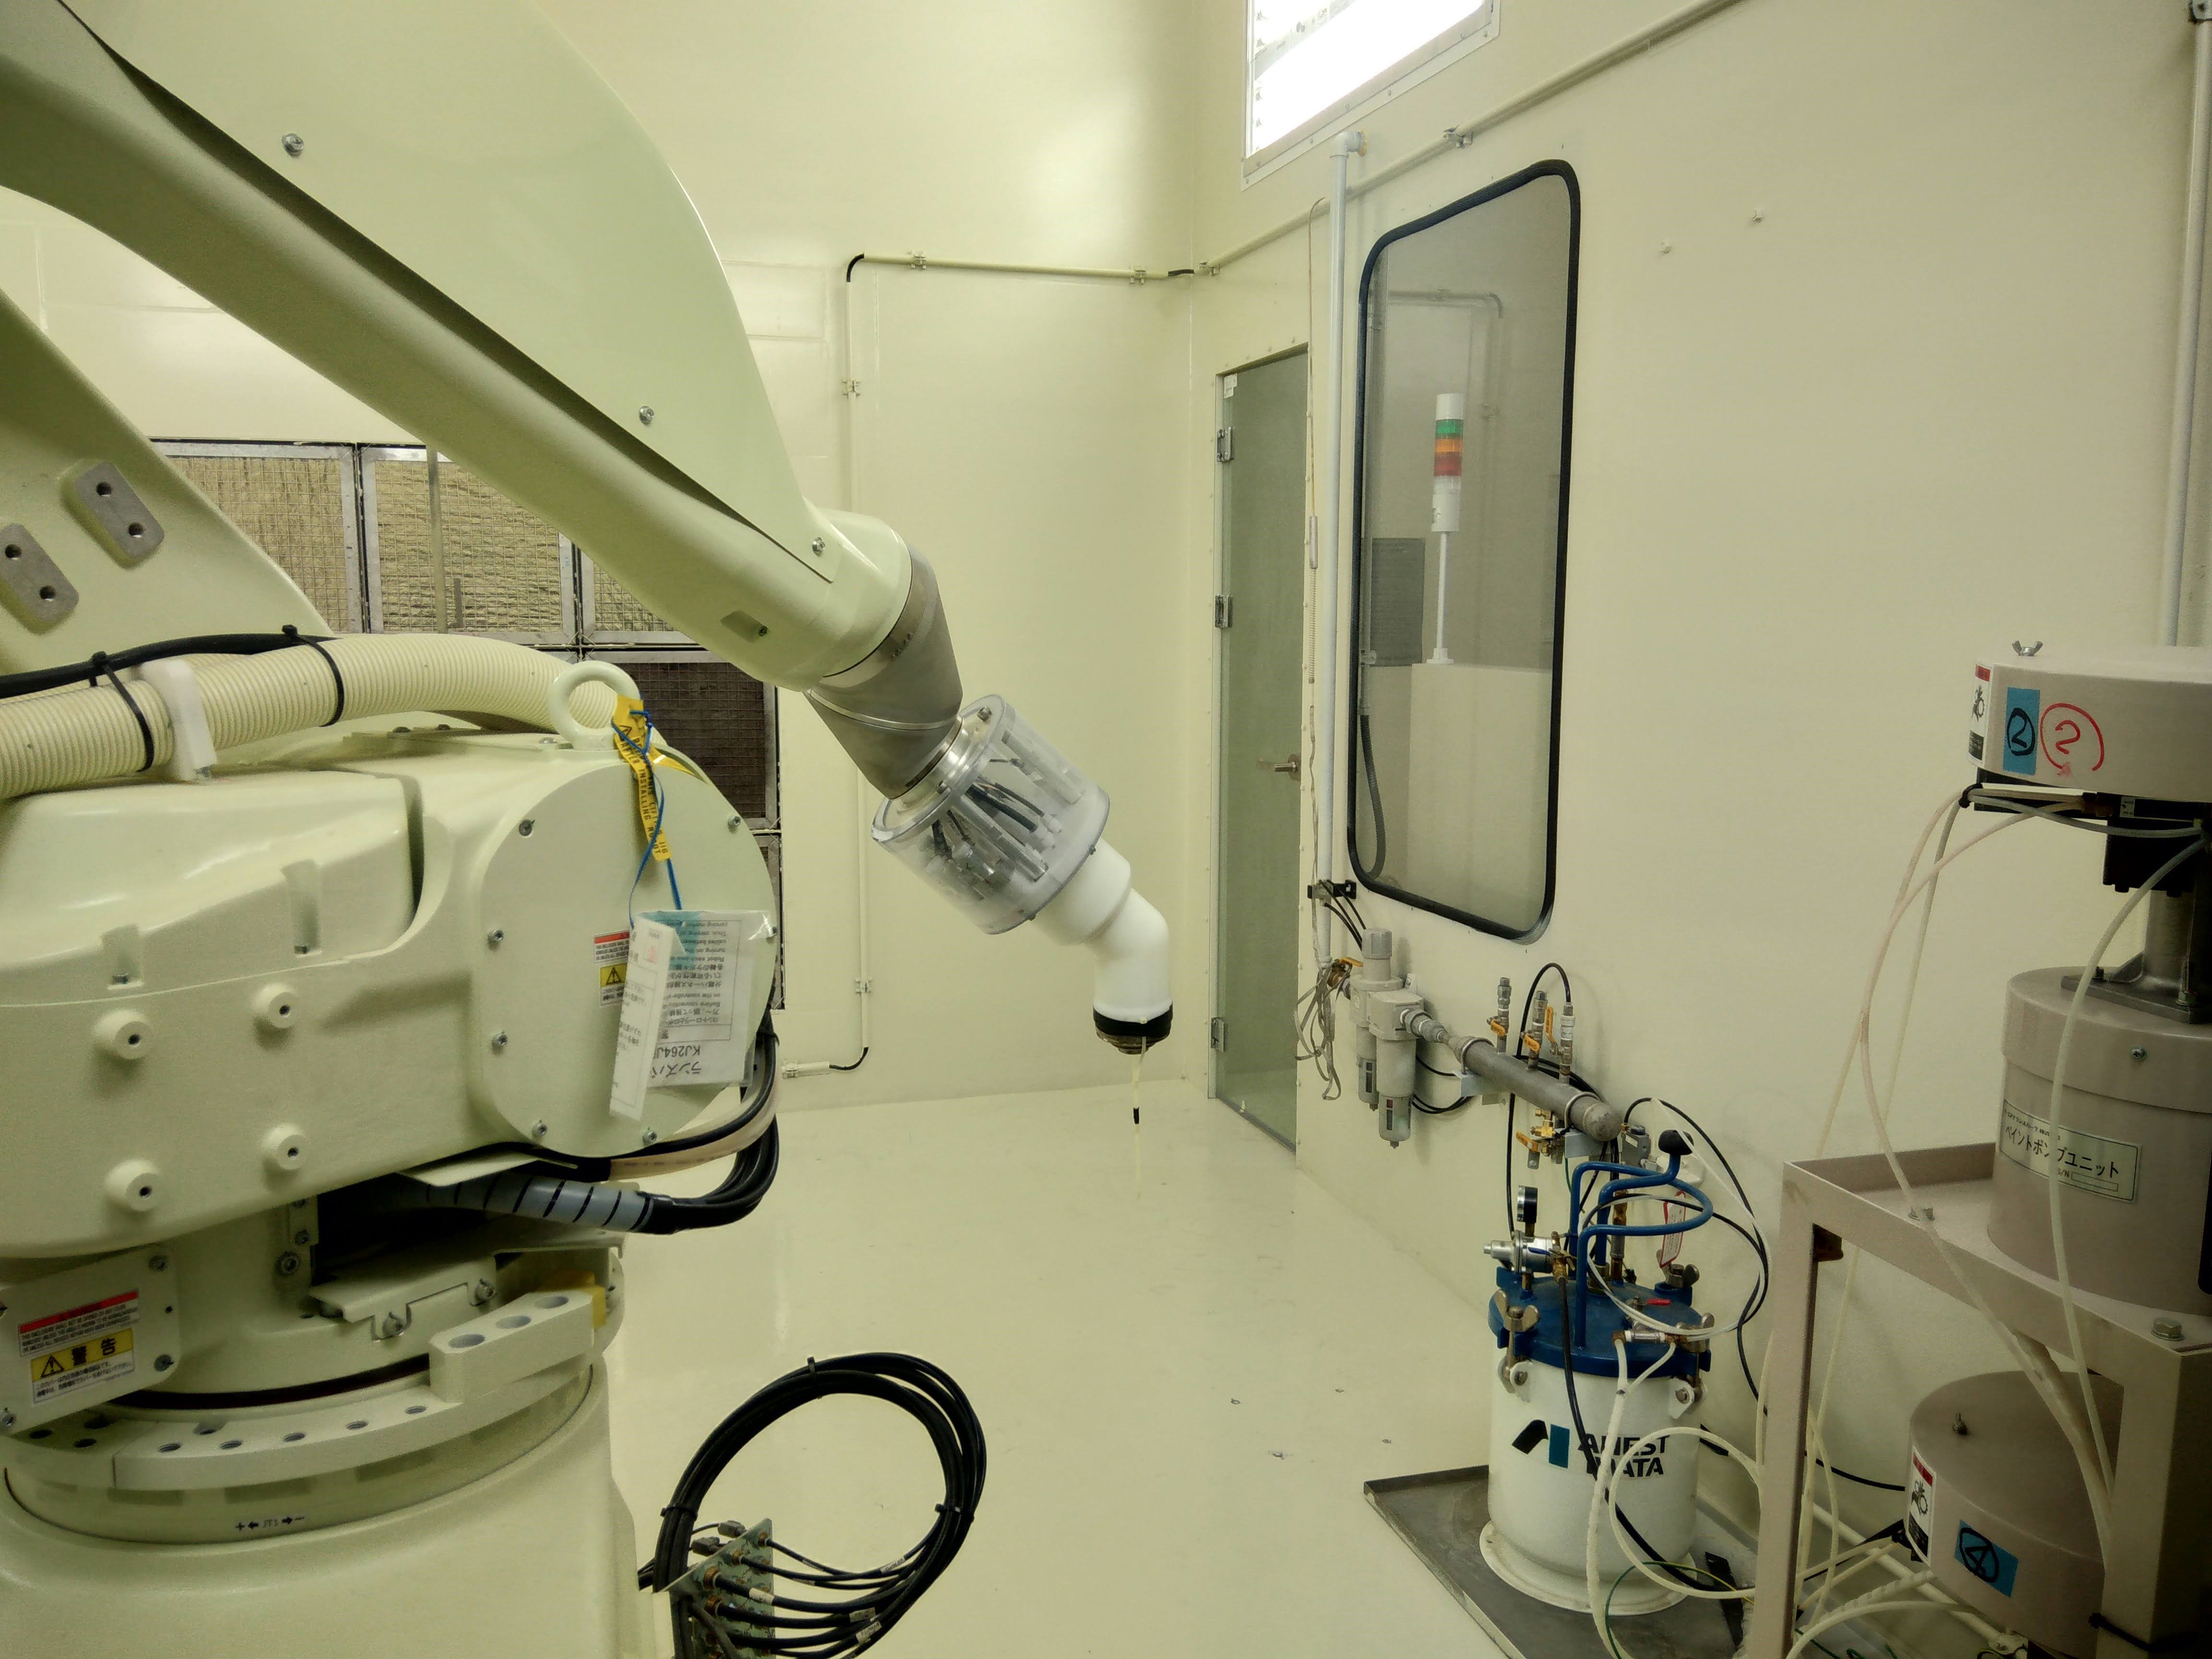
Công đoạn phun có thể được thực hiện thủ công, bán tự động hoặc tự động bằng robot. Phun thủ công phù hợp với các sản phẩm có sản lượng thấp, hình dạng đa dạng hoặc cần linh hoạt trong thao tác. Với hệ thống tự động, robot hoặc thiết bị phun chuyên dụng có thể kiểm soát quỹ đạo, tốc độ, khoảng cách và góc phun theo chương trình, giúp duy trì tính ổn định của quá trình phủ khi được thiết kế và cài đặt phù hợp.
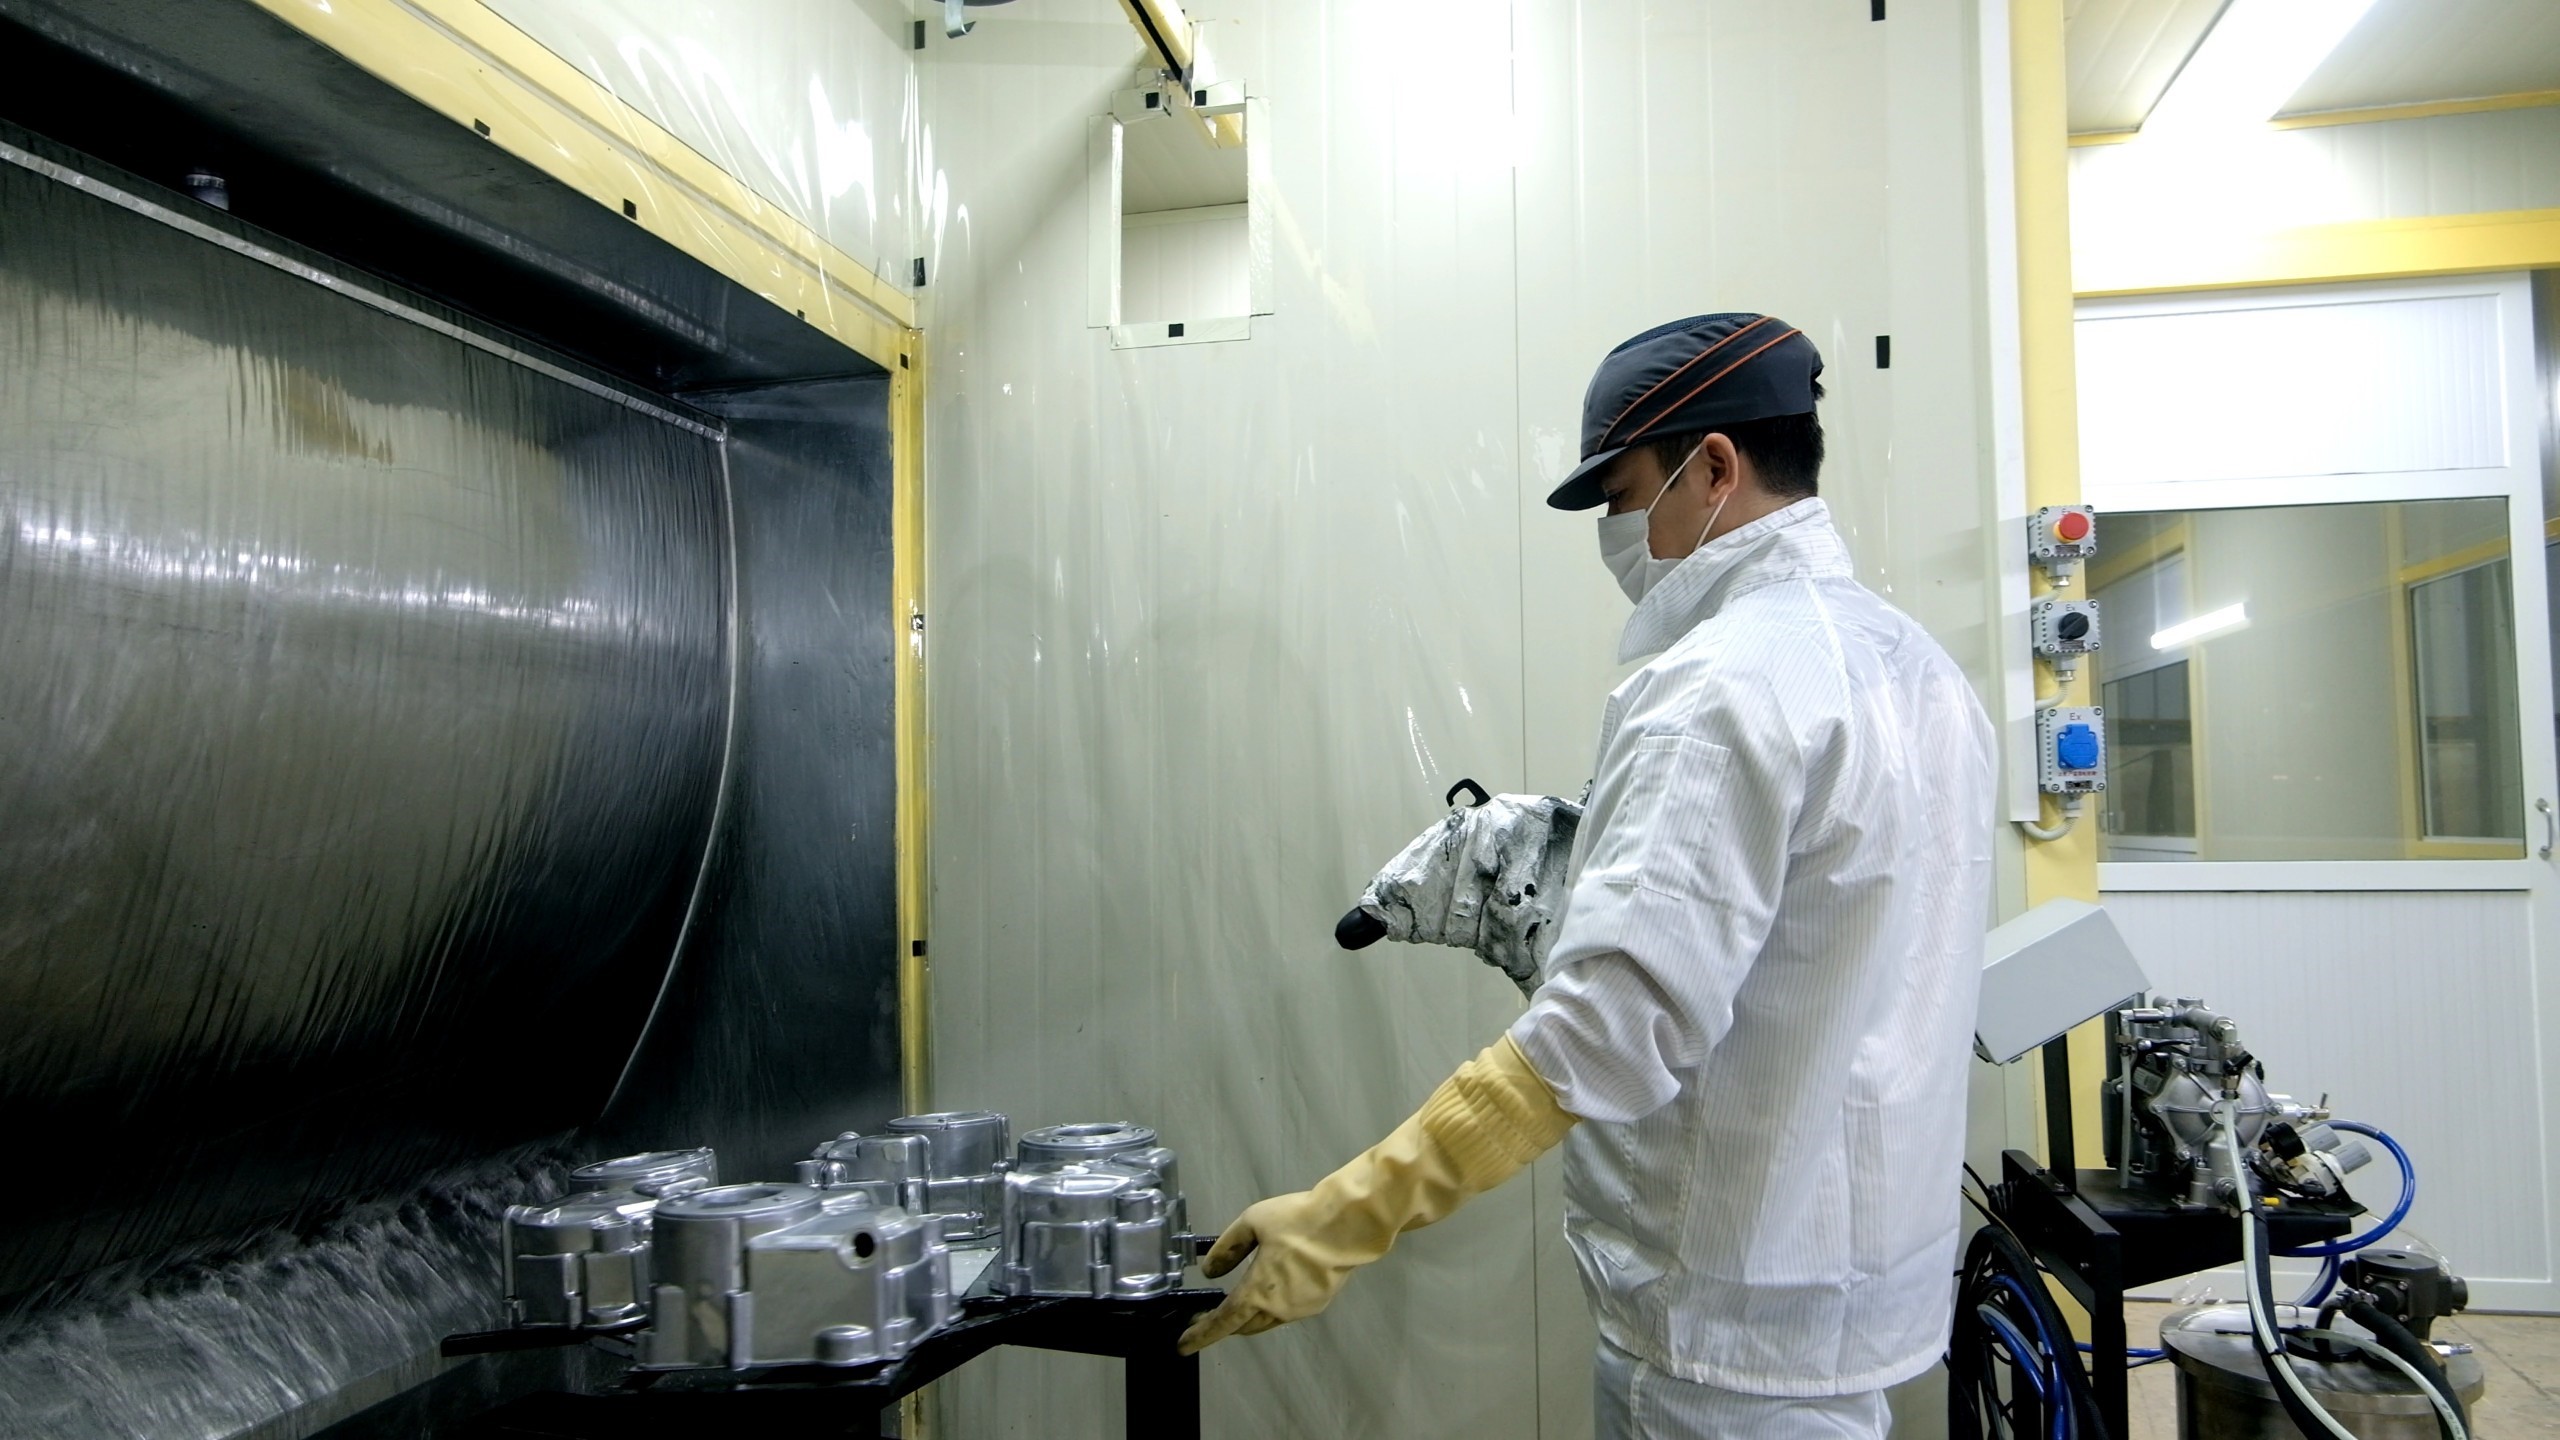
Sơn nước thủ công
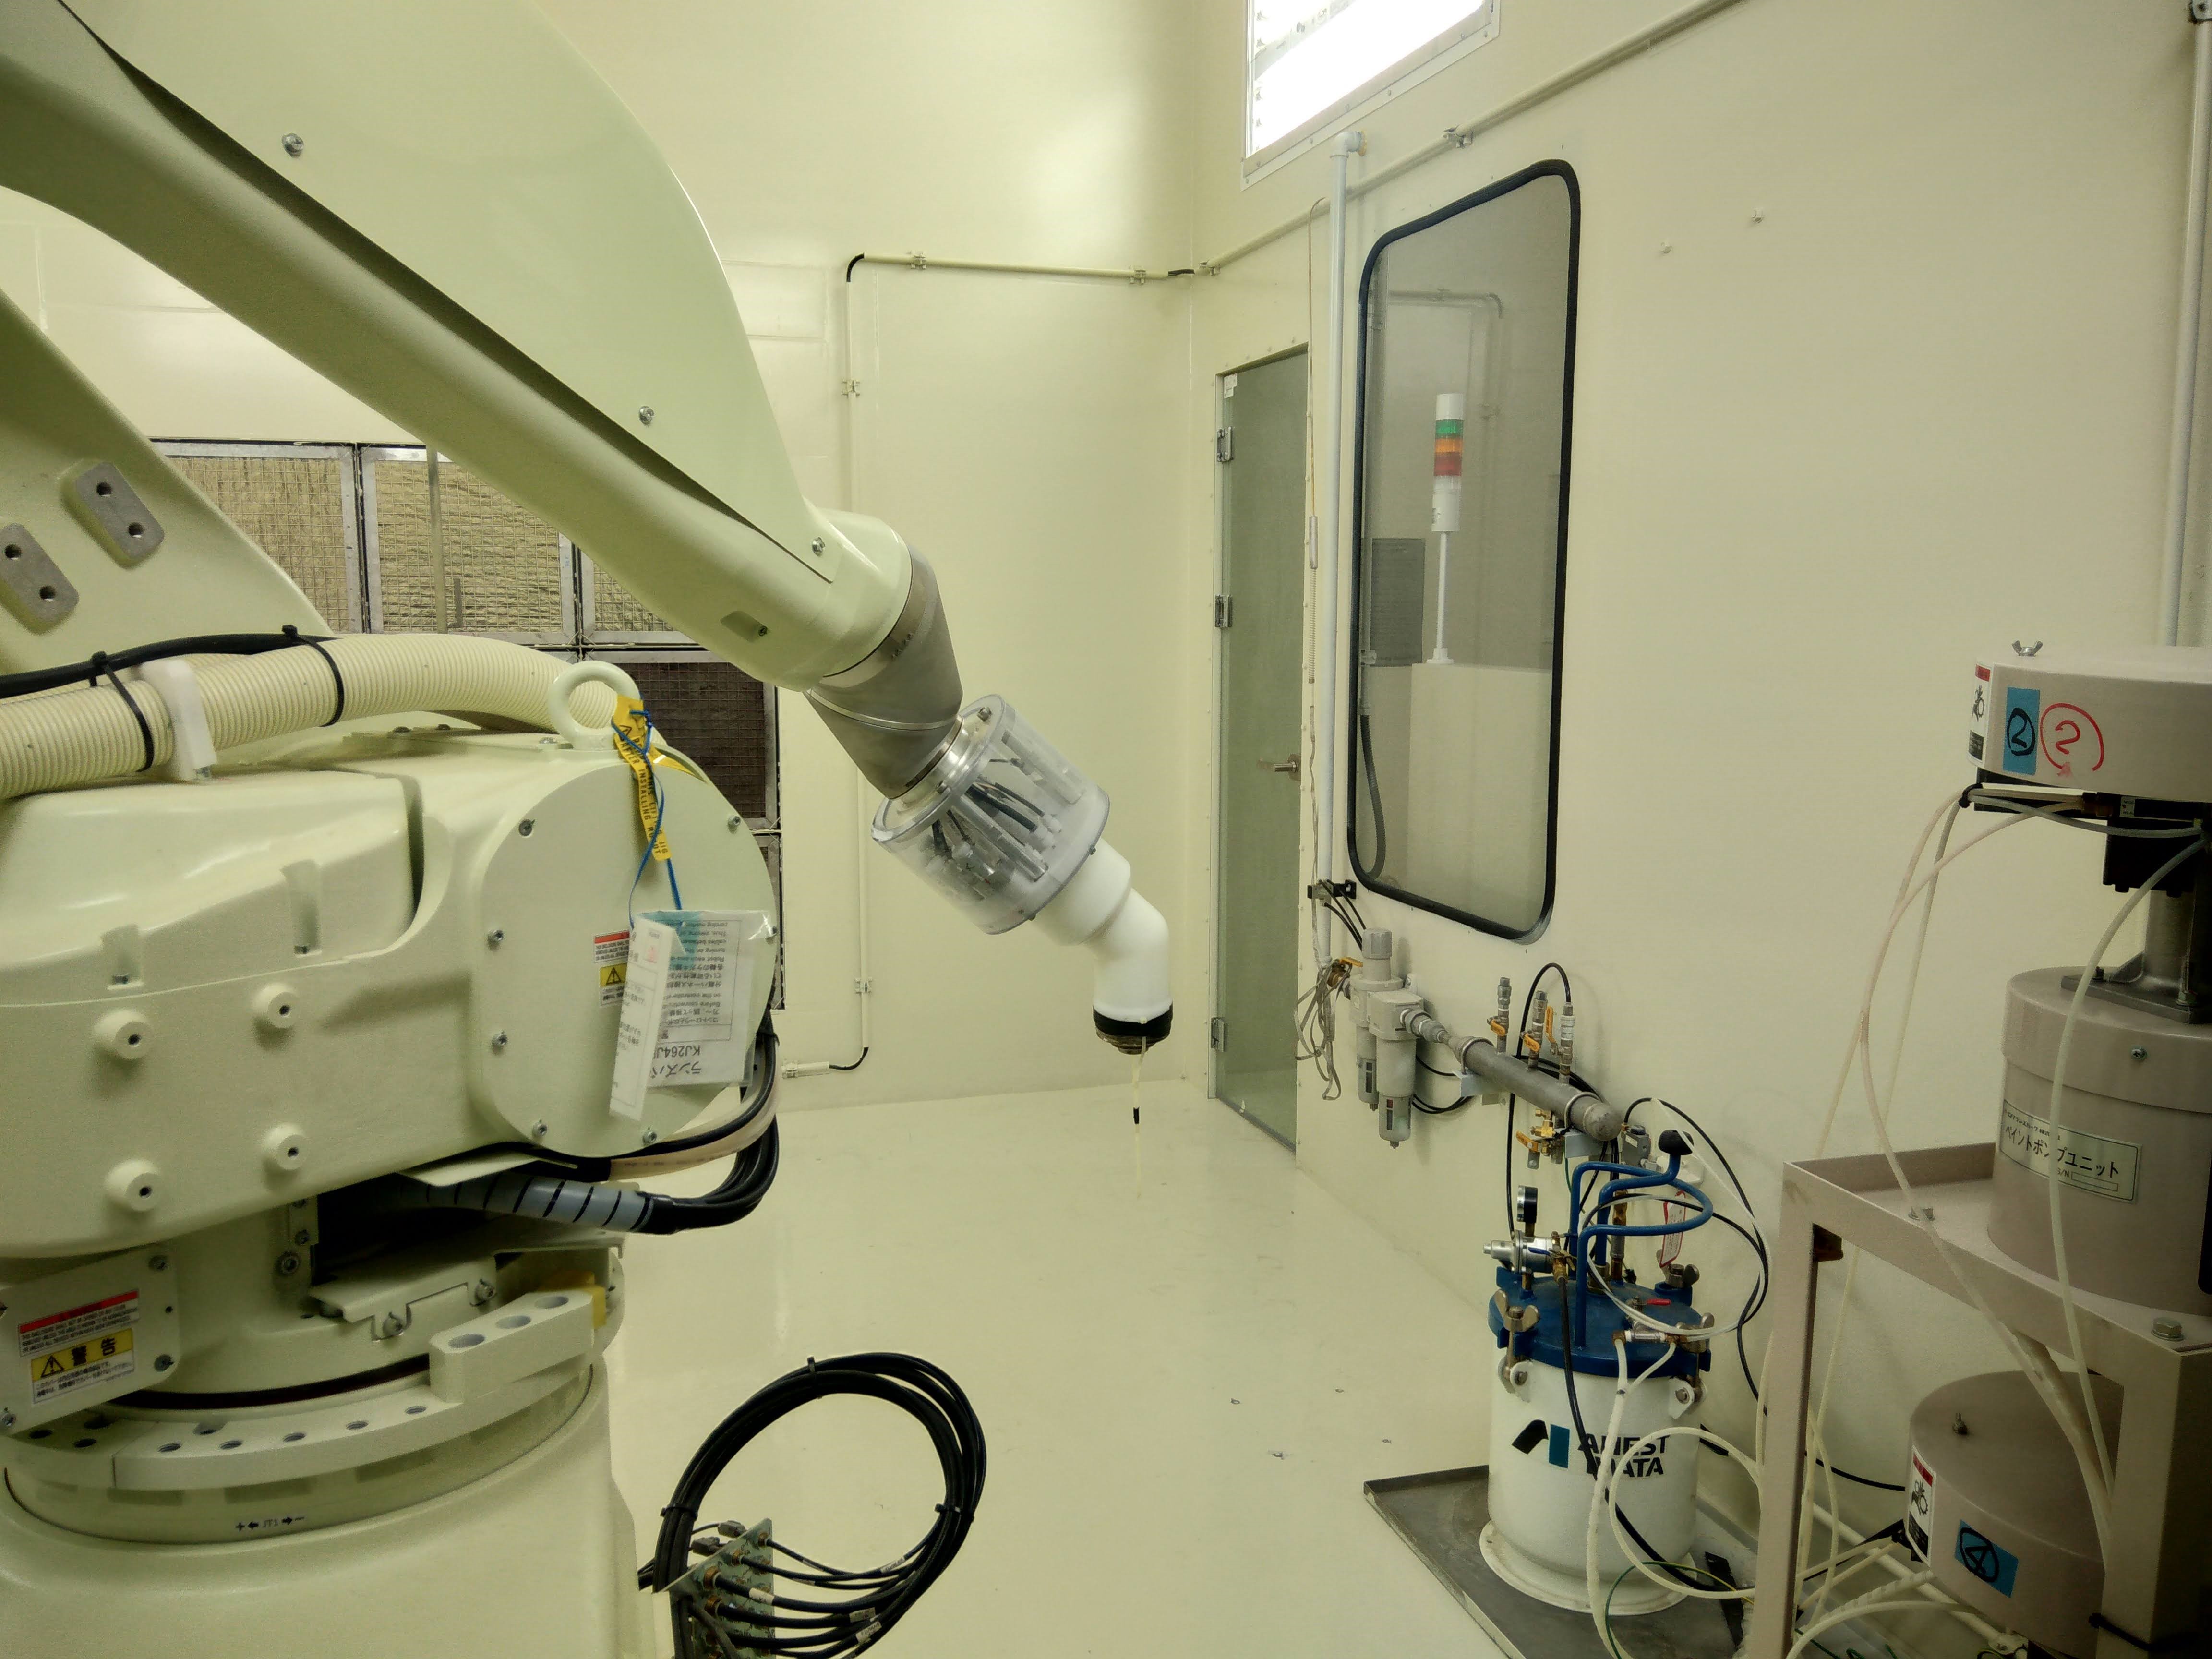
Sơn nước tự động
Hệ thống làm khô và xử lý sơn
Đối với dây chuyền sơn nước hoặc sơn lỏng, phương pháp làm khô và xử lý lớp sơn được lựa chọn dựa trên loại sơn, cơ chế hình thành màng, vật liệu nền, chiều dày lớp phủ và yêu cầu kỹ thuật của sản phẩm. Tùy theo hệ sơn, sản phẩm có thể được làm khô trong điều kiện môi trường, bằng không khí cưỡng bức, khí nóng hoặc trong buồng/lò sấy. Một số hệ sơn chuyên dụng có thể sử dụng bức xạ hồng ngoại (IR) hoặc tia cực tím (UV) để hỗ trợ làm khô hoặc đóng rắn. Buồng hoặc lò sấy hồng ngoại có thể được sử dụng khi hệ sơn và sản phẩm phù hợp với phương pháp gia nhiệt bằng bức xạ. Hiệu quả gia nhiệt phụ thuộc vào loại sơn, vật liệu và hình dạng sản phẩm, màu sắc bề mặt, khoảng cách giữa nguồn nhiệt và sản phẩm cũng như cách bố trí thiết bị trong lò.
Đối với sơn UV, tia cực tím được sử dụng để kích hoạt quá trình đóng rắn của các thành phần quang hóa trong hệ sơn. Phương pháp này chỉ phù hợp với các loại sơn được thiết kế để đóng rắn bằng UV và yêu cầu lớp sơn, thiết bị chiếu xạ cũng như điều kiện vận hành đáp ứng thông số kỹ thuật của hệ sơn. Trong trường hợp sử dụng lò sấy hoặc lò xử lý nhiệt, nhiệt độ và thời gian lưu cần được thiết lập theo yêu cầu của nhà sản xuất sơn, đồng thời phải phù hợp với khả năng chịu nhiệt của vật liệu và cấu tạo sản phẩm. Việc kiểm soát ổn định nhiệt độ, lưu lượng khí và thời gian xử lý giúp duy trì chất lượng màng sơn và hạn chế các khuyết tật phát sinh trong quá trình sấy hoặc đóng rắn.
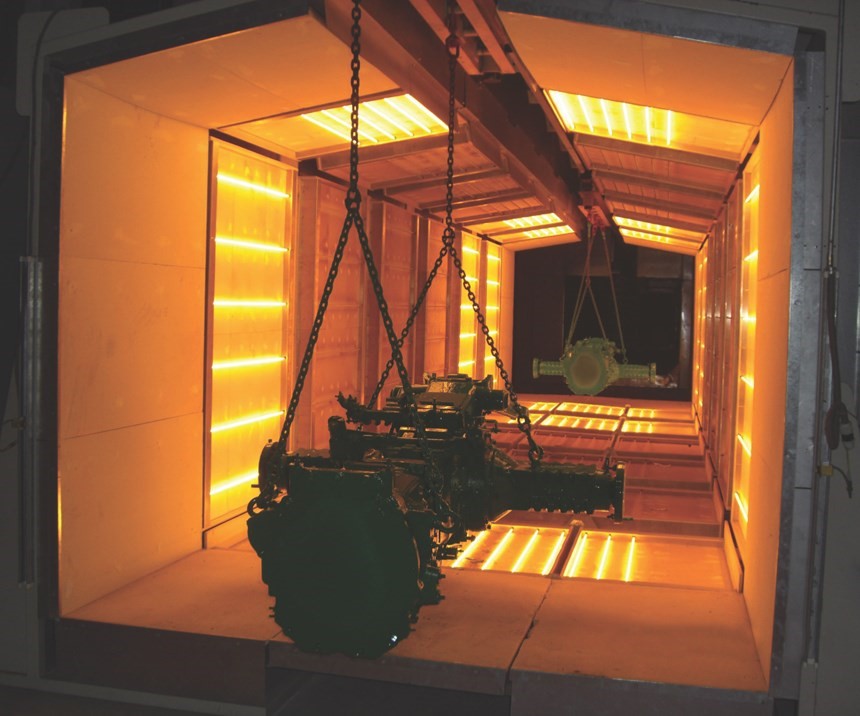
Buồng sấy dây chuyền sơn
Hệ thống băng chuyền
Hệ thống thường sử dụng Hệ thống băng tải có đôi ray dẫn và tự do hoặc băng tải đơn ray. Băng tải đôi ray bao gồm hai thanh ray tính linh hoạt, cho phép điều chỉnh đường đi, tốc độ, và hoạt động các trạm thông qua điều khiển PLC. Băng tải đơn ray đơn giản và hiệu quả, giá thành rẻ hơn so với đôi ray nhưng hệ thống này không linh hoạt.
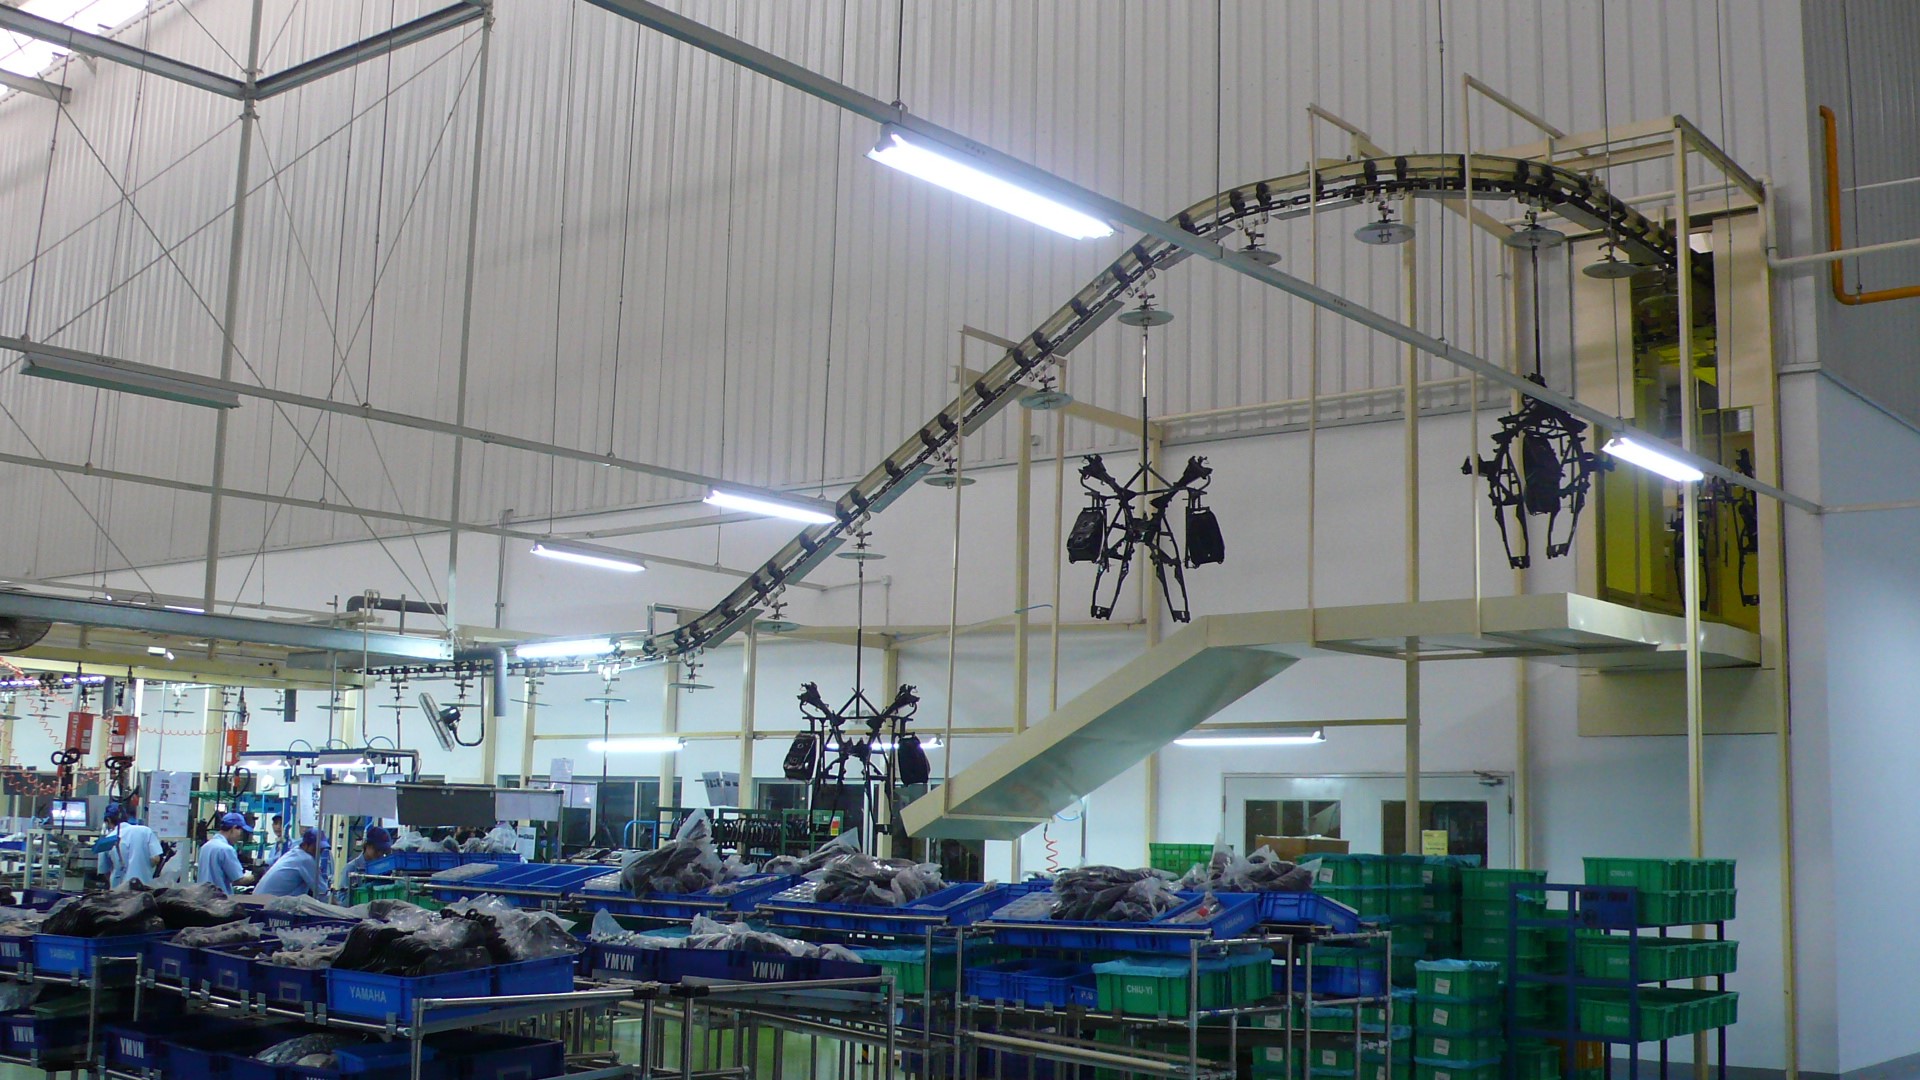
Băng tải dây chuyền sơn
Các loại sơn ướt
Sơn ướt là nhóm vật liệu phủ dạng lỏng, được sử dụng rộng rãi trong nhiều ngành công nghiệp nhờ khả năng đáp ứng đa dạng yêu cầu về màu sắc, độ bóng, độ bám dính, khả năng bảo vệ bề mặt và các tính năng đặc biệt. Tùy theo thành phần nhựa, dung môi, chất đóng rắn và phụ gia, mỗi hệ sơn sẽ có đặc tính và phạm vi ứng dụng khác nhau.
Sơn acrylic có khả năng tạo màng tốt, độ bền màu và khả năng chống thời tiết phù hợp với nhiều ứng dụng. Một số hệ acrylic được phát triển để tăng khả năng chống ẩm, chống tia UV hoặc đáp ứng các yêu cầu riêng về ngoại quan và độ bền bề mặt.
Sơn epoxy có độ bám dính tốt, khả năng chống mài mòn và kháng nhiều loại hóa chất. Sơn epoxy thường được sử dụng khi yêu cầu lớp phủ có độ cứng và khả năng bảo vệ bề mặt cao. Khả năng chịu nhiệt và độ bền trong điều kiện ngoài trời phụ thuộc vào từng hệ sơn và công thức cụ thể.
Sơn silicone có khả năng chịu nhiệt và chống thời tiết tốt ở các hệ sơn được thiết kế cho môi trường nhiệt độ cao hoặc điều kiện ngoài trời. Khả năng chống ẩm và chống tia UV cũng phụ thuộc vào thành phần, công thức và mục đích sử dụng của từng loại sơn.
Sơn polyurethane có khả năng tạo màng bền, độ bám dính tốt và khả năng kháng hóa chất, chống ẩm phù hợp với nhiều ứng dụng công nghiệp. Một số hệ polyurethane cũng có khả năng duy trì màu sắc và độ bóng tốt trong điều kiện sử dụng ngoài trời.
Việc lựa chọn loại sơn cần dựa trên vật liệu nền, môi trường làm việc, yêu cầu về ngoại quan, độ bền, phương pháp thi công và điều kiện sấy hoặc đóng rắn của hệ sơn. Các thông số như độ nhớt, chiều dày màng sơn, nhiệt độ và thời gian xử lý cũng cần được xác định theo yêu cầu của từng hệ sơn.
Các vật liệu sử dụng sơn ướt
Sơn ướt có thể được sử dụng trên nhiều loại vật liệu khác nhau. Tuy nhiên, khả năng bám dính và chất lượng lớp phủ phụ thuộc vào đặc tính của vật liệu nền, phương pháp xử lý bề mặt, loại sơn và quy trình sấy hoặc đóng rắn. Do đó, mỗi nhóm vật liệu cần được lựa chọn hệ sơn và quy trình xử lý phù hợp.
Kim loại như sắt, thép, nhôm và các hợp kim có thể được sơn ướt nhằm tạo lớp bảo vệ chống ăn mòn, tăng độ bền bề mặt và đáp ứng các yêu cầu về màu sắc, độ bóng hoặc ngoại quan. Đối với sản phẩm kim loại, công đoạn xử lý bề mặt trước khi sơn có vai trò quan trọng đối với độ bám dính và độ bền của lớp phủ.
Nhựa và PVC có thể sử dụng một số hệ sơn chuyên dụng nhằm cải thiện ngoại quan hoặc tạo các đặc tính bề mặt theo yêu cầu. Khi thiết kế quy trình sơn cho vật liệu nhựa, cần xem xét khả năng chịu nhiệt, năng lượng bề mặt, độ sạch và độ tương thích giữa vật liệu nền với hệ sơn.
Gỗ và vật liệu gỗ công nghiệp cũng có thể sử dụng sơn ướt để tạo màu sắc, độ bóng và lớp bảo vệ cho bề mặt. Tùy loại sản phẩm, quy trình có thể bao gồm các công đoạn xử lý bề mặt, sơn lót, sơn màu và lớp phủ hoàn thiện.
Bê tông và một số vật liệu xây dựng có thể sử dụng các hệ sơn chuyên dụng để bảo vệ bề mặt, cải thiện khả năng chống mài mòn hoặc đáp ứng yêu cầu về ngoại quan. Loại sơn và phương pháp thi công cần được lựa chọn theo đặc tính của bề mặt cũng như điều kiện sử dụng thực tế.
Composite cũng có thể được phủ bằng hệ sơn phù hợp để tạo màu, cải thiện ngoại quan hoặc bổ sung khả năng bảo vệ bề mặt. Do composite có nhiều dạng vật liệu và thành phần khác nhau, việc lựa chọn sơn và phương pháp xử lý bề mặt cần dựa trên đặc tính cụ thể của từng sản phẩm.
Đặc điểm dây chuyền sơn nước tự động do CNC VINA thiết kế và chế tạo
Đối với mỗi sản phẩm, vật liệu nền và hệ sơn khác nhau, quy trình công nghệ cũng có thể thay đổi. Vì vậy, các công đoạn tiền xử lý, phun sơn, flash-off, sấy hoặc đóng rắn cần được lựa chọn và bố trí phù hợp với đặc tính của sản phẩm và yêu cầu kỹ thuật của lớp phủ.
CNC VINA cung cấp giải pháp dây chuyền sơn nước tự động và các hệ thống sơn công nghiệp được thiết kế theo yêu cầu của từng dự án. Tùy theo sản phẩm, sản lượng, loại sơn, phương pháp phun và mức độ tự động hóa, dây chuyền có thể được cấu hình với hệ thống xử lý bề mặt, buồng phun sơn, thiết bị thu gom overspray, khu vực flash-off, hệ thống sấy hoặc xử lý nhiệt và hệ thống vận chuyển sản phẩm. Với kinh nghiệm triển khai các giải pháp tự động hóa và dây chuyền sản xuất cho nhiều nhóm sản phẩm công nghiệp, CNC VINA có thể phối hợp các công đoạn và thiết bị thành một hệ thống đồng bộ, đáp ứng yêu cầu về năng suất, chất lượng lớp phủ và điều kiện vận hành của từng dự án.
Khách hàng có thể tham khảo thêm các dòng dây chuyền sơn do CNC VINA cung cấp như Dây chuyền sơn nhựa, Dây chuyền sơn kim loại, Dây chuyền sơn bột, Dây chuyền sơn tự động và Dây chuyền sơn ô tô. Liên hệ với CNC VINA để trao đổi về nhu cầu đầu tư dây chuyền sơn và nhận tư vấn về phương án thiết kế phù hợp với sản phẩm, công suất và yêu cầu công nghệ của doanh nghiệp.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, thành phố Hà Nội, Việt Nam
Văn phòng: Tòa nhà Rox Tower, Rox Center Goldmark City, số 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội, Việt Nam
Điện thoại: +84.916 63 9355 / +84.915 74 4664
Website: www.cncvina.com.vn | www.cncviname.com.vn
Email: Sales01@cncvina.com.vn | Sales03@cncvina.com.vn
 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh