 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

Những tiêu chí quan trọng khi lựa chọn máy gắn linh kiện điện tử SMT

Máy gắn linh kiện điện tử SMT giữ vai trò trung tâm trong công đoạn lắp ráp linh kiện của dây chuyền SMT, nơi yêu cầu đồng thời tốc độ cao, độ chính xác và khả năng vận hành ổn định. Để đánh giá đúng thiết bị, cần hiểu máy hoạt động như thế nào và được bố trí ở đâu trong toàn bộ quy trình. Máy gắn linh kiện điện tử SMT là thiết bị tự động sử dụng đầu gắp và hệ thống định vị để lấy linh kiện từ feeder, xác định vị trí và đặt linh kiện lên các pad đã được in kem hàn trên PCB. Thiết bị giúp tăng tốc độ lắp ráp, duy trì độ chính xác và giảm sai lệch khi sản xuất bảng mạch điện tử với số lượng lớn. SMT (Surface Mount Technology) là công nghệ gắn linh kiện trực tiếp lên bề mặt PCB. Khác với linh kiện xuyên lỗ THT, linh kiện SMT thường có kích thước nhỏ và được bố trí với mật độ cao trên bảng mạch. Vì vậy, việc đặt linh kiện bằng phương pháp thủ công khó đáp ứng đồng thời yêu cầu về tốc độ, độ chính xác và tính ổn định khi sản xuất hàng loạt.
1. Máy gắn linh kiện điện tử SMT là gì? Vị trí trong dây chuyền SMT
Máy gắn linh kiện điện tử SMT là thiết bị tự động sử dụng đầu gắp và hệ thống định vị để lấy linh kiện từ feeder, xác định vị trí và đặt linh kiện lên các pad đã được in kem hàn trên PCB. Thiết bị giúp tăng tốc độ lắp ráp, duy trì độ chính xác và giảm sai lệch khi sản xuất bảng mạch điện tử với số lượng lớn. SMT (Surface Mount Technology) là công nghệ gắn linh kiện trực tiếp lên bề mặt PCB. Khác với linh kiện xuyên lỗ THT, linh kiện SMT thường có kích thước nhỏ và được bố trí với mật độ cao trên bảng mạch. Vì vậy, việc đặt linh kiện bằng phương pháp thủ công khó đáp ứng đồng thời yêu cầu về tốc độ, độ chính xác và tính ổn định khi sản xuất hàng loạt.

Trong một dây chuyền SMT cơ bản, PCB thường đi qua các công đoạn:
Chuẩn bị PCB → in kem hàn → kiểm tra kem hàn → gắn linh kiện → hàn reflow → kiểm tra → công đoạn tiếp theo.
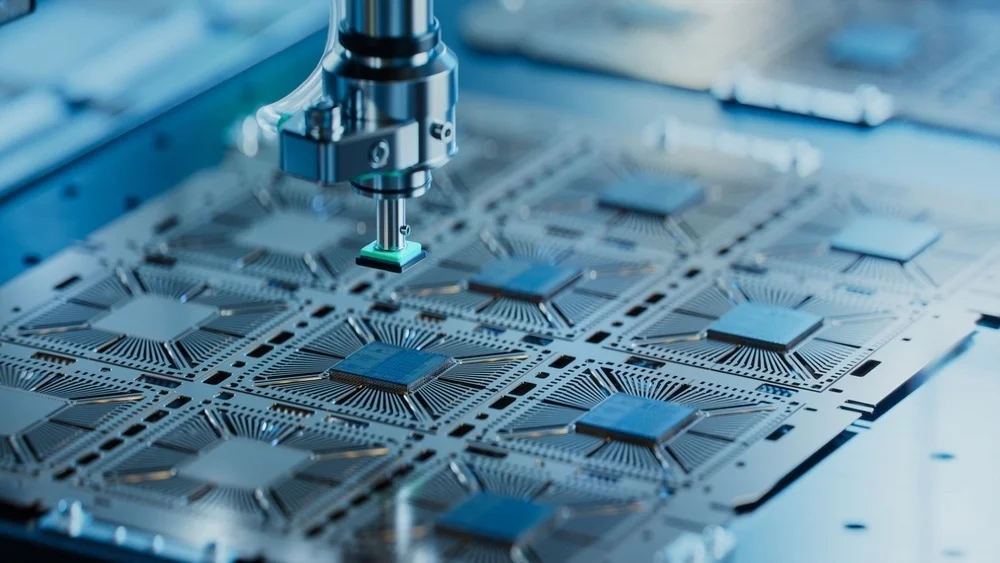
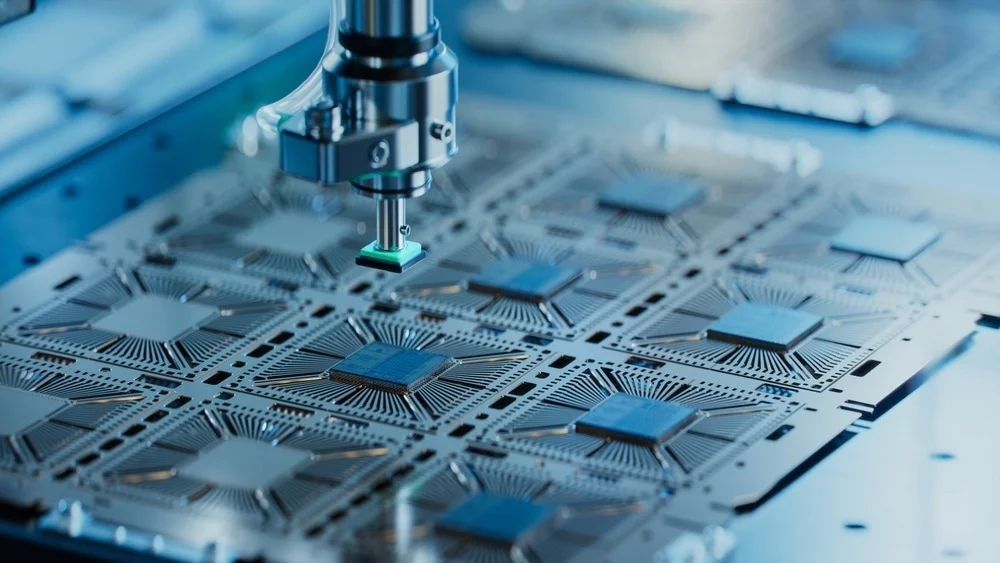
Trong đó, máy gắn linh kiện nằm ở vị trí sau công đoạn in kem hàn và trước lò reflow. Máy tiếp nhận PCB đã được định vị, lấy linh kiện từ các feeder rồi đặt lên đúng tọa độ theo chương trình sản xuất. Quá trình này thường bao gồm ba hoạt động chính. Đầu tiên, hệ thống cấp linh kiện đưa linh kiện đến vị trí lấy. Tiếp theo, đầu gắp hoặc nozzle lấy linh kiện và hệ thống camera xác định vị trí, hướng đặt hoặc các đặc điểm cần thiết. Cuối cùng, đầu gắp di chuyển đến tọa độ tương ứng trên PCB và đặt linh kiện với lực, vị trí và góc xoay theo chương trình. Với dây chuyền sản xuất có sản lượng cao, máy gắn linh kiện không hoạt động độc lập mà cần phối hợp với máy in kem hàn, lò reflow, hệ thống kiểm tra và thiết bị vận chuyển PCB. Do đó, lựa chọn máy chỉ dựa trên thông số "linh kiện/phút" có thể chưa phản ánh đúng hiệu quả của toàn bộ dây chuyền. Đây cũng là lý do doanh nghiệp nên đánh giá máy theo sản phẩm thực tế, sản lượng, loại linh kiện, kích thước PCB và cách tổ chức sản xuất trước khi quyết định đầu tư.
2. Những tiêu chí khi lựa chọn máy gắn linh kiện điện tử SMT
Không có một cấu hình máy SMT phù hợp với mọi nhà máy. Một dây chuyền chuyên sản xuất một mã PCB với sản lượng lớn sẽ có yêu cầu khác với nhà máy gia công nhiều mã hàng, thay đổi sản phẩm thường xuyên. Khi lựa chọn máy gắn linh kiện điện tử SMT, doanh nghiệp nên đánh giá đồng thời năng lực kỹ thuật, năng suất thực tế, khả năng mở rộng và chi phí vận hành. Bảy tiêu chí dưới đây là những yếu tố cần được xem xét trước khi chốt cấu hình.
2.1. Kích thước và loại linh kiện cần gắn
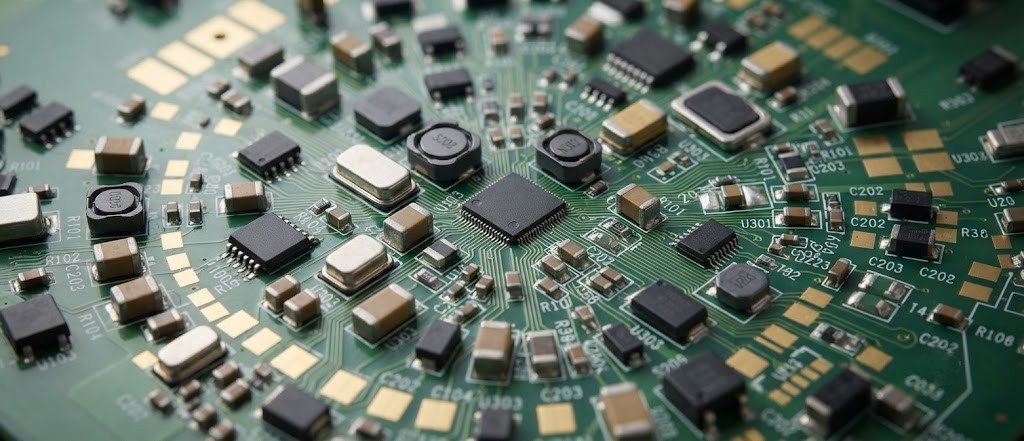
Mỗi máy SMT có giới hạn khác nhau về kích thước, hình dạng, khối lượng và phương thức cấp linh kiện. Một PCB có thể đồng thời sử dụng chip 0201, 0402, 0603, transistor, IC, QFP, QFN, BGA hoặc các linh kiện lớn như connector. Linh kiện nhỏ yêu cầu nozzle và hệ thống camera có độ chính xác cao, trong khi linh kiện lớn hoặc hình dạng đặc biệt có thể cần cơ cấu gắp và feeder riêng. Vì vậy, doanh nghiệp không nên chỉ dựa vào thông số chung mà cần đối chiếu BOM thực tế với khả năng của máy, đặc biệt là kích thước linh kiện nhỏ nhất, lớn nhất, package, số mã linh kiện và phương thức cấp liệu. Nếu bỏ qua những linh kiện đặc biệt ngay từ đầu, máy có thể không xử lý được toàn bộ PCB và doanh nghiệp phải bổ sung thiết bị hoặc duy trì thao tác thủ công sau khi đưa dây chuyền vào vận hành.
2.2. Độ chính xác và độ lặp lại
Độ chính xác cho biết khả năng đặt linh kiện gần với tọa độ mục tiêu, còn độ lặp lại thể hiện khả năng duy trì sai lệch ổn định qua nhiều chu kỳ. Với sản xuất hàng loạt, độ ổn định và khả năng lặp lại quan trọng không kém độ chính xác công bố. Khi đánh giá máy gắn linh kiện điện tử SMT, doanh nghiệp nên xem xét phương pháp hiệu chuẩn, khả năng nhận diện linh kiện bằng camera, fiducial và cơ chế tự hiệu chỉnh vị trí. Không nên chỉ so sánh một con số độ chính xác trên catalogue vì điều kiện đo và cấu hình máy có thể khác nhau. Nếu có điều kiện, nên chạy thử bằng PCB và BOM thực tế. Đây là cách trực tiếp nhất để đánh giá độ chính xác, khả năng nhận diện và độ ổn định của máy trước khi đầu tư.
2.3. Tốc độ gắn so với sản lượng thực tế
"Tốc độ máy" là thông số thường được quan tâm đầu tiên khi mua máy SMT, nhưng cũng là thông số dễ gây hiểu nhầm nhất. Một máy có thể được công bố với tốc độ đặt linh kiện rất cao trong điều kiện tiêu chuẩn. Tuy nhiên, tốc độ thực tế còn phụ thuộc vào số lượng linh kiện, khoảng cách di chuyển của đầu gắp, loại linh kiện, số feeder, yêu cầu kiểm tra hình ảnh và bố trí linh kiện trên PCB. Vì vậy, doanh nghiệp nên phân biệt giữa tốc độ lý thuyết và năng suất thực tế. Tính toán theo nhu cầu sản xuất:
Sản lượng yêu cầu → số PCB/giờ → số linh kiện/PCB → thời gian chu kỳ → thời gian dừng máy → thời gian đổi mã hàng.
Ví dụ, nếu một PCB cần gắn nhiều linh kiện và có nhiều vị trí yêu cầu đầu máy di chuyển xa, tốc độ danh nghĩa cao chưa chắc mang lại năng suất tương ứng. Ngoài ra, dây chuyền còn có thể bị giới hạn bởi công đoạn trước hoặc sau máy. Máy gắn linh kiện có tốc độ cao nhưng máy in kem hàn, lò reflow hoặc công đoạn kiểm tra không đáp ứng được thì công suất toàn dây chuyền vẫn bị giới hạn. Do đó, nên đánh giá cycle time của cả dây chuyền, thay vì tối ưu riêng tốc độ của một thiết bị.
2.4. Kích thước board phải tính cả panel
Kích thước PCB quyết định vùng làm việc, cách cấp board và khả năng định vị của máy. Khi đánh giá, doanh nghiệp cần đối chiếu cả kích thước nhỏ nhất và lớn nhất, độ dày, khối lượng và phương án vận chuyển PCB trong dây chuyền. Một điểm dễ bỏ sót là panel. Nếu nhiều PCB được ghép trên cùng một panel để đưa vào dây chuyền, kích thước cần đối chiếu với máy là kích thước panel thực tế chứ không phải kích thước của một board đơn. Đối với PCB dài, mỏng hoặc có xu hướng cong, cơ cấu hỗ trợ board cũng cần được xem xét. Nếu PCB bị biến dạng trong quá trình vận chuyển hoặc gắn linh kiện, độ chính xác của toàn bộ quá trình có thể bị ảnh hưởng. Ngoài sản phẩm hiện tại, nên tính đến nhóm PCB dự kiến sản xuất trong tương lai. Một máy vừa đủ cho mã hàng hôm nay nhưng không xử lý được kích thước hoặc panel của sản phẩm mới sẽ nhanh chóng trở thành giới hạn của dây chuyền.
2.5. Feeder và thời gian đổi mã hàng
Feeder có nhiệm vụ đưa linh kiện đến vị trí lấy của máy, thường sử dụng reel/tape, tray hoặc tube tùy loại linh kiện. Khi PCB có nhiều mã linh kiện, số lượng và chủng loại feeder cần thiết cũng tăng theo. Vì vậy, doanh nghiệp cần đối chiếu số vị trí feeder, khả năng cấp liệu và thời gian setup với BOM thực tế. Với nhà máy sản xuất nhiều mã hàng, thời gian đổi sản phẩm có thể ảnh hưởng đáng kể đến năng suất. Các tính năng như lưu chương trình theo từng mã, chuẩn bị feeder ngoài máy và quét mã linh kiện để đối chiếu với chương trình giúp rút ngắn thời gian chuyển đổi và hạn chế lỗi setup. Do đó, khi so sánh máy có cùng CPH, không nên chỉ nhìn vào tốc độ gắn mà cần đánh giá cả hiệu quả setup và khả năng sản xuất linh hoạt.
2.6. Khả năng kết nối dây chuyền và quản lý dữ liệu
Máy SMT cần có khả năng phối hợp với các thiết bị trong dây chuyền như máy in kem hàn, băng tải, lò reflow và hệ thống kiểm tra để duy trì dòng sản xuất liên tục. Bên cạnh đó, chương trình máy, thông tin linh kiện và dữ liệu sản xuất có thể được lưu trữ, liên kết với mã sản phẩm hoặc lô sản xuất để phục vụ kiểm soát chất lượng và truy xuất. Nếu doanh nghiệp định hướng kết nối MES hoặc nâng cấp mức độ tự động hóa, khả năng tích hợp dữ liệu nên được xác định ngay từ đầu. Tuy nhiên, cấu hình kết nối cần phù hợp với quy mô và nhu cầu thực tế, tránh đầu tư những tính năng không được khai thác.
2.7. Bảo trì và hỗ trợ kỹ thuật
Khả năng vận hành ổn định phụ thuộc không chỉ vào thông số máy mà còn vào bảo trì, phụ tùng và hỗ trợ kỹ thuật. Các bộ phận như nozzle, filter, belt và chi tiết tiêu hao cần được kiểm tra, thay thế theo chu kỳ để hạn chế thời gian dừng máy. Khi lựa chọn nhà cung cấp, doanh nghiệp nên xem xét thời gian phản hồi kỹ thuật, khả năng cung cấp phụ tùng, tài liệu bảo trì và đào tạo vận hành. Với dây chuyền tích hợp, năng lực hỗ trợ cả cơ khí, điện, điều khiển và phần mềm càng quan trọng vì sự cố ở một thiết bị có thể ảnh hưởng đến toàn bộ dây chuyền.
3. Những sai lầm thường gặp khi đầu tư máy gắn linh kiện
Sai lầm phổ biến nhất là chọn máy dựa trên CPH cao nhất. Tốc độ danh nghĩa chỉ cho biết khả năng của máy trong một điều kiện nhất định, trong khi năng suất thực tế còn phụ thuộc vào PCB, BOM, feeder, bố trí linh kiện và thời gian setup. Một máy nhanh hơn trên catalogue chưa chắc tạo ra nhiều PCB hoàn thiện hơn trong cùng một ca sản xuất.
Sai lầm thứ hai là chỉ tính theo sản phẩm hiện tại. Máy SMT là khoản đầu tư dài hạn, trong khi sản phẩm và cơ cấu BOM có thể thay đổi. Nếu cấu hình không có đủ dư địa về kích thước board, feeder hoặc khả năng xử lý linh kiện, doanh nghiệp có thể phải đầu tư bổ sung khi nhận sản phẩm mới.
Một lỗi khác là tối ưu riêng máy gắn linh kiện mà bỏ qua sự cân bằng của dây chuyền. Năng suất cuối cùng bị quyết định bởi công đoạn có cycle time hoặc năng lực thấp nhất. Vì vậy, máy SMT cần được tính cùng máy in kem hàn, reflow, AOI và hệ thống vận chuyển thay vì xem như một thiết bị độc lập. Với nhà máy nhiều mã hàng, bỏ qua thời gian đổi mã cũng là một sai lầm đáng kể. Một phần thời gian sản xuất không nằm trong thao tác đặt linh kiện mà nằm ở việc thay feeder, chuẩn bị vật liệu, gọi chương trình và kiểm tra setup. Rút ngắn những khoảng thời gian này có thể tạo ra hiệu quả rõ rệt mà không cần tăng tốc độ cơ khí của máy. Cuối cùng, doanh nghiệp không nên quyết định chỉ từ catalogue. Chạy thử bằng PCB và BOM thực tế cho phép kiểm tra khả năng xử lý linh kiện, tốc độ, độ ổn định và mức độ phù hợp của cấu hình trước khi đưa ra quyết định đầu tư.
4. Giải pháp máy gắn linh kiện điện tử SMT từ CNC VINA
Với doanh nghiệp cần triển khai hoặc mở rộng dây chuyền lắp ráp PCB, CNC VINA có thể khảo sát sản phẩm, sản lượng và quy trình hiện tại để xây dựng phương án tự động hóa phù hợp. Thay vì chỉ lựa chọn một máy theo thông số CPH, phương án cần được tính từ BOM, kích thước PCB, sản lượng mục tiêu, cycle time, phương thức cấp liệu, tần suất đổi mã hàng và yêu cầu kiểm tra. Đây là cơ sở để xác định cấu hình thiết bị và khả năng phối hợp với các công đoạn còn lại trong dây chuyền. Khi khảo sát một dự án, các thông tin quan trọng thường tập trung vào bốn nhóm chính: sản phẩm cần sản xuất, sản lượng cần đạt, cách tổ chức dây chuyền và khả năng mở rộng trong tương lai.
| Nhóm thông tin | Nội dung cần xác định |
|---|---|
| Sản phẩm | Kích thước, độ dày, panel, BOM, package và số mã linh kiện |
| Năng suất | Số PCB/giờ, số linh kiện/PCB, cycle time và sản lượng mục tiêu |
| Vận hành | Feeder, thời gian setup, kiểm tra, kết nối với thiết bị hiện có |
| Mở rộng | Sản phẩm tương lai, khả năng tích hợp dữ liệu và nâng cấp dây chuyền |
Với nhà máy chưa cần tự động hóa toàn bộ ngay từ đầu, phương án có thể chia thành từng giai đoạn. Những công đoạn có sản lượng lớn, yêu cầu độ chính xác cao hoặc đang tiêu tốn nhiều thao tác thủ công có thể được ưu tiên trước, sau đó mở rộng khi sản lượng và nhu cầu thay đổi.
Máy gắn linh kiện điện tử SMT không nên được lựa chọn đơn thuần bằng một con số CPH trên catalogue. Hiệu quả của thiết bị phụ thuộc vào khả năng xử lý đúng loại linh kiện, duy trì độ chính xác, đáp ứng sản lượng thực tế và phối hợp ổn định với toàn bộ dây chuyền. Đối với nhà máy sản xuất nhiều mã hàng, những yếu tố như feeder, thời gian đổi mã, quản lý chương trình và khả năng kết nối dữ liệu có thể quan trọng không kém tốc độ đặt linh kiện. Bên cạnh đó, dịch vụ kỹ thuật, phụ tùng và khả năng nâng cấp cũng quyết định mức độ ổn định của thiết bị trong suốt vòng đời đầu tư. CNC VINA có thể khảo sát sản phẩm, quy trình và yêu cầu sản lượng để đề xuất phương án tự động hóa phù hợp với từng mô hình nhà máy. Liên hệ CNC VINA để trao đổi về nhu cầu triển khai máy gắn linh kiện điện tử SMT và giải pháp dây chuyền lắp ráp PCB.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, Hà Nội, Việt Nam.
Văn phòng: Rox Tower Goldmark City, 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội, Việt Nam.
Điện thoại: +84 916 639 355 / +84 915 744 664.
Website: www.cncvina.com.vn ; www.cncvina.net