 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

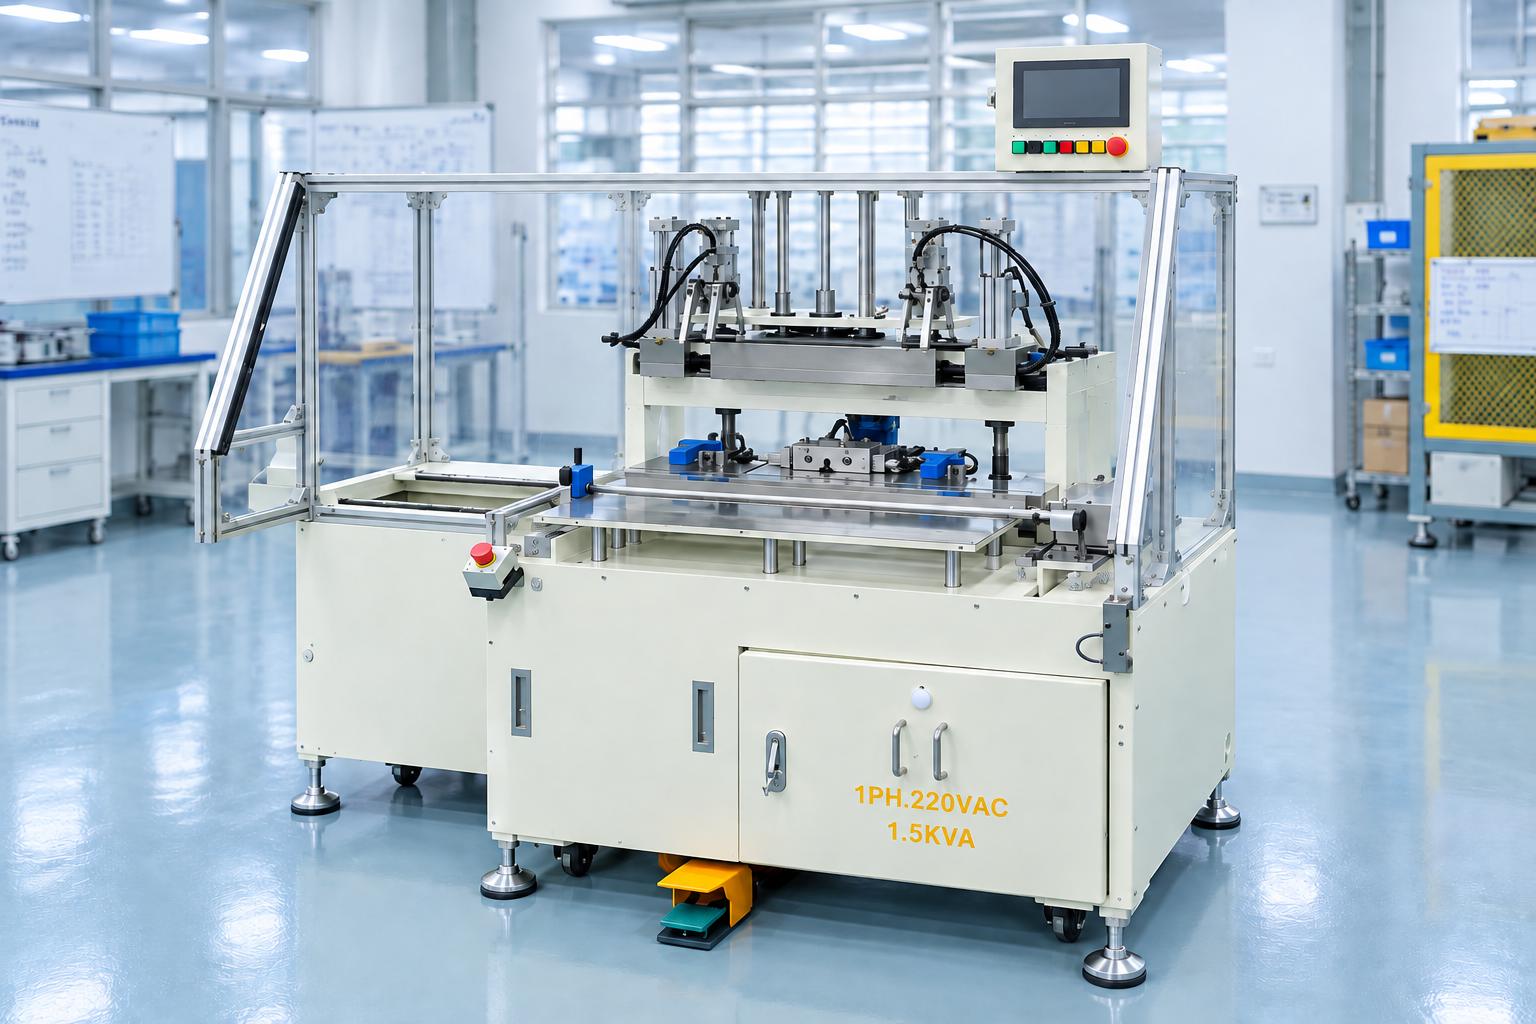
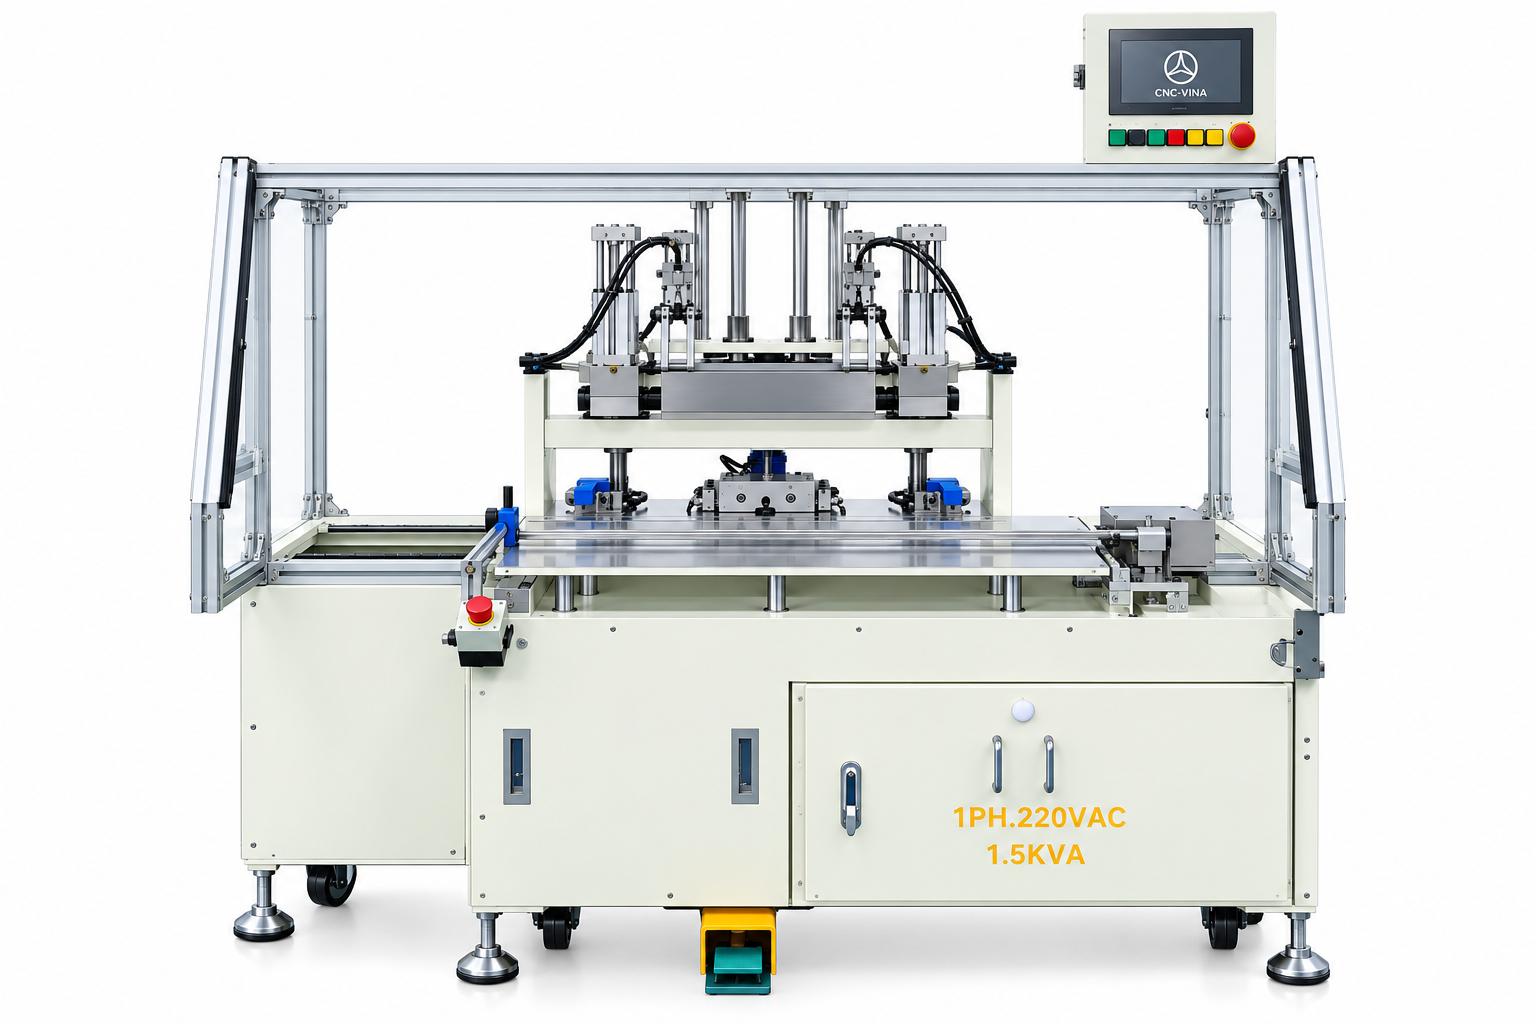
Máy ép túi khí bán tự động hai trạm
Máy ép túi khí bán tự động hai trạm là thiết bị dùng xi lanh khí nén để ép và giữ sản phẩm theo thời gian cài đặt, phù hợp với các công đoạn định hình và lắp ráp linh kiện ô tô. Máy được thiết kế hai trạm ép trên cùng một khung, mỗi trạm có jig định vị, cơ cấu ép và hệ thống cảm biến an toàn riêng. Người vận hành thực hiện đặt và lấy sản phẩm, trong khi quá trình ép, giữ và trở về được điều khiển tự động. Với thiết kế hai trạm, máy giúp doanh nghiệp bố trí nhiều vị trí thao tác trên cùng một thiết bị, giảm thời gian chờ giữa các chu kỳ. Hành trình ép, thời gian giữ, jig và hệ thống điều khiển có thể được cấu hình theo kích thước cũng như yêu cầu công nghệ của từng sản phẩm. Đây là phương án phù hợp với các công đoạn cần lực ép ổn định nhưng chưa cần tự động hóa hoàn toàn.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
Mô tả sản phẩm

Máy ép túi khí bán tự động hai trạm là thiết bị dùng xi lanh khí nén để ép và giữ sản phẩm theo thời gian cài đặt, phù hợp với các công đoạn định hình và lắp ráp linh kiện ô tô. Máy được thiết kế hai trạm ép trên cùng một khung, mỗi trạm có jig định vị, cơ cấu ép và hệ thống cảm biến an toàn riêng. Người vận hành thực hiện đặt và lấy sản phẩm, trong khi quá trình ép, giữ và trở về được điều khiển tự động. Với thiết kế hai trạm, máy giúp doanh nghiệp bố trí nhiều vị trí thao tác trên cùng một thiết bị, giảm thời gian chờ giữa các chu kỳ. Hành trình ép, thời gian giữ, jig và hệ thống điều khiển có thể được cấu hình theo kích thước cũng như yêu cầu công nghệ của từng sản phẩm. Đây là phương án phù hợp với các công đoạn cần lực ép ổn định nhưng chưa cần tự động hóa hoàn toàn.
Máy ép túi khí bán tự động hai trạm là gì?
Máy ép túi khí bán tự động hai trạm là thiết bị sử dụng hai cơ cấu ép khí nén để ép giữ sản phẩm trên jig theo hành trình và thời gian được cài đặt. Người vận hành đặt sản phẩm vào jig và lấy sản phẩm ra sau khi chu trình hoàn tất; PLC điều khiển xi lanh thực hiện quá trình ép và trở về. Mỗi trạm được trang bị cảm biến và tín hiệu trạng thái để kiểm soát điều kiện vận hành an toàn. So với máy ép một trạm, cấu hình hai trạm cho phép bố trí hai vị trí sản xuất trên cùng một thiết bị. Tùy logic điều khiển, doanh nghiệp có thể thiết kế chu trình phù hợp với sản lượng, thao tác của công nhân và yêu cầu an toàn của từng công đoạn.
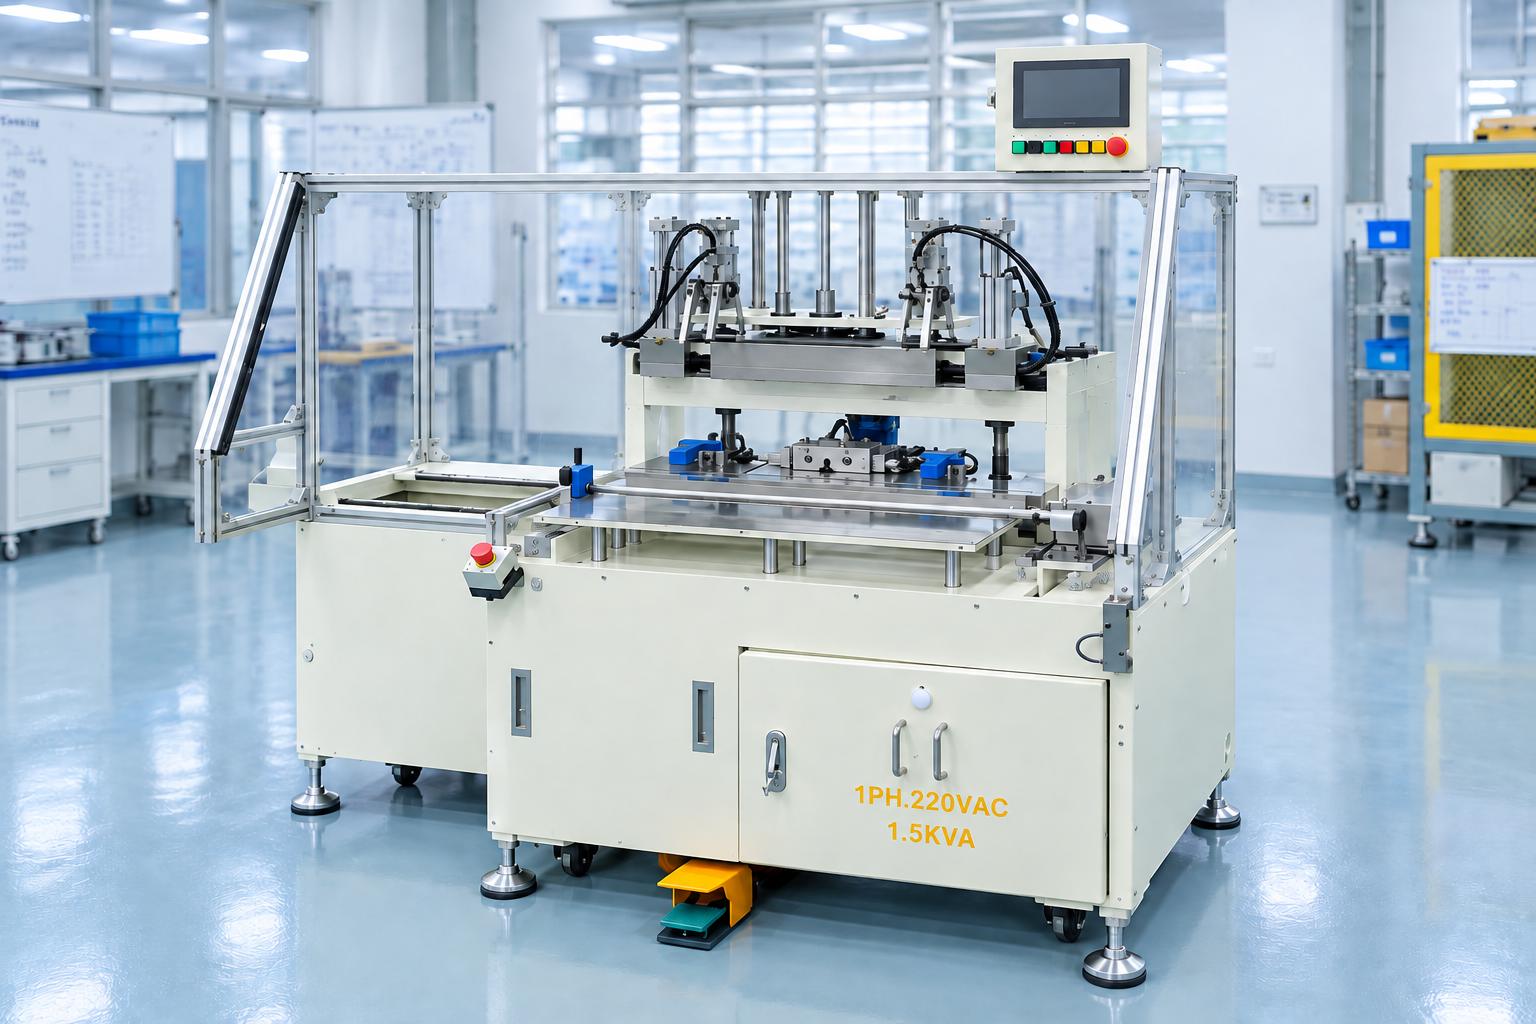
Cấu tạo máy ép túi khí bán tự động hai trạm
Hai trạm ép độc lập
Máy được bố trí hai trạm ép cạnh nhau trên cùng một khung. Mỗi trạm có jig định vị, xi lanh ép, cảm biến và tín hiệu trạng thái riêng. Thiết kế này giúp hệ thống theo dõi được tình trạng của từng trạm thay vì chỉ kiểm soát chung toàn bộ máy. Tùy yêu cầu sản xuất, logic điều khiển có thể được thiết kế để phù hợp với trình tự thao tác và điều kiện an toàn của từng vị trí.
Jig định vị sản phẩm
Jig có nhiệm vụ giữ sản phẩm đúng vị trí trong quá trình xi lanh thực hiện ép. Phần tiếp xúc với sản phẩm được gia công theo biên dạng thực tế để hạn chế xê dịch hoặc sai lệch vị trí khi ép. Đối với mỗi sản phẩm, CNC VINA có thể thiết kế jig theo kích thước, điểm định vị và vùng tiếp xúc cần thiết. Khi thay đổi sản phẩm, jig có thể được điều chỉnh hoặc thay thế mà không nhất thiết phải thay đổi toàn bộ kết cấu máy.
Xi lanh ép khí nén
Mỗi trạm sử dụng một xi lanh khí nén để tạo chuyển động ép xuống và trở về vị trí ban đầu. Cấu hình tham khảo sử dụng xi lanh đường kính khoảng 40 mm, hành trình khoảng 200 mm. Lực ép thực tế không chỉ phụ thuộc vào kích thước xi lanh mà còn liên quan đến áp suất khí, hành trình và yêu cầu của sản phẩm. Vì vậy, khi thiết kế máy cho sản phẩm cụ thể, các thông số này cần được tính toán lại để bảo đảm lực ép phù hợp.
Cảm biến vùng an toàn
Cảm biến vùng được sử dụng để giám sát khu vực thao tác quanh cơ cấu ép. Khi điều kiện an toàn không đáp ứng, hệ thống có thể không cho phép chu trình bắt đầu hoặc dừng chu trình theo logic đã cài đặt. Đây là bộ phận quan trọng đối với máy có thao tác nạp và lấy sản phẩm bằng tay, giúp hạn chế nguy cơ người vận hành tiếp cận vùng ép trong thời điểm xi lanh đang chuyển động.
Bảng điều khiển
Bảng điều khiển tích hợp các chức năng cần thiết cho vận hành và căn chỉnh máy như Manual/Auto, Reset, Return, Up/Down và Emergency Stop. Đèn báo và còi giúp người vận hành nhận biết trạng thái hoạt động, cảnh báo lỗi hoặc tình trạng của từng trạm. Chế độ Manual đặc biệt hữu ích khi căn chỉnh jig, kiểm tra hành trình xi lanh hoặc bảo dưỡng thiết bị.
Hệ thống khí nén
Hệ thống khí nén gồm bộ xử lý khí, van điều khiển, van tiết lưu và đường ống cấp cho hai xi lanh. Áp suất khí tham khảo nằm trong khoảng 0,4–0,6 MPa. Tốc độ chuyển động của xi lanh có thể được điều chỉnh thông qua hệ thống tiết lưu để phù hợp với sản phẩm và yêu cầu thao tác.
Khung máy và cơ cấu di chuyển
Khung máy dạng bàn công nghiệp được tích hợp bánh xe để thuận tiện khi bố trí hoặc di chuyển thiết bị trong nhà xưởng. Sau khi đưa máy đến vị trí làm việc, chân tăng chỉnh được sử dụng để cân bằng và cố định máy. Tủ điện và hệ thống khí nén được bố trí trong phần thân máy, giúp khu vực thao tác phía trên gọn hơn và thuận tiện cho việc vận hành.
Nguyên lý hoạt động của máy ép túi khí
Máy ép túi khí bán tự động kết hợp thao tác thủ công của người vận hành với chu trình ép tự động của hệ thống khí nén. Người vận hành chịu trách nhiệm đặt và lấy sản phẩm, còn PLC kiểm soát trình tự đóng, giữ và mở cơ cấu ép.
Quy trình hoạt động cơ bản gồm:
Bước 1: Người vận hành đặt sản phẩm vào đúng vị trí trên jig.
Bước 2: Hệ thống kiểm tra điều kiện an toàn của khu vực ép.
Bước 3: Người vận hành kích hoạt công tắc khởi động của trạm tương ứng.
Bước 4: Xi lanh khí nén di chuyển xuống và thực hiện ép sản phẩm.
Bước 5: Cơ cấu ép giữ sản phẩm trong thời gian đã cài đặt. Cấu hình tham khảo sử dụng khoảng 20 giây/chu trình.
Bước 6: Khi hết thời gian giữ, xi lanh tự động trở về vị trí ban đầu.
Bước 7: Người vận hành lấy sản phẩm ra khỏi jig và tiếp tục chu kỳ tiếp theo.
Trong quá trình hoạt động, hệ thống đồng thời giám sát tín hiệu hành trình, cảm biến vùng và các trạng thái lỗi. Khi phát hiện bất thường, máy sẽ đưa ra cảnh báo và dừng chu trình theo logic an toàn được thiết lập.
Thông số kỹ thuật máy ép túi khí
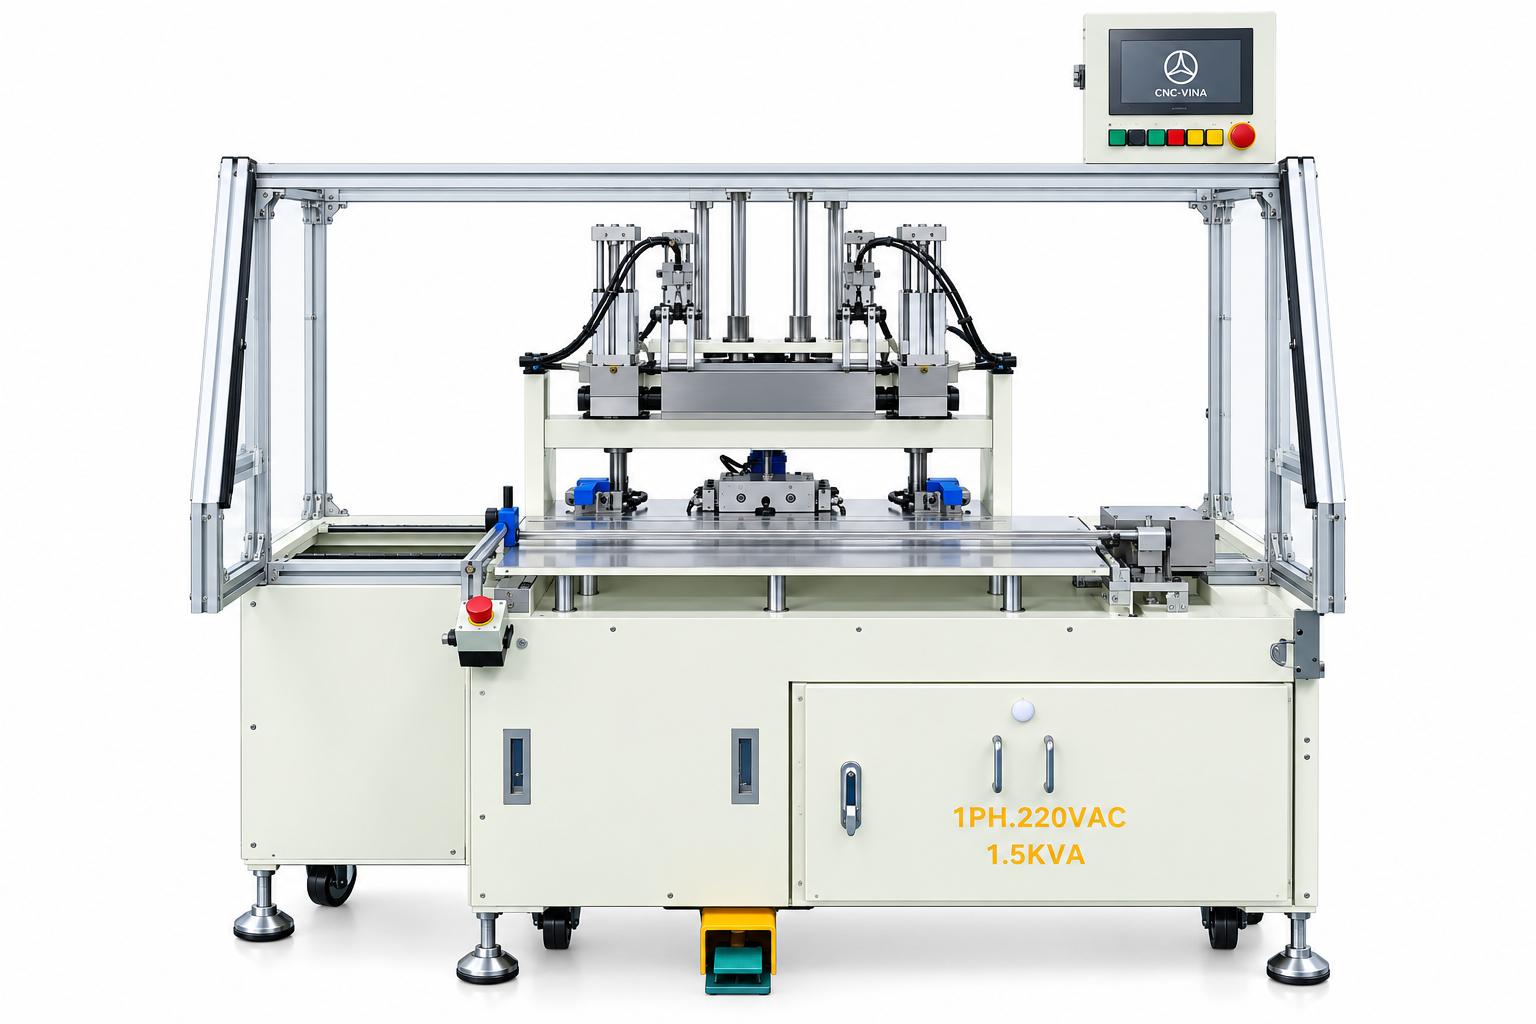
Các thông số dưới đây là cấu hình tham khảo. Khi thiết kế máy cho sản phẩm thực tế, CNC VINA có thể điều chỉnh kích thước máy, jig, xi lanh, hành trình và thời gian ép theo yêu cầu công nghệ.
| Hạng mục | Thông số tham khảo |
|---|---|
| Loại máy | Máy ép túi khí bán tự động hai trạm |
| Số trạm ép | 02 trạm |
| Kích thước tổng thể | Khoảng 1120 × 900 × 1250 mm |
| Nguồn điện | 1 pha, AC 220 V, 50 Hz |
| Công suất điện | Khoảng 100 VA |
| Điện điều khiển | DC 24 V |
| Áp suất khí nén | Khoảng 0,4–0,6 MPa |
| Cơ cấu ép | Xi lanh khí nén, 02 bộ |
| Xi lanh tham khảo | Đường kính khoảng 40 mm, hành trình khoảng 200 mm |
| Thời gian ép | Khoảng 20 giây/chu trình |
| Jig | 02 jig chuyên dụng, thiết kế theo sản phẩm |
| Khởi động chu trình | Công tắc thao tác riêng cho từng trạm |
| Chế độ vận hành | Manual / Auto |
| An toàn | Cảm biến vùng, Emergency Stop, còi và đèn báo |
| Điều khiển | PLC Keyence, Mitsubishi, Siemens hoặc tương đương |
| Di chuyển và cân chỉnh | Bánh xe kết hợp chân tăng chỉnh |
Ưu điểm của máy ép túi khí bán tự động hai trạm
Hai vị trí ép trên cùng một thiết bị
Hai trạm được bố trí trên cùng một khung máy giúp doanh nghiệp tận dụng không gian và thuận tiện tổ chức thao tác sản xuất. Mỗi trạm vẫn có tín hiệu và giám sát riêng để quản lý trạng thái trong quá trình vận hành.
Giảm thao tác thủ công trong công đoạn ép
Người vận hành không cần thực hiện thủ công toàn bộ quá trình ép và giữ. Sau khi đặt sản phẩm và kích hoạt chu trình, xi lanh tự động thực hiện hành trình theo chương trình.
Kiểm soát thời gian ép ổn định
Thời gian giữ được cài đặt trên hệ thống điều khiển, giúp các sản phẩm được ép trong cùng điều kiện thay vì phụ thuộc vào thời gian thao tác của từng công nhân.
Có chế độ Manual và Auto
Manual hỗ trợ căn chỉnh jig, kiểm tra xi lanh và bảo dưỡng. Khi đưa vào sản xuất, chế độ Auto giúp máy thực hiện chu trình theo chương trình đã thiết lập.
Tăng mức độ an toàn khi thao tác
Cảm biến vùng, Emergency Stop, giám sát hành trình, còi và đèn báo được kết hợp để kiểm soát trạng thái của máy trong quá trình vận hành.
Có thể thiết kế theo sản phẩm
Jig, hành trình xi lanh, thời gian ép, vị trí cảm biến và logic điều khiển có thể được điều chỉnh theo sản phẩm. Điều này phù hợp với doanh nghiệp có yêu cầu tự động hóa riêng thay vì sử dụng một cấu hình máy cố định.
Ứng dụng của máy ép túi khí trong sản xuất
Máy được sử dụng tại các công đoạn cần ép giữ sản phẩm trong một khoảng thời gian ổn định. Đặc biệt, thiết bị phù hợp với các chi tiết mềm, cụm linh kiện cần định hình hoặc sản phẩm cần giữ cố định trên jig trước khi chuyển sang công đoạn tiếp theo.
Một số ứng dụng có thể triển khai gồm:
- Ép giữ túi khí và các cụm linh kiện an toàn trong ngành ô tô.
- Định hình sản phẩm sau công đoạn gấp hoặc lắp ráp.
- Ép các chi tiết mềm theo hành trình và thời gian cố định.
- Giữ sản phẩm trên jig trước khi chuyển sang kiểm tra hoặc đóng gói.
- Các dây chuyền cần bố trí hai vị trí ép trong cùng một máy.
- Các công đoạn có sản phẩm tương đương nhưng cần thay đổi jig và thông số ép.

Máy ép túi khí bán tự động CNC VINA
CNC VINA thiết kế và chế tạo máy ép, đồ gá và các thiết bị tự động hóa theo yêu cầu cho sản xuất công nghiệp. Với từng sản phẩm, jig, hành trình xi lanh, thời gian ép, cảm biến an toàn và giao diện điều khiển được cấu hình theo điều kiện công nghệ thực tế nhằm bảo đảm thao tác rõ ràng, lặp lại và dễ tích hợp vào khu vực sản xuất.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, Hà Nội, Việt Nam.
Văn phòng: Rox Tower Goldmark City, 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội, Việt Nam.
Điện thoại: +84 916 639 355 / +84 915 744 664.
Website: www.cncvina.com.vn ; www.cncvina.net

