 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh


Máy ép bạc đầu cáp tự động
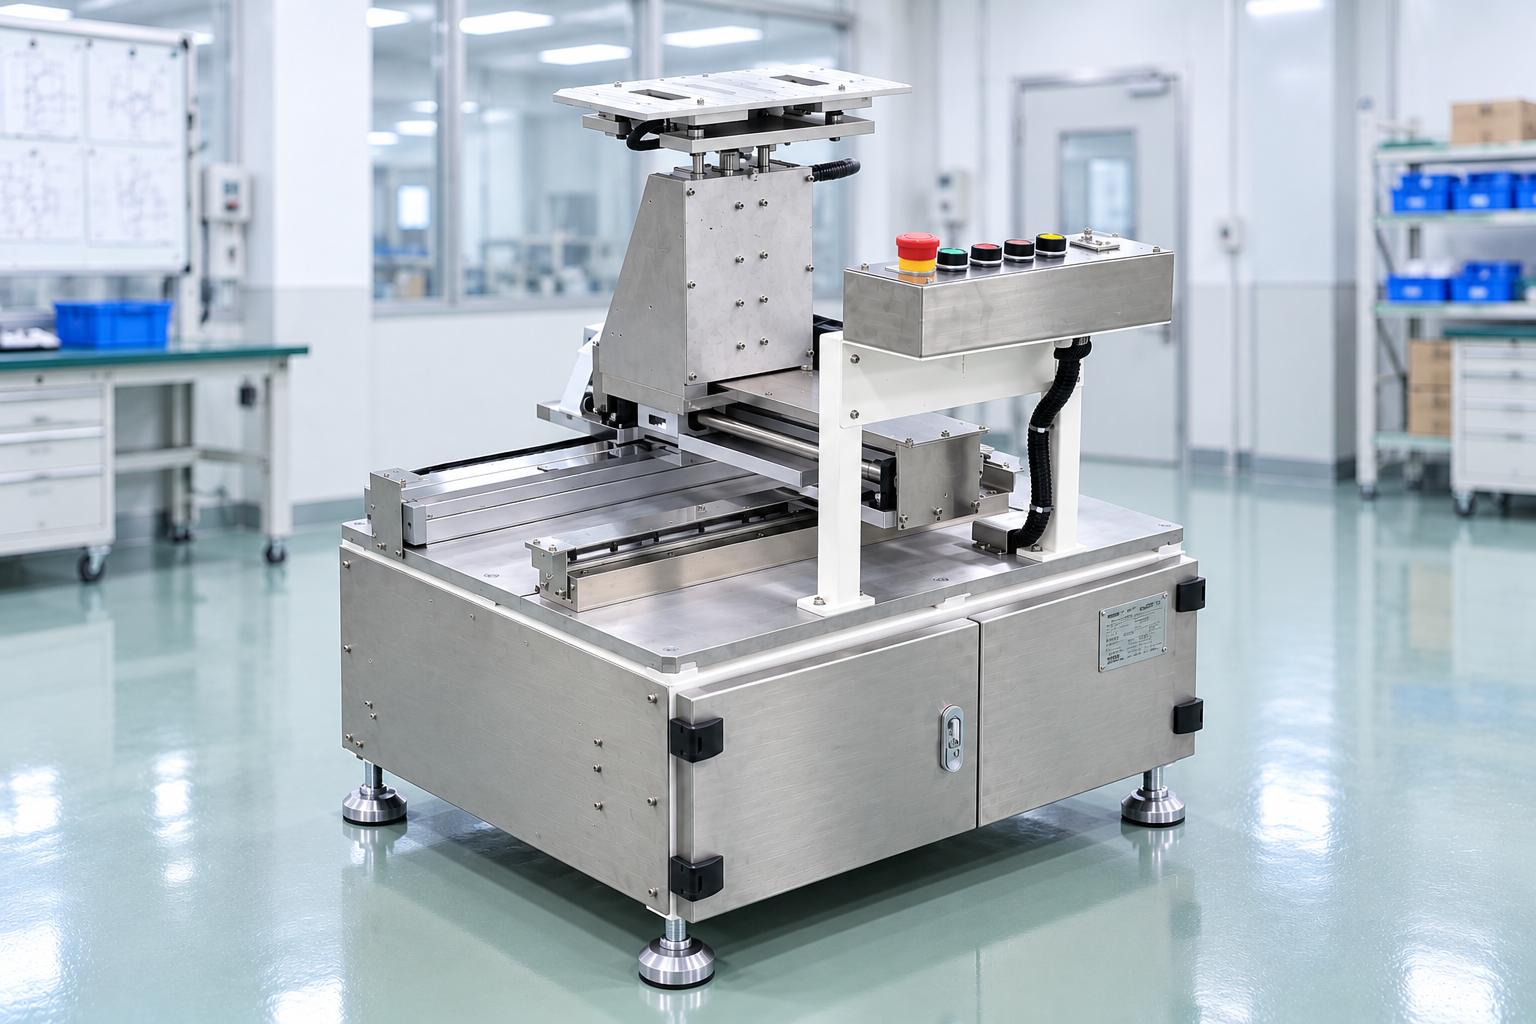
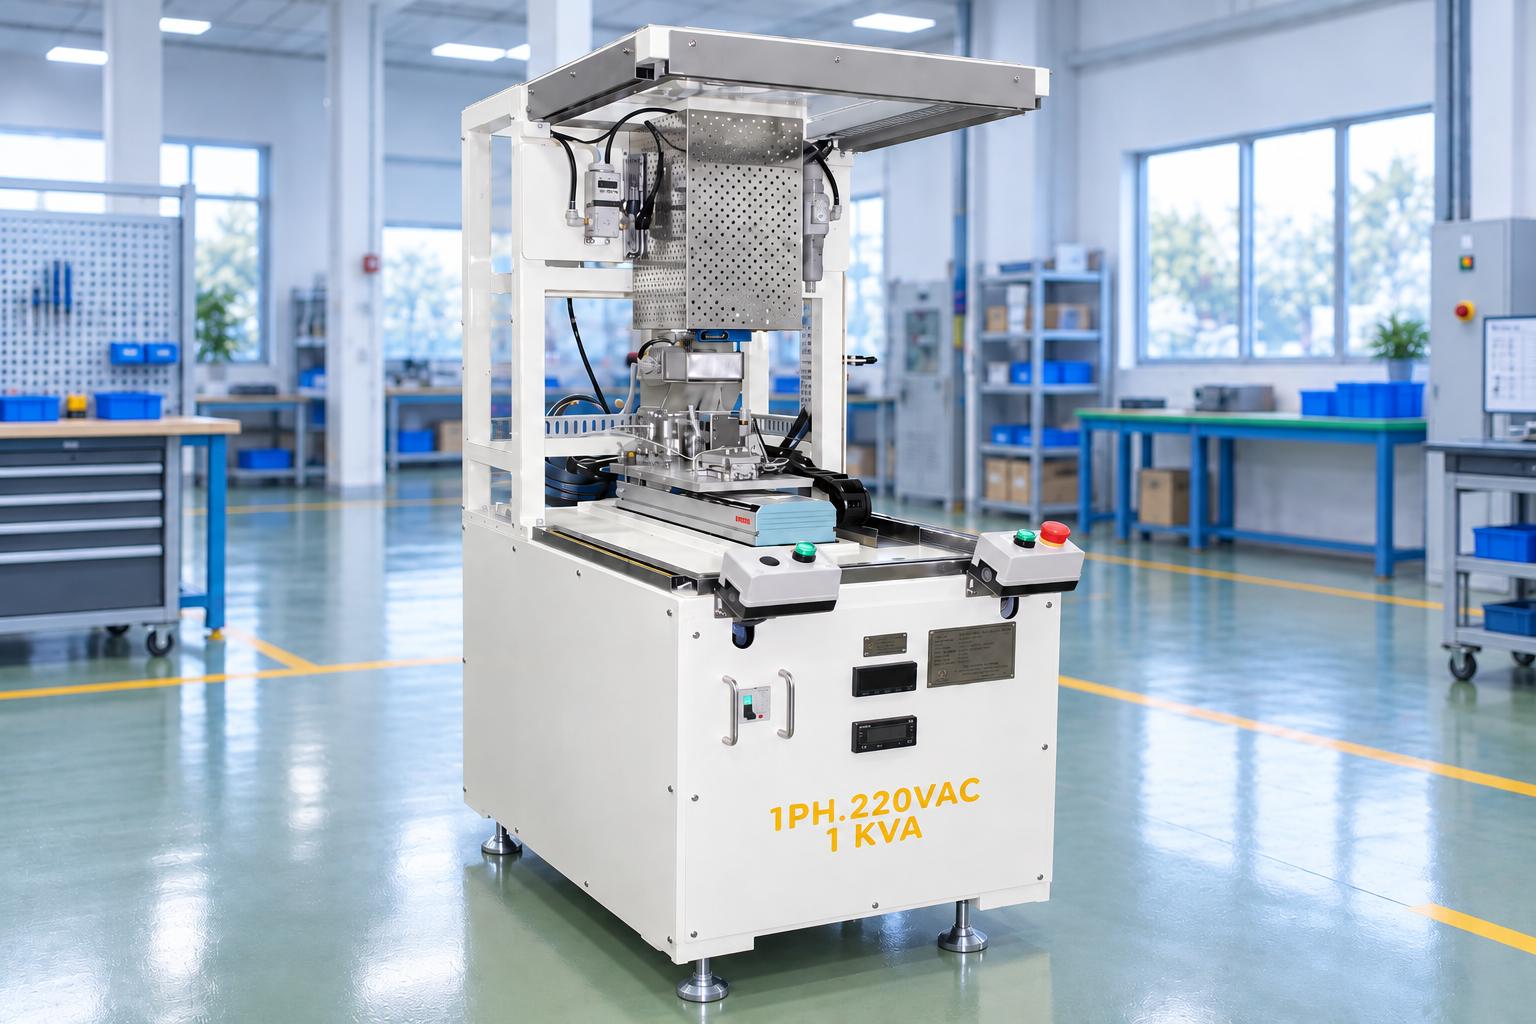
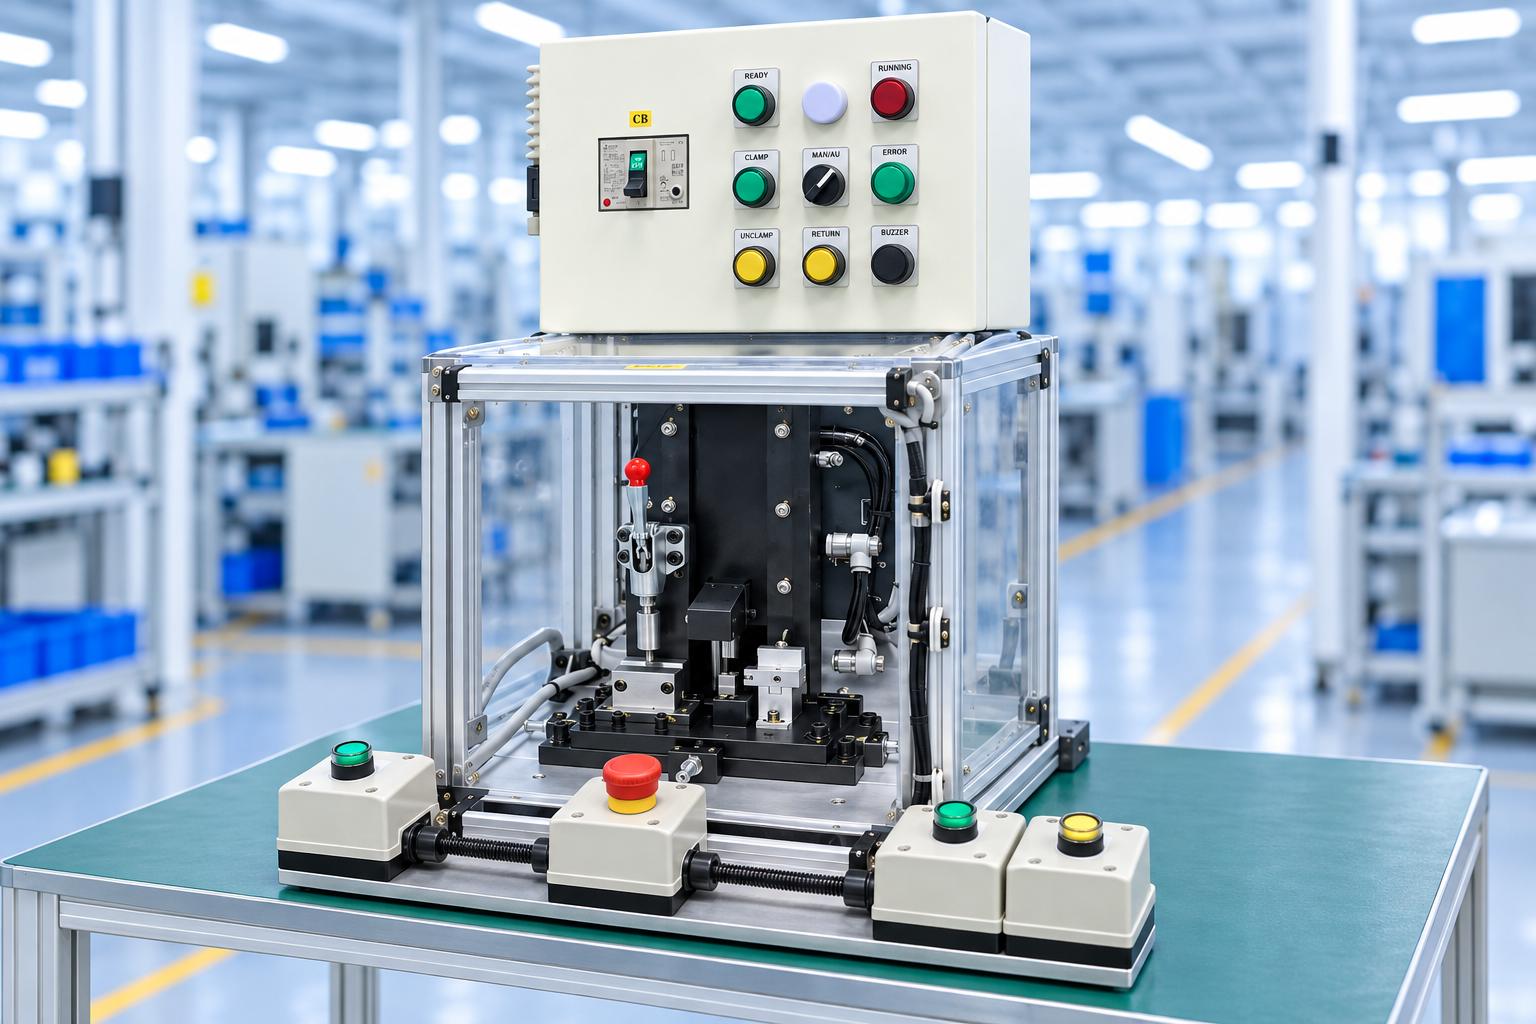
Máy ép bạc đầu cáp tự động là thiết bị chuyên dụng dùng để ép lắp bạc, ống chụp hoặc chi tiết tương tự lên đầu dây/cáp theo vị trí được xác định bằng đồ gá. Chu trình ép được điều khiển tự động bằng xy lanh khí nén, giúp lực ép và hành trình lặp lại ổn định hơn so với thao tác thủ công. Dòng máy này được CNC VINA thiết kế theo yêu cầu của từng sản phẩm. Kích thước chi tiết, hành trình ép, đồ gá, lực ép, vị trí thao tác, phương án cảm biến và mức độ tự động hóa có thể thay đổi theo yêu cầu của từng dự án.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
Mô tả sản phẩm

Máy ép bạc đầu cáp tự động là thiết bị chuyên dụng dùng để ép lắp bạc, ống chụp hoặc chi tiết tương tự lên đầu dây/cáp theo vị trí được xác định bằng đồ gá. Chu trình ép được điều khiển tự động bằng xy lanh khí nén, giúp lực ép và hành trình lặp lại ổn định hơn so với thao tác thủ công. Dòng máy này được CNC VINA thiết kế theo yêu cầu của từng sản phẩm. Kích thước chi tiết, hành trình ép, đồ gá, lực ép, vị trí thao tác, phương án cảm biến và mức độ tự động hóa có thể thay đổi theo yêu cầu của từng dự án.
Cấu tạo máy và các cụm chức năng chính
Khung máy và bàn gá
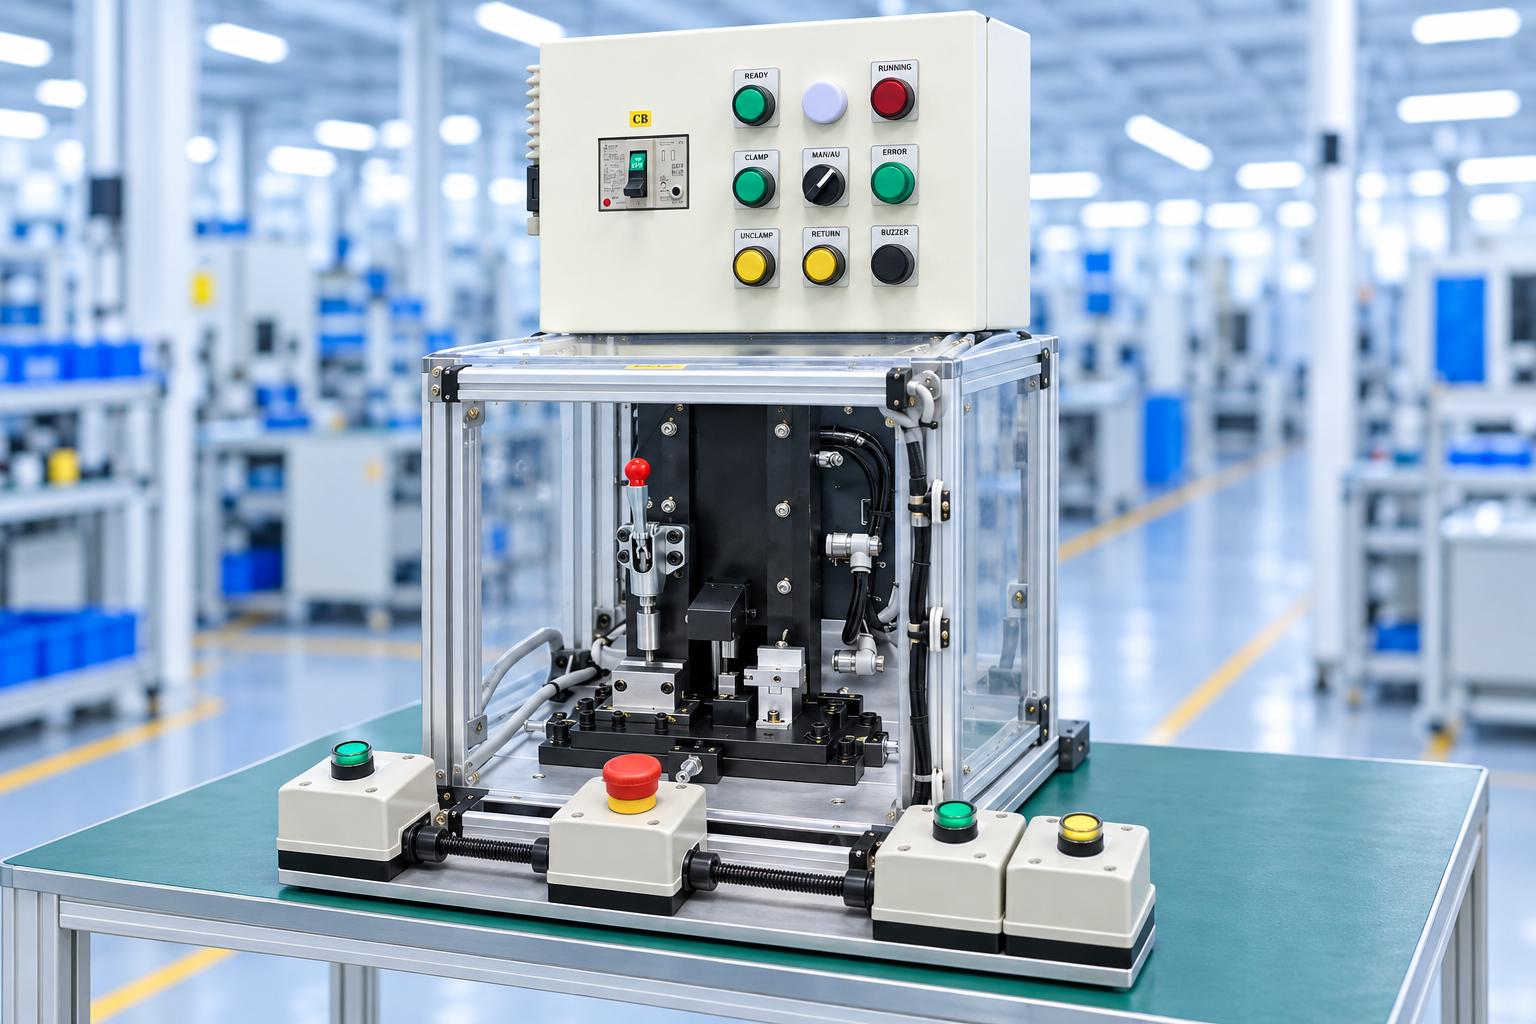
Khung máy dạng bàn nhỏ gọn, bố trí vùng thao tác phía trước để người vận hành dễ đưa sản phẩm vào và lấy sản phẩm ra. Bàn máy là nền lắp cho đồ gá, xy lanh ép, cơ cấu kẹp và các cảm biến.
Đồ gá định vị sản phẩm
Đồ gá giữ sản phẩm đúng vị trí trước khi ép. Với từng mẫu sản phẩm, đồ gá có thể thay đổi để phù hợp kích thước, hình dạng và điểm ép. Thiết kế đồ gá quyết định trực tiếp đến độ ổn định vị trí trong mỗi chu kỳ.
Cụm ép bằng xy lanh khí nén
Cơ cấu ép sử dụng xy lanh khí nén đặt theo phương ép chính. Xy lanh đi xuống để thực hiện thao tác ép và tự trở về vị trí gốc sau khi hoàn thành chu trình. Áp suất khí được giám sát để bảo đảm máy chỉ làm việc khi nguồn khí nằm trong điều kiện cho phép.
Cơ cấu kẹp giữ
Cụm kẹp giữ sản phẩm ổn định trong suốt quá trình ép. Ở cấu hình tham khảo, máy sử dụng tay kẹp cơ khí kết hợp đồ gá chuyên dụng để cố định chi tiết trước khi bắt đầu chu trình.
Cảm biến vùng an toàn
Cảm biến vùng giám sát khu vực thao tác phía trước máy. Nếu tay hoặc vật cản còn nằm trong vùng nguy hiểm khi chu trình đang chạy, hệ thống sẽ dừng hoặc không cho phép tiếp tục thao tác ép.
Bảng điều khiển và nút nhấn hai tay
Máy có bảng điều khiển riêng với các nút chọn chế độ, sẵn sàng, về gốc, xóa lỗi và điều khiển kẹp. Hai nút khởi động được bố trí tách rời để người vận hành phải dùng đồng thời hai tay khi bắt đầu chu trình tự động, giúp giảm nguy cơ đưa tay vào vùng ép.
Tủ điện và hệ thống khí
Tủ điện tích hợp bộ điều khiển lập trình, rơ-le, nguồn điều khiển, còi và đèn báo. Cụm khí gồm bộ lọc - điều áp, van điện từ, đồng hồ áp suất và các phụ kiện khí nén phục vụ xy lanh.
Nguyên lý hoạt động
Sản phẩm được đưa vào đồ gá và cố định tại vị trí ép. Sau khi hệ thống xác nhận trạng thái sẵn sàng, nguồn khí đạt yêu cầu và vùng thao tác an toàn, người vận hành nhấn đồng thời hai nút khởi động.
- Đặt sản phẩm vào đồ gá và kẹp cố định.
- Hệ thống kiểm tra điều kiện sẵn sàng, áp suất khí và cảm biến vùng.
- Người vận hành nhấn đồng thời hai nút khởi động.
- Xy lanh ép di chuyển đến vị trí làm việc và thực hiện công đoạn ép.
- Sau khi đạt hành trình cài đặt, xy lanh tự động lùi về vị trí gốc.
- Người vận hành mở kẹp, lấy sản phẩm ra và lặp lại chu trình.
Điểm nổi bật của máy ép bạc đầu cáp tự động
Máy được thiết kế tập trung vào việc ổn định công đoạn ép, giảm thao tác thủ công và bảo đảm người vận hành có thể làm việc trong vùng thao tác được kiểm soát.
- Chu trình ép tự động: Xy lanh thực hiện hành trình ép và tự trở về vị trí gốc sau khi hoàn thành.
- Đồ gá thiết kế theo sản phẩm: Giữ dây, cáp hoặc chi tiết đúng vị trí trong quá trình lắp.
- Điều khiển bằng PLC: Cho phép quản lý trình tự hoạt động và tín hiệu cảm biến.
- Khởi động hai tay: Hai nút nhấn được bố trí tách rời, yêu cầu người vận hành sử dụng đồng thời hai tay khi bắt đầu chu trình.
- Cảm biến vùng an toàn: Giám sát khu vực thao tác và ngăn chu trình khi phát hiện điều kiện không phù hợp.
- Giám sát áp suất khí: Máy chỉ thực hiện chu trình khi nguồn khí đạt điều kiện cài đặt.
- Chế độ bằng tay và tự động: Hỗ trợ căn chỉnh, kiểm tra và vận hành sản xuất.
- Có thể thay đổi đồ gá: Phù hợp với dự án có nhiều mẫu sản phẩm nếu các sản phẩm nằm trong phạm vi thiết kế của máy.
- Cấu hình theo yêu cầu: Kích thước máy, lực ép, hành trình, cơ cấu kẹp và phương án cảm biến có thể được thiết kế lại.
Thông số kỹ thuật máy ép bạc đầu cáp tự động
Các thông số dưới đây được tham khảo từ một cấu hình máy thực tế. Đây không phải cấu hình cố định cho mọi dự án, bởi máy được thiết kế theo sản phẩm và yêu cầu lắp ráp.
| Hạng mục | Thông số tham khảo |
|---|---|
| Loại máy | Máy ép bạc đầu cáp tự động |
| Phương pháp ép | Xy lanh khí nén |
| Kích thước tổng thể | Khoảng 300 × 530 × 600 mm |
| Chiều cao vận hành | Khoảng 600 mm tính từ sàn |
| Số người vận hành | 01 người |
| Nguồn điện | 1 pha, 220 VAC, 50 Hz |
| Công suất tham khảo | Khoảng 0,1 kVA |
| Điện điều khiển | 24 VDC |
| Áp suất khí | Khoảng 0,4–0,6 MPa |
| Cơ cấu chấp hành | Xy lanh khí nén |
| Đồ gá | Thiết kế theo sản phẩm |
| An toàn | Khởi động hai tay, cảm biến vùng, dừng khẩn cấp |
| Điều khiển | PLC công nghiệp, cấu hình tham khảo Mitsubishi |
| Chế độ vận hành | Bằng tay / Tự động |
| Lực ép | Theo yêu cầu sản phẩm |
| Hành trình ép | Theo yêu cầu sản phẩm |
Các thông số như lực ép, hành trình xy lanh, kích thước đồ gá và kết cấu máy cần được xác định dựa trên sản phẩm thực tế. Do đó, doanh nghiệp không nên chỉ lựa chọn máy theo kích thước tổng thể mà cần đánh giá cả yêu cầu lực, tốc độ, chu kỳ và phương án đưa sản phẩm vào máy.
An toàn khi vận hành máy ép khí nén tự động
Đối với máy có cơ cấu ép, thiết kế an toàn cần được tính ngay từ giai đoạn xây dựng máy thay vì chỉ bổ sung sau khi hoàn thiện. Vùng ép được kiểm soát bằng các thiết bị như nút dừng khẩn cấp, nút khởi động hai tay và cảm biến vùng. Nút khởi động hai tay yêu cầu người vận hành sử dụng đồng thời hai tay để kích hoạt chu trình. Cách bố trí này giúp giảm khả năng một tay vẫn nằm trong vùng ép khi máy bắt đầu chuyển động. Cảm biến vùng có nhiệm vụ phát hiện người hoặc vật cản trong khu vực được giám sát. Khi điều kiện an toàn không đáp ứng, hệ thống có thể khóa hoặc dừng chu trình tùy theo thiết kế điều khiển. Ngoài ra, áp suất khí cũng được giám sát. Nếu áp suất không đạt mức yêu cầu, máy không nên thực hiện chu trình ép để tránh tình trạng lực tác động không đủ hoặc quá trình lắp ráp không đạt yêu cầu.
Ứng dụng của máy ép bạc đầu cáp trong sản xuất
Máy ép bạc đầu cáp tự động phù hợp với các công đoạn cần ép một chi tiết vào đầu dây, đầu cáp hoặc cụm dây dẫn với vị trí và lực tác động ổn định. Một số ứng dụng tiêu biểu gồm:
Ép bạc và ống chụp đầu dây
Dây được đưa vào đồ gá, bạc hoặc ống chụp được đặt đúng vị trí và xy lanh thực hiện thao tác ép. Đây là ứng dụng chính của máy trong các công đoạn lắp ráp dây điện và dây cáp.
Lắp ráp chi tiết trên cụm dây dẫn
Máy có thể dùng để ép các chi tiết nhỏ lên đầu dây hoặc cụm cáp đã được định vị. Đồ gá được thiết kế theo từng sản phẩm để hạn chế dịch chuyển trong quá trình ép.
Thay thế công đoạn ép thủ công
Với công đoạn có tần suất lặp lại cao, máy giúp chuẩn hóa trình tự đặt sản phẩm, kẹp và ép, đồng thời giảm thao tác dùng lực bằng tay của người vận hành.
Trạm lắp ráp và dây chuyền tự động
Máy có thể bố trí thành một trạm độc lập, vận hành bởi một người hoặc tích hợp với dây chuyền thông qua tín hiệu điều khiển. Tùy mức độ tự động hóa, hệ thống có thể kết hợp thêm cơ cấu cấp sản phẩm, kiểm tra hoặc chuyển sản phẩm sang công đoạn tiếp theo.
Máy ép bạc đầu cáp tự động CNC VINA
Máy ép bạc đầu cáp tự động phù hợp với các công đoạn lắp ráp dây và cáp cần kiểm soát vị trí, hành trình và trình tự ép ổn định. Máy sử dụng xy lanh khí nén, đồ gá chuyên dụng và hệ thống cảm biến để giảm thao tác thủ công và duy trì chu trình lặp lại. CNC VINA thiết kế và chế tạo máy ép, máy lắp ráp và các trạm tự động hóa theo yêu cầu. Từ khung máy, đồ gá, cơ cấu ép đến PLC, cảm biến và hệ thống an toàn đều có thể được thiết kế theo sản phẩm thực tế. Doanh nghiệp có nhu cầu máy ép bạc đầu cáp tự động, máy ép đầu dây hoặc trạm lắp ráp khí nén có thể cung cấp bản vẽ, mẫu sản phẩm và yêu cầu năng suất để CNC VINA tư vấn cấu hình phù hợp.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, Hà Nội, Việt Nam.
Văn phòng: Rox Tower Goldmark City, 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội, Việt Nam.
Điện thoại: +84 916 639 355 / +84 915 744 664.
Website: www.cncvina.com.vn ; www.cncvina.net