 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

Máy dán màng bảo vệ cáp tự động
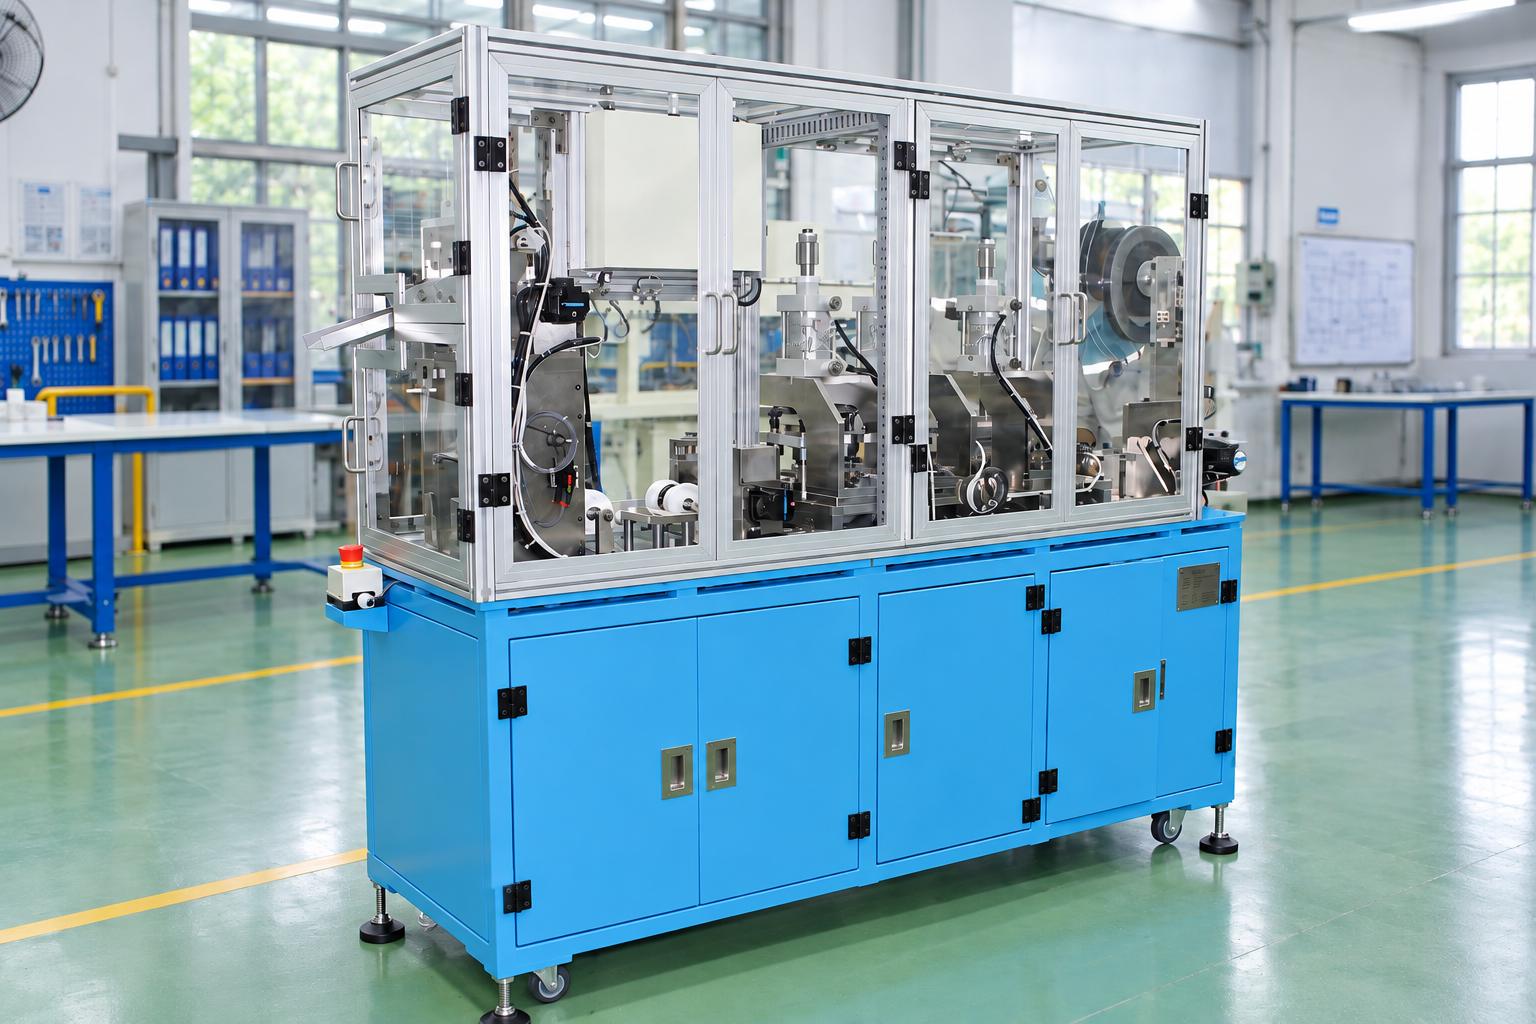
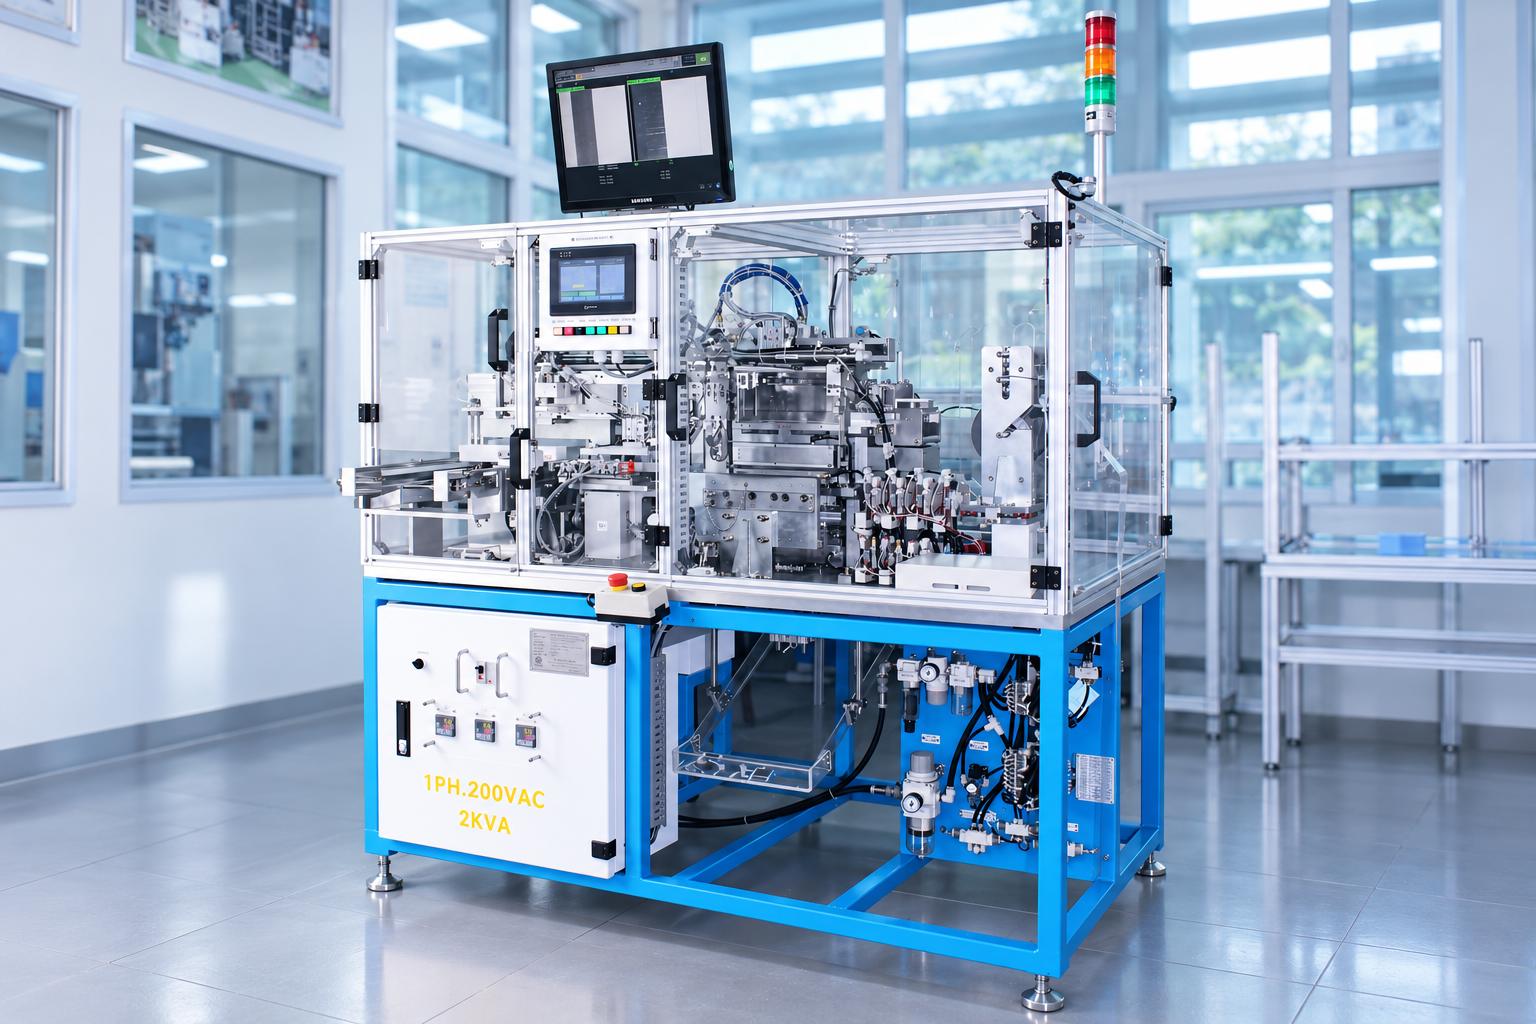
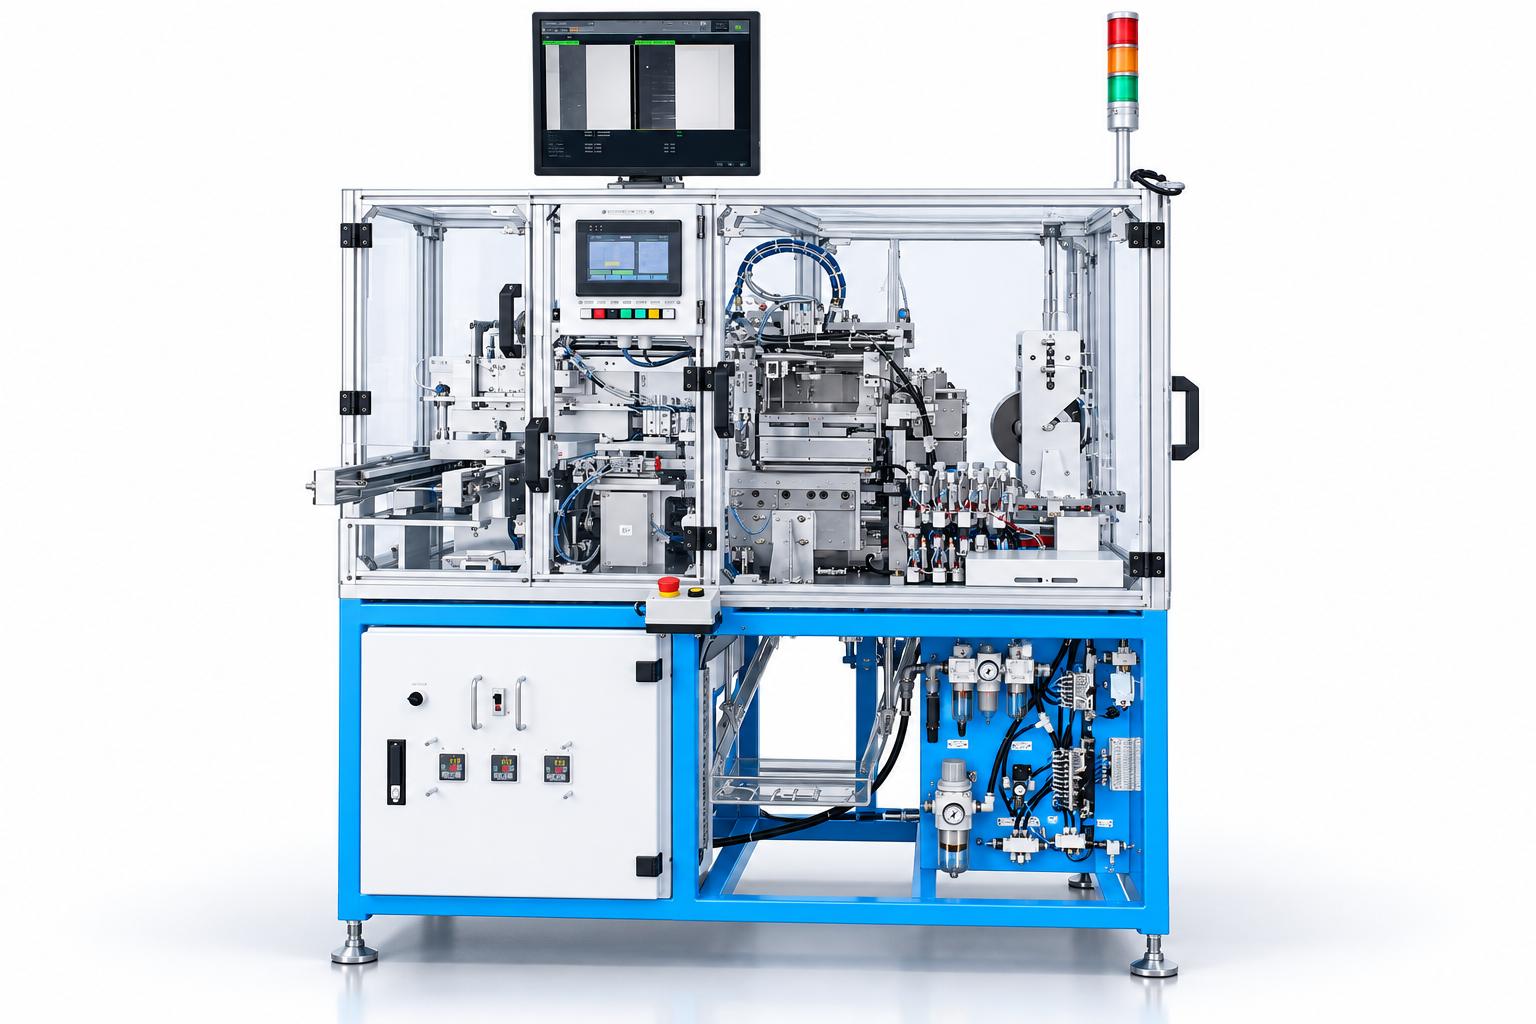
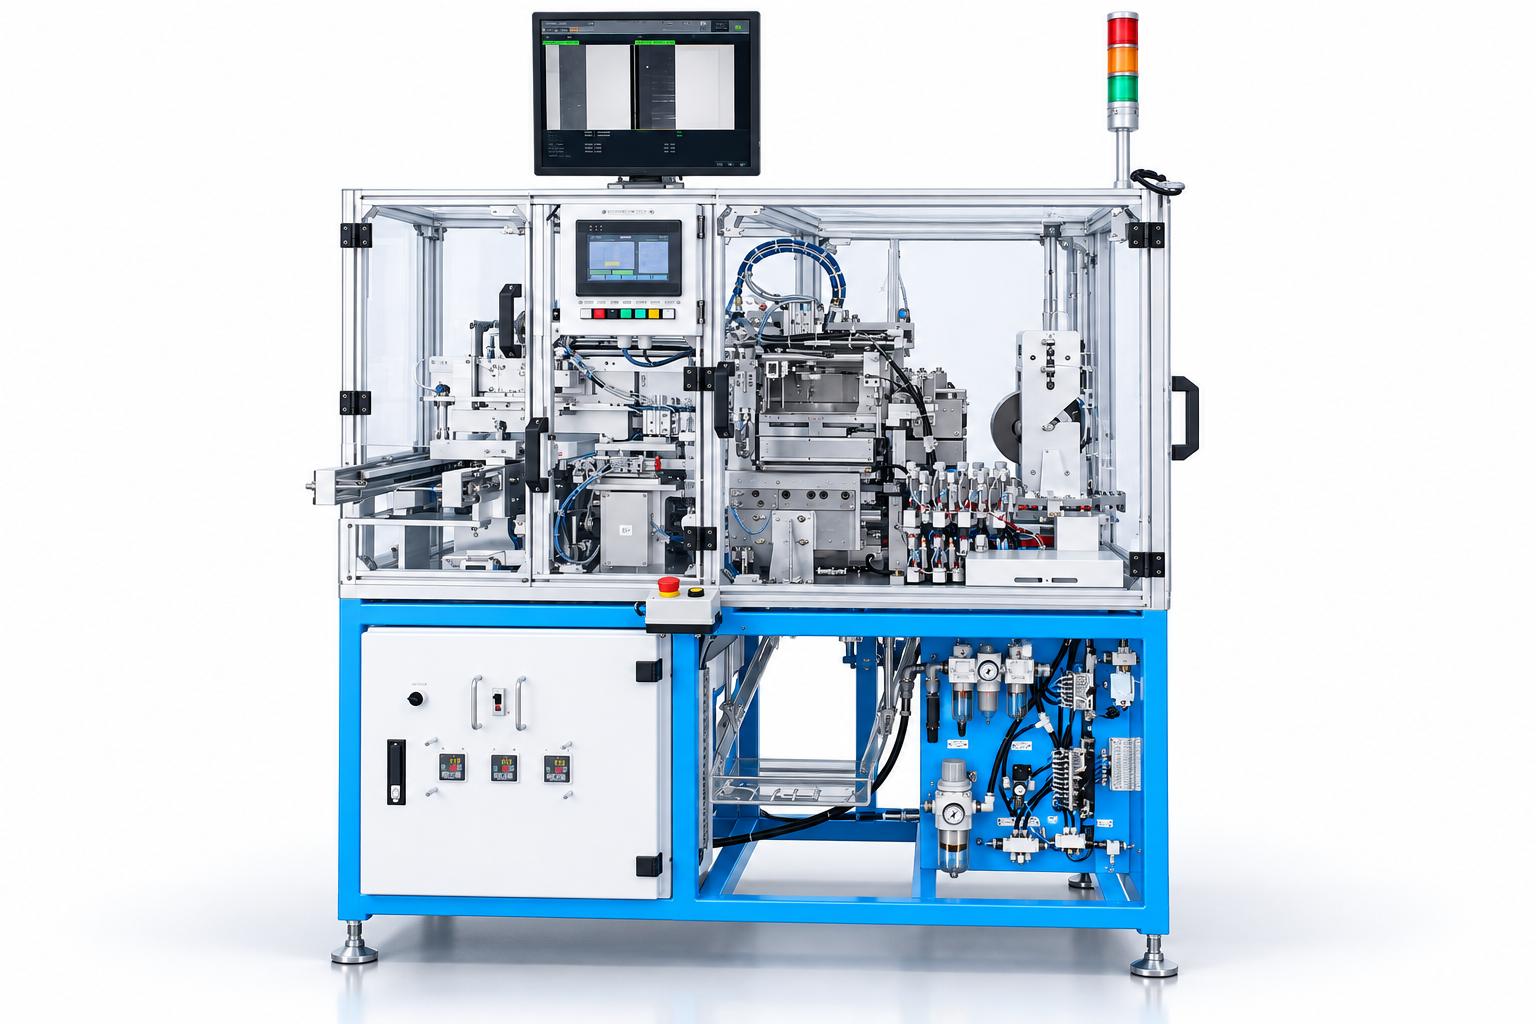
Máy dán màng bảo vệ cáp tự động CNC VINA phối hợp camera đo chiều dài với cơ cấu kéo, cắt và ép dán vật liệu theo sản phẩm. Cáp được cấp từ khay, giữ và chuyển bằng đầu hút chân không cùng đồ gá, sau đó đưa tới cụm quay để xử lý. Quá trình dán kết hợp ép nhiệt và lăn phẳng có gia nhiệt trước khi chuyển sản phẩm vào khay đầu ra. Hệ điều khiển PLC và màn hình cảm ứng hỗ trợ chọn chủng loại, cài thông số, theo dõi trạng thái cửa, đủ nhiệt, thời gian chu kỳ, bộ đếm và lịch sử lỗi. Khi đổi mẫu, cần phối hợp bộ thiết lập với khay, đồ gá, đầu hút và đường dẫn màng tương ứng. Doanh nghiệp nên thử cáp cùng vật liệu thực tế để đánh giá chiều dài màng, vị trí dán, mép cắt, độ bám và tình trạng sản phẩm sau xử lý. CNC VINA nhận thiết kế theo kích thước cáp, vùng dán, yêu cầu kiểm tra và nhịp sản xuất; các ứng dụng mở rộng cần được đánh giá bằng mẫu và phương án cơ cấu phù hợp với sản phẩm cụ thể.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
Mô tả sản phẩm

Máy dán màng bảo vệ cáp tự động CNC VINA thực hiện công đoạn kéo, cắt và ép dán màng lên sản phẩm dạng cáp, kết hợp camera đo chiều dài và các cơ cấu chuyển sản phẩm giữa từng vị trí làm việc. Sau khi dán, cáp được xử lý tại cụm ép nhiệt, lăn phẳng có gia nhiệt và đưa vào khay đầu ra. Cấu hình này phù hợp với sản xuất cáp theo lô, khi doanh nghiệp cần kiểm soát chiều dài màng, vị trí dán và chất lượng bám dính. Người vận hành chuẩn bị khay cáp, cuộn màng và cấu hình sản xuất; các cơ cấu của máy thực hiện chuyển cáp, kéo màng, cắt, dán và đưa sản phẩm ra theo chu trình tự động.
Vai trò của máy dán màng bảo vệ cáp trong sản xuất
Trong sản xuất cáp, công đoạn dán màng bảo vệ yêu cầu sự phối hợp giữa chiều dài vật liệu, vị trí đặt cáp và điều kiện ép dán. Nếu cáp không được định vị chính xác, màng có thể bị lệch khỏi vùng cần bảo vệ. Quá trình cấp màng không ổn định cũng có thể ảnh hưởng đến chiều dài đoạn cắt, trong khi nhiệt độ và điều kiện ép không phù hợp có thể làm giảm độ bám dính hoặc gây biến dạng sản phẩm. Máy dán màng bảo vệ cáp CNC VINA tích hợp các công đoạn này trong một hệ thống tự động. Đồ gá và đầu hút chân không giữ cáp tại các vị trí xử lý, camera cung cấp dữ liệu chiều dài cho cơ cấu kéo màng, còn các cụm ép nhiệt và lăn phẳng thực hiện quá trình dán theo thông số đã thiết lập.
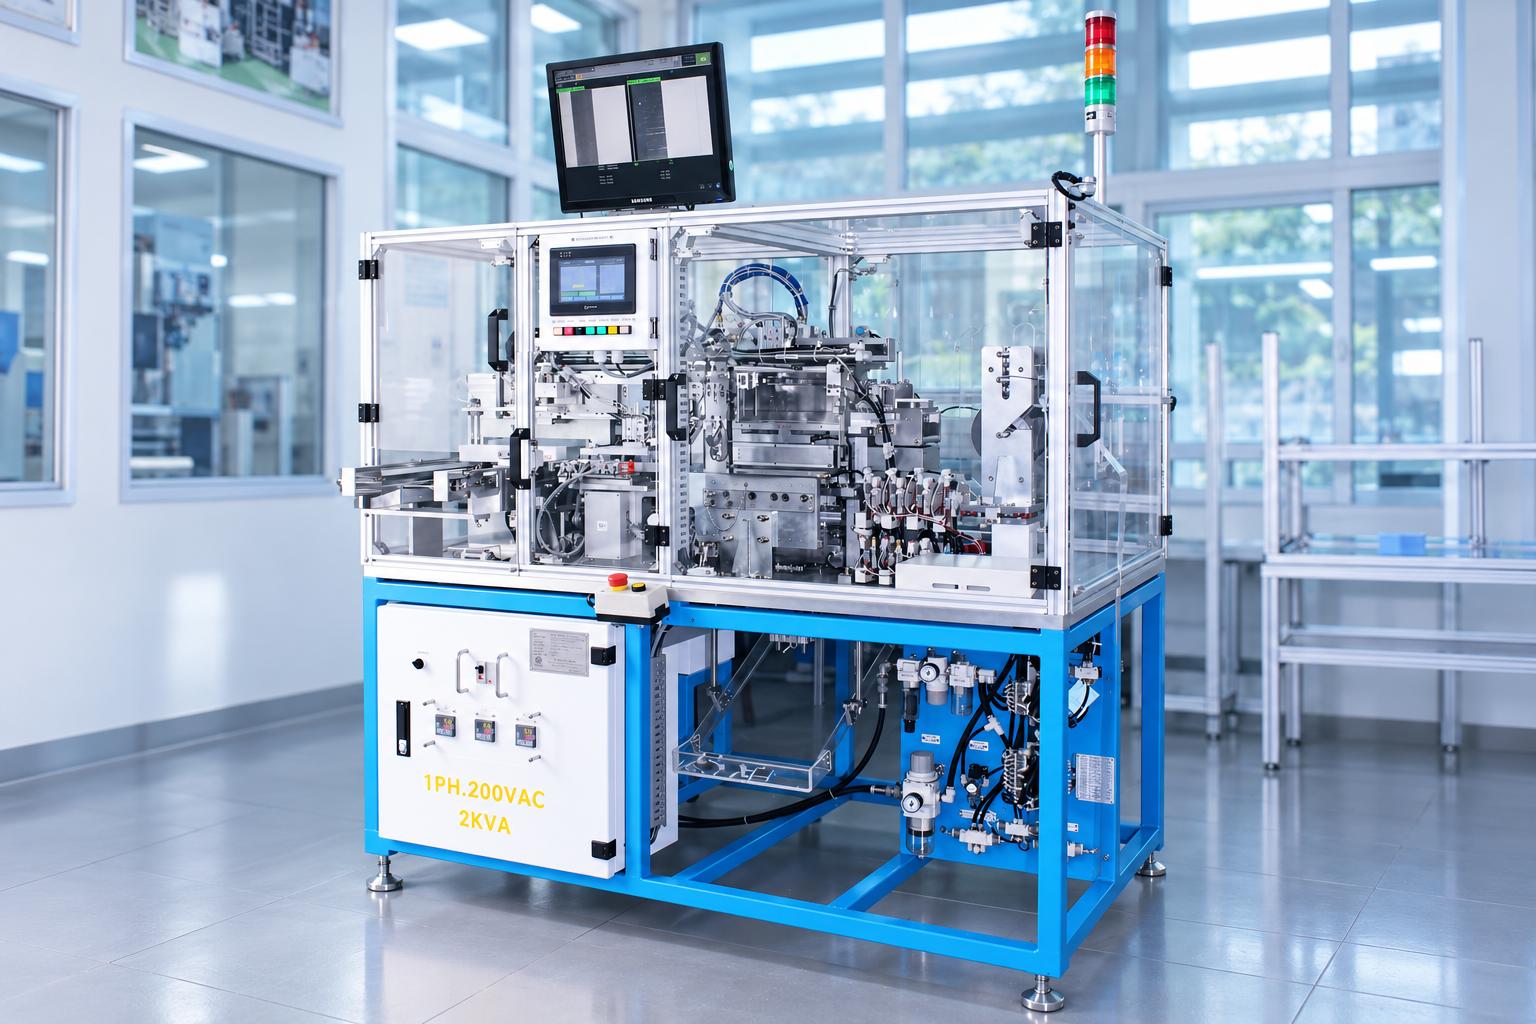
Việc phối hợp các cơ cấu giúp doanh nghiệp giảm thao tác chuyển sản phẩm bằng tay giữa các công đoạn, đồng thời tạo điều kiện kiểm soát trình tự dán màng trong sản xuất theo lô. Người vận hành có thể theo dõi trạng thái thiết bị, thời gian chu kỳ, số lượng sản phẩm và các cảnh báo thông qua màn hình điều khiển. Thiết bị có thể được bố trí tại công đoạn dán lớp màng bảo vệ trước khi cáp chuyển sang bước kiểm tra hoặc lắp ráp tiếp theo. Phạm vi ứng dụng được xác định dựa trên kích thước cáp, vật liệu màng, vùng cần dán và giới hạn chịu nhiệt của sản phẩm. CNC VINA có thể khảo sát mẫu thực tế để lựa chọn phương án cấp màng, định vị và ép dán phù hợp với yêu cầu sản xuất.
Đặc điểm của hệ thống máy dán màng bảo vệ cáp
- Camera đo chiều dài cáp: cung cấp dữ liệu cho việc xác định vị trí kéo và cắt màng.
- Cơ cấu kéo màng theo vị trí: phối hợp kẹp, kéo, cắt và dán vật liệu theo chiều dài sản phẩm đã đo.
- Cụm quay điều khiển bằng servo: chuyển cáp trên đồ gá giữa các vị trí xử lý.
- Hút chân không để giữ và chuyển cáp: kết hợp với xi lanh khí nén ở các cụm đầu vào, trung gian, quay và đầu ra.
- Dán, ép và lăn phẳng có gia nhiệt: hệ điều khiển theo dõi trạng thái đủ nhiệt của từng cụm liên quan.
- Màn hình cảm ứng và PLC: hỗ trợ chọn chủng loại, cài đặt thông số, theo dõi chu kỳ, bộ đếm và thông báo lỗi.
- Đồ gá thay theo sản phẩm: kết hợp căn chỉnh đầu hút, vị trí camera và đường cấp màng khi đổi mẫu.
Cấu tạo và công nghệ máy dán màng bảo vệ cáp
Cụm cấp cáp và chuyển sản phẩm bằng chân không
Cáp được chuẩn bị trong khay tại băng tải đầu vào. Các cụm nâng và chuyển dùng đầu hút chân không để lấy, giữ và đưa sản phẩm tới vị trí tiếp theo. Đồ gá cùng các điểm định vị giúp cáp nằm đúng tư thế khi chuyển sang cụm trung gian và cụm quay. Vị trí đầu hút được điều chỉnh theo chiều dài cáp. Những đầu hút không tham gia giữ sản phẩm cần được cấu hình phù hợp để duy trì khả năng hút. Khi chọn máy, cần xem xét độ phẳng, độ cứng và bề mặt cáp để xác định cách đỡ và giữ sản phẩm, tránh lệch trong quá trình giao nhận.
Camera đo chiều dài và liên kết với cơ cấu kéo màng
Camera ghi nhận chiều dài cáp trước công đoạn dán. Hệ điều khiển sử dụng thông tin này để xác định chiều dài màng và vị trí làm việc của cơ cấu kéo. Vị trí cơ khí tại cụm camera cũng được điều chỉnh theo chủng loại sản phẩm. Chức năng đo hỗ trợ cấp màng theo cáp thực tế, thay vì chỉ dựa vào một chiều dài kéo cố định. Hệ thống có cảnh báo khi chiều dài đo nhỏ hơn giới hạn cho phép. Khi nghiệm thu, cần kiểm tra kết quả đo với mẫu đã biết kích thước và thử các trường hợp nằm gần giới hạn chấp nhận. Phạm vi kiểm tra bằng camera cần được xác định theo từng dự án. Đo chiều dài phục vụ quá trình dán và kiểm tra chất lượng màng sau dán là những nhiệm vụ khác nhau; nếu cần kiểm tra thêm độ lệch, nếp nhăn hoặc vùng thiếu màng, cần thiết kế phương án kiểm tra tương ứng.
Cụm cấp màng từ cuộn và đường dẫn vật liệu
Cụm cấp màng sử dụng cuộn vật liệu, các con lăn và cơ cấu dẫn. Vị trí chốt được điều chỉnh theo chiều rộng vật liệu phù hợp với từng chủng loại sản phẩm. Đường màng cấp vào và đường vật liệu thừa đi ra được bố trí riêng. Đường dẫn đúng giúp màng đi vào cụm kẹp và cắt ổn định. Khi thay cuộn, cần kiểm tra hướng luồn, tình trạng con lăn và phần vật liệu thừa trước khi đưa vào sản xuất. Độ rộng màng, đặc tính lớp dán và khả năng chịu nhiệt phải phù hợp với cáp cùng yêu cầu đầu ra.
Cụm kéo cắt và dán màng
Cơ cấu kéo màng di chuyển tới các vị trí kẹp, ép và cắt được cài đặt. Chiều dài cáp do camera ghi nhận được dùng để xác định vị trí làm việc liên quan tới chiều dài màng. Cụm dao thực hiện cắt vật liệu, còn các cơ cấu ép đưa màng tiếp xúc với sản phẩm. Trạng thái dao và khả năng giữ màng ảnh hưởng tới mép cắt. Khi thử máy, cần kiểm tra màng có được cắt hết, mép có bị kéo giãn hoặc rách và vị trí đoạn màng có đáp ứng yêu cầu hay không. Việc cắt và dán được đánh giá trên cùng mẫu để kiểm tra sự phối hợp giữa các cơ cấu.
Cụm quay dán nhiệt ép nhiệt và lăn phẳng
Cụm quay mang bốn vị trí đồ gá, chuyển cáp qua các công đoạn xử lý. Màng được ép dính lên cáp với tác động của nhiệt; hệ thống còn có cụm ép nhiệt và cụm lăn phẳng có gia nhiệt trước khi đưa sản phẩm ra khay. Nhiệt độ, thời gian ép và tư thế tiếp xúc cần được xác định cùng vật liệu màng và cáp. Với cụm lăn, chiều cao con lăn ảnh hưởng trực tiếp đến kết quả: con lăn quá cao có thể làm màng bám chưa đạt, còn quá thấp có thể đẩy cáp lệch sang hai bên. Đây là điểm cần đánh giá khi căn chỉnh hoặc chuyển sang sản phẩm khác.
PLC màn hình cảm ứng và điều kiện cho phép chạy
PLC phối hợp cơ cấu chuyển cáp, cụm quay, kéo màng, cắt và các cụm gia nhiệt. Màn hình cảm ứng hiển thị trạng thái gốc của từng cụm, trạng thái cửa đóng, đủ nhiệt và quá trình làm việc. Người vận hành có thể theo dõi chiều dài màng, thời gian chu kỳ, bộ đếm đầu vào và đầu ra cùng lịch sử lỗi. Bộ đếm đầu ra phản ánh sản phẩm hoàn tất chu trình; chất lượng được xác nhận bằng các tiêu chí kiểm tra đã thống nhất. Các mục cài đặt hỗ trợ điều chỉnh vị trí, tốc độ, thời gian ép và số lượng cài đặt cho khay đầu ra. Chức năng chọn chủng loại sản phẩm giúp gọi bộ thiết lập tương ứng, nhưng vẫn cần thay hoặc căn chỉnh các bộ phận cơ khí liên quan khi đổi mẫu.
Nguyên lý hoạt động của máy dán màng bảo vệ cáp
Trước khi chạy, người vận hành chuẩn bị khay cáp, cuộn màng và bộ gá phù hợp; khởi tạo các cụm về vị trí gốc và chọn chủng loại sản xuất. Để chạy tự động, cần chọn chế độ AUTO, bật các bộ truyền động và xác nhận chúng sẵn sàng; cửa che phải đóng và các cụm gia nhiệt đạt trạng thái đủ nhiệt.
1. Cấp cáp từ khay: cụm đầu vào lấy và chuyển cáp tới vùng đo, giữ sản phẩm đúng tư thế bằng đầu hút và đồ gá.
2. Đo chiều dài: camera ghi nhận chiều dài cáp để hệ điều khiển xác định phần màng cần kéo và vị trí làm việc liên quan.
3. Chuyển cáp lên cụm quay: các cơ cấu trung gian đưa sản phẩm tới đồ gá tại cụm xử lý.
4. Kéo cắt và dán màng: cơ cấu kéo lấy màng theo chiều dài đã xác định, phối hợp cụm cắt và ép dán có gia nhiệt.
5. Ép nhiệt và lăn phẳng: cáp tiếp tục qua các cụm xử lý nhằm đạt trạng thái dán và độ phẳng theo yêu cầu.
6. Đưa sản phẩm ra khay: các cơ cấu đầu ra chuyển cáp hoàn tất về khay, đồng thời hệ điều khiển cập nhật bộ đếm.
Khi cần kết thúc lô hoặc đổi chủng loại, chức năng kết thúc chu trình cho phép máy xử lý hết số cáp trong chu trình rồi trở về trạng thái gốc. Cách sử dụng này cần được phối hợp với việc chuẩn bị sản phẩm đầu vào để tránh trộn lẫn các mẫu.
Ứng dụng trong công nghiệp sản xuất
Dán màng bảo vệ trong sản xuất cáp: đây là ứng dụng chính của cấu hình giới thiệu. Máy phục vụ công đoạn ghép màng lên cáp có kích thước và tư thế phù hợp với khay, đồ gá và các đầu hút. Camera hỗ trợ xác định chiều dài màng, trong khi cụm dán, ép nhiệt và lăn phẳng xử lý sự tiếp xúc giữa vật liệu với cáp. Khả năng sử dụng cần được xác nhận với loại màng và tiêu chuẩn của từng sản phẩm.
Chuẩn bị linh kiện kết nối cho lắp ráp thiết bị điện tử: với cáp cần dán lớp màng tại một vùng xác định trước khi lắp ráp, hệ thống có thể được thiết kế theo yêu cầu về vùng dán và vùng phải để trống. Vai trò của máy là đưa công đoạn ghép màng vào một quy trình có thể kiểm tra, giúp sản phẩm sẵn sàng cho bước tiếp theo. Doanh nghiệp cần đánh giá ảnh hưởng của nhiệt và cơ cấu giữ lên các phần chức năng của linh kiện.
Sản xuất cáp cho thiết bị gia dụng và phụ trợ ô tô: nếu sản phẩm có yêu cầu ghép lớp màng bằng nhiệt, CNC VINA có thể xem xét thiết kế đồ gá, cấp màng và bố trí giao nhận phù hợp. Điều kiện áp dụng gồm khả năng giữ cáp ổn định, vùng dán tiếp cận được và kết quả thử đáp ứng tiêu chuẩn của dự án. Việc đáp ứng yêu cầu của một ngành cụ thể cần được kiểm chứng trên sản phẩm thực tế.
Ghép màng cho chi tiết mỏng khác theo yêu cầu: nguyên lý đo, cấp vật liệu theo chiều dài và ép có gia nhiệt có thể được xem xét cho một số sản phẩm khác. Phương án cần thiết kế lại cơ cấu cấp, đồ gá và điều kiện ép theo hình dạng, độ cứng cùng vật liệu của chi tiết. Với tấm rộng hoặc yêu cầu dán trên diện tích lớn, cần đánh giá một cấu hình riêng thay vì sử dụng trực tiếp phạm vi của máy dán cáp.
Thông số kỹ thuật tham khảo của máy dán màng bảo vệ cáp
|
Hạng mục |
Thông số tham khảo |
|---|---|
|
Sản phẩm xử lý |
Cáp được cấp và chuyển bằng khay, đồ gá và đầu hút |
|
Chiều rộng cáp |
8–38 mm |
|
Chiều dài cáp |
45–450 mm |
|
Chu kỳ thiết kế tham khảo |
9 giây/sản phẩm |
|
Nhân sự vận hành theo thiết kế |
1 người |
|
Cụm quay |
4 vị trí đồ gá |
|
Công nghệ đo |
Camera đo chiều dài cáp |
|
Công nghệ dán |
Kéo, cắt màng kết hợp ép dán và lăn phẳng có gia nhiệt |
|
Giữ và chuyển sản phẩm |
Hút chân không kết hợp cơ cấu khí nén |
|
Nguồn khí |
0,4–0,6 MPa |
|
Điện điều khiển |
DC 24 V |
|
Hệ thống điều khiển |
PLC, màn hình cảm ứng, servo và cơ cấu kéo màng theo vị trí |
Phạm vi chiều rộng và chiều dài trên là kích thước cáp của cấu hình tham khảo. Kích thước màng, bộ gá và điều kiện ép được xác định riêng theo sản phẩm. Chu kỳ 9 giây cần được kiểm chứng cùng thao tác nạp khay, tình trạng vật liệu và chất lượng đầu ra trước khi dùng để lập kế hoạch sản xuất.
Những yếu tố cần làm rõ khi chọn máy
Sản phẩm và vùng dán: cung cấp mẫu cáp hoặc bản vẽ thể hiện chiều dài, chiều rộng, độ dày, vùng cần ghép màng và vùng phải để trống. Những phần dễ biến dạng hoặc không được tiếp xúc với dụng cụ cần được nhận diện khi thiết kế đồ gá.
Vật liệu màng: xác định chiều rộng cuộn, cấu trúc lớp dán, hướng cấp và yêu cầu sử dụng sau ghép. Nếu cần bóc màng ở một công đoạn tiếp theo, phải đánh giá khả năng bóc và phần dư trên bề mặt; nếu màng là lớp bảo vệ giữ lại trên sản phẩm, cần tiêu chí bám dính phù hợp.
Điều kiện nhiệt và ép: thống nhất cách đánh giá độ bám, nếp nhăn, mép bong và biến dạng cáp. Nhiệt độ, thời gian ép và vị trí con lăn cần được thử cùng nhau để tìm điều kiện phù hợp cho cả màng lẫn sản phẩm.
Phạm vi kiểm tra: xác định camera cần đo những kích thước nào, giới hạn chấp nhận và cách xử lý khi đo không đạt. Nếu cần kiểm tra thêm sau dán hoặc liên kết với thiết bị kiểm tra điện, các nhiệm vụ này cần được đưa vào phạm vi thiết kế.
Nhịp sản xuất: đánh giá thời gian chuẩn bị khay, thay cuộn, đổi đồ gá và kiểm tra đầu lô, bên cạnh thời gian máy thực hiện một chu trình. Sản lượng hữu ích là số sản phẩm đạt yêu cầu, vì vậy cần tính cả kết quả chất lượng và các khoảng dừng trong ca.
Thử mẫu và đánh giá trước bàn giao
Thử nghiệm nên sử dụng cáp cùng màng dự kiến đưa vào sản xuất, gồm các kích thước đại diện trong phạm vi yêu cầu. Kết quả cần được đánh giá xuyên suốt từ cấp cáp đến khay đầu ra để xác định nguyên nhân nếu xuất hiện lỗi.
- Cấp và chuyển cáp: khả năng lấy sản phẩm từ khay, giữ bằng đầu hút và đặt đúng tư thế trên từng đồ gá.
- Đo và cấp màng: kết quả camera so với kích thước mẫu, chiều dài màng đã cắt và sự ổn định giữa các lần cấp.
- Chất lượng sau dán: vị trí màng, vùng phủ, nếp nhăn, mép bong, độ bám và tình trạng cáp sau ép nhiệt.
- Cắt và lăn phẳng: mép cắt hoàn tất, không kéo rách màng và không đẩy cáp xô lệch khi lăn.
- Vận hành theo lô: bộ đếm vào ra, thời gian chu kỳ, khay đầy, thay cuộn và kết quả sản phẩm đầu lô sau đổi mẫu.
- Chức năng điều khiển: điều kiện về gốc, cửa đóng, đủ nhiệt, cảnh báo lỗi và dừng khẩn cấp.
Các giới hạn chấp nhận nên được thống nhất trước thử nghiệm. Nếu có yêu cầu về lực bóc, độ bám sau lưu kho hoặc điều kiện sử dụng đặc thù, cần xác định phương pháp và thời điểm kiểm tra phù hợp.
Vận hành và bảo dưỡng
Trước mỗi ca, cần kiểm tra khay, đồ gá, đầu hút, đường màng, cụm cắt và trạng thái các bộ gia nhiệt. Việc kiểm tra sản phẩm đầu ca giúp phát hiện thay đổi về vị trí dán, mép cắt hoặc kết quả lăn trước khi sản xuất cả lô. Những điểm cần theo dõi gồm độ kín của đường chân không, tình trạng đầu hút, dao cắt, con lăn, bộ dẫn hướng, xi lanh và cảm biến. Vệ sinh các bề mặt tiếp xúc theo quy trình phù hợp; giữ dầu mỡ bảo dưỡng khỏi bề mặt dao, màng và vùng dán. Khi có lỗi, cần kiểm tra nguyên nhân trước khi xóa cảnh báo và chạy lại. Thay đồ gá, thay dao hoặc căn chỉnh bên trong phải thực hiện sau khi dừng máy, cô lập nguồn năng lượng và đưa các vị trí có nhiệt về trạng thái an toàn theo quy trình. Công việc này do người được phân công thực hiện.
Câu hỏi thường gặp về máy dán màng bảo vệ cáp tự động
Máy tự thực hiện những công đoạn nào?
Hệ thống thực hiện lấy và chuyển cáp, đo chiều dài, kéo cắt màng, dán, ép nhiệt, lăn phẳng và đưa sản phẩm ra khay. Người vận hành chuẩn bị sản phẩm, vật liệu, chọn cấu hình, theo dõi quá trình và thực hiện đổi mẫu theo quy trình.
Camera có kiểm tra toàn bộ chất lượng sản phẩm không?
Chức năng chính trong cấu hình này là đo chiều dài cáp để phục vụ quá trình kéo và cắt màng, cùng cảnh báo liên quan tới giới hạn đo. Kiểm tra vị trí màng sau dán, độ bám hoặc chất lượng điện cần phương pháp và thiết bị tương ứng nếu dự án yêu cầu.
Có thể đổi cáp bằng cách chọn chủng loại trên màn hình không?
Bộ thiết lập trên màn hình cần đi cùng đồ gá, khay, vị trí đầu hút và đường màng phù hợp. Đổi cáp có thể đòi hỏi thay nhiều vị trí, sau đó thử và xác nhận sản phẩm đầu lô trước khi chạy chính thức.
Có thể dùng máy này để dán màng cho tấm rộng không?
Cấu hình giới thiệu được thiết kế cho cáp có chiều rộng và chiều dài phù hợp với hệ khay và đồ gá. Với tấm rộng, vật liệu khác hoặc vùng dán lớn, CNC VINA có thể xem xét một phương án riêng về cấp sản phẩm, dẫn màng và cơ cấu ép.
CNC VINA thiết kế máy theo yêu cầu
CNC VINA nhận thiết kế và chế tạo máy dán màng bảo vệ theo sản phẩm, loại vật liệu, vùng dán và nhịp sản xuất. Phương án có thể được xem xét điều chỉnh về bộ gá, hệ cấp cáp, đường màng, cơ cấu kéo cắt, điều kiện ép nhiệt và yêu cầu kiểm tra. Khi tích hợp với dây chuyền, việc giao nhận sản phẩm và tín hiệu kết nối được xác định theo các công đoạn liên quan. Thử mẫu và thống nhất tiêu chuẩn đầu ra là cơ sở để lựa chọn cấu hình, đánh giá khả năng sử dụng và chuẩn bị phương án sản xuất.
Quý doanh nghiệp có thể gửi thông tin sản phẩm và yêu cầu dán màng để CNC VINA xem xét phương án phù hợp.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, Hà Nội, Việt Nam.
Văn phòng: Rox Tower Goldmark City, 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội, Việt Nam.
Điện thoại: +84 916 639 355 / +84 915 744 664.
Website: www.cncvina.com.vn ; www.cncvina.net