 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh


フロントエンドトリム成形機
バイク用フロントバンパー成形機の応用。
オートバイのフロント カバー トリム成形機は、CNC-VINA の自動車およびオートバイ業界向けの特殊な自動プレス機の 1 つです。サーボプレス製品をはじめ、フレームナンバー刻印機、号機ナンバー、ブレーキオイルポンプなどを生産し、ベトナム、日本、韓国のお客様に供給している製品です。
バイク用自動マスクプレス機は、自動車・バイク組立業界の精度、生産性、自動化の向上に貢献します。
自動機をご希望のお客様は下記までお問い合わせください。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

二輪車用フロントヘッドカバー縁圧入機は、自動車・二輪車製造業向け補助機械の製品で、二輪車のフロント部分に使用される樹脂部品の組立工程に特化した設備です。Honda、Yamaha、Piaggioなどの一部の二輪車では、フロントカバーまたはフロントマスクに外周トリムを取り付けることで、製品の外観を整え、デザイン性を高めています。トリムを取り付ける際には、部品を正しい位置にセットし、適切な形状に沿って圧入することで、仕上がりの均一性を確保する必要があります。フロントヘッドカバー縁圧入機は、この工程をサポートするために開発され、手作業の一部を機械化することで、連続生産を行いやすくします。設備は、生産ラインの仕様や作業方法に応じて、自動運転または手動操作に対応できます。また、製品ごとに仕様を合わせて設計することで、圧入位置、部品形状、操作方法など、それぞれの製品に求められる条件に対応できます。CNC VINAは、実際の製品仕様に基づき、フロントヘッドカバー縁圧入機の研究・設計・製造を行っており、各企業の組立工程や工場環境に適した設備を提案・製作しています。
フロントヘッドカバー縁圧入機の技術仕様
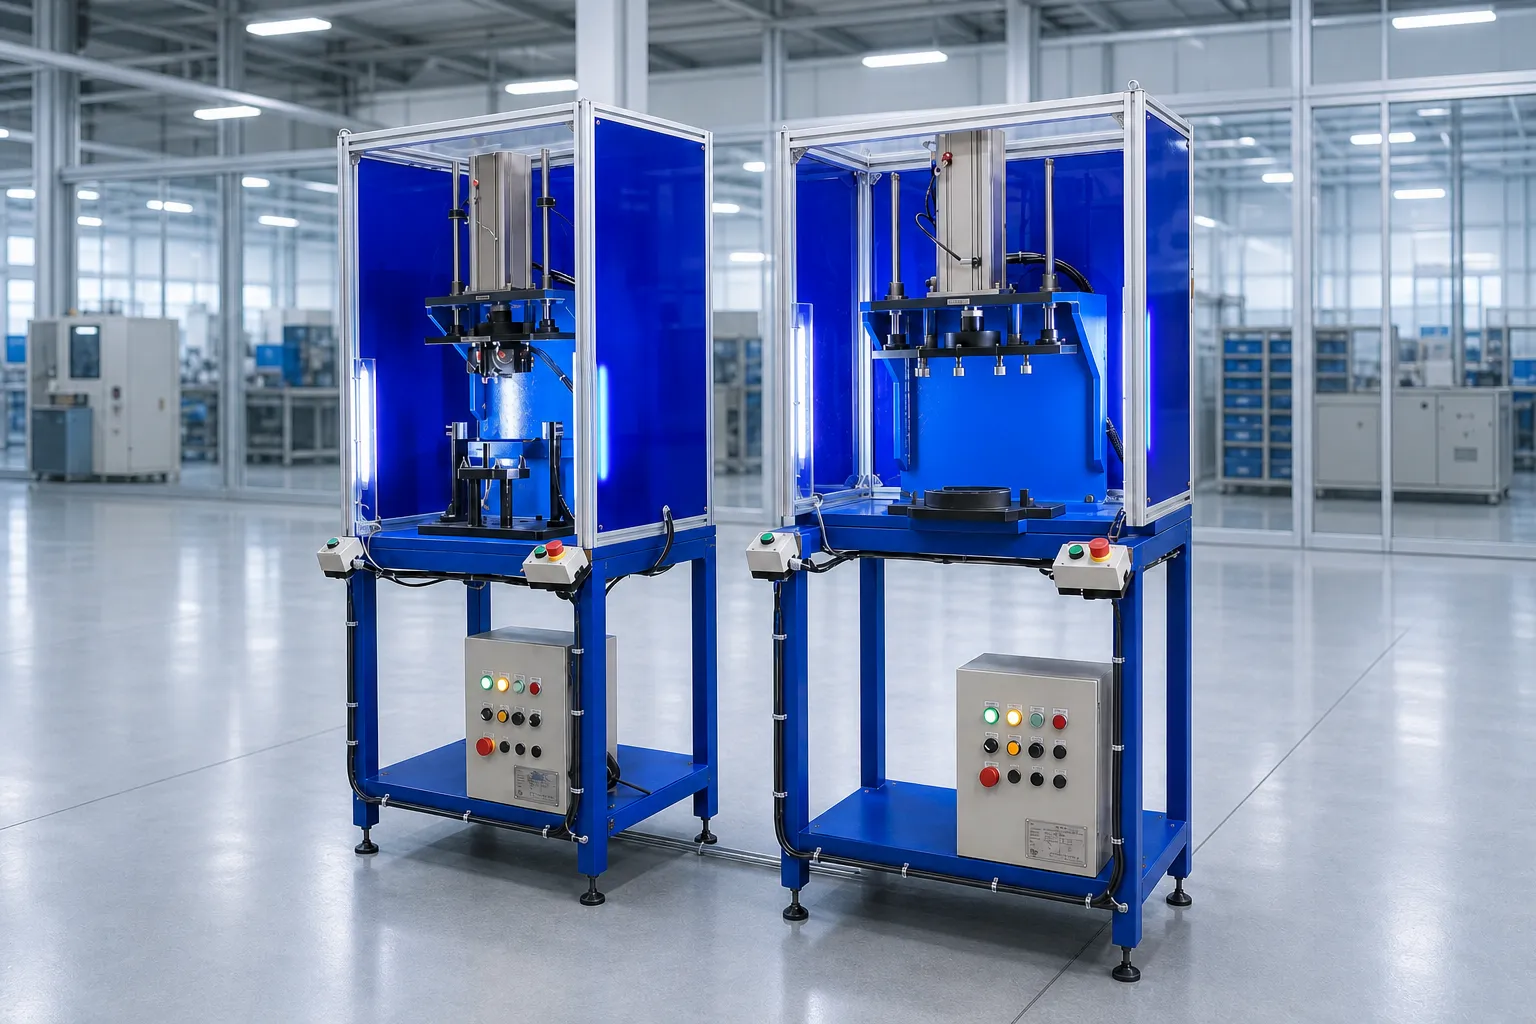
| 機械寸法 | W960 × D900 × H1680 mm |
| 総電力 | 100 kW |
| 電源電圧 | AC 380V、3相、50/60Hz |
| 制御電圧 | AC 220V、24VDC |
| 作業人数 | 1名 |
| 重量 | 90 kg |
フロントヘッドカバー縁圧入機の構造と動作原理
フロントヘッドカバー縁圧入機は、シンプルでコンパクトな構造を採用しており、各製品の形状に合わせた専用治具とエアシリンダーによる圧入機構を備えています。設備の動作は「位置決め → 圧入 → 加圧保持 → 圧力解除」の順序で行われ、フロントカバーの縁部をスムーズかつ安定して圧入できるように設計されています。また、作業者が操作しやすい構成となっています。
フロントヘッドカバー縁圧入機の構造
フロントヘッドカバー縁圧入機は、シンプルでコンパクトかつ安定した構造で設計されており、工場内の組立エリアへの設置に適しています。主な構成部品は、機械フレーム、製品位置決め治具、エアシリンダー式圧入機構、制御システムです。各部品を適切に配置することで、製品のセット、圧入、取り出しまでの一連の作業をスムーズに行えるようになっています。
機械フレームは、設備全体を支え、運転時の安定性を確保する役割を担います。フレームは製品のサイズや実際の設置スペースに合わせて設計されており、連続生産の環境でも安定して稼働できる構造となっています。
製品位置決め治具は重要な構成部品の一つで、CNC VINAがフロントヘッドカバーや二輪車用フロントマスクの形状に合わせて個別に設計します。治具は製品を正確な位置にセットするとともに、圧入中に部品が動かないように保持します。製品の形状や要求仕様に応じて、支持点、位置決めピン、保持機構などを適切に配置し、圧入力が加わった際の製品のずれを抑えます。
圧入機構にはエアシリンダーを使用し、圧入対象となる縁部に必要な力を加えます。シリンダーは製品の圧入方向および位置に合わせて配置されています。制御システムから信号を受けると、シリンダーが設定されたストロークに沿って移動し、圧入機構が製品に接触して圧入動作を行います。
また、制御システムにより、作業者は機械の動作サイクルを開始・制御することができます。圧入時間は外部タイマーによって設定でき、製品の種類や加工条件に応じて加圧保持時間を調整できます。

CNC VINAが設計・製造したプレス機で自動プレスされる前後のバイク用マスク
フロントヘッドカバー縁圧入機の動作原理
フロントヘッドカバー縁圧入機の動作工程はシンプルに構成されており、作業者の操作負担を減らしながら、各圧入工程を一定の手順で行えるように設計されています。
ステップ1:製品を治具にセット
まず、作業者がフロントヘッドカバーまたは二輪車用フロントマスクを治具の所定位置にセットします。製品は決められた向きと位置に合わせて配置し、治具の位置決め部が製品に正しく接触するようにします。最初の位置決めを正確に行うことで、圧入する縁部を圧入機構の所定位置に合わせ、動作中の位置ずれを抑えることができます。
ステップ2:圧入サイクルを開始
製品が正しくセットされていることを確認した後、作業者が操作ボタンを押して機械を起動します。制御システムが信号を受け取ると、圧入サイクルが開始されます。機械の仕様に応じて、作業者が直接操作する方式、または生産ラインに組み込んだ自動運転方式を選択できます。
ステップ3:エアシリンダーによる圧入
サイクルが開始されると、エアシリンダーが設定されたストロークに沿って下降します。圧入機構がカバーの縁部に力を加え、製品を所定の位置まで圧入します。圧入力は圧入機構を介して対象部分に伝達されます。治具によって製品がしっかり保持されているため、圧入中の製品のずれを抑えながら、安定した作業を行うことができます。
ステップ4:設定時間まで加圧保持
圧入機構が設定された限界位置まで到達すると、システムはあらかじめ設定された時間、加圧状態を保持します。この時間は、製品の特性や加工条件に応じて外部タイマーで調整できます。圧入時間を管理することで、各サイクルの作業条件を一定に保ち、作業者が手作業で時間を判断する必要を減らします。
ステップ5:圧入機構が初期位置に戻る
設定した圧入時間が終了すると、エアシリンダーが初期位置へ戻ります。圧入機構が製品から離れることで、作業者が完成した部品を治具から取り出せるスペースが確保されます。
ステップ6:製品を取り出し、次のサイクルへ
作業者は完成した製品を治具から取り出して簡単に確認し、次の製品を所定の位置にセットします。その後、同じ圧入サイクルを繰り返します。
このように、製品のセット → 位置決め → 圧入 → 加圧保持 → 圧力解除 → 製品取り出しという一連の工程を明確な順序で行うことで、作業者が操作しやすく、生産工程において安定した作業ペースを維持しやすくなります。
フロントヘッドカバーや二輪車用フロントマスクは、製品ごとに形状や圧入位置が異なるため、治具および圧入機構はCNC VINAが実際の製品に合わせて設計します。位置決め箇所、支持点、圧入機構の作動方向などは、それぞれの部品仕様に応じて設定することができます。また、圧入時間についても、製品の特性や加工工程に合わせて調整可能です。このようなカスタマイズにより、さまざまな製品に対応した設備を構築し、それぞれの二輪車組立ラインの要求に合わせて導入することができます。
主な特徴
フロントヘッドカバー縁圧入機は、コンパクトな構造と安定した動作、シンプルな操作性を備えており、さまざまな二輪車の組立ラインに適しています。治具と圧入機構は製品ごとに設計されるため、各部品の形状や圧入位置に合わせて作業を行うことができ、作業者にとっても扱いやすい設備となっています。
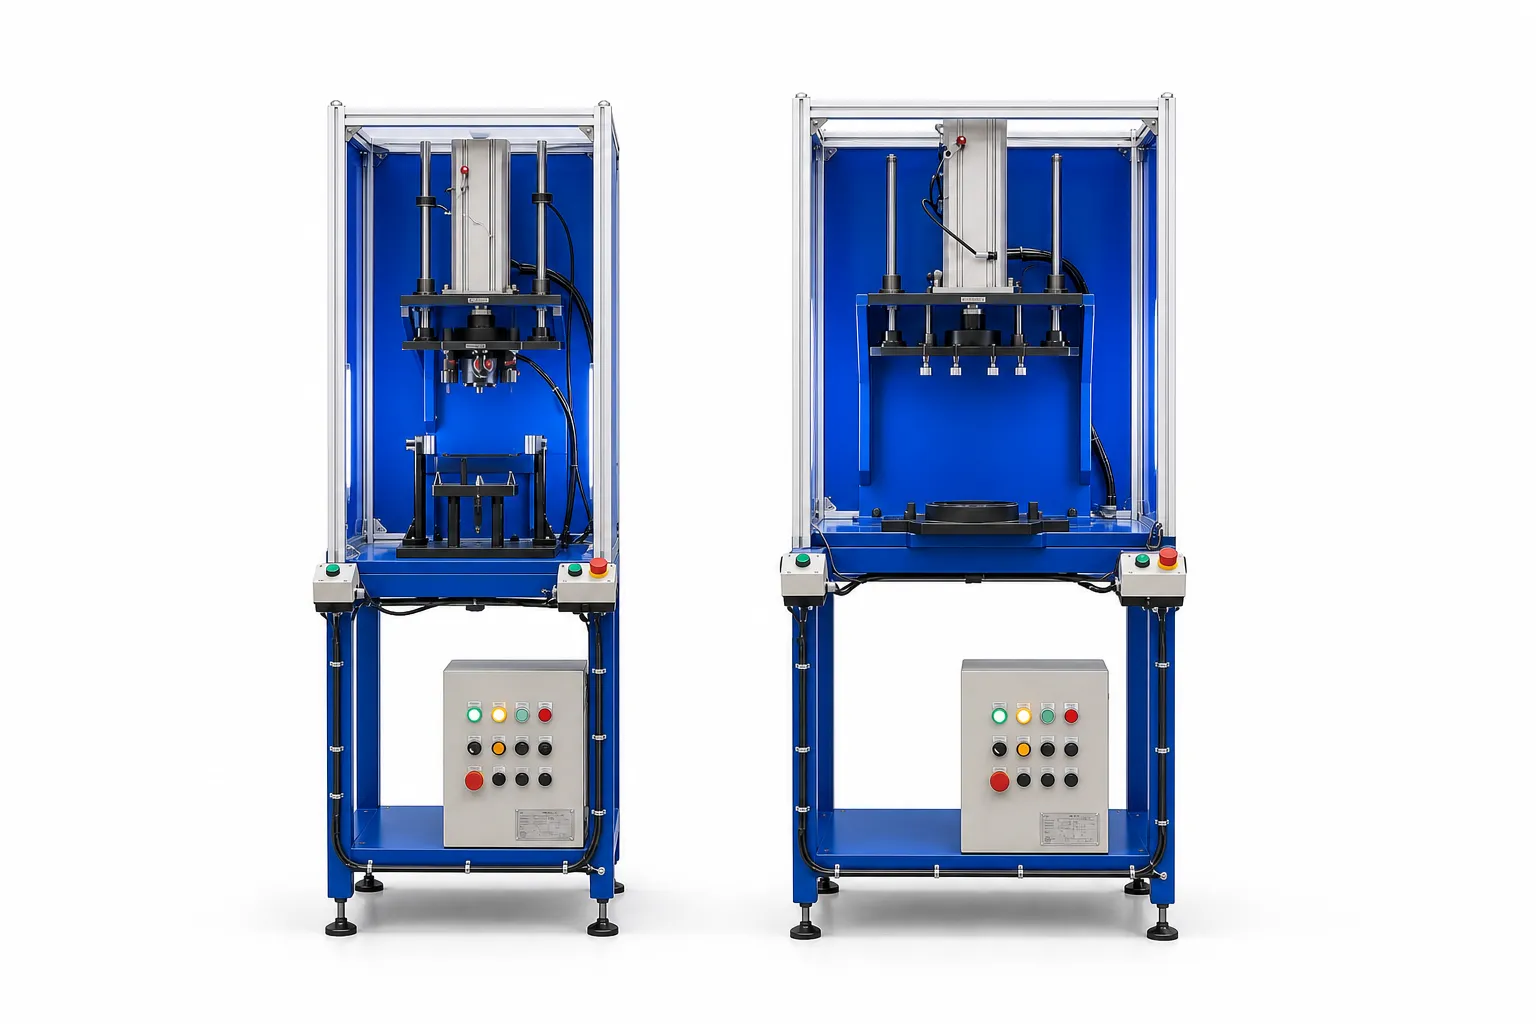
- 本機は縦型フレーム構造を採用しており、各機能ユニットを比較的コンパクトなスペースに集約しています。主な構成は、機械フレーム、製品固定部、圧入ユニット、制御部で構成されており、複雑なシステムを必要とせず、圧入工程に必要な機能を備えています。また、この構造は使用中の各部品の点検にも適しています。清掃、調整、メンテナンスを行う際にも、作業者が各ユニットへ容易にアクセスできます。
- フロントヘッドカバーや二輪車用フロントマスクは、製品ごとに形状が異なるため、治具は実際に圧入する部品に合わせて設計されます。支持点や位置決め箇所を適切に配置することで、圧入機構が動作する前に製品を正しい位置へセットできます。製品を治具にセットした後は、圧入工程中も部品を安定した状態で保持します。圧入する縁部を圧入機構の作動位置に正確に合わせることで、セット位置のずれによる製品の位置ずれを抑えます。
- 本機の圧入ユニットにはエアシリンダーを使用し、圧入動作を行います。機械が運転信号を受けると、エアシリンダーが設定された方向に移動し、圧入ヘッドを製品の所定位置まで下降させます。シリンダーのストロークは各工程の要求に応じて設定されます。圧入位置に到達すると、設定された時間だけ圧入状態を保持した後、初期位置へ戻ります。この動作方式により、各圧入サイクルを一定の手順で行うことができ、作業者の手作業だけに依存する必要がありません。
- 使用条件に応じて、本機は自動運転または手動操作に設定できます。自動運転では、製品を治具にセットした後、作業者がサイクルを開始すると、機械が圧入、加圧保持、圧力解除の各動作を順番に行います。サイクル終了後、作業者が完成品を取り出し、次の部品を機械へセットします。手動操作では、作業者が機械の各動作を任意に操作できます。この方式は、試運転、治具の確認、製品の調整、または完全自動化を必要としない工程での使用に適しています。
- 圧入工程を一定の手順で行うことで、製品ごとの作業方法を比較的均一に保つことができます。また、圧入力や圧入時間を機械側で設定することで、これまで手作業で行っていた操作の一部を減らすことができます。さらに、ワーク供給システムや後工程の組立設備と組み合わせることで、生産ライン内の一つの作業ステーションとして配置することも可能です。連続して圧入作業を行う生産工程にも対応しやすい構成となっています。
- 圧入時間をあらかじめ設定しておくことで、作業者が製品ごとに圧入時間を判断する必要がありません。サイクルが終了すると、圧入機構は自動的に初期位置へ戻り、次の圧入作業に備えます。この構成は、生産数量が多く、1シフトを通して同じ作業を繰り返す工程に適しています。
フロントヘッドカバー縁圧入機は、二輪車のフロント部に使用される樹脂部品の組立工程を改善したい企業に適した設備です。本機を導入することで、手作業で行っていた圧入工程の一部を機械化し、作業方法をより均一化することができます。製品ごとに適切な治具と圧入機構を構成することで、それぞれの工程に求められる条件に対応できます。また、単独の作業ステーションとして設置するだけでなく、他の設備と組み合わせて組立ラインへ組み込むことも可能です。自動車・二輪車業界向けの自動化設備の設計・製造実績を持つCNC VINAでは、製品サンプル、技術図面、必要な生産条件などをもとに、各企業の要求に合わせた設備を開発できます。設備の仕様は、製品形状、必要な生産数量、工場内の設置スペースなどを考慮して設計されます。
ベトナム CNC & テクノロジー アプリケーション株式会社
工場: 市ダンフォン地区ドンタップコミューンのソンクン工業団地。ハノイ ベトナム
電話: +84.916 63 9355 / +84.915 74 4664
ウェブサイト: https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
電子メール: Sales01@cncvina.com.vn | Sales03@cncvina.com.vn


