Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

自動ねじ供給機を選定する際の重要なポイント

自動ねじ供給機は、組立工程で使用するねじを整列・供給する装置です。手作業によるねじの取り出しを減らし、生産タクトの安定化を支援します。ただし、設備の選定では、ねじの供給速度だけでなく、ねじの寸法、供給方式、締結位置、締付トルクの管理要件なども考慮する必要があります。設備構成が適切でない場合、ねじ詰まり、ねじの姿勢不良、組立サイクルの中断などが発生する可能性があります。電子機器の生産ラインでは、異常検知機能、静電気放電(ESD)対策、既存設備との連携性についても確認することが重要です。CNC VINAとともに、生産ニーズに適した自動ねじ供給機を選定するための8つの重要なポイントを見ていきましょう。
自動ねじ供給機とは?自動ねじ締め機との違い
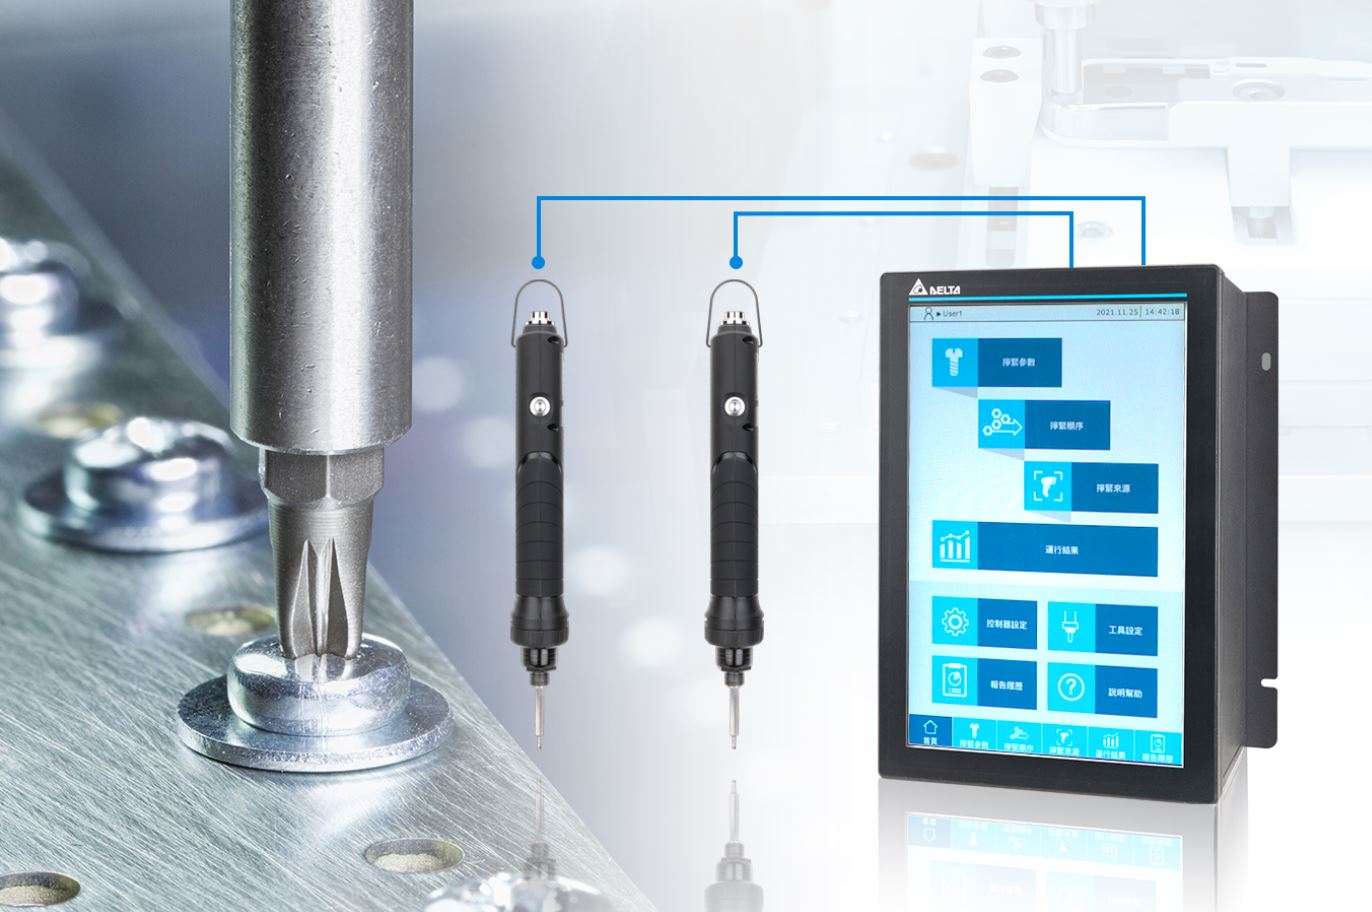
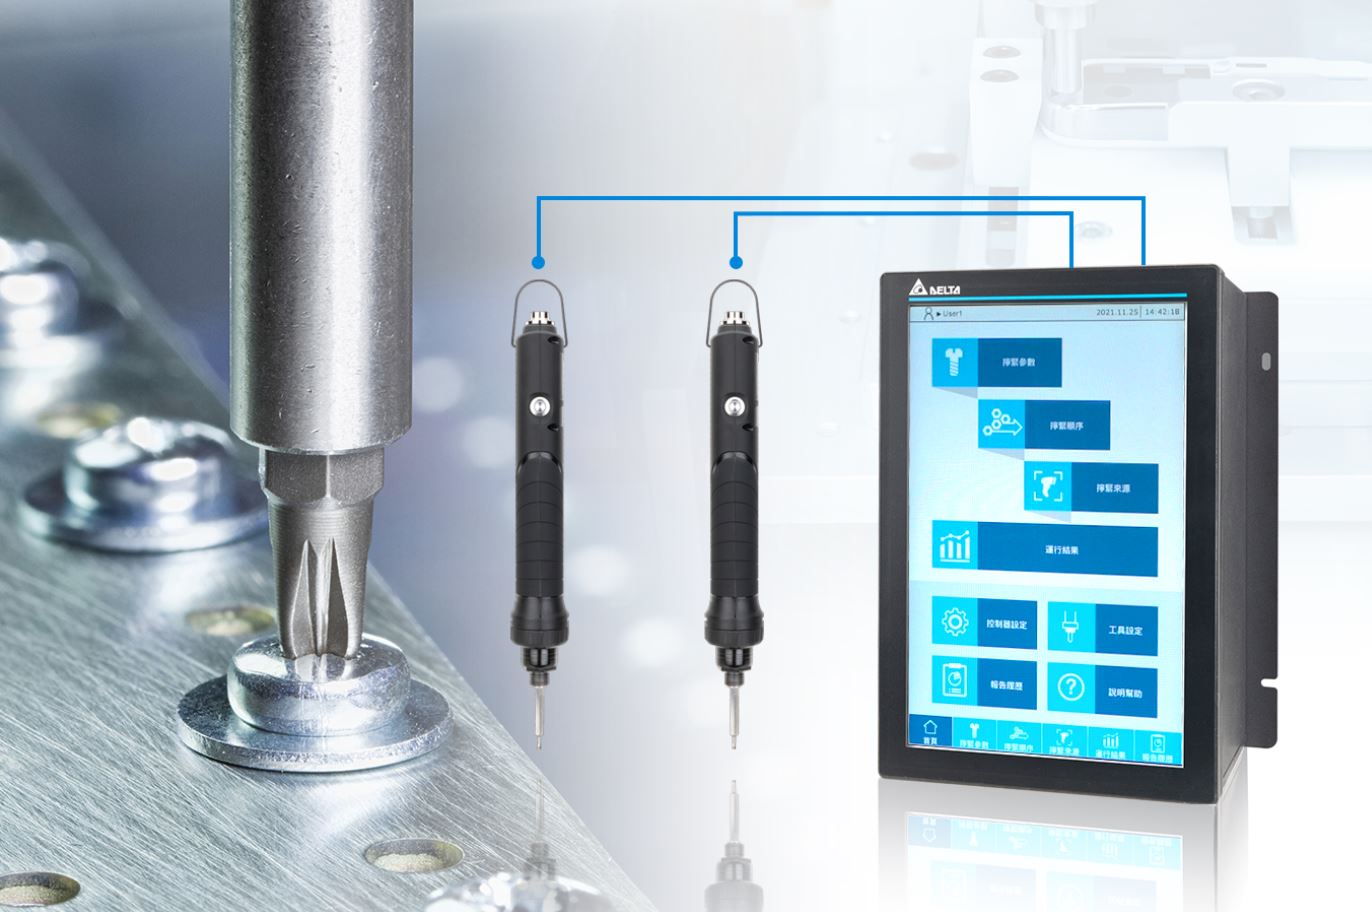
自動ねじ供給機は、所定の動作手順に従ってねじを整列・方向制御し、ねじのピックアップ位置またはドライバービットまで供給する装置です。単独で使用できるほか、ねじ締めユニット、組立機、自動ねじ締めロボットなどと連携させることで、ねじ締め工程の自動化にも対応できます。 両者の主な違いは機能にあります。ねじ供給機はねじの整列・供給を主な役割とするのに対し、自動ねじ締め機は、ねじを所定の締結位置に搬送し、指定された条件に従って締め付ける工程まで担います。一方、自動ねじ締めロボットは、ロボット機構によってドライバーをプログラムされた締結位置へ移動させ、複数箇所のねじ締めを行います。
| 設備 | 主な機能 | 主な用途 |
|---|---|---|
| 自動ねじ供給機 | ねじの整列・方向制御・供給 | ねじを連続的に供給する必要がある工程 |
| 自動ねじ締め機 | ねじの供給、位置決め、設定条件に基づく締付け | 固定位置または所定のサイクルで行う製品組立 |
| 自動ねじ締めロボット | プログラムに従ってドライバーを複数の位置へ移動 | ねじ締め箇所が多い製品や、締結位置が変わる製品 |
設備を導入する際は、ねじの供給工程のみを自動化するのか、ねじの供給から締付けまでの全工程を自動化するのかを明確にする必要があります。この判断が、適切な設備構成、治具、制御システムを選定するための基準となります。
1. 自動ねじ供給機を選定する8つの重要なポイント
適切なねじ供給システムを選ぶには、ねじの仕様、組立製品の要件、生産サイクルのすべてを考慮する必要があります。自動ねじ締め機を組み合わせたシステムでは、締付け性能、位置決め精度、締付け後の検査機能についても評価することが重要です。
1.1. ねじの寸法と種類
ねじの寸法や形状は、整列、供給、ドライバービットでの保持性能に直接影響します。確認すべき主な項目は、ねじ径、長さ、頭部形状、ねじ山の種類、材質、表面特性です。非常に小さなねじは安定した方向制御が難しい場合があり、長いねじや特殊な形状のねじは、供給経路の設計が適切でないと詰まりが発生する可能性があります。複数種類のねじを使用する製品では、品種切替えにかかる時間や、異なるねじの誤供給を防止する仕組みについても検討する必要があります。設備を選定する前に、実際に使用するねじのサンプルと技術図面をメーカーに提供し、供給への適合性を確認することを推奨します。ねじ径だけで設備を選定するのは適切ではありません。同じねじ径でも、長さ、頭部形状、供給時の特性が異なる場合があるためです。
1.2. 締付トルクとトルク管理
自動ねじ締め機では、締付トルクを材料、締結部の構造、製品の要求仕様に合わせる必要があります。トルクが大きすぎると、ねじ山の損傷、部品の変形、材料の割れなどが発生する可能性があります。一方、トルクが不足すると、使用中に締結部が緩むおそれがあります。そのため、必要なトルク範囲、制御方法、締付け後の合否判定基準を事前に明確にする必要があります。設備構成に応じて、トルクコントローラー、トルク監視機能、またはトルクデータと回転角度・締付けストロークを組み合わせた管理方式が採用されます。ただし、自動ねじ供給機自体にトルク管理機能が備わっているとは限りません。この機能は、ドライバーユニットとねじ締め制御システムが担います。一体型設備を導入する場合は、ねじ供給機単体の仕様だけでなく、システム全体の仕様を確認することが重要です。
1.3. ねじ締め箇所数と締付け速度
製品のねじ締め箇所数は、サイクルタイム、治具の配置、ドライバーの移動方式に影響します。ねじ締め箇所が1~2か所で固定されている製品では、専用の自動ねじ締め機で対応できる場合があります。一方、締結箇所が多い製品や、締結位置が変わる製品では、自動ねじ締めロボットの導入を検討できます。速度は、ねじ供給、製品の位置決め、ドライバーの移動、締付け、締付け結果の確認を含む実際の生産サイクルに基づいて評価する必要があります。締付け単体の速度だけでは、生産ライン全体の処理能力を判断できません。
設備を比較する際は、同じ製品サンプルを使用し、試験条件を統一することが望まれます。実際の生産数量を算出する際には、製品の投入、品種切替え、不具合対応、設備停止時間も考慮し、設備の公称速度だけに依存しないようにします。
1.4. ねじ供給方式:エア供給と真空吸着
ねじ供給方式は、ねじの形状、供給装置から締結位置までの距離、締結箇所へのアクセス性に応じて選定します。
- エア供給方式: 設計された供給経路に沿って、圧縮空気を利用してねじをチューブ経由でドライバーまで搬送します。供給経路、ねじ寸法、供給位置の条件が整い、ねじを安定して搬送できる用途に適しています。ねじ詰まりのリスク、供給経路の清掃性、圧縮空気の供給条件も確認する必要があります。
- 真空吸着方式: 真空を利用したドライバービットまたは吸着ヘッドでねじを保持し、締結位置まで搬送します。締結位置へ直接アクセスする必要がある場合や、チューブによる供給が難しい設備構成に適することがあります。性能は、ねじ頭部の形状、十分な真空を確保できるかどうか、吸着ヘッドの設計に左右されます。
この2つの方式は、すべての用途で相互に置き換えられるわけではありません。また、ホッパーやレールからねじを供給する機構と、工具先端でねじを保持する機構は区別して検討する必要があります。設計を確定する前に、実際に使用するねじで試験を行い、供給の安定性を確認することが重要です。
1.5. ねじ供給異常・締付け不良の検知機能
量産工程では、ねじ供給の異常によってサイクルが中断したり、製品が品質基準を満たさなくなったりする可能性があります。どのような異常を検知する必要があるかを明確にし、用途に適したセンサー、検査機構、監視方式を選定する必要があります。

以下の異常について、事前に検討する必要があります。
- ねじ供給不足: 供給位置にねじがない、またはねじがドライバーまで到達していない状態。
- ねじ詰まり: 供給機、供給チューブ、またはねじピックアップ機構内でねじが詰まる状態。
- ねじのかじり・ねじ山のかみ合い不良: ねじが回転していても、要求される品質を満たす締結状態が得られない状態。
- 締付け不足: ねじ頭部が規定位置に達していない、または所定の締付け条件を満たしていない状態。
- ねじ頭部の突出: ねじ頭部が設計上の表面高さに収まっていない状態。
- ねじの種類違い: 組立対象の製品に指定されたものとは異なるねじが供給される状態。
すべてのシステムが、これらの異常をすべて検知できるわけではありません。例えば、最終締付トルクのデータは一部の異常検知に役立ちますが、ねじ山が適切にかみ合っているか、ねじ頭部が規定の高さに達しているかを常に判定できるとは限りません。ねじの締込み深さ、頭部高さ、ねじの有無を確認する必要がある場合は、ストロークセンサー、有無検知センサー、または画像検査システムの追加が必要になることがあります。
1.6. プリント基板の組立におけるESD対策
プリント基板(PCB)や静電気に敏感な電子部品を含む製品のねじ締めでは、作業エリア全体における静電気放電(ESD)のリスクを評価する必要があります。ねじ供給機だけを確認し、治具、接触面、工具、作業者、接地システムへの対策を見落としてはなりません。適切な対策は、製品に使用される電子部品の保護要件と、工場のESD管理手順に基づいて決定します。検討項目には、接触材料、帯電防止・電荷散逸性能、接地、保護設備の定期点検などが含まれます。すべてのねじ締め工程に同一のESD構成が必要なわけではありません。部品の静電気感受性、適用規格、組立エリアのリスク評価に基づき、適切な対策を選定することが重要です。
1.7. 治具および生産ラインとの連携性
自動ねじ供給機や自動ねじ締め機は、製品寸法、ねじ穴の位置、工程への製品搬送方式に適合している必要があります。治具は製品を安定して保持し、ドライバーが正しい位置にアクセスできるようにするとともに、作業中の製品のずれを抑える必要があります。既存の生産ラインに導入する場合は、設備間でやり取りする信号、製品受入れの手順、運転開始条件、異常発生時の処理方法を明確にします。複数の製品品番を扱う場合は、治具交換、プログラムの呼び出し、設定間違いを防ぐ仕組みについても評価が必要です。連携性は、実際の製品サンプルと生産ラインのレイアウトを用いて検証することが望まれます。単独運転では良好に動作する設備でも、ライン全体で安定稼働させるためには、機械構造や制御システムの調整が必要になる場合があります。
1.8. 品種切替えとデータのトレーサビリティ
複数の製品品番を生産する工場では、ねじの種類や製品を切り替える際に必要な時間を考慮する必要があります。関連する設定には、ねじ締めプログラム、作業位置、トルク条件、治具、ねじ供給方式などがあります。厳格な品質管理が求められる場合は、製品単位または生産サイクル単位で締付け結果を記録する必要があります。設備の実際の機能に応じて、合否判定や締付けパラメータの記録などが対象となります。設備導入前に、保存すべきデータ、製品識別情報との紐付け方法、データの出力方式を明確にしてください。自動ねじ供給機に、締付け結果のトレーサビリティ機能や製造実行システム(MES)との連携機能が標準搭載されているとは限りません。
2. 自動ねじ供給・ねじ締め工程でよく発生する不具合
不要な設定変更や誤った原因への対処を防ぐため、不具合は発生箇所に応じて分類する必要があります。
| 症状 | 考えられる原因 | 確認事項 |
|---|---|---|
| ねじが供給されない | ねじ切れ、供給経路の詰まり、供給機の動作不良 | ねじの残量、供給経路、供給機の状態を確認する |
| ドライバーへのねじ供給が不安定 | ねじ形状と供給機構・供給経路の不適合 | ねじサンプル、供給方向、整列機構を確認する |
| ドライバーがねじを保持できない | ドライバーの位置ずれ、ねじ保持方式の不適合 | ビット、真空吸着ヘッド、動作座標を確認する |
| ねじのかじり・かみ合い不良 | 位置ずれ、接近角度の不適合、締付け条件の不適切さ | 治具、ねじ穴の位置、締付け順序を確認する |
| ねじ頭部が突出する | 締込み深さの不足、締付け条件の不適切さ | ねじ頭部の高さ、締付けパラメータを確認する |
| サイクルが頻繁に中断する | ねじ詰まり、センサー信号の不安定、供給作業手順の不適合 | エラー履歴を確認し、関連する各ユニットを個別に点検する |
不具合が発生した場合は、ねじ供給、ねじのピックアップ、位置決め、締付けのどの工程に原因があるかを特定する必要があります。根本原因を特定せずに供給速度を上げたり、トルク設定を変更したりすると、不具合が再発したり、製品品質に影響したりするおそれがあります。
3. 自動ねじ供給機の導入時によくある失敗

公称速度だけで判断する: 個々の作業の速度だけでは、生産サイクル全体を正確に評価できません。ねじ供給、位置決め、締付け、結果確認、不具合対応に必要な時間を含めて検証する必要があります。
実際のねじや製品で試験しない: ねじの形状、材質、ねじ穴の位置、製品構造の違いによって、供給性能や締付け性能が変わることがあります。実サンプルによる試験を行うことで、設計確定前に問題を把握できます。
ねじ供給機とねじ締めシステムを混同する: 追加機能が組み込まれていない場合、ねじ供給機の役割はねじの供給に限られます。締結工程全体の自動化を目指す場合は、ドライバーユニット、治具、制御システム、検査機能の必要範囲を明確にする必要があります。
受入れ検査基準を見落とす: ねじ供給成功率、サイクルタイム、締結品質、不具合検知能力について事前に合意していないと、設備納入後の評価を明確な基準に基づいて行えない可能性があります。
製品変更を考慮しない: ある製品品番に適したシステムでも、ねじの寸法や締結位置が変わると、十分な性能を発揮できない場合があります。品種切替えの手順、治具の調整、段取り時間も考慮する必要があります。
4. CNC VINAの自動ねじ供給・締付けソリューション
CNC VINAは、組立工程におけるねじ供給および締付け作業の自動化を支援する自動ねじ供給・締付け機を提供しています。設備構成を選定する際は、ねじの種類、製品の特性、締結箇所数、生産サイクル、品質管理要件を明確にする必要があります。
プロジェクトの要件に応じて、ねじ供給機、ドライバーユニット、位置決め治具、制御システムの連携を考慮した設計が必要です。電子機器の組立ラインでは、運転開始条件、異常信号、静電気に敏感な電子部品を扱う場合のESD対策についても、連携要件を明確にする必要があります。
適切な設備構成を検討するため、実際のねじサンプル、製品図面、締結位置、目標サイクルタイムをご提供ください。また、締付トルク、ねじ頭部の高さ、不具合検知機能、保存すべきデータについても、設備構成を確定する前に要件を定義することが重要です。実製品による試験は、ねじ供給の安定性、締結品質、生産要件への適合性を評価するための基準となります。
ねじ供給・締付け工程の自動化をご検討中の企業様は、CNC VINAまでお問い合わせください。技術要件を確認し、適切な設備構成についてご相談いただけます。
自動ねじ供給機を選定する際は、ねじの特性、供給方式、生産速度、組立工程との連携性を考慮する必要があります。自動ねじ締めシステムでは、締結品質を確保するため、締付トルク、位置決め精度、不具合検知方式についても評価が必要です。実際のねじと製品を用いて試験することで、設備投資前に適切な構成を検討できます。CNC VINAは、各プロジェクトの技術要件に基づき、生産ニーズに応じた自動ねじ供給・締付けソリューションを提供しています。設備選定前に、対象製品、目標サイクルタイム、受入れ検査基準についてご相談いただけます。
ベトナムCNC技術応用株式会社
工場: ベトナム・ハノイ市・ダンフオン県・ドンタップ社・ソン・クン工業団地
オフィス: ベトナム・ハノイ市・フーディエン地区・136 Ho Tung Mau通り・Rox Tower Goldmark City
電話: +84 916 639 355 / +84 915 744 664
ウェブサイト: www.cncvina.com.vn | www.cncvina.net