 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

ケーブル端末フェルール圧着とは?圧着が必要な理由と適切な圧着機の選び方

ケーブル端末フェルール圧着機は、ケーブル端部にフェルールやスリーブなどの部品を固定し、機械的な接合強度、位置精度および製品の組立品質を確保するための設備です。 ケーブル製造におけるフェルール圧着工程では、正確な位置決め、適切な圧着力および製品ごとの品質の均一性が求められます。手作業で圧着を行う場合、特に生産量が増加したり、製品のサイズや仕様が多様化したりすると、作業者の技量によってケーブル端末の仕上がりにばらつきが生じる可能性があります。専用設備を導入することで、圧着工程を適切に管理し、生産時の品質ばらつきを低減できます。
では、ケーブル端末のフェルール圧着にはどのような役割があるのでしょうか。また、端子圧着とは何が異なり、企業が設備を選定する際にはどのような点を考慮する必要があるのでしょうか。
1. ケーブル端末フェルール圧着とは?
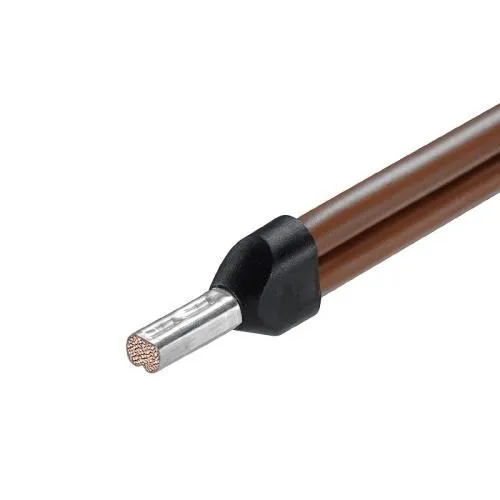
ケーブル端末フェルール圧着とは、設計要件に従って、ケーブルの端部にフェルール、スリーブ、または補強部品などを圧力によって固定する加工工程です。この工程により、部品を確実に位置決めし、ケーブル端末の形状を維持するとともに、製品の組立および接続要件を満たします。 製品の構造に応じて、フェルールを所定の位置にセットし、手動工具または専用設備を用いて圧着します。圧着力、ストロークおよび金型の形状は、ケーブルの寸法と圧着対象部品の特性に適合している必要があります。

産業製造の現場では、ケーブル端末フェルール圧着機を使用することで、圧着工程を管理し、作業者の手作業への依存を低減するとともに、製品ごとの品質の均一性を維持できます。
2. ケーブル端末にフェルール圧着が必要な理由
ケーブルの種類ごとに構造や技術要件が異なるため、ケーブル端部にフェルールを取り付けて圧着する目的もさまざまです。この工程は単に部品を固定するだけでなく、組立性や製品ユニット全体の安定性にも影響します。
2.1. ケーブル端部の部品を確実に固定する
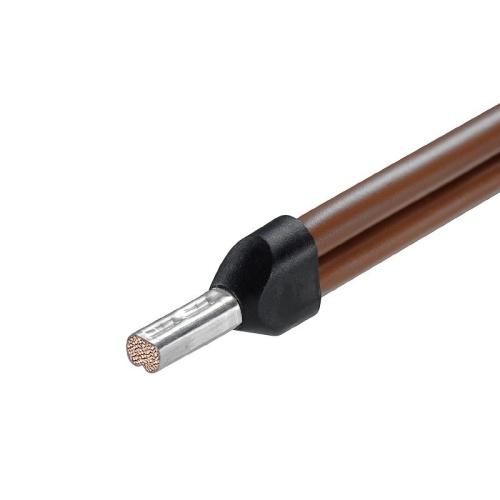
フェルールや端末スリーブを設計上の所定位置に圧着することで、ケーブル端部の各部品を固定します。適切な位置決めと十分な圧着強度を確保することで、輸送、組立および使用中に部品がずれるのを防ぎます。
2.2. 引張強度の要求への対応
ケーブル端末を確実に保持する必要がある構造では、圧着部が設計で定められた機械的接合要件を満たす必要があります。圧着力が適切でない場合、部品の緩み、滑り、変形などが発生し、ケーブル端末ユニットの保持力が低下する可能性があります。そのため、特に使用中に荷重や引張力が加わる製品では、圧着力と圧着後の形状を適切に管理する必要があります。
2.3. ケーブル端末の保護と被覆
保護カバーが必要な設計では、フェルールやスリーブによってケーブル端部の一部を覆い、保護対象部分が外部環境から直接受ける影響を抑えます。保護性能は、フェルールの構造、組立方法および製品の技術要件によって異なります。すべてのケーブル端末用フェルールが、防塵、防水または電気絶縁機能を備えているわけではありません。
2.4. 組立時のケーブル端末の位置決め
フェルールを適切な位置に圧着することで、設計要件に従ってケーブル端部の形状と寸法を維持できます。これは、ケーブル端末を他の部品に組み付ける場合、特に位置精度や嵌合寸法に厳しい要求がある組立工程において重要です。圧着位置にばらつきがあると、組立が困難になったり、後工程で位置や寸法の調整が必要になったりする可能性があります。
3. ケーブル端末フェルール圧着と端子圧着の違い
ケーブル端末フェルール圧着と端子圧着は、どちらも機械的な力を利用して電線やケーブルの端部に接合部を形成する加工工程です。ただし、加工目的、部品構造および技術要件は必ずしも同じではありません。
| 比較項目 | ケーブル端末フェルール圧着 | 端子圧着 |
|---|---|---|
| 加工対象 | 設計に応じたフェルール、スリーブ、類似部品 | 電線端子、圧着端子 |
| 目的 | 製品構造に応じたケーブル端部の位置決め、固定または補強 | 導体と端子を接続する |
| 対象製品 | ケーブルの種類や製品構造によって異なる | 電線、導体および対応する端子 |
| 主な管理項目 | 位置決め、圧着力、ストローク、圧着後の形状 | 圧縮率、圧着力、電気的接触および接続品質 |
| 使用設備 | 手動圧着工具、専用圧着機 | 圧着ペンチ、半自動端子圧着機、自動端子圧着機 |
重要な違いは、加工対象となる部品と接合部の機能にあります。部品の構造や技術要件を事前に評価せずに、両方の工程で同じ圧着方法や金型を使用することは避ける必要があります。
4. 製造工程におけるケーブル端末フェルールの圧着方法
生産量、製品の多様性および品質管理要件に応じて、企業は手動圧着、半自動プレス機による圧着、全自動圧着機による加工方法を選択できます。
4.1. 手動によるケーブル端末フェルール圧着
この方法では、手動式圧着工具または簡易的な補助設備を使用します。作業者がケーブル端部にフェルールを挿入し、位置を調整したうえで圧着作業を行います。
メリット:
- 初期設備投資を抑えられる。
- シンプルな製品に導入しやすい。
- 少量生産や頻繁な製品仕様の変更に柔軟に対応できる。
デメリット:
- 製品品質が作業者の技量に大きく左右される。
- 製品ごとに圧着力や圧着位置にばらつきが生じる可能性がある。
- 生産量の増加に伴い、生産能力の管理が難しくなる。
- 位置調整の精度が不十分な場合、加工不良につながる可能性がある。
この方法は、少量生産、試作品の製造、または自動化の必要性がまだ高くない工程に適しています。
4.2. 半自動プレス機による圧着
半自動プレス機は、駆動機構によって圧着力を発生させる設備です。一方、ケーブルの供給、フェルールのセット、加工後の製品の取り出しなど、一部の作業は引き続き作業者が行います。製品の形状に合わせて、専用の治具や圧着金型を設計することも可能です。手動圧着と比較して、圧着ストロークや加工条件をより適切に管理できるほか、作業者の直接的な負担を軽減できます。
メリット:
- 運転条件を適切に設定することで、圧着力とストロークの安定性を高められる。
- 専用治具によって製品の正確な位置決めをサポートできる。
- 作業者が手作業で圧着力を加える必要性を低減できる。
- 全自動システムと比較して、設備導入コストを抑えられる場合が多い。
デメリット:
- 材料の供給や製品の取り扱いには、引き続き作業者が必要となる。
- 生産能力は、材料の供給速度と製品の取り出し速度に左右される。
- 監視センサーが組み込まれていない場合、工程全体の管理には限界がある。
4.3. 自動ケーブル端末フェルール圧着機
自動ケーブル端末フェルール圧着機は、材料供給、位置決め、圧着および製品搬送の各機構を統合し、プログラムされた工程順序に従って動作する設備です。 生産要件に応じて、自動フェルール供給機構、位置決め治具、空気圧シリンダー、または適切な駆動機構を搭載し、圧着工程を実行できます。
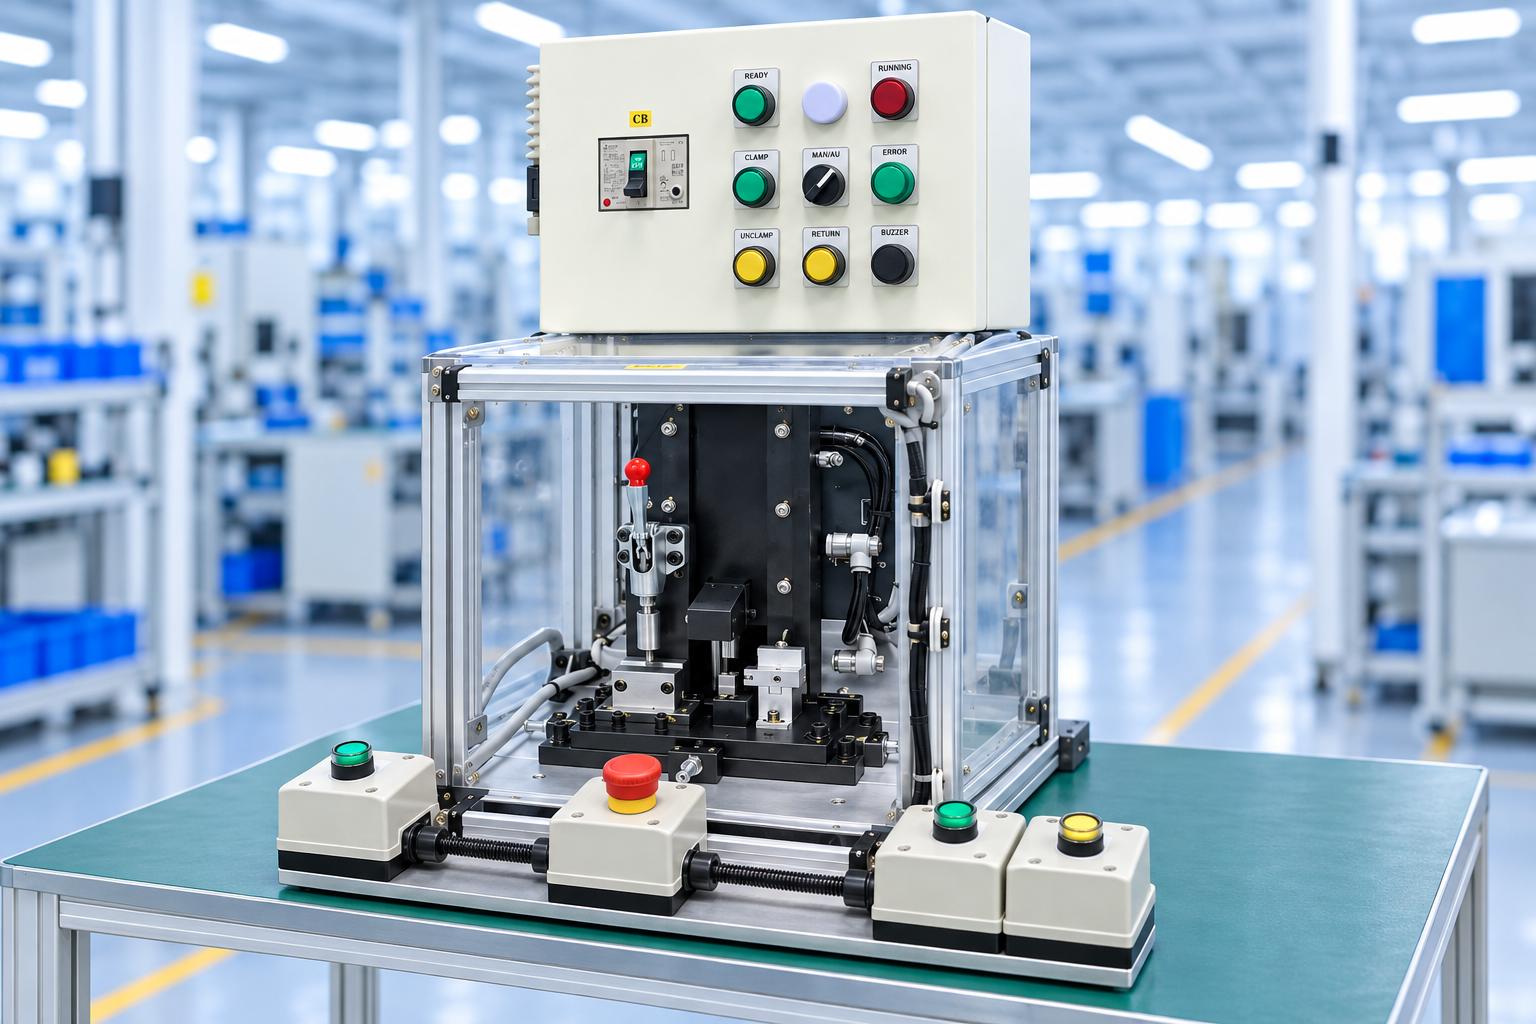
メリット:
- 手作業を削減し、作業者の技量への依存を低減できる。
- 材料供給、位置決め、圧着の各工程を安定した順序で実行できる。
- 材料供給状態や運転条件を監視するセンサーを組み込むことができる。
- 大量生産や高い品質均一性が求められる製造工程に適している。
- 生産ラインの前工程および後工程との連携が可能である。
デメリット:
- 手動設備や半自動設備と比較して、初期導入コストが高い。
- 実際のケーブル、フェルールおよび圧着要件に合わせた設計が必要となる。
- 試運転、調整および保守手順の構築に時間を要する。
4.4. ケーブル端末フェルール圧着の3つの方法の比較
| 比較項目 | 手動圧着 | 半自動プレス機 | 自動圧着機 |
|---|---|---|---|
| 圧着力の発生方法 | 作業者による操作 | 機械機構 | 自動制御された機械機構 |
| 品質の均一性 | 作業者の技量に依存 | 適切な設定により安定性が向上 | 適切な設計により高い工程管理が可能 |
| 圧着力の管理 | 限定的 | 設備の仕様に応じて管理 | 圧着力の監視機能を組み込むことが可能 |
| フェルール供給 | 手動 | 通常は手動 | 自動化が可能 |
| 生産能力 | 低い | 中程度 | 大量生産に適している |
| 作業者の負担 | 手作業が多い | 製品の供給と取り出しに作業者が必要 | 直接的な手作業を削減 |
| 設備導入コスト | 低い | 中程度 | 高い |
自動機を導入すれば、必ずしも製品品質が向上するとは限りません。実際の性能は、治具の精度、圧着金型の設計、圧着力の管理能力、および設備と製品構造との適合性にも左右されます。
5. ケーブル端末フェルール圧着機の選定基準
適切な設備を選定するには、製品の特性と圧着工程に求められる技術要件を明確にする必要があります。圧着力や加工速度が高い機械であっても、フェルールの寸法や構造に適合しなければ、必ずしも適切な設備とはいえません。
5.1. ケーブルとフェルールの寸法
これらは機械を設計する際の最も重要な入力条件です。企業は以下の情報を準備する必要があります。
- ケーブルの寸法および断面積。
- フェルールの直径または外形寸法。
- フェルールの長さおよび挿入深さ。
- ケーブル端部におけるフェルールの圧着位置。
- 圧着前後の寸法公差。
これらの仕様は、治具、位置決め機構および圧着金型を設計するための基礎となります。複数種類のケーブルやフェルールを製造する場合は、治具や金型の交換にも対応できる設計を検討する必要があります。
5.2. 製品構造に適した圧着力
圧着力は、必要な機械的接合を確保できる十分な大きさであると同時に、許容範囲を超える変形を引き起こさないことが重要です。圧着力が不足すると、フェルールを確実に固定できない可能性があります。一方、圧着力が過大になると、フェルールの変形やケーブル構造への影響が生じたり、圧着後の製品寸法が規格を満たさなくなったりする可能性があります。そのため、必要な圧着力は実際の製品サンプルを用いた試験に加え、技術仕様および製品検査基準に基づいて決定する必要があります。
5.3. フェルールの自動供給機能
大量生産では、フェルールの自動供給によって作業時間を短縮し、部品の供給不足や向きの間違いを低減できます。フェルールの形状や寸法に応じて、振動式フィーダー、ガイドレール、部品分離機構、またはその他の適切な方式を採用できます。設備を選定する際には、以下の項目を確認する必要があります。
- フェルールの連続供給能力。
- 個々の部品を安定して分離し、所定位置へ供給できるか。
- フェルールの不足や供給方向の間違いを検知できるか。
- 製品仕様の変更時に調整できるか。
すべての種類のフェルールが振動式フィーダーに適しているわけではありません。供給方式は、実際の部品形状と特性に基づいて選定する必要があります。
5.4. 圧着力の監視および製品検査機能
高い品質要求がある製品では、センサーや監視システムを機械に組み込み、運転状態を確認することができます。
検討できる主な機能は以下のとおりです。
- 圧着前にフェルールの有無を検知する。
- 治具内における製品の位置を確認する。
- 圧着ストロークを監視する。
- 適切な荷重センサーを搭載した場合、圧着力を監視する。
- 異常な運転状態を検知した際に警報を発する。
圧着力の監視によって、運転中の工程異常を検出しやすくなります。ただし、製品が品質要件を満たしているかどうかを判断するには、ケーブルの種類ごとに適切な検査基準と試験方法を設定する必要があります。
5.5. 金型交換と生産拡張への対応力
複数の製品型式を製造する企業では、治具や圧着金型を交換できる設備が望まれます。以下のような設計を優先することを推奨します。
- 取り外しや交換が容易な治具。
- フェルールの種類に応じて交換可能な圧着金型。
- 設計された調整範囲内で位置を変更できる機構。
- 製品型式ごとの運転条件を保存できる制御プログラム。
金型の交換に対応することで、新しい製品を追加する際の柔軟性が高まり、ケーブルの種類ごとに新しい設備を導入する必要性を抑えられます。
6. ケーブル端末フェルール圧着機に関するよくある質問
ケーブル端末フェルール圧着機は複数種類のケーブルに対応できますか?
はい。適切な治具、圧着金型および位置決め機構を備えた設計であれば、複数種類のケーブルに対応できます。複数のケーブルを製造する場合は、金型交換の可否や設備の寸法調整範囲を確認する必要があります。
ケーブル端末フェルール圧着機には空圧式と油圧式のどちらが使用されますか?
必要な圧着力と製品の特性によって異なります。空圧機構は、必要な圧着力がシステムの能力範囲内にある工程に適しています。より大きな圧着力や特定の力制御が求められる場合は、別の駆動方式を検討できます。最終的な方式は、技術計算と実機試験に基づいて決定する必要があります。
圧着機にフェルールの自動供給機能を組み込むことはできますか?
はい。自動フェルール供給システム、部品分離機構およびガイド機構を組み込み、個々の部品を圧着位置まで供給できます。ただし、供給方式はフェルールの形状、寸法および供給の安定性に基づいて選定する必要があります。
ケーブル端末フェルール圧着機の設計にはどのような情報が必要ですか?
企業は、ケーブルサンプル、フェルールサンプル、技術図面、製品寸法、圧着後の要求仕様および想定生産量を準備することが望まれます。これらの情報は、供給方式の評価、駆動機構の選定、圧着金型の設計および適切な自動化レベルの決定に役立ちます。
ケーブル端末フェルール圧着機を自動生産ラインに組み込むことはできますか?
はい。製品供給・搬送機構、制御システムおよび各工程間の信号接続を通じて、生産ラインへの組み込みを検討できます。統合の可否は、工場のレイアウト、生産速度および製造工程全体によって異なります。
ケーブル端末フェルール圧着は、製品ごとの構造と技術要件に応じて適切に管理する必要がある製造工程です。手動、半自動、自動のいずれの圧着方式を選択するかは、ケーブル寸法、フェルールの特性、圧着力、生産量および完成品の品質要件に基づいて判断する必要があります。
大量生産を行う企業にとって、自動ケーブル端末フェルール圧着機は、手作業の削減、工程の安定化および生産効率の向上を実現するために検討できる設備です。ただし、圧着工程でのばらつきを防ぐためには、実際のケーブル、フェルールおよび運転条件に適合した設備設計が必要です。
産業用自動化設備の設計・製造における経験を活かし、CNC VINAは、お客様ごとの製品要件と製造工程に応じた専用設備ソリューションを検討・提案できます。ケーブル端末フェルール圧着工程の自動化をご検討の企業様は、CNC VINAまでお問い合わせください。最適な設備構成と技術ソリューションをご提案いたします。
気密検査用治具、検査治具および自動検査機の設計・製造に関するお問い合わせは、以下までご連絡ください。
ベトナムCNC技術応用株式会社
工場: ベトナム・ハノイ市、ダンフオン区、ドンタップ社、ソン・クン工業地区。
オフィス: Rox Tower(Rox Center Goldmark City)、136 Ho Tung Mau通り、フーディエン地区、ハノイ市、ベトナム。
電話番号: +84 916 639 355 / +84 915 744 664