Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

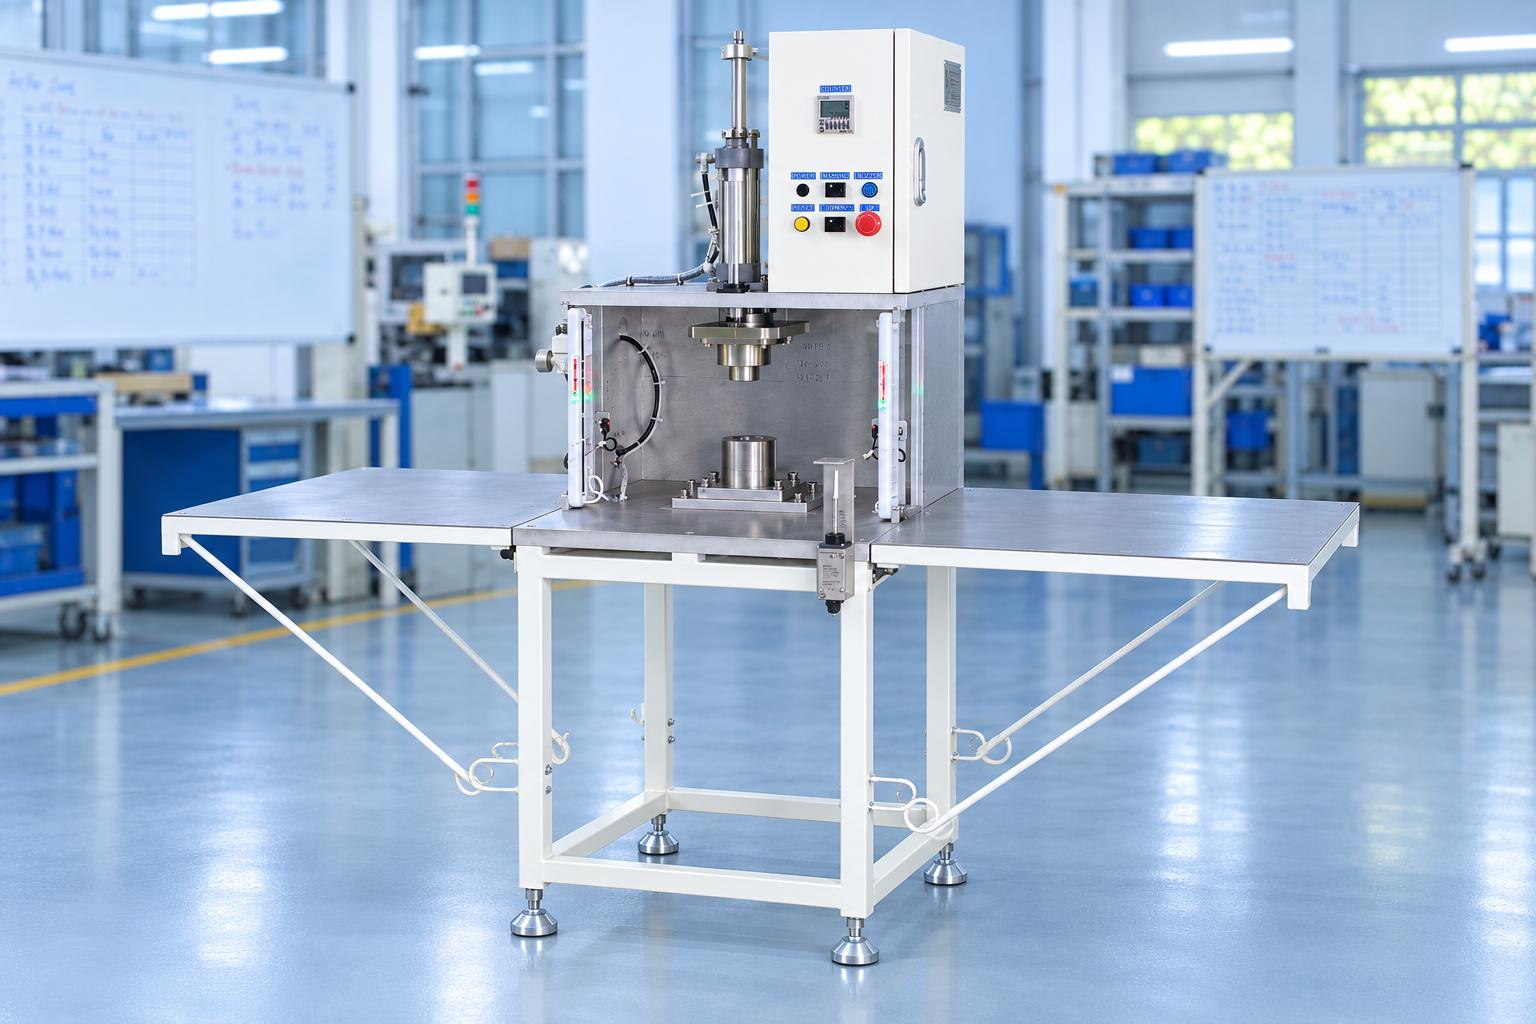
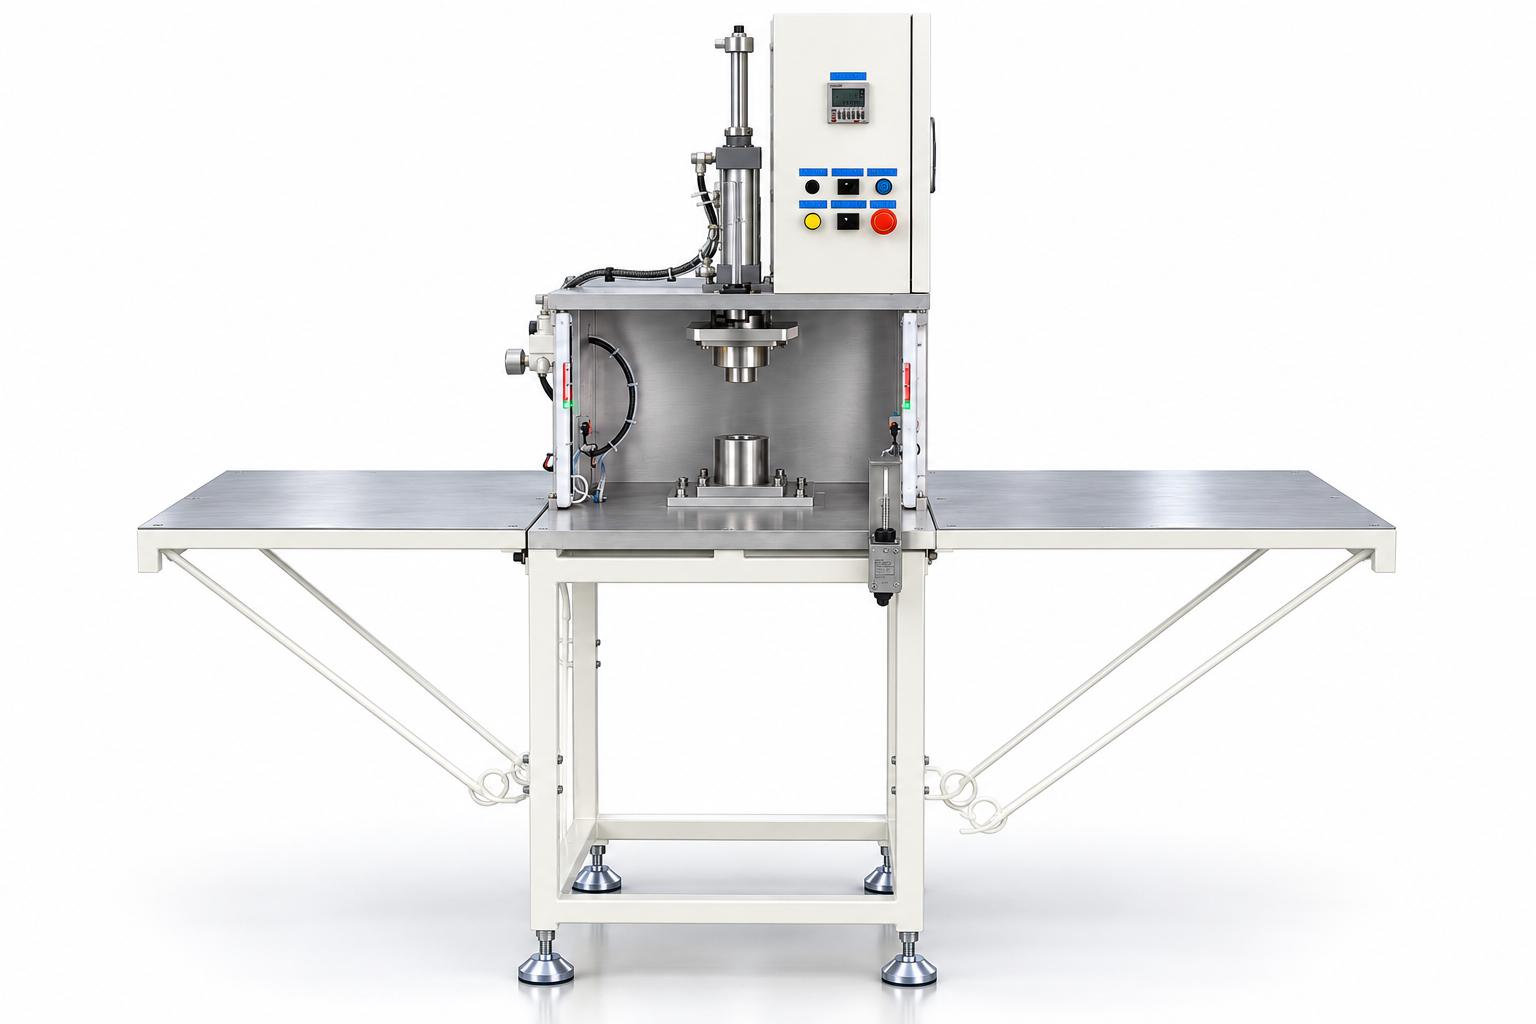
半自動空圧式部品圧入組立機
空圧式部品圧入組立機は、垂直方向への加圧力を必要とする部品の組立工程に使用される装置です。本装置は、エアシリンダ、位置決め治具、PLC制御システムを組み合わせ、設定された条件に従って圧入動作を行います。作業者が部品を治具にセットし、運転サイクルを開始すると、加圧ヘッドが初期位置に復帰するまでの一連の動作が実行されます。その後、作業者が組立済み製品を取り出します。手動運転モードと自動運転モードを備えており、生産工程における動作手順の適切な管理をサポートします。位置決め治具およびストローク制限機構は、部品の形状、組立要件、実際の使用条件に応じて設計されます。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

空圧式部品圧入組立機は、垂直方向への加圧力を必要とする部品の組立工程に使用される装置です。本装置は、エアシリンダ、位置決め治具、PLC制御システムを組み合わせ、設定された条件に従って圧入動作を行います。作業者が部品を治具にセットし、運転サイクルを開始すると、加圧ヘッドが初期位置に復帰するまでの一連の動作が実行されます。その後、作業者が組立済み製品を取り出します。手動運転モードと自動運転モードを備えており、生産工程における動作手順の適切な管理をサポートします。位置決め治具およびストローク制限機構は、部品の形状、組立要件、実際の使用条件に応じて設計されます。
空圧式部品圧入組立機とは?
空圧式部品圧入組立機とは、エアシリンダによって加圧動作を発生させ、部品を所定の位置に組み付ける装置です。位置決め治具によってワークを正確に保持・位置決めし、制御システムが加圧動作と復帰動作の一連の工程を制御します。
空圧式部品圧入組立機の構造
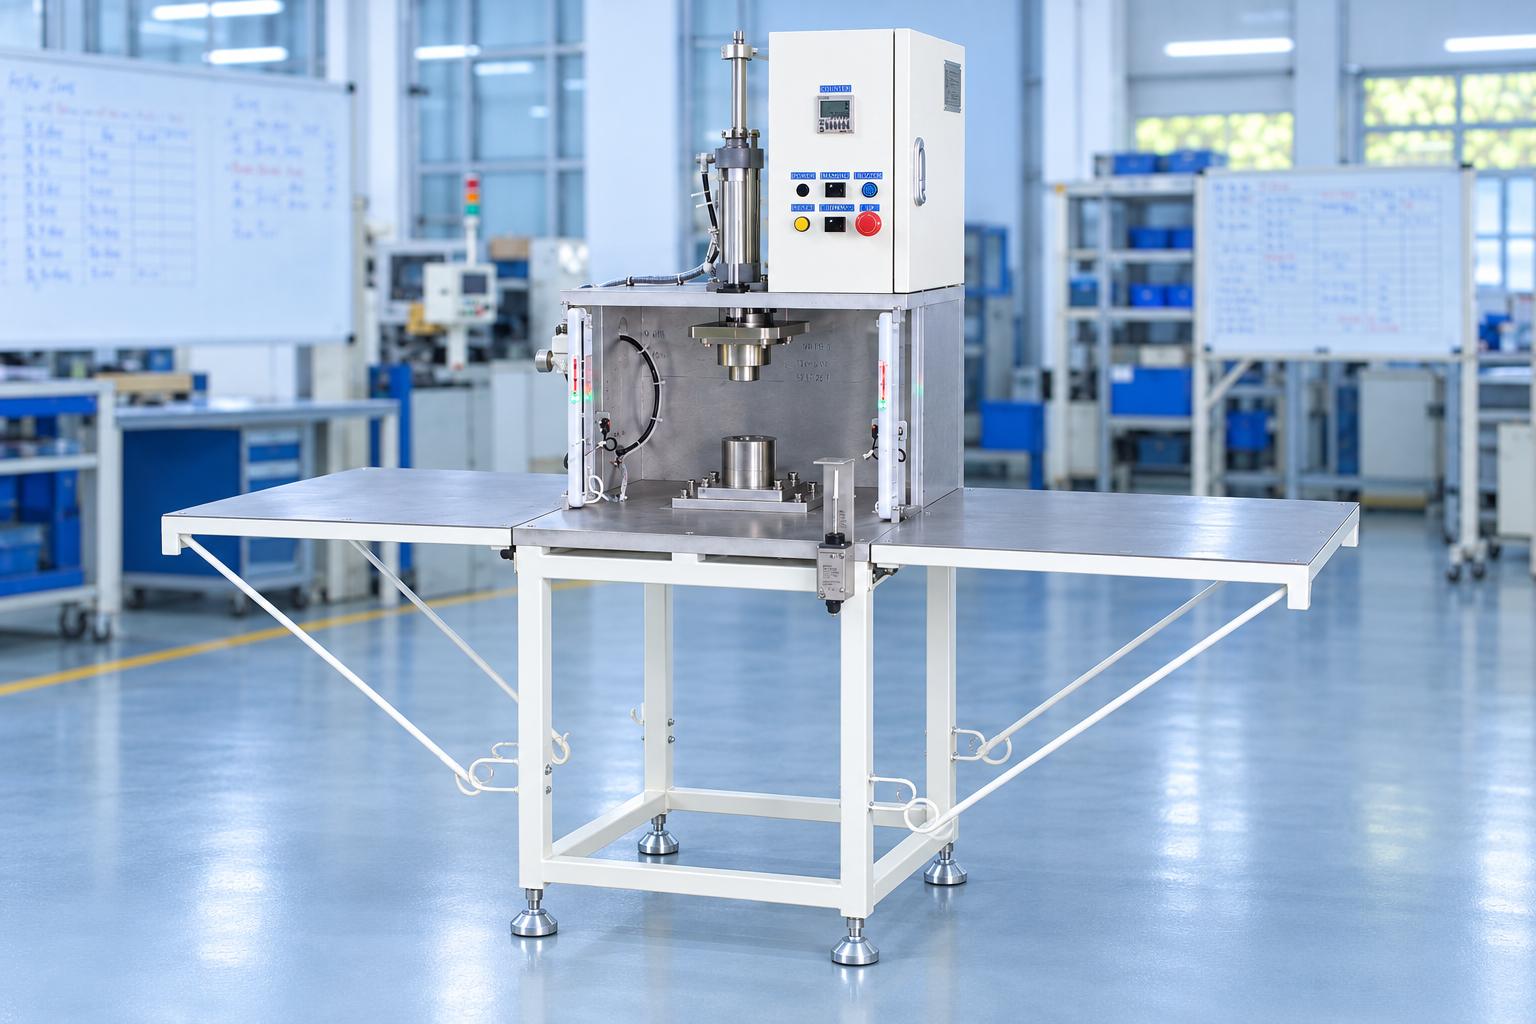
1. 空圧プレス機構
プレス機構にはエアシリンダを採用し、加圧ヘッドを上下方向に駆動します。供給空気圧および作動ストロークは、各製品の組立要件に適合させる必要があります。 装置の設計にあたっては、部品の特性、しめしろ、または結合部の要求仕様に基づいて必要な加圧力を算出することが重要です。装置の外形寸法のみを基準としてプレス機構を選定することは適切ではありません。
2. 上下位置決め治具
上部治具と下部治具は、圧入工程中に部品を所定の位置に保持する役割を担います。位置決め面およびクランプ機構は、製品形状に適合させることで、加圧ヘッドの移動時に生じる位置ずれを抑制します。 初期調整時には、芯出し治具を使用して上下治具の相対位置を調整することができます。芯出し作業の完了後は、生産運転を開始する前に芯出し治具を取り外します。この治具は、完成品ごとの寸法検査や品質判定を行うための測定器具ではありません。
3. ガイド機構およびストローク制限機構
ガイドロッドとガイドブッシュを組み合わせることで、加圧ヘッドが設計された方向に沿って安定して移動できるようにします。装置の構成によっては、適切な芯ずれ吸収機能を備えた継手を使用することで、駆動機構と加圧ヘッドの間に生じる微小な位置ずれの影響を軽減できます。微調整ねじおよび機械式ストロークストッパーは、要求仕様に応じて移動範囲を設定するために使用します。設置時、治具交換時、または製品切替時には適切な調整を行い、加圧ヘッドが部品や治具に干渉しないことを確認する必要があります。
4. PLC制御システムおよびセンサ
PLCは、設定されたプログラムに従って装置の動作シーケンスを制御します。操作パネルには、装置仕様に応じてSTART、RESET、UP/DOWN、非常停止などの操作ボタンが配置されます。各種センサは、部品の有無や機構の位置を検出し、動作シーケンスの次工程へ移行するための条件確認に使用されます。また、完成品のカウンタや、設定数量に達した際に作動するブザーを搭載することも可能です。
装置の動作原理
以下は、代表的な運転サイクルを示したものです。実際のインターロックの順序および各工程への移行条件については、装置のPLCプログラムと照合する必要があります。
-
部品のセット: 作業者が組立対象の部品を、指定された向きと位置に従って下部治具にセットします。
-
運転条件の確認: システムが、部品の有無や機構の位置など、設定された運転開始条件を確認します。
-
サイクルの開始: 作業者が操作パネルのSTARTボタンを押すか、適切な運転モードを選択します。
-
圧入動作: エアシリンダが加圧ヘッドを下降させ、設定されたストロークに従って部品を所定の組付け位置まで圧入します。
-
圧入動作の完了: 加圧ヘッドはプログラムに従って所定の位置を保持、または次の動作状態へ移行した後、初期位置に復帰します。
-
製品の取り出し: 作業者が組立済み製品を治具から取り出します。サイクルがプログラム上のカウント条件を満たすとカウンタが更新され、ブザー機能が有効な場合は設定数量に達した時点でブザーが作動します。
手動モードでは、許可された制御条件の範囲内で、作業者が調整や点検に必要な各機構の動作を個別に操作できます。
自動モードでは、PLCプログラムに従って一連の動作が実行されますが、部品の供給や完成品の取り出しには作業者による操作が必要となる場合があります。したがって、AUTOモードは、部品供給を含む完全自動化や無人運転を意味するものではありません。
空圧式部品圧入組立機の用途
空圧式部品圧入組立機は、制御された加圧動作によって部品を所定の位置に組み付ける工程に適しています。適用可否は、製品構造、必要な加圧力、および治具の設計によって異なります。
主な用途例は以下のとおりです。
-
機械部品の圧入組立: 製品構造が適合する場合に、ブッシュ、スリーブ、円筒形部品などを所定の位置に圧入します。
-
部品ユニットの組立: 検査工程や仕上げ工程の前に、各部品を所定の位置へ組み付けます。
-
電気・電子部品の圧入組立: 垂直方向の加圧力を必要とし、適切な位置決め治具を使用できる部品の組立に対応します。
-
組立作業の標準化: 作業手順を統一し、手作業による加圧工程への依存を低減します。
装置を選定する前に、必要な加圧力、作動ストローク、組立公差、および圧入後の品質検査要件を明確にする必要があります。 すべての製品が空圧式プレスに適しているわけではありません。大きな加圧力を必要とする用途や、荷重と変位の厳密な制御が求められる用途については、別途技術的な検討が必要です。
空圧式部品圧入組立機の技術仕様
以下の表は、提供された装置構成に基づく参考仕様をまとめたものです。カタログに記載されていない仕様については、設計を確定する前に確認する必要があります。
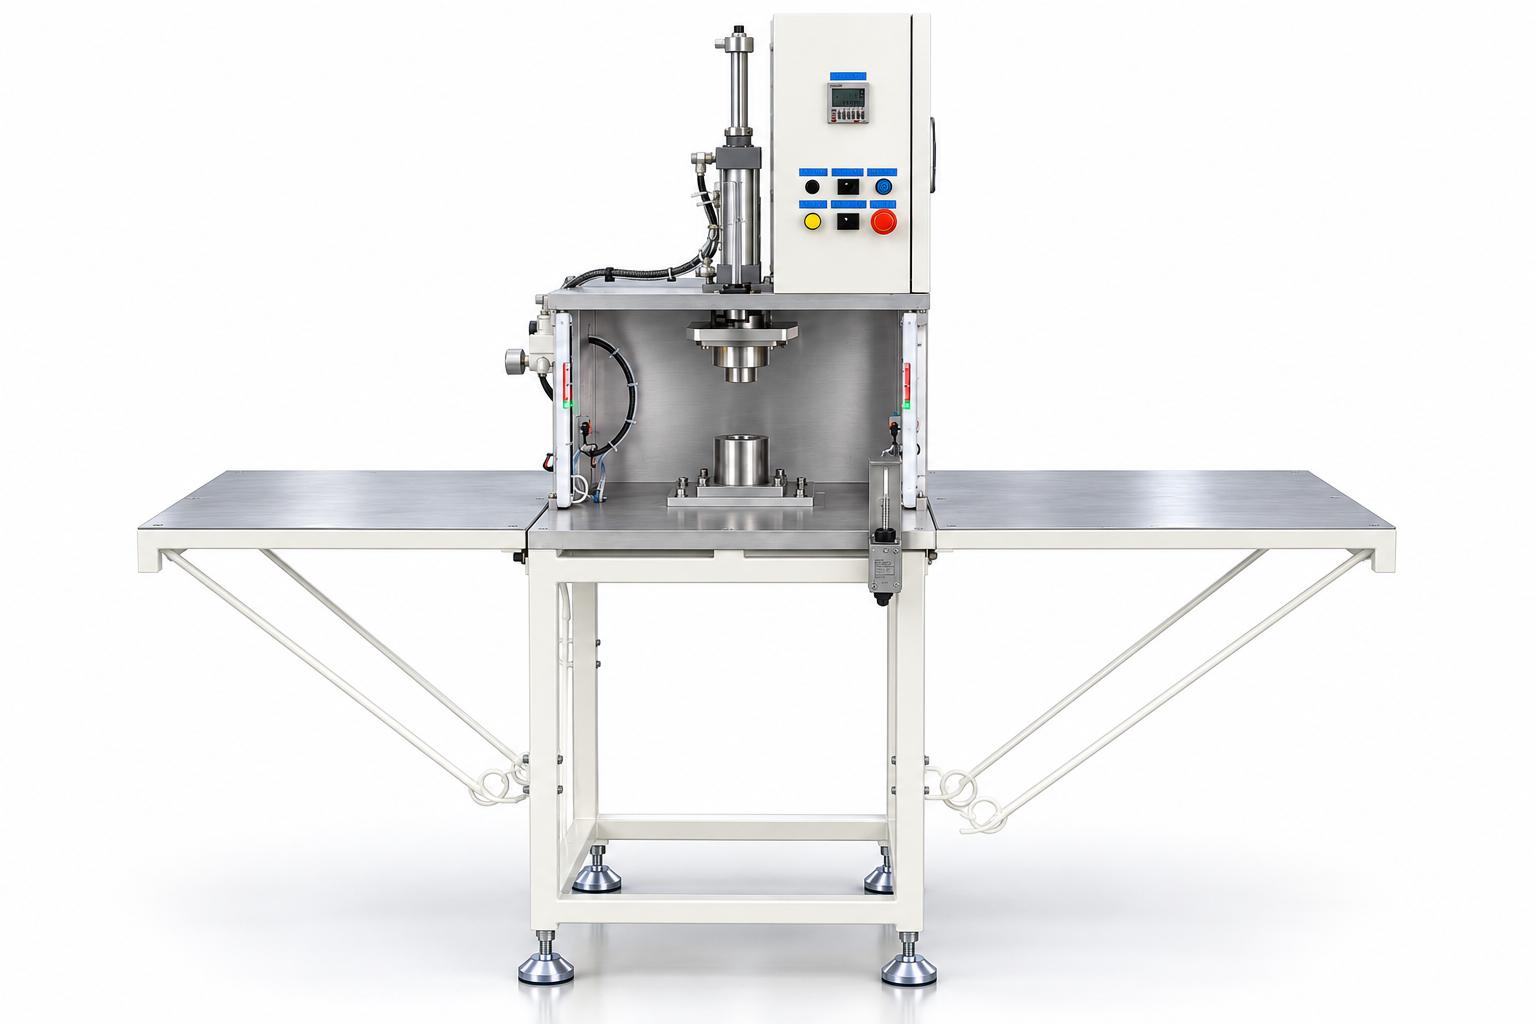
空圧式部品圧入組立機の技術仕様
以下の表は、装置の参考仕様をまとめたものです。
|
項目 |
参考仕様 |
|---|---|
|
駆動方式 |
空圧式 |
|
制御システム |
PLC |
|
電源 |
AC 220 V、単相、50 Hz |
|
電気消費電力 |
100 W |
|
制御電圧 |
DC 24 V |
|
供給空気圧 |
0.4~0.6 MPa |
|
装置外形寸法 |
幅1,320 × 奥行485 × 高さ1,600 mm |
|
作業高さ |
950 ± 50 mm |
|
運転モード |
手動・自動(装置仕様による) |
|
補助機能 |
センサ、製品カウンタ、ブザー(装置仕様による) |
仕様に関する注意事項: 装置の全幅については、特に左右に補助テーブルが設置されている場合、測定時の状態を明確にして確認する必要があります。100 Wはカタログに記載された装置の電気仕様であり、加圧力を示す数値ではありません。加圧力、エアシリンダの内径、作動ストロークおよびサイクルタイムについては、現時点で確認済みのデータがないため、本表には記載していません。
空圧式部品圧入組立機の選定ポイント
生産ラインに適した装置を選定するためには、以下の項目を検討することが重要です。
必要な加圧力とストロークの設定
装置の選定にあたっては、部品の組付けに必要な加圧力、作動ストローク、および加圧ヘッドの移動限界を明確にする必要があります。これらの条件は、材料特性、組付け寸法、および製品の品質要求に基づいて設定します。必要な加圧力が不明な場合は、装置仕様を確定する前に実際のサンプルを用いた試験を行うことが推奨されます。
製品に適した治具設計
治具には、部品を安定して保持し、正確な組付け位置を確保するとともに、圧入完了後に製品を容易に取り出せる構造が求められます。複数の製品品番を扱う生産ラインでは、治具の交換方法、調整範囲、および品番切替に必要な時間についても検討する必要があります。
制御ロジックとインターロックの確認
運転開始条件、下降・加圧・復帰の動作順序、製品カウンタの更新条件、および異常発生時の処理方法を明確にする必要があります。作業者の安全を確保するための保護機能は、リスクアセスメントと適切な安全設計に基づいて決定する必要があります。センサが搭載されていることだけで、装置の安全性が保証されるわけではありません。
生産ラインへの組込み適性の評価
装置の外形寸法だけでなく、作業高さ、部品の供給・取り出し位置、電源、圧縮空気の供給条件、および設置スペースも確認する必要があります。コンベヤや他の設備と接続する場合は、システム間の通信信号およびインターロック条件について、事前に仕様を統一することが重要です。
生産開始前の装置検査および受入検査
装置の引渡し前には、双方で合意した技術要件に基づき、検査および受入試験の計画を策定することが推奨されます。
-
機械構造の検査: 装置寸法、構造の剛性、治具の安定性、およびガイド機構の動作状態を確認します。
-
動作サイクルの確認: 各運転工程を試験し、加圧ヘッドの位置とプログラムに従った復帰動作を確認します。
-
センサおよびインターロックの確認: 各入力信号、運転許可条件、および必要条件が満たされない場合の装置の応答を確認します。
-
製品カウンタの確認: 実際の完成品数量とカウンタ表示を照合し、設定数量到達時のブザー動作を確認します。
-
製品サンプルによる試験: 組付け位置、変形、損傷、および顧客が指定した品質基準への適合性を確認します。
製品に加圧力の管理、圧入深さの確認、または組立後の寸法検査が求められる場合は、適切な測定方法と合否判定基準を設定する必要があります。製品カウンタは、制御プログラムで設定された条件に従って数量を記録するものであり、完成品の品質検査に代わるものではありません。
空圧式部品圧入組立機の保守・点検
定期的な保守・点検は、プレス機構の安定した動作を維持し、生産中の不具合を低減するために重要です。
-
空圧システム: 供給空気圧、エア配管、継手、およびエア漏れの有無を確認します。
-
ガイド機構: 装置の保守手順に従い、ガタつき、清掃状態、および潤滑状態を点検します。
-
治具およびストロークストッパー: ボルトの締結状態、位置決めピン、および調整位置を確認します。
-
センサおよび操作パネル: センサ信号、配線、操作ボタン、およびカウンタの動作状態を点検します。
-
安全機能: 定められた検査・保守手順に従い、非常停止機能およびその他の保護機能を確認します。
清掃、治具の調整、または可動部周辺で保守作業を行う前には、関連するエネルギー源を遮断し、工場の安全手順に従って残留する圧縮空気のエネルギーを安全に除去する必要があります。
空圧式部品圧入組立機に関するよくある質問
空圧式部品圧入組立機は完全自動で運転できますか?
必ずしも完全自動ではありません。作業者が部品をセットして運転を開始した後、装置が圧入サイクルを自動的に実行することは可能です。ただし、部品供給、完成品の取り出し、および次工程への搬送には、手作業が必要となる場合があります。
1台の装置で複数種類の製品を圧入できますか?
装置構造および治具の設計が各製品の要求仕様を満たしていれば、対応可能です。ただし、複数品種への対応を確定する前に、治具交換の可否、ストロークの調整範囲、および必要な加圧力を評価する必要があります。
芯出し治具は圧入後の製品検査にも使用できますか?
いいえ。本装置構成における芯出し治具は、装置のセットアップ時に上下治具の相対位置を調整するために使用し、生産開始前に取り外します。完成品の検査には、製品の品質基準に適した測定方法および測定器具を使用する必要があります。
オーダーメイドの空圧式部品圧入組立機を設計するには、どのような情報が必要ですか?
製品図面またはサンプル、部品の材質、組立要件、想定加圧力、作動ストローク、目標生産能力、および組立後の品質検査基準をご提供ください。必要な仕様がすべて確定していない場合でも、サンプルの評価や圧入試験から検討を開始し、適切な技術方案を策定することが可能です。
CNC VINAによるオーダーメイド空圧式部品圧入組立機の設計・製作
空圧式部品圧入組立機は、製品ごとに適した専用治具を使用し、垂直方向の加圧によって部品を組み付ける工程向けに設計される装置です。装置構成は、部品形状、位置決め基準、必要な加圧力、作動ストローク、および工場の作業条件に基づいて検討できます。CNC VINAは、合意した技術仕様に従い、治具、ガイド機構、ストローク制限機構、および制御シーケンスを含む設計・製作に対応します。製作前には、製品図面または実物サンプルと組立後の品質基準をご提供いただき、適用可能性を評価することを推奨します。最終的な装置仕様は、技術データおよび実際の製品を用いた適切な試験によって確認する必要があります。
空圧式部品圧入組立機の設計・製作に関するご相談は、CNC VINAまでお気軽にお問い合わせください。
ベトナム技術応用・CNC株式会社(CNC VINA)
工場: ベトナム・ハノイ市ダンフオン県ドンタップ社、ソンクン工業地区
オフィス: ベトナム・ハノイ市フージエン地区ホートゥンマウ通り136番地、Rox Tower Goldmark City
電話: +84 916 639 355 / +84 915 744 664
ウェブサイト: www.cncvina.com.vn | www.cncvina.net
メール: sale01@cncvina.com.vn | sales03@cncvina.com.vn