Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

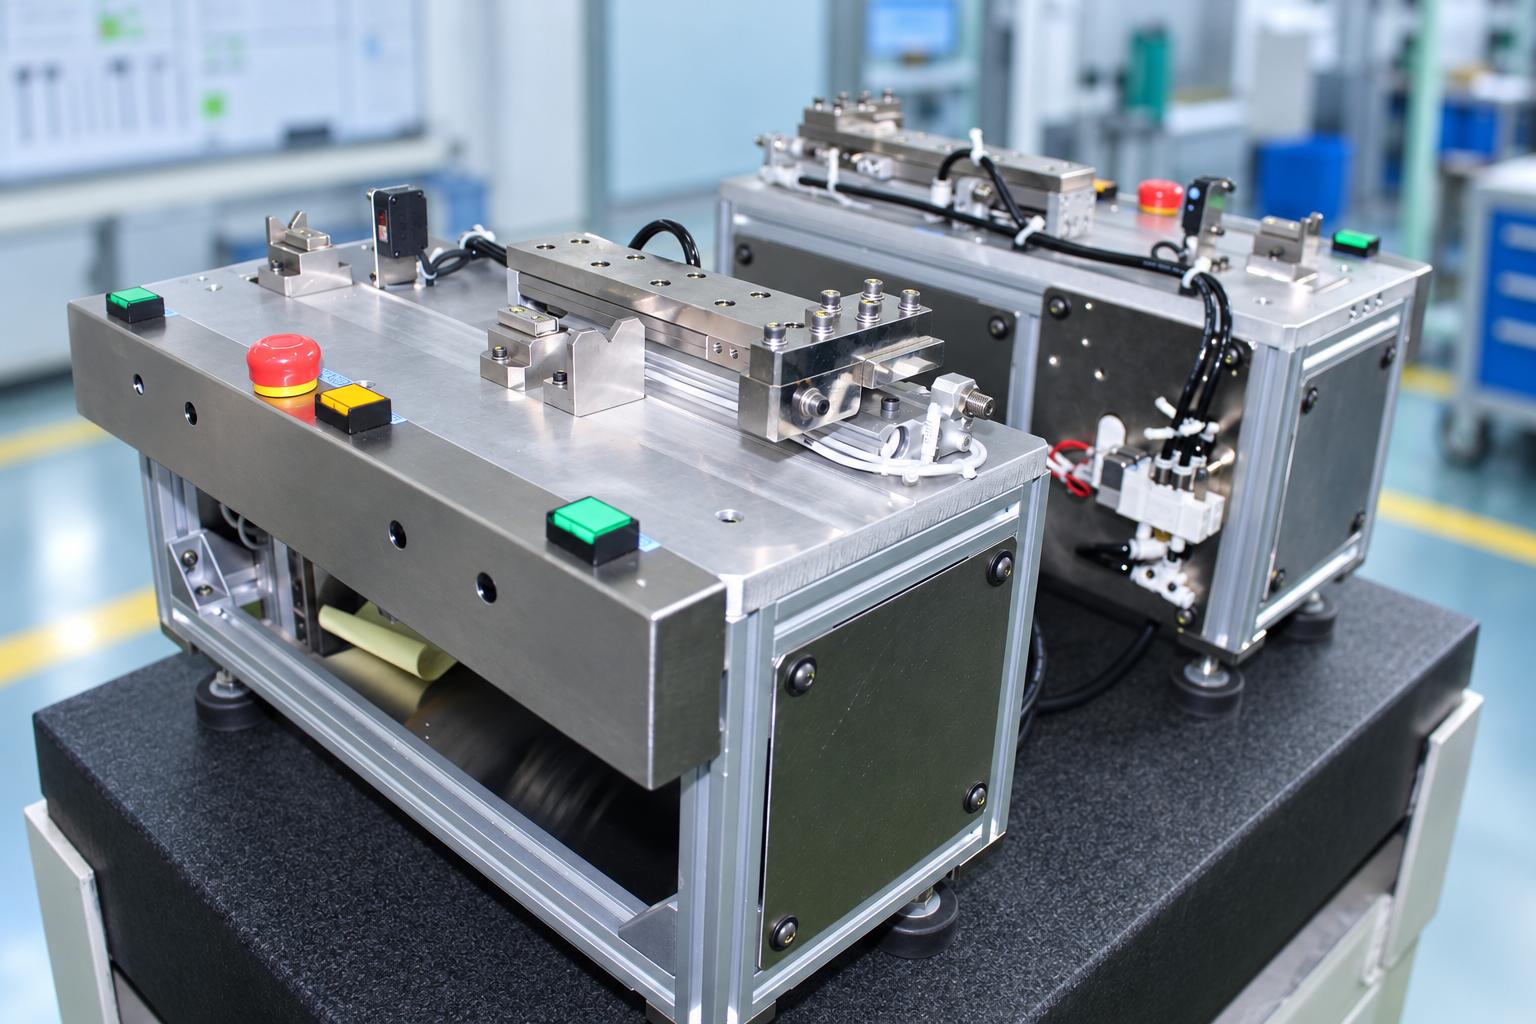
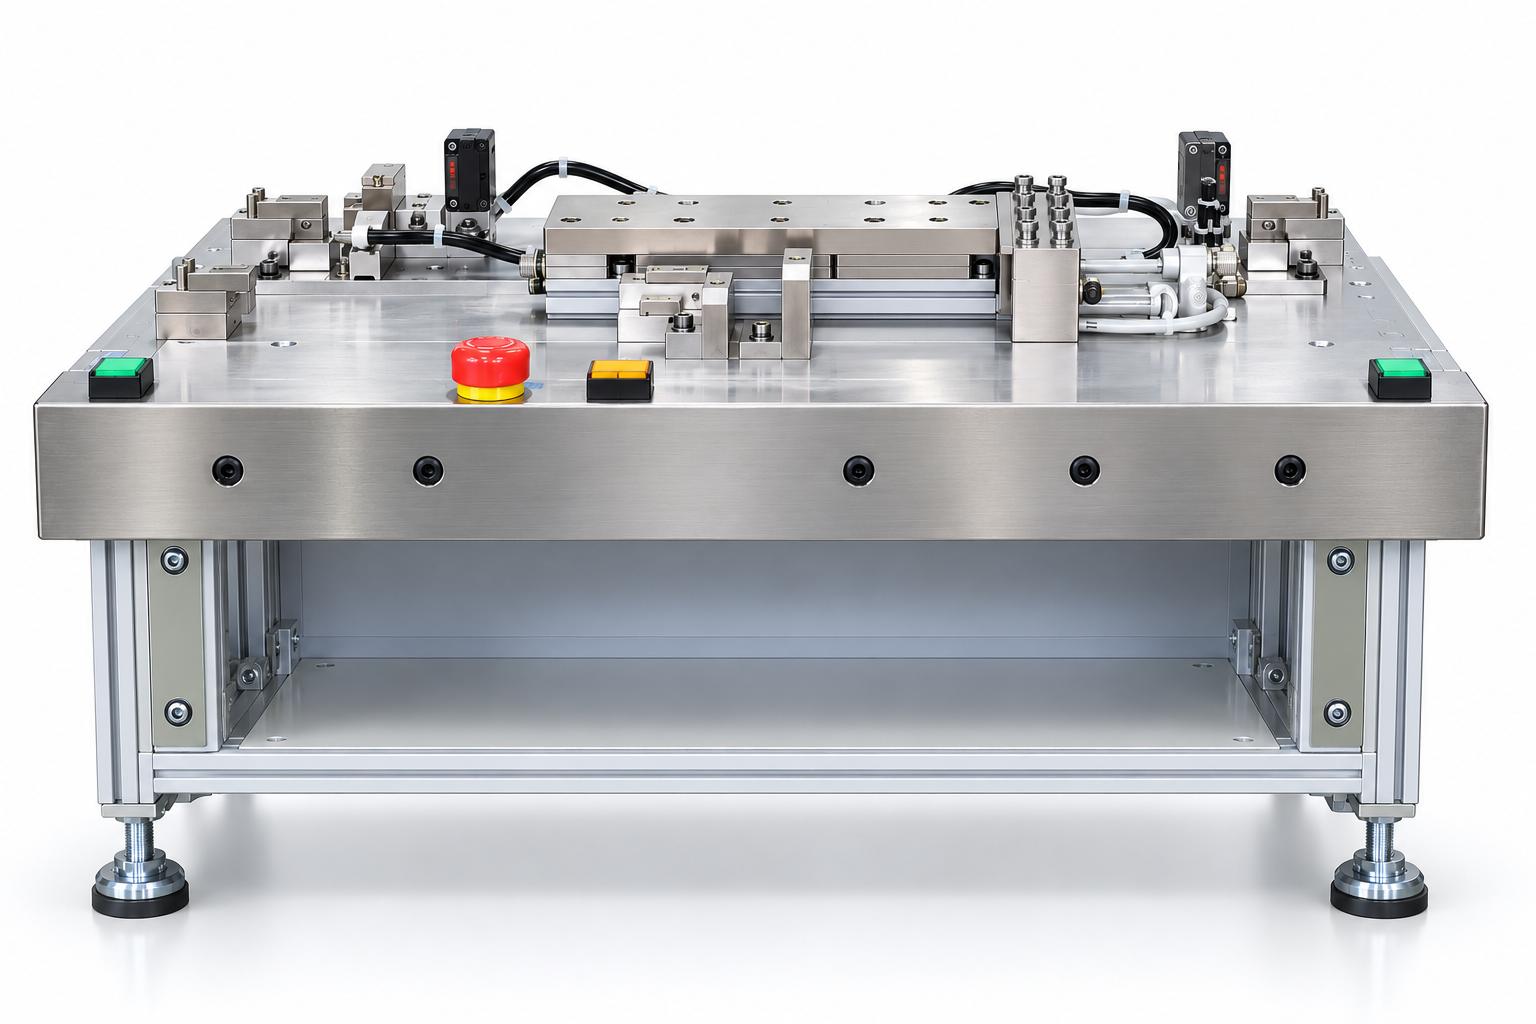
歯車圧入機
歯車圧入機は、エアシリンダを使用してローラーアセンブリに歯車を水平方向から圧入する半自動設備です。本装置は、位置決め治具、圧入機構、ストッパー機構、各種センサーを備え、組立工程における各機構の動作を連携制御します。作業者が部品を所定の位置にセットし、2つの起動ボタンを同時に押すことで圧入サイクルが開始され、完了後に組立品を取り出します。
本装置は圧入作業を機械化することで、手作業による加圧の負担を軽減するとともに、専用治具によって適切な組付け方向の維持を支援します。卓上型の設計により、機械部品や機械ユニットを製造する工場の半自動組立ステーションへの導入に適しています。CNC VINAでは、製品の寸法や仕様に応じて、治具、圧入機構、制御方式のカスタマイズを検討・提案できます。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

歯車圧入機は、エアシリンダを使用してローラーアセンブリに歯車を水平方向から圧入する半自動設備です。本装置は、位置決め治具、圧入機構、ストッパー機構、各種センサーを備え、組立工程における各機構の動作を連携制御します。作業者が部品を所定の位置にセットし、2つの起動ボタンを同時に押すことで圧入サイクルが開始され、完了後に組立品を取り出します。
本装置は圧入作業を機械化することで、手作業による加圧の負担を軽減するとともに、専用治具によって適切な組付け方向の維持を支援します。卓上型の設計により、機械部品や機械ユニットを製造する工場の半自動組立ステーションへの導入に適しています。CNC VINAでは、製品の寸法や仕様に応じて、治具、圧入機構、制御方式のカスタマイズを検討・提案できます。
歯車圧入機とは?
歯車圧入機とは、圧入機構を使用して歯車をシャフトや部品ユニットの所定位置に組み付ける装置です。CNC VINAの歯車圧入機は、エアシリンダ、位置決め治具、センサーを組み合わせ、半自動で圧入組立工程を行います。 ローラーアセンブリの組立工程では、製品の設計要件に従い、歯車をシャフト上の指定位置に正しく取り付ける必要があります。圧入力の作用方向、シャフトの支持位置、治具の位置決め精度は、圧入工程に直接影響する重要な要素です。
CNC VINAのシャフト用歯車圧入機は、水平方向の圧入機構によって組立作業を行います。ローラーアセンブリを支持治具にセットし、歯車をシャフト端部に対応する位置に配置します。起動指令が入力され、所定の動作条件が満たされると、エアシリンダが歯車を指定位置まで押し込みます。 本方式は、部品の供給と完成品の取り出しを作業者が行いながら、圧入工程の機械化を図る製造現場に適しています。
歯車圧入機の特長と導入メリット
CNC VINAの半自動歯車圧入機は、ローラーアセンブリの構造や実際の組立要件に基づいて設計されています。空圧機構、専用治具、制御システムを組み合わせることで、あらかじめ設定された順序に従って組立サイクルを実行します。
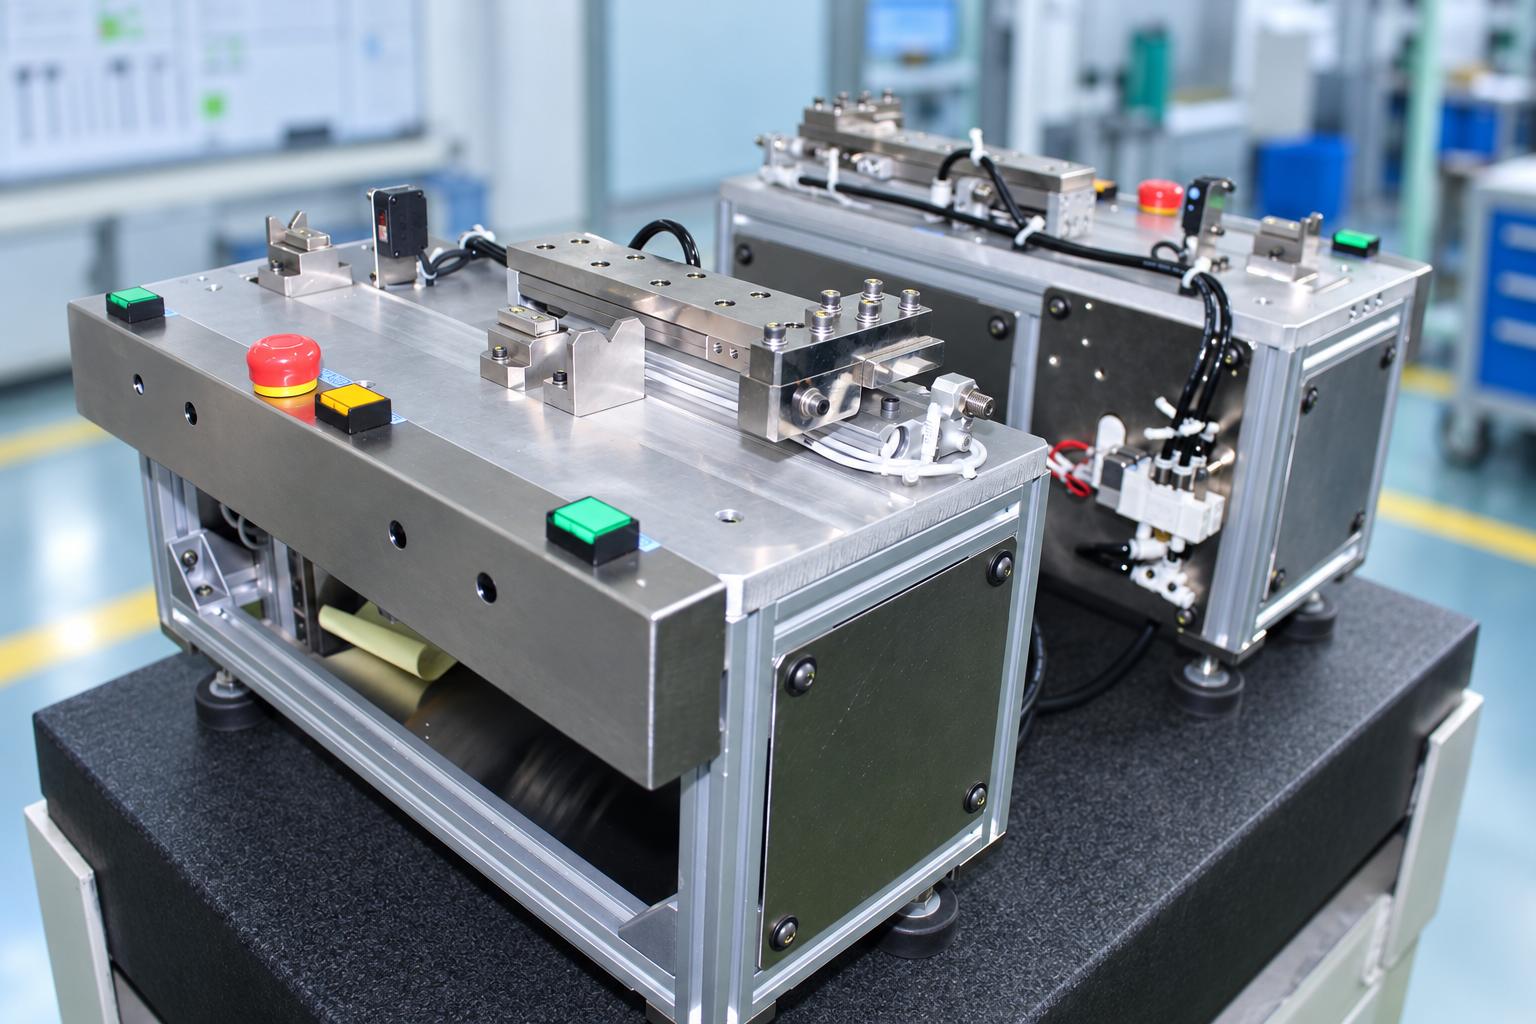
主な特長
- 空圧式圧入機構: エアシリンダによって歯車をローラーアセンブリに水平方向から圧入し、手作業による直接的な加圧作業を機械化します。
- 専用位置決め治具: シャフト支持部および歯車のセット位置は、対象製品の形状や寸法に合わせて設計されています。
- 連動式ストッパー機構: 圧入時に製品の受け位置を確保し、組立完了後は下降して製品を取り出せるようにします。
- PLC・センサー制御: 製品の有無、各機構の動作位置、駆動部の動きを検知・連携させ、組立サイクルを制御します。
- 半自動運転: 作業者が部品をセットし、2つの起動ボタンを同時に押して圧入を開始します。完了後は組立品を取り出します。装置にはリセットボタン、非常停止ボタン、表示灯、警報ブザーが備えられています。
生産現場における導入メリット
手作業による圧入工程の負担軽減
手作業による加圧や手動式の圧入工具に代わり、空圧式圧入機構がエアシリンダによって圧入動作を行います。作業者は部品の準備、位置決め、完成品の取り出しに集中でき、手作業と装置による自動動作の役割を明確に分けることができます。
組付け方向の安定化
歯車圧入用治具は対象製品に合わせて設計されており、シャフトの支持と圧入前の歯車の位置決めを行います。適切な基準位置で部品を保持することで、セット時の姿勢不良による位置ずれの低減に役立ちます。なお、圧入後の組付け品質については、製品の公差および検査基準に基づく確認が必要です。
明確な動作シーケンスの管理
PLCとセンサーを組み合わせることで、起動条件、圧入機構の前進・後退動作、ストッパー機構の位置を監視・制御します。必要な運転条件が満たされない場合には、警報を出して作業者に確認を促すことができます。
半自動組立ステーションへの導入に対応
本装置は卓上型であり、部品の供給と完成品の取り出しを手作業で行う歯車組立工程への設置に適しています。自動化レベルを高める場合には、生産要件に応じて自動供給機構、完成品の取り出し機構、組立後の検査機構などの追加を検討できます。
空圧式歯車圧入機の構造
CNC VINAの歯車圧入機は、位置決め治具、エアシリンダ式圧入ユニット、ストッパー機構、各種センサー、PLC制御装置、空圧システムを主要構成要素としています。各機構はローラーアセンブリへの歯車の圧入方向に合わせて配置されており、作業者が部品をセットし、完成品を取り出すための作業スペースも確保されています。
位置決め治具とシャフト支持部
位置決め治具は、圧入工程においてローラーアセンブリを適切な姿勢で保持する役割を担います。シャフト支持部はローラー軸に沿って配置され、製品を水平方向に保持します。 支持面はローラーシャフトの形状に合わせて設計されており、現行仕様ではマグネットによって部品の保持を補助します。歯車はシャフト端部および圧入機構の動作方向に対応した所定の位置にセットされます。
歯車圧入用治具を設計する際には、基準面、支持部間の距離、接触箇所、荷重を受ける位置を適切に設定する必要があります。長尺シャフトや表面保護が必要な部品については、圧入中も製品を安定して支持できる治具構造が求められます。 異なる寸法のローラーに対応する場合、CNC VINAでは製品群ごとに交換式または調整式の治具を設計することも検討できます。
エアシリンダ式圧入ユニットとストッパー機構
圧入ユニットは、エアシリンダを使用して歯車をローラーシャフトの所定位置に圧入します。圧入ヘッドは歯車の指定された接触部に当たり、水平方向に移動して圧入動作を行います。ガイド機構によって圧入ヘッドの移動方向を維持し、空圧バルブと流量調整弁によってシリンダの前進・後退動作を調整します。必要な圧入力と動作ストロークは、シャフトおよび歯車の寸法、はめあい方式、製品の技術要件に応じて選定する必要があります。これらの条件は、装置設計およびサンプルテストの段階で決定します。
また、本装置には圧入時に製品の受け位置を確保するストッパー機構が備えられています。圧入ヘッドが後退した後、ストッパーが下降し、作業者が組立完了品を取り出せる状態になります。製品が取り出され、所定の位置条件が満たされると、ストッパーは上昇して次のサイクルの準備位置に戻ります。
センサーとPLC制御システム
CNC VINAの半自動組立装置には、治具上のローラーアセンブリの有無を検知する光電センサーが搭載されています。また、位置検出センサーによって圧入シリンダの前進・後退位置、およびストッパー機構の上昇・下降位置を監視します。各センサーからの信号はPLCに入力され、設定された制御プログラムに従って各機構の動作を連携させます。
主な制御機能は以下のとおりです。
- 2つの起動ボタンからの起動指令の受信
- 製品の有無および各機構の位置状態の確認
- 空圧バルブの制御による圧入サイクルの実行
- 位置検出信号の監視と各機構の動作連携
- リセット操作への対応および異常状態の警報表示
現行仕様のセンサーは、装置の状態検出と動作シーケンスの制御を目的としており、圧入品質を直接判定する専用検査システムではありません。
圧入力の監視、歯車の圧入位置の測定、自動品質判定が必要な場合には、CNC VINAにて追加の計測センサーや検査方式の導入を検討できます。
空圧システムと操作部
空圧システムは、エアフィルター、圧力調整器、制御バルブ、エア配管、エアシリンダなどで構成されています。圧入機構とストッパー機構に圧縮空気を供給し、制御プログラムに従って各動作を実行します。 操作部は作業者が操作しやすい位置に配置され、2つの起動ボタン、リセットボタン、非常停止ボタン、表示灯、警報ブザーを備えています。 装置の設置時には、電源、供給空気圧、配管接続部、作業台の安定性、部品のセットおよび取り出しに必要な作業スペースを確認する必要があります。
歯車圧入機の動作原理
歯車圧入機は半自動サイクルで動作します。作業者が部品のセットと組立完了品の取り出しを行い、PLCがセンサーからの信号に基づいて空圧機構の動作を制御します。
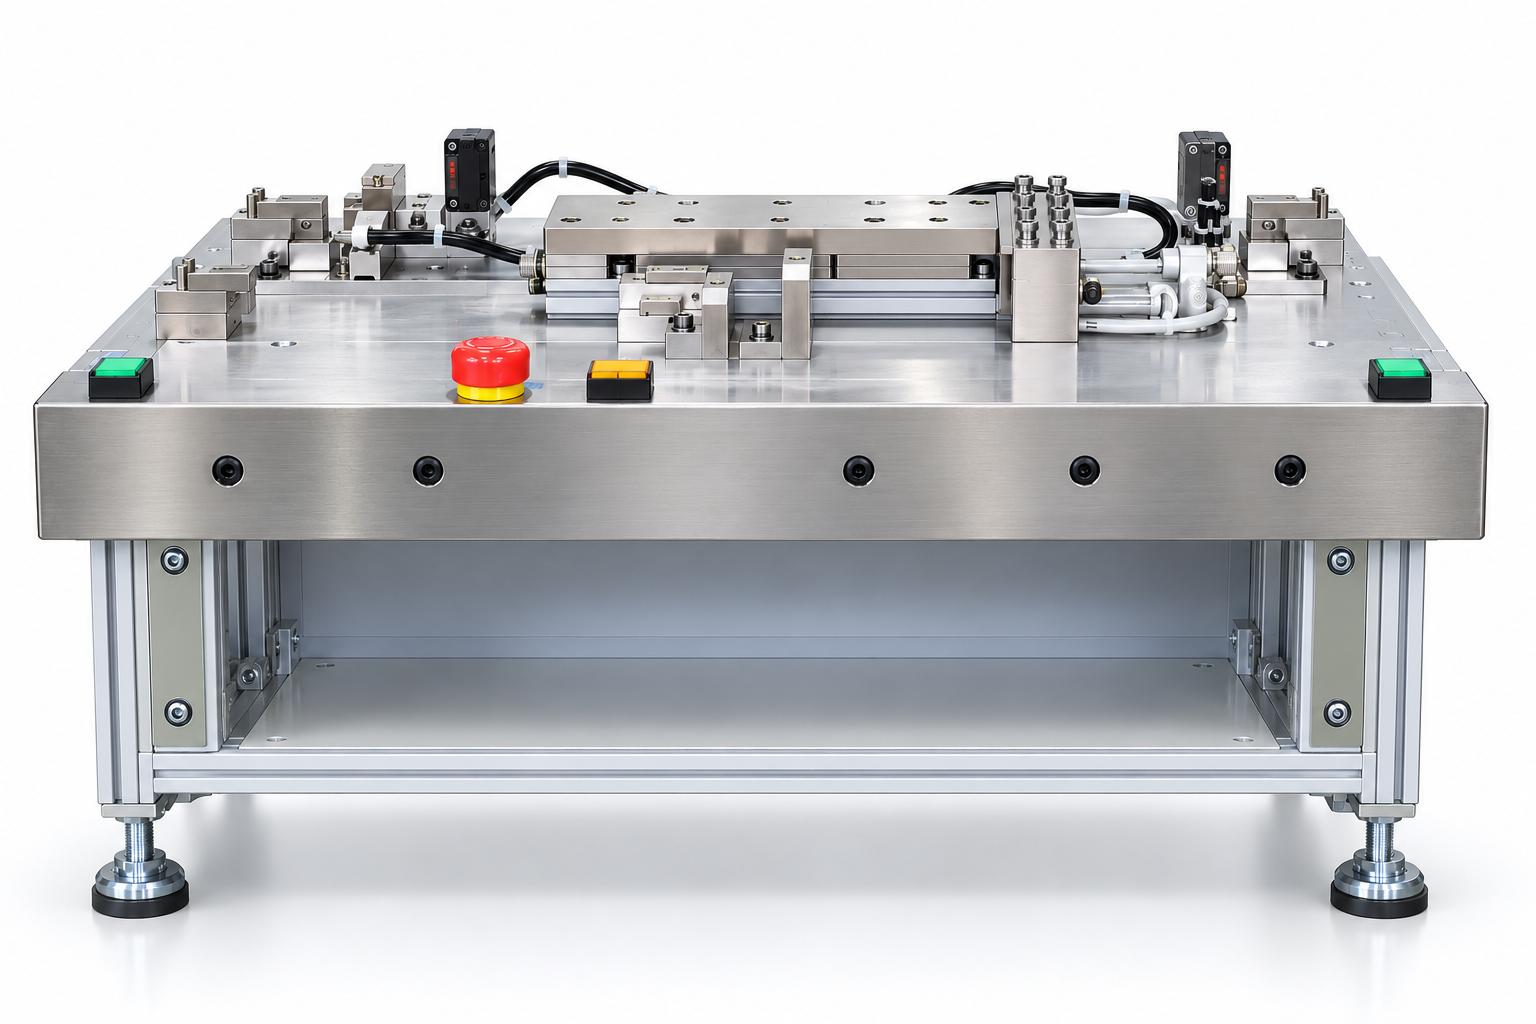
ステップ1:運転準備と原点復帰
作業者は、位置決め治具、圧入ヘッド、電源、圧縮空気の供給状態、および運転条件を確認します。原点位置では、圧入シリンダが後退し、ストッパー機構が上昇した状態になっています。リセットボタンは、操作手順に従って装置の初期化や所定状態への復帰を行う際に使用します。
ステップ2:ローラーアセンブリと歯車のセット
ローラーアセンブリを位置決め治具のシャフト支持部にセットします。歯車はシャフト端部に対応する所定の圧入位置に配置します。光電センサーがローラーアセンブリの有無を検知します。作業者は装置を起動する前に、製品のセット状態と歯車の位置を確認します。
ステップ3:歯車の圧入動作
必要な運転条件がすべて満たされた状態で、作業者が2つの起動ボタンを同時に押します。PLCがエアシリンダを制御し、圧入ヘッドを水平方向に前進させて歯車をローラーシャフトに圧入します。機構がプログラムで設定されたストローク位置に到達すると、圧入ヘッドは初期位置まで後退します。
ステップ4:組立完了品の取り出し
圧入ヘッドが後退した後、ストッパー機構が下降し、製品を取り出すためのスペースを確保します。作業者は、歯車が圧入されたローラーアセンブリを治具から取り出します。製品の有無を示す信号と各機構の位置が所定の条件を満たすと、ストッパーが上昇し、次のサイクルの準備位置に戻ります。
運転中に製品検知信号が得られない場合や、機構が所定位置に到達していない場合は、再起動する前に原因を確認する必要があります。また、部品をセットしたものの圧入を実行していない場合も、装置の操作手順および警報に関する指示に従って対応する必要があります。
歯車圧入機の技術仕様
以下は、CNC VINAのローラーアセンブリ用歯車圧入機の参考技術仕様です。実際の装置構成は、対象製品の要件や生産条件に応じて変更できます。
| 項目 | 参考仕様 |
|---|---|
| 対象工程 | ローラーアセンブリへの歯車圧入 |
| 圧入方式 | 水平方向からの圧入 |
| 運転方式 | 半自動 |
| 駆動機構 | 圧入用エアシリンダ、ストッパー用エアシリンダ |
| 電源 | AC 220 V、単相 |
| 制御電源 | DC 24 V |
| カタログ記載の電源容量 | 0.1 kVA |
| 参考供給空気圧 | 0.5 MPa |
| 参考サイクルタイム | 4秒 |
| 制御システム | PLC |
| センサー | 製品有無検知センサー、位置検出センサー |
| 操作部 | 起動ボタン2個、リセットボタン、非常停止ボタン、表示灯、警報ブザー |
| 設置方式 | 卓上設置 |
注記: サイクルタイム4秒は参考値であり、試運転時に測定範囲を確認する必要があります。この数値だけで実際の生産能力を判断することはできません。部品のセット、完成品の取り出し、異常発生時の対応時間が公表サイクルに含まれていない場合は、別途考慮する必要があります。使用空気圧および電源容量については、実際の装置仕様との照合が必要です。また、0.1 kVAはコンプレッサーなどの圧縮空気供給設備を含むシステム全体のエネルギー消費量を示すものではありません。
製造現場における歯車圧入機の用途
CNC VINAの歯車圧入機は、ローラーアセンブリへの歯車圧入工程を目的として開発されています。また、位置決め治具と空圧式圧入機構の基本構成は、その他の機械部品組立ステーションの設計にも応用を検討できます。
ローラーアセンブリへの歯車圧入
本装置の主な用途です。ローラーシャフトの所定位置に歯車を圧入し、その後の検査工程や次の組立工程へ製品を引き渡します。組付け方向が明確で、専用治具による位置決めが可能であり、必要な圧入力が空圧式圧入機構の能力範囲内にある製品に適しています。
小型動力伝達ユニットの組立
シャフト端部に歯車を取り付ける小型動力伝達ユニットでは、シャフト支持治具と水平方向の圧入機構を組み合わせた方式を検討できます。異なる製品に適用する場合は、部品寸法、材質、はめあい方式、必要な圧入力、接触位置を明確にする必要があります。治具および駆動機構は、各製品の組立条件に合わせて設計します。
プーリー・ブッシュ圧入ステーションのカスタム設計
歯車以外にも、プーリー、ブッシュなど、シャフトへの圧入が必要な部品に対して、本装置の圧入方式を応用できるか検討することが可能です。これらは現行装置の標準機能ではなく、個別設計による拡張用途です。CNC VINAでは、図面、製品サンプル、工程要件に基づいて適用可能性を評価したうえで、適切な装置構成を提案します。
半自動組立ラインへの組み込み
ローラーアセンブリ用圧入機は卓上型のため、生産ライン内の独立した組立ステーションとして設置することに適しています。導入時には、部品供給トレー、完成品収納トレー、作業スペース、前後工程のサイクルタイムなどを考慮する必要があります。部品の自動供給や完成品の自動取り出しが必要な場合、CNC VINAでは新たな装置設計の一環として、追加機構の導入を検討できます。
歯車圧入機に関するよくあるご質問
CNC VINAの歯車圧入機は部品の自動供給に対応していますか?
現行仕様は半自動運転方式です。作業者が歯車とローラーアセンブリを治具にセットし、組立完了品を取り出します。圧入動作は設定されたプログラムに従って装置が自動で実行します。ご要望に応じて、自動供給機構の追加を検討できます。
圧入後の組付け品質を自動検査できますか?
現行仕様のセンサーは、ローラーアセンブリの有無と各機構の動作位置を検知するためのものです。圧入品質の自動検査を行う場合は、製品の検査基準に応じて、圧入力測定、圧入位置の監視、その他の検査方式を追加する必要があります。
異なるサイズの歯車やローラーに対応できますか?
寸法の異なる複数の製品を対象とした装置設計を検討できます。共通設備での対応可否は、部品寸法、圧入位置、必要な圧入力、治具の調整範囲によって異なります。具体的な仕様はサンプルテストによって確認します。
サイクルタイム4秒は製品1個の完成時間ですか?
4秒は参考サイクルタイムであり、試運転時に測定範囲を確認する必要があります。実際の製品1個当たりの所要時間を算出するには、部品のセット、完成品の取り出し、組立ステーションの運転条件も考慮する必要があります。
カスタム装置を依頼する際には、どのような情報が必要ですか?
製品図面、歯車およびローラーアセンブリのサンプル、組立後の品質要件、目標生産数量、装置の設置条件などをご提供ください。これらの情報をもとに、CNC VINAが適切な治具、圧入機構、制御方式を検討します。
CNC VINAによるカスタム歯車圧入機の設計・製作
CNC VINAは、産業用機械の設計・製作および自動化システム分野で培った経験を活かし、お客様の製品仕様や生産要件に合わせた歯車圧入機をご提供しています。装置は、技術図面、実際の製品サンプル、組立工程に求められる技術基準に基づいて設計・開発します。
ローラーアセンブリ用半自動歯車圧入機のほか、CNC VINAでは、ご要望に応じて位置決め治具、圧入機構、制御システムの変更や追加機能の導入も検討できます。設計段階では、必要な圧入力、動作ストローク、圧入位置、品質検査方法を明確にします。装置の適合性は、製品サンプルによる試験と、事前に合意した検収基準に基づいて評価します。
CNC VINAでは、半自動組立装置やカスタム圧入設備に関するご相談を承っております。お客様の生産工程に適した設備をご提案いたしますので、お気軽にお問い合わせください。
ベトナム技術応用・CNC株式会社(CNC VINA)
工場: ベトナム・ハノイ市ダンフオン県ドンタップ社、ソンクン工業地区
事務所: ベトナム・ハノイ市フージエン坊ホートゥンマウ通り136番地、ROX Tower Goldmark City
電話: +84 916 639 355 / +84 915 744 664
ウェブサイト: https://cncvina.com.vn ; https://cncvina.net ; https://cncviname.com.vn