Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

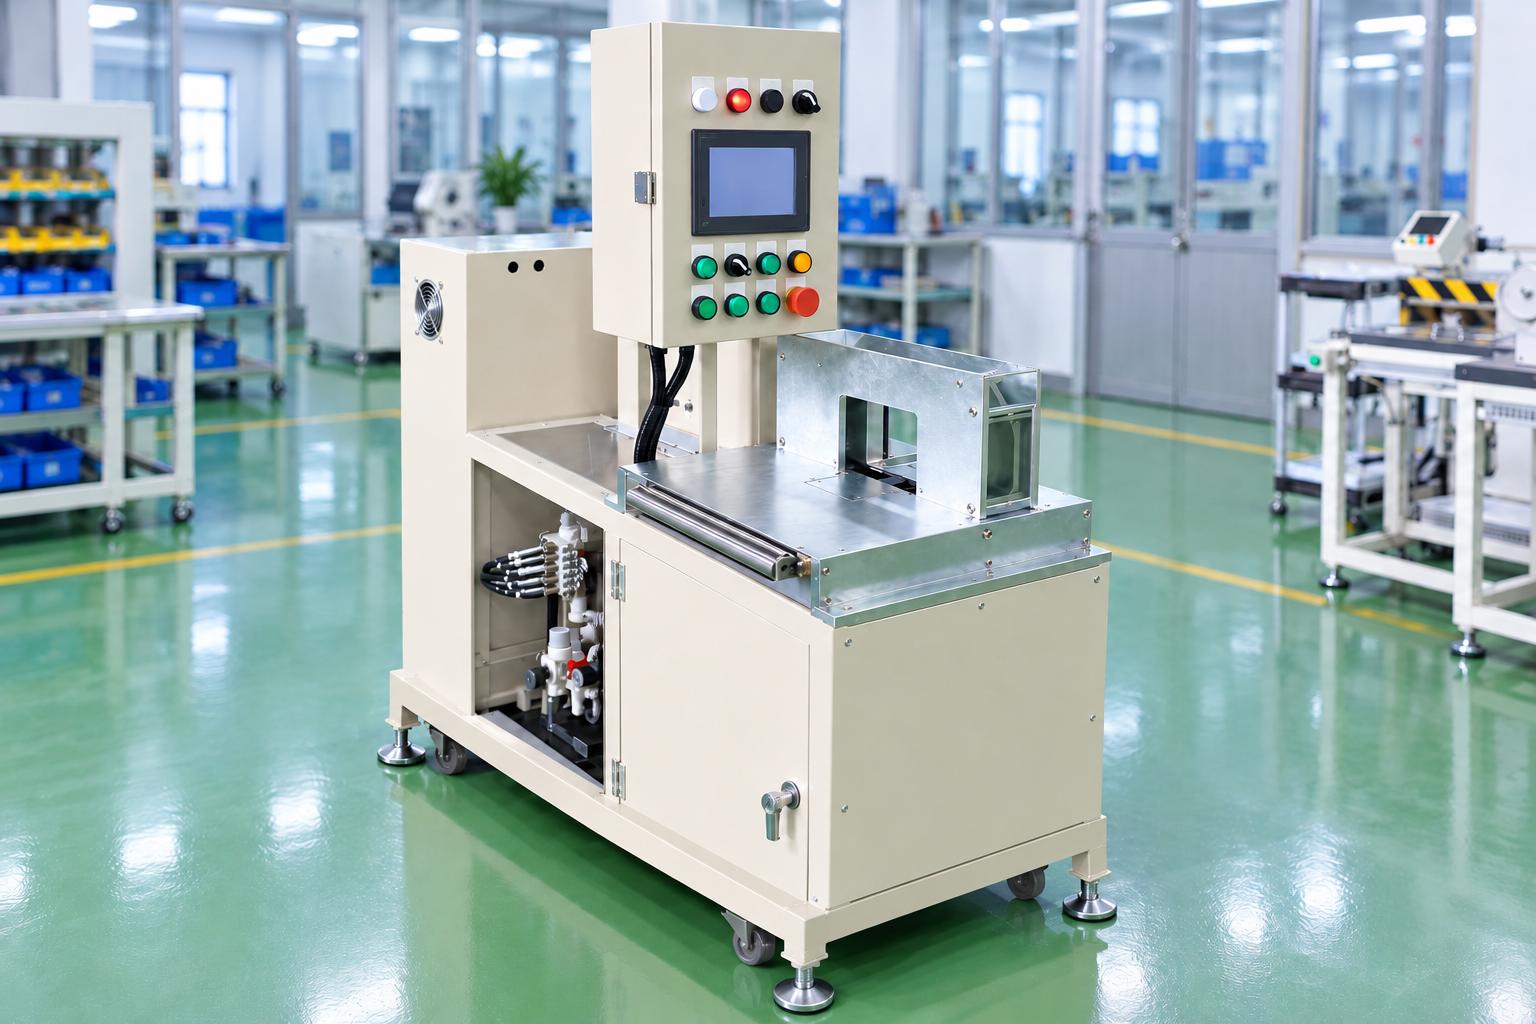

の自動超音波樹脂バンド結束機
CNC VINAの自動超音波樹脂バンド結束機は、樹脂製バンドを用いて製品を自動で結束・固定する工程を自動化する装置です。バンドの供給、ガイド、張力付与、切断、超音波溶着までの一連の動作を、設定された制御シーケンスに従って実行します。モーター、空圧機構、センサーおよび制御装置が連携し、結束工程を安定して制御します。これにより、手作業を削減するとともに、バンドの位置精度を維持し、包装工程の標準化を支援します。CNC VINAでは、製品の寸法、バンドの材質、実際の運用条件に応じて、バンド供給機構、ガイド経路、張力制御機構および溶着ユニットを設計・製作します。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

CNC VINAの自動超音波樹脂バンド結束機は、樹脂製バンドを用いて製品を自動で結束・固定する工程を自動化する装置です。バンドの供給、ガイド、張力付与、切断、超音波溶着までの一連の動作を、設定された制御シーケンスに従って実行します。モーター、空圧機構、センサーおよび制御装置が連携し、結束工程を安定して制御します。これにより、手作業を削減するとともに、バンドの位置精度を維持し、包装工程の標準化を支援します。CNC VINAでは、製品の寸法、バンドの材質、実際の運用条件に応じて、バンド供給機構、ガイド経路、張力制御機構および溶着ユニットを設計・製作します。
自動超音波樹脂バンド結束機とは?
自動超音波樹脂バンド結束機とは、バンドの供給・ガイド機構によって製品の周囲に樹脂製バンドを送り込み、所定の張力を与えたうえでバンドを切断し、超音波溶着によって接合する装置です。あらかじめ設定された制御シーケンスに従って各動作を実行するため、結束位置の安定性と繰り返し動作の再現性が求められる包装工程に適しています。手作業による結束とは異なり、複数の工程を一つのシステムに集約できる点が特長です。作業者が製品を所定の位置にセットすると、装置が設定された順序に従って結束作業を行います。生産要件に応じて、ガイド機構、バンドの張力および溶着条件を調整し、製品ごとの仕様に対応できます。
装置の構造と主要機能ユニット
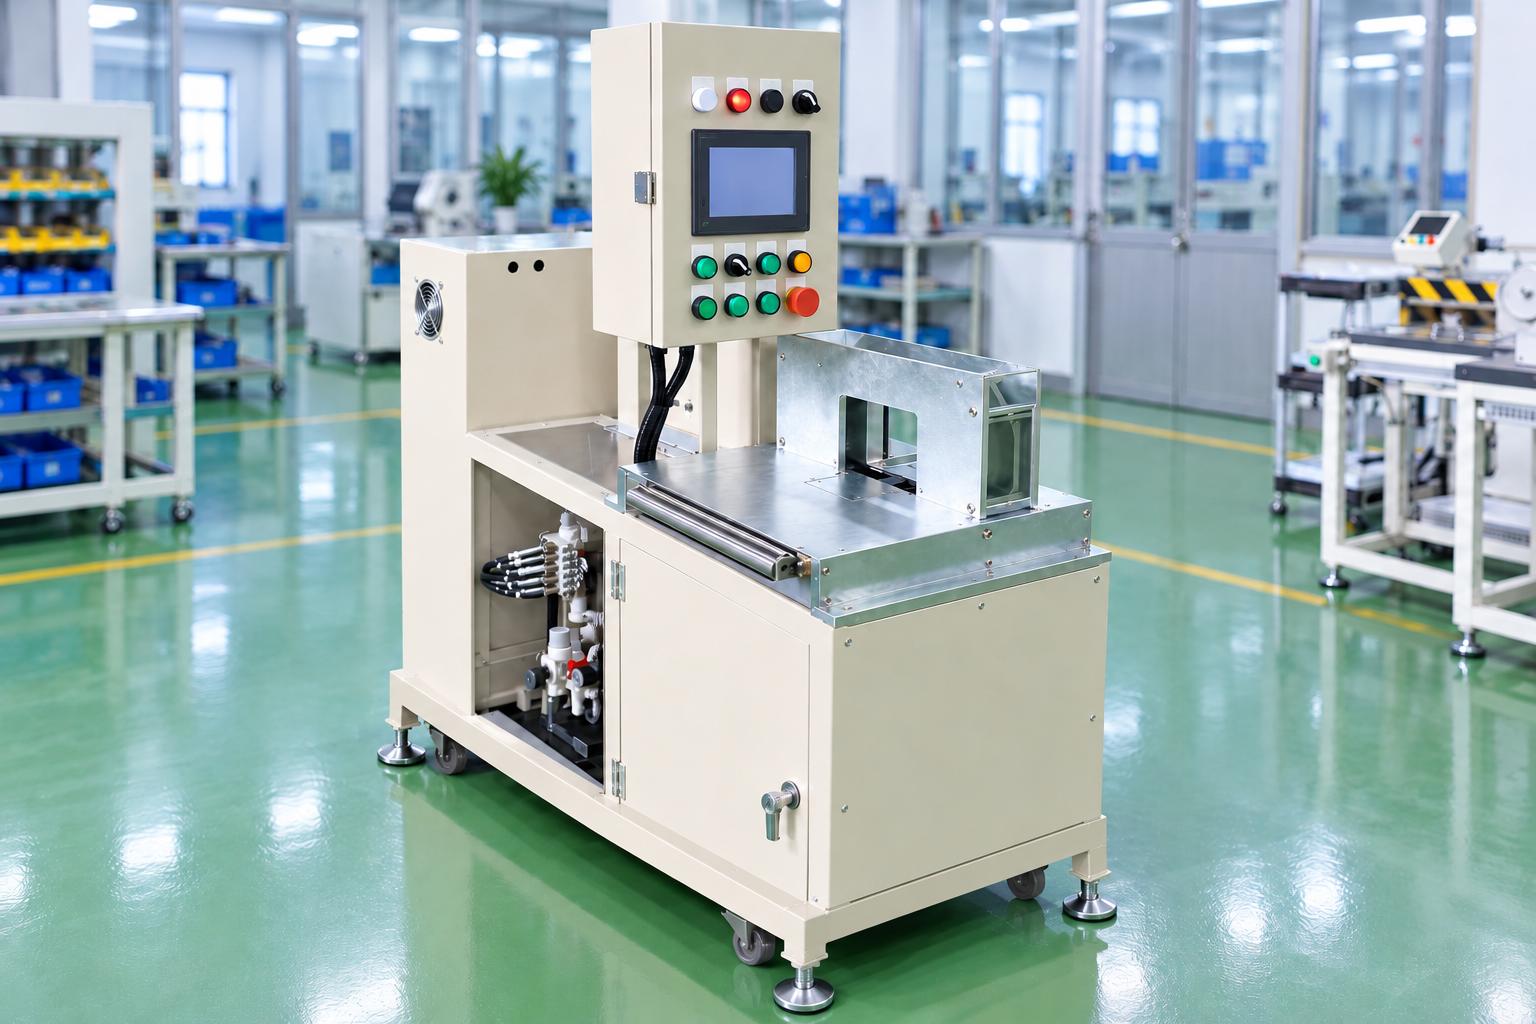
バンド供給ユニット
バンドは供給リールにセットされ、ガイド機構へ送り込まれます。供給モーター、バンド検知センサーおよび中間バンド保持部を組み合わせることで、各サイクルの開始前に必要なバンド量を安定して供給できるようにします。
ガイド・バンド巻き付けユニット
ガイドユニットは、製品の所定位置にバンドを導きます。動作開始後、スライド機構とクランプ機構が連動し、結束対象の形状に沿ってバンドを巻き付けます。また、切断・溶着工程に移行するまで、バンドを所定の位置に保持します。
バンド引き出し・張力制御ユニット
バンド引き出しモーターは、設定された送り量またはトルクに基づいて動作します。これにより、バンドの送り量と製品に対する締め付け具合を制御し、製品の特性に応じた結束を実現します。
バンド切断ユニット
バンドが所定の位置に達し、必要な保持力が確保されると、切断機構がバンドを供給リールから切り離します。カッターは溶着・切断ユニット内に配置され、結束シーケンスに連動して動作します。
超音波溶着ユニット
重ね合わせた2層のバンドを加圧保持し、超音波振動によって溶着します。溶着時間や作動シーケンスは制御システムで設定でき、用途ごとの材料特性や接合要件に対応します。
空圧システム
クランプ、押し出し、スライド、昇降などの各機構は、空圧シリンダーによって駆動されます。エア処理ユニットには圧力計、減圧弁、制御バルブなどを備え、安定した動作状態を維持します。
電気・制御システム
本装置は、産業用PLC、操作パネル、サーボモーター、バンド供給モーター、位置検出センサーおよびバンド検知センサーで構成されます。標準的な構成例では三菱電機製PLCを採用します。その他のプロジェクトでは、顧客の要求に応じてKEYENCE、三菱電機、Siemensなどの制御機器、または同等品を選定できます。
主な特長
- バンド供給、ガイド、張力制御、巻き付け・結束、切断、超音波溶着までの工程を一連のサイクルに統合しています。
- バンドの重ね合わせ部分を直接溶着するため、溶着方式に適した構成では別体の結束金具を使用せずに接合できます。
- バンドの種類に応じて、供給速度の高速・低速切り替えや加減速時間を設定できます。
- バンドの送り量または設定トルクに基づく引き出し制御により、製品に対する締め付け具合を調整できます。
- バンドの供給状態、位置、シリンダーの動作状態をセンサーで監視し、次工程への移行条件を確認します。
- 操作パネルでバンド供給サイクル数と結束完了製品数をカウントできます。
- 手動モードによる各機構の位置調整と、自動モードによる一連の結束運転に対応します。
- 保護扉、サーボモーター、溶着ユニット、バンド供給、センサー、サイクル時間などの異常を監視し、警報を出力できます。
動作原理
バンドは供給リールから引き出され、ガイドユニットを通って作業エリアへ送られます。システムが運転可能な状態になると、供給モーターが設定速度に従ってバンドを送り出します。
- バンドを所定の待機位置まで送り、センサーで位置を確認します。
- 製品を結束位置にセットし、ガイド機構によってバンドを結束対象の周囲に巻き付けます。
- クランプ機構と引き出し機構が連動し、設定プログラムに従ってバンドの締め付け具合または張力を調整します。
- 切断機構が使用済みのバンドを供給リールから切り離します。
- 超音波溶着ユニットがバンドの両端を重ね合わせて加圧し、溶着します。
- 溶着完了後、各機構がバンドを解放して初期位置に復帰し、次のサイクルに備えます。
バンド供給速度、送り量、引き出しトルク、溶着時間、各機構の動作間隔は、操作パネルから設定できます。これらのパラメーターは、バンドの材質や製品ごとの包装要件に応じて調整します。
制御・監視機能
本装置は手動モードと自動モードを備えています。手動モードでは、技術者が溶着ユニット、押し出し機構、カッター、ガイドユニット、バンド供給モーター、各空圧シリンダーを個別に動作させ、点検・調整できます。自動モードでは、あらかじめ設定されたシーケンスに従って結束工程全体を実行します。 操作パネルでは、バンド供給条件、速度、加減速、送り量、引き出しトルク、溶着時間、エアブロー時間、サイクル時間などを設定できます。また、制御装置がセンサー信号を監視し、バンドの位置未到達、供給時間超過、各機構のストローク未完了などの異常を検出します。
安全機能・警報
本装置には、保護扉、扉スイッチ、非常停止ボタン、ブザーおよび状態表示灯などを搭載できます。保護扉が閉じていない場合や、サーボモーター、溶着ユニット、センサーなどに異常が発生した場合は、システムが動作を停止し、操作パネルに警報を表示します。ガイドユニット、カッター、溶着ユニットおよび各空圧シリンダー間にインターロックを設けることで、動作順序の誤りを抑制します。また、警報履歴を確認することで、技術者が運転中に発生した異常の種類を特定しやすくなります。
自動超音波樹脂バンド結束機の技術仕様
以下は、実際の装置構成を参考にまとめた仕様例です。製品寸法、バンドの種類、包装要件および個別プロジェクトの設計条件に応じて、各仕様は変更される場合があります。
| 項目 | 参考仕様 |
|---|---|
| 装置名称 | 自動超音波樹脂バンド結束機 |
| 主な機能 | バンド供給、巻き付け・結束、張力制御、切断、超音波溶着 |
| 装置外形寸法 | 約1,280 × 540 × 1,527 mm |
| 作業高さ | 床面から約950 mm |
| 主電源 | 単相 AC 220 V、50 Hz |
| 電源容量 | 約1 kVA |
| 制御電源 | DC 24 V |
| 使用空気圧 | 約0.4~0.6 MPa |
| バンド接合方式 | 超音波溶着 |
| バンド供給機構 | 供給モーターおよび監視センサー |
| 引き出し力の制御方式 | 送り量または設定トルクによる制御 |
| 駆動機構 | サーボモーターおよび空圧シリンダー |
| 制御システム | 産業用PLC(参考構成:三菱電機製) |
| 操作インターフェース | 産業用操作パネル |
| 運転モード | 手動/自動 |
| カウンター機能 | バンド供給サイクル数および結束完了製品数のカウント |
| バンドの材質・寸法 | 製品仕様および包装要件に応じて選定 |
設置前には、装置寸法、電源仕様、電源容量、使用空気圧、使用するバンドの種類を確認する必要があります。また、引き出し力や溶着時間に関する設定値は、実際の製品を用いた試験を行ったうえで、最終仕様を確定します。
自動超音波樹脂バンド結束機の用途
自動超音波樹脂バンド結束機は、保管、輸送、または次工程への移送前に、樹脂製バンドで製品を束ねたり固定したりする工程に適しています。工場のレイアウトや生産方式に応じて、独立した包装ステーションとして設置することも、生産ラインに組み込んで使用することも可能です。

主な用途例は以下のとおりです。
- 単体製品の結束: 包装や輸送の前に、製品を所定の位置で固定します。
- 複数部品の一括結束: 複数の部品や製品をひとまとめにし、管理、保管、輸送を容易にします。
- 軟質・半軟質製品の結束: 製品の変形を抑えるため、バンドのガイド経路や引き出し力を適切に調整します。
- 包装工程の自動化: バンドの引き出し、張力付与、切断、接合などの手作業を削減します。
- 生産ラインへの組み込み: 設計仕様に応じて、組立、製品仕上げ、出荷準備などの工程と連携させます。
適用可否は、製品の形状、バンドの材質、結束位置、必要な保持力によって異なります。特に超音波溶着によるバンド接合を行う場合は、装置の構成を選定する前に、これらの条件を明確にすることが重要です。
自動超音波樹脂バンド結束機のメンテナンス
定期的なメンテナンスは、バンド供給機構、空圧システム、切断機構および溶着ユニットの安定稼働を維持するうえで重要です。主な点検項目は以下のとおりです。
- シャフト・軸受・スライド機構: 摺動状態、ガタつき、異音、潤滑状態を確認します。
- モーター・駆動機構: 振動、接続部の状態、異常警報の有無を確認します。
- カッター: 刃先の鋭さ、摩耗状態、バンドの切断性能を確認します。
- 空圧システム: 使用圧力、配管、バルブ、エア漏れの有無を確認します。
- センサー・溶着ユニット: 技術資料に従って、信号、接続部および動作状態を確認します。
- ボルト・締結部: 特に頻繁に動作する機構を中心に、緩みや締結状態を確認します。
メンテナンスの周期は、稼働頻度と実際の装置構成に応じて設定する必要があります。清掃や部品交換を行う際は、電源と圧縮空気の供給を遮断し、安全手順に従って残圧を解放してから作業してください。
自動超音波樹脂バンド結束機に関するよくある質問
自動超音波樹脂バンド結束機はどのような用途に適していますか?
保管、輸送、または次工程への移送前に、樹脂製バンドで製品を束ねたり固定したりする工程に適しています。製品の形状、バンドの材質、必要な保持力に応じて、適切な装置構成を選定する必要があります。
超音波溶着では結束金具が必要ですか?
適切な直接溶着方式を採用した構成では、重ね合わせたバンド同士を溶着して接合するため、別体の結束金具は不要です。ただし、実際に使用するバンドの種類に応じて、溶着の可否と接合品質を事前に確認する必要があります。
バンドの張力は調整できますか?
参考構成では、設定された送り量またはトルクに基づいてバンドの引き出し動作を制御できます。バンドが緩みすぎたり、製品に影響を与えるほど強く締め付けたりしないよう、製品の特性に合わせて設定値を調整します。
使用するバンドの寸法は固定されていますか?
バンドの寸法と材質は、製品の仕様および包装要件に応じて決定します。装置を選定する前に、実際に使用するバンドのサンプルを提供し、供給、引き出し、切断、溶着の各動作を確認することを推奨します。
どのメーカーのPLCを使用していますか?
参考構成では、三菱電機製PLCを採用しています。新規プロジェクトでは、顧客の技術要件や設備規格に応じて、適切な制御システムを選定できます。
バンド供給時の異常を検出できますか?
センサーによって、バンドの供給状態と位置を監視します。装置の構成に応じて、設定時間内にバンドが所定の位置に到達しない場合や、各機構の動作が所定のストロークを完了しない場合に、警報を出力できます。
超音波溶着の時間は調整できますか?
はい。溶着時間や関連する待機時間は、操作パネルから設定できます。適切な設定値は、使用するバンドの材質と実際に求められる接合品質を確認したうえで決定します。
CNC VINAのオーダーメイド自動超音波樹脂バンド結束機
CNC VINAの自動超音波樹脂バンド結束機は、工業用包装工程におけるバンド供給、巻き付け・結束、張力制御、切断、接合の各作業を自動化するために設計されています。用途に応じて、バンド供給機構、ガイド経路、治具、引き出し力、溶着条件などを調整できます。 設計仕様は、バンドの材質、製品寸法、必要な保持力、工場内の設置条件などを踏まえて決定します。用途に適した装置構成を選定することで、包装作業の標準化を促進し、既存の生産工程への設備導入も円滑に進められます。CNC VINAは、顧客の要求に応じた産業機械、治具、自動化設備の設計・製作で培った経験を生かし、それぞれの生産現場の条件に適したソリューションを提供します。
ベトナム技術応用・CNC株式会社(CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM)
工場: ベトナム、ハノイ市、ダンフオン県、ドンタップ社、ソン・クン工業団地内
オフィス: Rox Tower Goldmark City, 136 Hồ Tùng Mậu, Phú Diễn区、ハノイ市、ベトナム
電話番号: +84 916 639 355 / +84 915 744 664
ウェブサイト: www.cncvina.com.vn / www.cncvina.net