Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

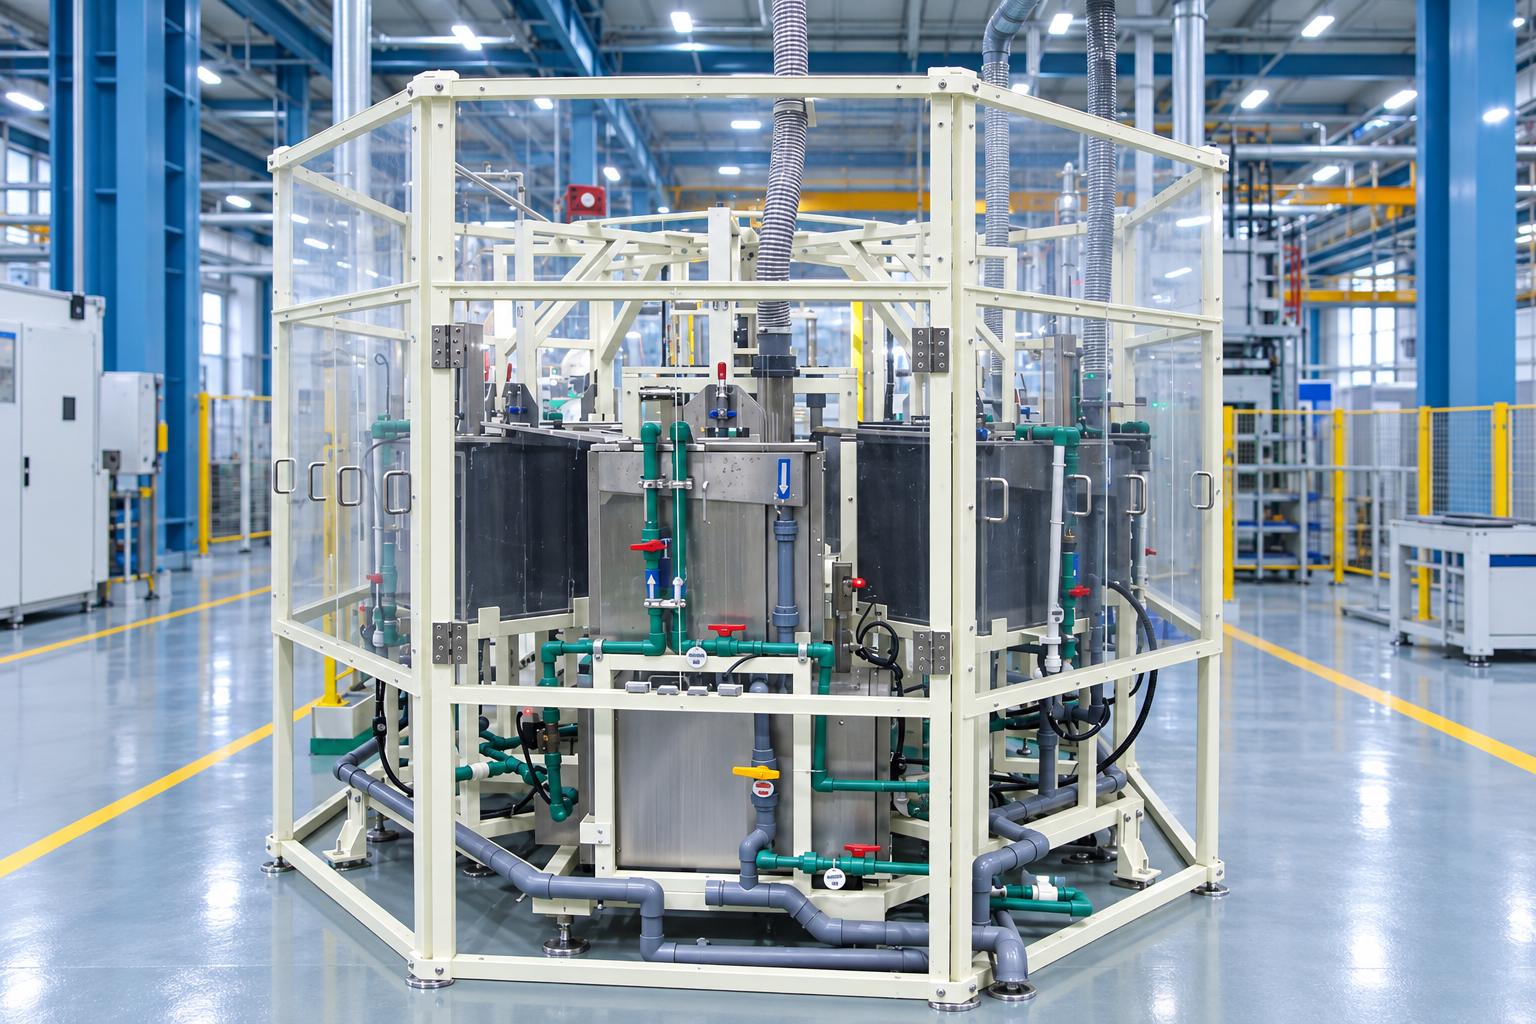
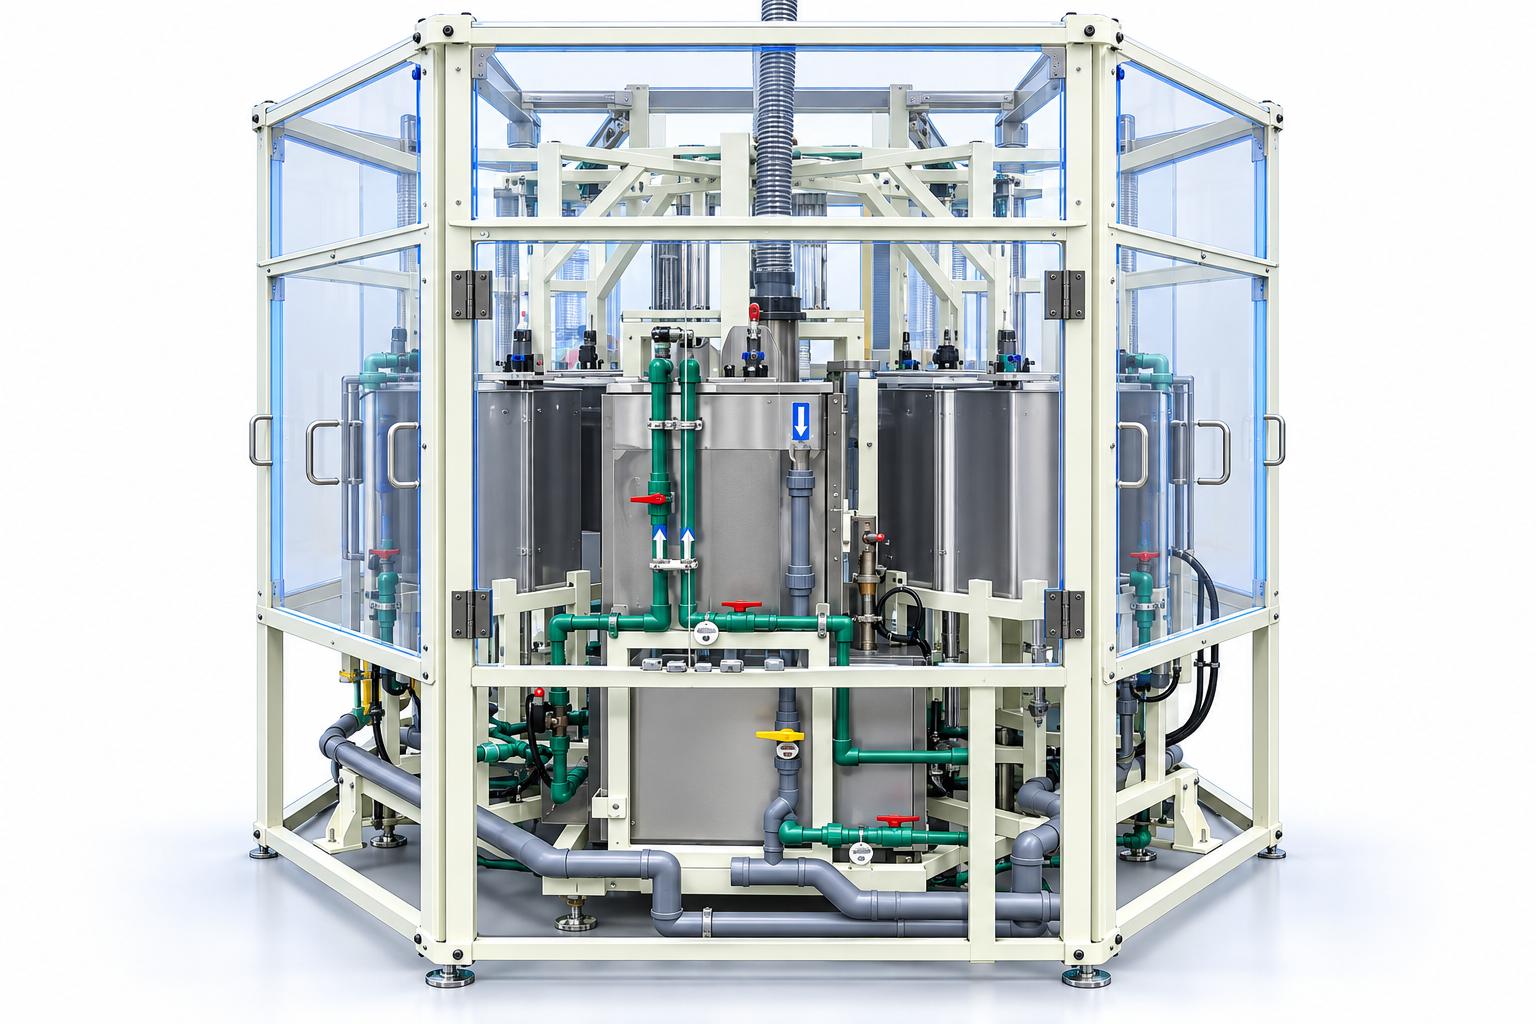
自動錫めっきシステム
CNC VINAの自動錫めっきシステムは、インデックス回転機構と昇降機構を組み合わせ、製品を取り付けた治具を各処理槽へ順次搬送します。紹介する構成は、製品の投入・取り出し位置1か所と、中央の回転ユニットを囲む7つの処理槽からなる、合計8つの作業位置を備えています。
作業者は所定の作業位置で製品を治具に取り付け、処理完了後の製品を取り出します。システムは設定時間に基づいて位置決め回転、昇降、浸漬を自動で行い、温度、液面レベル、機構の動作状態を監視します。本システムは、複数の処理槽を所定の順序で通過させながら浸漬処理を行う必要がある錫めっき工程に適しています。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

CNC VINAの自動錫めっきシステムは、インデックス回転機構と昇降機構を組み合わせ、製品を取り付けた治具を各処理槽へ順次搬送します。紹介する構成は、製品の投入・取り出し位置1か所と、中央の回転ユニットを囲む7つの処理槽からなる、合計8つの作業位置を備えています。
作業者は作業位置で製品を治具に取り付け、処理が完了した製品を取り出します。システムは設定時間に従って位置決め回転、昇降、浸漬を自動で行い、温度、液面レベル、機構の動作状態を監視します。CNC VINAが設計するインデックス回転式錫めっきシステムは、複数の処理槽で所定の順序に従って浸漬処理を行う必要がある錫めっき工程に適しています。
表面処理工程における役割
複数の処理槽間で製品を手作業で移動させる場合、作業者は製品の引き上げ、次の槽への移動、浸漬時間の管理を行う必要があります。本システムは、共通の回転機構と昇降機構によってこれらの動作を自動化し、繰り返し生産における処理手順の標準化を支援します。
処理槽を回転軸の周囲に配置することで、製品の搬送経路を1つのコンパクトな装置に集約できます。作業者は1か所の作業位置で製品の投入・取り出しを行い、治具が製品を各工程へ順次搬送します。
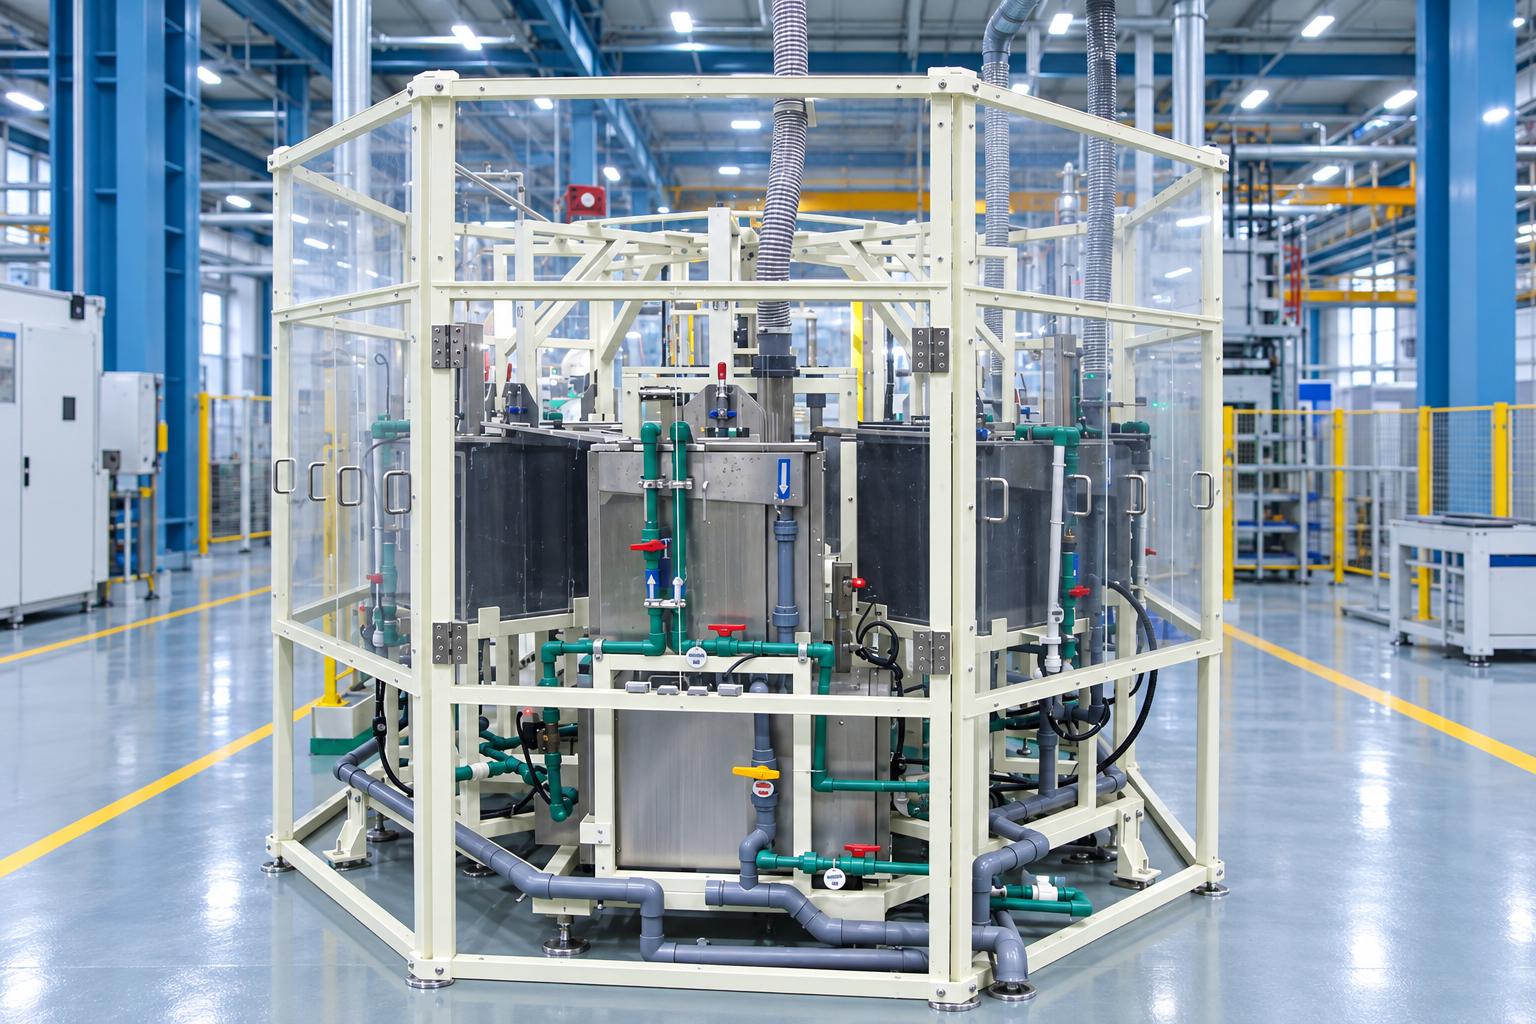
システムの主な特長
-
8つの作業位置を配置: 製品の投入・取り出し位置1か所と、回転ユニットの周囲に配置された7つの処理槽で構成。
-
サーボモーターによるインデックス回転: モーターと伝達機構により、治具をサイクル内の次の位置へ移動。
-
エアシリンダーによる昇降: シリンダーで治具を搭載したユニット全体を槽から引き上げ、浸漬時に下降。
-
浸漬時間と回転速度の設定: 槽間の移動と製品の浸漬工程に必要な条件を設定可能。
-
処理条件の監視: 液面レベル、温度、機構の動作状態に関する信号を運転条件に反映。
-
PLC・HMI制御: 手動・自動運転、原点復帰、状態表示、警報履歴の確認に対応。
-
サイクルに応じた製品の投入・取り出し: 作業位置の扉が製品の投入・取り出しと連動し、エリアセンサー、ドアスイッチ、非常停止機能を備える。
装置構成と連携する技術
CNC VINAの自動錫めっきシステムは、インデックス回転ユニット、昇降機構、専用治具、処理槽、およびPLC・HMI制御システムで構成されています。各部品が設定された工程順序に従って連携することで、製品の搬送、浸漬、処理工程を自動化します。
インデックス回転ユニットと昇降機構
中央の回転ユニットには治具が取り付けられ、サーボモーターとギヤボックスによって駆動されます。各工程の終了後、昇降機構が製品を槽から引き上げ、回転ユニットが次の位置へ移動した後、製品を下降させて次の処理を行います。
すべての治具は、共通の昇降ユニットとともに動作します。そのため、構成を設計する際には、同時に進行する各工程の処理時間の整合性を考慮する必要があります。また、正確な位置での製品の受け渡しと衝突防止のため、昇降ストローク、槽上部のクリアランス、製品の設置姿勢も確認する必要があります。
製品搬送用治具
治具は所定の位置に取り付けられ、クランプで固定されます。治具の設計は、製品の形状、処理対象となる部位、および作業者による製品の投入・取り出し方法に適合させる必要があります。また、治具への取り付け姿勢は、処理液との接触状態や、槽から引き上げる際の液切れにも影響します。
新しい製品向けの治具を開発する場合は、量産用を製作する前に、まず1セットを製作して試験することを推奨します。実際の製品サンプルを使用することで、製品の保持状態、槽とのクリアランス、投入・取り出し作業、および評価対象部位の処理結果を確認できます。
処理槽と液供給配管
処理槽は、工程順序に従って回転軸の周囲に配置されます。構成には、PVC槽、ステンレス槽、加熱・保温部品、貯槽、および処理液配管が含まれます。受注設計では、処理液の種類、温度、使用条件に応じて槽および配管の材質を選定する必要があります。
処理槽の数は、製品の処理工程に基づいて決定します。また、有効容量、液の供給・排出位置、洗浄スペース、メンテナンス時のアクセス性も考慮する必要があります。処理液の回収・処理や換気に関する要件は、工場の設置条件に合わせて決定します。
加熱機構と液面レベル監視
専用温度調節器が備わっています。作業者は各温度調節器で温度を設定・監視でき、HMIには運転条件に関連する状態が表示されます。
フロートスイッチおよび液面センサーは、設計上指定された位置で処理液の液面を監視します。液面および温度の信号は運転許可条件に組み込まれ、工程の運転準備が整っていない場合に作業者が状況を把握できるようにします。各運転値は、処理工程および製品サンプルの試験結果に基づいて決定する必要があります。
PLC・HMI制御
PLCは、サーボ駆動、昇降用エアシリンダー、作業位置の扉、および各種監視信号を連携制御します。HMIでは、位置、回転速度、設定浸漬時間、稼働時間、警報履歴を確認できます。作業者は手動運転と自動運転を切り替えられるほか、引き渡し時の操作手順に従ってシステムを原点位置へ復帰させることができます。
画面上の運転準備完了表示は、設備の運転条件を示します。処理後の製品品質については、表面品質の要求事項および受入検査時に合意した検査方法に基づいて、別途評価する必要があります。
自動錫めっきシステムの動作原理
CNC VINAの自動錫めっきシステムは、インデックス回転機構と昇降機構を組み合わせ、設定された順序と時間に従って製品を各処理槽へ順次搬送します。PLCがサーボモーター、空気圧シリンダー、および監視センサーを連携制御することで、サイクルを自動化するとともに、固定された作業位置での製品の投入・取り出しを可能にします。
インデックス回転式錫めっきシステムの作業工程
本システムは、複数の処理槽での同時浸漬と、製品の投入・取り出し作業を連携させながら運転します。
ステップ1:運転準備
治具、処理液の液面、温度、機構の状態を確認します。システムを初期化し、原点位置へ復帰させます。
ステップ2:製品の投入
作業者は作業位置で製品を治具に取り付け、2つのStartボタンを使用して操作を確認します。
ステップ3:引き上げと位置移動
エアシリンダーがユニット全体を処理槽から引き上げます。その後、サーボ駆動の回転ユニットがインデックス回転し、各治具を次の位置へ移動させます。
ステップ4:下降と浸漬
昇降機構が製品を処理槽内へ下降させ、設定された浸漬時間が開始されます。
ステップ5:作業位置での製品の投入・取り出し
許可された工程段階で自動扉が開き、作業者は処理済み製品を取り出し、新しい製品を取り付けて、運転準備完了を確認します。
ステップ6:サイクルの継続
設定時間が経過し、必要な運転条件がすべて満たされると、システムはユニットを引き上げ、次の工程へ進みます。
治具は複数回のインデックス動作を経て各位置を通過します。そのため、1回の回転による槽間移動だけで、1つの製品の処理がすべて完了するわけではありません。製品の投入・取り出しは浸漬工程と連携して行われ、固定された1か所の作業位置で作業を集約できます。
運転およびメンテナンス上の注意事項
運転開始前に、作業者は治具、処理液の状態、温度設定、および設備の動作状態を確認します。製品の投入・取り出しは、システムが許可した段階で作業位置にて行います。警報が発生した場合は、原点復帰や再起動を行う前に、引き渡し時の手順に従って原因を特定し、適切に対処する必要があります。
メンテナンスでは、回転ユニット、ギヤボックス、昇降用エアシリンダー、扉、治具クランプ、フロートおよび液面センサー、ヒーター、温度センサー、配管を重点的に点検します。電気制御盤、配線、空気圧配管、停止機能および警報機能についても、納入構成に応じた保守計画に従って点検します。
槽の洗浄、治具の交換、機構の調整を行う前には、必ず装置を停止し、すべてのエネルギー源を遮断してください。処理槽へのアクセスは、工場で定められた温度管理および処理液管理の手順に従って行う必要があります。
産業生産における用途
主な用途は、錫めっき工程において製品を複数の処理槽へ順次搬送する作業の自動化です。製品を安定して治具に固定でき、処理槽の順序が明確で、各工程の処理時間が共通の昇降機構に適合する場合に適しています。
本装置は製品の搬送動作と浸漬時間の管理を担い、処理液の条件および品質基準は製品の要求に応じて設定します。
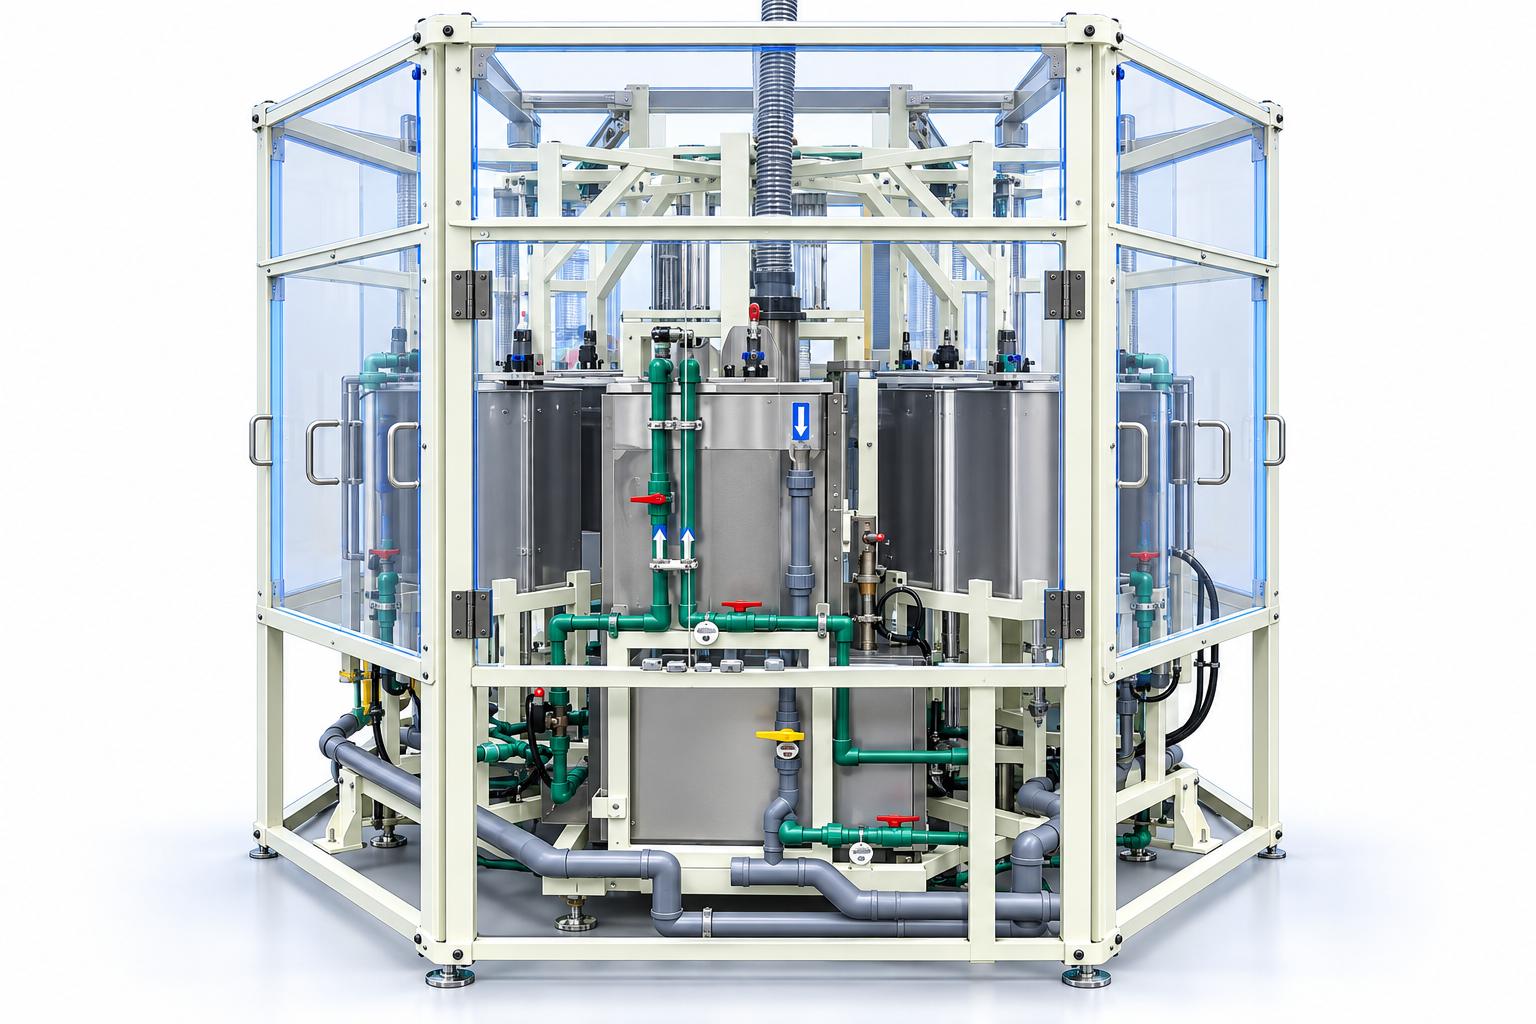
手作業による浸漬工程の改善を検討する際、企業は複数の処理槽を回転ユニットの周囲に集約し、1か所で製品の投入・取り出しを行う構成を検討できます。その際、設置スペース、治具の取り扱いやすさ、処理液の管理条件を総合的に評価する必要があります。この方式は、実際の処理工程と工場の生産サイクルに応じて選定します。
インデックス回転と昇降を組み合わせた方式は、製品仕上げ前の表面処理や多段階の洗浄など、複数の槽を使用する表面処理工程にも適用を検討できます。用途を拡張する場合は、処理液、接液材質、工程順序、処理時間を改めて確認する必要があります。適用の可否は、設計および試運転によって検証します。
多槽式浸漬システムの技術仕様
以下の仕様は、紹介する構成を示したものです。受注設計システムの場合、最終的な納入仕様は製品およびお客様の処理工程に応じて決定します。
| 項目 | 仕様 |
|---|---|
| 作業位置の構成 | 合計8か所:製品の投入・取り出し位置1か所、処理槽7槽 |
| 主電源 | 三相、AC 200 V、50 Hz |
| 構成上の電源容量 | 25 kVA |
| 制御電源 | DC 24V |
| 供給空気圧力 | 0.4~0.6 MPa |
| エア接続 | 外径Ø12 mmチューブ |
| 回転動作 | サーボモーターとギヤボックスによるインデックス回転 |
| 浸漬動作 | 空気圧シリンダーによるユニット全体の昇降 |
| 制御インターフェース | PLC・HMI、専用温度調節器 |
| サイクル設定 | 回転速度および共通の浸漬時間 |
| 製品の投入・取り出し | 作業者が受け渡し位置で実施 |
25 kVAは、電源に必要な皮相電力容量を示しています。実際の消費電力量は、加熱条件および運転状況に基づいて評価する必要があります。また、生産サイクルは、浸漬時間、位置移動、製品の投入・取り出し作業、および1つの治具に搭載できる製品数を考慮して算出します。
システム選定時に検討すべきポイント
製品特性と処理要件
製品の形状、材質、重量、処理対象となる部位を明確にする必要があります。実際の製品サンプルを使用することで、治具の取り付け方法、接触位置、液切れ性能を確認できます。複数の製品を扱う場合は、共通の治具を使用できる製品群と、治具交換や構成変更が必要な製品群に分類することを推奨します。
処理槽の工程順序と浸漬時間
システム構成を選定する前に、処理槽の順序、温度、液面レベル、処理時間を明確にする必要があります。すべての治具が共通の昇降機構を使用するため、同じ作業ステップで進行する各工程の連携が可能かどうかを確認します。槽ごとに必要な処理時間が異なる場合は、初期設計段階から機構および制御方式を検討する必要があります。
工場の設置条件
設置スペースには、制御盤、製品の投入・取り出し通路、処理槽へのアクセススペース、メンテナンスエリアを含める必要があります。電源、圧縮空気、処理液の供給・排出配管、およびその他の付帯設備についても、工場側と事前に調整します。目標生産能力を設定する際には、製品の補充作業と運転中の処理液条件の維持についても評価することが重要です。
自動錫めっきシステムのサンプル試験と受入検査
試運転では、実際に使用する製品サンプル、治具、および予定している処理工程を使用することを推奨します。主な評価項目は以下のとおりです。
治具と動作: 製品の保持状態、上昇時のクリアランス、治具と処理槽の位置合わせ、および製品の投入・取り出し作業を確認します。
浸漬条件: 処理液との接触部位、浸漬深さ、液切れ性能、次の槽へ搬送される際に製品や治具に付着して持ち込まれる液量を確認します。また、設定された浸漬時間が各工程に適しているかを評価します。
加熱および液面信号: 設定した条件を維持できるか、また信号が運転許可条件を満たさない場合にシステムが適切に応答するかを確認します。
製品の処理結果: 外観要求、処理対象部位、めっき皮膜の評価項目を明確にし、製品に適した方法で検査します。
サイクルと操作: 複数サイクルを連続運転し、製品の受け渡し、警報、停止、再初期化の動作を確認します。また、合意した運転条件のもとで完成品の生産数量を測定します。
試験結果は、使用した製品の種類、治具、処理液、液面条件、温度、浸漬時間と関連付けて記録する必要があります。これらの条件のいずれかを変更する場合は、量産を開始する前にサンプルを再評価することを推奨します。
よくある質問
作業者が引き続き行う作業は何ですか?
作業者は受け渡し位置で製品を投入・取り出し、2つのStartボタンでサイクルを確認し、運転条件を監視します。製品の投入・取り出し工程全体の自動化については、追加の設計範囲として検討する必要があります。
槽ごとに異なる浸漬時間を設定できますか?
標準構成では、すべての治具に共通する昇降機構と共通の浸漬時間を採用しています。槽ごとに異なる浸漬時間が必要な場合は、設計前に適切な制御方式と機構構成を評価する必要があります。
1回のインデックス動作で製品の処理は完了しますか?
製品がすべての処理槽を通過するには、複数回のインデックス動作が必要です。システムが安定稼働し、各治具に製品が搭載されている場合、完成品は各受け渡しサイクルで取り出すことができます。実際の生産数量は、各ステップの所要時間、治具当たりの製品数、作業者の操作時間によって異なります。
別の製品や処理工程にも使用できますか?
治具、積載荷重、槽の材質、処理液、各処理パラメータを確認する必要があります。別の工程への適用可否は、代表的な製品サンプルを用いた設計検討および試運転によって評価します。
CNC VINAによるカスタムシステム設計
CNC VINAは、製品の特性および工程の運用方法に応じて、自動錫めっきシステムの設計・製造に対応しています。設計範囲には、治具、回転・昇降ユニット、処理槽のレイアウト、接液材質、加熱機構、運転条件の監視、連携制御などが含まれます。お客様は製品情報および処理工程の詳細を提供することで、適切なシステム構成について相談できます。
CNC VINAの自動錫めっきシステムは、インデックス回転機構と昇降機構を使用して、製品を複数の処理槽へ順次搬送します。構成は、回転軸の周囲に配置された製品の受け渡し位置1か所と処理槽7槽、合計8つの作業位置で構成されます。作業者は製品を治具に取り付け、処理済み製品を取り出してサイクルを確認します。装置は設定時間に従って位置移動、昇降、浸漬を行います。サーボモーター、空気圧シリンダー、PLC、HMIが各動作を連携させ、液面レベル、温度、機構の状態に関する信号を監視します。専用温度調節器により、処理条件を設定できます。システムを選定する際は、製品形状、治具の取り付け方法、処理槽の順序、浸漬時間、工場の設置条件を考慮する必要があります。製品品質は、実際に使用する治具と予定された処理工程によるサンプル試験で評価します。CNC VINAは、お客様の要件に応じて機構、処理槽のレイアウト、制御システムを設計できます。別の浸漬工程への適用については、接液材質、処理液、生産サイクルに基づいて検討します。