Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

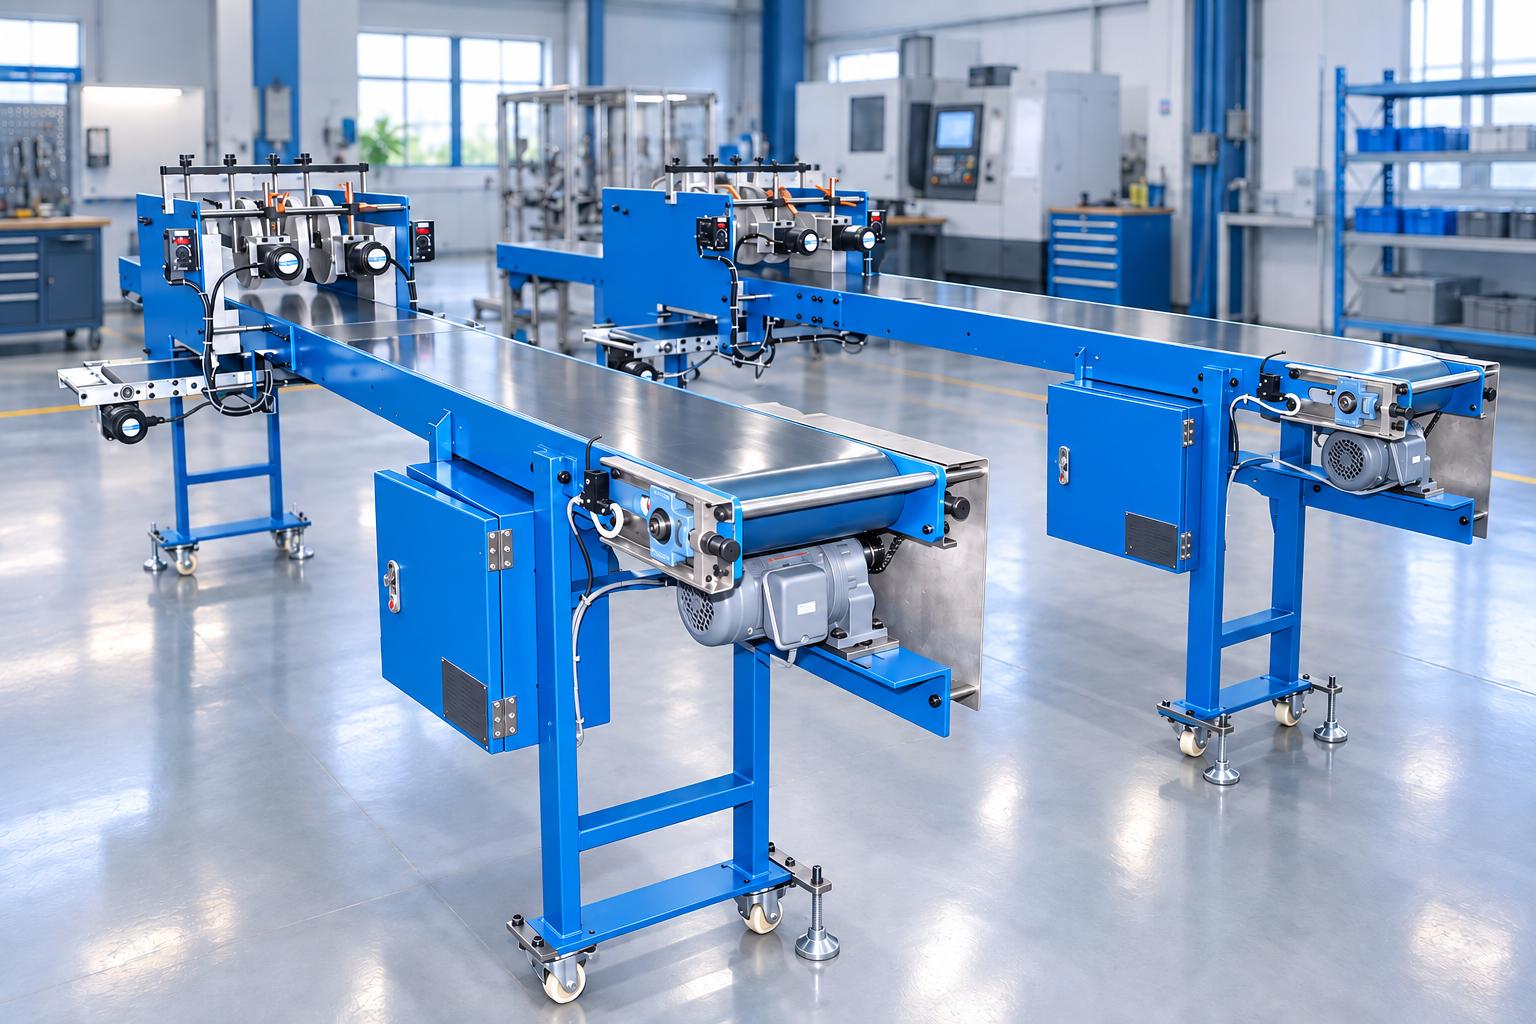
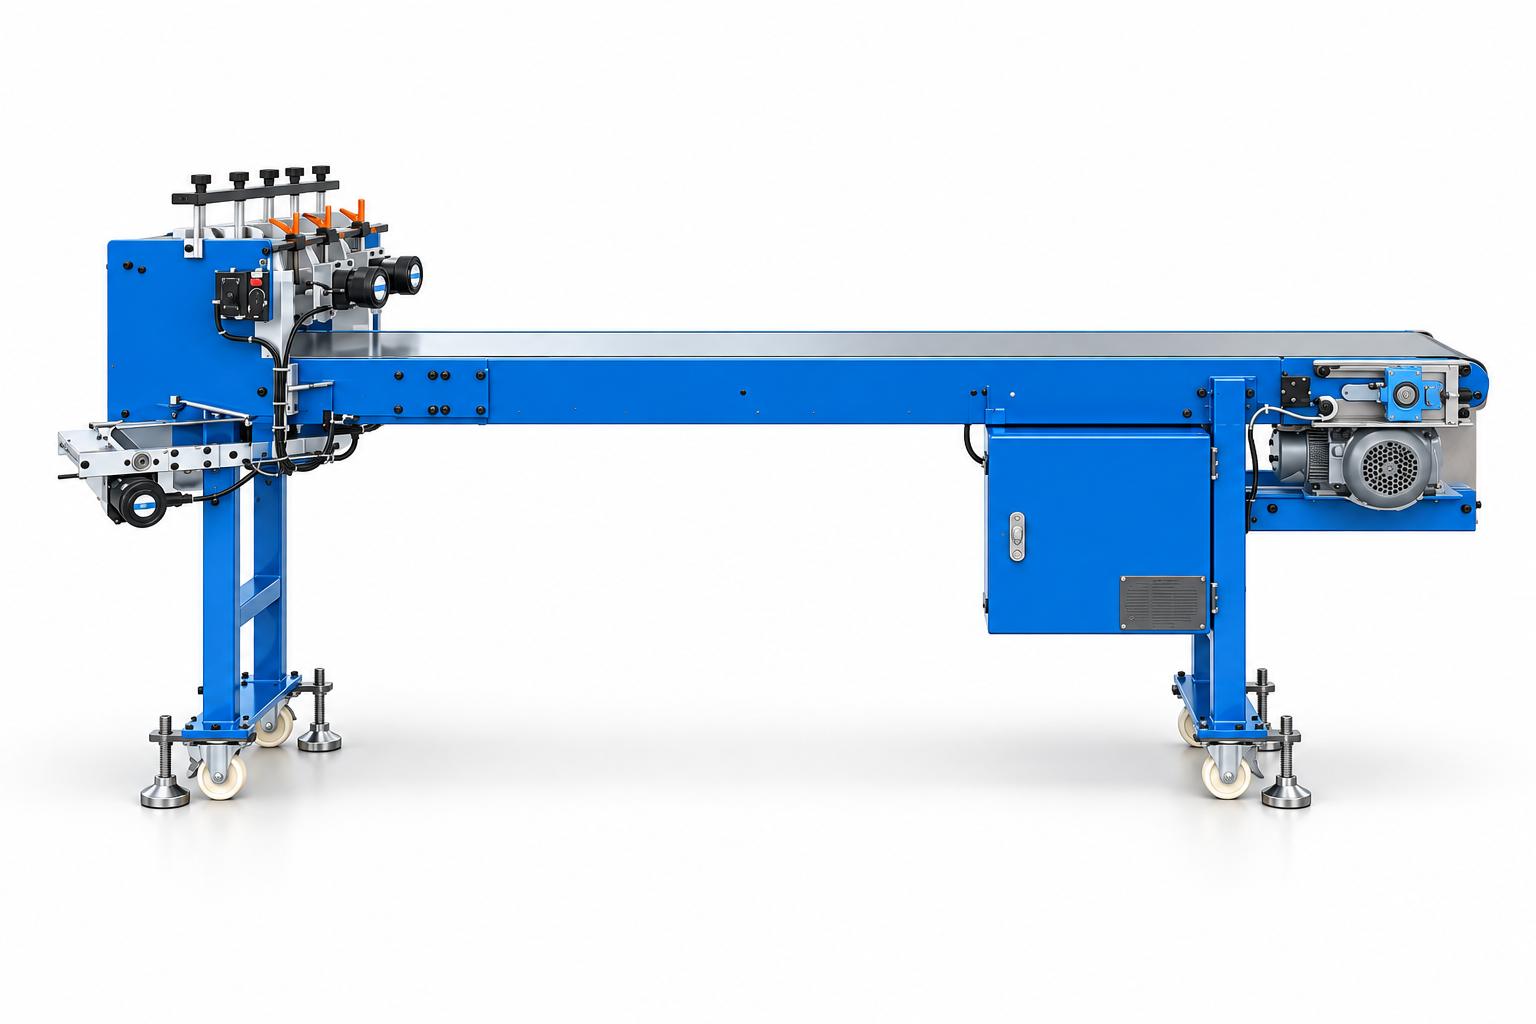
Băng tải tích hợp dao cắt và chổi quét phoi
Băng tải tích hợp dao cắt và chổi quét phoi CNC VINA kết hợp đường vận chuyển sản phẩm với các cơ cấu xử lý bố trí trên cùng một hệ thống. Cấu hình tham khảo gồm băng tải belt PVC chính, cụm bốn dao dạng đĩa, hai chổi quét phoi và một băng tải phía dưới.
Khoảng cách và độ cao dao, vị trí tiếp xúc của chổi được căn chỉnh bằng cơ khí theo sản phẩm. Người vận hành sử dụng nút chạy, dừng và bộ điều tốc để điều khiển máy. Chất lượng xử lý cần được đánh giá cùng sự ổn định của sản phẩm trên băng, phương án dao và tốc độ làm việc.
CNC VINA có thể thiết kế hệ thống theo yêu cầu vận chuyển, công đoạn cắt và điều kiện bố trí trong nhà xưởng. Phương án được xây dựng từ mẫu sản phẩm, yêu cầu sau xử lý và cách kết nối với công đoạn trước, sau.
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

CNC VINAのカッティング刃・切りくず除去ブラシ一体型コンベヤは、製品の搬送経路と各種処理機構を一つのシステムに統合した設備です。標準構成例として、メインPVCベルトコンベヤ、4枚の円盤状カッティング刃、2本の切りくず除去ブラシ、および下部コンベヤを備えています。刃の間隔や高さ、ブラシの接触位置は、製品に合わせて機械的に調整できます。オペレーターは、運転ボタン、停止ボタン、速度調整器を使用して設備を操作します。処理品質は、コンベヤ上での製品の搬送安定性、刃の構成、運転速度と併せて評価する必要があります。CNC VINAでは、搬送要件、切断工程、工場内の設置条件に応じたシステムの設計に対応しています。製品サンプル、処理後の要求仕様、前後工程との接続方法をもとに、最適な構成を検討します。それでは、カッティング刃・切りくず除去ブラシ一体型コンベヤは、生産工程の最適化においてどのような役割を果たすのでしょうか。本記事では、CNC VINAが詳しく解説します。
生産工程における役割
製品を切断エリアおよび切りくず除去エリアに通過させる場合、搬送経路は製品の設置方法、処理位置、表面品質の要求に適合している必要があります。コンベヤと各処理機構を組み合わせることで、搬送方向と作業位置を明確に定めた工程を構成できます。
メインコンベヤが製品を処理エリアまで搬送し、カッティング刃は必要な間隔と高さに配置されます。ブラシは、切りくずを除去する必要がある部分に接触するように調整します。フレーム、駆動機構、制御システムが連携し、各ユニットの動作を制御します。
評価すべきポイントは、製品が切断エリアを安定して通過すること、処理結果が要求仕様を満たすこと、そして設計された方法に従って切りくずが除去されることです。
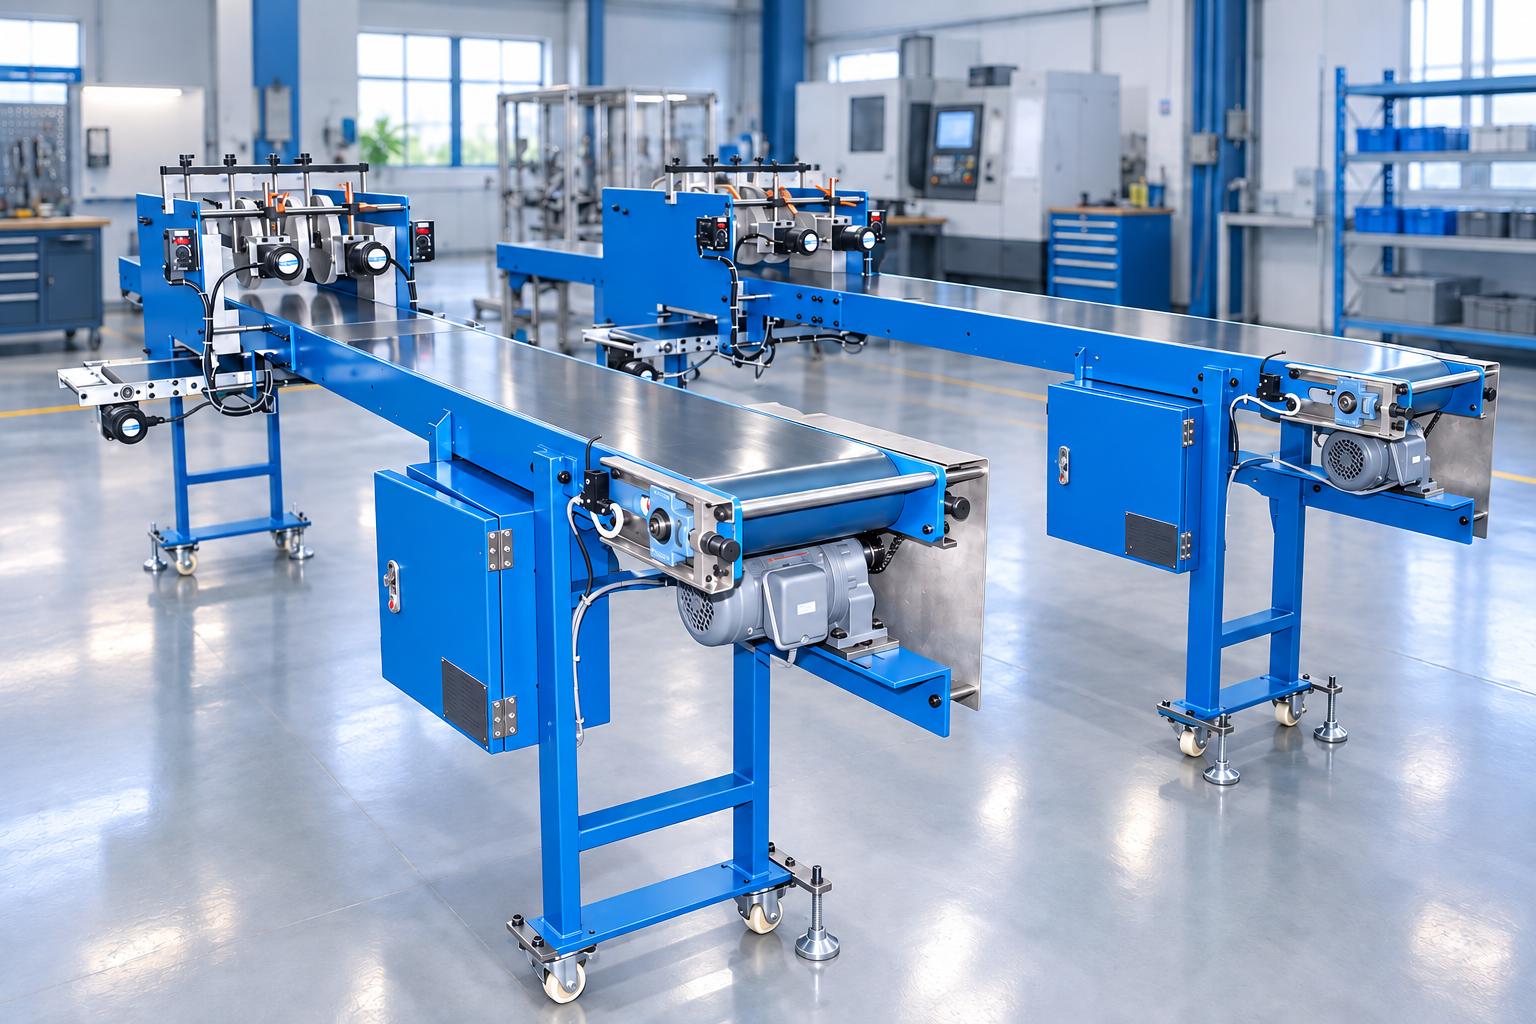
カッティング刃・切りくず除去ブラシ一体型コンベヤの主な特徴
PVCベルトコンベヤに、カッティング刃ユニット、切りくず除去ブラシ、および下部コンベヤを組み合わせたシステムです。
-
標準構成例では、円盤状のカッティング刃4枚と切りくず除去ブラシ2本を配置します。
-
刃の間隔および高さは、機械的に調整できます。
-
ブラシの位置と高さは、製品との接触エリアに合わせて調整できます。
-
メインコンベヤにはギヤードモーターとインバータを採用し、ブラシ用モーターには速度調整器を備えています。
-
運転ボタン、停止ボタン、非常停止ボタン、表示灯、およびメインコンベヤを停止させるスイッチを備えています。
-
フレームには、ロック付きキャスターと高さ・水平調整用のアジャスターフットを備えています。
構造と採用技術
メインPVCベルトコンベヤ
PVCベルトは、駆動ローラー、従動ローラー、および支持面に沿って走行し、製品を搬送します。標準構成例では、メインベルトの幅は約300 mmです。実際の支持エリアは、製品が刃ユニットを通過する際の形状、寸法、および設置方法に適合させる必要があります。
ベルトの張力や表面状態は、コンベヤの走行に影響します。設置時や製品の切り替え時には、ベルトの走行状態、製品を載せた際の安定性、および関連工程との接続位置を確認する必要があります。
機械調整式カッティング刃ユニット
刃ユニットには、コンベヤ上部の作業エリアに円盤状のカッティング刃を配置します。刃の間隔は、ユニットを移動させて位置を固定することで調整します。刃の高さは、製品の要求仕様に応じてボルトとナットで調整します。
刃の構成は、加工材料、切断位置、および求められる仕上がりに適合している必要があります。設計時には、刃の種類、取り付け方法、作用エリア、および刃の供給範囲を明確にし、工具とコンベヤが適切に連携できるようにします。
モーター駆動式切りくず除去ブラシ
処理エリアには2本のブラシを配置し、それぞれモーターと速度調整器を備えています。ブラシの位置、間隔、および高さは機械的に調整します。ブラシの接触方法は、切りくずを除去するエリアと製品表面の保護要件に適合させる必要があります。
清掃効果は、処理後に残る切りくずの量、製品表面の状態、およびブラシ処理後の切りくずの移動経路によって評価します。工程上、切りくずの回収や粉じんの個別管理が必要な場合は、システム全体の設計段階でその要件を明確にします。
下部コンベヤ
処理エリアの下部には、専用モーターを備えたベルトコンベヤを配置します。このユニットは、システム内に追加の搬送経路を設ける役割を果たします。構成を選定する際には、下部ベルトで搬送する対象物、受け取り位置、および排出先を明確にし、製品と切りくずの流れに適合させる必要があります。
駆動機構と速度調整
ギヤードモーター、チェーン駆動機構、および駆動ローラーが連携してベルトを走行させます。メインコンベヤのモーターはインバータで制御し、ブラシ用モーターはシステム構成に応じて速度調整器で制御します。
搬送速度は、ブラシの作動速度および刃による加工要件と併せて選定する必要があります。試運転では、各ユニットを個別に動作させるだけでなく、想定する運転サイクルで実際の製品を処理し、その結果を評価することが重要です。
押しボタンとリレーによる制御
本システムは、運転ボタン、停止ボタン、非常停止ボタン、表示灯、およびリレー回路を採用しています。オペレーターは、操作手順に従ってコンベヤを起動・停止し、速度調整器を操作します。
メインコンベヤを停止させるためのスイッチを設置します。引き渡し時には、スイッチの設置位置と機能が設計どおりであることを確認する必要があります。
フレームと保護カバー
フレームには、高さと水平を調整するためのアジャスターフット、および設備の設置を容易にするロック付きキャスターを備えています。保護カバーは設計に従って取り付けます。
設置場所には、製品の投入・取り出しスペースを確保するとともに、刃ユニット、ブラシ、ベルトへのアクセスを可能にし、位置調整やメンテナンスを行えるようにする必要があります。
切りくず除去ブラシ一体型コンベヤの運転手順とメンテナンス
カッティング刃一体型の切りくず除去ブラシコンベヤは、設備の構成と実際の加工要件に適した手順で運転する必要があります。運転前の点検、稼働中の状態確認、および定期的なメンテナンスは、搬送性能、切りくず除去効果、システム全体の安定性を維持するうえで重要です。
以下に、安全な運転と生産ラインへの適合を確保するための基本的な運転手順とメンテナンス上の注意点を示します。
カッティング刃一体型コンベヤの運転手順
運転前に、オペレーターは刃とブラシの位置、ベルトの状態、および保護カバーを確認します。調整済みの各部品は、確実に固定されている必要があります。また、設備の構成に従って、電源と前後工程との接続条件を確認します。
一般的な運転手順は以下のとおりです。
ステップ1: 設備を停止し、取扱説明書に従って電源を遮断・隔離した状態で、製品仕様に合わせて刃とブラシの位置を調整します。
ステップ2: 電源を投入し、システムが運転可能な状態であることを確認してから、運転ボタンを押して設備を起動します。
ステップ3: 事前に決定した供給方法に従って製品をベルトに載せます。コンベヤが製品を刃の加工エリアとブラシの清掃エリアへ搬送します。
ステップ4: 各ユニットが設定された位置と速度に従って処理を行います。下部コンベヤは、設計された材料の流れに従って稼働します。
ステップ5: 処理後の製品を受け取り、品質を確認します。作業終了時には停止ボタンで設備を停止し、異常や緊急事態が発生した場合は非常停止ボタンを使用します。
製品仕様を変更する際には、刃とブラシの位置を再確認し、最初に処理した製品の仕上がりを検証する必要があります。製品の投入・取り出し方法、および生産ラインとの連動方式は、求められる自動化レベルに合わせて設計します。
カッティング刃ユニット付きコンベヤの運転・メンテナンス上の注意点
各シフトの開始前に、刃とブラシの位置、固定部の締結状態、ベルトの状態、および可動部周辺を点検する必要があります。ベルトの蛇行、異音、処理結果の変化が発生した場合は、生産を再開する前に原因を特定してください。
メンテナンスの対象には、メインベルトと下部ベルト、チェーン、ローラー、ベアリング、モーター、ボルト、刃、ブラシ、押しボタン、スイッチ、電気制御盤が含まれます。ベルトの張力や表面状態、機械部品の動作、停止信号を定期的に確認することで、設備の適切な運転状態を維持できます。
可動部周辺で位置調整、清掃、部品交換を行う前には、必ず設備を停止し、取扱説明書に従って電源を遮断・隔離してください。刃やブラシの取り扱いは、設備の引き渡し時に定められた構成と手順に従い、必要な指導を受けた担当者が行う必要があります。
産業製造における用途
コンベヤシステムは、切断、切りくず除去、製品搬送の各工程を一つの生産ラインに統合できるよう、柔軟に設計できます。製品の特性、加工要件、実際の設置スペースに応じてレイアウトを選定し、製品の安定した搬送、要求される処理品質、および企業の生産工程への適合を目指します。
-
切断工程への製品搬送: コンベヤライン上に配置された刃の位置を通過する必要がある工程に合わせて、システムを設計できます。企業は、材料、切断が必要な箇所、切断後の要求仕様を明確にし、それに適した刃と製品の支持・ガイド方法を選定する必要があります。各製品の加工適性は、実際の製品サンプルを用いて確認します。
-
刃による加工と切りくず除去の組み合わせ: 加工エリアで切りくずの除去が必要な場合、ブラシを対象エリアに合わせて配置・調整できます。評価時には、加工結果、残留する切りくずの量、およびブラシが製品表面に与える影響を総合的に確認します。切りくずの受け取り・回収方法は、工程で求められる清浄度に応じて選定します。
-
処理工程の生産ラインへの組み込み: コンベヤは、製品投入位置から刃・ブラシによる処理エリアを経て、後工程の受け取り位置まで接続できます。搬送ラインの長さ、高さ、および排出側のレイアウトは、工場の設置条件に合わせて選定します。複数の製品仕様に対応させる場合は、機械的に調整できる範囲と、製品切り替え後の確認手順を明確にする必要があります。
カッティング刃一体型コンベヤの技術仕様
以下の仕様は、システム構成の参考例を示したものです。各プロジェクトの寸法および処理方式は、製品サンプルと合意した設計内容に基づいて確定します。
| 項目 | 参考仕様 |
|---|---|
| 機械寸法 | L4000 x W1050 x H1300 mm |
| 主電源 | 三相 AC 200 V・50 Hz |
| ベルト材質 | PVC |
| メインベルト幅 | 300 mm |
| 刃ユニット数 | 円盤状の刃4枚 |
| 切りくず除去用ブラシ | モーター駆動式ブラシ2本 |
| 刃の調整 | 刃の間隔および高さを機械的に調整 |
| ブラシの調整 | 位置および高さを機械的に調整 |
| 速度調整 | メインコンベヤ用インバータ、ブラシモーター用速度調整器 |
| 運転操作 | 起動ボタン、停止ボタン、非常停止ボタン、表示灯、リレー |
| 追加ユニット | 専用モーターを備えた下部コンベヤ |
| フレーム構成 | 高さ調整脚およびロック付きキャスター |
外形寸法は、工場内でシステムを設置するための参考値です。対応可能な製品の範囲は、支持面、刃の間隔と高さ、ブラシの接触範囲、および処理要件に基づいて決定する必要があります。また、前工程および後工程との接続高さについては、設計時に個別に確認する必要があります。
選定時に確認すべき要素
製品と処理要件
必要な情報には、材質、形状、寸法、重量、ベルト上での設置方法、および刃による加工が必要な箇所が含まれます。あわせて、処理後の寸法、切断ラインに求められる精度、および許容される表面状態についても事前に合意する必要があります。
試験に使用するサンプルは、量産を予定している製品仕様を代表するものであることが望まれます。搬送中に製品が滑る、位置がずれる、または変形する可能性がある場合は、処理機構とあわせて支持方法およびガイド方式を検討する必要があります。
刃とブラシの構成
処理位置の数、刃同士の間隔、作業高さ、および製品との接触方法を決定する必要があります。また、刃の選定にあたっては、取り付け方法、交換方法、メンテナンス性も考慮します。
ブラシについては、清掃が必要な範囲、許容される切りくずの残留量、および製品表面に求められる品質を明確にすることが重要です。速度を上げる場合や接触圧を強める場合は、実際の製品を用いて確認し、適切な運転条件を選定します。
材料の流れと生産ラインとの接続
製品の供給・取り出し方法、切りくずの排出経路、および下部コンベヤの役割を明確にする必要があります。各接続部は、高さ、搬送方向、処理サイクルが適切に合うように設計します。また、工場のレイアウトには、刃ユニットの位置調整、ブラシの交換、駆動部のメンテナンスに必要な作業スペースを確保する必要があります。
三相 AC 200 V電源は、参考構成における電源条件です。工場で異なる電源を使用している場合は、プロジェクトの設計段階で適切な電気仕様を決定します。
生産能力と製品仕様の切り替え
生産能力は、実際の製品供給・取り出し条件のもとで、処理後に要求品質を満たした製品の数量を基準に測定することが望まれます。コンベヤ速度を変更する場合は、刃の通過状態、切りくず除去の効果、および排出側での受け取り能力を再評価する必要があります。
製品仕様を切り替える際は、停止時間、位置調整、調整箇所の固定、および初品検査に要する時間も考慮します。1台の設備で複数の製品仕様に対応できる範囲は、製品の特性と各ユニットの調整可能範囲によって異なります。
サンプル試験と引き渡し前の評価
実際の製品を用いた試験は、コンベヤ、刃、ブラシ、および運転方法の適合性を確認するための重要な基準となります。主な確認項目は以下のとおりです。
-
製品が適切に支持され、処理エリアを正しい方向に通過すること。合意した許容範囲を超える位置ずれや引っ掛かりが発生しないこと。
-
切断位置、寸法、および切断品質が各サンプルの判定基準を満たしていること。
-
ブラシによる切りくず除去が、残留量および製品表面の状態に関する要求を満たしていること。
-
下部コンベヤが材料を正しい経路で搬送し、設計したレイアウトに適合する形で次工程へ引き渡せること。
-
想定する運転速度において、製品の供給、処理、取り出しの各サイクルが安定して連携すること。
-
製品仕様の切り替え後も、確認済みの基準に沿った処理結果を再現できること。
-
操作ボタン、スイッチ、非常停止装置、および各種カバーが、設計された機能どおりに動作すること。
試験結果は、使用したサンプル、刃の種類、刃とブラシの位置、速度設定、製品の供給条件および取り出し条件とあわせて記録することが望まれます。これらの記録は、設備構成と引き渡し基準を確定するための資料となります。
よくある質問
どのような製品に対応できますか?
対応可能な製品の範囲は、材質、形状、ベルト上での設置方法、および刃とブラシに求められる処理内容によって決まります。CNC VINAでは、製品サンプルを確認したうえで適切な構成を選定し、構成確定前に処理結果を検証することが可能です。
刃の間隔を変更する場合、どのような作業が必要ですか?
刃の間隔と高さは機械的に調整し、調整後に所定の位置へ固定します。製品仕様を切り替える際は、初品を確認するとともに、関連するブラシの位置や製品のガイド方法についても再確認する必要があります。
運転速度はどのような基準で選定しますか?
運転速度は、製品搬送の安定性、刃による処理結果、切りくず除去の効果、および製品の供給・取り出しサイクルとの適合性を考慮して決定します。実際のサンプル試験と測定結果に基づき、適切な運転条件を選定します。
切りくず除去の効果はどのように評価しますか?
処理エリアに残る切りくずの量、ブラシが製品表面に与える影響、およびブラッシング後の切りくずの排出経路を確認します。許容基準は、後工程の要求に応じて事前に合意します。
工場の電源仕様が異なる場合、何を確認する必要がありますか?
参考構成では、三相 AC 200 V・50 Hzを使用します。異なる電源を使用する場合は、プロジェクトの設計段階で、モーター、速度制御装置、および電気制御盤の適切な仕様を決定する必要があります。
カッティング刃・切りくず除去ブラシ一体型コンベヤは、製品搬送と各種処理工程を一つのシステムに統合するソリューションです。製品の特性、切断要件、および工場内の設置条件に応じて、設備を設計できます。
刃、ブラシ、コンベヤを組み合わせることで、あらかじめ定めた工程順序に沿って、製品を各加工位置へ搬送することが可能です。システムを安定して稼働させるためには、適切な構成を選定し、実際の製品サンプルを用いて処理品質を確認する必要があります。また、正しい手順での運転と定期的なメンテナンスも、設備の良好な状態を維持するうえで重要です。 CNC VINAでは、企業の使用目的や生産条件に合わせたコンベヤの設計・製造に対応しています。製品や実際の生産ラインに適した構成については、CNC VINA までお問い合わせください。