 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh


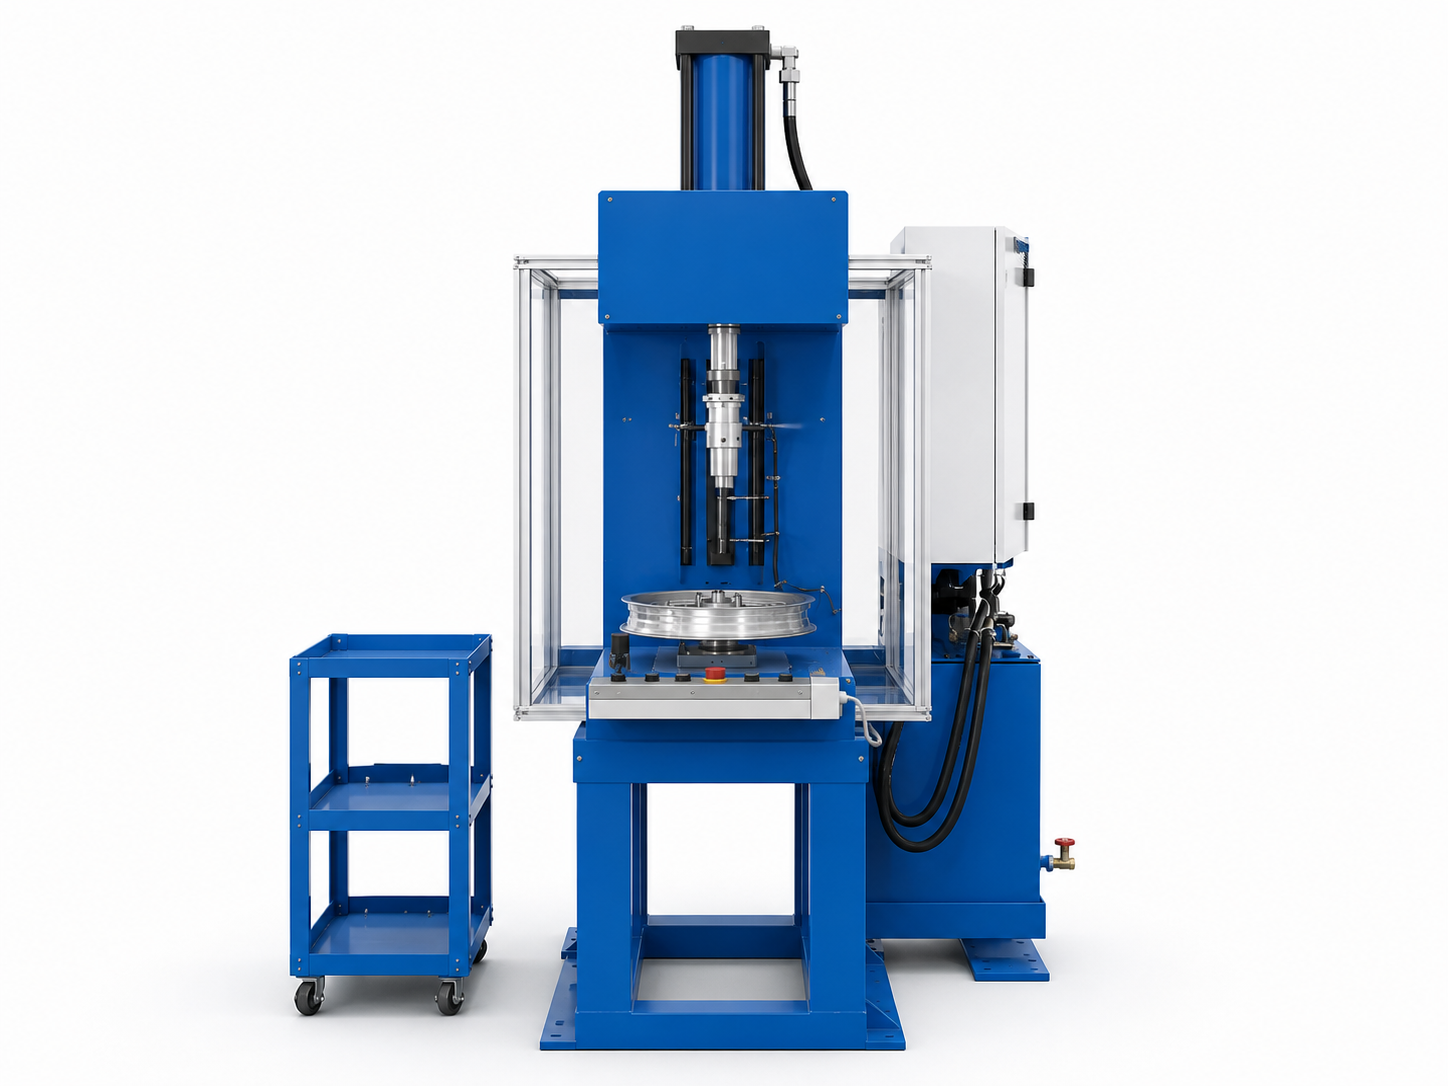
マシンがボールをリムに押し込む
ホイールリム用ベアリング圧入機は、自動車・二輪車の製造および組立分野で広く使用されている専用油圧プレス機です。本機は、二輪車のホイールリムにベアリングを全自動で圧入するほか、組立工程における各種圧入作業にも対応できるよう設計されています。高い組立精度を確保するとともに、生産性の向上にも貢献します。圧入対象は、二輪車・自動車用のベアリングおよびホイールリムです。完全自動かつ安全な運転サイクルと、作業者が簡単に操作できるシンプルな構成により、組立ラインにおける生産性向上という課題を効果的に解決します。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

ホイールリム用ベアリング圧入機は、ホイールリムへのベアリング組み付け工程を自動化し、高い精度と安定性を実現する専用設備です。本機は、油圧システムに治具とセンサーを組み合わせ、圧入工程を正確に制御します。1回の組み付けサイクルが約5秒と短いため、連続生産や高い生産性が求められる工程にも適しています。堅牢な構造と安全な運転を実現し、生産ニーズに応じて自動運転または手動運転を選択できます。導入することで、手作業を削減し、組み付けミスを抑え、製品品質の均一化に貢献します。二輪車の組立ラインや、ベアリングを高精度に圧入する必要がある各種生産工程に適した設備です。以下の記事では、CNC VINAが本機の構造、動作原理、および操作方法について詳しくご紹介します。
ホイールリム用ベアリング圧入機の技術仕様
| 機械寸法 | L1200 × W1090 × H1470 mm |
| 電源 | AC 380 V - 50 Hz、3相 |
| 制御電圧 | DC 24 V |
| 電力 | 5 kW |
| 重量 | 520 kg |
| サイクルタイム | 5秒/組み付け |
| 制御システム | 制御盤 + 操作ボタン |
| 色 | オプション |
ホイールリム用ベアリング油圧圧入機の構造
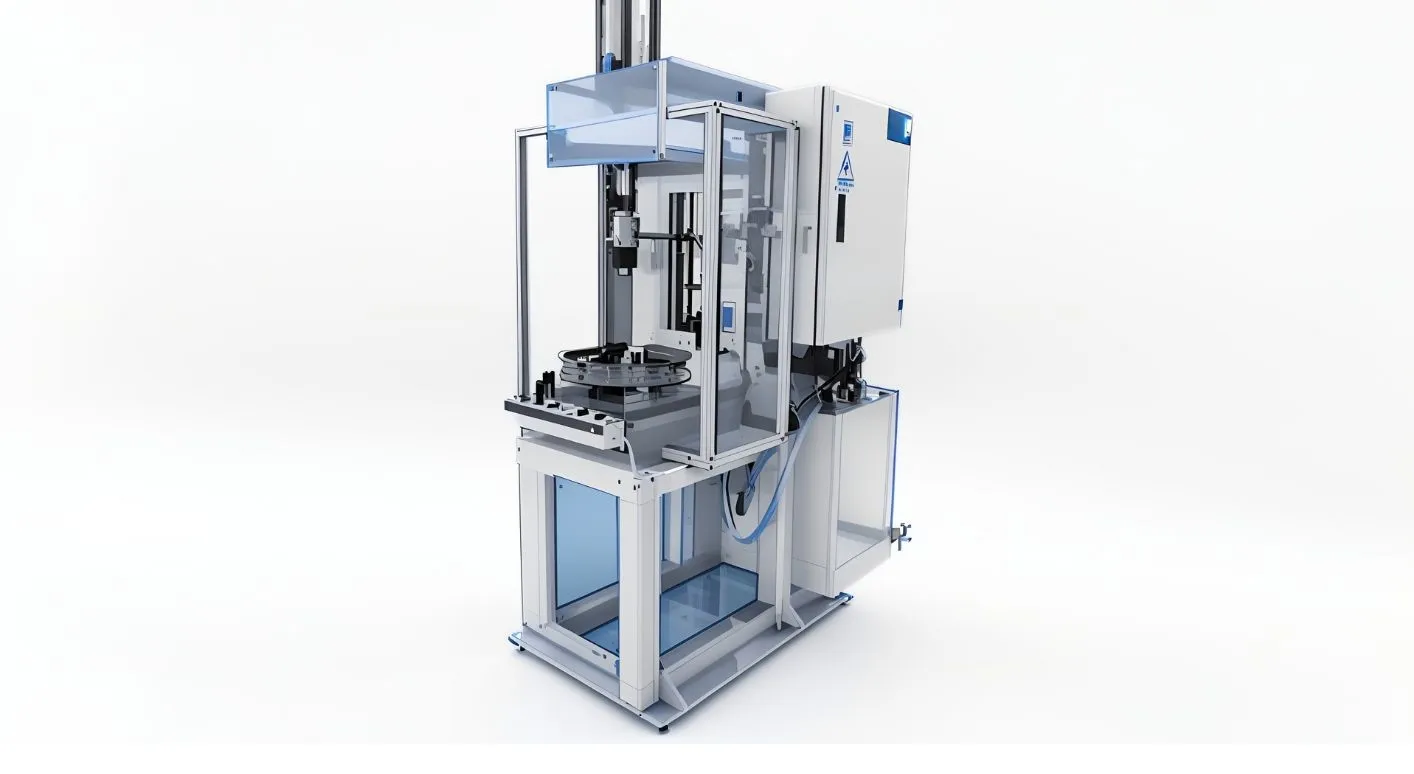
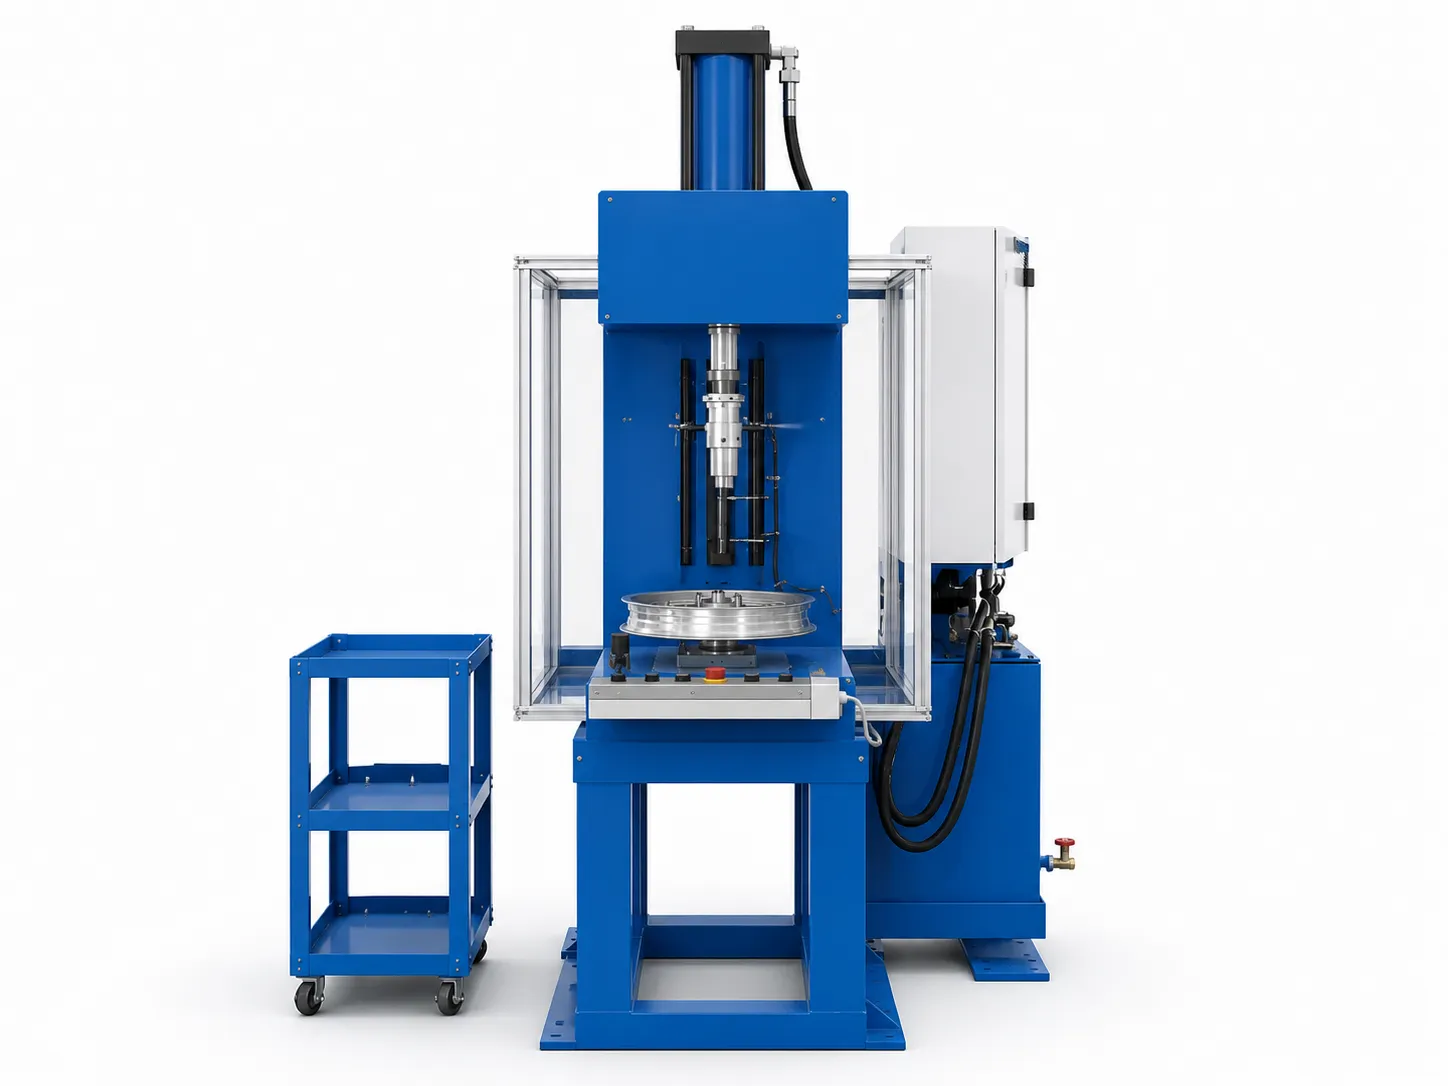
ホイールリム用ベアリング油圧圧入機は、ホイールリム上の所定位置にベアリングを正確に位置決めし、圧入するための主要な機能ユニットを中心に、比較的シンプルな構造で設計されています。本機は、以下の5つの主要ユニットで構成されています。
- 油圧ユニットは、圧入力を発生させて伝達するための主要部品で、油圧ポンプ、オイルタンク、油圧配管、制御バルブ、油圧シリンダーなどで構成されています。機械の稼働時には、油圧システムが適切な圧力を供給し、油圧シリンダーが圧入力を発生させることで、ベアリングをホイールリムの所定の組み付け位置へ安定かつ正確に圧入します。
- 機械フレーム・ベースユニットは、設備全体を支える主要な荷重支持構造であり、油圧ユニット、圧入ユニット、治具および関連部品を支持します。機械は堅牢な構造に設計されており、圧入時の振動や変形を抑えることで、各作業サイクルにおける安定性と精度を維持します。
- 治具ユニットは、圧入作業を行う前にホイールリムとベアリングを正確に位置決めし、固定する役割を担います。治具は製品形状に合わせて設計されており、ホイールリムとベアリングを圧入ヘッドに対して正しい位置関係に保持します。これにより、圧入工程の精度を確保し、ベアリングの位置ずれ、治具への誤セット、製品の逆向き取り付けなどを防止します。
- 圧入ユニットは、ベアリングをホイールリムの組み付け位置へ圧入するための直接的な作業部です。油圧シリンダーの作動により、圧入ヘッドが設定されたストロークに沿って移動し、ベアリングに圧入力を加えます。圧入ユニットは治具およびセンサーシステムと連動し、圧入工程が正しい位置で、要求される技術条件に従って行われるよう制御します。
- 制御システムは、電気制御盤、操作ボタン、センサーシステムで構成されています。生産要件に応じて、自動運転または手動運転を選択できます。両手操作ボタンを採用することで、圧入サイクル開始時に作業者が危険区域の外にいる状態を確保します。また、各種センサーによって機械および製品の状態を監視しながら作業を行います。
ホイールリム用ベアリング圧入機の動作原理と操作方法
ホイールリム用ベアリング圧入機は、油圧システムに治具とセンサーを組み合わせることで、ベアリングを正確かつ安定して圧入します。以下では、本機の動作原理と基本的な操作手順について説明します。
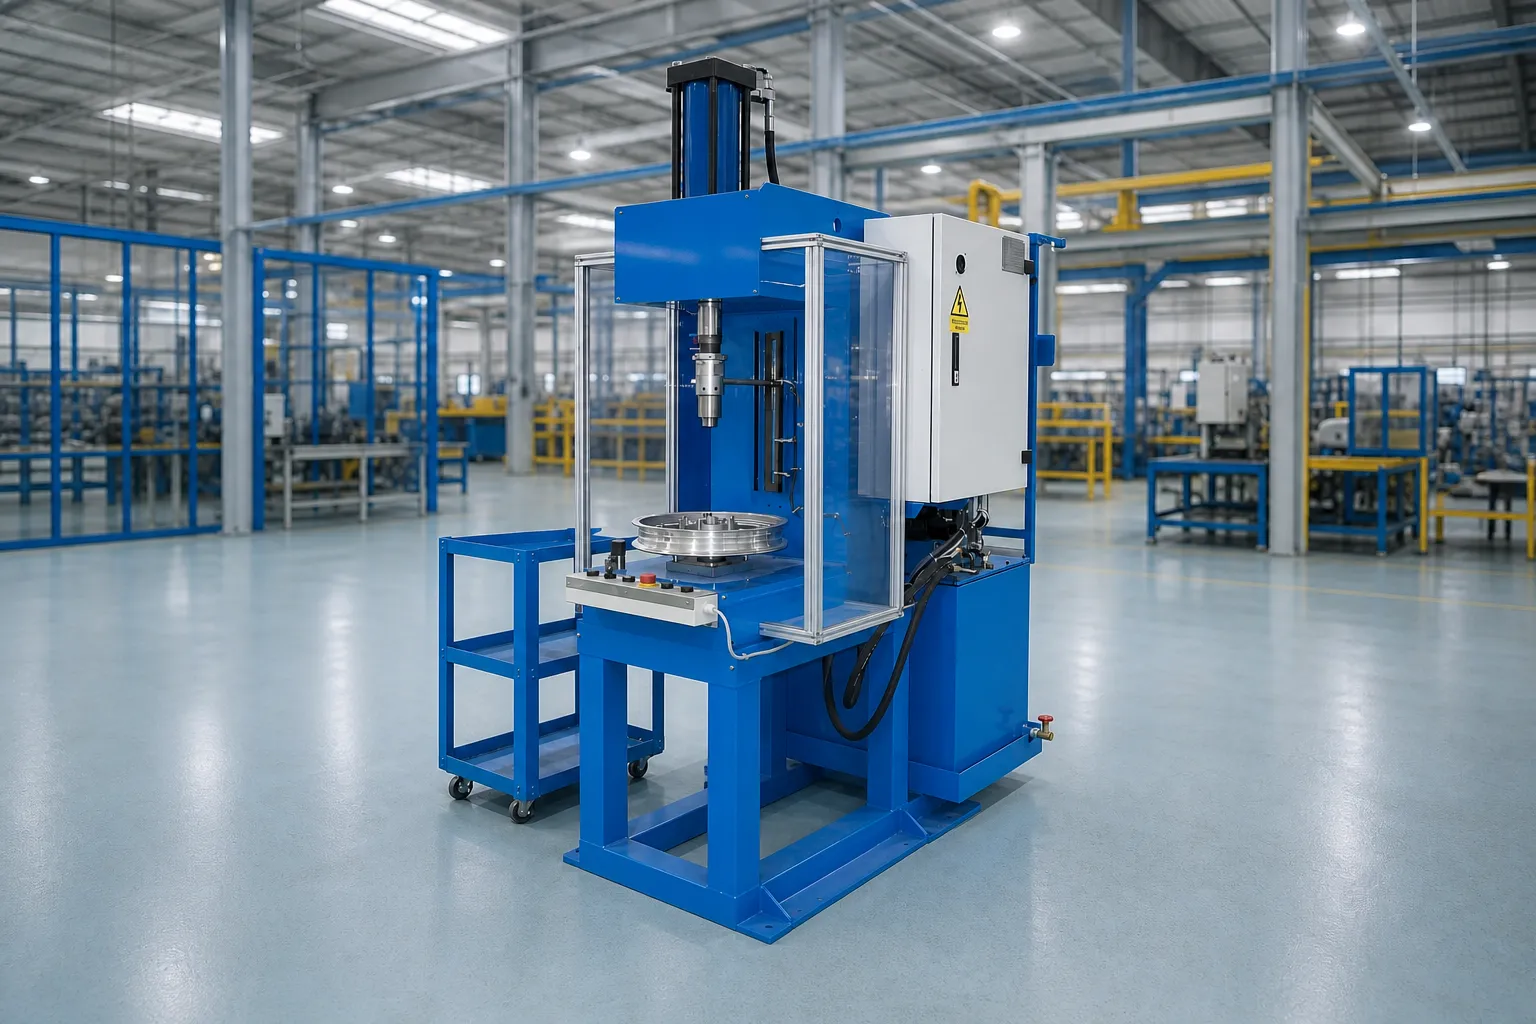
ホイールリム用ベアリング油圧圧入機の動作原理
ホイールリム用ベアリング圧入機は、油圧システムによって圧入力を発生させ、位置決め治具とセンサーシステムを組み合わせて、ベアリングをホイールリムの所定位置に圧入します。作業工程は各ステップごとに制御されるため、高い精度と安定性を確保し、組み付け時間の短縮にもつながります。
ステップ1: ホイールリムを治具にセットする
サイクルを開始する前に、作業者はホイールリムを機械テーブル上の専用治具にセットします。治具はホイールリムを正確に位置決めして固定し、ベアリングの組み付け中心および位置が圧入ヘッドと正しく一致するようにします。
ステップ2: ベアリングを圧入ヘッドにセットする
ベアリングを油圧シリンダーの圧入ヘッドにセットします。ここではマグネットホルダーを使用してベアリングを圧入ヘッドに保持し、機械が圧入位置まで移動する際にベアリングが落下したり、位置ずれしたりするのを防ぎます。
ステップ3: 位置と圧入条件を確認する
ホイールリムとベアリングをセットした後、センサーシステムが製品の状態と位置を確認します。センサーは圧入サイクルを開始するために必要な条件を確認するとともに、製品が正しくセットされていない場合や逆向きに取り付けられている場合なども検出します。安全条件と位置が確認された場合のみ、機械は圧入動作を開始します。このシステムにより、製品のセット位置が正しくないことによる不具合を抑制できます。
ステップ4: 圧入サイクルを開始する
作業者が2つの操作ボタンを同時に押して、圧入サイクルを開始します。操作信号を受けると、油圧システムがシリンダーへ作動油を供給し、圧入ヘッドが設定されたストロークに沿って移動します。
圧入ヘッドがベアリングに圧力を加え、ホイールリムの組み付け位置へベアリングを圧入します。圧入力は各工程の要求に応じて手動調整バルブで調整し、圧入ストロークは近接センサーシステムによって制御します。
ステップ5: 圧入ストロークと圧入時間を制御する
圧入中は、センサーシステムが圧入機構の位置を監視し、圧入ヘッドが設定されたストロークどおりに移動していることを確認します。設定位置に到達すると、圧入工程が完了するか、サイクルの次のステップへ移行します。
また、圧入力を保持する時間は外部タイマーによって設定できます。圧入力、ストローク、圧入時間を同時に管理することで、各製品に対して安定した均一なベアリング組み付けを実現します。
ステップ6: 圧入ヘッドが初期位置に戻る
ベアリングがホイールリムに完全に圧入されると、油圧シリンダーが戻り動作を行い、圧入ヘッドを初期位置まで戻します。これにより圧入サイクルが完了し、ベアリングの組み付けが完了します。
ステップ7: 製品を取り出し、次のサイクルを開始する
作業者が終了ボタンを押し、完成したホイールリムを治具から取り出して、ベアリングの組み付け位置を簡単に確認します。その後、次のホイールリムを治具にセットし、新しいベアリングを圧入ヘッドにセットして、次のサイクルを開始します。CNC VINAが公表している仕様では、本機のサイクルタイムは約5秒/組み付けで、高い生産性が求められる生産ラインに適しています。
ホイールリム用ベアリング圧入機の操作方法
ホイールリム用ベアリング油圧圧入機を操作する前に、作業者は以下の点に注意する必要があります。
- 運転前の機械点検: 運転を開始する前に、電源、油圧システム、作動圧力、油圧シリンダー、圧入ヘッド、治具、センサーシステムの状態を確認します。また、作業エリアに障害物がないこと、および安全装置が正常に作動していることを確認してください。
- 圧入パラメータの設定: 製品の要求に応じて、圧入力、圧入ストローク、圧入力保持時間などの必要なパラメータを設定します。ベアリングおよびホイールリムの寸法や特性に合わせて、各パラメータを適切に調整する必要があります。
- ホイールリムを治具にセットする: ホイールリムを治具の正しい位置にセットし、製品が安定していることを確認します。圧入サイクルを開始する前に、ホイールリムが正確に位置決めされていることを確認してください。
- ベアリングを圧入ヘッドにセットする: 機械の設計に応じて、ベアリングを圧入ヘッドまたはベアリング保持機構の所定位置にセットします。圧入動作を開始する前に、ベアリングがずれていないことを確認してください。
- 圧入サイクルを開始する: 製品のセット状態と安全条件を確認した後、作業者が2つの操作ボタンを同時に押して圧入サイクルを開始します。機械は設定されたパラメータに従って圧入工程を実行します。
- 圧入後の製品確認: 圧入ヘッドが初期位置に戻った後、製品を治具から取り出し、ベアリングの組み付け位置を確認します。製品が要求仕様を満たしている場合は、次の製品を機械にセットします。ベアリングの位置ずれや圧入不良が確認された場合は、機械を停止して原因を確認してください。
ホイールリム用ベアリング油圧圧入機の主な特長
ホイールリム用ベアリング圧入機は、ベアリングをホイールリムに迅速かつ正確、安定して圧入するための専用設備です。油圧圧入機構に治具とセンサーを組み合わせた構造で、各種産業製造における組立工程に適しています。
- 堅牢な機械構造: 油圧による圧入力を使用する圧入工程に適した、堅牢な構造を採用しています。高い剛性を備えた機械フレームにより、圧入時の振動を抑え、安定した動作を維持します。
- 安全性を考慮した設計: 圧入ヘッドと油圧シリンダーの状態を監視する安全センサーシステムを搭載しています。両手操作ボタンにより、作業者は安全な位置から圧入サイクルを開始でき、機械稼働中に圧入エリアへ接触するリスクの低減に貢献します。
- 自動・手動運転に対応: ホイールリム用ベアリング圧入機は、各生産ラインの要求に応じて、自動運転または手動運転モードを選択できるよう設計できます。
- 生産工程に応じた柔軟な運転: 自動モードは連続生産に適しており、作業者の手作業を削減し、安定したサイクルでの稼働を実現します。一方、手動モードは、機械の点検、パラメータ設定、機構の調整、メンテナンスなどを行う際に便利です。
- 製品のセット状態を検知するセンサーシステム: 圧入サイクルを開始する前に、製品の状態と位置を確認するセンサーシステムを搭載しています。ホイールリムが正しい位置にセットされていない場合や、逆向きにセットされている場合、システムが異常を検知して圧入動作を停止します。この機能により、製品のセットミスによる不具合を抑制するとともに、運転中の製品、治具、圧入機構の保護にも貢献します。
- 短いサイクルタイムと高い生産性: 1回の組み付けサイクルが約5秒と短く、高い生産性や連続生産が求められる工程に適しています。ベアリングの位置決めから圧入までの工程を自動化することで、手作業にかかる時間を削減し、生産サイクルを短縮するとともに、各製品の組み付け品質を均一に維持します。製品仕様や生産能力などの要求に応じて、CNC VINAでは各生産ラインに適した機械の設計・調整が可能です。

ピアッジオのオートバイのリムは、CNC VINA 油圧プレスでボール ベアリングを使用してプレスされています
二輪車用ホイールリム・ベアリング圧入機の運転・メンテナンス
二輪車用ホイールリム・ベアリング圧入機を安定かつ安全に稼働させ、長期間にわたって性能を維持するためには、正しい手順での操作と定期的なメンテナンスが重要です。作業者は、機械に付属する技術資料および操作手順に従って各工程を適切に実施するとともに、使用中は油圧システム、電気系統、各種機械ユニットを定期的に点検する必要があります。
- 作業者は、機械テーブル上の専用治具にホイールリムをセットし、ベアリングを圧入位置にセットします。
- ベアリングを油圧シリンダーの圧入ヘッドにセットし、マグネットホルダーで固定することで、圧入中のベアリングの位置ずれを防止します。
- ホイールリムとベアリングが正しい位置にセットされた後、センサーシステムが圧入サイクルを開始するための条件を確認します。
- 作業者が2つの操作ボタンを同時に押して機械を起動します。油圧シリンダーが圧入ヘッドを移動させ、ベアリングをホイールリムに圧入します。
- 圧入ストロークが完了すると、圧入ヘッドと油圧シリンダーが初期位置に戻ります。作業者が終了ボタンを押し、完成した製品を治具から取り出した後、新しい製品をセットして次のサイクルを開始します。
CNC VINAでは、各専用機について、顧客ごとの要求や生産工程に適した操作手順および安全ガイドラインを設定しています。作業者は、機械に付属する技術資料に記載された設定値を遵守する必要があります。主な設定項目は以下のとおりです。
- 圧入力: 手動調整バルブによって調整し、各工程の技術的要求に適した圧入力に設定します。
- 圧入ストローク: 近接センサーシステムによって制御し、圧入機構の終了位置を検知します。
- 圧入時間: 外部タイマーによって設定し、各製品に適した圧入力保持時間を確保します。
また、生産中の安定性を維持し、トラブルを抑制するため、作業者は機械の各機能ユニットを定期的に点検する必要があります。特に、油圧システム、電源、油圧シリンダー、センサー、圧入機構の状態を重点的に確認してください。
- 各作業シフト終了後には、機械を清掃し、必要な箇所に付着したほこり、汚れ、油脂などを除去します。また、各機械ユニットについても定期的に点検し、技術仕様に従って適切に給油・グリスアップを行うことで、摩擦や摩耗を抑え、設備の安定した稼働を維持します。
- 正しい操作手順に従い、定期的な点検・メンテナンスを実施することで、作業者の安全を確保するだけでなく、設備の寿命を延ばし、圧入精度を維持するとともに、トラブル対応による機械の停止時間を抑制できます。
ホイールリム用ベアリング圧入機は、組立工程の効率と安定性を向上させたい企業に適した設備です。生産ラインに本機を導入することで、手作業への依存を減らし、安定した生産性を維持できます。また、製品の特性や各生産ラインの要求に応じて、機械の設計や仕様を調整することが可能です。生産性の向上だけでなく、ベアリング組み付け時の品質管理や不具合の抑制にも貢献します。そのため、二輪車の製造・組立工場や機械部品の生産現場に適した自動化ソリューションの一つです。CNC VINAは、実際の生産工程ごとの要求に応じた、オーダーメイドの機械設計・製造ソリューションを提供しています。
ベトナム CNC & テクノロジー アプリケーション株式会社
工場: 市ダンフォン地区ドンタップコミューンのソンクン工業団地。ハノイ ベトナム
電話: +84.916 63 9355 / +84.915 74 4664
ウェブサイト: https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
電子メール: Sales01@cncvina.com.vn | Sales03@cncvina.com.vn