 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh


ステアリングコラムボールプレス
CNC VINAが設計・製造する二輪車用ステアリングヘッドベアリング圧入機は、ベトナムの二輪車組立産業に適した最適なソリューションです。専用設計により、ステアリングヘッドへのベアリングの圧入をはじめ、製造現場におけるさまざまな圧入組立工程に幅広く活用されています。
強力な油圧システムを搭載しており、高い技術精度と安定した稼働を実現します。CNC VINAは、自動車・二輪車産業の生産ニーズに対応するため、最新の自動化設備や生産ラインを提供しています。
本製品は、生産効率の向上だけでなく、企業の組立工程の最適化にも貢献します。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

ステアリングヘッドベアリング圧入機は、二輪車のステアリングヘッド組立工程に使用される専用設備です。本機は油圧プレス機構を採用し、大きく安定した圧入力を発生させることで、ベアリングを技術仕様に従って正確な位置に圧入します。また、金型と位置決め治具によってワークを確実に固定し、センサーによって圧入位置やストロークを制御します。圧入力、圧入時間、ストロークを調整できるため、組立工程を均一化し、作業中に発生する不具合を抑制できます。本設備は、自動運転または半自動運転に対応でき、さまざまな生産方式や二輪車組立ラインに適しています。専用の圧入機を導入することで、手作業を削減し、生産性の向上と製品品質の安定化にもつながります。では、ステアリングヘッドベアリング圧入機にはどのような構造、操作手順、主要な技術的特徴があるのでしょうか。以下の記事で、CNC VINA とともに詳しくご紹介します。
ステアリングヘッドベアリング圧入機の技術仕様
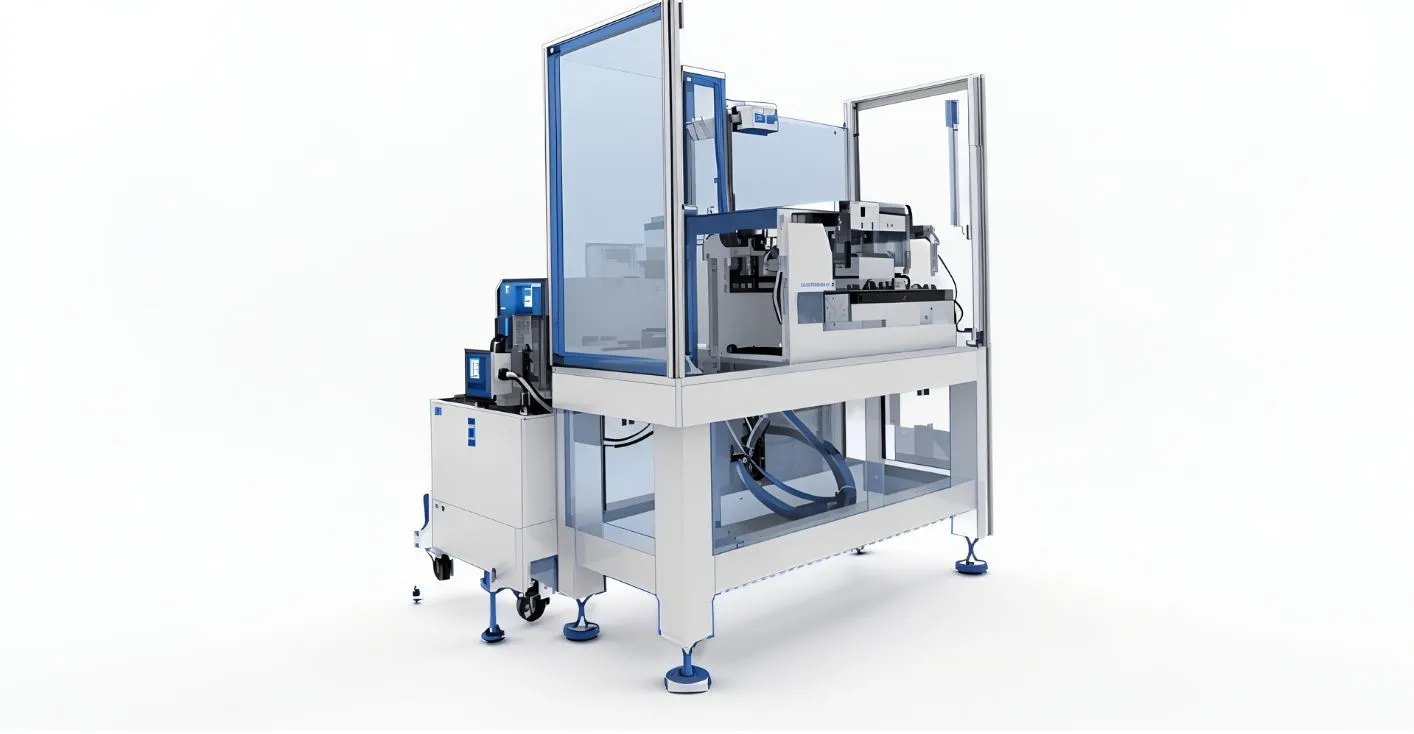
| 圧入力 | 50~200トン |
| ベアリングボール径 | 6~12 mm |
| 使用圧力 | 1500 psi |
| 圧入金型サイズ | L300 × W200 × H150 mm |
| 制御方式 | 油圧または電気、全自動/半自動 |
| 機械サイズ | L800 × W100 × H1,200 mm |
| 機械重量 | 200 kg |
| 色 | オプション |
ステアリングヘッドベアリング圧入機の構造
ステアリングヘッドベアリング圧入機は、二輪車の組立ラインにおいて、ステアリングヘッドへベアリングを圧入する工程専用に設計されています。本機は油圧圧入機構を採用し、大きく安定した圧入力を発生させるとともに、金型とセンサーシステムを組み合わせて、圧入中の位置やストロークを制御します。
機械フレーム構造
機械フレームは主要な荷重支持部であり、油圧システム、圧入機構、金型および制御装置を支えます。運転時には大きな圧入力が発生するため、フレームには高い剛性と堅牢な構造が求められ、荷重による振動や変形を抑える必要があります。安定したフレーム構造により、圧入機構を正確な方向へ移動させるとともに、各サイクルにおいて圧入ヘッド、金型、ワークの相対位置を適切に維持できます。
油圧圧入システム
油圧圧入システムは、圧入力を発生させて圧入機構へ伝達し、ベアリングをステアリングヘッドの所定位置へ正確に圧入する役割を担います。手作業による圧入方法と比較して、油圧機構はより大きく安定した圧入力を発生させることができ、しまりばめなど、高い圧入力を必要とする部品に適しています。ステアリングヘッドベアリング圧入機の圧入力は50~200トン、使用圧力は1,500 psiで、機械構成や各工程の要求に応じて設定されます。
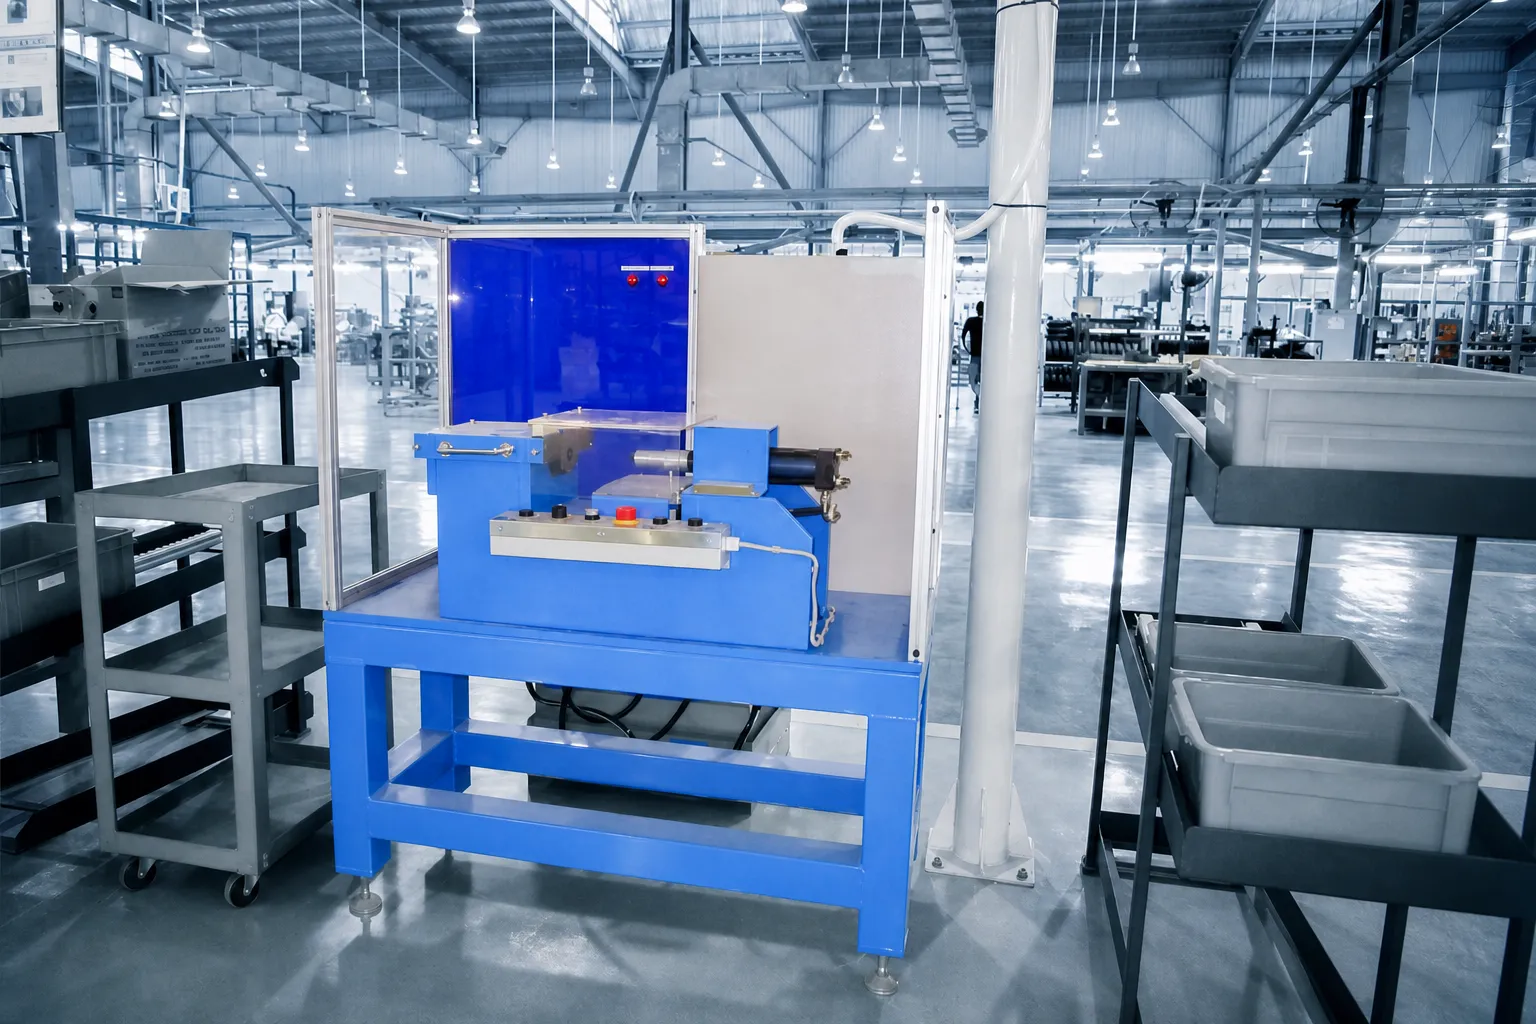
金型および位置決め治具
金型および位置決め治具は、圧入工程中にステアリングヘッドとベアリングを確実に固定する役割を担います。サイクルを開始する前に、ワークを治具の所定位置にセットし、ベアリングと圧入位置が圧入ヘッドと正確に位置合わせされるようにします。ワークが安定して位置決めされることで、圧入力が所定の位置に正確に作用し、ベアリングの位置ずれ、傾き、または技術要件を満たさない不適切な圧入を防止します。
圧入機構
圧入機構は、油圧システムからベアリングおよびステアリングヘッドへ直接圧入力を伝達する部品です。サイクルが開始されると、圧入機構は設定されたストロークに従って移動し、ベアリングに力を加えて所定の位置へ圧入します。圧入機構の移動方向とストロークを適切に制御することで、安定した圧入工程を実現し、製品ごとのばらつきを抑えることができます。
センサーシステム
センサーシステムは、圧入機構の位置を検出し、運転中のストローク制御をサポートします。本機では近接センサーを使用して圧入機構の限界位置を検出し、設定されたパラメータに基づいてストロークの終了位置を制御します。これにより、圧入機構のストローク不足や必要位置を超えた移動を防止し、組立工程の均一性を維持します。
制御システム
制御システムでは、オペレーターが機械の起動・停止、運転モードの選択、圧入サイクルの操作を行います。本機は、生産要件に応じて自動または半自動モードで運転できるように設計できます。PLCがサイクル内の各信号を制御・連携し、押しボタン式の操作システムによって、オペレーターは機械を簡単に操作しながら運転状況を確認できます。
圧入力・圧入時間調整機構
圧入力調整機構により、各部品および組立工程の要求に応じて適切な圧入力を設定できます。適切な圧入力に調整することで、圧入力不足によってベアリングが正しい位置まで圧入されない状態や、過大な圧入力によって部品に影響を与えることを防止します。
また、圧入力だけでなく、圧入を保持する時間もタイマーによって設定できます。圧入力、ストローク、圧入時間を組み合わせて制御することで、安定した運転サイクルを維持し、製品ごとの圧入状態をより均一にすることができます。
ステアリングヘッドベアリング圧入機の操作手順
実際の操作手順は、機械の構成や各生産ラインの要求に応じて調整される場合があります。ステアリングヘッドベアリング圧入機の基本的な操作手順は、以下のように説明できます。
ステップ1:運転前の機械点検
機械を起動する前に、オペレーターは電源、油圧システム、圧入金型、位置決め機構およびセンサーを点検します。同時に作業エリアを確認し、障害物や誤った位置に置かれた部品がないことを確認します。
ステップ2:圧入パラメータの設定
製品の技術要件に従って、圧入力、ストロークおよび圧入時間を設定します。圧入力は加工するベアリングとステアリングヘッドの種類に応じて適切に調整し、ストロークは近接センサーシステムによって制御します。
ステップ3:ワークを金型にセット
ステアリングヘッドとベアリングを金型・治具の所定位置にセットします。圧入サイクルを開始する前に、ワークの中心位置と固定状態を再確認します。
ステップ4:圧入サイクルの開始
ワークが正しく位置決めされたことを確認した後、オペレーターは操作ボタンまたは自動制御システムを使用してサイクルを開始します。圧入機構が下降し、ベアリングに圧入力を加えてステアリングヘッドの所定位置へ圧入します。
ステップ5:圧入工程の監視
圧入中、センサーシステムが圧入機構の位置とストロークを監視します。設定位置に到達すると、圧入機構が停止するか、サイクルの次の工程へ移行します。この制御により、圧入不足、過圧入、位置ずれなどの不具合を抑制します。
ステップ6:サイクル完了と製品の取り出し
設定された圧入時間が終了すると、圧入機構が初期位置へ戻ります。オペレーターは圧入済みのワークを金型から取り出し、ベアリングの圧入位置を簡単に確認した後、次の工程へ移します。
ステップ7:検査とサイクルの繰り返し
製品が要求を満たしている場合は、新しいワークを金型にセットして次のサイクルを開始します。位置、圧入力、ストロークなどに異常が確認された場合は、機械を停止して点検を行ってから生産を再開します。
ステアリングヘッドベアリング圧入機の主な特徴
ステアリングヘッドベアリング圧入機は、圧入工程を高精度に制御できるように設計されており、ベアリングを正確な位置に圧入するとともに、生産中に発生する不具合を抑制します。センサーシステムと圧入機構を組み合わせることで、安定した運転を実現し、各圧入サイクルにおける重要なパラメータを適切に管理できます。主な特徴は以下のとおりです。
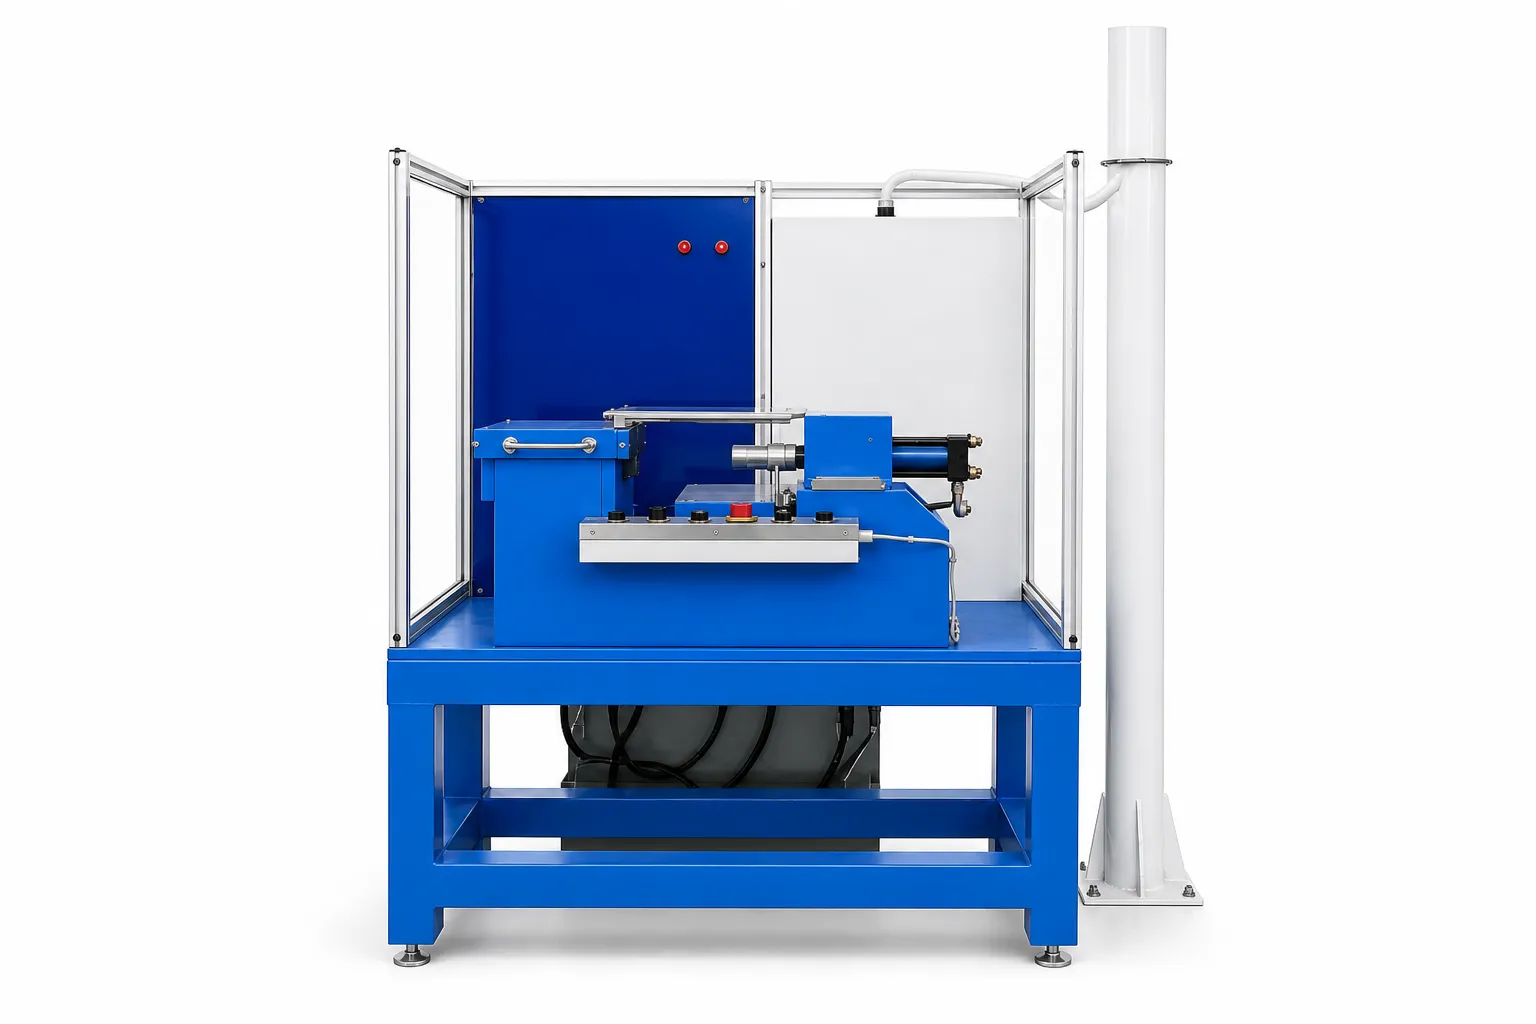
- 機械フレームと圧入機構は高い剛性を備えた構造に設計されており、運転中の振動や揺れを抑え、圧入作業時の安定性を維持します。
- 本機は、生産要件に応じて自動または手動モードで運転できます。自動モードは連続生産に適しており、手動モードは機械の点検、調整、メンテナンスに便利です。
- センサーシステムにより圧入ストロークを検出・制御し、圧入不足、過圧入、位置ずれなどの不具合を抑制します。これにより、ベアリングを製品の技術仕様に従って正確な位置へ取り付けることができます。
- 圧入力を適切に制御することで、ベアリングを所定の位置に確実に固定し、圧入後の緩みや位置ずれを抑制します。
- 圧入位置と圧入力を正確に制御することで、組立後の部品の均一性を高め、使用時に発生する振動、揺れ、または不安定な動作の抑制にもつながります。
ステアリングヘッドベアリング圧入機の技術特性
ステアリングヘッドベアリング圧入機には、製品ごとの要求に応じて圧入力、ストローク、圧入時間を制御するための各種調整機構および制御システムが搭載されています。主な技術特性は以下のとおりです。
- 圧入荷重は手動調整バルブによって調整でき、各工程および製品の技術要件に応じた適切な圧入力を設定できます。
- 近接センサーを使用して、圧入機構の位置およびストローク限界を検出します。これにより圧入深さを制御し、圧入不足や過剰なストロークを防止します。
- 圧入力を保持する時間はタイマーによって設定でき、各サイクルにおいて安定した均一な圧入工程を実現します。
- PLCを搭載し、圧入サイクルにおける各動作を制御・連携します。また、押しボタン式の操作システムにより、オペレーターは機械の起動・停止や運転モードの選択を簡単に行えます。
- センサーからの信号を利用して圧入機構の状態を監視し、圧入が要求条件を満たしていないケースの検出をサポートするとともに、生産工程における不良品の発生を抑制します。
電動バイク組立ラインにおけるステアリングヘッドベアリング圧入機の用途
CNC VINAが設計・製造する二輪車用ステアリングヘッドベアリング圧入機は、電動バイク組立ラインにおけるステアリングヘッド組立工程に使用される専用設備です。本機は、二輪車の製造工場や組立ラインで使用され、適切な圧入力と高い安定性により、ベアリングを所定の位置へ正確に圧入します。
- 各車種の技術要件に応じて、ステアリングヘッドの所定位置へベアリングを圧入するために使用されます。油圧圧入機構により十分かつ安定した圧入力を発生させ、ベアリングを確実に取り付けることで、位置ずれや圧入不良を抑制します。
- 二輪車の生産ラインにおける圧入方式を用いた組立工程に適しています。専用設備を導入することで、手作業を削減し、製品間の均一性を維持するとともに、組立生産性の向上をサポートします。
- 圧入工程は、圧入力と圧入機構のストロークによって制御され、圧入不足、過圧入、位置ずれなどの不具合を抑制します。これにより、各生産サイクルにおけるステアリングヘッド組立部品の品質を安定して維持できます。
- 各生産ラインおよび工程の要求に合わせて、本機を設計・構成することができます。自動化レベルに応じて、ワーク供給システム、位置決め機構、検査装置、その他の自動化設備と組み合わせ、完成度の高い組立工程を構築することも可能です。
ステアリングヘッドベアリング圧入機は、生産性の向上と組立工程の品質管理を目指す二輪車メーカーや組立企業に適したソリューションです。油圧圧入機構、位置決め金型、センサーシステムを搭載することで、圧入力、ストローク、圧入時間を安定して制御できます。自動または半自動での運転に対応できるため、各生産ラインの規模や要求に応じて、適切な生産方式を柔軟に選択できます。専用設備を導入することで、手作業を削減し、ベアリング圧入時の位置ずれを抑制するとともに、製品間の品質の均一化にも貢献します。また、製品仕様、生産能力、自動化レベルなど、各企業の要求に応じて機械を設計・調整することが可能です。機械の設計・製造に関する豊富な経験を持つCNC VINAは、それぞれの生産工程に適した圧入機および自動化設備のソリューションをご提案します。ステアリングヘッドベアリング圧入機、または二輪車組立ライン向けの自動化ソリューションをお探しの場合は、CNC VINAまでお気軽にお問い合わせください。
電子組立業界向けにサーボプレスや自動プレスをお求めのお客様は、下記までお問い合わせください。
ベトナム CNC & テクノロジー アプリケーション株式会社
工場: 市ダンフォン地区ドンタップコミューンのソンクン工業団地。ハノイ ベトナム
電話: +84.916 63 9355 / +84.915 74 4664
ウェブサイト: https://cncvina.com.vn; https://cncvina.net; https://cncviname.com.vn
電子メール: Sales01@cncvina.com.vn | Sales03@cncvina.com.vn