 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

SMT電子部品実装機を選定する際の重要なポイント

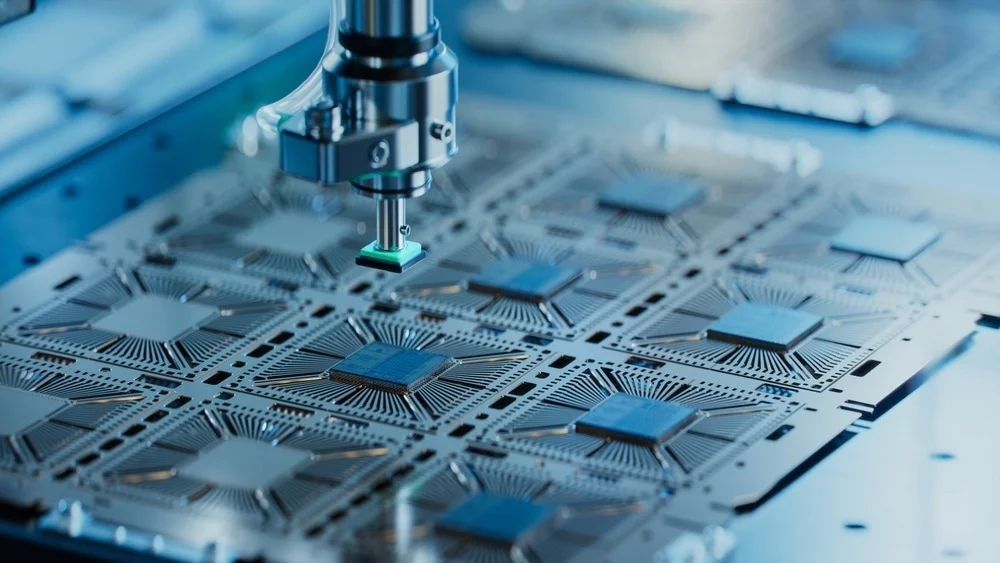
SMT電子部品実装機は、SMT生産ラインにおける電子部品実装工程の中核を担う設備です。この工程では、高い生産速度、実装精度、安定した連続運転を同時に実現することが求められます。設備を適切に評価するためには、SMT実装機の動作原理だけでなく、生産ライン全体の中でどの工程に配置され、どのような役割を担うのかを理解することが重要です。 SMT電子部品実装機は、実装ヘッドと位置決めシステムを使用し、フィーダーから電子部品を取り出して正確な位置を認識し、PCB上のはんだペーストが印刷されたパッドへ高速かつ高精度に配置する自動実装装置です。これにより、電子基板の量産における実装速度と位置精度を向上させるとともに、生産サイクル間のばらつきを低減できます。 SMT(Surface Mount Technology)は、電子部品をPCBの表面に直接実装する技術です。THT(Through-Hole Technology)で使用されるスルーホール部品と比較して、SMT部品は一般的に小型で、PCB上に高密度で配置することができます。そのため、量産工程において、手作業だけで高い生産速度、実装精度、安定した品質を同時に確保することは困難です。
1. SMT電子部品実装機とは?SMT生産ラインにおける位置付け
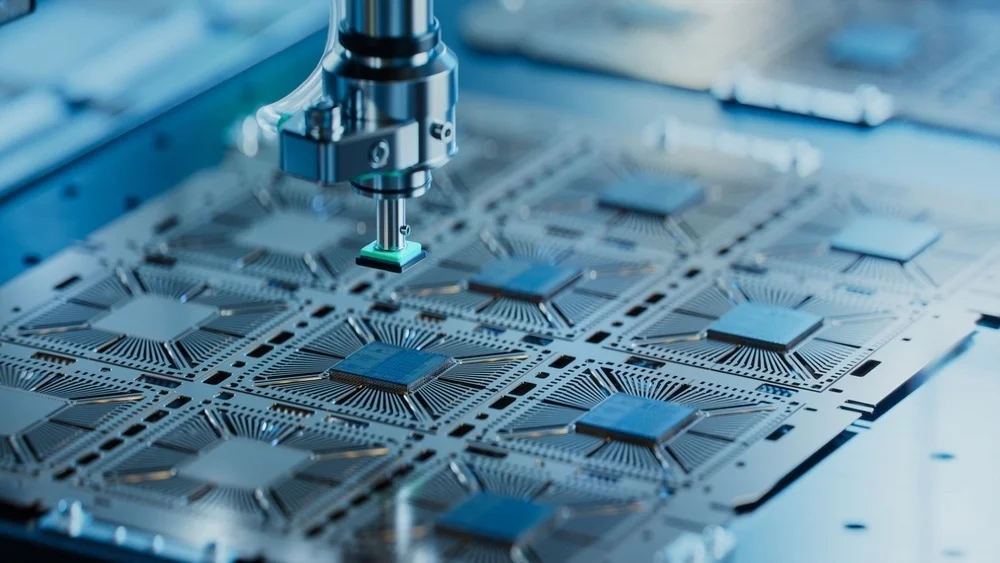
SMT電子部品実装機とは、実装ヘッドと位置決めシステムを使用して、フィーダーから電子部品を取り出し、正確な位置を認識したうえで、PCB上のはんだペーストが印刷されたパッドに部品を配置する自動実装装置です。電子部品実装の高速化、高い位置精度の維持、生産時のばらつき低減により、大量の電子基板を安定して生産するために重要な役割を果たします。
SMT(Surface Mount Technology)は、電子部品をPCBの表面に直接実装する技術です。THT(Through-Hole Technology)のスルーホール部品と比べ、SMT部品は小型で、基板上に高密度で配置されるのが特徴です。そのため、量産時に求められる高速性、高精度、安定した実装品質を確保するには、自動実装機の導入が重要になります。

一般的なSMT生産ラインでは、PCBは通常、以下の工程を順番に通過します。
PCB準備 → はんだペースト印刷 → はんだペースト検査 → 電子部品実装 → リフローはんだ付け → 検査 → 次工程
この中で、電子部品実装機は、はんだペースト印刷工程の後、リフロー炉の前に配置されます。実装機は位置決めされたPCBを受け取り、フィーダーから電子部品を取り出して、生産プログラムに設定された座標へ正確に配置します。 この工程は、主に3つの動作から構成されます。まず、部品供給システムが電子部品をピックアップ位置まで搬送します。次に、実装ヘッドまたはノズルが部品を吸着し、ビジョンシステムが部品の位置、向き、その他必要な特徴を認識します。最後に、実装ヘッドがPCB上の所定の座標まで移動し、プログラムに設定された荷重、位置、回転角度に従って部品を配置します。
高い生産量を必要とするラインでは、電子部品実装機は単独で稼働するのではなく、はんだペースト印刷機、リフロー炉、検査システム、PCB搬送設備などと連携して動作します。そのため、「部品/分」といった単一の仕様だけを基準に実装機を選定しても、生産ライン全体の実際の生産性を正確に評価できるとは限りません。 このため、設備への投資を決定する前に、実際の製品、生産量、部品の種類、PCBサイズ、生産方式などを総合的に評価することが重要です。
2. SMT電子部品実装機を選定する際の重要な基準
すべての工場に適したSMT実装機の構成が一つに決まっているわけではありません。1種類のPCBを大量生産する専用ラインと、複数の製品を生産し、頻繁に品種切り替えを行う工場では、求められる設備仕様が大きく異なります。 SMT電子部品実装機を選定する際には、技術性能、実際の生産能力、将来的な拡張性、運用コストなどを総合的に評価する必要があります。設備構成を決定する前に、以下の7つの基準を確認することが重要です。
2.1. 実装する部品のサイズと種類
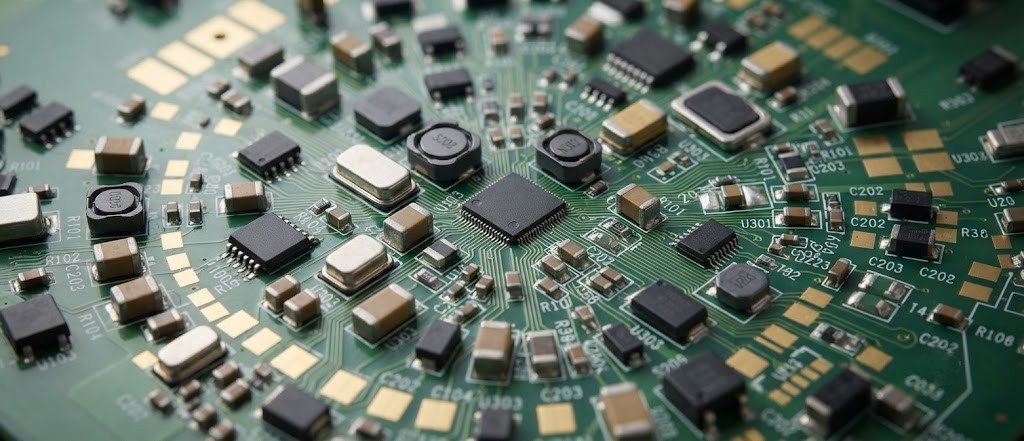
SMT実装機には、対応可能な部品のサイズ、形状、重量、供給方式などにそれぞれ異なる制約があります。1枚のPCB上で、0201、0402、0603などのチップ部品、トランジスタ、IC、QFP、QFN、BGA、さらにコネクタなどの大型部品を同時に使用する場合もあります。 小型部品には、高い位置決め精度を持つノズルやビジョンシステムが必要となります。一方、大型部品や特殊形状の部品では、専用の吸着機構やフィーダーが必要になる場合があります。 そのため、設備を選定する際には、一般的なカタログ仕様だけで判断するのではなく、実際のBOM(部品表)と実装機の対応能力を照合することが重要です。特に、対応可能な最小・最大部品サイズ、パッケージタイプ、部品点数・品種数、部品供給方式などを確認する必要があります。 特殊な部品を初期段階で見落とすと、導入した実装機だけではPCB全体の実装に対応できない可能性があります。その場合、追加設備の導入が必要になったり、生産ライン稼働後も一部の工程を手作業で行わなければならなくなったりするため、事前に実際のBOMに基づいて設備の対応範囲を確認することが重要です。
2.2. 位置決め精度と繰り返し精度
位置決め精度は、部品を目標座標にどれだけ近く配置できるかを示す指標です。一方、繰り返し精度は、複数の実装サイクルにわたって位置ずれを安定して維持できる能力を示します。量産では、カタログ上の精度だけでなく、安定性と繰り返し精度も同様に重要です。SMT電子部品実装機を評価する際には、キャリブレーション方式、カメラによる部品認識性能、フィデューシャルマーク(Fiducial)の認識機能、位置の自動補正機構などを確認する必要があります。 カタログに記載された位置決め精度の数値だけで機械を比較することは適切ではありません。測定条件や機械構成によって結果が異なる場合があるためです。可能であれば、実際に使用するPCBとBOM(部品表)を用いて実機テストを行うことを推奨します。これにより、導入前に実装精度、部品認識性能、実装の安定性をより直接的に評価できます。
2.3. 実装速度と実際の生産能力
「機械速度」は、SMT設備を導入する際に最初に注目されやすい仕様の一つですが、同時に誤解が生じやすい指標でもあります。標準的な条件下では、非常に高い部品実装速度が公称されている場合があります。しかし、実際の生産能力は、実装する部品数、実装ヘッドの移動距離、部品の種類、フィーダー数、画像認識の要件、PCB上の部品配置など、さまざまな要因によって変動します。そのため、設備を選定する際には、理論上の実装速度と実際の生産能力を区別して評価する必要があります。生産能力は、以下の流れに沿って算出します。
必要生産量 → 1時間あたりのPCB枚数 → 1枚あたりの部品数 → サイクルタイム → 設備停止時間 → 段取り替え時間
例えば、1枚のPCBに多数の部品を実装する必要があり、さらに実装ヘッドの移動距離が長くなる配置が多い場合、公称実装速度が高くても、それに比例して実際の生産能力が高くなるとは限りません。また、生産ライン全体の能力は、実装機の前後工程によって制約される場合があります。実装機の速度が高くても、はんだペースト印刷機、リフロー炉、検査工程がその処理能力に対応できなければ、ライン全体の生産能力は向上しません。そのため、個々の設備の速度だけを最適化するのではなく、SMT生産ライン全体のサイクルタイムを評価することが重要です。
2.4. PCBサイズはパネル寸法まで考慮する
PCBのサイズは、設備の作業エリア、PCBの搬送方式、位置決め能力を決定する重要な要素です。SMT電子部品実装機を選定する際には、PCBの最小・最大寸法だけでなく、基板の厚さ、重量、生産ライン内でのPCB搬送方式まで確認する必要があります。 特に見落とされやすいのがパネル寸法です。複数のPCBを1枚のパネルにまとめて生産ラインへ投入する場合、設備との適合性を確認する際には、単体のPCBサイズではなく、実際に使用するパネル全体の寸法を基準にする必要があります。 また、長尺・薄型のPCBや、反りが発生しやすい基板については、基板支持機構も重要な確認項目です。搬送中や部品実装時にPCBが変形すると、実装工程全体の位置決め精度に影響する可能性があります。 現在生産している製品だけでなく、今後生産する予定のPCBについても、あらかじめ考慮しておくことが重要です。現在の製品には対応できても、新製品のPCBサイズやパネル構成に対応できない設備を導入すると、将来的に生産ライン全体の能力を制約する要因となる可能性があります。
2.5. フィーダーと段取り替え時間
フィーダーは、部品を実装機の吸着位置まで供給する役割を担い、部品の種類に応じてリール/テープ、トレイ、チューブなどの方式が使用されます。PCB上の部品品種数が増えるほど、必要となるフィーダーの数量や種類も増加します。そのため、設備を選定する際には、実際のBOM(部品表)に基づいて、フィーダー搭載数、部品供給能力、セットアップ時間を確認する必要があります。 多品種生産を行う工場では、製品切り替えに伴う段取り替え時間が生産性に大きく影響する場合があります。製品ごとの実装プログラムの保存、フィーダーのオフライン準備、部品コードのスキャンによるプログラムとの照合などの機能は、段取り替え時間の短縮とセットアップミスの低減に有効です。そのため、同じCPHの実装機を比較する場合でも、実装速度だけを見るのではなく、段取り効率と多品種生産への対応力まで評価することが重要です。
2.6. 生産ラインとの接続性とデータ管理
SMT電子部品実装機は、はんだペースト印刷機、コンベヤ、リフロー炉、検査システムなど、生産ライン内の各設備と連携し、連続した生産フローを維持できることが求められます。また、設備プログラム、部品情報、生産データなどを保存し、製品コードや生産ロットと紐付けることで、品質管理やトレーサビリティにも活用できます。 MESとの接続や生産ラインの自動化レベル向上を計画している場合は、データ連携・統合機能を設備選定の初期段階から確認しておく必要があります。ただし、接続機能の構成は、工場の規模や実際の運用ニーズに合わせて設定することが重要です。実際には使用しない機能まで導入すると、不要な設備投資につながる可能性があります。
2.7. メンテナンスと技術サポート
設備を安定して稼働させるためには、機械仕様だけでなく、メンテナンス体制、スペアパーツの供給、技術サポートも重要です。ノズル、フィルター、ベルトなどの部品や消耗品は、適切な周期で点検・交換し、設備停止時間を最小限に抑える必要があります。 設備メーカーやサプライヤーを選定する際には、技術対応のレスポンスタイム、スペアパーツの供給体制、メンテナンスマニュアル、オペレーター教育などを確認することが重要です。特に複数の設備を統合した生産ラインでは、機械、電気、制御、ソフトウェアまで幅広くサポートできる体制がより重要になります。1台の設備で発生したトラブルが、ライン全体の稼働に影響する可能性があるためです。
3. SMT電子部品実装機への投資でよくある失敗
最も一般的な失敗は、CPHが最も高い設備を選定することです。公称速度は、特定の条件下における設備の能力を示すものであり、実際の生産能力はPCB、BOM、フィーダー、部品配置、セットアップ時間などにも左右されます。カタログ上でより高速な設備であっても、1シフトあたりの完成PCB枚数が必ずしも多くなるとは限りません。 2つ目の失敗は、現在生産している製品だけを基準に設備を選定することです。SMT設備は長期的な設備投資である一方、製品やBOM構成は将来的に変化する可能性があります。PCBサイズ、フィーダー搭載数、部品への対応能力などに十分な余裕がない設備を導入すると、新製品を生産する際に追加設備への投資が必要になる場合があります。
また、SMT電子部品実装機だけを個別に最適化し、生産ライン全体のバランスを考慮しないこともよくある問題です。最終的な生産能力は、サイクルタイムが最も長い工程、または処理能力が最も低い工程によって制約されます。そのため、SMT実装機は単独の設備としてではなく、はんだペースト印刷機、リフロー炉、AOIシステム、PCB搬送システムなどと合わせて評価する必要があります。 多品種生産を行う工場では、製品切り替えに伴う段取り替え時間を見落とすことも大きな問題です。生産時間のすべてが部品実装に使われるわけではなく、フィーダー交換、部材準備、プログラム呼び出し、セットアップ確認などにも時間がかかります。これらの時間を短縮することで、設備の機械的な実装速度を上げなくても、生産性を大きく改善できる場合があります。
最後に、カタログ仕様だけを見て設備投資を決定することも避けるべきです。実際に使用するPCBとBOMを用いて実機テストを行うことで、部品への対応能力、実装速度、安定性、設備構成との適合性を導入前に確認できます。これにより、実際の生産条件に適した設備かどうかをより正確に判断できます。
4. CNC VINAのSMT電子部品実装機ソリューション
PCB実装ラインの新規導入や拡張を検討している企業に対し、CNC VINAでは、製品、必要生産量、現在の生産工程を調査したうえで、適切な自動化ソリューションを構築できます。CPHの数値だけを基準に設備を選定するのではなく、BOM、PCBサイズ、目標生産量、サイクルタイム、部品供給方式、製品切り替え頻度、検査要件などを総合的に考慮する必要があります。これらの情報をもとに設備構成を決定し、生産ライン内の他工程との連携方法まで検討します。プロジェクトを調査する際には、主に「生産製品」「必要生産能力」「ラインの運用方法」「将来的な拡張性」の4つの情報が重要になります。
| 情報項目 | 確認する内容 |
|---|---|
| 製品 | サイズ、厚さ、パネル構成、BOM、パッケージ、部品品種数 |
| 生産能力 | 1時間あたりのPCB枚数、1枚あたりの部品数、サイクルタイム、目標生産量 |
| 運用 | フィーダー、セットアップ時間、検査、既存設備との接続 |
| 拡張性 | 将来の製品、データ連携・統合、ラインのアップグレード |
工場全体を最初から完全自動化する必要がない場合は、自動化を複数の段階に分けて導入することも可能です。生産量が多い工程、高い位置決め精度が求められる工程、または手作業の負担が大きい工程を優先して自動化し、その後、生産量や要求仕様の変化に応じて段階的に拡張する方法が考えられます。
SMT電子部品実装機は、カタログに記載されたCPHの数値だけで選定すべき設備ではありません。設備の効果は、必要な部品を適切に処理できる能力、実装精度の維持、実際の生産量への対応力、そして生産ライン全体との安定した連携によって決まります。多品種生産を行う工場では、フィーダー、製品切り替え時間、プログラム管理、データ連携などが、実装速度と同等に重要になる場合があります。
さらに、技術サポート、スペアパーツの供給体制、将来的なアップグレードへの対応力も、設備のライフサイクル全体における安定稼働を左右する重要な要素です。CNC VINAでは、製品、製造工程、生産量などを調査し、各工場の生産モデルに適した自動化ソリューションを提案します。PCB実装ラインの構築やSMT電子部品実装機の導入については、CNC VINAまでお問い合わせください。
CNC VINA – VIETNAM TECHNOLOGY APPLICATION & CNC JOINT STOCK COMPANY
工場: ベトナム・ハノイ市ダンフオン県ドンタップ社、ソン・クン工業地区。
オフィス: ベトナム・ハノイ市フーディエン区、136 Ho Tung Mau、Rox Tower Goldmark City。
電話: +84 916 639 355 / +84 915 744 664.
Webサイト: www.cncvina.com.vn ; www.cncvina.net
E-mail: sale01@cncvina.com.vn ; sales03@cncvina.com.vn