Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

はんだ付け用フラックスにはどのような種類がある?ディップはんだ付け・フローはんだ付けに適した選び方

はんだ付け用フラックスは、金属表面の酸化膜を除去し、はんだのぬれ性を向上させることで、はんだ付け工程を補助する材料です。プリント基板(PCB)の製造では、適切なフラックスの選定が、はんだ接合部の品質、残渣の発生量、はんだ付け後の洗浄要件に直接影響します。ディップはんだ付け、フローはんだ付け(ウェーブソルダリング)、手はんだ付けなど、採用する工法に応じて、適切なフラックスと供給方法を選択する必要があります。また、材料特性だけでなく、フラックスの塗布量、塗布の均一性、加熱条件も適切に管理することが重要です。CNC VINAとともに、はんだ付け用フラックスの種類、選定基準、電子機器製造ラインにおけるフラックス供給ソリューションについて詳しく見ていきましょう。
1. はんだ付け用フラックスとは?
はんだ付け用フラックスは、電子部品のはんだ付け工程で使用される補助材料です。一般的にロジン(松やに)系の材料と関連付けられることがありますが、厳密にはロジンはフラックスの基材の一種であり、すべてのフラックスを指すものではありません。
はんだ付け工程では、電子部品のリードや銅パッドの表面に酸化膜が形成されることがあり、溶融はんだが金属表面に十分になじんで接合するのを妨げます。フラックスには、この酸化膜の除去を助け、はんだのぬれ性を向上させる活性成分が含まれています。 フラックスの主な役割は、金属表面の酸化膜の除去、加熱中の再酸化の抑制、溶融はんだの広がりやぬれ性の改善の3つです。ただし、フラックスは、著しく汚染された表面の適切な洗浄に代わるものではなく、不適切なはんだ付け温度、パッド設計、はんだとの接触時間に起因する問題を解決するものでもありません。最終的なはんだ接合部の品質は、フラックスの特性、はんだ合金の組成、工程条件の適切な組み合わせによって決まります。

2. 主なはんだ付け用フラックスの種類
電子機器製造で使用されるフラックスには、成分、活性度、洗浄要件が異なるさまざまな種類があります。フラックスを選定する際は、基材の種類と、はんだ付け後に残る残渣の特性を区別して検討する必要があります。
2.1. ロジン系フラックス
ロジン系フラックスは、ロジン(松やに)を基材とし、製品の配合に応じて溶剤や活性剤を組み合わせたものです。金属表面の酸化膜の除去を助け、はんだのぬれ性を改善するため、電子機器のはんだ付け工程で広く使用されています。活性度によって、はんだ付け後に残る残渣の量は異なります。適切な使用条件下で比較的安定した残渣を形成する製品もありますが、活性度の高い製品では、電気的信頼性への影響を抑えるために洗浄が必要となる場合があります。そのため、ロジン系という名称だけで判断するのではなく、フラックスの活性度分類、メーカーの使用指示、はんだ付け後の洗浄要件を確認することが重要です。
2.2. 無洗浄フラックス(ノークリーンフラックス)
無洗浄フラックスは、指定された使用条件において、はんだ付け後に残る残渣が許容されるように設計されています。製品が必要な技術要件を満たしていれば、PCBのはんだ付け後の洗浄工程を削減または省略できる場合があります。ただし、無洗浄とは残渣がまったく発生しないことを意味するものではありません。フラックスの過剰塗布、不適切な加熱条件、メーカーの推奨条件から外れた運転によって、検査、コンフォーマルコーティング、製品の信頼性に影響する残渣が発生する可能性があります。
高い清浄度が求められる基板、部品実装密度の高い基板、またはコンフォーマルコーティングを施す製品では、洗浄工程を省略する前に材料の適合性を評価する必要があります。
2.3. 水溶性フラックス
水溶性フラックスは、一般的に有機系の活性剤を使用し、金属表面の酸化膜の除去を効果的に補助します。一部の製品は、高いぬれ性が求められる用途や、はんだ付けが難しい表面状態の製品に採用されています。多くの無洗浄フラックスとは異なり、水溶性フラックスは通常、メーカーの指示に従ってはんだ付け後の洗浄を行う必要があります。活性成分を含む残渣が十分に除去されない場合、吸湿によって腐食のリスクが高まったり、電気絶縁性能に悪影響を及ぼしたりする可能性があります。このタイプのフラックスを使用する場合は、洗浄設備、水質、乾燥性能、基板の清浄度を確認するための検査方法についても検討する必要があります。
2.4. PCB用はんだ付けフラックスの比較
| フラックスの種類 | メリット | 注意点 | はんだ付け後の洗浄要件 |
|---|---|---|---|
| ロジン系フラックス | 良好なぬれ性を得やすく、活性度の異なる製品を選択できる | ロジン由来の残渣が残る場合がある | 配合と製品要件によって異なる |
| 無洗浄フラックス(ノークリーン) | 洗浄工程を削減でき、量産工程に適している | 塗布量と残渣の管理が必要 | 指定された使用条件を満たす場合、通常は不要 |
| 水溶性フラックス | 高いフラックス活性が必要な用途にも対応できる | 洗浄工程と乾燥工程の適切な管理が必要 | 通常、材料メーカーの指示に従った洗浄が必要 |
これらの分類は、完全に独立しているわけではありません。ロジンはフラックスの基材を示す一方、無洗浄と水溶性は主に使用特性や洗浄特性を表しています。適切な製品を選定するためには、技術資料を確認し、IPC J-STD-004規格に基づくフラックスの分類を参考にすることが推奨されます。
3. ディップはんだ付け・フローはんだ付け・手はんだ付けに適したフラックスの選び方
はんだ付け方法によって、溶融はんだとの接触条件、加熱方法、フラックスの供給要件は異なります。そのため、同じフラックスがすべてのはんだ付け工程に適しているとは限りません。
3.1. ディップはんだ付け用フラックス
ディップはんだ付けでは、電子部品のリードやはんだ付け対象部分を、設定された時間と浸漬深さで溶融はんだ槽に浸します。ワークが溶融はんだに接触する前に、必要なはんだ付け箇所へフラックスを適切に供給する必要があります。 フラックスを選定する際は、はんだのぬれ性、フラックスの活性度、塗布量、浸漬温度や浸漬時間との適合性を評価することが重要です。フラックスの供給量が不足すると、ぬれ不良やはんだ接合不良が発生するリスクが高まります。一方、過剰に供給すると残渣が増加し、追加の洗浄が必要になる場合があります。 ディップはんだ付け装置を使用する生産ラインでは、治具の構造、ワークの搬送方向、加熱シーケンスに合わせてフラックス供給システムを配置する必要があります。

3.2. フローはんだ付け用フラックス
フローはんだ付け(ウェーブソルダリング)では、PCBは通常、フラックス塗布、予熱、溶融はんだの噴流との接触という工程を経ます。フラックスは、特にスルーホール実装部品のリード周辺など、はんだ付けが必要な領域に適切に塗布する必要があります。 フラックスを選定する際は、塗布範囲、固形分含有量、予熱時の活性特性、はんだ付け後の洗浄要件を考慮することが重要です。フラックスの供給量や加熱条件が適切でない場合、はんだのぬれ性や接合部の形成に悪影響を及ぼす可能性があります。フローはんだ付けラインでは、指定された領域または必要な範囲全体にフラックスを供給するため、制御式のスプレー塗布方式が一般的に使用されています。ただし、噴霧条件は、フラックスの種類、PCBの構造、コンベヤー速度に応じて調整する必要があります。
3.3. 手はんだ付け用フラックス
手はんだ付けでは、一般的にフラックス入りはんだ線を使用するか、はんだ付け箇所にフラックスを追加塗布します。この方法は、少量生産、修理作業、個別箇所のはんだ付けに適しています。手はんだ付け用フラックスを選定する際は、活性度、残渣の特性、洗浄要件、はんだごて先端温度との適合性を考慮する必要があります。表面の汚れ、不適切なこて先、または正しくない加熱方法を補う目的で、フラックスを過剰に使用することは避けるべきです。
4. はんだ付け用フラックスの供給方法
フラックスは、さまざまな方法で製品表面に塗布できます。適切な方法は、PCBの形状、生産数量、はんだ付け位置、フラックス供給量の管理要件によって異なります。
4.1. 手作業によるフラックスの刷毛塗り
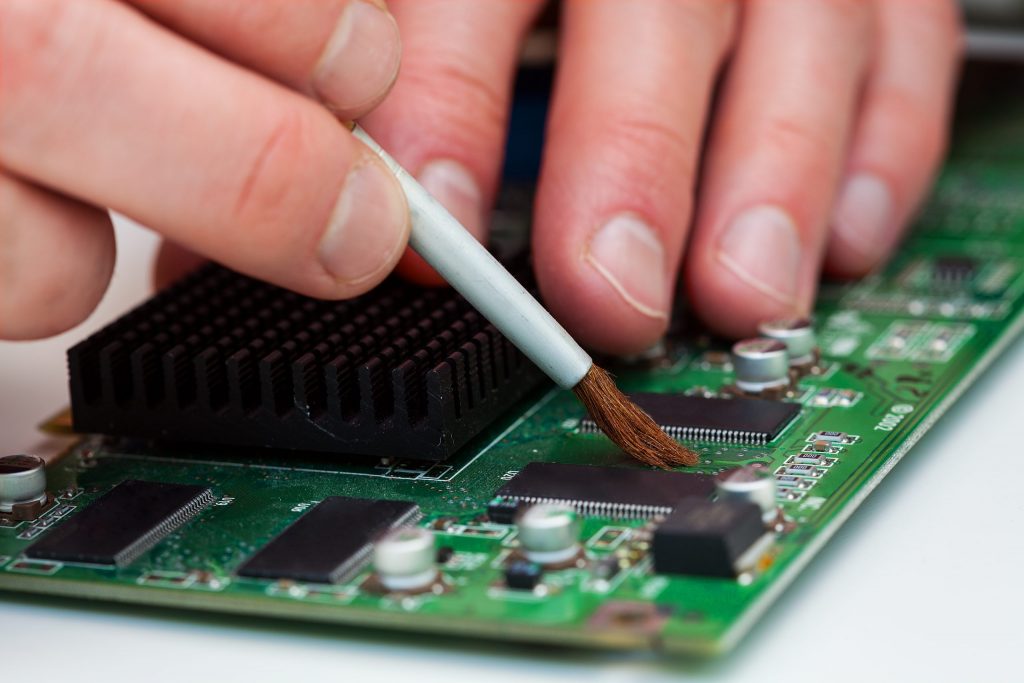
刷毛塗り方式では、ブラシや専用の塗布工具を使用して、はんだ付けが必要な箇所にフラックスを塗布します。操作が簡単で、設備コストが低く、修理作業や少量生産に適していることが主なメリットです。一方、フラックスの塗布量や塗布の均一性は作業者の技量に大きく左右されるため、多数の製品を連続して処理する場合、安定した再現性を維持することが難しくなります。
4.2. フラックスの浸漬塗布
浸漬塗布方式は、処理が必要な部分をトレーやタンクに入ったフラックス液に浸して塗布する方法です。この方式は、一定の形状を持つ部品、電子部品のリード、または専用治具を使用する製品に適している場合があります。 ただし、浸漬深さ、接触時間、製品へのフラックス付着量を適切に管理する必要があります。浸漬条件が不適切な場合、フラックスが不要な領域まで広がるおそれがあります。
4.3. 自動装置によるフラックスのスプレー塗布
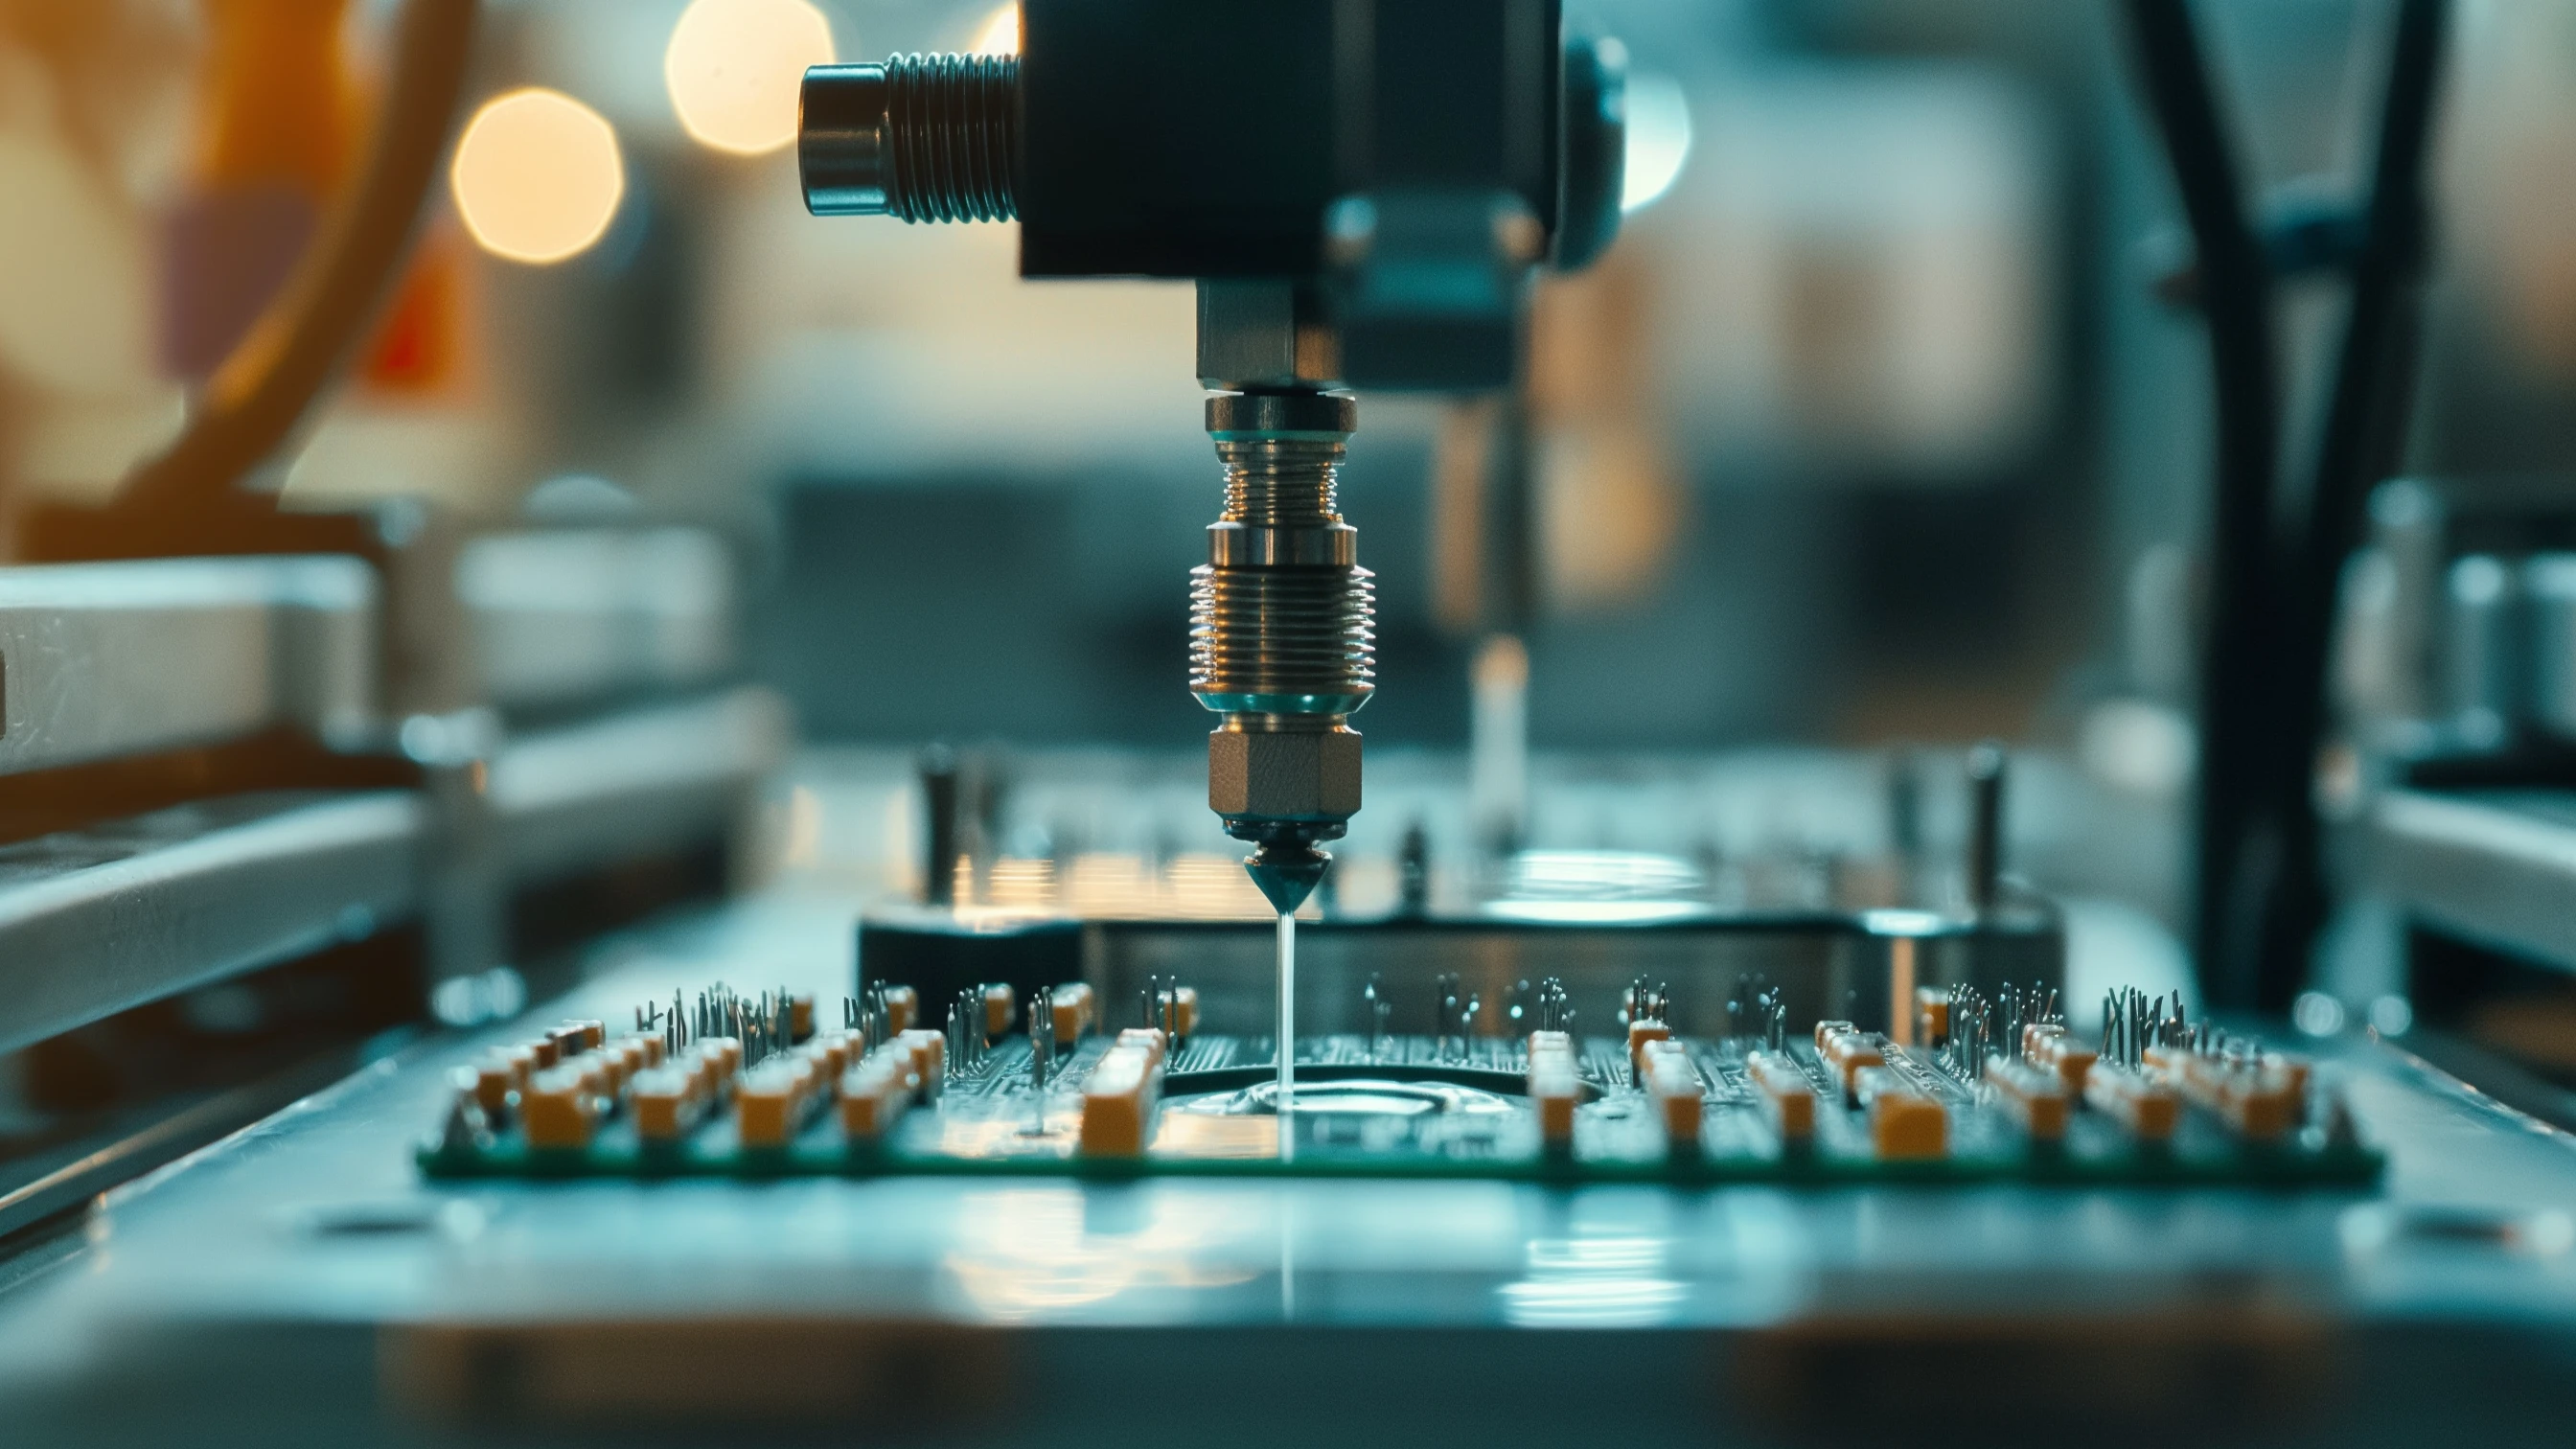
自動フラックス塗布装置は、供給機構とスプレーノズルを使用して、必要な領域にフラックスを均一に供給する装置です。装置の設計に応じて、供給流量、噴霧範囲、ノズルの移動動作などを調整できます。 PCBの量産工程では、フラックスの自動スプレー塗布によって手作業への依存を減らし、サイクル間の再現性を向上させることができます。プログラム制御式の塗布システムでは、製品ごとの要件に合わせて塗布位置や噴霧経路を設定できます。 また、噴霧範囲を適切に制御することで、不要な領域へのフラックス供給を抑え、装置構成と運転パラメーターを最適化した場合には、材料消費量の削減も期待できます。実際の効果については、塗布範囲、フラックス消費量、はんだ接合部の品質を確認する試験によって検証する必要があります。
5. フラックスに関連する主なはんだ付け不良
不適切なフラックスの選定や使用は、PCBの清浄度やはんだ接合部の品質に影響する可能性があります。ただし、不良が発生した場合は、材料特性、加熱工程、製品設計を総合的に評価する必要があります。
| 不良現象 | 考えられる原因 | 確認項目 |
|---|---|---|
| はんだ付け後の白色残渣 | フラックスの組成、加熱条件、または洗浄工程の不適合 | フラックスの種類、加熱条件、洗浄手順を確認する |
| 腐食または絶縁抵抗の低下 | 活性成分の残留、湿気、または洗浄不足 | フラックスの分類、残渣の状態、使用環境を確認する |
| はんだのぬれ不良 | フラックス不足、表面の酸化、または不適切なはんだ付け温度 | フラックスの塗布範囲、金属表面の状態、温度条件を確認する |
| はんだブリッジ | 不適切なパッド設計、はんだの排出方向、フラックス量、またははんだ付け条件 | 部品リードの配置、フラックスの塗布範囲、はんだとの接触条件を確認する |
| 残渣量のばらつき | フラックスの噴霧が不安定、または塗布分布が不適切 | スプレーノズル、流量、噴霧経路、塗布範囲を確認する |
特に、はんだブリッジの原因をフラックス不足だけに限定することはできません。この現象は、部品リード間隔、パッド形状、PCBの搬送方向、はんだの排出条件などにも関係しています。 材料や工程パラメーターを調整した後は、生産ライン全体に変更を適用する前に、サンプル製品を検査して品質を確認する必要があります。
6. CNC VINAのインライン式PCBフラックス塗布装置
PCBのはんだ付けラインでは、フラックスの塗布位置、塗布量、前後工程の設備との連携を適切に管理する必要があります。連続生産において、インライン式フラックス塗布システムは、PCBの搬送とプログラムに基づくフラックス塗布の自動化に役立ちます。CNC VINAのインライン式PCBフラックス塗布装置は、搬送機構と自動制御式スプレーノズルシステムを使用して、プリント基板にフラックスを塗布するために設計されています。プログラム制御によるノズル移動機構を備えており、製品の要件に応じて噴霧位置の座標や塗布経路を設定できます。

制御システムとHMI(ヒューマンマシンインターフェース)により、運転プログラムの設定、調整、保存が可能です。コンベヤーと自動噴霧機構を組み合わせることで、電子機器製造ラインにおけるフラックス塗布工程の自動化と設備連携に対応します。
参考技術仕様
| 項目 | 仕様 |
|---|---|
| 装置寸法 | L1800 × W850 × H1200 mm |
| 電源 | 単相220V – 50Hz |
| 使用空気圧 | 0.4~0.6 MPa |
| コンベヤー速度 | 200 mm/s |
| スプレーノズル移動速度 | 250 mm/s |
| フラックスタンク容量 | 10 L |
| 洗浄液タンク容量 | 1 L |
| PCB搬送高さ | 110 ± 20 mm |
| コンベヤー幅調整範囲 | 50~450 mm |
上記の仕様は、これまでに紹介したインライン式フラックス塗布装置の構成に基づく参考値です。公開または見積もりの前に、技術図面およびプロジェクト要件との照合・確認が必要です。
フラックス塗布工程の自動化を検討している企業に対し、CNC VINAはPCBの寸法、フラックスの種類、必要な噴霧範囲、目標生産能力、生産ラインとの接続条件に基づき、適切な設備構成を提案します。
はんだ付け用フラックスに関するよくある質問
1. ロジン(松やに)とフラックスは同じものですか?
ロジンは、はんだ付け用フラックスに使用される基材の一種です。フラックスはより広い概念であり、ロジン系の製品だけでなく、その他の種類のはんだ付け用補助材料も含まれます。実際には両者が同じ意味で使われることもありますが、技術的には完全に同一ではありません。
2. 無洗浄フラックスは、必ずPCB上に残しても問題ありませんか?
いいえ。無洗浄フラックスは、指定された条件下で残渣が許容されるように設計されています。高い清浄度が求められる製品や保護コーティングを施す製品では、残渣の状態や材料の適合性を評価する必要があります。
3. ディップはんだ付けにはフラックスが必要ですか?
一般的に、フラックスは金属表面の酸化膜の除去を助け、はんだのぬれ性を改善するために使用されます。フラックスの種類と塗布量は、部品リードの材質、はんだ付け対象面、工程条件に応じて選定する必要があります。
4. 自動フラックス塗布装置でフラックスの使用量を削減できますか?
制御式のスプレー塗布装置を使用することで、不要な領域へのフラックス供給を抑え、塗布の再現性を向上させることができます。実際の削減効果は、フラックスの種類、スプレーノズルの構成、運転プログラム、従来の塗布方法によって異なります。
5. フローはんだ付けラインに適したフラックスはどのように選定しますか?
はんだ合金、PCBの表面特性、フラックスの活性度、予熱条件、洗浄要件、フラックスの供給方法を考慮する必要があります。実際の製品を使用して試験を行い、はんだ接合部の品質と、はんだ付け後の残渣の状態を評価することが推奨されます。
はんだ付け用フラックスは、プリント基板におけるはんだのぬれ性向上と、はんだ接合部の形成を支える重要な材料です。フラックスの種類によって活性度、残渣の特性、洗浄要件が異なるため、はんだ付け方法と製品の品質基準に応じて適切に選定する必要があります。また、材料の選択だけでなく、フラックスの供給方法も塗布範囲、工程の再現性、材料消費量に影響します。大量生産ラインでは、プログラム制御式のスプレー塗布装置を導入することで、フラックス供給工程の標準化を図ることができます。産業用自動化分野での豊富な経験を活かし、CNC VINAは、生産要件に応じたインライン式PCBフラックス塗布装置の提案、設計、製作を行い、PCBはんだ付け工程の管理精度向上を支援します。
ベトナム技術応用・CNC株式会社
工場: ベトナム・ハノイ市ダンフオン地区ドンタップ社、ソンクン工業地区。
オフィス: ベトナム・ハノイ市フーディエン地区ホートゥンマウ通り136番地、Rox Tower Goldmark City。
電話: +84 916 639 355 / +84 915 744 664
ウェブサイト: www.cncvina.com.vn | www.cncvina.net