Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

製品自動折りたたみ・巻き取り機
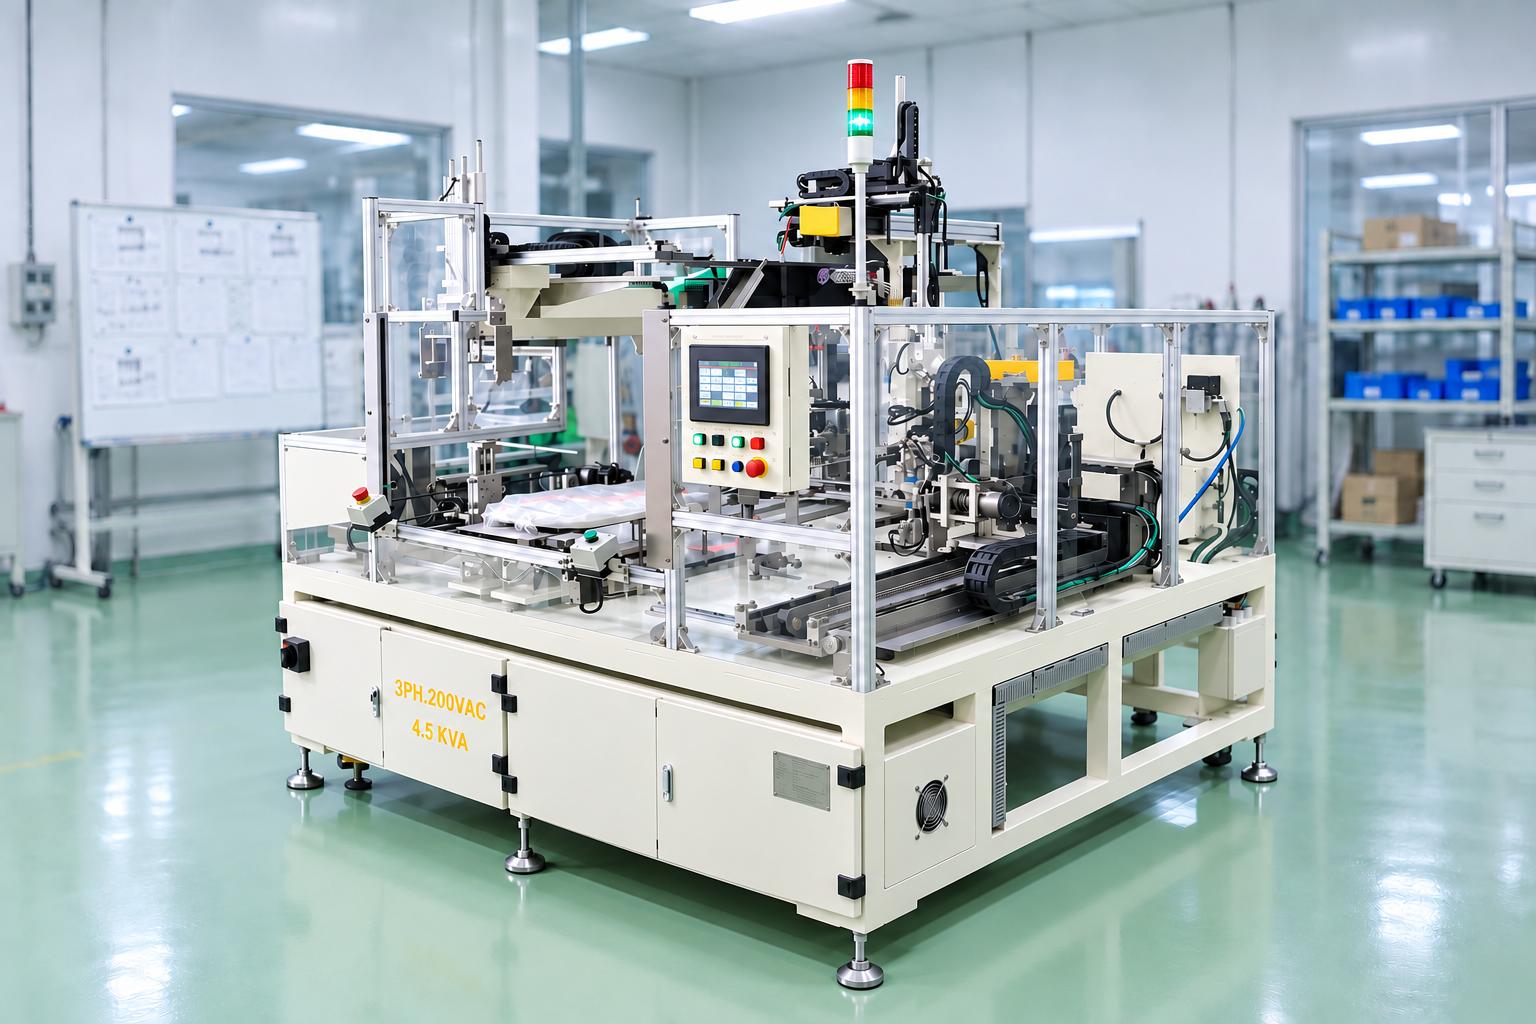
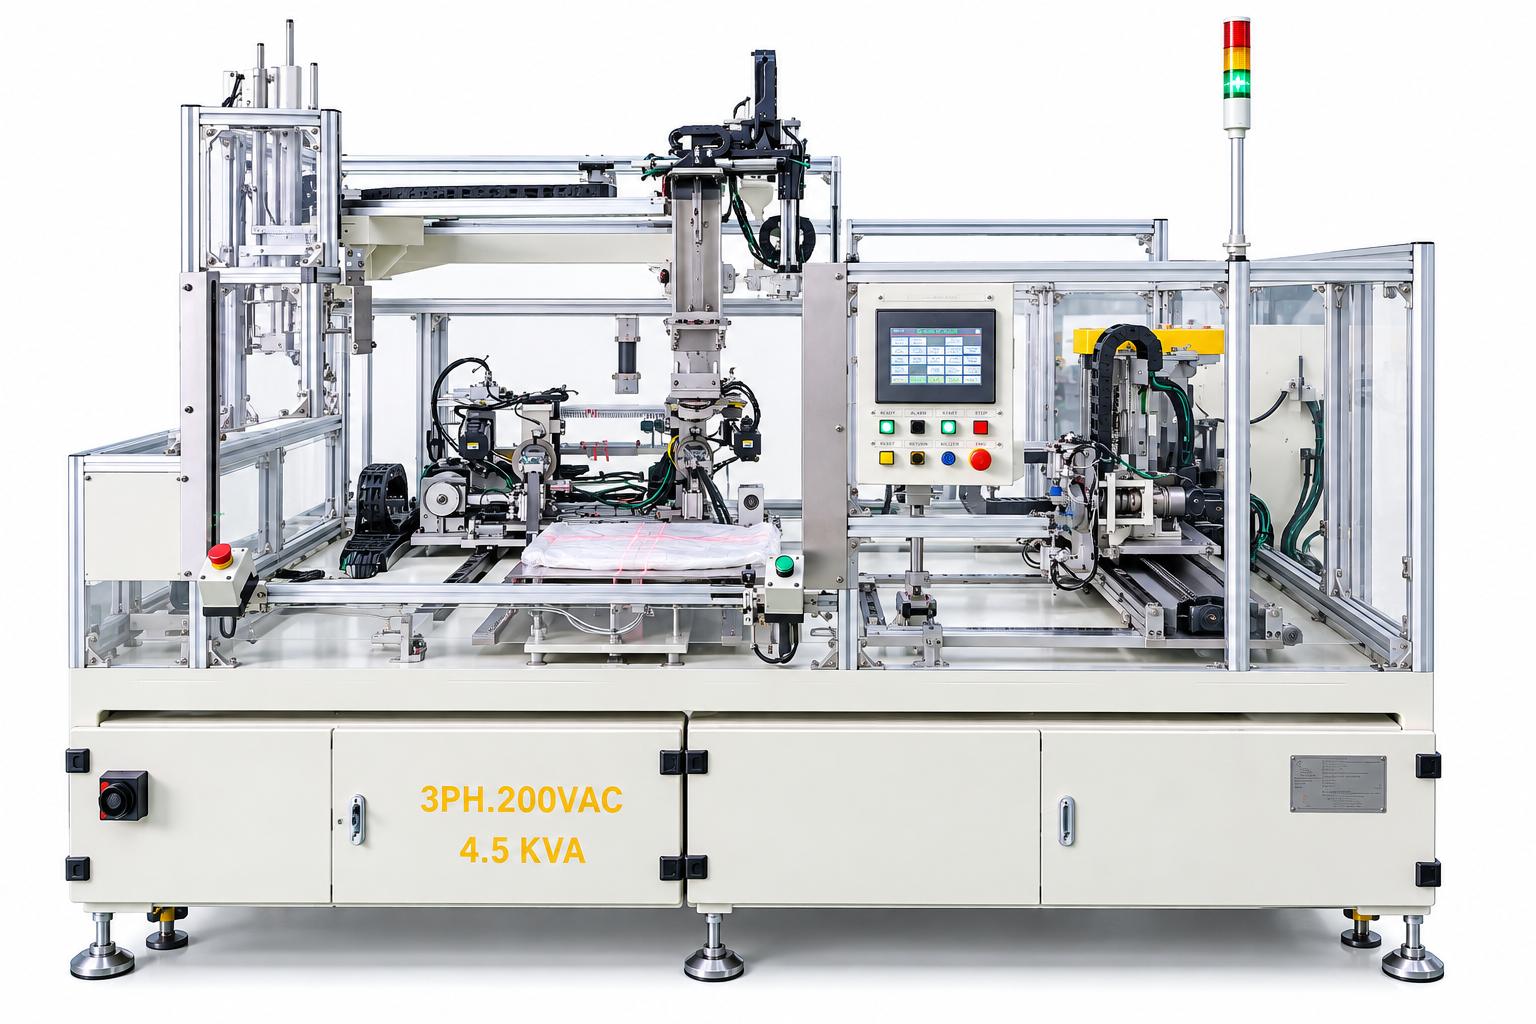
製品自動折りたたみ・巻き取り機は、工業生産における製品の折りたたみ、折り目形成、巻き取り作業を自動化し、手作業の削減を目的とした専用設備です。作業者が製品を位置決め治具にセットし、クランプ状態を確認して運転を開始すると、サーボ駆動機構と空圧機構が、設定されたプログラムに従って製品の保持、両側の折りたたみ、折り目形成、巻き取りを順次実行します。
本設備は、製品ごとの要求に応じて設計・製作されます。治具の寸法、製品の保持位置、折りたたみ回数、巻き取り軌道、動作速度、製品切り替え用の交換治具などを、材料特性、製品形状、生産ラインの包装要件に合わせて調整できます。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

製品自動折りたたみ・巻き取り機は、工業生産における製品の折りたたみ、折り目形成、巻き取りなどの手作業を自動化するために設計された専用設備です。作業者が製品を位置決め治具にセットし、クランプ状態を確認して運転を開始すると、サーボ機構と空圧機構が設定されたプログラムに従い、製品の保持、両端の折りたたみ、折り目形成、巻き取りを順次実行します。本設備は、対象製品の仕様や生産工程に合わせたカスタム設計に対応しています。治具エリアの寸法、保持位置、折りたたみ回数、巻き取り軌道、動作速度、機種切り替え用の交換治具などを調整でき、さまざまな材質、製品形状、包装工程の要求に対応可能です。
製品自動折りたたみ・巻き取り機とは?
製品自動折りたたみ・巻き取り機は、設定されたプログラムに従い、製品の保持、端部の折りたたみ、巻き取りを自動で行う設備です。サーボシステム、空圧機構、専用治具を組み合わせることで、所定の形状を持つ製品の加工に対応し、手作業の削減と生産工程における動作の再現性・安定性の向上に貢献します。
工業生産における製品自動折りたたみ・巻き取り機の用途
製品自動折りたたみ・巻き取り機は、柔軟性のある製品を所定の形状や手順に従って折りたたみ、巻き取る工程に適しています。材質、製品寸法、加工要件に応じて、縫製業、繊維製品・服飾付属品の製造、包装前の製品準備工程などに対応した専用設備として設計できます。
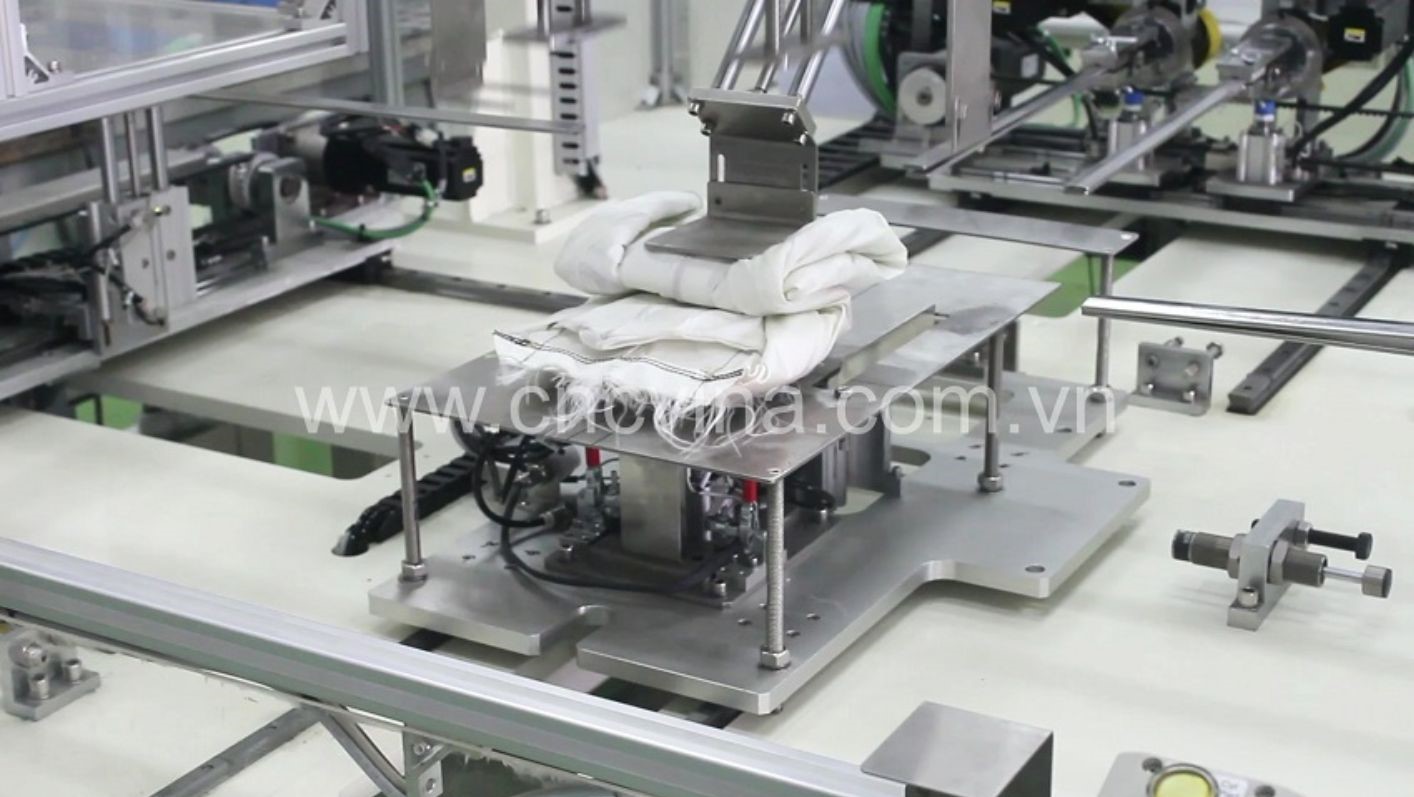
主な用途例は以下のとおりです。
-
包装工程前における布製品、布袋、縫製部品の折りたたみおよび巻き取り。
-
所定の形状を持つ柔軟な製品の端部折りたたみおよび折り目形成。
-
設定された位置、巻き取り回数、動作軌道に従った製品の巻き取り。
-
治具の交換とHMI上での対応プログラムの選択による、複数の製品モデルへの対応。
本設備の適用にあたっては、材料特性、製品形状、実際の折りたたみ・巻き取り要件に基づいた評価が必要です。この評価をもとに、適切なクランプ機構、位置決め方式、動作制御プログラムを決定します。
製品自動折りたたみ・巻き取り機の構造と主要構成
本設備は、製品位置決め機構、保持機構、端部折りたたみ機構、折りたたみ・巻き取り機構、製品搬送機構、および制御システムで構成されています。各機構は所定の動作順序に従って連動するよう設計されており、折りたたみから巻き取りまでの工程において、製品を正しい位置に保持できる構造となっています。
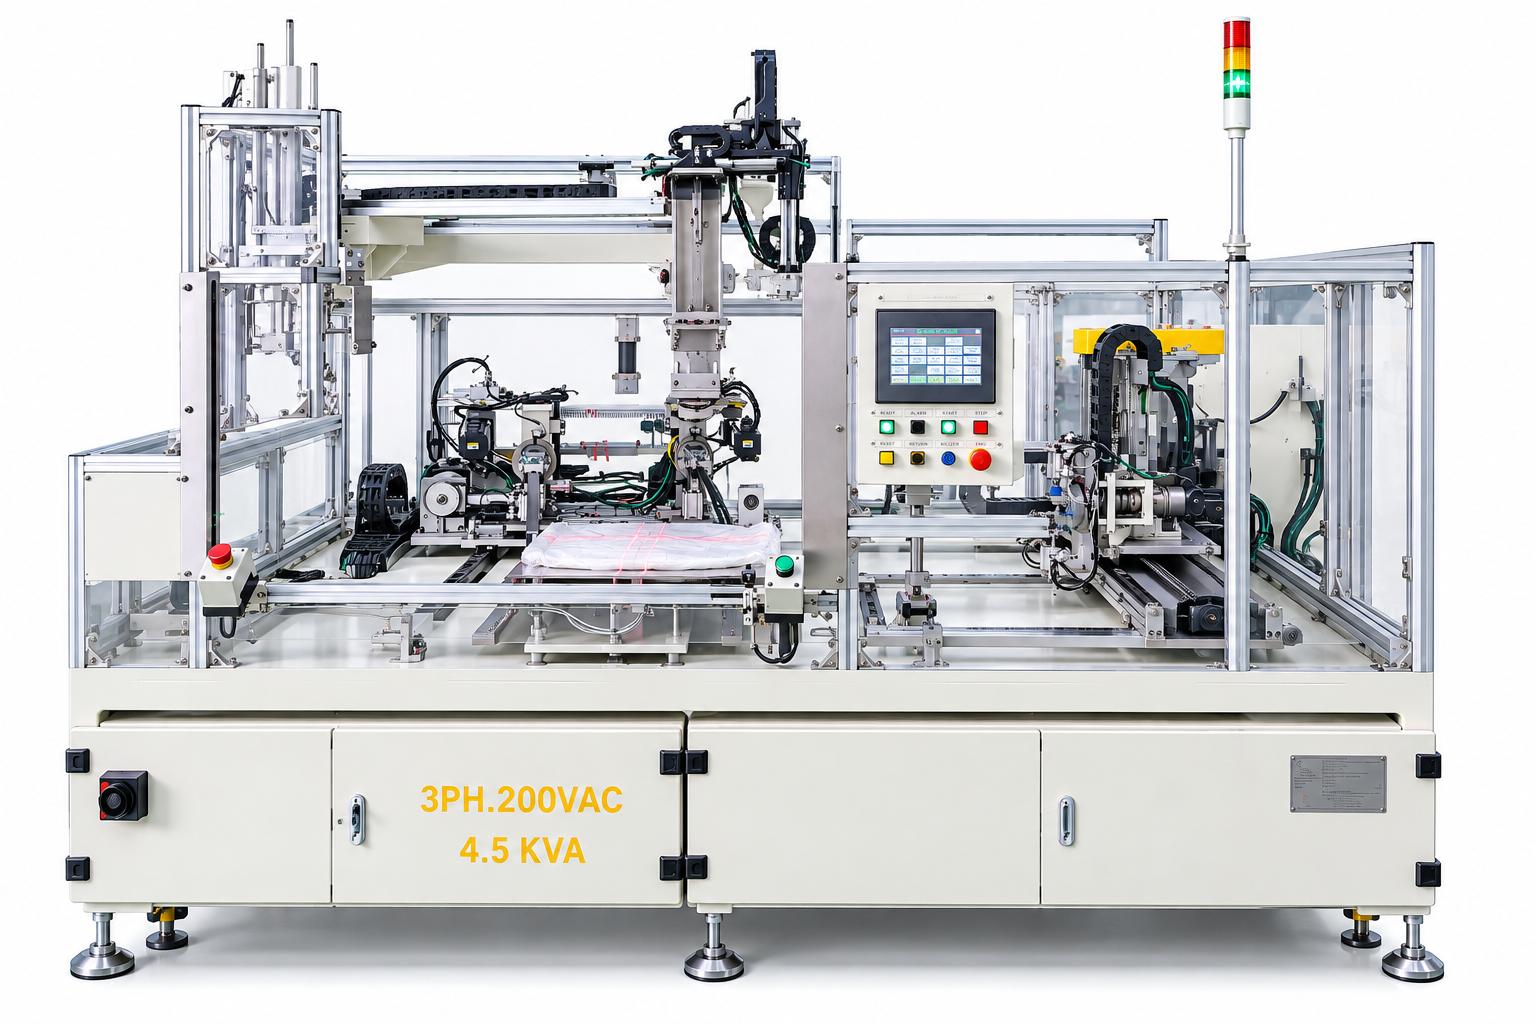
製品投入・位置決めユニット
製品投入・位置決めユニットは、運転開始前に作業者が製品をセットする部分です。治具は製品形状に合わせて設計され、位置決めピンとクランプ機構を組み合わせることで、製品の初期位置を決定します。設備構成によっては、作業者がフットペダルを操作してクランプ機構を作動させ、製品を固定します。異なる製品モデルに切り替える際には、治具の交換が可能です。これにより、製品のセット位置を一定に保ち、運転中の位置ずれを抑制します。
製品保持ユニット
製品保持ユニットは、端部の折りたたみおよび巻き取り工程において、製品の位置を維持する役割を担います。保持機構が設定された位置まで移動して製品を固定し、他のユニットが動作する際の位置ずれを抑えます。 保持位置は製品モデルごとに設定されます。動作位置の制御が必要な部分にはサーボ制御軸を採用し、折りたたみ・巻き取りの動作順序に合わせて保持位置を調整できます。
端部折りたたみユニット
端部折りたたみユニットは、クランプ機構と回転動作を組み合わせて、製品の両側を折りたたみます。クランプ位置、動作ストローク、終端位置は、各製品モデルの特性に応じて設定されます。製品の寸法や形状を変更する際に対応できるよう、クランプ爪は交換可能な構造として設計できます。折りたたみ機構の選定にあたっては、材料の厚さ、柔軟性、折り目の保持特性を考慮する必要があります。
折りたたみ・巻き取りユニット
折りたたみ・巻き取りユニットは、製品の両端を折りたたみ、安定した状態で保持した後、巻き取り動作を行います。参考構成では、回転動作とX軸・Z軸の移動を組み合わせ、設定された軌道に沿って製品を巻き取ります。中間位置、終端位置、動作速度は、製品モデルごとにHMI上で設定できます。これにより、設備の設計範囲内で加工要件が変更された場合にも、巻き取り動作の順序や条件を調整できます。
製品搬送・取り出しユニット
製品搬送ユニットは、直動機構、空圧クランプシリンダー、昇降シリンダーを使用し、制御プログラムに従って製品を各作業位置へ移動させます。位置検出センサーからの信号を利用して、各機構の動作を連携させます。動作サイクルが完了すると、設計された取り出し手順に従い、作業者がクランプを解除して製品を取り出します。標準的な参考構成では、製品の取り出しは手作業で行います。生産ラインでさらなる省人化が求められる場合は、自動取り出しユニットを追加することも可能です。
制御・安全システム
本設備は、PLCと産業用HMIを組み合わせ、動作シーケンスの管理、製品プログラムの選択、設備状態の監視を行います。プロジェクトの要求仕様に応じて、キーエンス、三菱電機、シーメンス、または顧客の技術基準に適合する同等のPLCを選定できます。HMIでは、手動運転、自動運転、パラメータ設定の各モードに対応します。制御システムの構成に応じて、各軸の位置、シリンダーの動作状態、生産数量カウンター、サイクルタイム、異常警報などの情報を表示できます。本設備には、可動部の危険区域に応じた安全対策が設けられます。具体的には、安全カバー、扉センサー、非常停止ボタン、積層表示灯、安全インターロックなどを採用できます。安全機構の詳細仕様については、各設備の設計図書に基づいて確認する必要があります。
製品自動折りたたみ・巻き取り機の動作原理
本設備は、あらかじめ設定されたプログラムに従って動作します。作業者が製品のセットと運転開始を行い、その後は折りたたみ、保持、巻き取りの各機構が制御シーケンスに従って自動的に連動します。一般的な動作手順は以下のとおりです。
-
作業者が製品を位置決め治具にセットし、フットペダルが装備されている場合は、ペダル操作によってクランプ機構を作動させます。
-
操作手順に従い、所定の操作スイッチで運転サイクルを開始します。
-
端部折りたたみユニットが作業位置まで移動し、製品の両側を折りたたみます。
-
製品保持ユニットが設定位置へ移動し、折りたたみ工程中の製品形状を維持します。
-
折りたたみ・巻き取りユニットが回転動作と各制御軸の移動を組み合わせ、選択されたプログラムに従って製品を巻き取ります。
-
動作サイクルが完了すると、設備は製品を取り出せる状態に戻ります。作業者がクランプを解除して製品を取り出すか、自動搬送機構が装備されている場合は、その機構によって製品を搬出します。
具体的な動作順序は、製品モデルや設備構成によって異なる場合があります。自動運転を開始する前に、技術的な操作手順に従い、手動モードで治具の位置、センサーの状態、各機構の動作を確認する必要があります。
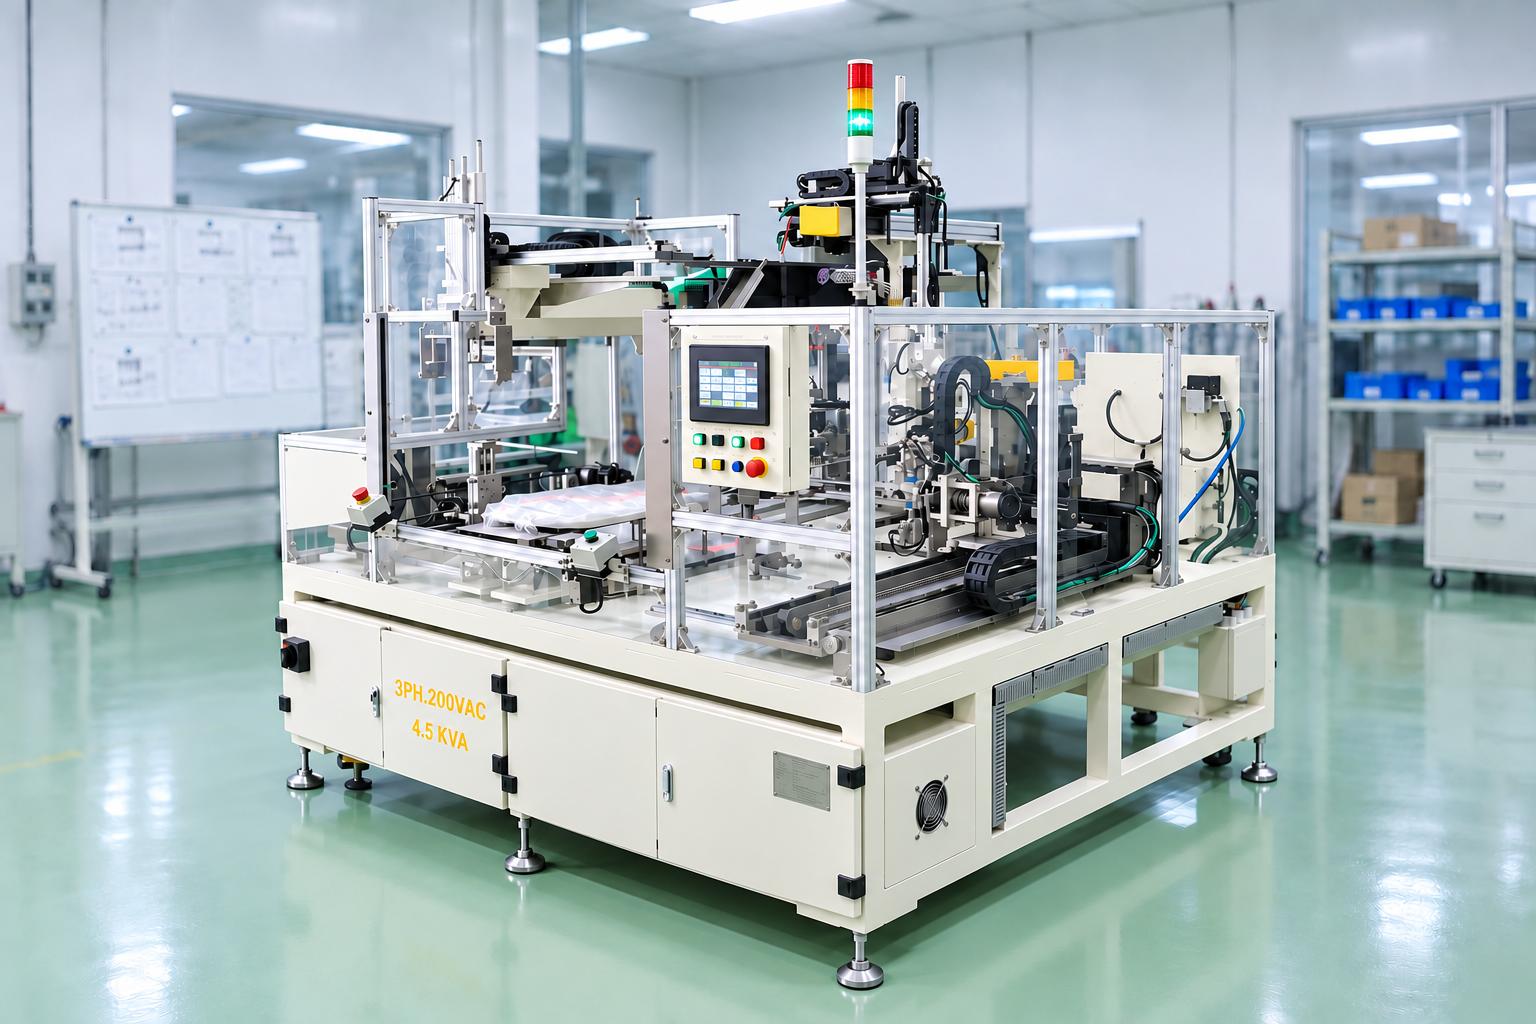
自動折りたたみ・巻き取り機は、繰り返し発生する製品の折りたたみ・巻き取り作業を標準化するための設備です。実際の導入効果は、製品の特性、工程レイアウト、選定する設備構成によって異なります。
-
動作の再現性向上: 製品の保持位置、折りたたみ位置、巻き取り軌道をプログラムで設定することで、手作業によるばらつきを抑制します。
-
手作業の削減: 作業者が製品をセットして運転を開始した後、折りたたみ・巻き取り工程を自動化できます。
-
動作制御: サーボ駆動機構を搭載した箇所では、位置や動作速度を調整できます。
-
製品切り替えへの対応: 設備の設計範囲内で、治具やクランプ爪を交換し、HMIから対応するプログラムを選択できます。
-
運転状態の確認: HMIに設備の稼働状態、生産数量カウンター、警報などを表示し、生産工程の管理を支援します。
これらの効果は、実際の製品を使用した試験によって評価する必要があります。特に、折り目の保持性や巻き取り品質は、材料、製品形状、加工要件によって左右されます。
自動折りたたみ・巻き取り機の技術仕様
以下の仕様は、参考構成の設備に関する技術資料に基づいています。受注設計の場合、寸法、制御軸数、治具、運転パラメータなどは、対象製品や実際の設置条件に応じて変更される場合があります。
| 項目 | 参考仕様 |
|---|---|
| 設備名称 | 製品自動折りたたみ・巻き取り機 |
| 製品投入方式 | 作業者が位置決めユニットに手動でセット |
| 折りたたみ・巻き取り方式 | サーボ駆動と空圧機構による自動運転 |
| 外形寸法 | 約2,200 × 2,050 × 1,620 mm |
| 作業高さ | 床面から約800~900 mm |
| 主電源 | 三相 AC 200 V、50 Hz |
| 制御電圧 | DC 24 V |
| 使用空気圧 | 約0.4~0.6 MPa |
| 電源容量 | 約4.5 kVA |
| 主な機能ユニット | 位置決め、製品保持、端部折りたたみ、折りたたみ・巻き取り、製品搬送、製品取り出し |
| 主な動作機構 | 製品保持用サーボ、端部折りたたみ用サーボ、回転機構、折りたたみ・巻き取りユニットのX/Z軸 |
| 製品切り替え方式 | 治具・クランプ爪の交換およびHMIでのプログラム選択 |
| 制御システム | プロジェクトに応じてキーエンス、三菱電機、シーメンス、または同等のPLCを選定 |
| 操作インターフェース | 産業用HMI。構成に応じて手動、自動、設定、警報モードに対応 |
| 安全機能 | 設備設計に応じた保護機構およびインターロック |
発注前には、選定した設備構成の技術資料に基づき、電源仕様、電源容量、使用空気圧、設置寸法、安全機能を確認する必要があります。
自動折りたたみ・巻き取り機の保守・メンテナンス
定期的な保守・点検は、駆動機構、空圧システム、制御機器の安定稼働を維持するために重要です。点検周期は、メーカーの取扱説明書、稼働頻度、使用環境に応じて設定してください。
主な点検項目は以下のとおりです。
-
直動ガイド・ボールねじ: バックラッシ、潤滑状態、汚れ、動作時の引っ掛かりを確認します。
-
サーボモーター・制御軸: 異音、振動、接続状態、ドライブの警報を確認します。
-
空圧シリンダー・空圧システム: エア漏れ、使用圧力、配管の状態、クランプや昇降動作の安定性を確認します。
-
治具・クランプ爪: 固定状態、摩耗、製品の位置決め精度を確認します。
-
センサー・制御盤: 信号の動作、コネクター、配線、異常警報を確認します。
清掃や保守作業を行う前に設備を停止し、電源と圧縮空気を遮断してください。安全手順に従って残圧を解放し、各機構が安全な状態にあることを確認する必要があります。設備が予期せず起動・動作する可能性がある状態で保守作業を行わないでください。
自動折りたたみ・巻き取り機に関するよくある質問
自動折りたたみ・巻き取り機はどのような製品に対応できますか?
布製品、布袋、縫製部品、および所定の形状に折りたたみ・巻き取りを行う必要がある一部の柔軟な材料に対応する設備として設計できます。適用可否は、製品寸法、厚さ、材料特性、完成品の要求仕様に基づいて評価します。
複数の製品モデルに対応できますか?
設備の設計範囲内で対応可能です。治具やクランプ爪を交換し、対応する制御プログラムを選択できます。ただし、寸法や材料特性が大きく異なる製品については、同一設備で処理できるか事前に検討する必要があります。
折りたたみ・巻き取りユニットはどのように動作しますか?
設備構成に応じて、回転動作と制御軸の移動を組み合わせて動作します。各製品に適した巻き取り軌道を形成するため、中間位置、終端位置、動作速度をプログラムで設定します。
折りたたみ・巻き取り後の製品を自動で取り出せますか?
設備構成によって異なります。参考構成では、サイクル完了後に作業者がクランプを解除して製品を取り出します。さらなる自動化が必要な場合は、自動取り出し機構や搬送機構を追加できます。
どのメーカーのPLCを使用していますか?
PLCはプロジェクトの要求仕様および顧客の基準に応じて選定します。参考メーカーとして、キーエンス、三菱電機、シーメンス、または同等の機器に対応可能です。
CNC VINAに設備設計を依頼する際、どのような情報が必要ですか?
製品サンプルまたは図面、製品寸法、材料特性、折りたたみ・巻き取りの要件、想定生産数量、設置条件をご提供ください。これらの情報をもとに、適切な治具設計、駆動機構、制御プログラム、自動化レベルを検討します。
CNC VINAの受注設計による自動折りたたみ・巻き取り機
CNC VINAは、工業生産における製品保持、端部折りたたみ、巻き取り工程を自動化する設備を設計・製作しています。用途に応じて、治具、クランプ機構、サーボ軸、動作軌道、制御プログラムなどをカスタマイズできます。 設備構成は、製品形状、材料特性、作業要件、生産目標に基づいて決定します。適切な構成を選定することで、折りたたみ・巻き取り工程の標準化を図り、製品モデルの切り替えにも対応しやすくなります。 CNC VINAは、専用機の設計・製作および産業用自動化設備の開発経験を活かし、お客様の実際の生産条件に合わせたソリューションを提供します。製品サンプルについてご相談いただき、折りたたみ・巻き取り機や、縫製業向け設備のカスタム設計についてお問い合わせください。
CNC VINA TECHNOLOGY APPLICATION AND VIETNAM CNC JOINT STOCK COMPANY
工場: ベトナム、ハノイ市、ダンフオン地区、ドンタップ社、ソン・クン工業団地。
オフィス: ベトナム、ハノイ市、フーディエン区、ホー・トゥン・マウ通り136番地、Rox Tower Goldmark City。
電話: +84 916 639 355 / +84 915 744 664
ウェブサイト: www.cncvina.com.vn | www.cncvina.net