 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

2ステーション半自動エアバッグプレス機
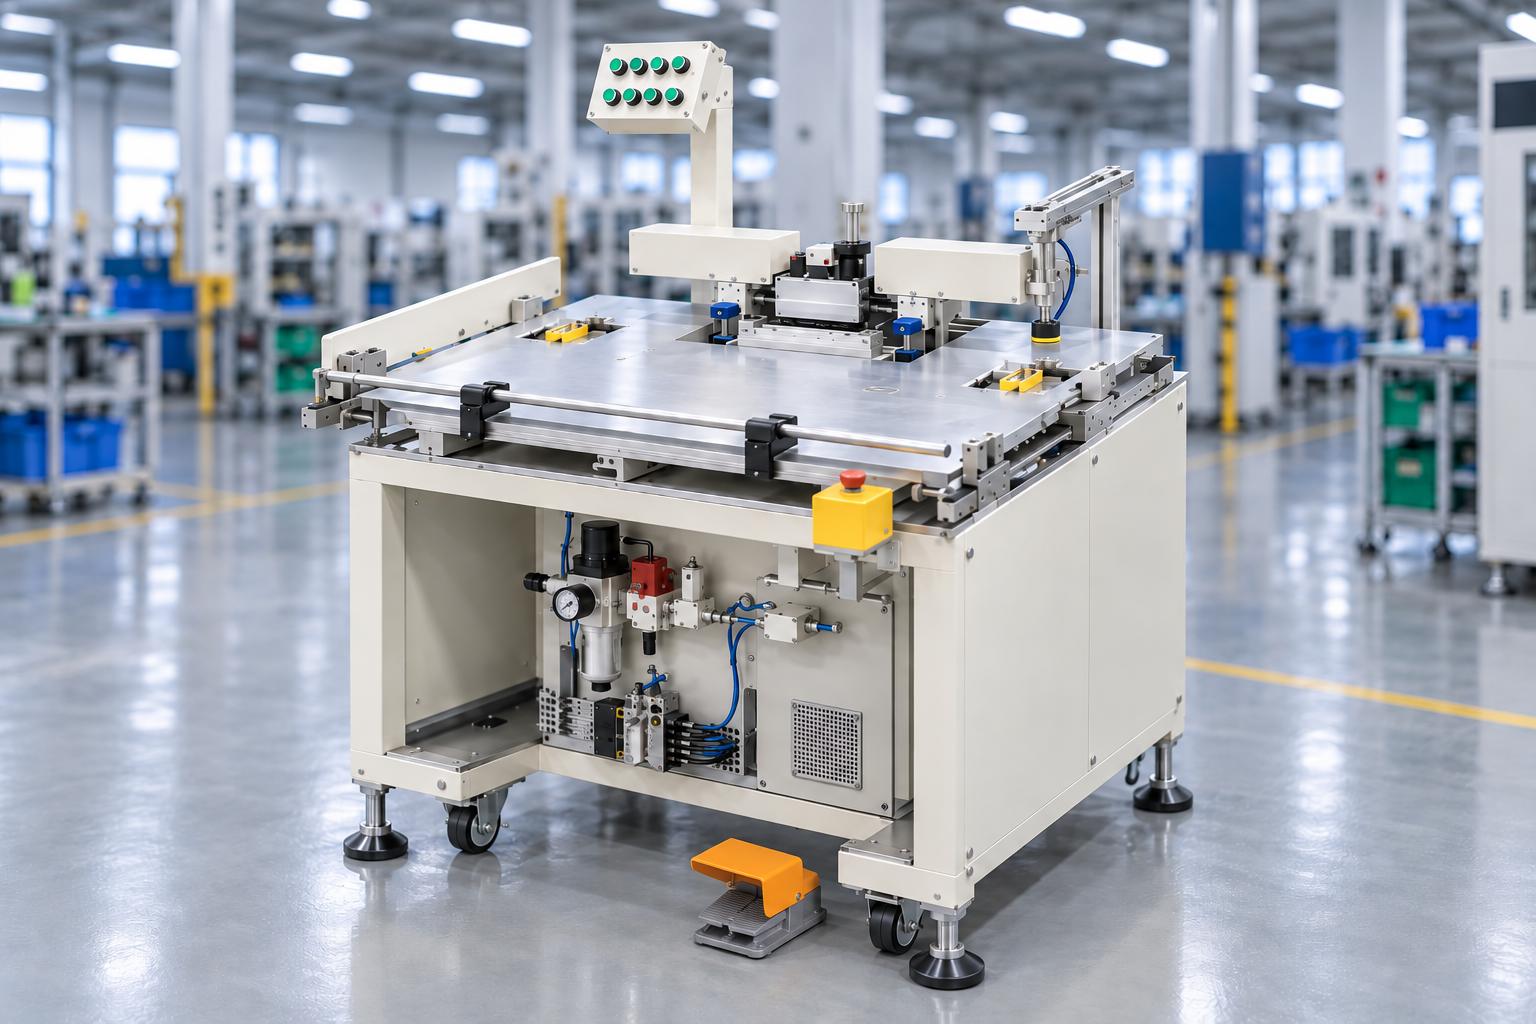
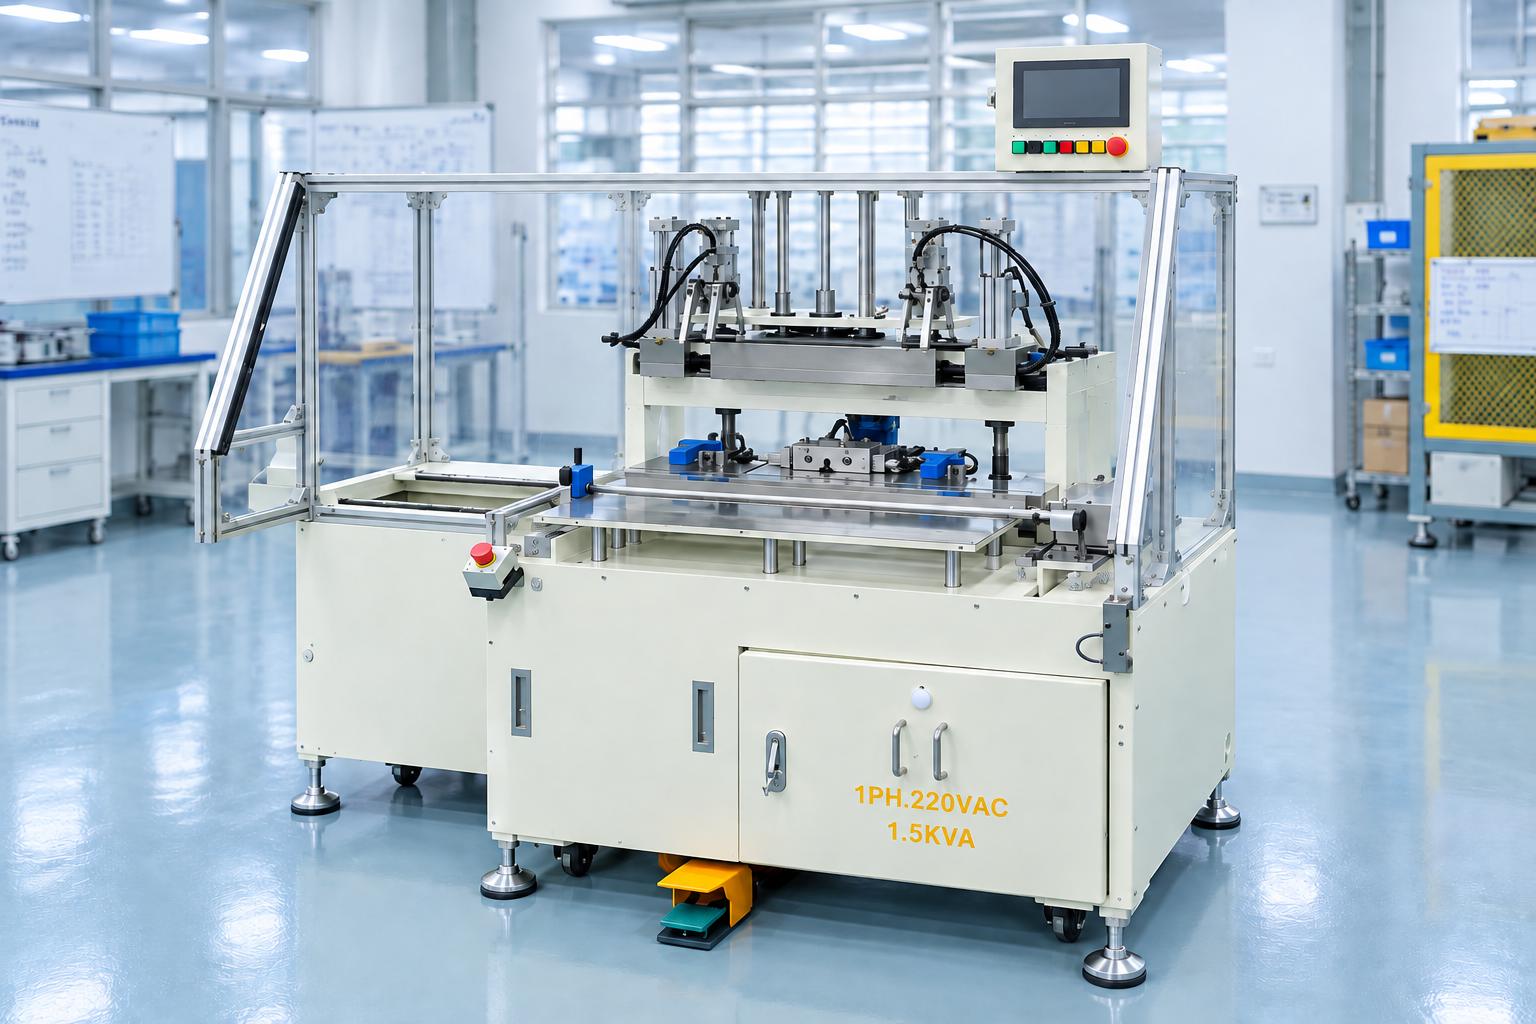
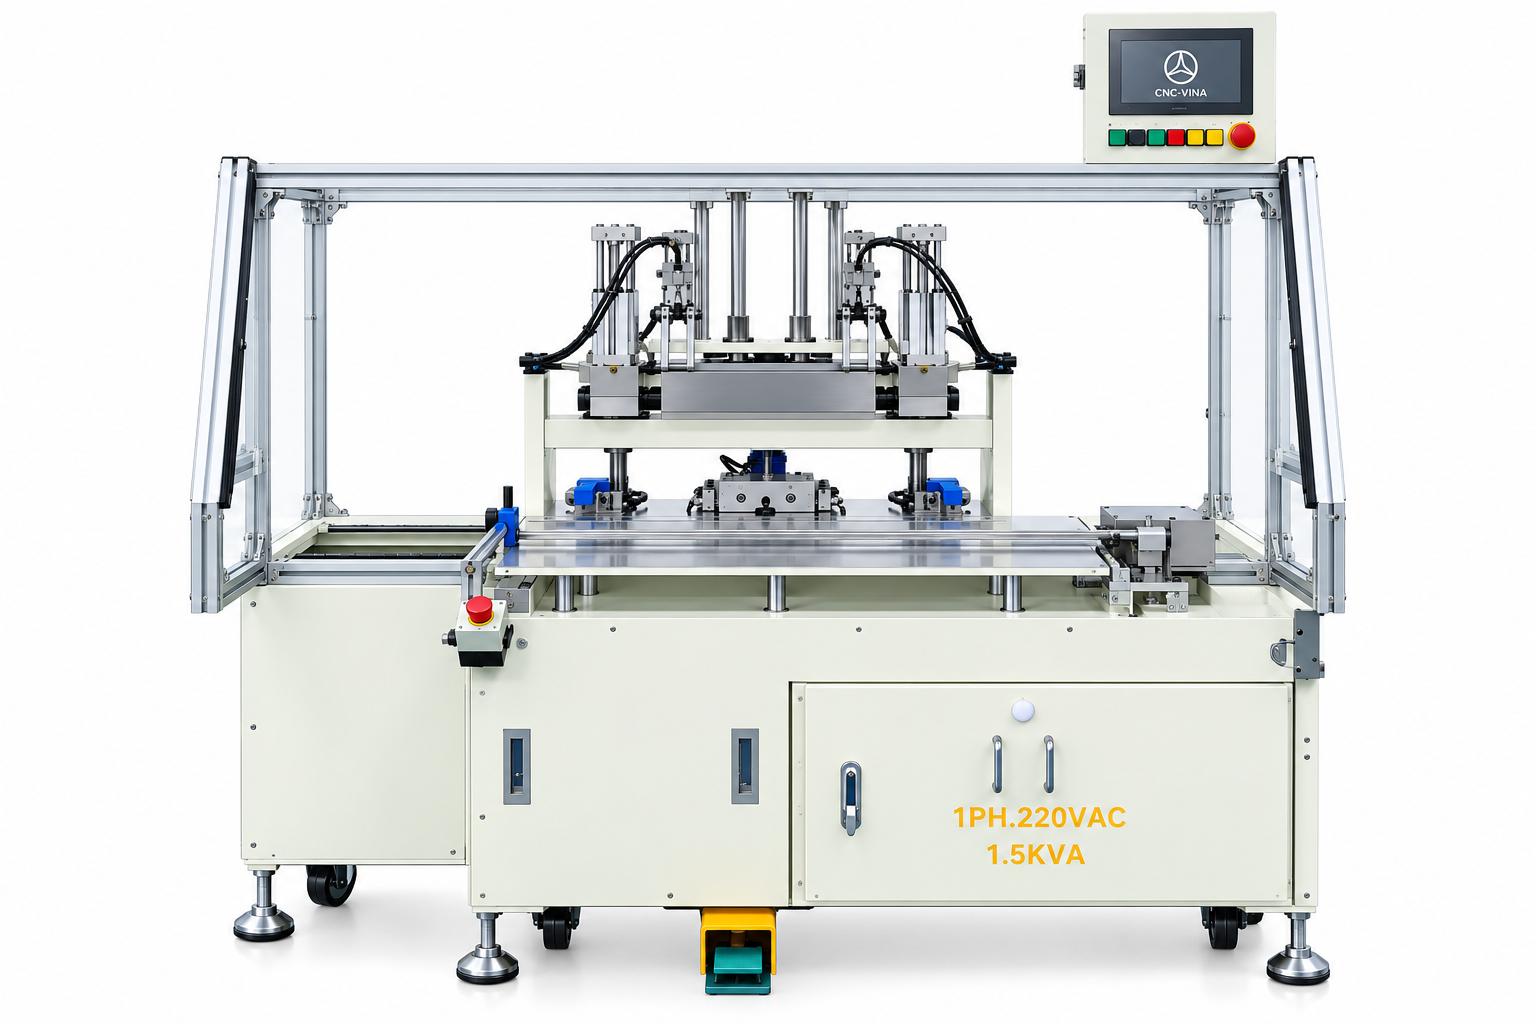
2ステーション半自動エアバッグプレス機は、エアシリンダーを使用して製品を設定時間まで加圧・保持する装置で、自動車部品の成形・組立工程に適しています。1つのフレーム上に2つのプレスステーションを配置し、各ステーションには専用の位置決め治具、プレス機構、安全センサーを備えています。作業者が製品のセットと取り出しを行い、加圧・保持・復帰動作は自動で制御されます。2ステーション構成により、1台の装置に複数の作業位置を設けることができ、サイクル間の待ち時間を短縮できます。プレスストローク、保持時間、治具、制御システムは、製品の寸法や工程条件に合わせて設定可能です。一定した加圧力が必要でありながら、完全自動化までは必要としない工程に適した構成です。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

2ステーション半自動エアバッグプレス機は、エアシリンダーを使用して製品を設定時間まで加圧・保持する装置で、自動車部品の成形・組立工程に適しています。1つのフレーム上に2つのプレスステーションを配置し、各ステーションには専用の位置決め治具、プレス機構、安全センサーを備えています。作業者が製品のセットと取り出しを行い、加圧・保持・復帰動作は自動で制御されます。2ステーション構成により、1台の装置に複数の作業位置を設けることができ、サイクル間の待ち時間を短縮できます。プレスストローク、保持時間、治具、制御システムは、製品の寸法や工程条件に合わせて設定可能です。一定した加圧力が必要でありながら、完全自動化までは必要としない工程に適した構成です。
2ステーション半自動エアバッグプレス機とは?
2ステーション半自動エアバッグプレス機は、2つの空圧プレス機構を使用し、設定したストロークと保持時間に従って製品を位置決め治具上で加圧・保持する装置です。作業者が治具に製品をセットし、サイクル完了後に製品を取り出します。PLCがエアシリンダーの加圧および復帰動作を制御します。各ステーションにはセンサーと状態信号を備え、動作条件を監視して安全な運転をサポートします。 1ステーションのプレス機と比較して、2ステーション構成では1台の装置に2つの作業位置を設けることができます。制御ロジックは、生産量、作業者の操作方法、各工程の安全要件に合わせて設定できます。
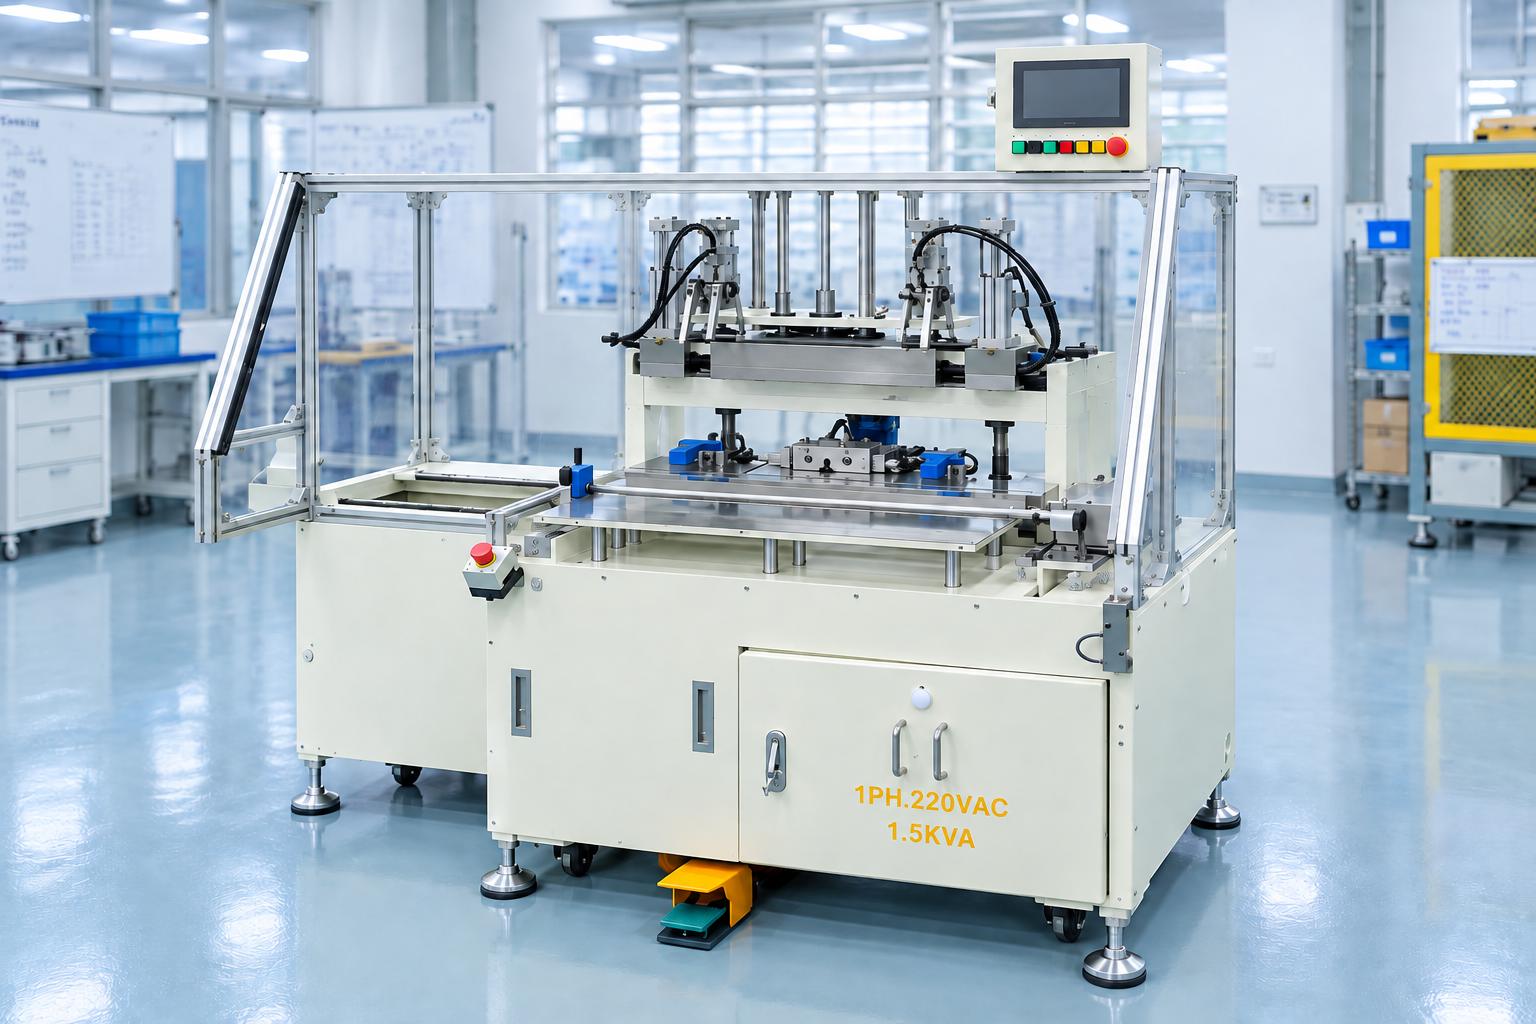
2ステーション半自動エアバッグプレス機の構成
2つの独立したプレスステーション
本装置は、1つのフレーム上に2つのプレスステーションを並列に配置した構成です。各ステーションには、専用の位置決め治具、プレスシリンダー、センサー、状態信号を備えています。この構成により、装置全体を一括して監視するだけでなく、各ステーションの動作状態を個別に監視できます。生産条件に応じて、各作業位置の操作手順や安全条件に合わせて制御ロジックを設定できます。
製品位置決め治具
治具は、空圧シリンダーがプレス動作を行う際に、製品を正しい位置に保持する役割を担います。製品との接触部分は実際の製品形状に合わせて加工し、プレス時の製品のずれや位置誤差を抑えます。 製品ごとに、CNC VINAは必要な寸法、位置決めポイント、接触範囲に合わせて治具を設計できます。製品を変更する場合も、装置全体の構造を変更することなく、治具の調整または交換で対応できる構成が可能です。
空圧プレスシリンダー
各ステーションには、プレス機構を下方向へ移動させ、初期位置へ復帰させる空圧シリンダーを1本使用します。参考構成では、シリンダー径約40 mm、ストローク約200 mmを採用しています。実際のプレス力は、シリンダー径だけでなく、エア圧力、ストローク、製品の要求条件などによって決まります。そのため、特定の製品向けに装置を設計する際には、必要なプレス力を確保できるよう各仕様を再計算する必要があります。
安全エリアセンサー
エリアセンサーは、プレス機構周辺の作業エリアを監視します。安全条件が満たされていない場合、設定された安全ロジックに従ってサイクルの開始を禁止したり、動作中のサイクルを停止したりできます。作業者が製品のセットと取り出しを手作業で行う装置では、重要な安全機能の一つです。シリンダーが動作している際に、作業者がプレスエリアへ接近するリスクを抑えます。
操作盤
操作盤には、装置の運転や調整に必要なManual/Auto、Reset、Return、Up/Down、Emergency Stopなどの機能を備えています。 表示灯とブザーにより、装置の動作状態、エラー警告、各ステーションの状態を作業者が確認できます。Manualモードは、治具の調整、シリンダーのストローク確認、装置のメンテナンスを行う際に特に便利です。
空圧システム
空圧システムは、エア処理ユニット、制御バルブ、スピードコントローラー、2本のシリンダーへエアを供給する配管で構成されています。参考使用圧力は約0.4~0.6 MPaです。シリンダーの動作速度は、スピードコントローラーによって製品や作業条件に合わせて調整できます。
装置フレームと移動機構
装置は、工業用作業台をベースとしたフレーム構造で、工場内での設置位置の変更や移動がしやすいようキャスターを備えています。作業位置に設置した後は、アジャスターフットを使用して装置の水平を調整し、安定した状態で固定します。電気制御盤と空圧システムは装置本体内部に配置されており、上部の作業エリアをコンパクトに保ち、作業者が操作しやすい構成としています。
エアバッグプレス機の動作原理
半自動エアバッグプレス機は、作業者による製品のセット・取り出しと、空圧システムによる自動プレスサイクルを組み合わせた装置です。作業者が製品のセットと取り出しを行い、PLCがプレス、保持、復帰の一連の動作を制御します。
基本的な動作手順は以下のとおりです。
ステップ1: 作業者が製品を治具の所定位置にセットします。
ステップ2: システムがプレスエリアの安全条件を確認します。
ステップ3: 作業者が該当ステーションのスタートスイッチを操作します。
ステップ4: 空圧シリンダーが下降し、製品をプレスします。
ステップ5: プレス機構が設定時間まで製品を保持します。参考構成では、1サイクル約20秒です。
ステップ6: 保持時間が終了すると、シリンダーが自動的に初期位置へ復帰します。
ステップ7: 作業者が治具から製品を取り出し、次のサイクルへ進みます。
動作中は、システムがシリンダーのストローク信号、エリアセンサー信号、エラー状態を同時に監視します。異常を検知した場合は、警告を出すとともに、設定された安全ロジックに従ってサイクルを停止します。
エアバッグプレス機の技術仕様
以下の仕様は参考構成です。実際の製品に合わせて装置を設計する場合、CNC VINAは工程条件に応じて装置寸法、治具、シリンダー、ストローク、プレス時間などを調整できます。
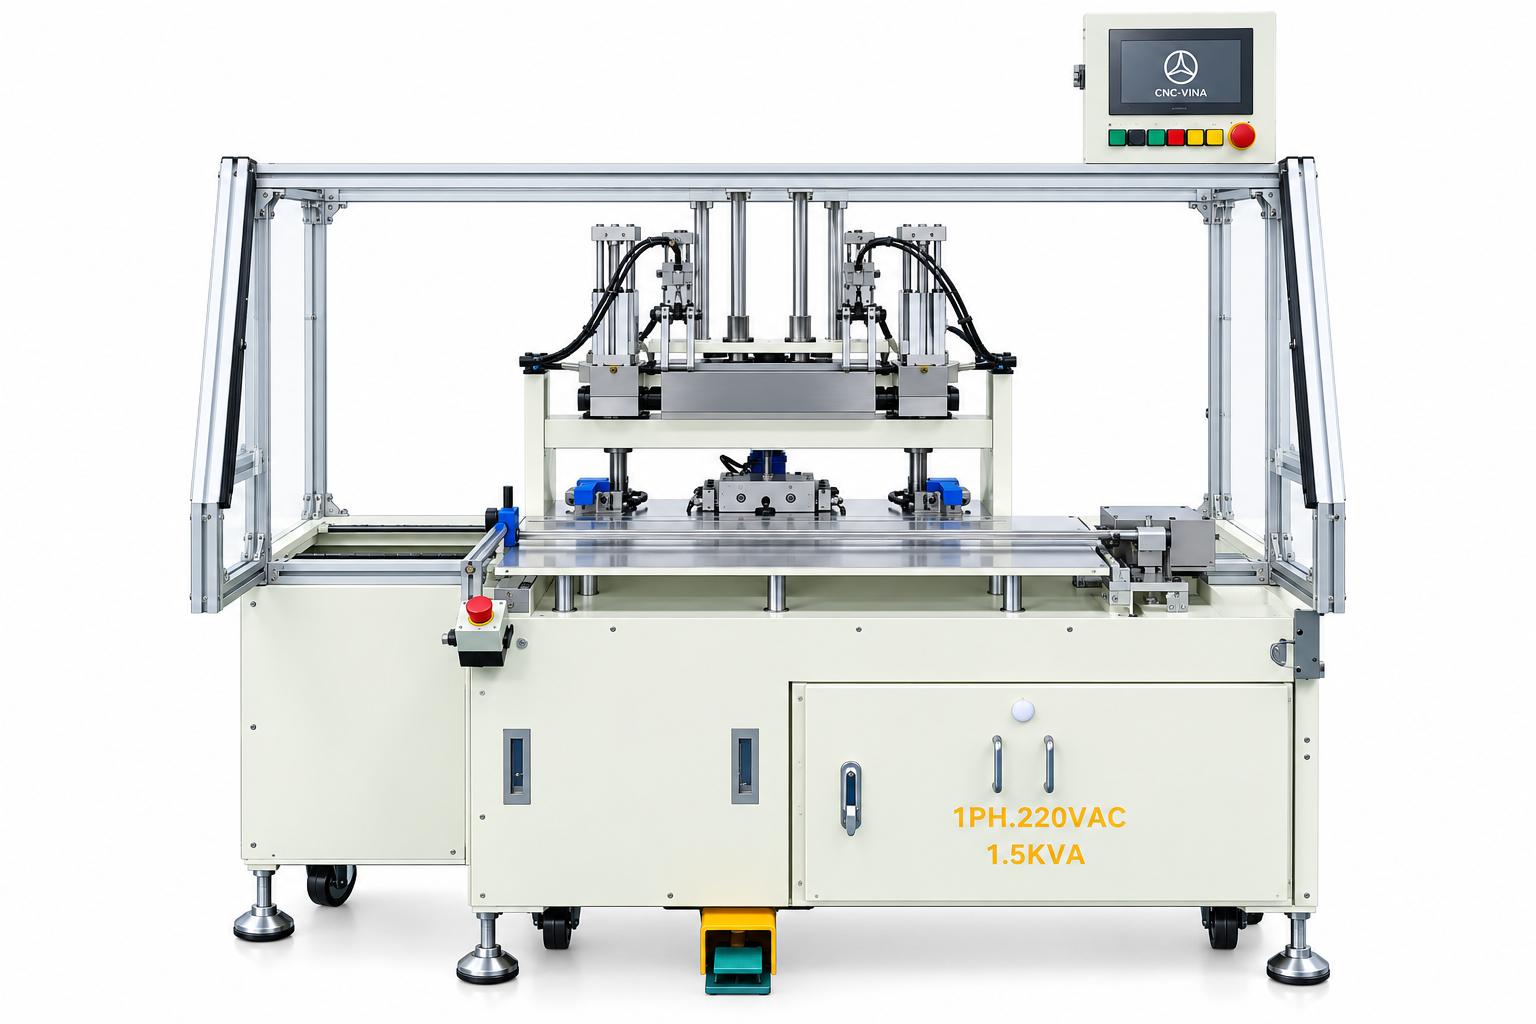
2ステーション半自動エアバッグプレス機の技術仕様
| 項目 | 参考仕様 |
|---|---|
| 装置タイプ | 2ステーション半自動エアバッグプレス機 |
| プレスステーション数 | 2ステーション |
| 外形寸法 | 約1120 × 900 × 1250 mm |
| 電源 | 単相 AC 220 V、50 Hz |
| 電気容量 | 約100 VA |
| 制御電圧 | DC 24 V |
| 供給エア圧力 | 約0.4~0.6 MPa |
| プレス機構 | 空圧シリンダー 2本 |
| シリンダー参考仕様 | 内径約40 mm、ストローク約200 mm |
| 加圧時間 | 約20秒/サイクル |
| 位置決め治具 | 製品に合わせた専用治具 2式 |
| サイクル起動 | 各ステーションに専用操作スイッチを設置 |
| 運転モード | Manual / Auto |
| 安全機能 | 安全エリアセンサー、非常停止スイッチ、ブザー、表示灯 |
| 制御システム | Keyence、三菱電機、Siemens製PLC、または同等品 |
| 移動・水平調整機構 | キャスターおよびアジャスター脚 |
2ステーション半自動エアバッグプレス機の特長
1台の装置に2つのプレス位置を配置
2つのステーションを1つのフレーム上に配置することで、工場内のスペースを有効活用し、作業を効率的に配置できます。また、各ステーションには個別の信号と監視機能があり、それぞれの稼働状態を確認できます。
プレス工程の手作業を削減
作業者が加圧から保持までの工程をすべて手動で行う必要はありません。製品を治具にセットしてサイクルを開始すると、空圧シリンダーが設定されたストロークに従って自動で加圧します。
加圧・保持時間を安定して管理
保持時間を制御システムで設定できるため、作業者の手動操作時間に左右されず、一定の条件で製品を加圧・保持できます。
Manual / Autoモードに対応
Manualモードは、位置決め治具の調整、シリンダーの動作確認、装置のメンテナンスに適しています。生産時にはAutoモードを使用し、設定されたプログラムに従ってサイクルを自動実行できます。
作業時の安全性を向上
安全エリアセンサー、非常停止スイッチ、ストローク監視、ブザー、表示灯を組み合わせ、装置の稼働状態を監視します。
製品に合わせたカスタマイズが可能
位置決め治具、シリンダーストローク、加圧時間、センサーの配置、制御ロジックを製品に合わせて調整できます。標準仕様の装置では対応しにくい、個別の自動化要件を持つ生産工程にも適しています。
製造工程におけるエアバッグプレス機の用途
本装置は、製品を一定時間にわたって加圧・保持する必要がある工程で使用されます。特に、柔軟な部品、成形が必要な部品ユニット、次工程へ移る前に治具上で製品を固定する必要がある工程に適しています。
主な用途は以下のとおりです。
- 自動車製造におけるエアバッグアセンブリや安全関連部品の加圧・保持
- 折り曲げ工程や組立工程後の製品の成形
- 設定されたストロークと保持時間による柔軟部品の加圧
- 検査や梱包工程へ移る前の、治具上での製品保持
- 1台の装置に2つのプレス位置が必要な生産ライン
- 類似製品を扱いながら、製品ごとに治具や加圧条件を変更する必要がある工程

CNC VINA製 2ステーション半自動エアバッグプレス機
CNC VINA は、産業用生産工程向けに、プレス装置、治具、自動化設備の設計・製作を行っています。製品ごとの実際の工程条件に合わせて、位置決め治具、シリンダーストローク、加圧時間、安全センサー、操作インターフェースを構成できます。これにより、操作手順の明確化、動作の再現性向上、生産エリアへのスムーズな導入を支援します。
ベトナムテクノロジー応用・CNC株式会社
工場: ベトナム・ハノイ市・ダンフオン県・ドンタップ社・ソン・クン工業団地
オフィス: ベトナム・ハノイ市・フーディエン街区・ホートゥンマウ通り136番地・Rox Tower Goldmark City
電話: +84 916 639 355 / +84 915 744 664
ウェブサイト: www.cncvina.com.vn | www.cncvina.net