Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

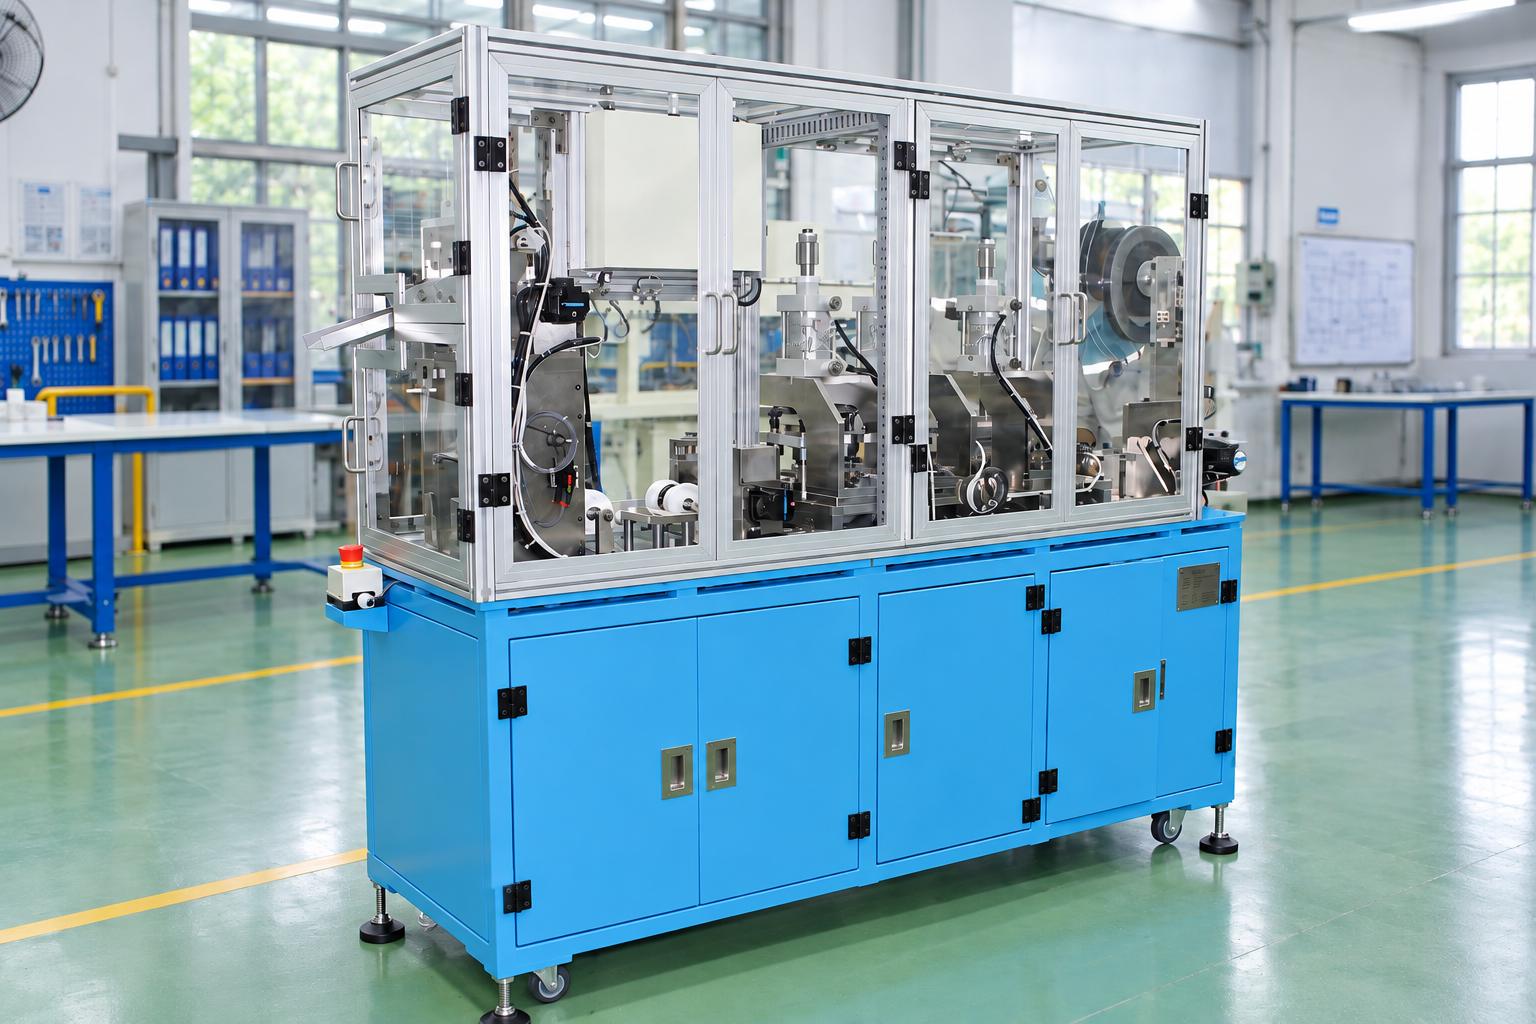
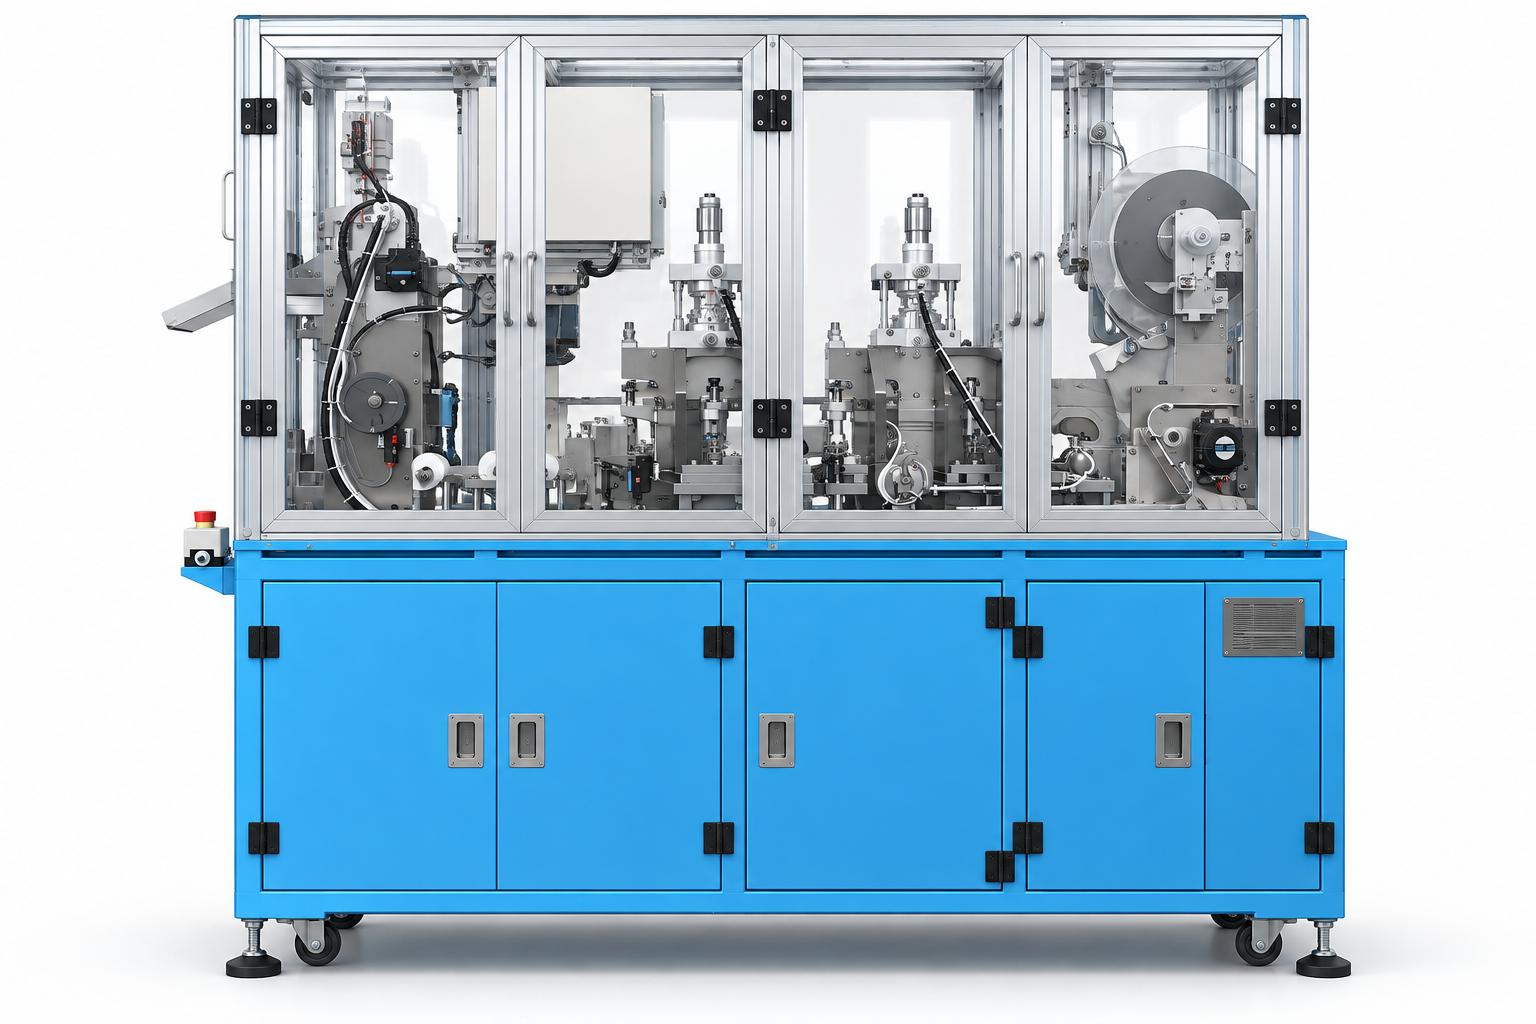
自動ケーブル穴あけ加工機
自動ケーブル穴あけ加工機は、ロール材の供給、サーボ駆動によるケーブルの送り、金型による打ち抜き加工、および所定長さへの切断を1台に集約した自動加工設備です。本装置は、3基の空圧式打ち抜きユニット、2軸のサーボ駆動送り機構、およびプログラム制御式の切断ユニットを備えています。PLCが各機構の動作を統合制御し、タッチパネル式HMIにより、打ち抜き工具の組み合わせ選択、動作条件の設定、製品別加工条件の保存が可能です。
本装置は、ロール状に供給される帯状ケーブル材を対象とし、所定の位置への穴あけ加工や金型による形状加工を行った後、指定された長さに切断する工程に適しています。複数の加工工程を1台に集約することで、生産準備や製品別加工条件の設定・管理を効率的に行うことができます。加工可能な範囲については、対象材料、製品図面、使用金型、および実際の材料ガイド機構に基づいて確認する必要があります。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

自動ケーブル穴あけ加工機は、ロール材の供給、サーボ駆動によるケーブルの送り、金型による打ち抜き加工、および所定長さへの切断を1台に集約した自動加工設備です。本装置は、3基の空圧式打ち抜きユニット、2軸のサーボ駆動送り機構、およびプログラム制御式の切断ユニットを備えています。PLCが各機構の動作を統合制御し、タッチパネル式HMIにより、打ち抜き工具の組み合わせ選択、動作条件の設定、製品別加工条件の保存が可能です。
本装置は、ロール状に供給される帯状ケーブル材を対象とし、所定の位置への穴あけ加工や金型による形状加工を行った後、指定された長さに切断する工程に適しています。複数の加工工程を1台に集約することで、生産準備や製品別加工条件の設定・管理を効率的に行うことができます。加工可能な範囲については、対象材料、製品図面、使用金型、および実際の材料ガイド機構に基づいて確認する必要があります。
自動ケーブル穴あけ加工機とは?
自動ケーブル穴あけ加工機とは、ロール状の帯状ケーブル材を供給・位置決めし、専用金型による穴あけ加工を行った後、設定された長さに切断する装置です。サーボ駆動機構、空圧機構、PLC制御を組み合わせることで、各加工工程を連動させ、穴位置、加工形状、製品長さなどの要求仕様に対応します。
生産工程における本装置の役割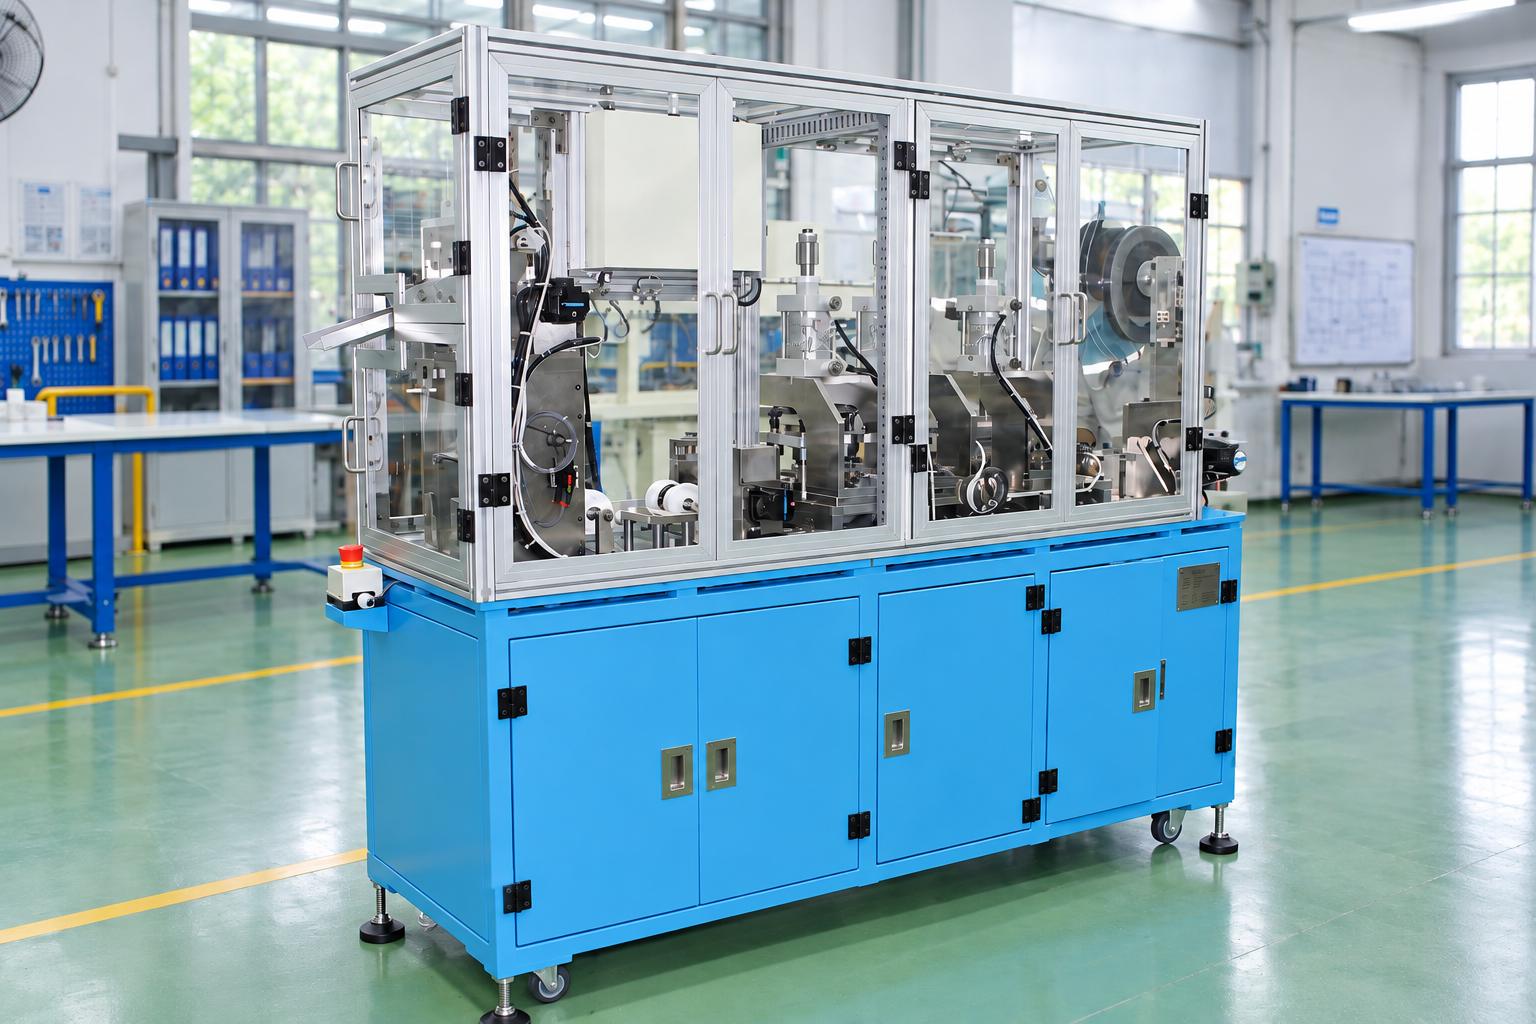
ケーブル加工工程では、製品図面に基づいて穴位置および切断長さを管理する必要があります。穴あけ加工と切断工程を1台の装置に集約することで、ケーブルの送り動作、金型の打ち抜きストローク、切断タイミングを一連の制御シーケンスに従って設定・連動させることができます。CNC VINAの自動ケーブル穴あけ加工機は、打ち抜き工程と切断工程にそれぞれ独立した送り機構を配置し、工程間にガイドローラーとケーブルのバッファ部を設けています。ローラー位置を監視するセンサーからの信号を運転条件の判定に利用することで、材料供給と送り動作の連携を支援します。
製造現場では、本装置を組立工程や後工程に供給する帯状ケーブル材の前加工に使用できます。製品品質は、穴位置、打ち抜き形状、切断長さ、および加工後の材料状態に基づいて評価する必要があります。実際の生産能力は、金型構成、材料特性、送り・切断サイクル、生産準備時間などの条件によって異なります。
CNC VINA自動ケーブル穴あけ加工機の主な特長
- ロール材供給と一体型加工: 材料供給、送り、打ち抜き、切断の各工程を1台の装置に集約しています。
- 3基の金型式打ち抜きユニット: 製品図面および加工プログラムの要求に応じて、各打ち抜きユニットを配置します。
- 2軸のサーボ駆動送り機構: 打ち抜き部と切断部の送り動作を制御し、HMIから位置および速度条件を設定できます。
- 空圧式打ち抜き・切断機構: エアシリンダーにより打ち抜き金型と切断刃を駆動し、設定された制御シーケンスに従って動作します。
- 50種類の製品加工条件を保存: 登録済みの加工条件を呼び出し、生産準備時の設定作業を支援します。
- HMIによる運転監視: 運転状態、サイクルタイム、生産数量、アラーム履歴を表示します。
- 設定数量に基づく自動運転: 指定された生産数量に応じたロット生産の管理を支援します。
上記は本装置の参考構成です。各種ケーブル材への対応可否については、材料サンプル、金型構成、材料搬送経路、および試運転結果に基づいて確認する必要があります。
自動ケーブル穴あけ・切断機の構造と技術
ロール材供給・材料ガイドユニット
ケーブルロールを装置の供給側に取り付け、材料を供給機構およびガイドローラーに通して打ち抜き部へ搬送します。材料切れ検知センサーにより、供給側のケーブル残量状態を監視します。各加工部の間に設けられたガイドローラーとケーブルのバッファ部は、運転中の送り動作の調整を支援します。安定した材料供給には、ロールの適切な取り付け、ケーブルの搬送経路、およびローラーの押付け条件が重要です。新しい製品の生産準備時には、供給方向、材料の直進性、ガイド機構通過後の表面状態を確認する必要があります。ケーブルに過度な張力やたるみが発生したり、所定の搬送位置から外れたりしないよう注意が必要です。
2軸のサーボ駆動ケーブル送り機構
2軸のサーボ機構により、打ち抜き部と切断部のケーブル送り動作を制御します。作業者は、確認済みの加工プログラムに従い、HMIから送り位置および速度を設定します。PLCは、これらの設定値に加え、センサー信号や運転許可条件を用いて加工シーケンスを制御します。
位置設定値は、ケーブルの送り量およびプログラム上の加工位置に関係します。穴の寸法や形状を変更する場合は、適切なパンチとダイを選定する必要があります。また、打ち抜き位置を変更する場合は、送り動作の設定、材料ガイド機構、および実際の加工サンプルを再確認する必要があります。ケーブル上の基準マークを検出するセンサーが、各加工サイクルにおける位置決め信号を出力します。材料やケーブルの搬送経路を変更する際には、基準マークを安定して検出できるか確認する必要があります。位置決め精度は、サーボの動作状態だけで判断せず、加工後の製品を実測して検証する必要があります。
3基の空圧駆動式機械打ち抜きユニット
各打ち抜きユニットは、駆動用エアシリンダーと、パンチ、ダイ、ガイド機構から構成される金型ユニットを備えています。ケーブルが所定の位置に到達し、装置の運転条件が満たされると、エアシリンダーがプログラムに従って打ち抜き動作を実行します。HMIで選択した打ち抜き工具の組み合わせにより、加工サイクルで使用するユニットが決定されます。穴の形状および寸法は、使用する金型によって決まります。製品切り替え時には、パンチやダイの交換、ケーブルガイド機構の調整が必要になる場合があります。金型の取り付け後は、各部の位置合わせ、加工位置、および試作品の品質を確認してから量産を開始する必要があります。
3基の打ち抜きユニットにより、材料搬送経路上に複数の加工位置を設けることができます。ただし、製品1個当たりの穴数や打ち抜き順序は、製品図面、金型構成、および加工プログラムに基づいて決定する必要があります。搭載されている打ち抜きユニットの数だけで、加工可能な穴数や加工順序を判断することはできません。
ケーブル送り・定寸切断ユニット
打ち抜き加工後のケーブルは、支持機構を通過して切断部へ送られます。切断部のサーボ送り軸は、材料保持機構および空圧式切断シリンダーと連動し、設定された加工条件に従ってケーブルを所定の長さに切断します。
製品の生産準備時には、切断長さ、切断端面を基準とした穴位置、および切断面の品質要求を明確にする必要があります。切断刃、材料保持機構、搬送ガイドは、対象材料に適した構成とし、許容範囲を超える位置ずれや変形を抑える必要があります。加工済み製品は、各工程の動作サイクルに合わせて回収されます。
PLC制御システムとHMIタッチパネル
PLCは、装置の動作シーケンス、工程間の移行条件、および各センサーからのフィードバック信号を処理します。タッチパネル式HMIでは、手動運転、自動運転、打ち抜き工具の組み合わせ選択、送り・打ち抜き・切断条件の設定が可能です。手動運転モードは、製品の試運転前に各機構の動作を確認するために使用します。
HMIには50種類の加工条件を保存でき、登録済みの設定を呼び出して使用できます。この機能により、繰り返し生産する製品の段取り作業を支援します。ただし、材料や機械構成を変更する場合は、金型、ガイド機構、および加工サンプルの確認が引き続き必要です。
HMIには、装置の運転状態、各機構の動作条件、サイクルタイム、生産数量、およびアラーム履歴が表示されます。設定数量に基づく運転機能により、生産進捗の管理を支援します。なお、装置が記録する生産数量と、品質基準を満たした良品数量は区別して管理する必要があります。
センサーおよび安全機構
ケーブル搬送経路上の各種センサー、シリンダー位置検出センサー、および安全扉スイッチからの信号が制御システムに入力されます。装置構成に応じて、材料切れ、安全扉の開放、シリンダーの位置異常、ローラー位置の許容範囲超過などがアラームの対象となります。
本装置には、仕様に応じて加工部の安全カバー、非常停止ボタン、状態表示灯、および警報ブザーが装備されています。アラームが発生した場合は、原因を確認し、装置を適切な状態に復帰させてから再起動する必要があります。
金型交換や装置内部のトラブル対応を行う際は、工場で定められた安全手順に従い、電源および圧縮空気の供給を遮断し、エネルギー源を確実に隔離する必要があります。
参考技術仕様
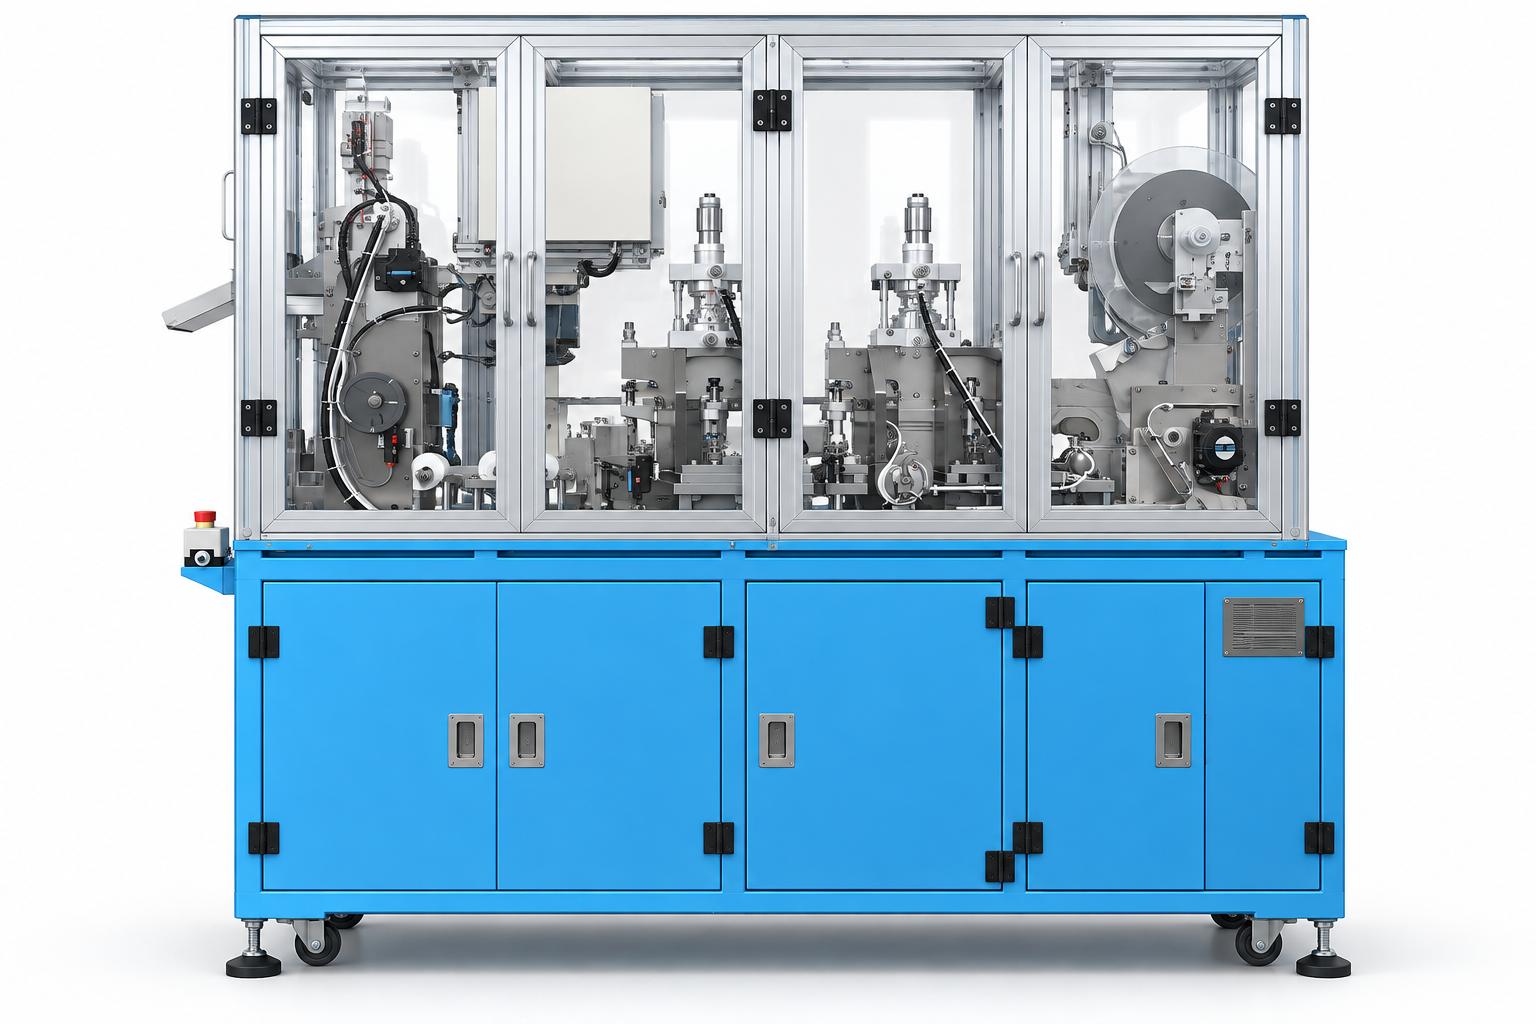
| 項目 | 参考仕様 |
|---|---|
| 供給材料 | ロール状の帯状ケーブル材 |
| 一体化された加工工程 | 材料供給、送り、打ち抜き、定寸切断 |
| 打ち抜きユニット数 | 3基 |
| 打ち抜き機構 | エアシリンダーおよびパンチ・ダイ金型 |
| 切断機構 | 空圧駆動式切断刃 |
| ケーブル送り駆動 | 打ち抜き部と切断部に配置された2軸のサーボ駆動機構 |
| 制御システム | PLCおよびタッチパネル式HMI |
| HMI加工条件保存数 | 50種類 |
| 運転監視項目 | 運転状態、サイクルタイム、生産数量、アラーム履歴 |
| 主電源 | 単相AC 220 V |
| 制御電源 | DC 24 V |
| 供給空気圧 | 0.4~0.6 MPa |
| 参考作業人員 | 1名 |
| 参考作業高さ | 床面から900 mm |
上記の仕様は本装置の参考構成であり、最終的な設備仕様を確定する前に、装置の技術資料と照合する必要があります。対象材料の幅・厚さ、穴寸法、切断長さ、生産サイクルタイム、および加工公差については、材料サンプル、使用金型、試運転結果に基づいて確認する必要があります。
また、設備の設置レイアウトを検討する際には、ロール交換、メンテナンス扉の開閉、加工済み製品の回収、および金型交換作業に必要なスペースを確保する必要があります。
自動ケーブル穴あけ加工機の動作原理
本装置の加工工程は、設定された制御プログラムと材料搬送経路上の状態に基づいて実行されます。基本的な運転手順は以下のとおりです。
-
ロール材とケーブル搬送経路の準備: ケーブルロールを取り付け、帯状ケーブル材を各ガイド機構に通し、ローラーおよび材料の状態を確認します。
-
金型と加工条件の設定: パンチ、ダイ、切断刃、ガイド機構、使用する打ち抜き工具の組み合わせ、および選択された加工条件を確認します。
-
装置の初期化: 電源、圧縮空気、安全扉、各機構の状態を確認し、操作手順に従って装置を原点復帰させます。
-
ケーブルの供給・送り: 必要な運転条件が満たされると、供給機構とサーボ送り軸がプログラムに従って材料を所定の加工位置まで搬送します。
-
打ち抜き加工: 選択された打ち抜きユニットが設定された順序で動作し、加工後のケーブルは指定された条件に従って次の位置へ送られます。
-
ケーブルの送り・定寸切断: 切断部の送り機構が材料保持機構および切断刃と連動し、ケーブルを所定の長さに切断します。
-
運転監視と製品回収: 作業者は装置の運転状態を監視し、アラームへの対応、加工済み製品の回収、および生産計画に基づく品質検査を実施します。
連続自動運転を開始する前に、適切な条件で試し加工を行い、穴位置と切断長さの両方が要求仕様を満たしていることを確認する必要があります。金型交換、加工条件の変更、または運転中に異常が発生した場合は、生産を再開する前に製品品質を再確認する必要があります。
工業生産における用途
ロール状ケーブル材の加工
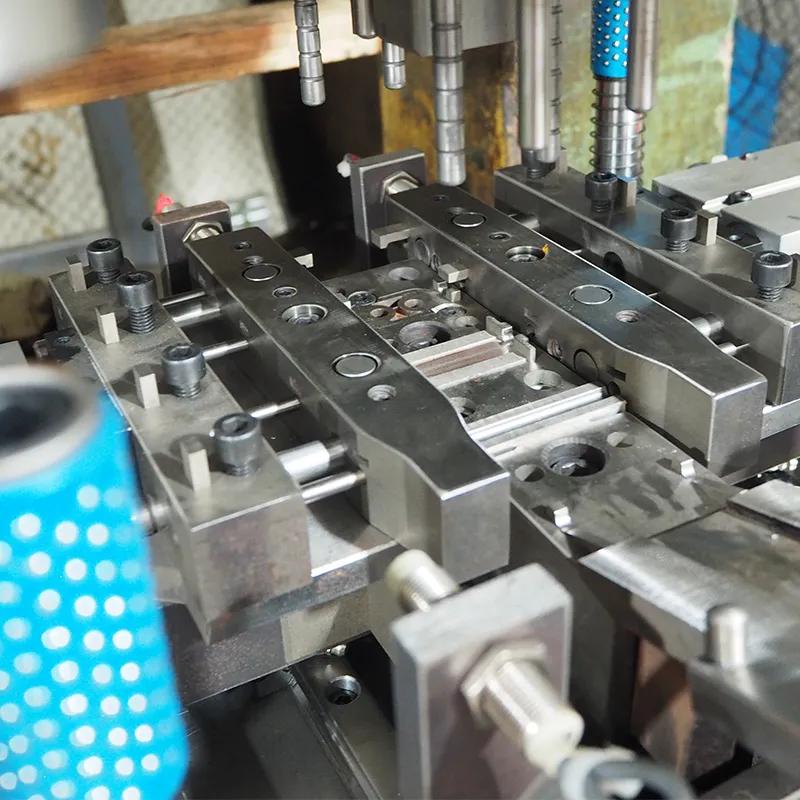
自動ケーブル穴あけ・切断機は、ロール状に供給される帯状ケーブル材を、製品図面に基づいて穴や所定の形状を持つ部品に加工し、指定された長さに切断する用途に使用できます。材料供給、送り、打ち抜き、切断の各工程を1台に集約することで、一連の加工工程を同一システム内で実行できます。対象材料は、設計されたローラー機構、ガイド機構、および金型に適合している必要があります。
ロット単位での繰り返し生産
加工条件が安定している製品では、保存済みの加工条件を呼び出し、金型を点検し、各ロットの初品を確認した後、設定数量に基づく運転を開始できます。この運用方法により、生産ロット間での加工条件の管理を支援します。ただし、材料ロールの交換や機械部の調整を行った場合は、所定の確認作業を実施する必要があります。
組立工程向けケーブル部品の前加工
本装置は、位置決め、組立、または他の部品との接続に必要な穴や所定の形状を持つケーブル部品の加工に適用できます。導電部を含むケーブルの場合は、打ち抜きおよび切断が許可される範囲を明確にし、製品図面に基づいて構造上の健全性が維持されることを確認する必要があります。
特注仕様による帯状工業材料の加工
ケーブル以外にも、送り機構、金型、および切断刃の要求条件を満たす一部の帯状工業材料については、加工対象として検討できます。加工の可否は、材料特性、幅、厚さ、必要な打ち抜き力、および加工端面の品質によって異なります。装置構成を決定する前に、サンプル加工による検証が必要です。
ケーブル穴あけ・切断機の選定基準
材料仕様と加工可能範囲
材料サンプルまたは製品図面に加え、材質、幅、厚さ、およびロール材の供給方法に関する情報を提供する必要があります。また、穴あけが許可される範囲、加工せずに保持する部分、端面品質の要求、および加工後の処理方法を明確にすることが重要です。これらの情報は、適切な金型、ローラー、および材料ガイド機構を選定するための基礎となります。
穴位置と切断端面の位置関係
穴位置は、切断端面からの距離やケーブル上の基準マークなど、製品の測定基準に従って定義する必要があります。検査項目には、穴形状、各加工位置間の距離、および最終的な切断長さを含めることが望まれます。サーボ送り動作やセンサー信号を利用した位置決め方式については、制御システムの設計段階で検証する必要があります。技術要求への適合性は、実際の加工製品を測定して評価しなければなりません。
金型交換と製品切り替えへの対応
製品を切り替える際には、パンチ、ダイ、切断刃を確認し、対象材料に合わせてガイド機構を調整する必要があります。その後、作業者は該当する加工条件を呼び出し、打ち抜き工具の組み合わせ、送り位置、および速度設定を確認します。設定変更後の初品は、設定数量での生産を開始する前に寸法測定と品質検査を実施する必要があります。
生産サイクルとデータ管理の要求
加工サイクルタイムは、打ち抜き回数、送り距離、切断サイクル、および材料供給条件によって異なります。HMIに表示されるサイクルタイムは運転状況の把握に役立ちますが、生産計画ではロール交換、サンプル検査、金型保守に必要な時間も考慮する必要があります。工場側で自動検査、製品仕分け、または製造実行システム(MES)とのデータ連携が必要な場合は、これらの機能を装置の設計範囲として別途明確にする必要があります。標準構成に含まれているものと判断しないよう注意が必要です。
サンプル加工試験と装置の検収
サンプル加工試験は、自動ケーブル穴あけ加工機が実際の加工要求に対応できるかを評価する重要な工程です。試験には、量産時に使用する材料を代表するロール材と、採用予定の打ち抜き金型および切断刃を使用することが望まれます。
主な検査項目は以下のとおりです。
- 穴位置、形状、および寸法。
- 各加工位置間の距離。
- 切断長さおよび切断端面の状態。
- バリ、傷、または材料の変形。
- 材料が完全に切断されること、およびケーブル搬送経路の安定性。
- ロール交換後や異なる加工条件を呼び出した後の加工結果。
装置の運転検収では、材料供給、運転許可条件、打ち抜き・切断シーケンス、センサーからのフィードバック、および設定数量に基づく運転機能を確認する必要があります。実際の装置構成に含まれる各種アラームについても、合意された引渡し手順に従って動作確認を行う必要があります。
サンプル加工試験の結果は、対応可能な材料範囲、製品品質基準、および運転サイクルを確定するための基礎となります。検収前に、関係者間で合否判定基準と許容限界を明確にしておく必要があります。
運転および保守管理
運転開始前には、ケーブルロール、材料搬送経路、ローラー、打ち抜き金型、切断刃、電源、および圧縮空気の供給状態を点検する必要があります。作業者は、取扱説明書に従って加工条件、原点復帰状態、および運転準備条件を確認します。 運転中は、ケーブルの供給状態、穴あけ品質、および製品の切断長さを監視する必要があります。アラームが発生した場合や製品に異常が認められた場合は、所定の手順に従って装置を停止し、原因を確認してから運転を再開します。 保守点検では、パンチとダイの刃先状態および位置合わせ、切断刃、ガイド機構、ローラー、空圧機器、センサーなどを重点的に確認します。加工時に発生した切りくずは、金型や材料搬送経路への悪影響を防ぐため、保守手順に従って加工部から除去する必要があります。
金型交換、材料詰まりの除去、または装置内部での作業を行う際は、適用される安全手順に従って装置を停止し、電源および圧縮空気を遮断・隔離する必要があります。作業区域の安全確認と各機構の状態確認が完了した後にのみ、運転を再開してください。
自動ケーブル穴あけ加工機に関するよくある質問
本装置ではどの工程を自動化できますか?
本装置は、準備および起動操作の完了後、設定されたプログラムに従って材料供給、送り、打ち抜き、切断の各工程を自動的に連動させます。一方、ロールの取り付け、ケーブルの通し作業、金型交換、位置調整、製品回収、および品質検査は作業者が担当します。ロールの自動交換や自動包装が必要な場合は、別途仕様を検討する必要があります。
HMIの操作だけで穴の寸法を変更できますか?
穴の形状と寸法は、装置に取り付けられたパンチとダイによって決まります。HMIでは、プログラムに従って送り動作や加工位置に関する条件を設定できます。穴寸法を変更する場合は金型交換を検討する必要があり、穴位置を変更する場合は設定値、ガイド機構、および実際の加工サンプルを再確認する必要があります。
3基の打ち抜きユニットで、製品1個につき必ず3つの穴を加工しますか?
必ずしもそうではありません。穴数および作動する打ち抜きユニットの組み合わせは、製品図面、金型構成、および制御プログラムによって決まります。装置に搭載されている打ち抜きユニットの数が、そのまま製品1個当たりの穴数を意味するわけではありません。
50種類の加工条件を保存できる場合、50種類のケーブルを加工できますか?
HMIには50種類の製品加工条件を保存する領域があります。ただし、各種ケーブルへの対応可否は、材料特性、金型、ガイド機構、および送り機構によって異なります。それぞれの製品について、適切な機械構成を準備した後、サンプル加工による確認が必要です。
生産カウンターの数値は、すべての製品が良品であることを示しますか?
生産カウンターは、運転中の加工数量を把握するための機能であり、品質検査の代わりにはなりません。穴位置、形状、切断長さ、および材料状態は、各工程の品質基準に従って評価する必要があります。自動検査や良否判定・仕分けが必要な場合は、適切な検査システムを別途組み込む必要があります。
CNC VINAによる特注自動ケーブル穴あけ加工機の設計・製作
CNC VINAの自動ケーブル穴あけ加工機は、ロール材の供給、サーボ駆動によるケーブル送り、金型による打ち抜き加工、および定寸切断を1台に集約した設備です。対象材料、製品図面、穴位置、切断長さ、および工場の生産サイクル要求に応じて、装置構成をカスタマイズできます。
CNC VINAは、合意された技術仕様に基づき、打ち抜き金型、材料ガイド機構、駆動システム、および制御システムの設計・製作に対応します。設備導入を検討される企業様には、加工の実現可能性を評価し、検収基準を明確にするため、事前にケーブルサンプルまたは製品図面をご提供いただくことを推奨しています。
ベトナムCNC・技術応用株式会社
工場: ベトナム・ハノイ市ダンフオン県ドンタップ社ソンクン工業地区
オフィス: ベトナム・ハノイ市フーディエン地区ホートゥンマウ通り136番地、Rox Tower Goldmark City
電話: +84 916 639 355 / +84 915 744 664
ウェブサイト: www.cncvina.com.vn ; www.cncvina.net