Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

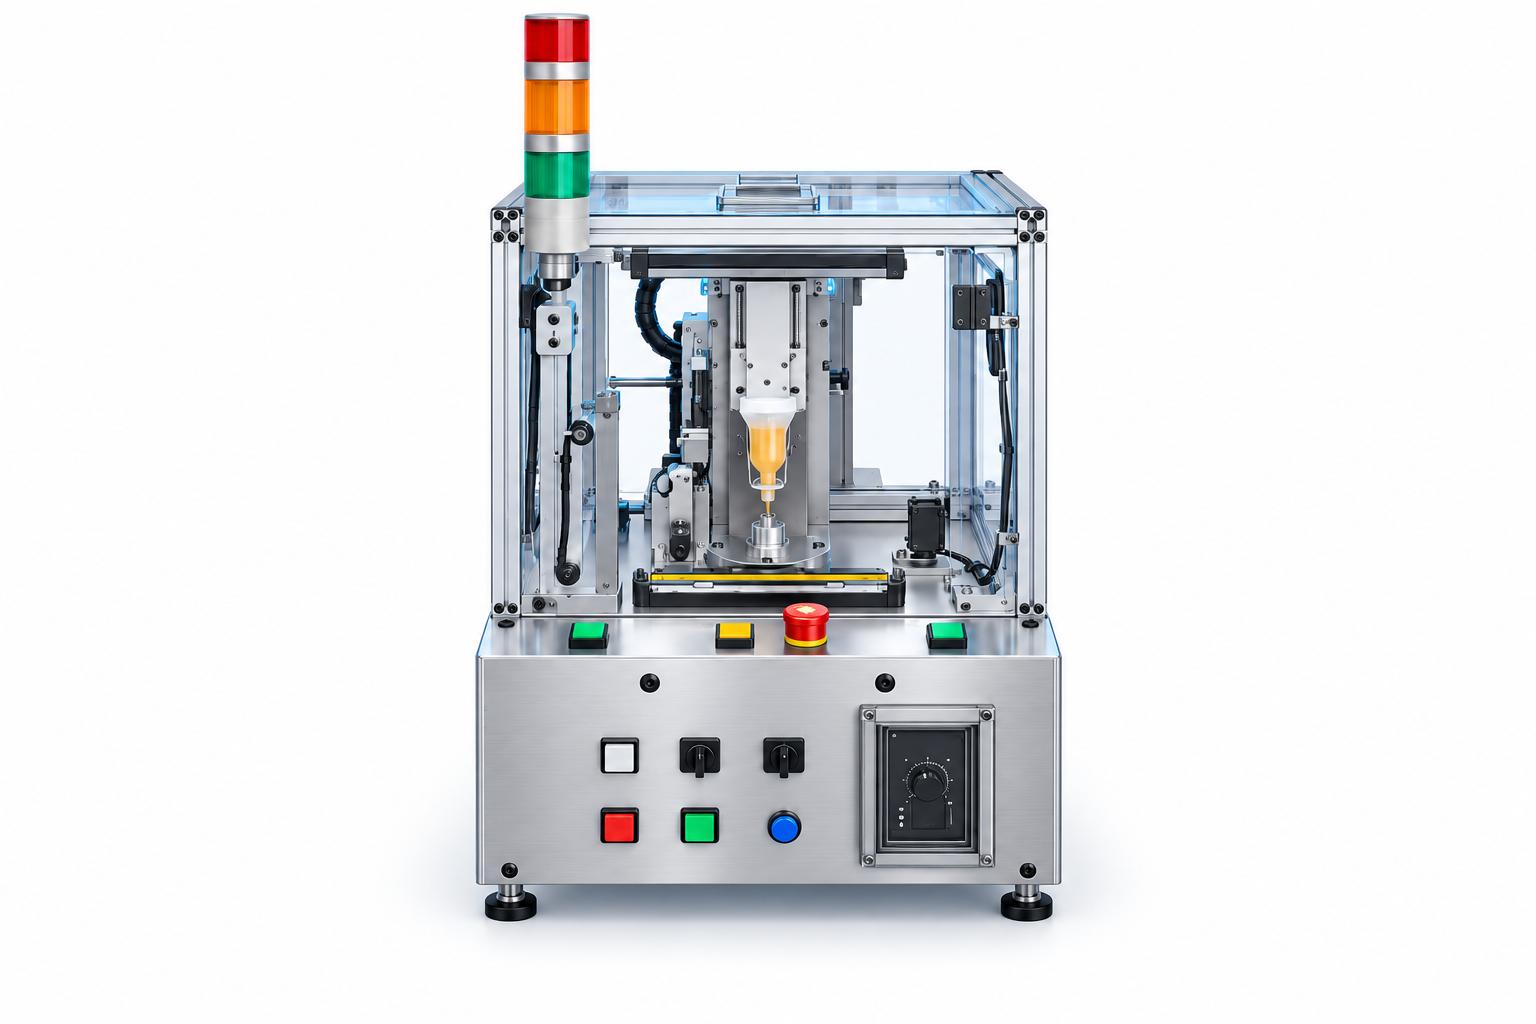
半自動歯車グリース塗布機
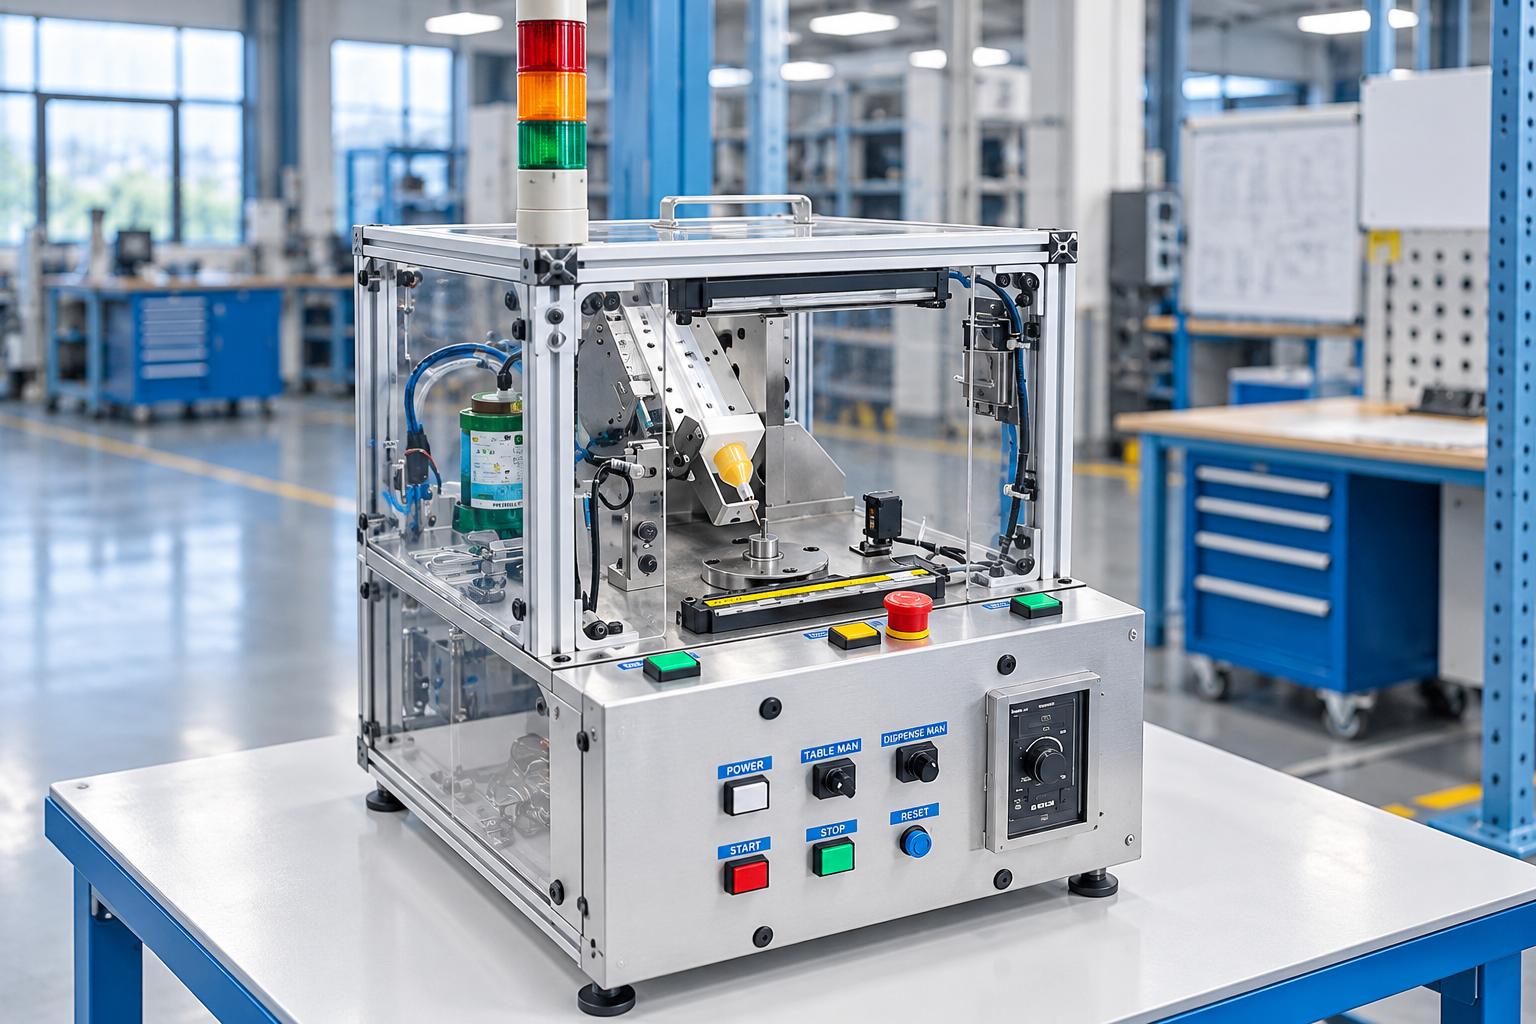
CNC VINAの半自動ギアグリース塗布機は、組立前のグリース塗布工程に使用されます。作業者がギアを治具にセットし、サイクル完了後にワークを取り出します。装置は、塗布ニードルの下降、ワークの回転、グリース供給、塗布後のグリース検知を連携して実行します。空圧式グリース供給ユニットでは、空気圧と供給時間を調整でき、回転速度も変更することで適切な塗布条件を設定できます。ワーク検知センサーは作業手順の監視を支援し、グリース検知センサーは塗布後のグリース信号を確認します。検査範囲については、実際のサンプルを用いて、塗布位置、グリース量、分布範囲に関する基準に照らして検証する必要があります。装置の選定時には、ギアの形状、位置決め方法、グリースの種類、塗布ニードルの仕様に加え、ワークのセットと取り出しを含む総サイクルタイムを考慮することが重要です。CNC VINAでは、要求仕様に応じて治具、グリース供給機構、検査方式をカスタマイズできます。また、その他の回転部品への適用可能性についても、ワークの調査とサンプル試験を通じて評価し、生産工程への適合性を確認します。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

CNC VINAが設計・製造する半自動歯車グリース塗布機は、組立工程の前に歯車の指定箇所へグリースを塗布するための装置です。本装置は、位置決め治具、歯車回転機構、空圧式グリース供給ユニットを組み合わせることで、塗布作業の標準化と手作業の削減を実現します。作業者は歯車を治具にセットし、運転サイクルを開始して、工程完了後にワークを取り出します。グリースの供給圧力、供給時間、回転速度は、製品ごとの要求仕様に応じて調整できます。また、センサーシステムによりワークの有無を検知し、塗布後のグリースの有無を確認することで、生産工程の管理をサポートします。
歯車グリース塗布機とは?
歯車グリース塗布機は、組立前の歯車の指定箇所に潤滑グリースを塗布するための装置です。位置決め機構、歯車回転機構、グリース供給機構を組み合わせることで、塗布位置や作業手順を管理し、塗布後の検査にも対応します。
製造工程における歯車グリース塗布機の役割
組立工程において、手作業でグリースを塗布する場合、作業者はワークを保持しながら塗布箇所を確認し、歯車の表面にグリースを供給する必要があります。この作業を繰り返すと、作業者の操作方法によって塗布量や塗布位置にばらつきが生じる可能性があります。歯車グリース塗布機を導入することで、塗布工程の標準化を図ることができます。治具によってワークを所定の位置に固定し、回転機構で歯車を回転させながら、塗布ノズルから設定条件に従ってグリースを供給します。供給圧力、供給時間、回転速度は、製品の特性に合わせて調整できます。
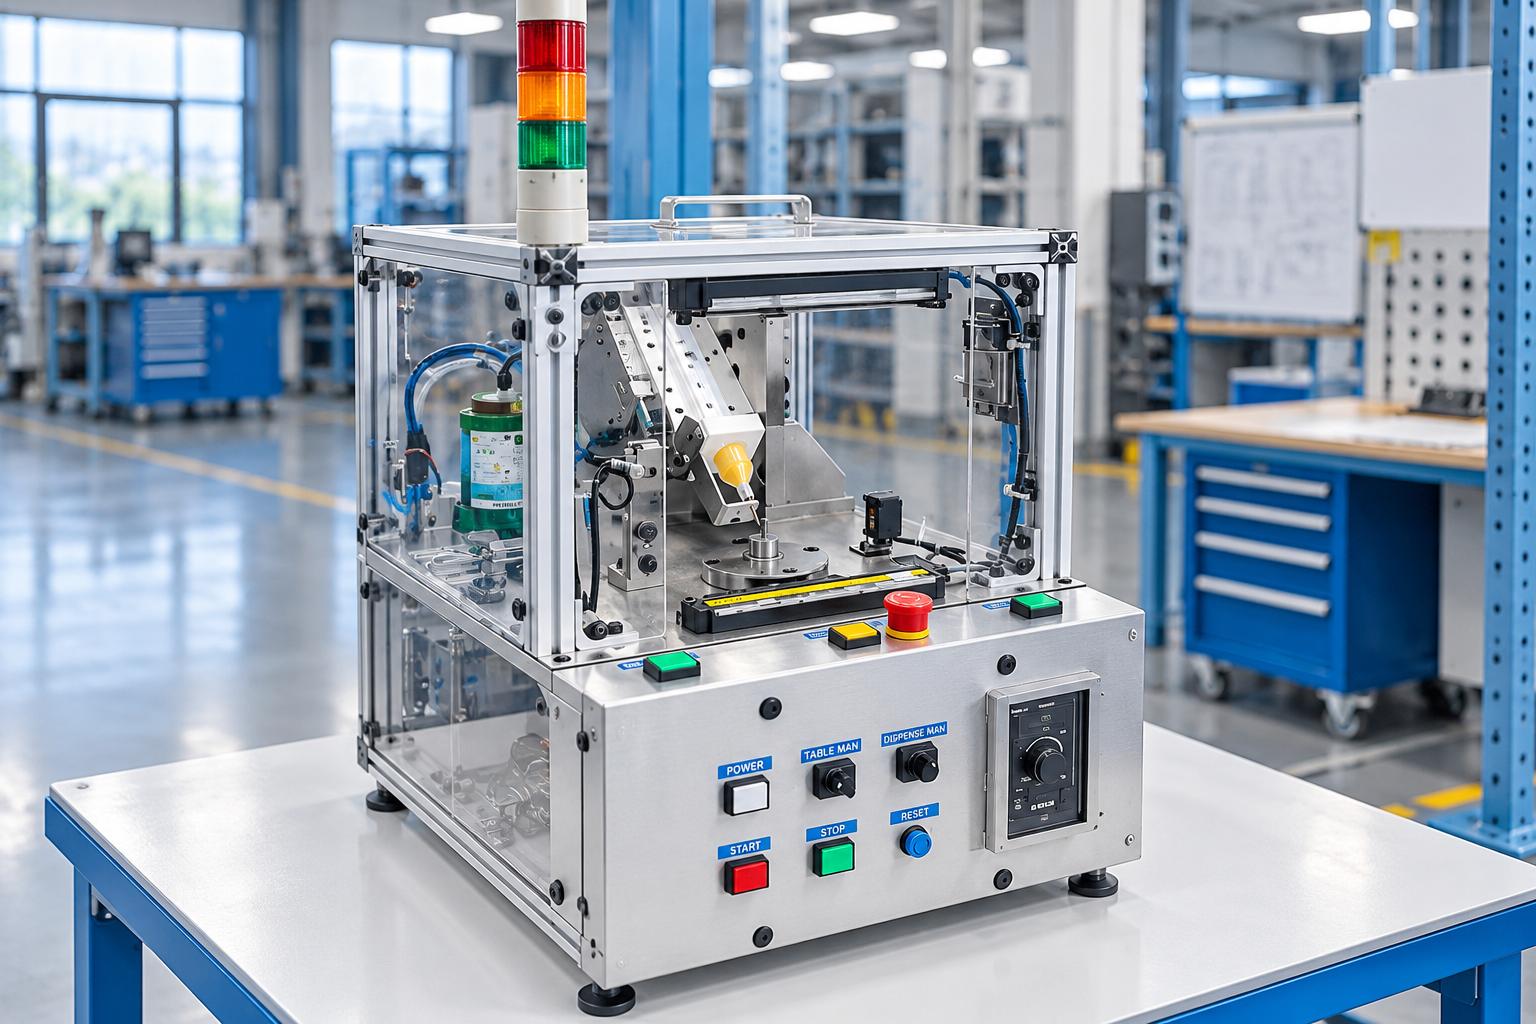
グリース塗布機能に加え、本機にはワークの有無を検知するセンサーと、塗布後のグリース検知を行うセンサーが搭載されています。制御システムは、所定の操作手順から外れた場合に警報を出力し、作業者による稼働状態の確認を支援するとともに、工程の実施漏れを抑制します。
半自動ギアグリース塗布機の主な特長
CNC VINAの半自動ギアグリース塗布機は、位置決め治具、ギア回転機構、空圧式グリース供給ユニットを1つの作業ステーションに集約した装置です。ワークの特性に応じて塗布条件を調整できるほか、センサーによって動作手順の監視と塗布後の検査を行います。主な特長は以下のとおりです。
- 治具によるギアの位置決め: ギアを所定の位置に保持し、運転中に塗布ニードルと塗布対象部位との距離を一定に保ちやすくします。
- ワーク回転と連動したグリース塗布: モーターでギアを回転させながら塗布ニードルからグリースを供給し、設定された条件に従って指定部位に塗布します。
- グリース供給条件の調整: 空気圧、供給時間、回転速度を調整し、使用するグリースの種類や製品ごとの要求に対応します。
- 空圧式塗布ヘッドの移動: エアシリンダーによって塗布ヘッドを作業位置まで移動させ、塗布完了後に退避させます。
- 塗布後のグリース検知: グリース供給後の回転工程でセンサーによる確認を行い、検査位置におけるグリースの有無を検知します。
- 動作手順に基づく制御と警報: ワーク検知、手動・自動運転モード、非常停止ボタンを備え、所定の操作手順から外れた場合に警報を出力します。
これらの機能により、ギアへの手作業によるグリース塗布を削減し、塗布工程の標準化と組立前工程の管理性向上を支援します。実際の性能は、ギアの形状や仕様、グリースの種類、設定する運転条件によって異なります。
ギアグリース塗布機の構造と技術
本機は、機械機構、空圧機器、制御システムを組み合わせ、1つの動作サイクルで各機能を連携させる構造です。各ユニットがワークの位置決め、回転、グリース供給、塗布後の検知を担当します。具体的な構成は、ワークの特性と生産工程の要求に応じて選定します。
ギア位置決め治具と回転機構
位置決め治具は、ギアを所定の作業位置に保持し、塗布ニードルが指定された塗布部位にアクセスできるようにします。治具はワークの形状に合わせて設計し、安定した位置決めとワークの手動着脱のしやすさを確保する必要があります。回転機構は、モーター、減速機、およびプーリー間を接続するベルト伝動機構で構成されます。速度調整機構により、グリース塗布工程に合わせて回転速度を変更できます。ギアの種類を変更する場合は、治具、塗布ニードルの位置、ワークの回転動作への適合性を再評価する必要があります。
空圧式グリース供給ユニットと塗布ニードル
空圧式グリース供給ユニットは、圧縮空気を利用して、グリース容器から塗布ニードルを通じてギアの指定部位にグリースを供給します。空気圧と供給時間を制御システムで調整し、回転速度と組み合わせることで、適切な塗布条件を設定します。塗布ニードルは、ワークの塗布対象部位に合わせて配置します。ニードルの寸法、グリースの特性、供給条件は、実際の塗布量に影響します。そのため、量産導入前にサンプルワークを用いて試験を行い、運転条件を決定する必要があります。
塗布ヘッド昇降機構
昇降機構にはエアシリンダーを使用し、塗布ニードルを塗布位置まで移動させ、グリース供給完了後に退避させます。グリースチューブおよびニードルの保持部にはロック機構を設け、運転中の位置ずれを防ぎます。シリンダーのストロークと塗布ニードル・ギア間のクリアランスは、適切に設定する必要があります。これにより、塗布ヘッドを所定の位置に移動させるとともに、運転中にワークと接触するリスクを低減します。
センサーおよび制御システム
制御システムは、ワーク検知センサー、グリース検知センサー、各種アクチュエーターからの信号を連携させ、グリース塗布サイクルを実行します。ワーク検知センサーは、サイクル開始前にギアが作業ステーションに正しくセットされていることを確認します。グリース供給後はワークを引き続き回転させ、グリース検知センサーによる検査を行い、その結果を信号として出力します。本機には、操作ボタン、状態表示灯、警報ブザーが搭載されており、作業者による稼働状態の確認を支援します。また、非常停止ボタン、安全カバー、作業エリアを保護するためのセンサーも備えています。グリース検知センサーによる確認は、搭載された検知システムの検出能力の範囲内で行われます。定量的なグリース塗布量の測定や、塗布対象領域全体におけるグリース分布の総合評価に代わるものではありません。追加の検査要件がある場合は、装置の設計および試運転の段階で明確にする必要があります。
ギアグリース塗布機の動作原理
半自動ギアグリース塗布機は、作業者によるワークの投入・取り出しと、装置によるグリース供給・検査を組み合わせた工程で動作します。制御システムが塗布ニードル、回転機構、グリース供給ユニットの動作を連携させ、一連の作業サイクルを完了します。
運転工程は以下の手順で構成されます。
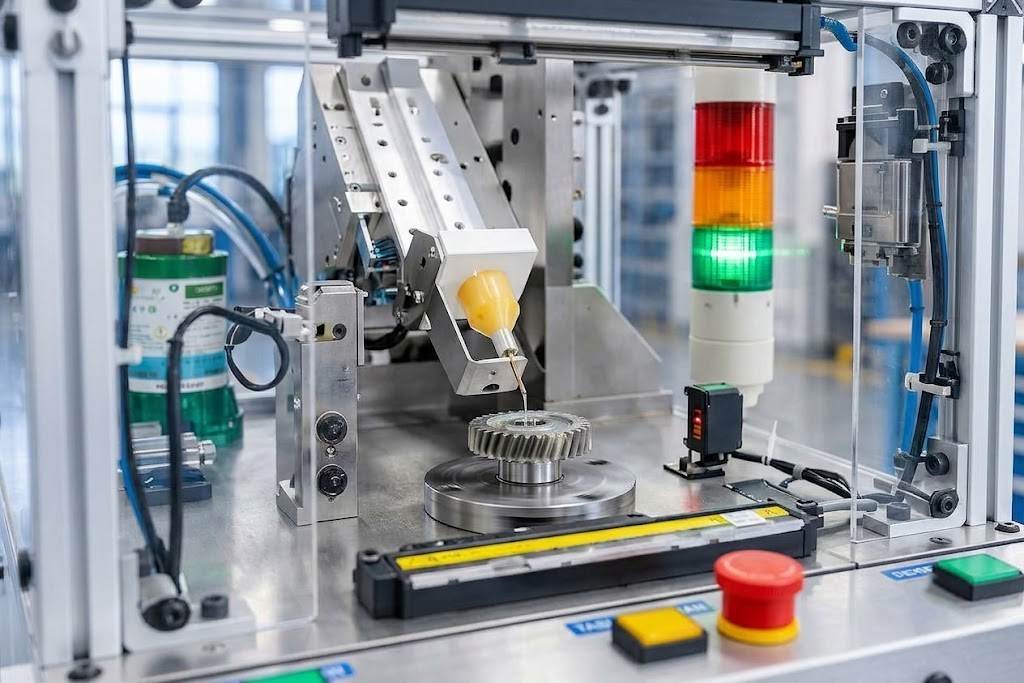
- ギアのセット: 作業者がギアを治具にセットします。センサーがワークの有無を検知し、作業位置にワークがあることを確認します。
- サイクルの開始: 装置が運転可能な状態であることを確認したうえで、作業者が2つのスタートボタンを同時に押します。
- 塗布ニードルの移動とグリース塗布: シリンダーが塗布ヘッドを作業位置まで下降させます。モーターがギアを回転させると同時に、供給ユニットが塗布ニードルを通じてグリースを供給します。
- グリース供給の終了: グリース供給ユニットが停止し、シリンダーが塗布ヘッドを初期位置まで戻します。
- 塗布後の検査: ギアを引き続き回転させながら、センサーがグリースの検知信号を確認します。設定された制御ロジックに従って、システムが検査結果を出力します。
- ワークの取り出し: モーターが停止した後、作業者が治具からギアを取り外し、次のサイクルに備えます。
通常の動作サイクルに加え、本システムには、ワークをセットせずに起動しようとした場合、ワークが取り出されていない状態で再塗布が必要となる場合、または塗布を実施せずにワークをセットして取り外した場合などに警報を出す機能があります。これらの機能により、作業ステーションにおける操作手順の管理を支援します。各状況に対するシステムの応答は、試運転および受入検査の際に確認する必要があります。
ギアグリース塗布機の産業用途
ギアグリース塗布機は、組立前の部品に潤滑グリースを供給する工程で使用されます。治具で位置決めでき、塗布ニードルが塗布対象部位にアクセスでき、グリース供給または検査中にワークを回転させる必要があるギアに適しています。
組立前のギアへのグリース塗布
これは本装置の主な用途です。ギアを治具にセットし、指定された部位にグリースを塗布した後、塗布後のグリース検知信号を確認して次の工程へ搬送します。本装置の使用により、グリース塗布手順の標準化、手作業への依存の低減、作業ステーションにおけるワーク状態の管理を支援します。
駆動機構の製造工程への適用
小型駆動ユニットの製造では、ギアを機械アセンブリに組み込む前にグリース塗布工程を設けることができます。ギア用グリース供給装置を導入することで、専用の塗布工程を設け、塗布対象部位と清浄状態を維持すべき表面を明確に管理できます。治具、塗布ニードル、供給条件は、ワークの特性と組立要件に応じて選定します。
その他の回転部品への応用
ワークの位置決め、回転、グリース供給を組み合わせる原理は、局所的なグリース塗布が必要なその他の回転部品向け装置の設計にも応用できる可能性があります。ただし、部品ごとに形状、塗布位置、検査要件が異なります。装置の製作仕様を確定する前に、ワークの調査、治具設計、実機試験を通じて適用可能性を評価する必要があります。
ギアグリース塗布機の技術仕様
CNC VINAの半自動ギアグリース塗布機は、AC 220 Vの電源を使用し、空圧システムによって塗布ヘッドの動作とワークへのグリース供給を制御します。工程の要求に応じて、空気圧、グリース供給時間、ギアの回転速度を調整できます。以下の表は、紹介する装置構成の参考仕様を示しています。
| 項目 | 技術仕様 |
|---|---|
| 運転方式 | 半自動 |
| 主電源 | AC 220 V、単相 |
| 制御電圧 | DC 24 V |
| 主供給エア圧力 | 0.5 MPa |
| グリースポンプ用エア圧力 | 0.2 ± 0.025 MPa |
| 参考サイクルタイム | 3秒 |
| 回転機構 | モーター、減速機、ベルト伝動機構 |
| 回転速度調整 | 対応 |
| グリース供給条件の調整 | 圧力、供給時間 |
| 塗布ヘッドの移動機構 | エアシリンダー |
| センサーシステム | ワーク検知センサー、グリース検知センサー |
| 制御モード | 手動・自動 |
注記: 主供給エア圧力とグリースポンプ用エア圧力は、それぞれ異なる仕様値です。サイクルタイム3秒は図面に記載された参考値であり、作業者によるワークのセット、取り出し、その他の作業時間をすべて含むものではありません。実際の仕様は、装置構成および生産条件に応じて確認する必要があります。
ギアグリース塗布機を選定する際の主なポイント
ギアグリース塗布機の選定では、ワークの特性、使用するグリースの種類、組立工程の要求を考慮する必要があります。これらの条件を適切に把握することで、治具、グリース供給機構、検査方法を適切に選定し、量産導入時の設計変更を抑制できます。
グリース塗布位置と位置決め方法
装置を設計する前に、グリースの塗布位置、塗布幅、およびグリースが付着してはならない表面を明確にする必要があります。ギアの形状は、治具の配置、塗布ニードルのアクセス性、グリース供給中の回転動作にも影響します。複数種類のギアを扱う生産ラインでは、共通の治具を使用できるか、製品グループごとに専用治具を設計する必要があるかを評価します。選定する方式は、ワークを適切に位置決めできるとともに、ワークのセットおよび取り出しが容易である必要があります。
グリースの種類と供給条件
グリースの特性は、塗布ニードルを通じた供給性や、ギア表面におけるグリースの付着状態に直接影響します。そのため、塗布ニードルの選定や運転条件の設定に先立ち、使用するグリースの種類を決定する必要があります。空気圧、供給時間、回転速度は、サンプル試験の結果に基づいて調整します。また、塗布後の品質を評価するため、目標塗布量、必要な塗布範囲、許容される余剰グリースの基準も明確にする必要があります。
生産サイクルタイムと検査要件
半自動グリース塗布機を選定する際は、生産ラインの実際のサイクルタイムを考慮する必要があります。1個のワークを処理する時間には、グリース塗布サイクルだけでなく、ワークのセット、取り出し、その他の付帯作業も含まれます。また、塗布後の検査要件を明確に定義する必要があります。紹介する構成のグリース検知センサーは、検査位置におけるグリースの検知信号を確認する機能を備えていますが、グリース量の高精度な測定や、塗布対象領域全体の分布評価機能は確認されていません。これらの要件については、検査方式を選定する際に別途検討する必要があります。
ギアグリース塗布機の運転および保守ガイド
ギアグリース塗布機の機械機構、空圧システム、制御システムの性能を維持するため、定期的な点検と保守が必要です。また、適切な運転手順を守ることで、生産中に発生する塗布ニードル、治具、センサーに関するトラブルの抑制につながります。
運転前の点検
装置を起動する前に、電源、圧縮空気の供給状態、グリース供給チューブ内のグリース量、塗布ニードルの状態、治具の位置を確認します。センサー、操作ボタン、安全保護装置は、引き渡し時の取扱説明に従い、正常に使用できる状態であることを確認してください。ギアの種類や潤滑剤を変更する場合は、生産を再開する前にサンプルワークを用いて供給条件と塗布結果を再確認する必要があります。
装置各部の保守
使用中は、グリースの供給やワーク検知への影響を抑えるため、塗布ニードル、治具、センサー周辺を清潔に保ちます。エアシリンダー、駆動ベルト、プーリー、軸受、モーターなどの部品は、保守計画に従って点検します。また、エア漏れ、非常停止ボタンの動作、安全保護装置の状態も定期的に確認してください。清掃、位置調整、部品交換を行う前には、装置を停止し、安全手順に従って電源および圧縮空気を遮断する必要があります。装置の稼働中は、動作範囲内に手を入れないでください。
ギアグリース塗布機に関するよくある質問
以下は、組立工程向けの半自動ギアグリース塗布機を検討する際によく寄せられる質問です。
ギアグリース塗布機はワークの供給と取り出しを自動で行えますか?
紹介する装置構成では、ギアのセットと取り出しは作業者が手動で行います。作業者がサイクルを開始すると、装置がグリース塗布、回転による検査、結果信号の出力を自動で実行します。ワークの供給と取り出しの自動化が必要な場合は、追加自動化の設計について相談できます。
ギアグリース塗布機は塗布量を調整できますか?
本機では、空気圧とグリース供給時間を調整して塗布条件を設定できます。ただし、実際の塗布量はグリースの特性、塗布ニードルの仕様、運転条件にも左右されます。適切な条件を決定するには、実際のワークを用いた試験が必要です。
複数種類のギアに対応できますか?
ギアの形状、寸法、塗布位置に応じて、複数種類のギアに対応する装置を設計できる場合があります。製品によっては共通の治具を使用できますが、別の治具や塗布ニードルが必要となる場合もあります。共用の可否は、製品調査と試運転によって確認する必要があります。
グリース検知センサーは塗布後のグリース量を正確に測定できますか?
紹介する構成では、センサーによって塗布後のグリース検知信号を確認しますが、グリース量を直接測定する機能は確認されていません。定量検査やグリース分布の評価が必要な場合は、適切な追加検査方法を検討する必要があります。
サイクルタイム3秒は装置の実際の生産能力を示していますか?
いいえ。3秒は装置図面に記載された参考サイクルタイムです。実際の生産能力を算出する際には、ワークのセット、取り出し、作業ステーションでの付帯作業に要する時間も考慮する必要があります。想定する生産条件のもとで、実際の作業サイクルを評価することを推奨します。
CNC VINA – 要求仕様に応じたギアグリース塗布機の設計・製造
CNC VINAは、産業用機械の設計・製造および自動化システムの分野で培った経験を活かし、ワークの特性と各生産工程の要求に応じたギアグリース塗布機を提供しています。実際の運転条件に適合するよう、治具、グリース供給機構、回転動作、検査方式などを考慮して装置を設計できます。 CNC VINAでは、装置構成を確定する前に、ワークの調査、技術要件の明確化、試験を重視しています。安定した運転、作業者の操作性、生産ラインのレイアウトとの適合性を考慮して設計を進めます。
ギアグリース塗布機に加え、CNC VINAでは、接着剤塗布機、接着剤供給装置、および要求仕様に応じた産業用自動化設備も提供しています。半自動ギアグリース塗布機をお探しの場合、または専用のグリース塗布ステーションの設計をご希望の場合は、CNC VINAまでお問い合わせください。技術チームによる装置構成の検討にあたり、図面、ギアのサンプル、使用するグリースの種類、工程要件をご提供いただけます。これらの条件を明確にすることで、実際の生産ニーズに即した設計および試験方案の選定につながります。
ベトナムCNC技術応用株式会社
工場: ベトナム・ハノイ市ダンフオン区ドンタップ社、Song Cung工業団地。
オフィス: Rox Tower Goldmark City, 136 Ho Tung Mau Street, Phu Dien Ward, Hanoi, Vietnam.
電話: +84 916 639 355 / +84 915 744 664.
ウェブサイト: www.cncvina.com.vn | www.cncvina.net