 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

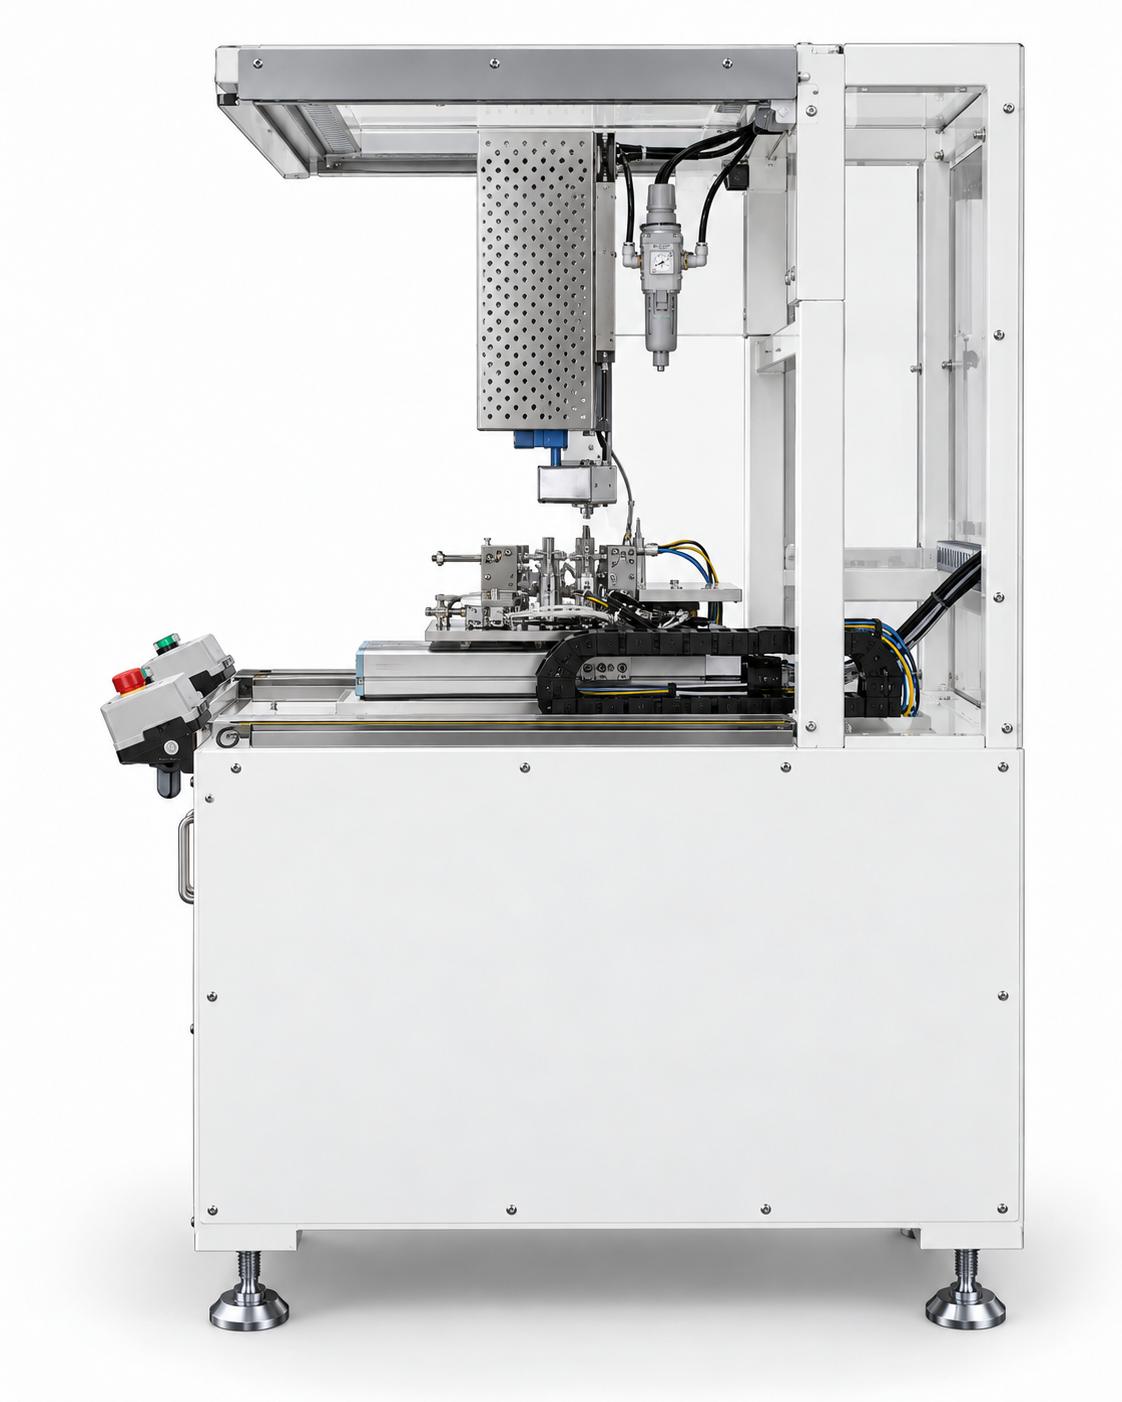
ホットメルト接着剤塗布機
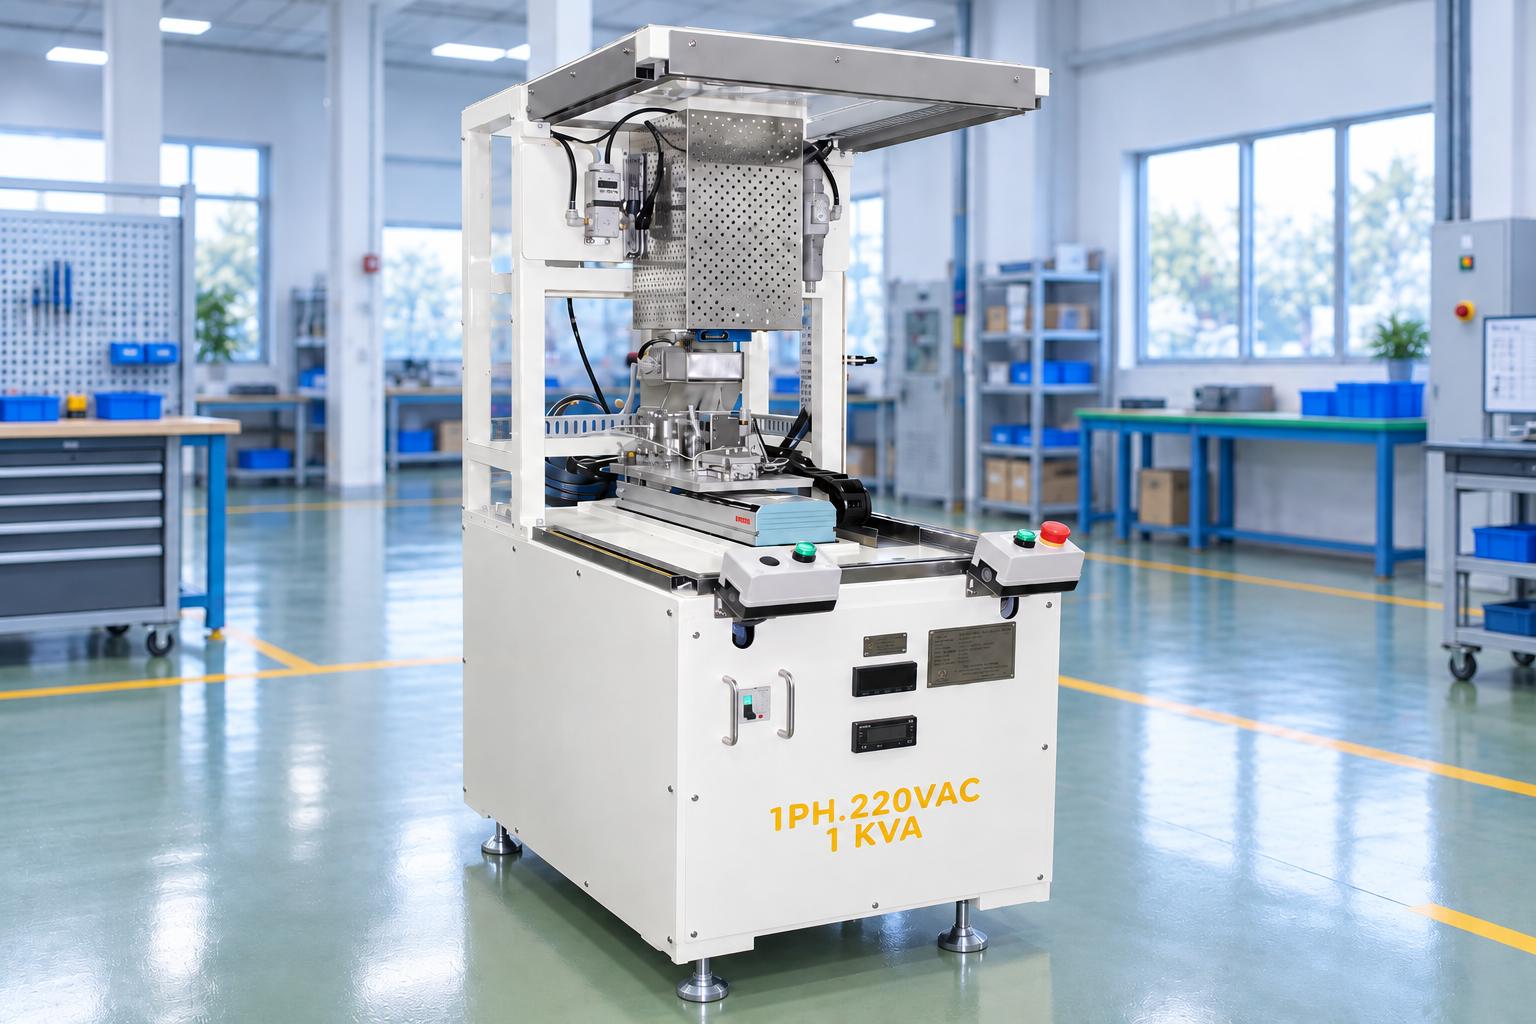
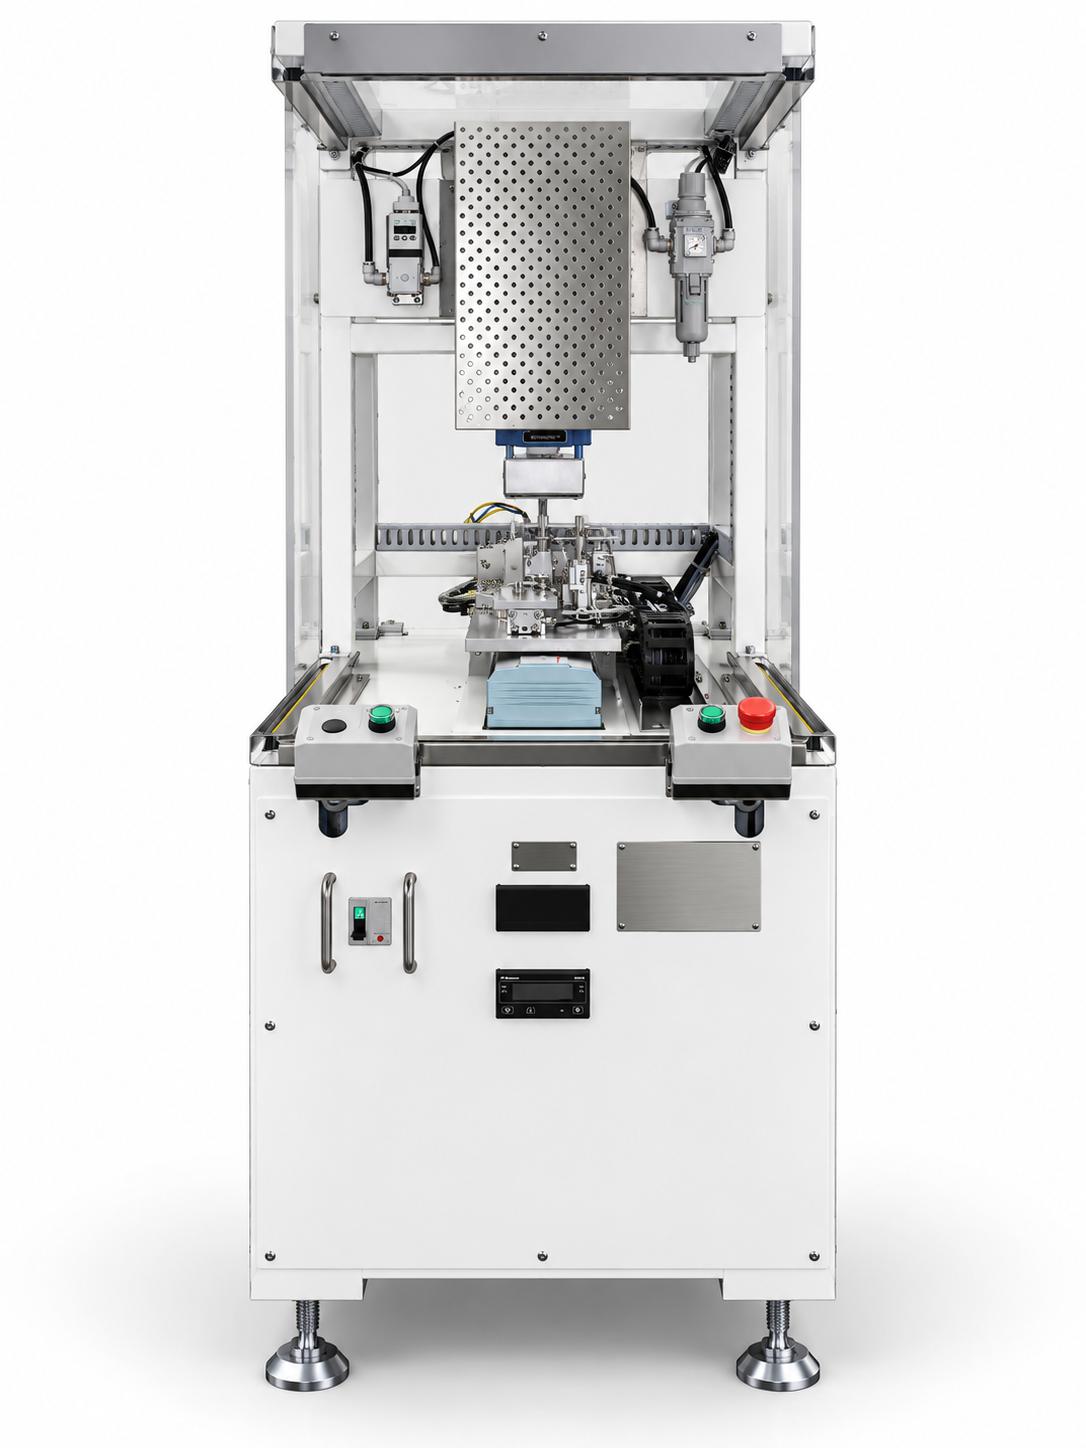
CNC VINA ホットメルト接着剤塗布機は、あらかじめ設定した動作サイクルに従って、ワーク上の指定位置に接着剤を自動で塗布します。本装置は、治具、ワーク搬送機構、接着剤供給ユニット、制御システムを組み合わせ、組立工程における繰り返しの接着剤塗布作業を自動化します。今回紹介する構成では、1つのワークに対して2か所の塗布位置へ順番に接着剤を供給します。塗布工程は自動で行われ、作業者は治具へのワークのセットと取り出しを行います。CNC VINAでは、お客様の製品や生産工程に合わせて、接着剤塗布機の設計・製作に対応しています。塗布位置、必要な接着剤量、治具、ワークの搬送方法、運転条件などは、使用する接着剤の種類と合わせて設定します。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

CNC VINA ホットメルト接着剤塗布機は、あらかじめ設定した動作サイクルに従って、ワーク上の指定位置に接着剤を自動で塗布します。本装置は、治具、ワーク搬送機構、接着剤供給ユニット、制御システムを組み合わせ、組立工程における繰り返しの接着剤塗布作業を自動化します。今回紹介する構成では、1つのワークに対して2か所の塗布位置へ順番に接着剤を供給します。塗布工程は自動で行われ、作業者は治具へのワークのセットと取り出しを行います。CNC VINAでは、お客様の製品や生産工程に合わせて、接着剤塗布機の設計・製作に対応しています。塗布位置、必要な接着剤量、治具、ワークの搬送方法、運転条件などは、使用する接着剤の種類と合わせて設定します。
ホットメルト接着剤とは?接着剤塗布機が行う作業
ホットメルト接着剤は、加熱することで塗布可能な状態にして使用する接着材料です。一般的なホットメルト接着剤は、冷却することで初期接着力が発現します。使用温度、貼り合わせ可能な時間、接着特性は、接着剤の配合やワークの材質によって異なります。
接着剤塗布機は、あらかじめ設定した位置と順序に従って接着剤を供給します。治具がワークを所定の姿勢で保持し、搬送機構が塗布対象となる位置を塗布ヘッドまで移動させ、塗布ヘッドが指定された位置に接着剤を供給します。2か所に塗布する構成では、それぞれの位置について塗布状態を個別に確認する必要があります。位置が正しくても接着剤の量が不足している場合や、必要量が供給されていても指定範囲からずれている場合は、組立工程の要求を満たせない可能性があります。
産業生産における接着剤塗布機の役割
繰り返し生産では、手作業による接着剤塗布の精度が、作業者による塗布位置の判断や接着剤量の調整に左右されます。接着剤塗布機は、治具による位置決め、制御されたワーク搬送、設定されたサイクルに基づく接着剤供給を一連の工程として行います。作業者はワークのセットと取り出し、塗布結果の確認、装置の状態監視を担当します。
治具と制御された搬送動作により、製品ごとの塗布位置を一定に保ちやすくなります。ただし、塗布品質は治具の状態、ワークの位置決め精度、接着剤供給の安定性、適切な運転条件の維持にも左右されます。
本装置は、組立エリア内の1つの作業ステーションとして、部品の接合工程の前、または次の加工工程の前に配置できます。ステーションの配置を検討する際は、ワークのセット・取り出し時間に加えて、接着剤の特性、特に塗布後に接着面を貼り合わせることが可能な時間を考慮する必要があります。工程の効果を評価する際には、1シフトあたりの良品生産数、ワークのセット・取り出し時間、手直し率、接着剤使用量などを確認することが重要です。搬送機構そのものの速度だけでは、工程全体の生産性を判断することはできません。

ホットメルト接着剤塗布機の動作原理
ワークを設計された位置決め方法に従って、治具の所定位置にセットします。装置が運転可能な状態になり、スタート指令を受けると、搬送機構がワークを1か所目の塗布位置まで移動させます。塗布ヘッドが塗布対象の位置まで下降して接着剤を供給した後、上昇します。その後、搬送機構がワークを2か所目の塗布位置まで移動させ、同じ動作を繰り返します。塗布が完了すると、装置はワークを初期位置まで戻し、作業者が取り出せる状態にします。 塗布ヘッドとワークの距離、塗布対象へのアクセス性、接着剤を供給するタイミングは、製品形状に適した条件に設定する必要があります。接着剤の供給条件は、使用する材料と供給ユニットの動作条件を満たす必要があります。適切な運転条件については、サンプルワークを用いた試験によって確認します。
本装置の構成には、塗布ヘッドに付着した接着剤を拭き取るため、清掃用ボックスを塗布ヘッドまで移動させる機構も備えています。この機構は塗布ヘッドのメンテナンスを補助するものですが、接着剤供給ユニットの取扱説明書に従った点検・清掃と併用する必要があります。
CNC VINA接着剤塗布機の主な構成
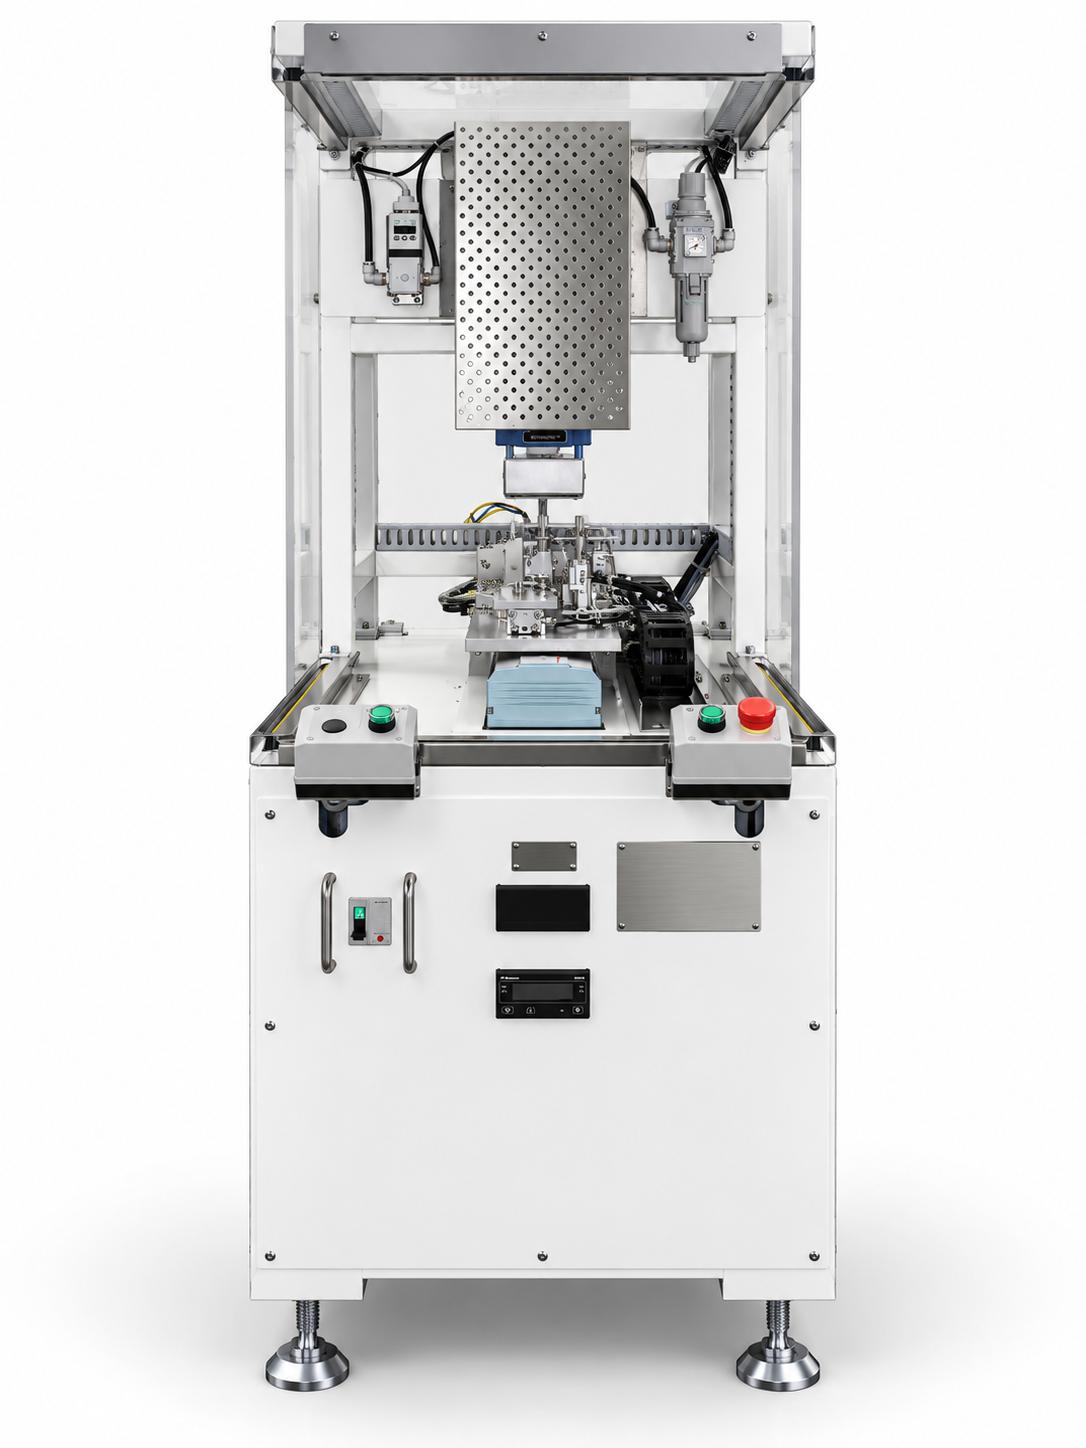
位置決め・ワーク保持治具
治具は、塗布を開始する前にワークの姿勢を所定の状態に位置決めします。本構成では、製品形状に合わせて位置決めポイント、スプリング式ピン、クランプ機構を使用します。接触部はワークを確実に保持しながら、表面を傷つけたり変形させたりしないように設計する必要があります。製品を切り替える場合は、対応する治具に交換し、取り付け位置を再確認します。治具の交換時には、位置決めピンを使用して搬送機構上の正しい位置に治具をセットします。
幾何公差や柔軟性が異なるワークでは、治具設計の際に位置決めの再現性だけでなく、ワークをどのように支持するかについても検討する必要があります。特に、塗布範囲が小さい場合や、塗布箇所が清浄性を維持する必要のある面の近くにある場合、治具は装置設計における重要な要素となります。
ワーク搬送機構
電動式の搬送機構が治具とワークを各塗布位置まで移動させ、その後、初期位置まで戻します。この動作は、制御システムに設定されたシーケンスに従って接着剤塗布ヘッドと連動します。現在の構成では、1つのワークに対して2か所の塗布位置間を搬送します。製品に複数の塗布箇所、複数の面、または連続した接着剤ビードが必要な場合は、必要な軸数と搬送動作の構成を装置設計段階で検討する必要があります。
接着剤塗布ヘッドと昇降機構
塗布ヘッドは、必要な塗布範囲にホットメルト接着剤を供給します。空気圧式の機構によって、サイクルの各工程で塗布ヘッドを上下に移動させます。装置設計では、ワークへの十分なアプローチスペースを確保するとともに、ワークや治具との干渉を防ぐ必要があります。 塗布ヘッドの種類と供給条件は、接着剤の種類、必要な塗布量、塗布箇所の形状に応じて選定します。実際の接着剤量は製品上で確認する必要があり、バルブに開指令が出ていることだけをもって、塗布状態が要求を満たしていると判断するべきではありません。
塗布ヘッドの接着剤除去機構
専用の機構によって拭き取りボックスを塗布ヘッドまで移動させ、付着した接着剤を除去します。塗布ヘッドと拭き取り部品の状態を確認することで、接着剤の蓄積や次の塗布位置に影響する兆候を早期に発見できます。 除去した接着剤を回収する方法、接触部の清掃方法、消耗部品の交換についても、装置の取扱説明書に従って適切に設定する必要があります。拭き取り機構だけで接着剤供給システム全体のメンテナンスを代替することはできません。
制御システムと操作ボタンパネル
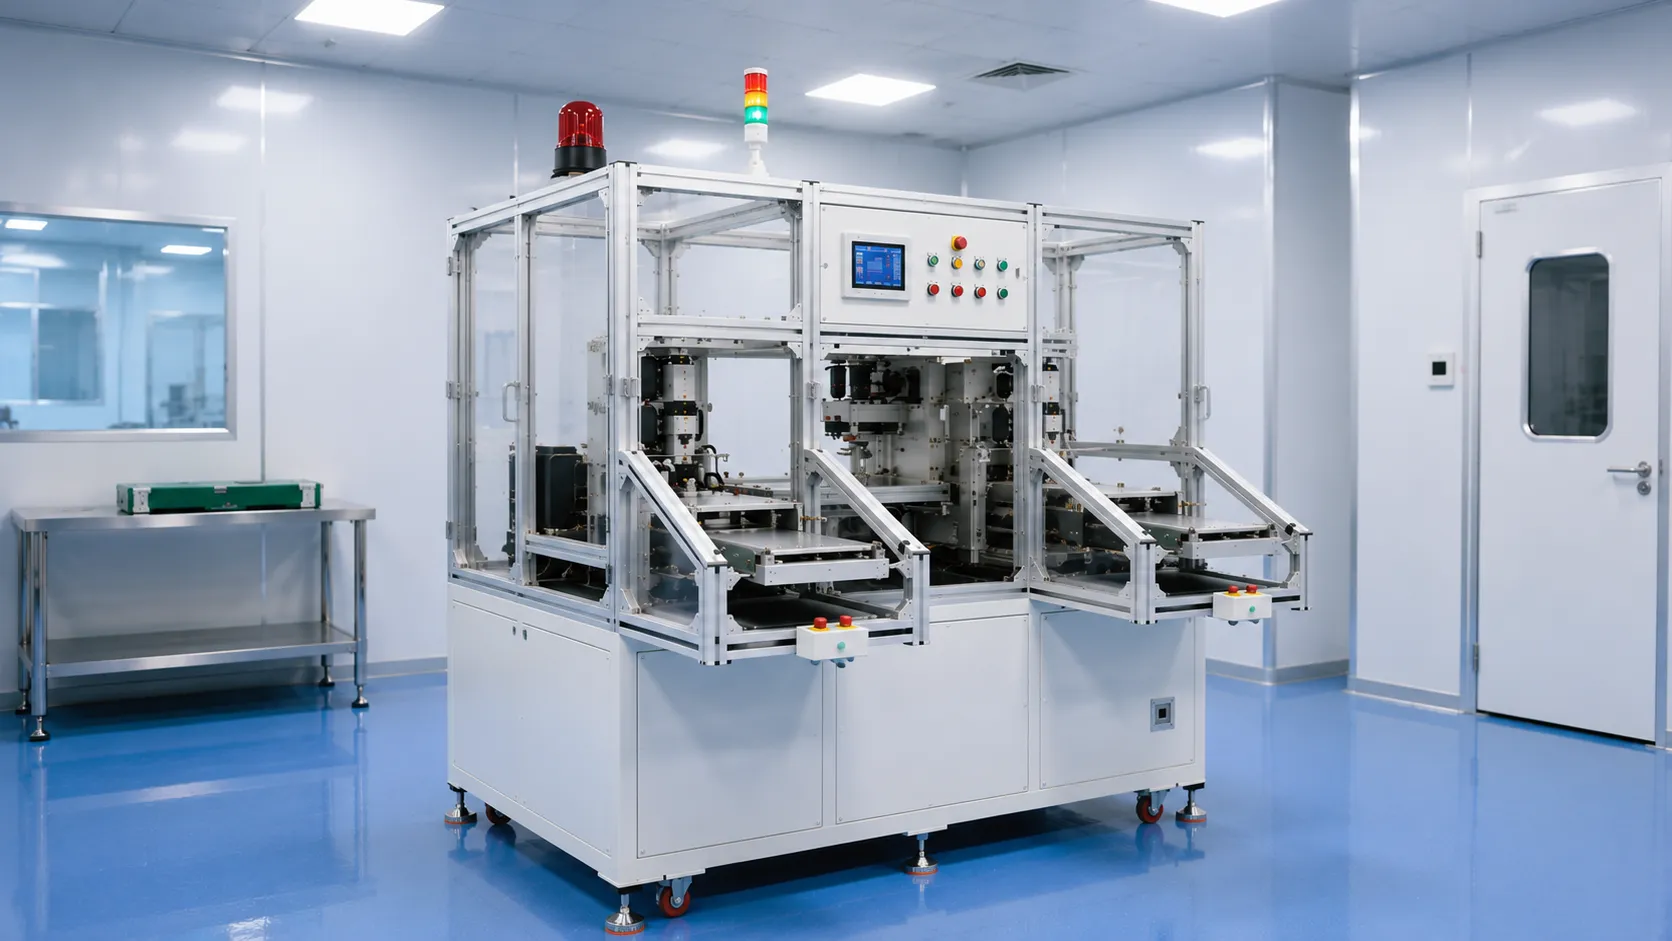
本装置はPLC制御によって、搬送機構、各シリンダー、接着剤供給指令を連動させます。作業者は操作パネル上のボタンやスイッチを使用して、手動・自動モードの選択、製品種類の選択、装置の原点復帰を行います。 手動モードは、操作手順に従って各機構を個別に確認する際に使用します。自動モードでは、必要な起動条件が満たされると、設定された塗布サイクルを実行します。表示灯付きシグナルタワーとブザーにより、装置の運転状態や異常状態を確認できます。
センサーと作業エリアの安全保護
本構成には、製品検出センサー、エリアセンサー、両手起動用の2つのスタートボタン、非常停止ボタンを備えています。これらの機器は、装置の動作シーケンスおよび作業ステーションの安全保護方式と合わせて確認する必要があります。 治具にセットされた製品がスイッチで選択した製品種類と一致しない場合、装置は異常を検知して起動しません。この機能は製品種類の取り違えを防ぐために役立ちますが、塗布後の接着剤塗布状態については別途確認する必要があります。
装置構成の参考仕様
以下の表は、2か所への塗布に対応したホットメルト接着剤塗布機の構成例を示したものです。受注設計の場合、仕様は製品、接着剤供給ユニット、設置条件に応じて決定します。
| 項目 | 参考仕様 |
|---|---|
| 塗布方式 | 設定した位置へのホットメルト接着剤供給 |
| 1サイクルあたりの塗布位置数 | 1ワークにつき2か所 |
| ワークのセット・取り出し | 作業者が治具上で実施 |
| 参考装置寸法 | 約 730 × 960 × 2,080 mm(幅 × 奥行 × 高さ) |
| 作業高さ | 1,000 ± 50 mm |
| 装置電源 | 単相 AC 220 V、50~60 Hz |
| 制御電圧 | DC 24 V |
| 電源仕様 | 1 kVA |
| 供給エア圧力 | 0.4~0.6 MPa |
| 運転モード | 手動・自動 |
装置の外形寸法は、最終設計におけるレイアウト図および各機器ユニットの構成範囲に基づいて確認する必要があります。設置スペースを準備する際には、作業、治具交換、メンテナンスに必要なスペースも確保してください。1 kVAの仕様については、装置本体および接着剤供給ユニットに必要な電源容量と合わせて確認する必要があります。kVAは皮相電力の単位であり、塗布工程全体の固定された消費電力量を示すものではありません。温度、1か所あたりの接着剤塗布量、サイクルタイムは、使用する接着剤の種類、ワーク、試運転の結果に基づいて決定します。これらの条件は、装置構成の選定および設備評価の段階で事前に取り決める必要があります。
接着剤塗布工程
生産準備
作業者は、治具、作業エリア、電源、供給エア、接着剤供給ユニットの状態を確認します。装置を原点位置に戻し、正しい製品種類を選択したうえで、操作手順に従って運転準備状態を確認します。接着剤および供給ユニットは、使用する材料と装置の取扱説明書に従って準備します。塗布後に製品の組立が必要な場合は、接着剤の使用可能時間に合わせられるよう、次工程をあらかじめ準備しておくことが望まれます。
ワークのセットとサイクル開始
ワークを治具の位置決め部に正しくセットします。製品の姿勢を確認した後、装置の操作手順に従って2つのスタートボタンを同時に押します。作動中の機構がある範囲には、装置の操作手順および安全保護装置の状態に従い、手や工具を入れないでください。運転中は必要な安全保護機能を維持する必要があります。
2か所への順次塗布
搬送機構がワークを1か所目の塗布位置まで移動させます。塗布ヘッドが下降して接着剤を供給し、その後上昇します。続いて装置がワークを2か所目まで搬送し、塗布工程を続けます。作業者は装置の状態を監視し、品質管理計画に従って塗布結果を確認します。糸引き、液だれ、接着剤不足、塗布位置のずれなどが発生した場合は、生産を継続する前に原因を確認する必要があります。
ワークの取り出しと次工程
搬送機構が初期位置に戻り、装置が取り出し可能な状態になったことを確認してから、作業者がワークを取り出します。その後、製品は企業の生産工程に従って、接合、冷却、検査などの次工程へ移します。塗布後の作業は、接着剤の使用可能時間に適合させる必要があります。接着剤が冷却するまでワークを保持する必要がある場合や、接着状態を確認する工程がある場合は、これらの条件を工程設計の段階で明確にしておくことが望まれます。
生産に役立つ主な機能
塗布位置と塗布順序の再現性
治具と搬送機構により、塗布対象の位置を設定された順序で塗布ヘッドまで移動させます。作業者が製品ごとに塗布ヘッドを手動で各位置へ移動させる必要はありません。塗布位置を変更する場合は、治具および動作プログラムと合わせて構成を再確認する必要があります。位置決めの再現性は、実際の製品を使用し、合意された運転条件のもとで評価します。
製品種類の切り替え
本構成では、製品種類と対応する治具を選択できます。製品を切り替える際には、治具交換、正しいモードの選択、次の生産ロットを開始する前の試運転を組み合わせて実施します。複数の製品に対応できるかどうかは、製品形状、塗布範囲、位置決め方法によって異なります。寸法が近い製品であっても、異なる治具や塗布ヘッドのアプローチ方法が必要になる場合があります。
装置状態の監視・復旧をサポート
シグナルタワー、ブザー、手動操作機能により、作業者は装置の状態を確認し、各機構を点検して、適切な運転状態へ戻すことができます。装置を再稼働させる際は、異常の原因を確認して対処した後に行う必要があります。
サイクル中の塗布ヘッド管理
接着剤除去機構により、塗布ヘッドに付着した材料の除去をサポートします。この機能と定期的な点検を組み合わせることで、供給ユニットの状態を維持し、接着剤の量や塗布形状に影響する問題を早期に確認できます。
ホットメルト接着剤塗布機の産業用途
ホットメルト接着剤塗布機は、組立部品のあらかじめ設定された位置へ、接着剤を繰り返し供給する工程に適しています。実際の適用可否については、表面材料、接着剤の配合、接合要求、塗布ヘッドのアプローチ性などを考慮して検討する必要があります。

プラスチック部品の組立では、接合部や部品を固定する箇所への接着剤塗布について、本装置を適用できるか検討できます。接着剤を選定する際は、使用するプラスチック材への接着性、耐熱性、加熱された材料と接触した際の変形リスクなどを考慮する必要があります。また、治具および塗布ヘッドのアプローチ方向も、製品アセンブリの形状に適合させる必要があります。設備や部品の組立では、アセンブリ内で部品を固定する必要がある箇所への接着剤塗布工程に本装置を活用できます。実際の仕様を検討する際は、表面材料、接着剤を塗布してよい範囲、組立後の製品に求められる使用条件を合わせて評価します。清浄性を維持する必要がある領域や、接着剤の広がりを避ける必要がある箇所については、治具を設計し、供給条件を選定する前に明確にしておく必要があります。繰り返し生産される小型ワークでは、治具を備えた塗布ステーションを導入することで、作業者が塗布ヘッドを各位置まで手動で移動させる作業を置き換えることができます。その効果は、ワークを正しい姿勢でセットできるか、治具上の位置を安定して維持できるか、さらにワークのセット・取り出しの作業リズムと装置サイクルを適切に連動できるかによって左右されます。2か所塗布の構成については、実際のワークを使用して試運転を行い、この用途への適合性を確認する必要があります。
新製品の開発段階では、量産体制を構築する前に、接着剤の供給方法と位置決め方法を試験できます。実際のサンプルを使用することで、塗布ヘッドのアプローチ性、接着剤の塗布形状、さらに次工程となる組立結果を確認できます。装置構成を選定するための基準として、使用する接着剤の種類と塗布後の検査基準をあらかじめ決めておく必要があります。荷重への耐性、耐振動性、または異なる温度環境での使用が求められる部品については、想定される使用条件で接着状態を試験する必要があります。指定位置に正しく塗布できることは評価項目の一つであり、製品の実際の性能は材料特性や組立工程にも左右されます。
接着剤塗布機に関連する技術
点塗布と線塗布
点塗布は、接着剤を複数の個別の位置に供給する方法です。主な評価項目には、塗布位置、接着剤量、塗布形状、接着剤の広がりが許容される範囲などがあります。線塗布は、設定した軌跡に沿って接着剤を連続的に塗布する方法です。この方式では、塗布幅、連続性、塗布開始位置と終了位置を確認する必要があります。本記事で紹介している装置構成は2か所への塗布に対応しています。連続した接着剤ビードを形成する場合は、搬送機構と接着剤供給の制御方法を用途に合わせて設計する必要があります。
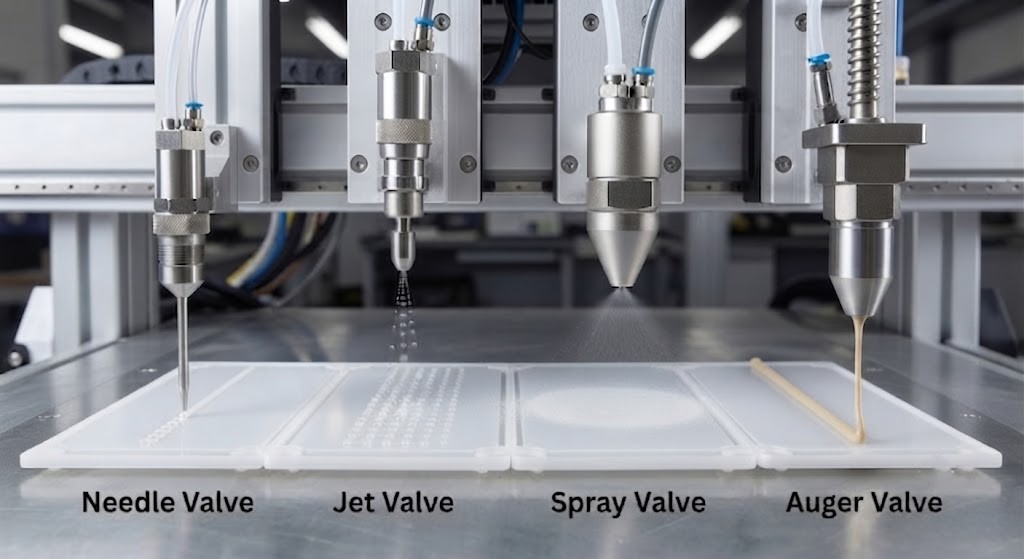
ホットメルト接着剤の供給とその他の接着剤塗布方式
ホットメルト接着剤塗布システムを選定する際は、使用温度における粘度、対象表面への接着性、塗布後に接合可能な時間などを考慮する必要があります。その他の接着剤には、溶剤や水分の揮発、化学反応、別途設けた硬化工程などによって接着力を発現するものがあります。そのため、塗布装置と工程は使用する接着剤の種類に応じて選定する必要があります。ホットメルト接着剤を供給できることが、すべての種類の接着剤に対応できることを意味するわけではありません。
供給量の制御と塗布状態の検査
実際の接着剤供給量は、供給ユニット、塗布ヘッド、材料の状態、運転条件などによって変化します。接着剤の供給量を厳密に管理する必要がある場合は、測定方法とサンプリング方法をあらかじめ統一し、要求を満たせるか評価する必要があります。塗布前の製品位置確認と、塗布後の接着剤状態の確認は、それぞれ異なる目的で行います。重量測定、カメラによる画像検査、接着強度試験などを追加する場合は、これらの検査システムも装置設計の一項目として検討します。
接着剤塗布機を選定する際に確認すべきポイント
ワークと塗布範囲
使用する材料、寸法、幾何公差、接着剤を塗布する表面を明確にする必要があります。図面には、塗布位置、接着剤の広がりが許容される範囲、接着剤を付着させてはいけない領域などを明記することが望まれます。治具設計では、作業者による製品のセット方法、接触可能な面、塗布ヘッドが各塗布位置へ適切にアプローチできるかを考慮します。複数種類の製品を扱う場合は、製品切り替え時の治具交換作業と、切り替え後の準備時間についても評価する必要があります。
接着剤の種類と接合条件
接着剤は、表面材料と接合部に求められる機能に応じて選定します。確認すべき主な情報には、使用温度範囲、粘度、接合可能時間、組立後の使用条件などがあります。塗布状態だけでなく、形成された接着部が要求される性能を満たすかについても試験する必要があります。表面の汚れ、接合タイミングのずれ、材料の不適合などは、装置が設定した量の接着剤を正しく供給していても、接着結果に影響する可能性があります。
生産性と自動化レベル
生産性を評価する際は、ワークのセット、装置サイクル、製品の取り出し、次工程への受け渡しまでを含めて考える必要があります。現在の構成では、治具へのワークのセットと取り出しを作業者が行います。生産ラインとの連携、自動でのワーク供給・排出が必要な場合は、搬送方式、設備間の信号連携、一部の設備が停止した際の処理方法を検討する必要があります。これらの仕様は、実際の工場レイアウトと生産要件に応じて決定します。
材料とメンテナンス
運用コストには、接着剤、エネルギー、消耗部品、清掃作業、人件費、メンテナンスによる設備停止時間などが含まれます。接着剤の使用量については、製品への塗布分だけでなく、試験、拭き取り、製品切り替え時の処理に使用する量も考慮する必要があります。塗布ヘッド、治具、搬送機構、供給ユニットへのアクセス性は、メンテナンス作業のしやすさに影響します。装置は、各機器ユニットの取扱説明書に従って、清掃、点検、消耗部品の交換を行いやすい構成にすることが望まれます。
サンプル試験と装置の受入検査
実際のワークと使用予定の接着剤を用いて試験することで、生産開始前に塗布方法の適合性を確認できます。評価時には、以下の項目をあらかじめ取り決めておくことが望まれます。
- 図面上の要求範囲に対する塗布位置。
- 合意した測定方法による各塗布位置の接着剤量。
- 塗布形状、広がり範囲、糸引きや液だれの状態。
- 高温の接着剤と接触した後のワーク表面の状態。
- 工程上必要な場合の接合結果および接着品質。
- ワークのセット、位置決め、搬送、取り出しの安定性。
- 作業者による操作時間と装置サイクルを含めた実際の処理タクト。
- 製品切り替え、塗布ヘッドの点検、接着剤除去機構の清掃への対応。
- 試験結果は、使用した接着剤の種類、ワーク材料、供給条件、組立順序などの試験条件と合わせて評価する必要があります。実際の生産条件を想定し、複数サイクルを連続して実施することで、安定して同じ結果を維持できるかを確認することが望まれます。
ホットメルト接着剤塗布機の運転とメンテナンス
作業者は、操作手順に従って正しい治具を使用し、正しい製品種類を選択し、運転前に装置を原点位置へ戻して確認する必要があります。異常が発生した場合は、原因を確認して対処した後にサイクルを復旧します。清掃作業では、可動機構だけでなく、高温の材料と接触する部分についても確認する必要があります。装置へ介入する前には、装置および接着剤供給ユニットの取扱説明書に従い、装置を停止し、電源、圧力、温度などを安全な状態にしてから作業を行います。主なメンテナンス項目は以下のとおりです。
- 供給ユニットの取扱説明書に従った、塗布ヘッド、拭き取りボックス、接着剤の蓄積部分の清掃・点検。
- 治具、位置決めピン、クランプ機構、ワークとの接触部の点検。
- 搬送機構の異常音、異常な動作、潤滑状態の確認。
- シリンダー、エア配管、エア漏れやストローク不良が発生する箇所の点検。
- 製品検出センサー、エリアセンサー、表示灯、操作ボタン、非常停止機能の点検。
- 保全計画に基づく制御盤、端子・接続部の点検、および異常な発熱の確認。
メンテナンスの頻度は、使用する接着剤の種類、生産負荷、各機器ユニットの取扱説明書に合わせて設定する必要があります。塗布位置を変更した場合は、塗布性能の変化原因を確認するため、材料、塗布ヘッド、治具、搬送動作を合わせて確認します。
CNC VINAはお客様の仕様に合わせて接着剤塗布機を設計・製作します
CNC VINAでは、ワーク形状と生産目標に合わせて、ホットメルト接着剤塗布機の設計・製作に対応しています。塗布範囲、使用する接着剤、必要な塗布品質、生産性、設置条件などをもとに、装置構成を検討します。対応可能な項目には、治具、塗布位置数、ワーク搬送方式、塗布ヘッド、塗布ヘッドのメンテナンス機構、検査方式などがあります。2か所塗布とは異なる仕様が必要な場合は、多点塗布、連続ビード塗布、生産ラインとの連携などについて個別に検討します。実際のワークを使用したサンプル試験と、あらかじめ合意した受入基準を設定することで、実際の作業内容に適した装置構成を選定し、納入前の設備評価を行うための基準を明確にできます。塗布対象のワークと生産条件をご提示いただければ、CNC VINAが適切な装置構成をご提案します。
自動化設備に関するご相談・お問い合わせは、下記までご連絡ください。
ベトナム・テクノロジー・アプリケーション&CNC株式会社
工場: ベトナム・ハノイ市・ダンフオン郡・ドンタップ社・ソンカム工業地区
オフィス: Rox Tower Goldmark City、136 Ho Tung Mau Street、Phu Dien Ward、ハノイ市、ベトナム
電話: +84 916 639 355 / +84 915 744 664
Webサイト: www.cncvina.com.vn ; www.cncvina.net