Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

Băng tải đẩy pallet tự động
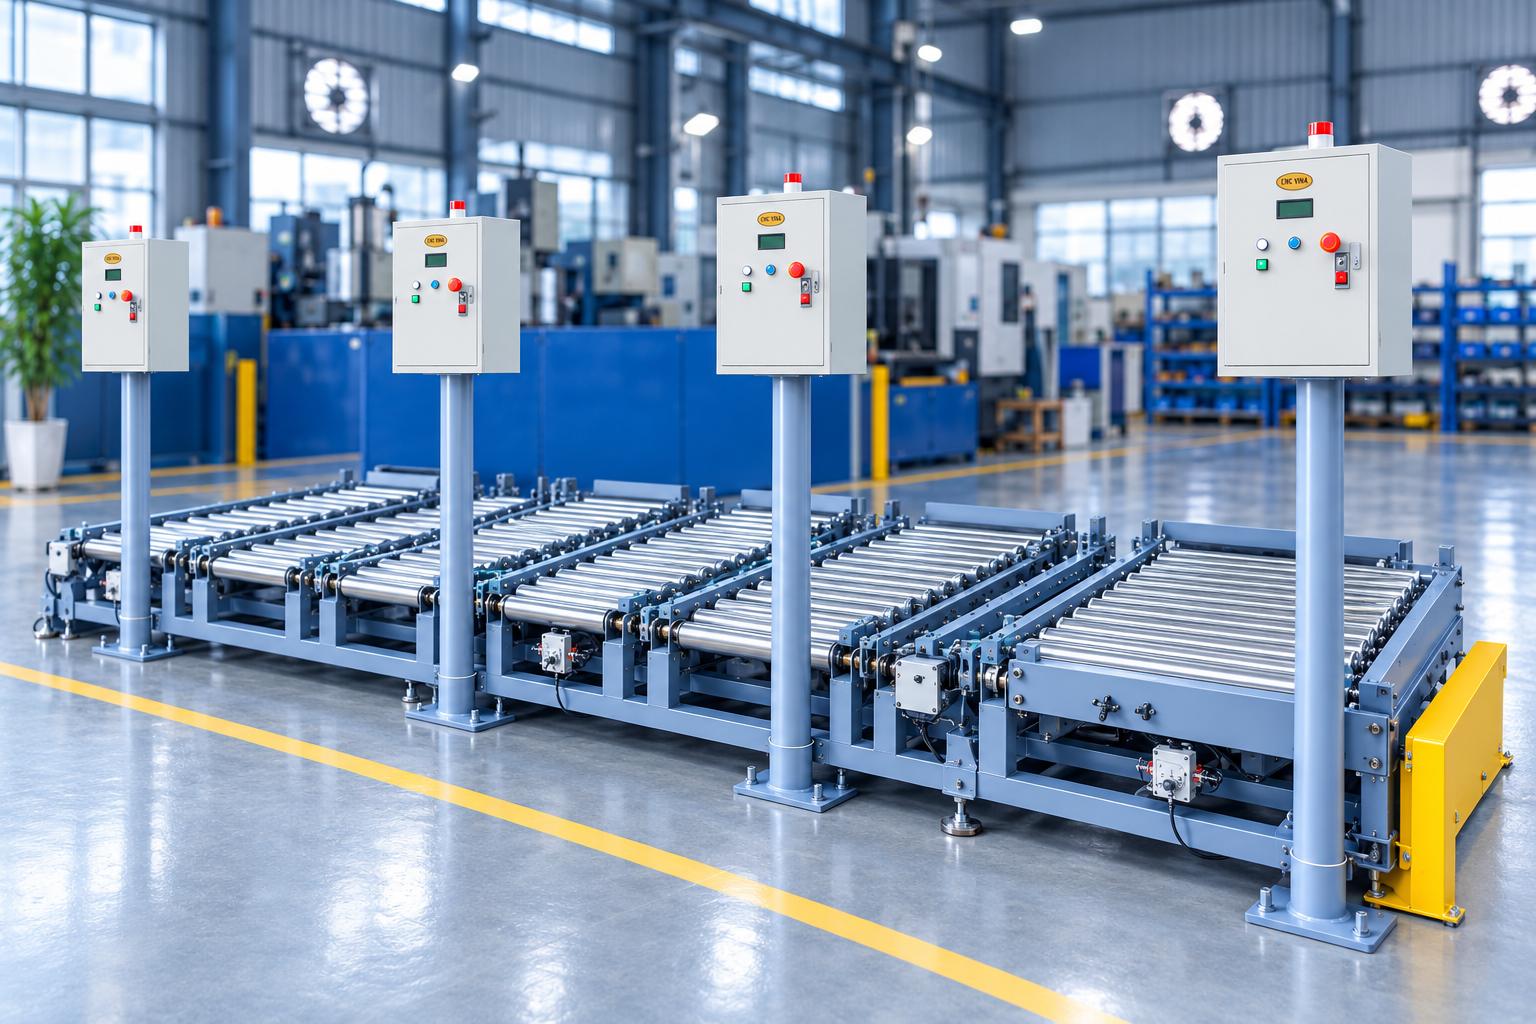
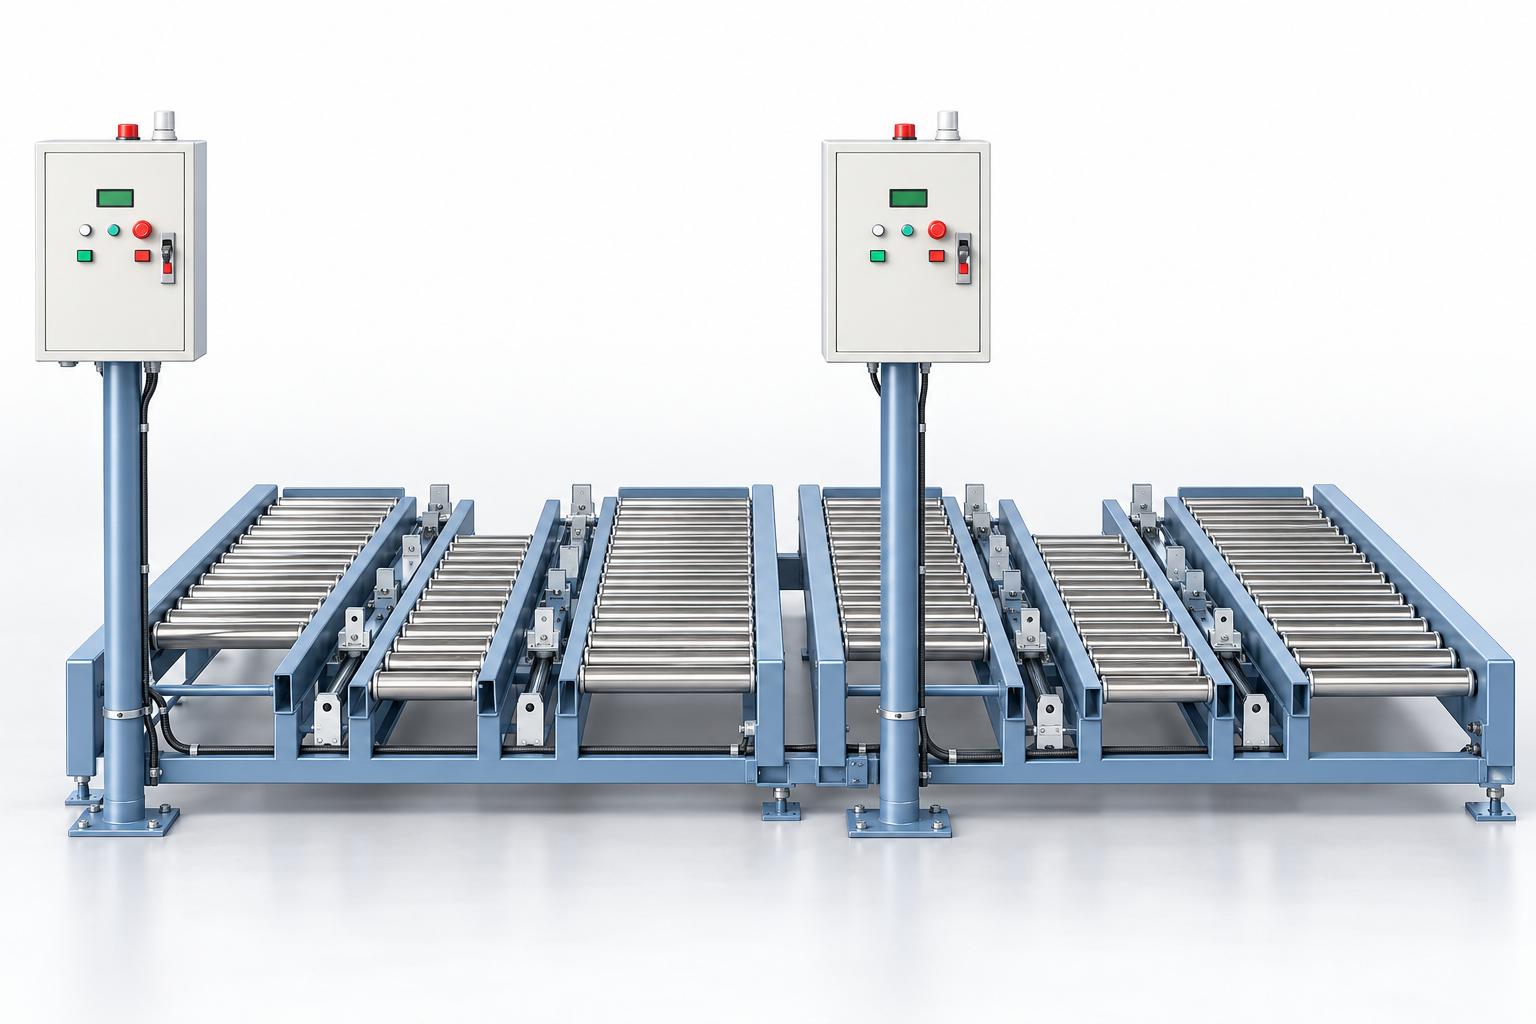
Băng tải đẩy pallet tự động CNC VINA chuyển pallet hàng từ bàn con lăn sang xe vận chuyển nội bộ theo trình tự điều khiển. Hệ thống sử dụng xi lanh khí nén, các vấu đẩy, cụm định vị và dẫn hướng xe. Cảm biến xác nhận pallet, xe và hành trình cơ cấu để phối hợp chuyển hàng. Trong cấu hình tham khảo, máy tính điều phối ra lệnh đẩy và nhận tín hiệu hoàn tất trước khi cho xe rời điểm bàn giao. Nút nhấn, đèn, còi và LCD hỗ trợ theo dõi trạng thái. Khi lựa chọn, cần xác định kích thước và kết cấu đáy pallet, khối lượng pallet cùng hàng, vùng vấu tiếp xúc và cao độ bàn giao. Bản vẽ tham khảo ghi tải trọng pallet dưới 350 kg; phạm vi sử dụng cần kiểm chứng bằng mẫu thực tế. Thử máy giúp đánh giá các lượt đẩy, độ ổn định khi chuyển sang xe và cách phối hợp tín hiệu. CNC VINA có thể thiết kế bàn con lăn, cơ cấu đẩy, dẫn hướng và điều khiển theo yêu cầu. Giải pháp phù hợp với điểm bàn giao pallet trong sản xuất và vận chuyển nội bộ.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
Mô tả sản phẩm

Băng tải đẩy pallet tự động, còn gọi là hệ thống push pallet, đưa pallet hàng từ bàn con lăn sang xe vận chuyển đến nhận hàng. Cơ cấu khí nén kết hợp vấu đẩy và bộ phận dẫn hướng để dịch chuyển pallet theo từng lượt. Hệ thống kiểm tra tín hiệu pallet, xe chờ và lệnh điều khiển trước khi thực hiện chu trình. Trong cấu hình tham khảo, xe thông báo đến vị trí nhận hàng cho máy tính điều phối. Máy tính ra lệnh đẩy; sau khi hoàn thành, hệ thống gửi tín hiệu để máy tính cho xe tiếp tục vận chuyển. Cách phối hợp này tổ chức việc bàn giao theo trình tự giữa máy và xe. CNC VINA có thể thiết kế cơ cấu đẩy, vị trí định hướng pallet và phương án phối hợp tín hiệu theo loại pallet, xe nhận hàng và mặt bằng của từng nhà máy.
Vai trò của băng tải đẩy pallet trong vận chuyển nội bộ
Một điểm bàn giao pallet cần bảo đảm hàng có mặt ở vị trí chờ, xe đến đúng điểm nhận và cơ cấu chuyển hàng hoàn tất trước khi xe rời đi. Việc bố trí các bước này ảnh hưởng trực tiếp đến cách tổ chức luồng hàng giữa khu vực sản xuất và nơi tiếp nhận. Băng tải đẩy tạo điểm bàn giao cố định. Con lăn đỡ pallet, cơ cấu đẩy thực hiện chuyển hàng, còn cảm biến và bộ điều khiển phối hợp các điều kiện làm việc. Khi kết nối với máy tính điều phối, việc chuyển pallet được thực hiện theo lệnh và có tín hiệu báo hoàn tất. Hiệu quả cần đánh giá trên toàn chu trình: chuẩn bị pallet, xe đến nhận, xác nhận điều kiện, đẩy hàng và xe rời đi. Đây là cơ sở để lựa chọn cấu hình và xác định phần việc còn cần người vận hành tại điểm cấp hàng.
Các đặc điểm chính
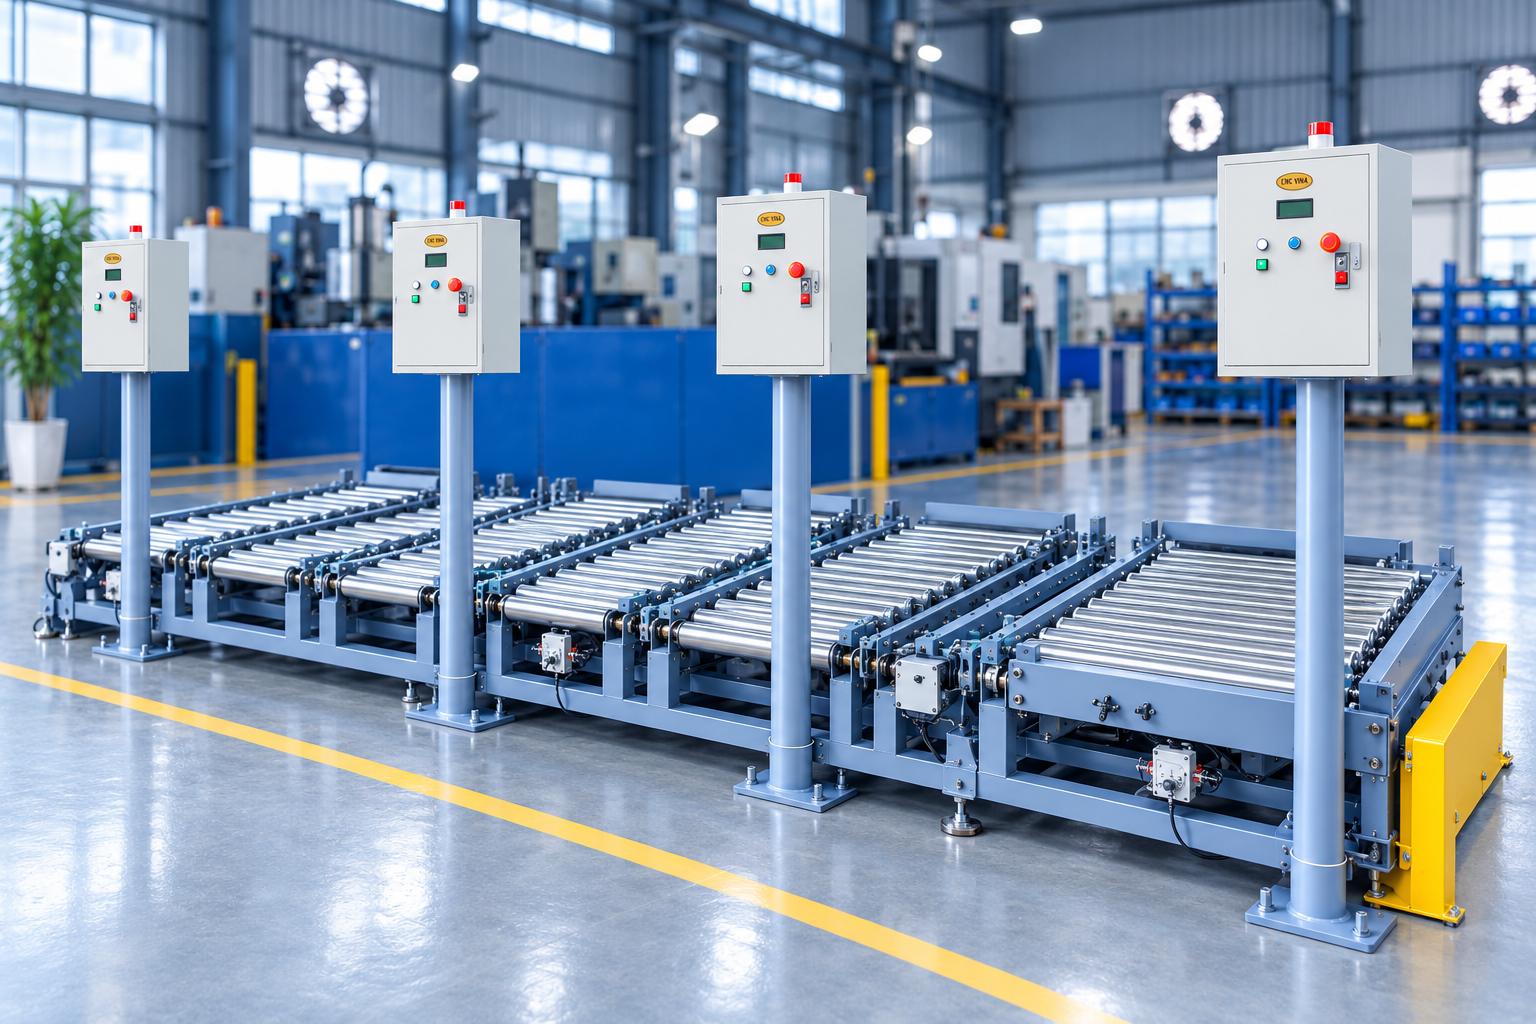
- Chuyển pallet từ bàn con lăn sang xe nhận hàng bằng cơ cấu đẩy khí nén.
- Kiểm tra sự hiện diện của pallet, xe và trạng thái cơ cấu trước khi chuyển hàng.
- Phối hợp lệnh đẩy và tín hiệu hoàn tất với máy tính điều phối.
- Cấu hình tham khảo thực hiện bốn lượt đẩy trong một chu trình bàn giao.
- Có nút nhấn, đèn, còi và màn hình LCD hiển thị trạng thái vận hành.
- Có thể thiết kế theo pallet, điểm bàn giao và phương tiện vận chuyển của dự án.
Cấu tạo và công nghệ sử dụng
Bàn con lăn và khung đỡ
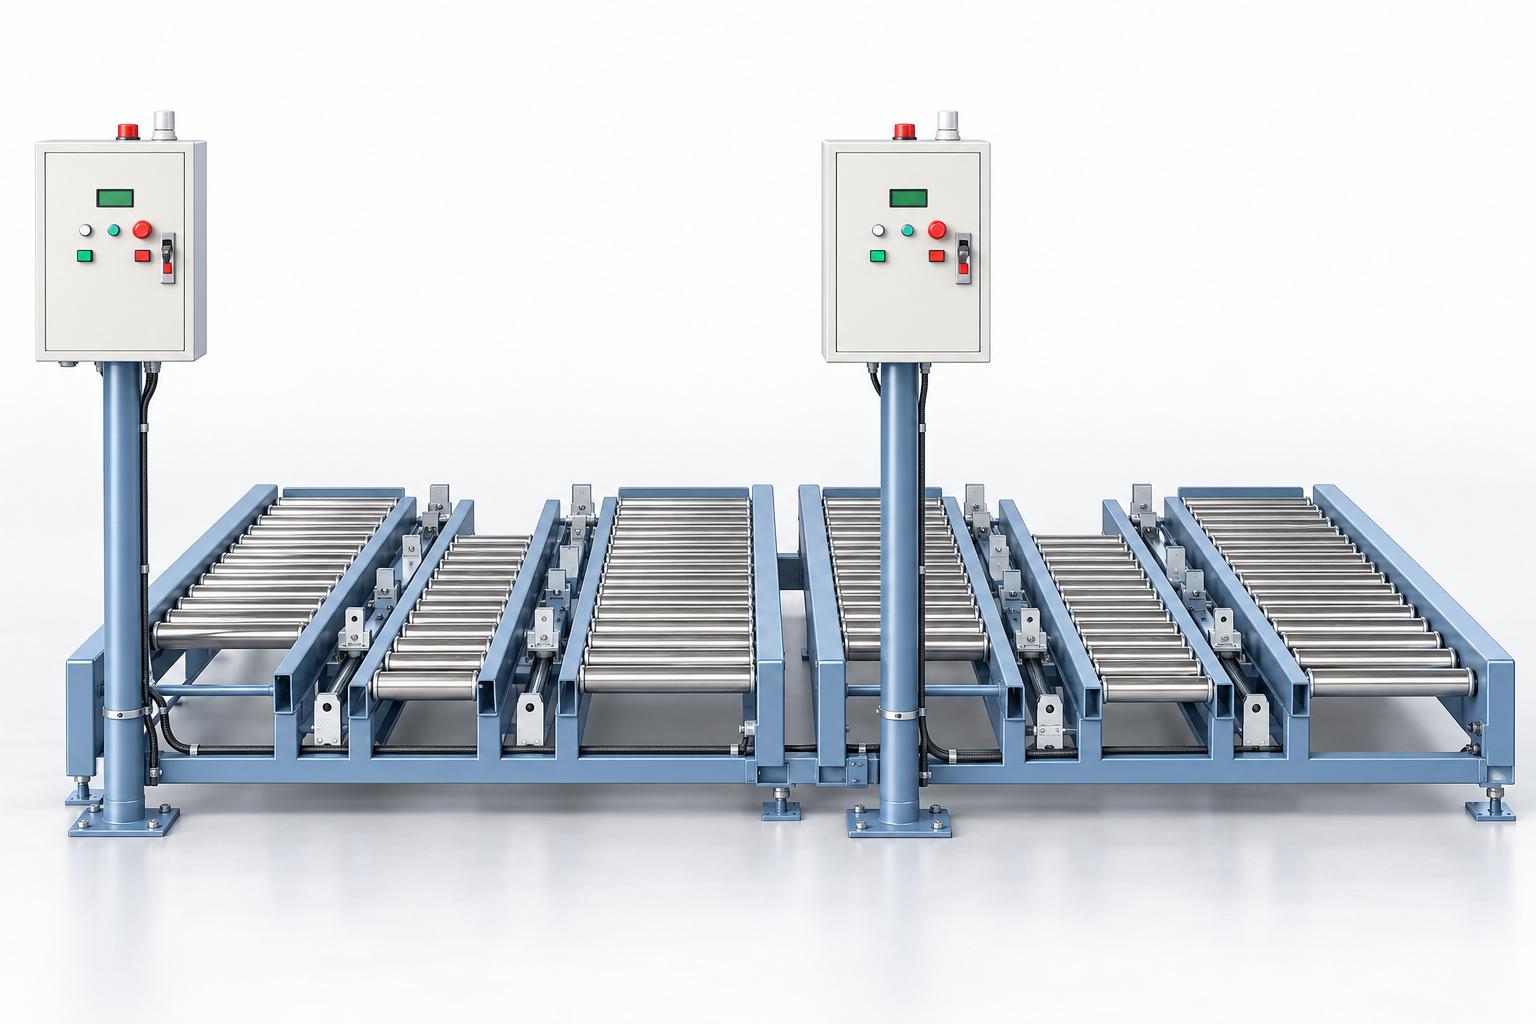
Bàn con lăn tạo bề mặt đỡ để pallet dịch chuyển khi cơ cấu đẩy tác động. Cấu hình này sử dụng con lăn không dẫn động. Kết cấu đáy pallet, vị trí thanh đỡ và độ phẳng cần phù hợp với cách bố trí con lăn để tránh vướng trong quá trình chuyển hàng. Khung có chân căn chỉnh và các vị trí cố định xuống nền. Khi lắp đặt, cần kiểm tra cao độ bàn giao với xe, độ phẳng của nền và khoảng trống tiếp cận các cụm máy.
Xi lanh và các vấu đẩy pallet
Xi lanh khí nén tạo chuyển động tịnh tiến cho cụm đẩy. Các vấu đẩy tiếp xúc với phần kết cấu pallet để truyền lực; trục và bạc trượt dẫn hướng chuyển động. Lò xo tại các vấu cũng là bộ phận cần kiểm tra trong bảo dưỡng.
Chu trình tham khảo gồm bốn lượt đẩy xen kẽ hồi cơ cấu để chuyển pallet ra xe. Số lượt này thuộc cấu hình trong tài liệu; hành trình và trình tự của dự án khác cần được xác định theo chiều dài bàn giao và vị trí tác động lên pallet.
Cụm định vị pallet
Cụm định vị giữ pallet tại vị trí làm việc trước khi bàn giao. Hệ thống kiểm tra trạng thái cơ cấu định vị pallet và cơ cấu đẩy để cho phép chuyển bước. Khi đổi loại pallet, cần căn chỉnh vị trí đặt và kiểm tra phần đáy mà vấu đẩy tiếp xúc.
Dẫn hướng xe tại điểm nhận hàng
Cụm dẫn hướng và cơ cấu chặn hỗ trợ đưa xe vào vị trí nhận hàng phù hợp. Điểm dừng xe, khoảng hở giữa hai bề mặt đỡ và chiều cao bàn giao phải được kiểm tra cùng nhau. Thiết kế cho xe khác cần khảo sát lại giao diện cơ khí và cách phối hợp tín hiệu.
Cảm biến xác nhận điều kiện bàn giao
Cảm biến xác nhận pallet, xe và vị trí hành trình của các xi lanh. Bộ điều khiển sử dụng các tín hiệu này để phối hợp cơ cấu định vị và cơ cấu đẩy. Nếu một điều kiện không được xác nhận, cần kiểm tra tín hiệu và trạng thái liên quan trước khi tiếp tục vận hành.
Điều khiển điện tử và hiển thị LCD
Cấu hình tham khảo sử dụng bo điều khiển điện tử, nút nhấn và màn hình LCD. Màn hình hiển thị trạng thái hoạt động cùng tín hiệu pallet và xe; đèn và còi hỗ trợ người vận hành nhận biết tình trạng máy. Các chức năng thao tác bằng nút nhấn thực hiện theo điều kiện và hướng dẫn của cấu hình được bàn giao.
Truyền thông với máy tính điều phối
Hệ thống có mô-đun truyền thông không dây và chương trình trao đổi lệnh với máy tính. Trong chu trình tự động, máy tính nhận thông báo xe đến, gửi lệnh đẩy và nhận tín hiệu hoàn tất trước khi cho xe đi. Khi tích hợp với hệ thống khác, cần thống nhất nội dung tín hiệu, điều kiện cho phép chuyển hàng và cách xử lý khi gián đoạn trao đổi.
Hệ thống khí nén
Nguồn khí qua bộ lọc, điều áp và van điều khiển để cấp cho các xi lanh. Áp suất, lưu lượng và độ ổn định của nguồn khí ảnh hưởng đến chuyển động của cơ cấu đẩy. Khi lựa chọn cấu hình, cần đánh giá khả năng chuyển pallet thực tế cùng hành trình, vị trí tác động và tình trạng con lăn.
Nguyên lý hoạt động của băng tải đẩy pallet tự động
Chu trình bàn giao của cấu hình tham khảo gồm:

- Pallet có mặt tại vị trí chờ trên máy; xe vận chuyển đến điểm nhận hàng.
- Xe gửi thông báo đến máy tính điều phối. Máy tính gửi lệnh cho hệ thống đẩy.
- Bộ điều khiển kiểm tra tín hiệu pallet, xe và vị trí các cơ cấu cần thiết, sau đó cho cơ cấu định vị pallet nhả theo trình tự để bắt đầu chuyển hàng.
- Cụm đẩy thực hiện các lượt tiến và hồi theo trình tự, dịch chuyển pallet từ bàn con lăn sang xe.
- Khi chu trình hoàn thành, hệ thống báo cho máy tính điều phối để xe nhận hàng rời vị trí bàn giao.
Việc cấp pallet vào điểm chờ cần được xác định khi thiết kế tổng thể với công đoạn phía trước. Phần tự động hóa của máy tập trung vào việc kiểm tra điều kiện và đẩy pallet sang xe nhận hàng.
Ứng dụng trong sản xuất và kho vận nội bộ
Bàn giao pallet sau công đoạn xếp hàng. Khi hàng đã được tập kết trên pallet, cơ cấu đẩy có thể chuyển pallet sang xe vận chuyển tại một điểm nhận cố định. Ứng dụng phù hợp với nhà máy muốn phối hợp điểm cấp hàng với luồng vận chuyển nội bộ. Pallet và cách xếp hàng phải đáp ứng điều kiện chuyển bằng con lăn và vấu đẩy.
Chuyển bán thành phẩm giữa các khu vực sản xuất. Với bán thành phẩm được đặt trên pallet, doanh nghiệp có thể thiết kế điểm đẩy sang xe để đưa hàng đến công đoạn tiếp theo. Cần kiểm tra độ ổn định của sản phẩm trong lúc chuyển và khả năng tương thích của pallet với xe nhận hàng.
Cấp pallet cho luồng chuyển hàng đến kho hoặc khu vực đóng gói. Hệ thống có thể bố trí tại điểm bàn giao từ khu vực sản xuất sang phương tiện vận chuyển đến nơi tiếp nhận. Việc trao đổi lệnh với máy tính giúp phối hợp thời điểm cấp hàng; phương án tích hợp cần được xây dựng theo quy trình và thiết bị đang sử dụng.
Thông số kỹ thuật tham khảo
Bảng dưới đây mô tả cấu hình trong tài liệu. Thông số của từng dự án được xác nhận theo pallet hàng, xe vận chuyển và phương án bố trí thực tế.
|
Hạng mục |
Thông số tham khảo |
|---|---|
|
Kích thước bao dài × rộng × cao |
Khoảng 1.700 × 1.700 × 1.500 mm |
|
Khối lượng hệ thống |
Khoảng 450 kg |
|
Giới hạn tải trọng pallet ghi trên bản vẽ |
Dưới 350 kg |
|
Chiều rộng pallet trong cấu hình tham khảo |
950–1.280 mm; cần căn chỉnh khi đổi loại |
|
Nguồn điện chính |
AC 220 V, một pha |
|
Điện điều khiển |
DC 24 V |
|
Áp suất khí cấp |
0,4–0,5 MPa |
|
Cơ cấu chuyển pallet |
Xi lanh khí nén và các vấu đẩy |
|
Bề mặt đỡ pallet |
Con lăn không dẫn động |
|
Chu trình đẩy tham khảo |
Bốn lượt đẩy trong một lần bàn giao |
|
Điều khiển và hiển thị |
Bo điện tử, cảm biến, nút nhấn và LCD |
|
Phối hợp tự động |
Trao đổi lệnh và tín hiệu hoàn tất với máy tính điều phối |
Khối lượng 450 kg là khối lượng hệ thống, cần phân biệt với giới hạn tải trọng pallet dưới 350 kg trên bản vẽ. Khi chốt cấu hình và thử máy, cần thống nhất cách tính khối lượng pallet cùng hàng và điều kiện phân bố tải. Chiều cao bao trong bảng cũng cần được phân biệt với cao độ con lăn tại điểm bàn giao.
Những thông tin cần xác định khi lựa chọn
Pallet và vị trí tiếp xúc của vấu đẩy
Người mua cần cung cấp kích thước, kết cấu đáy, khối lượng pallet cùng hàng và cách xếp sản phẩm. Vùng mà vấu đẩy tác động phải phù hợp với kết cấu pallet; khoảng hở và cách đỡ cần được kiểm tra trong toàn hành trình. Pallet khác loại có thể có cùng chiều rộng nhưng khác chiều dài, thanh đáy hoặc độ cứng. Mẫu thử nên đại diện cho các loại dự kiến sử dụng để kiểm tra việc tiếp xúc của vấu, độ ổn định khi chuyển và khả năng bàn giao sang xe.
Xe nhận hàng và tín hiệu phối hợp
Cần xác định loại xe, vị trí dừng, chiều cao bề mặt đỡ, khoảng hở và hướng tiếp cận. Máy và xe phải phối hợp tín hiệu sẵn sàng nhận, cho phép đẩy và hoàn tất bàn giao theo thiết kế. Phương án tích hợp cũng cần làm rõ trạng thái khi xe chưa đến, chưa có pallet hoặc tín hiệu không được xác nhận. Những tình huống này ảnh hưởng đến việc tổ chức vận hành và khôi phục chu trình.
Mặt bằng và khả năng tiếp cận
Tài liệu tham khảo yêu cầu khu vực chuẩn bị lắp đặt khoảng 1,8 × 1,8 m. Mặt bằng thực tế cần bổ sung đường tiếp cận của xe, vị trí cấp pallet và lối kiểm tra, bảo dưỡng. Cao độ bàn giao phải được xác nhận cùng phương tiện nhận hàng.
Nhịp cấp hàng và đổi loại pallet
Năng suất phải tính theo thời gian hoàn tất bàn giao một pallet, gồm xe đến, xác nhận tín hiệu, cơ cấu đẩy làm việc và xe rời đi. Bốn lượt đẩy là trình tự cơ cấu cho một lần bàn giao, không phải số pallet hoàn tất trong một đơn vị thời gian. Khi đổi loại pallet, cấu hình tham khảo yêu cầu tạm dừng và căn chỉnh vị trí. Khả năng dùng chung cần được xác nhận theo kích thước, đáy pallet, vùng tác động của vấu và phương án bàn giao với xe.
Thử nghiệm và đánh giá trước bàn giao
Thử bằng pallet có hàng thực tế giúp đánh giá đồng thời cơ cấu đẩy, con lăn, xe nhận và điều khiển. Các nội dung nên kiểm tra gồm:
- Pallet được đặt đúng chuẩn; các vấu tiếp xúc đúng vùng thiết kế trong từng lượt đẩy.
- Pallet chuyển qua khoảng bàn giao và lên xe ổn định, không vướng đáy hoặc lệch khỏi hướng yêu cầu.
- Cơ cấu tiến và hồi đúng trình tự; các cảm biến xác nhận trạng thái cần thiết.
- Tín hiệu hoàn tất được gửi đúng thời điểm trước khi xe rời đi.
- Hệ thống xử lý theo thiết kế khi thiếu pallet, xe chưa sẵn sàng hoặc mất tín hiệu cần thiết.
- Chu kỳ thực tế phù hợp với nhịp cấp hàng dự kiến và khả năng đổi loại pallet.
- Các chức năng điều khiển, dừng khẩn cấp và che chắn được kiểm tra trong phạm vi thiết kế.
Kết quả cần ghi cùng loại pallet, tải thử, cách xếp hàng, điều kiện nguồn khí và cấu hình xe nhận. Đây là căn cứ để thống nhất phạm vi sử dụng và tiêu chí bàn giao.
Câu hỏi thường gặp về băng tải đẩy pallet tự động
Máy đẩy pallet theo hướng nào?
Máy chuyển pallet từ bàn con lăn sang xe vận chuyển đến nhận hàng. Cấu hình cơ khí và tín hiệu được thiết kế cho điểm bàn giao này.
Khi nào chu trình đẩy được thực hiện?
Ở chế độ tự động, hệ thống cần nhận lệnh từ máy tính và xác nhận các điều kiện về pallet, xe cùng trạng thái cơ cấu. Khi điều kiện chưa đáp ứng, cần kiểm tra nguyên nhân và xử lý theo thiết kế.
Có thể tích hợp với xe vận chuyển đang sử dụng không?
CNC VINA có thể khảo sát phương án theo xe hiện có. Cần xác nhận giao diện cơ khí, vị trí dừng, chiều cao, cách nhận pallet và tín hiệu trao đổi trước khi chọn cấu hình.
Phạm vi tải và kích thước pallet như thế nào?
Bản vẽ cấu hình tham khảo ghi tải trọng pallet dưới 350 kg; hướng dẫn ghi chiều rộng pallet 950 - 1.280 mm. Phạm vi sử dụng cần được xác nhận cùng chiều dài, kết cấu đáy, khối lượng pallet và hàng, cách xếp tải cùng yêu cầu của xe nhận.
Đổi loại pallet có cần căn chỉnh không?
Có. Hướng dẫn yêu cầu tạm dừng hoạt động và căn chỉnh pallet khi thay loại. Với sản phẩm khác, cần kiểm tra vị trí đặt, vùng vấu đẩy tác động và điều kiện bàn giao với xe.
Máy cần nguồn khí nén bao nhiêu?
Cấu hình tham khảo yêu cầu khí cấp 0,4 - 0,5 MPa. Khi thiết kế dự án, cần xác nhận thêm lưu lượng và điều kiện nguồn khí phù hợp với xi lanh và chu kỳ vận hành.
CNC VINA thiết kế băng tải đẩy pallet theo yêu cầu
CNC VINA thiết kế và chế tạo băng tải đẩy pallet tự động theo kích thước pallet, đặc điểm hàng hóa và phương tiện tiếp nhận tại nhà máy. Hệ thống có thể tích hợp bàn con lăn, cơ cấu đẩy pallet bằng khí nén, cụm định vị và dẫn hướng xe, đồng thời kết nối với dây chuyền đóng gói, khu vực quấn màng và hệ thống băng tải chuyển pallet để tối ưu luồng vận chuyển nội bộ. Tùy theo mặt bằng và yêu cầu vận hành, CNC VINA tùy chỉnh kết cấu cơ khí, trình tự điều khiển và tín hiệu bàn giao nhằm bảo đảm sự phối hợp giữa các công đoạn. Quý khách cần thiết kế băng tải pallet, băng tải con lăn tự động hoặc tích hợp thiết bị vào dây chuyền đóng gói? Hãy liên hệ CNC VINA và cung cấp thông tin về kích thước pallet, tải trọng hàng hóa, thiết bị đầu vào và yêu cầu bàn giao để được tư vấn giải pháp phù hợp.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, Hà Nội, Việt Nam.
Văn phòng: Rox Tower Goldmark City, 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội, Việt Nam.
Điện thoại: +84 916 639 355 / +84 915 744 664.
Website: www.cncvina.com.vn ; www.cncvina.net