Jig kiểm tra kín khí là một trong những giải pháp kiểm tra được CNC-VINA thiết kế và chế tạo cho nhiều lĩnh vực sản xuất, đặc biệt là các ứng dụng yêu cầu kiểm soát độ kín của động cơ, chi tiết lắp ráp, chai nhựa, sản phẩm dạng rỗng, khuôn ép phun nhựa, khuôn thổi và các cụm chi tiết có khoang hoặc đường dẫn cần kiểm tra rò rỉ. Đồ gá được thiết kế theo đặc điểm hình học, vị trí cần kiểm tra và yêu cầu kỹ thuật của từng sản phẩm, giúp cố định sản phẩm ổn định và hỗ trợ thực hiện quy trình kiểm tra một cách nhất quán trước khi chuyển sang công đoạn tiếp theo.
Giới thiệu chung về Jig kiểm tra kín khí
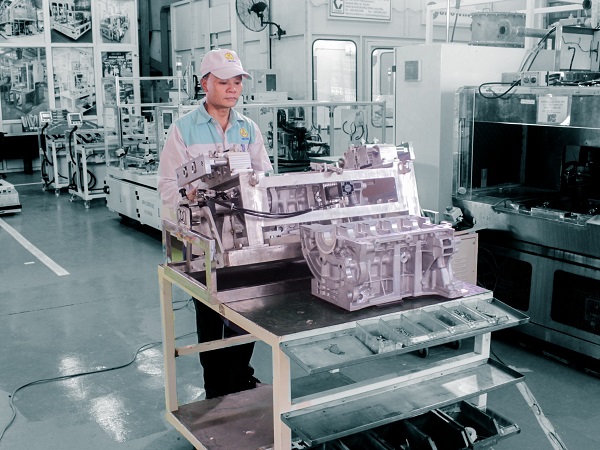
Jig kiểm tra kín khí (Jig kiểm tra sản phẩm bằng khí) là loại đồ gá chuyên dụng được sử dụng để kiểm tra độ kín và phát hiện hiện tượng rò rỉ khí trên các sản phẩm, chi tiết hoặc cụm lắp ráp có yêu cầu kiểm soát khả năng làm kín. Các đối tượng kiểm tra có thể bao gồm chai nhựa, kiểm tra kín khí động cơ, chi tiết lắp ráp, khuôn mẫu và nhiều loại sản phẩm dạng rỗng khác. Tùy theo cấu tạo và yêu cầu kiểm tra của từng sản phẩm, jig có thể được thiết kế với cơ cấu định vị, kẹp giữ, đầu cấp khí và các vị trí làm kín phù hợp. Trong quá trình kiểm tra, sản phẩm được cố định trên jig và cấp khí ở điều kiện áp suất theo yêu cầu kỹ thuật. Phương pháp kiểm tra có thể được kết hợp với thiết bị đo áp suất, cảm biến hoặc bể nước test để hỗ trợ phát hiện vị trí rò rỉ. Jig kiểm tra kín khí được gia công CNC theo yêu cầu tại CNC-VINA, phù hợp với đặc điểm của từng sản phẩm và quy trình sản xuất. Việc sử dụng đồ gá chuyên dụng giúp tiêu chuẩn hóa thao tác gá đặt và cấp khí, hạn chế sai lệch trong quá trình kiểm tra, đồng thời hỗ trợ phát hiện sớm các sản phẩm có nguy cơ không đạt yêu cầu về độ kín. Qua đó, doanh nghiệp có thể kiểm soát chất lượng sản phẩm tại công đoạn kiểm tra và hạn chế đưa sản phẩm không đạt sang các công đoạn tiếp theo.
Cấu tạo và nguyên lý hoạt động của Jig kiểm tra kín khí
Cấu tạo của Jig kiểm tra kín khí
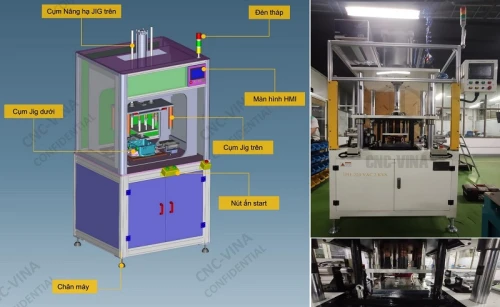
Tùy theo yêu cầu của từng sản phẩm, jig kiểm tra kín khí có thể được thiết kế với nhiều cụm chức năng khác nhau. Với cấu hình cơ bản, đồ gá có thể bao gồm các cụm chính:
- Cụm khung: Là kết cấu chính của thiết bị, có nhiệm vụ liên kết và cố định các cụm chức năng của jig, đồng thời đảm bảo độ ổn định trong quá trình thao tác và kiểm tra.
- Cụm ép: Thực hiện việc ép và giữ sản phẩm tại vị trí kiểm tra, giúp sản phẩm duy trì vị trí ổn định trong quá trình cấp khí và kiểm tra độ kín.
- Cụm jig: Được thiết kế theo hình dạng và kích thước của sản phẩm, thực hiện chức năng định vị, kẹp giữ và tạo các vị trí kết nối hoặc làm kín cần thiết cho quá trình kiểm tra.
Jig kiểm tra kín khí do CNC-VINA thiết kế và chế tạo có thể được cấu hình theo từng loại sản phẩm và yêu cầu của dây chuyền. Kết cấu jig được tối ưu để thuận tiện cho việc gá đặt, tháo lắp và thay thế các chi tiết hoặc module kiểm tra khi cần chuyển đổi sang sản phẩm khác. Đối với dây chuyền có nhiều model sản phẩm, việc sử dụng các module hoặc cụm jig thay thế phù hợp có thể giúp rút ngắn thời gian chuyển đổi và tăng tính linh hoạt trong quá trình sản xuất.
Nguyên lý hoạt động của Jig kiểm tra kín khí
Jig kiểm tra kín khí hoạt động dựa trên nguyên lý đưa khí nén vào khoang hoặc đường dẫn cần kiểm tra, sau đó theo dõi sự thay đổi áp suất hoặc quan sát hiện tượng rò rỉ tùy theo phương pháp kiểm tra được áp dụng. Sản phẩm trước tiên được gá đặt và cố định trên jig, sau đó các vị trí kết nối và làm kín được thiết lập theo cấu hình của từng sản phẩm. Sau khi sản phẩm được làm kín, khí nén được cấp vào bên trong với áp suất kiểm tra theo yêu cầu kỹ thuật. Tùy theo phương pháp kiểm tra, hệ thống có thể đánh giá độ kín thông qua mức độ suy giảm áp suất, lưu lượng rò rỉ hoặc quan sát bọt khí khi sản phẩm được nhúng trong nước. Kết quả kiểm tra được sử dụng để xác định sản phẩm có đáp ứng tiêu chí độ kín đã đặt ra hay không. Các thông số như áp suất thử, thời gian ổn định, thời gian kiểm tra và giới hạn rò rỉ cần được thiết lập dựa trên đặc điểm sản phẩm, vật liệu và tiêu chuẩn kỹ thuật tương ứng.

Quy trình hoạt động
Bước 1: Gá đặt sản phẩm
Người vận hành đặt sản phẩm cần kiểm tra vào jig đỡ và căn chỉnh đúng vị trí theo thiết kế của đồ gá.
Bước 2: Kích hoạt điều kiện an toàn
Sau khi sản phẩm được gá đặt, người vận hành đưa tay ra khỏi vùng hoạt động của cơ cấu và vùng kiểm tra. Hệ thống chỉ cho phép chu trình kiểm tra bắt đầu khi điều kiện an toàn được đáp ứng.
Bước 3: Phát hiện sản phẩm
Cảm biến quang phát hiện sự hiện diện của sản phẩm và gửi tín hiệu đến hệ thống điều khiển để xác nhận điều kiện bắt đầu chu trình.
Bước 4: Ép và cố định sản phẩm
Xy lanh ép hoạt động, đưa cơ cấu ép xuống và giữ sản phẩm thông qua cụm jig cố định. Cơ cấu này giúp sản phẩm duy trì vị trí ổn định trong suốt quá trình cấp khí và kiểm tra.
Bước 5: Cấp khí và kiểm tra độ kín
Jig cấp khí đưa khí nén vào khoang cần kiểm tra. Khi áp suất trong khoang đạt 0.5 MPa, công tắc áp suất (Pressure Switch) giám sát áp suất trong khoảng 10 giây theo thời gian kiểm tra đã thiết lập.
Trong thời gian này, hệ thống theo dõi trạng thái áp suất để xác định sản phẩm có đáp ứng tiêu chí kín khí hay không.
Bước 6: Đánh dấu sản phẩm đạt
Khi sản phẩm đáp ứng tiêu chí kiểm tra, cơ cấu đánh dấu sản phẩm hoạt động để nhận diện trạng thái đã kiểm tra.
Bước 7: Kết thúc chu trình và lấy sản phẩm
Sau khi hoàn thành chu trình kiểm tra, xy lanh ép trở về vị trí chờ. Cơ cấu thổi khí có thể được sử dụng để làm sạch bụi hoặc làm sạch khu vực kiểm tra tùy theo cấu hình thực tế của máy. Người vận hành lấy sản phẩm ra khỏi jig và chuyển sang công đoạn tiếp theo. Quy trình được lặp lại đối với sản phẩm tiếp theo nhằm duy trì phương pháp kiểm tra thống nhất trong quá trình sản xuất.
Thông số kỹ thuật máy kiểm tra kín khí
| Thông số |
Chi tiết |
| Kích thước máy |
300 × 300 × 760 mm |
| Nguồn điện |
AC 220 V, 50 Hz |
| Nguồn khí |
0.5 MPa |
| Thời gian chu kỳ (Cycle time) |
10 giây |
| Dung sai lắp hộp vào jig |
±0.1 mm |
| Dung sai độ song song khi ép |
±0.2 mm |
Lưu ý: Thông số áp suất 0.5 MPa trong bảng trên được hiểu là áp suất khí cấp theo cấu hình máy được mô tả. Áp suất kiểm tra thực tế của sản phẩm cần được xác định theo yêu cầu kỹ thuật và giới hạn chịu áp của từng sản phẩm.
Hướng dẫn Dandory thay đổi khuôn
Quy trình tháo khuôn
Bước 1: Khi thay đổi model sản phẩm, người vận hành nhấn nút DOWN để hạ xy lanh xuống, đưa khuôn trên và khuôn dưới về vị trí tiếp xúc.
Bước 2: Tháo các bu lông ở hai đầu thanh chặn khuôn, sau đó sử dụng móc kéo khuôn để đưa thanh đệm khuôn ra ngoài.
Bước 3: Nhấn nút UP để đưa xy lanh lên. Sau đó tháo chốt định vị và bu lông cố định tấm jig gá dưới với bàn máy.
Bước 4: Dùng xe nâng hoặc thiết bị hỗ trợ phù hợp để đưa toàn bộ cụm khuôn ra khỏi máy và chuyển đến vị trí chờ thay model.
Quy trình gá khuôn lên máy
Bước 1: Đưa toàn bộ cụm khuôn từ vị trí chờ vào đúng vị trí gá jig trên bàn máy.
Bước 2: Lắp chốt định vị và bu lông để cố định tấm jig gá dưới vào bàn máy.
Bước 3: Nhấn nút DOWN để hạ xy lanh và đưa cụm khuôn trên khớp với tấm jig gá dưới.
Sau khi hoàn tất việc gá khuôn, cần kiểm tra lại vị trí lắp đặt, độ ổn định của khuôn và các điểm kết nối trước khi đưa máy vào vận hành.
Bảo dưỡng máy kiểm tra kín khí
Để duy trì hoạt động ổn định và hạn chế sai lệch trong quá trình kiểm tra, máy cần được vệ sinh và bảo dưỡng định kỳ theo điều kiện vận hành thực tế.
Kiểm tra áp suất khí hằng ngày: Quan sát đồng hồ đo áp suất để đảm bảo áp suất khí cấp nằm trong phạm vi vận hành yêu cầu.
Vệ sinh và bôi trơn cơ cấu chuyển động: Vệ sinh bề mặt và bôi trơn phù hợp cho ray trượt, xy lanh và các cơ cấu chuyển động. Kiểm tra, căn chỉnh lại khi cần thiết, đặc biệt sau một thời gian vận hành hoặc theo chu kỳ bảo dưỡng của máy.
Vệ sinh jig hằng tuần: Sử dụng bông hoặc khăn sạch có tẩm cồn phù hợp để vệ sinh bề mặt jig, đặc biệt tại các vị trí tiếp xúc, làm kín và gá đặt sản phẩm.
Kiểm tra các vị trí làm kín: Kiểm tra định kỳ gioăng, đệm kín, đầu nối khí và các vị trí tiếp xúc để phát hiện tình trạng mòn, hư hỏng hoặc giảm khả năng làm kín.
Thiết kế và chế tạo Jig kiểm tra kín khí theo yêu cầu
Jig kiểm tra kín khí cần được thiết kế phù hợp với hình dạng, kích thước, vị trí làm kín và yêu cầu kiểm tra của từng sản phẩm. Tùy theo mức độ tự động hóa, hệ thống có thể tích hợp cảm biến phát hiện sản phẩm, cơ cấu ép, hệ thống cấp khí, Pressure Switch, cơ cấu đánh dấu và các chức năng hỗ trợ khác để đáp ứng quy trình kiểm tra trên dây chuyền. CNC VINA nhận thiết kế và chế tạo Jig kiểm tra kín khí, đồ gá kiểm tra, máy kiểm tra tự động và hệ thống kiểm tra theo yêu cầu, từ thiết kế cơ khí, chế tạo jig đến tích hợp cơ cấu khí nén và hệ thống điều khiển phù hợp với từng ứng dụng.
Khách hàng quan tâm và có nhu cầu thiết kế, chế tạo Jig kiểm tra kín khí, đồ gá kiểm tra và máy kiểm tra tự động vui lòng liên hệ:
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, TP. Hà Nội, Việt Nam.
Văn phòng: Tòa nhà Rox Tower (Rox Center Goldmark City) số 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội
Điện thoại: +84.916 63 9355 / +84.915 74 4664
Website: www.cncvina.com.vn ; www.cncvina.net
Email: Sales01@cncvina.com.vn | Sales03@cncvina.com.vn
 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh