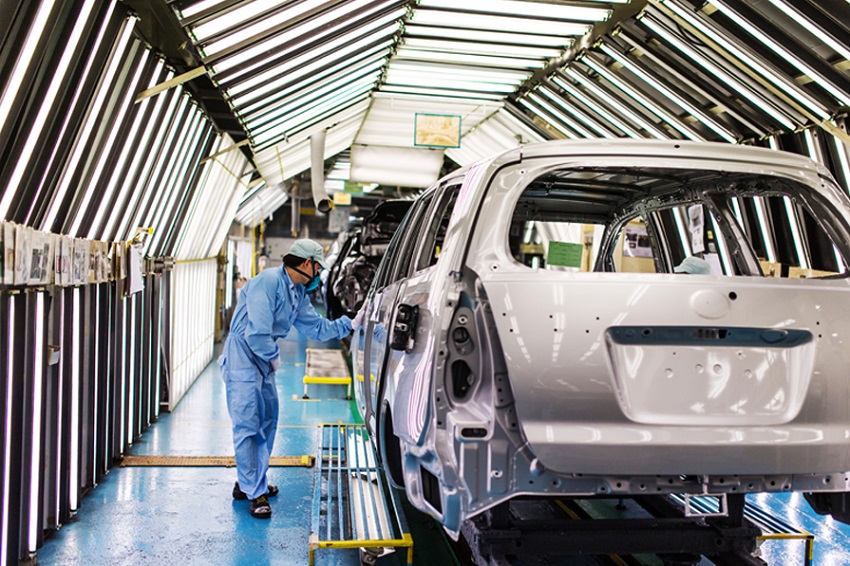
Giới thiệu dây chuyền sơn sản phẩm nhựa
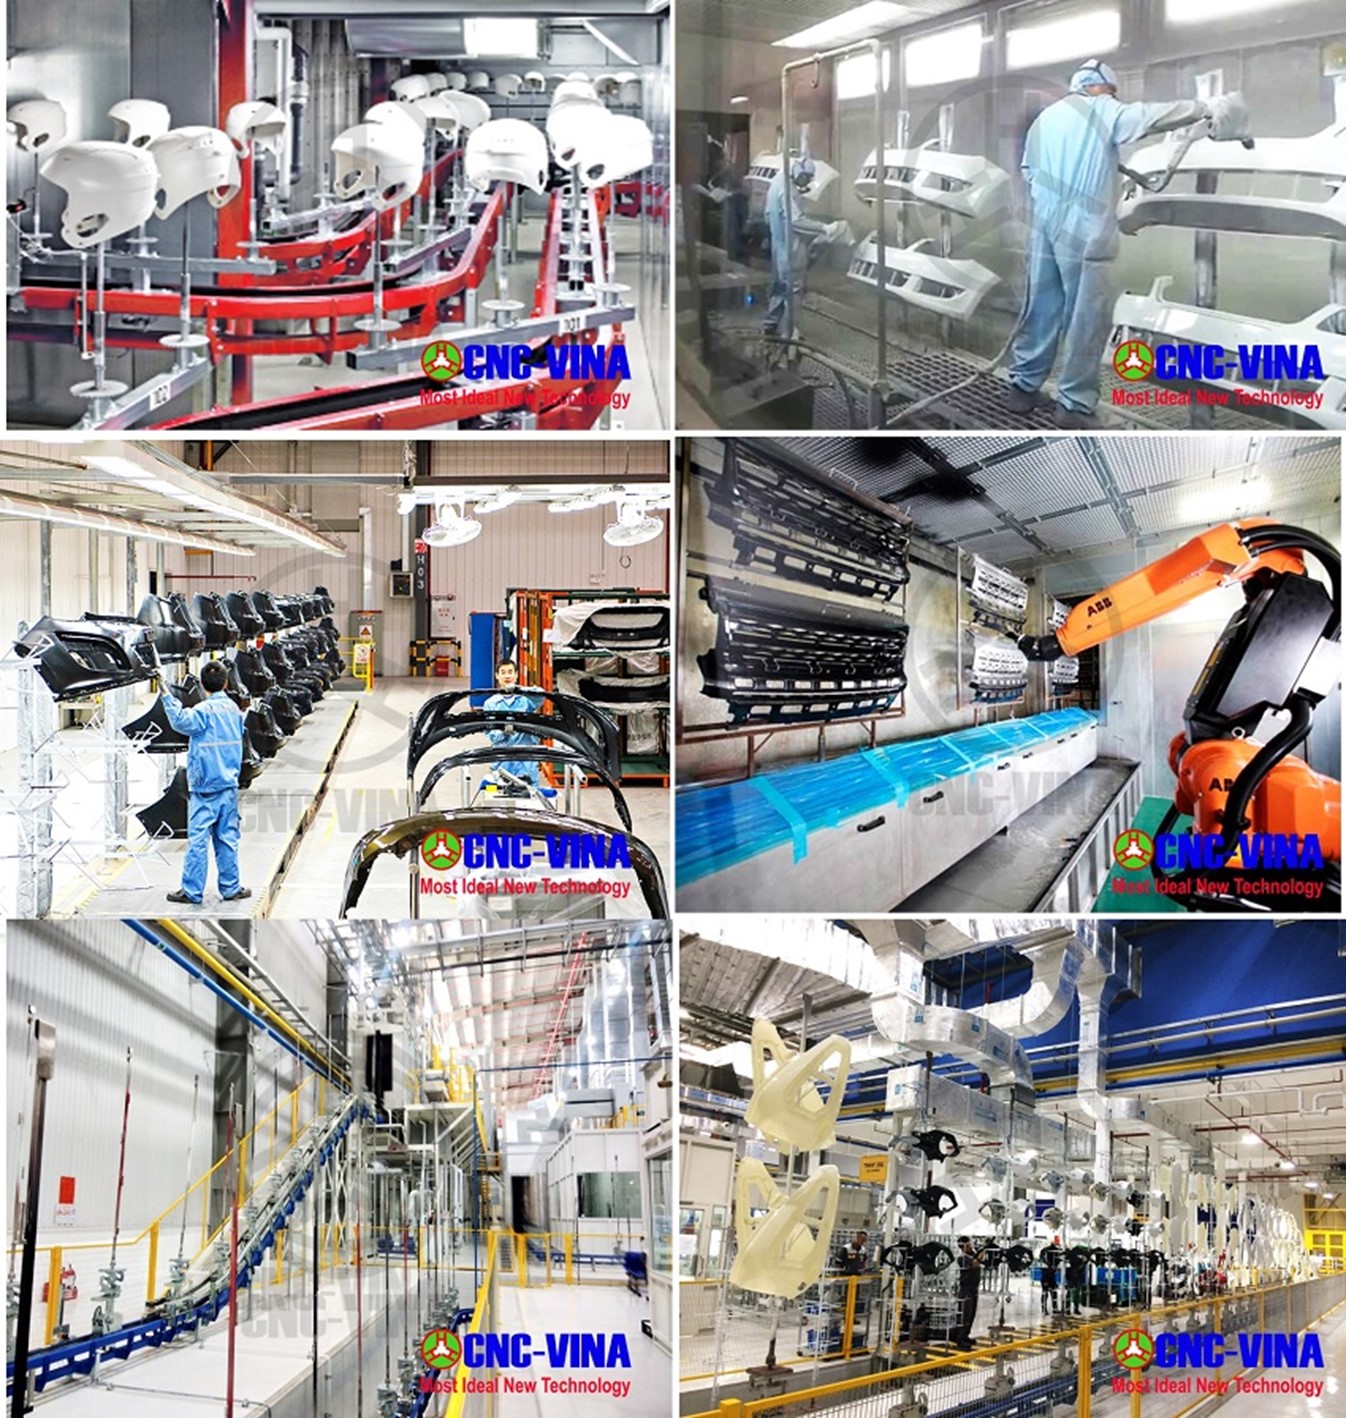
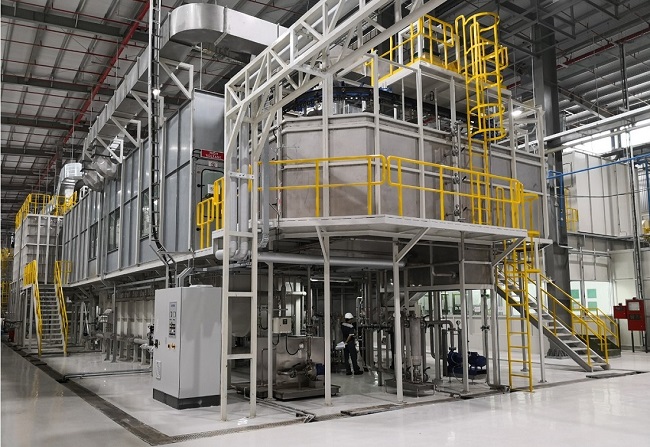
Dây chuyền sơn nhựa tự động được thiết kế đặc biệt cho công đoạn sơn lớp phủ bề mặt của sản phẩm bằng nhựa. Nhựa là một trong những vật liệu được sử dụng rộng rãi trong sản xuất các sản phẩm tiêu dùng và công nghiệp. Để tăng tính thẩm mỹ và bảo vệ bề mặt của sản phẩm nhựa, việc sơn lớp phủ là vô cùng quan trọng. Vì vậy, dây chuyền sơn nhựa tự động đã được thiết kế và ứng dụng để giúp quá trình sơn trở nên hiệu quả hơn. Dây chuyền sơn nhựa bao gồm hệ thống băng tải xích, các buồng tiền xử lý với vòi phun áp suất cao. Buồng phun sơn không bụi, hệ thống pha sơn tự động, sấy khô và hệ thống tích hợp, nhiệt độ ổn định, hệ thống điều khiển, xử lý khí thải thân thiện với môi trường.
Đặc điểm của dây chuyền sơn sản phẩm nhựa CNC VINA
Khả năng tương thích vật liệu
Một trong những đặc tính quan trọng nhất của dây chuyền sơn cho sản phẩm nhựa là tính tương thích của vật liệu. Không phải loại sơn nào cũng phù hợp với mọi loại vật liệu nhựa. Ví dụ, nhựa polyetylen (PE) và nhựa polypropylen (PP) yêu cầu sơn chuyên dụng có thể bám dính vào năng lượng bề mặt thấp của chúng. Mặt khác, nhựa polyetylen mật độ cao (HDPE) và polystyrene (PS) có thể được sơn bằng sơn tiêu chuẩn. Vì vậy, việc lựa chọn dòng sơn tương thích với loại chất liệu nhựa cần sơn là điều cần thiết.
Bề mặt
Việc xử lý bề mặt thích hợp là rất quan trọng để đạt được độ mịn và độ bền hoàn thiện trên các sản phẩm nhựa. Không giống như thép, nhựa có năng lượng bề mặt thấp, khiến sơn khó bám dính vào bề mặt. Vì vậy, dây chuyền sơn cho sản phẩm nhựa phải có công đoạn tiền 5xử lý bao gồm làm sạch, tẩy dầu mỡ, ăn mòn axit bề mặt để cải thiện đặc tính bám dính. Bước này rất quan trọng trong việc đảm bảo sơn bám dính tốt vào bề mặt nhựa và ngăn ngừa bong tróc hoặc sứt mẻ.
Làm sạch
Bước đầu tiên trong việc chuẩn bị bề mặt là làm sạch bề mặt nhựa. Bất kỳ chất bẩn, bụi hoặc cặn dầu nào trên bề mặt đều có thể ảnh hưởng đến độ bám dính của sơn. Vì vậy, điều cần thiết là phải làm sạch bề mặt thật kỹ bằng dung môi hoặc dung dịch tẩy rửa.
Tẩy dầu mỡ
Bề mặt nhựa thường bị nhiễm dầu, mỡ, có thể cản trở độ bám dính của sơn. Để loại bỏ các chất gây ô nhiễm này, các sản phẩm nhựa được chuyển qua giai đoạn tẩy dầu mỡ. Quá trình này bao gồm việc sử dụng chất tẩy rửa hóa học hoặc tia nước áp suất cao để loại bỏ cặn dầu hoặc mỡ trên bề mặt.
Ăn mòn bề mặt
Ăn mòn bề mặt là một bước quan trọng trong việc chuẩn bị bề mặt cho các sản phẩm nhựa. Nó liên quan đến việc xử lý bề mặt bằng dung dịch axit hoặc hóa chất để tạo ra các lỗ chân lông siêu nhỏ trên bề mặt. Những lỗ chân lông này làm tăng diện tích bề mặt của nhựa, cung cấp nhiều điểm tiếp xúc hơn để sơn bám vào. Quá trình này cải thiện đáng kể độ bám dính của sơn và đảm bảo lớp sơn mịn và bền.
Phương pháp sơn
Phương pháp thi công sơn là một đặc điểm quan trọng khác của dây chuyền sơn cho sản phẩm nhựa. Không giống như sản phẩm thép, sản phẩm nhựa không thể sơn bằng phương pháp truyền thống như phun sơn. Thay vào đó, họ yêu cầu các kỹ thuật chuyên dụng như sơn nhúng, phun tĩnh điện hoặc sơn tầng sôi.
Lớp phủ nhúng
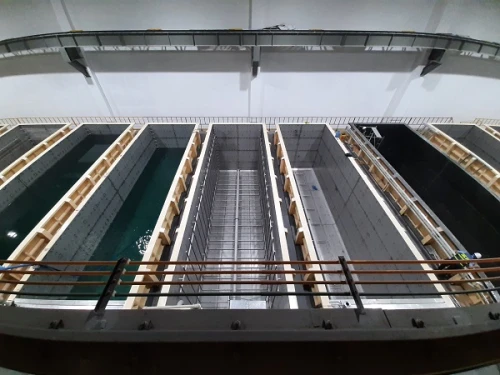
Sơn nhúng là phương pháp phổ biến để sơn các sản phẩm nhựa. Trong quá trình này, sản phẩm nhựa được nhúng vào bể chứa đầy sơn. Sau đó, sản phẩm được lấy từ từ ra khỏi bể, để sơn thừa chảy ra. Lớp sơn còn lại tạo thành một lớp đồng nhất trên bề mặt sản phẩm. Phương pháp này phù hợp để sơn các sản phẩm nhựa có kích thước vừa và nhỏ.
Phun tĩnh điện
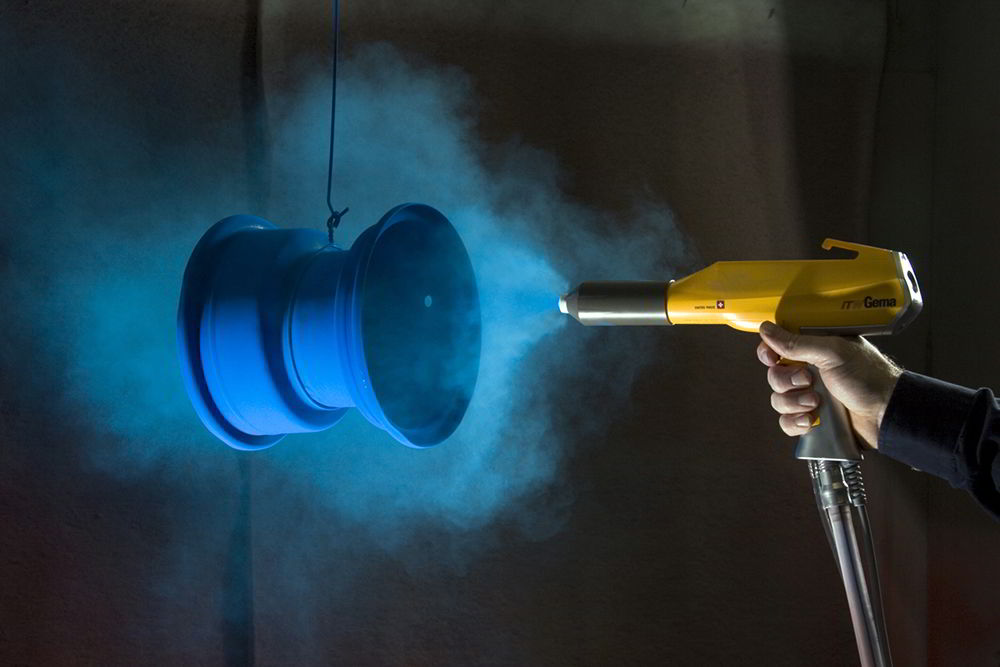
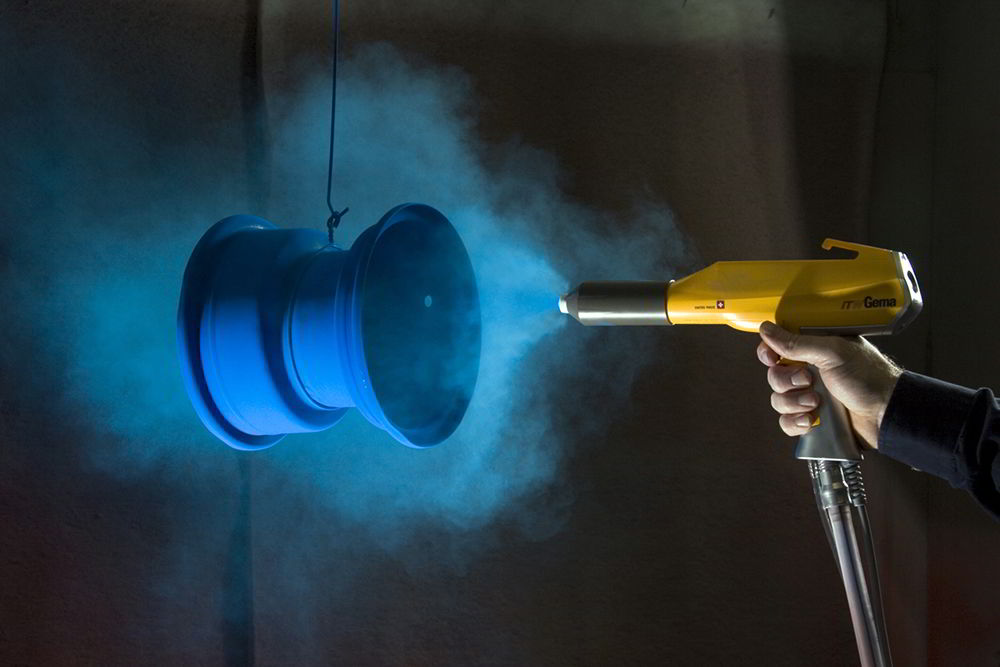
Phun tĩnh điện là kỹ thuật sử dụng điện tích để hút các hạt sơn lên bề mặt sản phẩm nhựa. Sản phẩm được đặt trên băng chuyền, sơn được phun lên bề mặt bằng súng tĩnh điện. Các hạt sơn tích điện bị thu hút vào sản phẩm được nối đất, tạo ra lớp phủ mịn và đều. Phương pháp này lý tưởng để sơn các sản phẩm nhựa lớn.
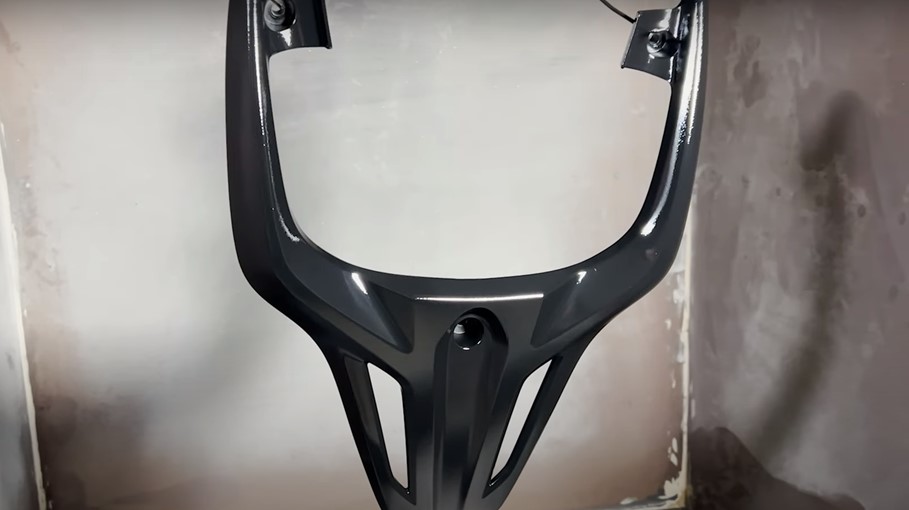
Lớp phủ bề mặt
Lớp phủ bề mặt là một quá trình bao gồm việc lơ lửng các hạt nhựa trong luồng không khí và sau đó đưa chúng qua bể chứa đầy sơn. Các hạt sơn bám chặt vào bề mặt các hạt nhựa, tạo nên một lớp phủ đồng nhất. Phương pháp này phù hợp để sơn các sản phẩm nhựa nhỏ, có hình dạng không đều.
Bảo dưỡng
Bảo dưỡng là giai đoạn cuối cùng trong quá trình sơn, trong đó các sản phẩm nhựa sơn được nung nóng đến nhiệt độ cụ thể để xử lý sơn. Quá trình này đảm bảo sơn khô và cứng lại, mang lại lớp sơn bền đẹp. Nhiệt độ và thời gian đóng rắn có thể khác nhau tùy thuộc vào loại sơn được sử dụng và kích thước của sản phẩm nhựa.
Ứng dụng của dây chuyền sơn sản phẩm nhựa
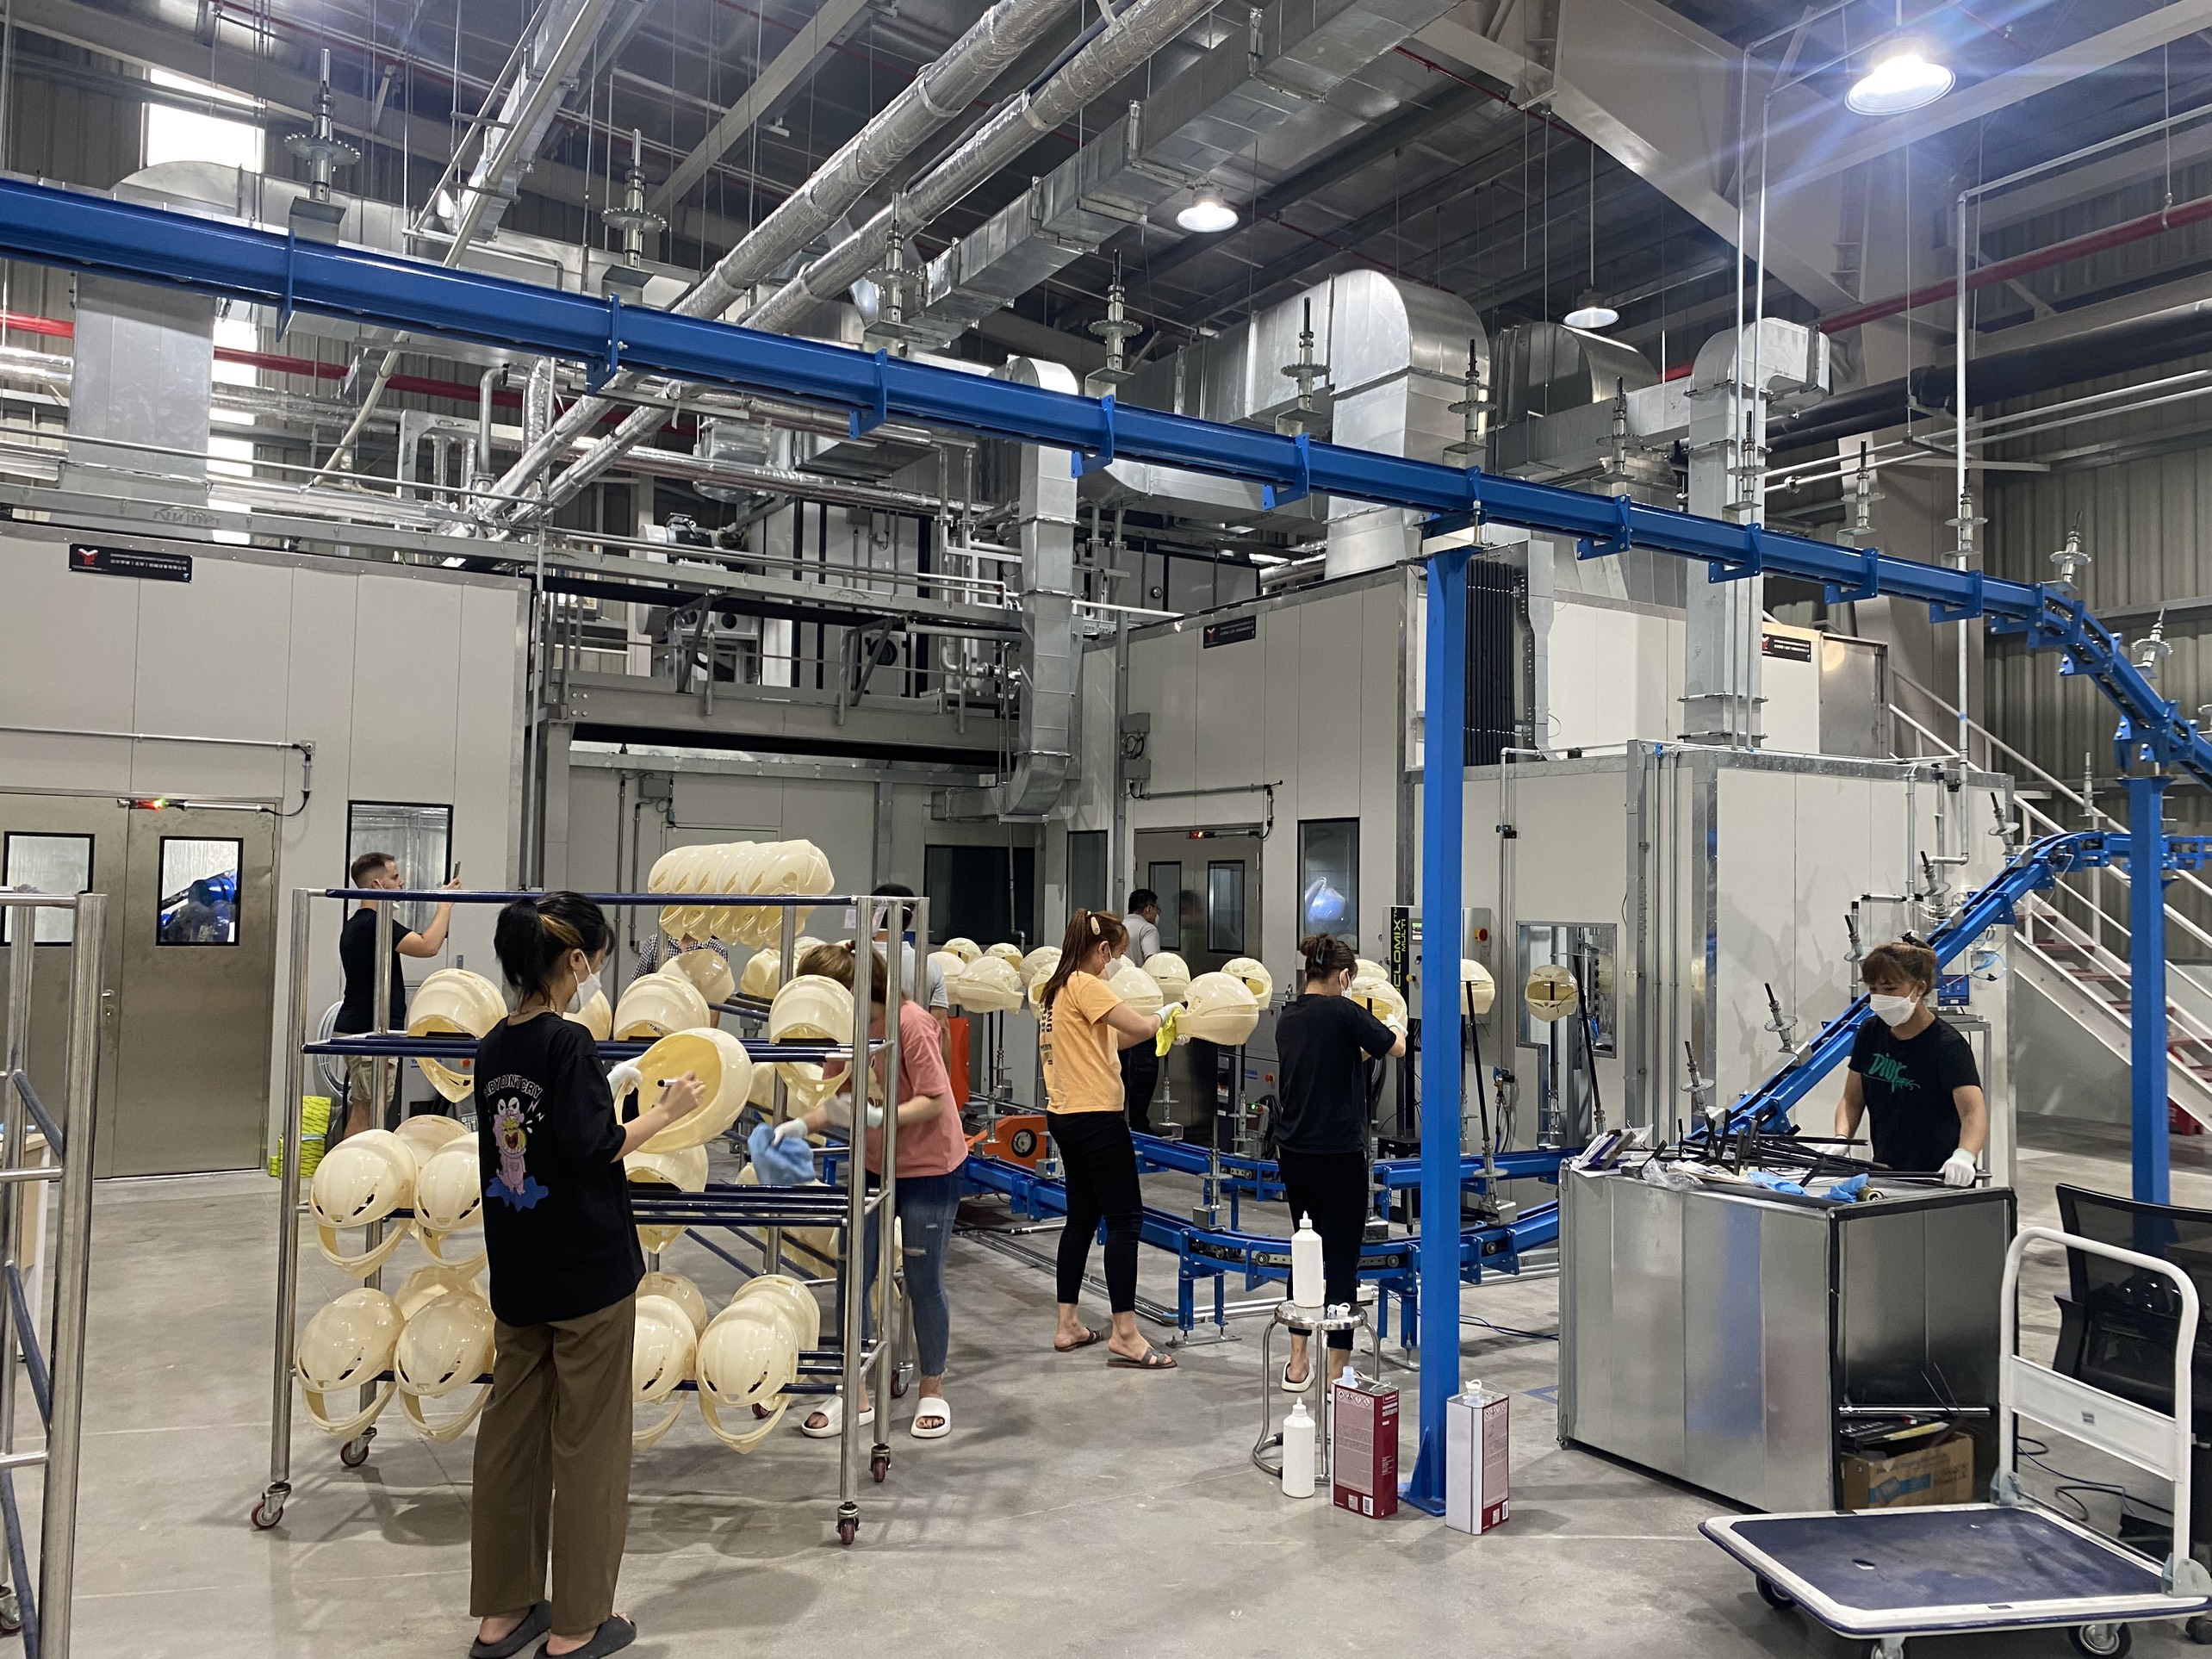
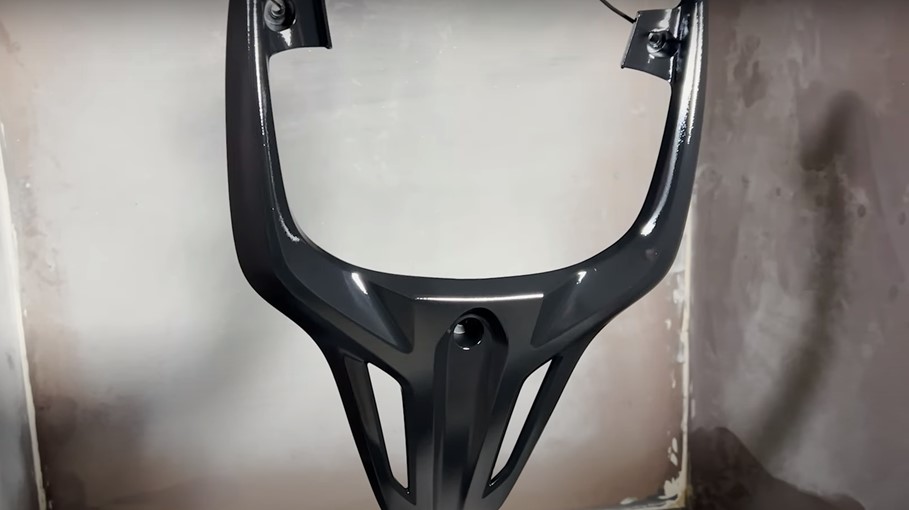
Các sản phẩm từ nhựa có đặc điểm là nhẹ, đẹp, dễ chế tạo và giá thành rẻ nên được ứng dụng trong hầu hết các ngành công nghiệp và hàng tiêu dùng. Dây chuyền sơn nhựa vì thế cũng được ứng dụng cho rất nhiều sản phẩm. Trong đó công nghệ sơn nhựa được chú trọng phát triển và ứng dụng nhiều vào ngành nhựa ô tô, xe máy và thiết bị gia dụng, đồ điện tử, công nghệ. Một số sản phẩm có thể kể đến như: bumper ô tô (cản trước, cản sau), yếm và vỏ xe motor, vỏ thiết bị gia dụng: bình nóng lạnh, máy giặt, tủ lạnh, mũ bảo hiểm.
Các công đoạn sơn sản phẩm nhựa
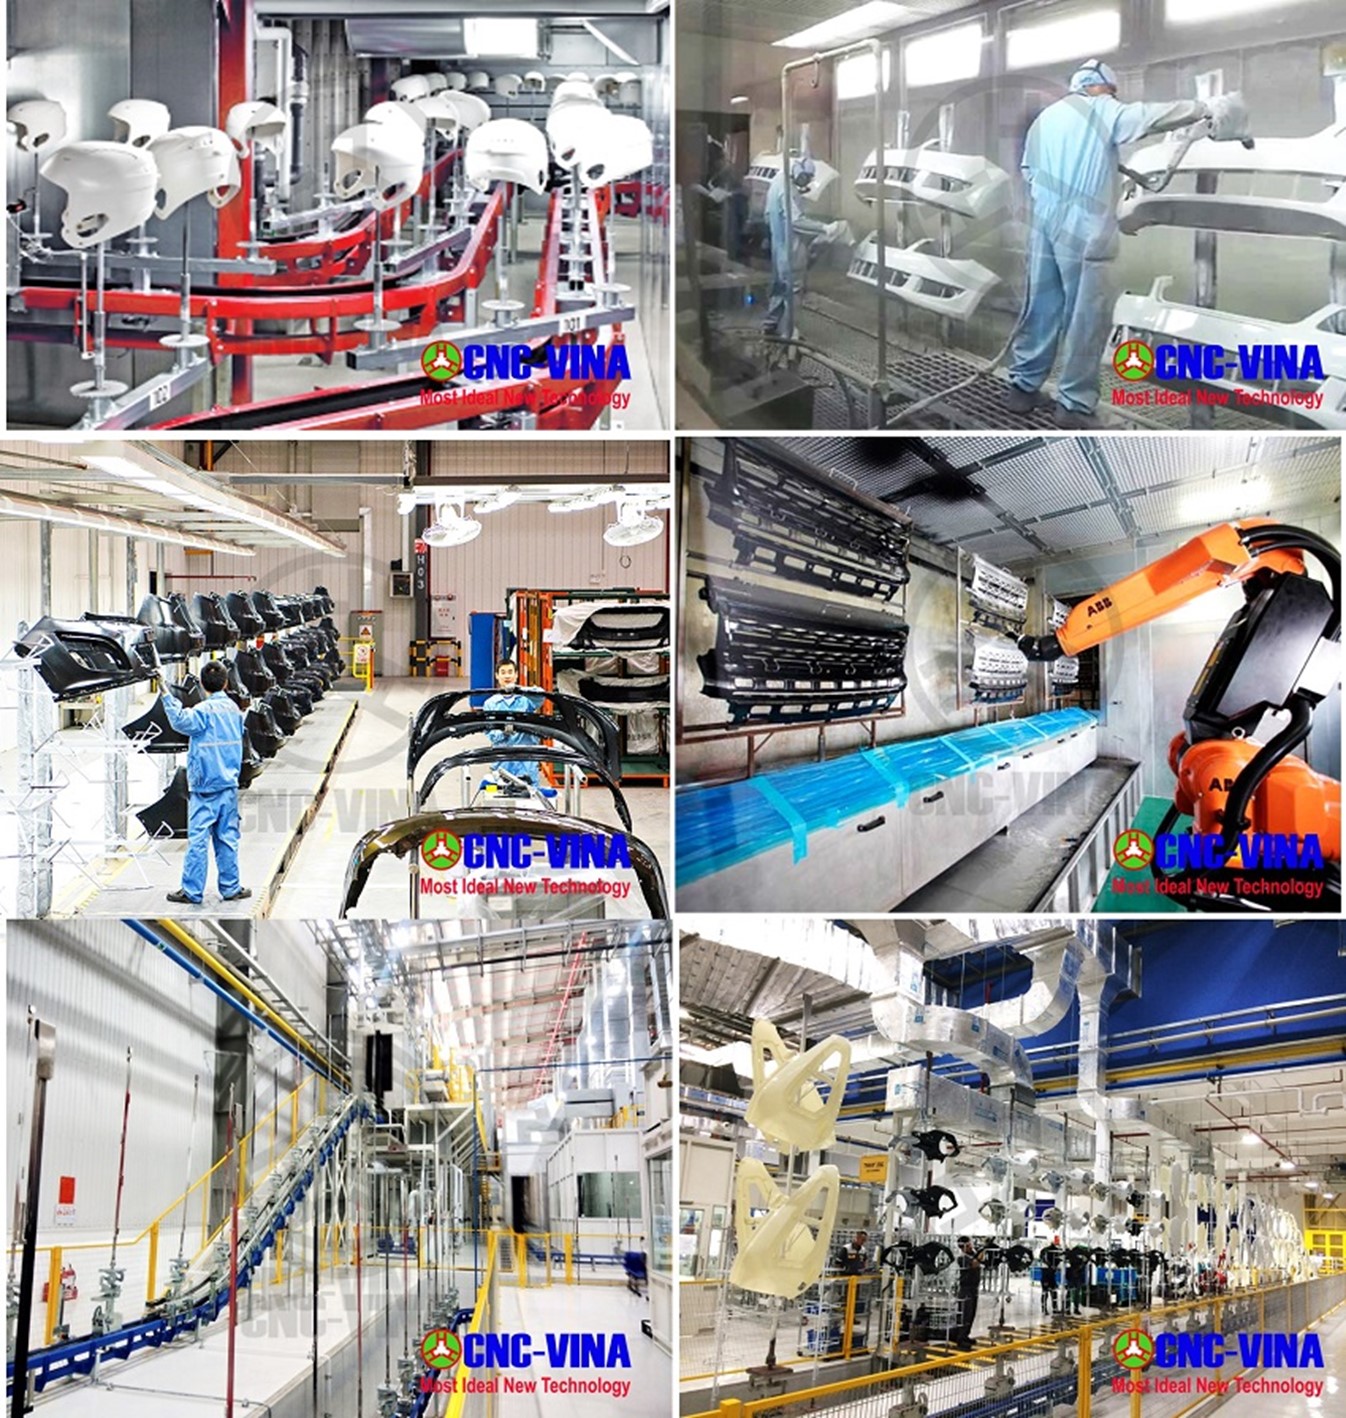
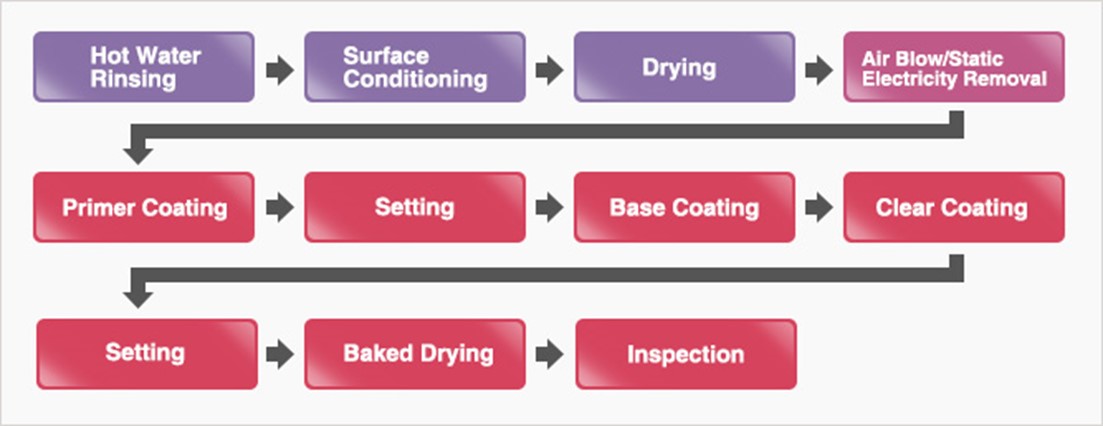
Quy trình sơn sản phẩm nhựa thường bao gồm các công đoạn gá sản phẩm lên jig, xử lý bề mặt, làm khô, phun sơn, sấy hoặc đóng rắn lớp phủ và làm mát trước khi chuyển sang công đoạn tiếp theo. Tùy loại nhựa, hình dạng sản phẩm, hệ sơn, sản lượng và yêu cầu chất lượng, cấu hình thiết bị và thông số công nghệ có thể được điều chỉnh phù hợp với từng dây chuyền.
Gá chi tiết, sản phẩm lên jig sơn
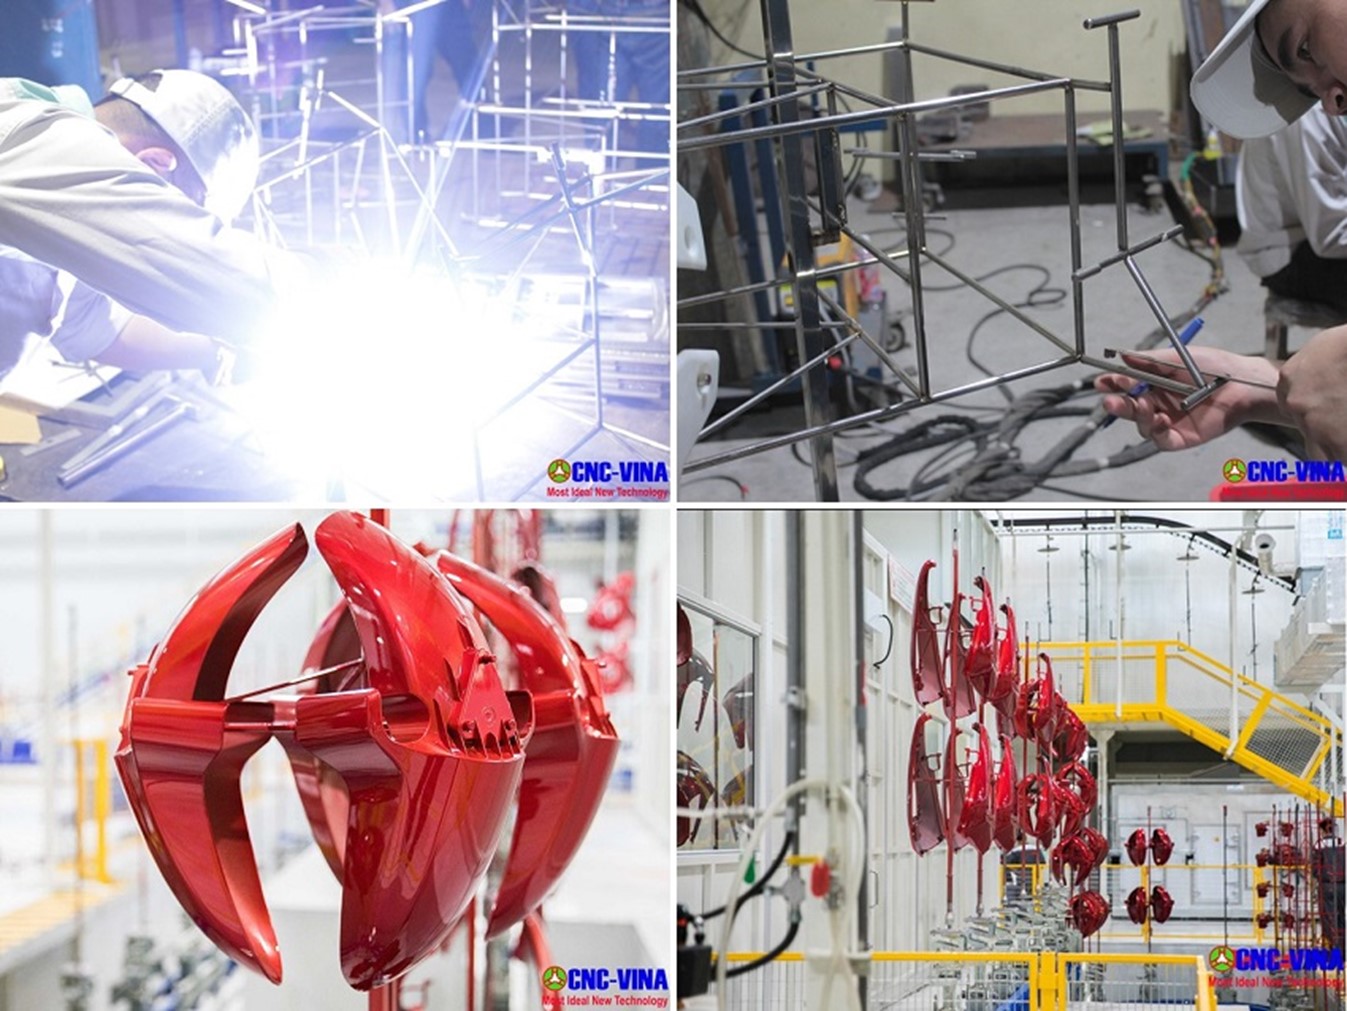
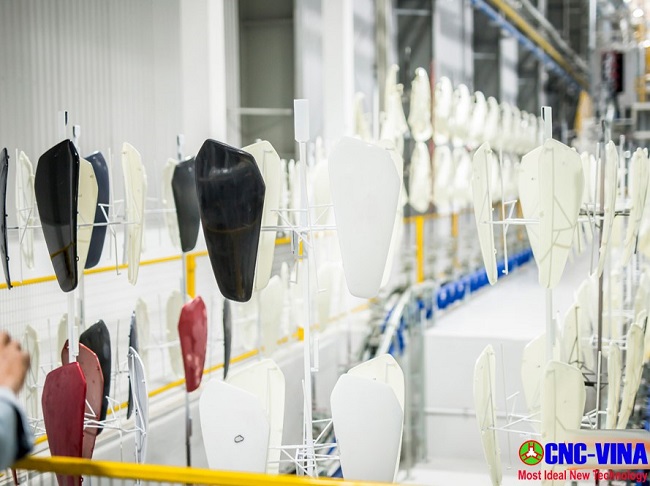
Tùy thuộc vào kích thước, hình dạng sản phẩm và yêu cầu công nghệ, sản phẩm nhựa được gá lên jig sơn dạng treo, kẹp hoặc các cơ cấu gá chuyên dụng nhằm cố định sản phẩm trong suốt quá trình vận chuyển và phun sơn. Jig sơn đưa sản phẩm qua các công đoạn của dây chuyền nhờ hệ thống băng tải phù hợp với mặt bằng và phương án bố trí thiết bị, chẳng hạn băng tải xích treo hoặc các dạng băng tải vận chuyển trên sàn. Tốc độ vận chuyển được điều chỉnh theo thời gian xử lý yêu cầu của từng công đoạn và năng suất thiết kế của dây chuyền. Tùy kích thước sản phẩm và khả năng đáp ứng của đồ gá, mỗi jig có thể gá một hoặc nhiều sản phẩm trong cùng một chu kỳ. Các sản phẩm kích thước nhỏ như vỏ điện thoại, nút nhấn có thể được bố trí nhiều chi tiết trên một jig, trong khi các sản phẩm kích thước lớn như yếm xe máy, cản trước, cản sau, bumper ô tô, mũ bảo hiểm hoặc vỏ thiết bị điện gia dụng thường cần cơ cấu gá riêng để đảm bảo khoảng cách và phạm vi phun. Đối với những cấu hình có yêu cầu tăng khả năng tiếp cận bề mặt, jig có thể được thiết kế với cơ cấu quay hoặc chuyển động bổ sung trong quá trình vận chuyển và phun sơn.
Xử lý bề mặt sản phẩm với dây chuyền tiền xử lý
Chất lượng bề mặt trước khi sơn có ảnh hưởng trực tiếp đến độ bám dính và độ ổn định của lớp phủ. Tùy loại nhựa, đặc tính bề mặt và hệ sơn sử dụng, sản phẩm có thể được đưa qua các công đoạn làm sạch và xử lý bề mặt phù hợp trước khi phun. Hệ thống tiền xử lý có thể sử dụng các công đoạn phun rửa, làm sạch bằng dung dịch, nước nóng hoặc các phương pháp xử lý khác theo yêu cầu công nghệ. Trong trường hợp quy trình yêu cầu sử dụng nước có độ tinh khiết cao, nước DI có thể được bố trí ở công đoạn rửa cuối nhằm hạn chế tạp chất còn lại trên bề mặt. Đối với một số loại nhựa hoặc hệ sơn có yêu cầu đặc biệt về độ bám dính, quy trình tiền xử lý có thể được bổ sung các phương pháp xử lý bề mặt phù hợp. Việc lựa chọn hóa chất, phương pháp xử lý và số lượng công đoạn cần căn cứ vào loại vật liệu nhựa, hệ sơn và yêu cầu kỹ thuật của sản phẩm thay vì áp dụng một cấu hình cố định cho mọi dây chuyền.
Sấy khô chi tiết trước khi sơn
Sau công đoạn làm sạch và loại bỏ nước trên bề mặt, sản phẩm được đưa qua hệ thống sấy hoặc làm khô trước khi phun sơn. Mục đích của công đoạn này là hạn chế nước và hơi ẩm còn lại trên bề mặt, đồng thời đưa sản phẩm về điều kiện phù hợp với công đoạn phun. Nhiệt độ và thời gian sấy cần được xác định dựa trên loại nhựa, kích thước, chiều dày sản phẩm, khả năng chịu nhiệt của vật liệu và yêu cầu của hệ sơn. Đối với các loại nhựa như ABS, thông số sấy cần được xác định theo vật liệu và cấu hình thực tế của dây chuyền thay vì áp dụng một mức nhiệt cố định cho mọi sản phẩm.
Phun sơn
Trước khi phun, các vị trí không yêu cầu sơn có thể được che chắn bằng vật liệu masking hoặc cơ cấu che chắn phù hợp nhằm kiểm soát phạm vi phủ và hạn chế sơn bám vào các khu vực không mong muốn. Tùy hệ sơn và yêu cầu hoàn thiện bề mặt, quy trình có thể bao gồm các lớp như sơn lót (Primer), sơn màu (Base Coat) và sơn phủ bảo vệ (Top Coat). Hệ thống cấp và pha sơn có thể được cấu hình để chuẩn bị sơn theo tỷ lệ yêu cầu, sau đó đưa sơn tới súng phun thông qua đường ống và các thiết bị điều khiển phù hợp. Phương pháp phun có thể được thực hiện thủ công bởi công nhân hoặc tự động hóa bằng thiết bị chuyển động, robot phun sơn và cơ cấu quay sản phẩm. Đối với hệ thống tự động, robot có thể được lập trình theo quỹ đạo, tốc độ, khoảng cách và góc phun phù hợp với hình dạng sản phẩm. Tùy yêu cầu của dây chuyền, có thể sử dụng cơ cấu chuyển động nhiều trục hoặc robot công nghiệp 6 trục để tăng khả năng tiếp cận các vị trí phức tạp trên bề mặt.
Trong quá trình phun, hệ thống thông gió và thu gom bụi sơn được bố trí để kiểm soát luồng không khí trong buồng sơn. Với buồng sơn màn nước, bụi sơn được dòng khí đưa về khu vực màn nước và thu giữ trong hệ thống nước tuần hoàn, sau đó được thu gom và xử lý theo cấu hình của hệ thống. Thiết kế thông gió, lọc và xử lý bụi cần được lựa chọn phù hợp với loại sơn, lưu lượng phun và yêu cầu an toàn của dây chuyền.
Sấy và đóng rắn sản phẩm
Sau mỗi công đoạn phun, sản phẩm có thể được đưa qua buồng sấy hoặc khu vực đóng rắn phù hợp với hệ sơn. Hệ thống sấy có thể sử dụng khí nóng được gia nhiệt bằng các nguồn nhiệt phù hợp với thiết kế dây chuyền, trong khi một số hệ sơn chuyên dụng có thể sử dụng phương pháp đóng rắn bằng tia UV hoặc hồng ngoại. Đối với sấy UV, lớp sơn phải có hệ vật liệu và đặc tính đóng rắn phù hợp với nguồn UV sử dụng. Nhiệt độ, thời gian lưu và phương thức gia nhiệt được xác định dựa trên loại sơn, chiều dày lớp phủ, kích thước và vật liệu của sản phẩm. Việc kiểm soát các thông số này giúp duy trì điều kiện đóng rắn ổn định và hạn chế các khuyết tật phát sinh do quá trình sấy không phù hợp.
Làm mát sản phẩm và xử lý jig
Sau khi sấy hoặc đóng rắn, sản phẩm được làm mát bằng không khí đến điều kiện phù hợp trước khi tháo khỏi jig hoặc chuyển sang công đoạn kiểm tra, lắp ráp và đóng gói. Thời gian và phương pháp làm mát phụ thuộc vào nhiệt độ sản phẩm sau sấy, loại lớp phủ và yêu cầu của công đoạn tiếp theo.
Trong quá trình vận hành, lớp sơn có thể tích tụ trên bề mặt jig sau nhiều chu kỳ sử dụng, làm thay đổi vị trí gá, ảnh hưởng đến tiếp xúc hoặc làm giảm hiệu quả phun nếu không được bảo trì định kỳ. Vì vậy, jig sơn nhựa cần được vệ sinh và tẩy sơn theo kế hoạch bảo dưỡng của dây chuyền. Tùy vật liệu jig, loại sơn bám và yêu cầu công nghệ, phương pháp xử lý có thể bao gồm sử dụng hóa chất, phun hạt mài, đốt nhiệt hoặc các phương pháp làm sạch chuyên dụng khác. Việc lựa chọn phương pháp cần cân nhắc vật liệu của jig, mức độ bám sơn, yêu cầu môi trường và chi phí vận hành.
Ưu điểm của dây chuyền sơn sản phẩm nhựa
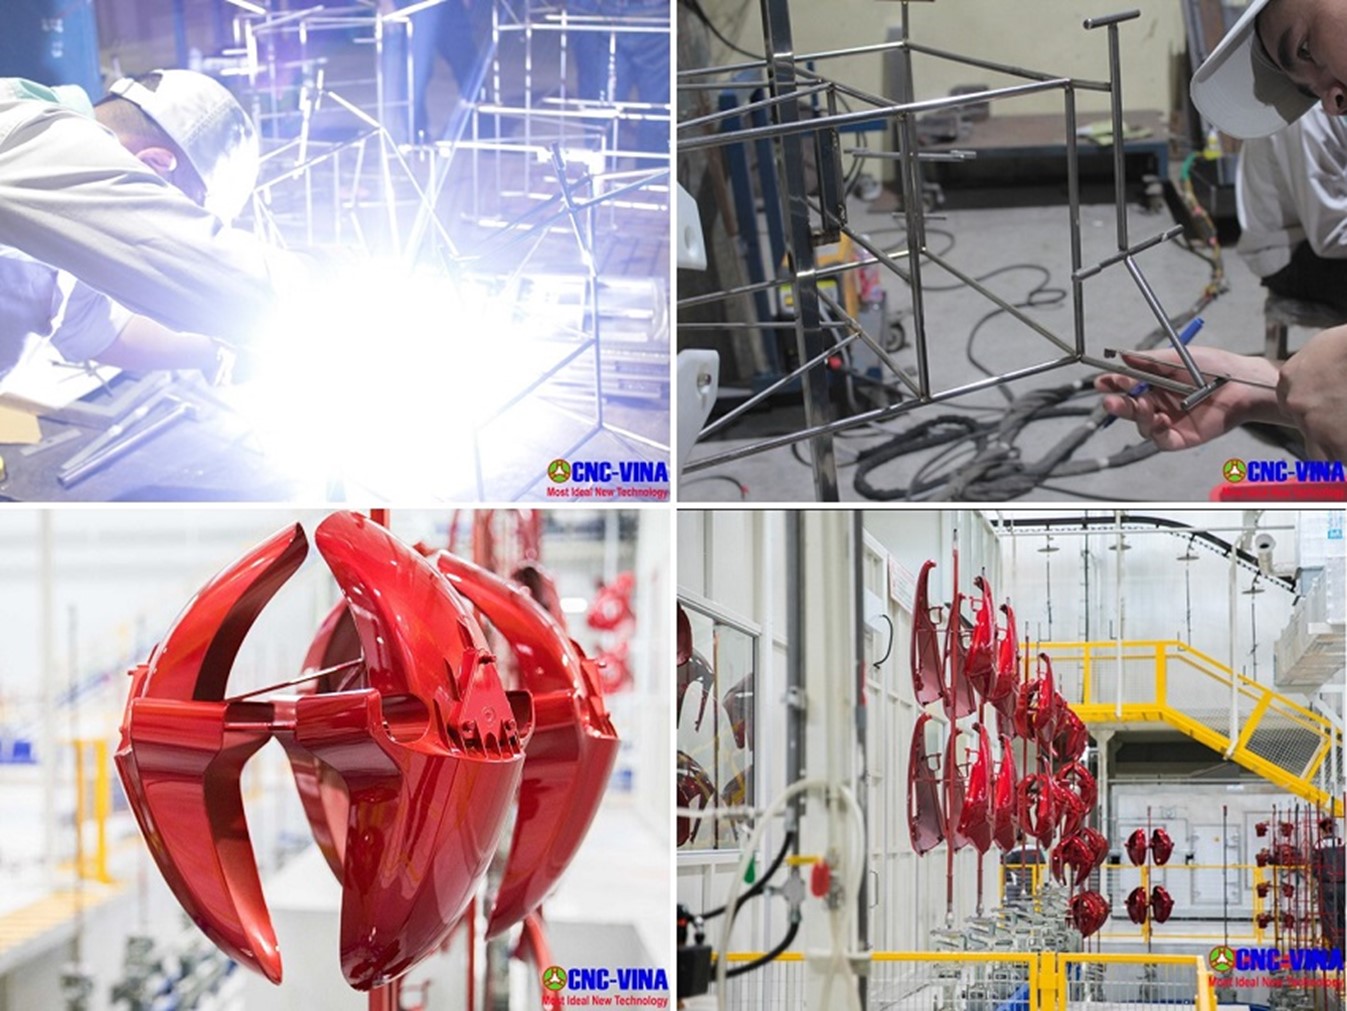
Dây chuyền sơn sản phẩm nhựa được thiết kế với các công đoạn vận chuyển, xử lý bề mặt, phun sơn và sấy được liên kết đồng bộ. Tùy theo loại sản phẩm, vật liệu nhựa, loại sơn và yêu cầu sản xuất, hệ thống có thể được cấu hình với các thiết bị tự động hóa phù hợp nhằm kiểm soát ổn định các thông số công nghệ.
Vận chuyển sản phẩm ổn định: Hệ thống băng tải kết hợp jig treo, jig gá giúp sản phẩm được vận chuyển liên tục qua từng công đoạn. Tốc độ băng tải có thể điều chỉnh theo thời gian xử lý và yêu cầu công nghệ của từng dây chuyền.
Hạn chế bụi và tĩnh điện: Súng thổi khí ion và quạt ion được sử dụng để trung hòa điện tích trên bề mặt sản phẩm, từ đó hạn chế hiện tượng hút bụi trước khi phun sơn.
Ổn định điều kiện bề mặt trước khi sơn: Công đoạn xử lý hoặc gia nhiệt sơ bộ có thể được bố trí trước khu vực phun nhằm kiểm soát điều kiện bề mặt, hỗ trợ hạn chế ảnh hưởng của hơi ẩm và các hiện tượng không ổn định trong quá trình sơn.
Kiểm soát bụi sơn trong khu vực phun: Hệ thống màn nước tuần hoàn kết hợp quạt hút ly tâm giúp thu giữ bụi sơn phát sinh trong quá trình phun, hạn chế phát tán bụi trong khu vực làm việc. Cặn sơn được thu gom và xử lý theo cấu hình hệ thống cũng như yêu cầu môi trường của dự án.
Hỗ trợ độ phủ đồng đều: Thiết bị quay sản phẩm giúp duy trì chuyển động ổn định trong quá trình phun, tạo điều kiện để sơn tiếp cận nhiều vị trí trên bề mặt sản phẩm. Cấu hình súng phun được bố trí theo hình dạng sản phẩm và phạm vi cần phủ để kiểm soát quá trình phun.
Kiểm soát các thông số công nghệ: Nhiệt độ, độ ẩm, thời gian lưu và các thông số liên quan có thể được giám sát, điều chỉnh theo yêu cầu của từng công đoạn và loại sơn sử dụng.
Kiểm soát môi trường trong khu vực sơn: Hệ thống thông gió, cấp – hút khí và lọc khí được bố trí phù hợp với cấu hình buồng sơn nhằm kiểm soát luồng không khí, hạn chế bụi và duy trì điều kiện làm việc ổn định.
Thiết lập dây chuyền sơn sản phẩm nhựa hiệu quả
Thiết kế bố cục và đường đi của dây chuyền sơn
Xem xét quy trình và trình tự làm việc với sản phẩm
Mỗi loại sản phẩm nhựa đều rất khác nhau về hình dáng, kích thước, chất liệu nhựa cũng rất đa dạng, chất lượng bề mặt được phủ sơn khác nhau,...Chính vì có rất nhiều sự khác nhau đó, nên một dây chuyền sơn nhựa phải được thiết kế khác nhau để phù hợp với kiểu phôi sản phẩm đang được tiến hành phun sơn.
Đầu tiên dựa trên các đặc điểm của bề mặt cần sơn và mong muốn chất lượng lớp sơn cuối cùng (độ bóng, đều màu,....) để lựa chọn phương pháp sơn thích hợp. Ví dụ, với các bề mặt có rãnh sâu, hẹp khó phun tới có thể lựa chọn phương pháp sơn nhúng. Bề mặt nhựa khó dính sơn hơn các bề mặt kim loại. Vì vậy, để tăng khả năng bám dính cho lớp sơn cuối cùng đạt chất lượng cao cần có các quá trình tiền xử lý ví dụ như rửa sạch, sấy khô, phủ chất hỗ trợ,... Việc thiết kế các quy trình tiền xử lý là vô cùng quan trọng và cần phù hợp với các yêu cầu của công nghệ sơn được lựa chọn. Sau khi sơn xong, cũng có thể tiến hành thiết kế các quy trình xử lý ví dụ sấy khô giúp sơn mau khô, cần thiết kế một quy trình bao gồm các giai đoạn tiền xử lý, xử lý, hậu xử lý (nếu cần) và trình tự các nguyên công phù hợp với loại sản phẩm nhựa được hướng tới.
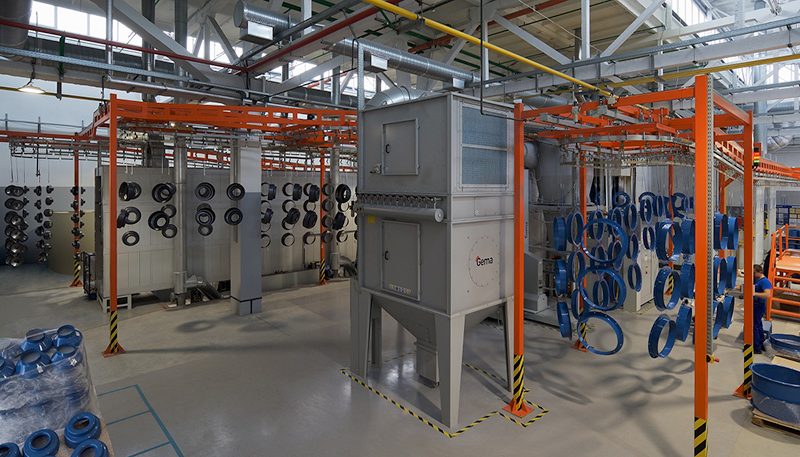
Lắp đặt các thiết bị cần thiết (ví dụ: băng tải, buồng sơn)
Mỗi nguyên công hay thậm chí mỗi thao tác cũng có nhiều loại thiết bị có thể đáp ứng được. Thiết bị đó có thể thuộc loại thủ công, bán tự động hay tự động với đa dạng mẫu mã, kích thước, thông số kỹ thuật, tính năng,... Ví dụ việc phun sơn có thể được thực hiện bằng tay máy tự động hoặc thủ công bằng con người và súng phun. Mỗi loại, kiểu thiết bị đều có ưu và nhược điểm riêng. Để tiến hành so sánh và lựa chọn chúng ta có thể xét đến một số tiêu chí như: Khả năng hoàn thành yêu cầu công việc, chi phí nhân công sử dụng, không gian chiếm chỗ, thời gian hoạt động, tính linh hoạt, các tính năng đặc biệt,.... Sau khi lựa chọn được các thiết bị phù hợp, cần tiến hành lắp ráp, lắp đặt chúng theo trình tự phù hợp với không gian phân xưởng và quy trình công nghệ của dây chuyền sơn. Điều này có thể giúp tối ưu hóa không gian, đảm bảo môi trường làm việc an toàn và tiết kiệm chiều dài hệ thống trung chuyển cũng như thời gian vận chuyển bán thành phẩm giữa các công đoạn.
Các biện pháp thông gió và an toàn phân xưởng
Triển khai hệ thống thông gió đảm bảo an toàn cho người lao động
Sơn nói chung rất độc hại cho con người, do đó việc triển khai hệ thống thông gió trong các phân xưởng sơn nói chung và phân xưởng dây chuyền sơn sản phẩm nhựa nói riêng để giảm nồng độ các chất độc trong không khí, nhiệt độ,... đảm bảo an toàn cho những lao động làm việc trực tiếp hay gián tiếp xung quanh là vô cùng cần thiết.
Việc sử dụng thiết bị bảo hộ cá nhân (PPE) của người lao động
Ngoài hệ thống thông gió, các thiết bị bảo hộ cá nhân cũng góp phần bảo vệ người lao động. Một số thiết bị bảo hộ lao động thường thấy được sử dụng trong các phân xưởng dây chuyền sơn sảm phẩm nhựa như găng tay, quần áo bảo hộ giúp tránh sơn bắn bám vào cơ thể, mặt nạ dưỡng khí và chống bắn, giày bảo hộ.
Quy trình sơn cho sản phẩm nhựa
Hướng dẫn từng bước sơn sản phẩm nhựa trên dây chuyền
Chuẩn bị sơn và thiết bị
Sau công đoạn chuẩn bị bề mặt sẵn sàng, phôi sản phẩm bắt đầu đi vào quy trình sơn bằng các hệ thống vận chuyển như băng tải, băng tải treo, vận chuyển thủ công, v.v. Chuẩn bị loại sơn theo đúng quy trình công nghệ, kiểm tra đảm bảo chất lượng sơn còn tốt, không có tình trạng bị khô, cặn, giảm chất lượng do thời gian. Kiểm tra thiết bị phun xem có hoạt động tốt hay không, nên tiến hành phun thử để kiểm tra tình trạng hoạt động thực tế.
Sơn đều và mịn
Quá trình phun cần diễn ra liên tục và đường đi sơn với tốc độ đều, ổn định tránh tình trạng đi lặp nhiều lần tại một chỗ khiến lớp sơn phân bố không đều, dày, mỏng khác nhau.
Quá trình sấy khô, bảo dưỡng để đảm bảo độ bám dính và độ bền của sơn
Sau khi sơn xong, có thể tiến hành hong khô tự nhiên hoặc sấy khô tùy yêu cầu. Lớp sơn sau khi đã khô có thể tiến hành phủ thêm các lớp bảo vệ (nhựa, nilon, v.v) giúp tăng cường độ bền, độ bóng của lớp sơn.
Xử lý các vấn đề thường gặp về sơn trên sản phẩm nhựa
Xử lý hiện tượng sơn chảy hoặc nhỏ giọt: Sơn chảy hoặc nhỏ giọt có thể là do chất lượng sơn bị kém đi làm sơn bị khô hơn, cũng có thể là do thiết bị phun sơn bị tắc, hỏng hay không đủ áp suất. Việc xác định nguyên nhân về cơ bản không quá phức tạp, công tác sửa chữa cần có chuyên môn cụ thể, am hiểu về cấu tạo của các thiết bị được sử dụng, nếu cần có thể nhanh chóng tiến hành thay thế thiết bị để nhanh chóng quay lại sản xuất.
Giải quyết vấn đề bám dính sơn: Lớp sơn không được bám dính như thông thường có thể là do chất lượng sơn hay khâu tiền xử lý có vấn đề hay không thích hợp. Cho nên cần kiểm tra lại tình trạng chất lượng sơn và quá trình công nghệ tiền xử lý.
Kiểm tra và kiểm soát chất lượng
Tầm quan trọng của việc kiểm soát chất lượng trong dây chuyền sơn sản phẩm nhựa
Việc kiểm soát chất lượng trong dây chuyền sơn sản phẩm nhựa sẽ giúp tạo ra các sản phẩm có lớp sơn đạt tiêu chuẩn thông qua việc giám sát và điều chỉnh, đồng thời loại bỏ hay tiến hành thực hiện lại với các sản phẩm lỗi không đủ tiêu chuẩn. Qua đó đảm bảo độ bền và chất lượng thành phẩm cuối cùng, nâng cao uy tín của nhà sản xuất, đem lại lợi ích lâu dài.
Phương pháp và kỹ thuật kiểm tra lớp sơn sản phẩm nhựa
Kiểm tra lớp sơn là bước cần thiết để đánh giá chất lượng bề mặt và đối chiếu kết quả với các yêu cầu kỹ thuật trước khi sản phẩm được chuyển sang công đoạn tiếp theo hoặc xuất xưởng. Tùy theo loại sơn, vật liệu nền, cấu tạo lớp phủ, yêu cầu ngoại quan và tiêu chuẩn nghiệm thu của từng sản phẩm, phương pháp kiểm tra có thể kết hợp giữa quan sát trực quan, thiết bị đo chuyên dụng và các phép thử tính năng của lớp phủ. Việc lựa chọn phương pháp kiểm tra cần phù hợp với đặc tính của sản phẩm và yêu cầu kiểm soát chất lượng của từng dây chuyền.
Kiểm tra ngoại quan bằng mắt thường
Kiểm tra trực quan thường được thực hiện sau khi lớp sơn hoàn tất quá trình sấy hoặc đóng rắn theo yêu cầu công nghệ nhằm phát hiện các khuyết tật có thể quan sát trên bề mặt. Người kiểm tra sử dụng điều kiện chiếu sáng và góc quan sát phù hợp để đánh giá các hiện tượng như vết xước, vết lõm, rỗ khí, lỗ kim, thiếu sơn, sơn không phủ kín, chảy sơn, sơn đọng thành giọt hoặc các khu vực có bề mặt không đồng đều. Màu sắc, độ đồng nhất về ngoại quan và các dấu hiệu bất thường khác cũng có thể được kiểm tra theo tiêu chí nghiệm thu của sản phẩm. Đèn soi bề mặt, đèn kiểm tra chuyên dụng hoặc thiết bị phóng đại có thể được sử dụng để hỗ trợ kiểm tra tại các vị trí khó quan sát hoặc những chi tiết có yêu cầu cao về chất lượng bề mặt.
Đo và đánh giá các đặc tính của lớp sơn
Bên cạnh kiểm tra ngoại quan, một số đặc tính của lớp sơn có thể được đánh giá bằng thiết bị đo chuyên dụng nhằm cung cấp kết quả định lượng. Tùy yêu cầu kỹ thuật, các hạng mục có thể bao gồm độ dày màng sơn, độ bóng, màu sắc và các đặc tính bề mặt khác. Đối với sản phẩm nhựa, phương pháp và thiết bị đo độ dày cần được lựa chọn phù hợp với vật liệu nền, cấu tạo lớp phủ và phạm vi đo yêu cầu. Kết quả đo được sử dụng để đối chiếu với khoảng thông số quy định, đồng thời hỗ trợ kiểm soát sự ổn định của quá trình phun và sấy.
Độ bóng có thể được kiểm tra bằng máy đo độ bóng để định lượng khả năng phản xạ ánh sáng của bề mặt theo điều kiện đo xác định. Đối với màu sắc hoặc độ sai lệch màu, tùy yêu cầu sản phẩm có thể sử dụng thiết bị đo màu thay cho việc đánh giá hoàn toàn bằng mắt thường. Trong khi đó, độ đồng đều về ngoại quan vẫn cần được xem xét kết hợp giữa kết quả đo và quan sát trực quan, bởi một thông số riêng lẻ không thể phản ánh toàn bộ chất lượng của lớp phủ.
Kiểm tra khuyết tật và tính năng của lớp phủ
Đối với các sản phẩm có yêu cầu cao về chất lượng bề mặt, kính hiển vi, thiết bị phóng đại hoặc hệ thống kiểm tra chuyên dụng có thể được sử dụng để hỗ trợ phát hiện các khuyết tật có kích thước nhỏ mà mắt thường khó nhận biết. Tùy theo loại sơn, vật liệu nền và yêu cầu sử dụng, lớp phủ có thể được thực hiện thêm các phép thử chuyên dụng để đánh giá khả năng đáp ứng yêu cầu kỹ thuật. Các hạng mục có thể bao gồm độ bám dính, độ cứng, khả năng chịu va đập, khả năng chịu hóa chất hoặc các đặc tính độ bền khác. Phương pháp thử, điều kiện thử và tiêu chí đánh giá cần được lựa chọn theo loại lớp phủ và tiêu chuẩn kỹ thuật áp dụng cho từng sản phẩm.
Tự động hóa quá trình kiểm tra
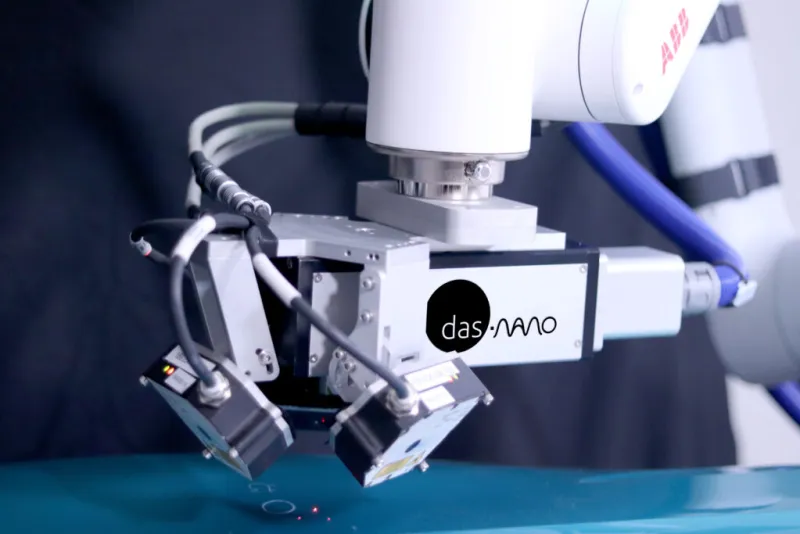
Đối với dây chuyền có sản lượng lớn hoặc yêu cầu kiểm soát chất lượng ổn định, các thiết bị đo và hệ thống kiểm tra có thể được tích hợp vào hệ thống tự động hóa. Camera công nghiệp và hệ thống thị giác máy có thể được sử dụng để kiểm tra ngoại quan, phát hiện các đặc điểm bất thường hoặc xác định vị trí cần kiểm tra trên sản phẩm. Các thiết bị đo chuyên dụng có thể được kết hợp với cơ cấu định vị, robot công nghiệp và phần mềm điều khiển để thực hiện kiểm tra tại những vị trí đã xác định trước. Tùy yêu cầu của từng dự án, hệ thống có thể tự động thu thập kết quả đo, đối chiếu với giới hạn kỹ thuật và phân loại sản phẩm theo tiêu chí đạt hoặc không đạt. Mức độ tự động hóa cần được xác định dựa trên hình dạng và kích thước sản phẩm, sản lượng, phương pháp kiểm tra, độ chính xác yêu cầu và tiêu chuẩn nghiệm thu của dây chuyền.
CNC-VINA cung cấp tới khách hàng giải pháp tổng thể dây chuyền sơn với công nghệ sơn hiện đại, thân thiện với môi trường và dây chuyền sơn các sản phẩm theo yêu cầu với công nghệ sơn hiện đại và mức đầu tư tối ưu. Khách hàng quan tâm tới sản phẩm dây chuyền sơn vui lòng liên hệ để được tư vấn và hỗ trợ:
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, thành phố Hà Nội, Việt Nam.
Văn phòng: Tòa nhà Rox Tower (Rox Tower Goldmark City), số 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội.
Hotline: +84 916 639 355 / +84 915 744 664
Website: www.cncvina.com.vn | www.cncvina.net
Email: Sales01@cncvina.com.vn | Sales04@cncvina.com.vn
 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh