Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật



 Tiếng Anh

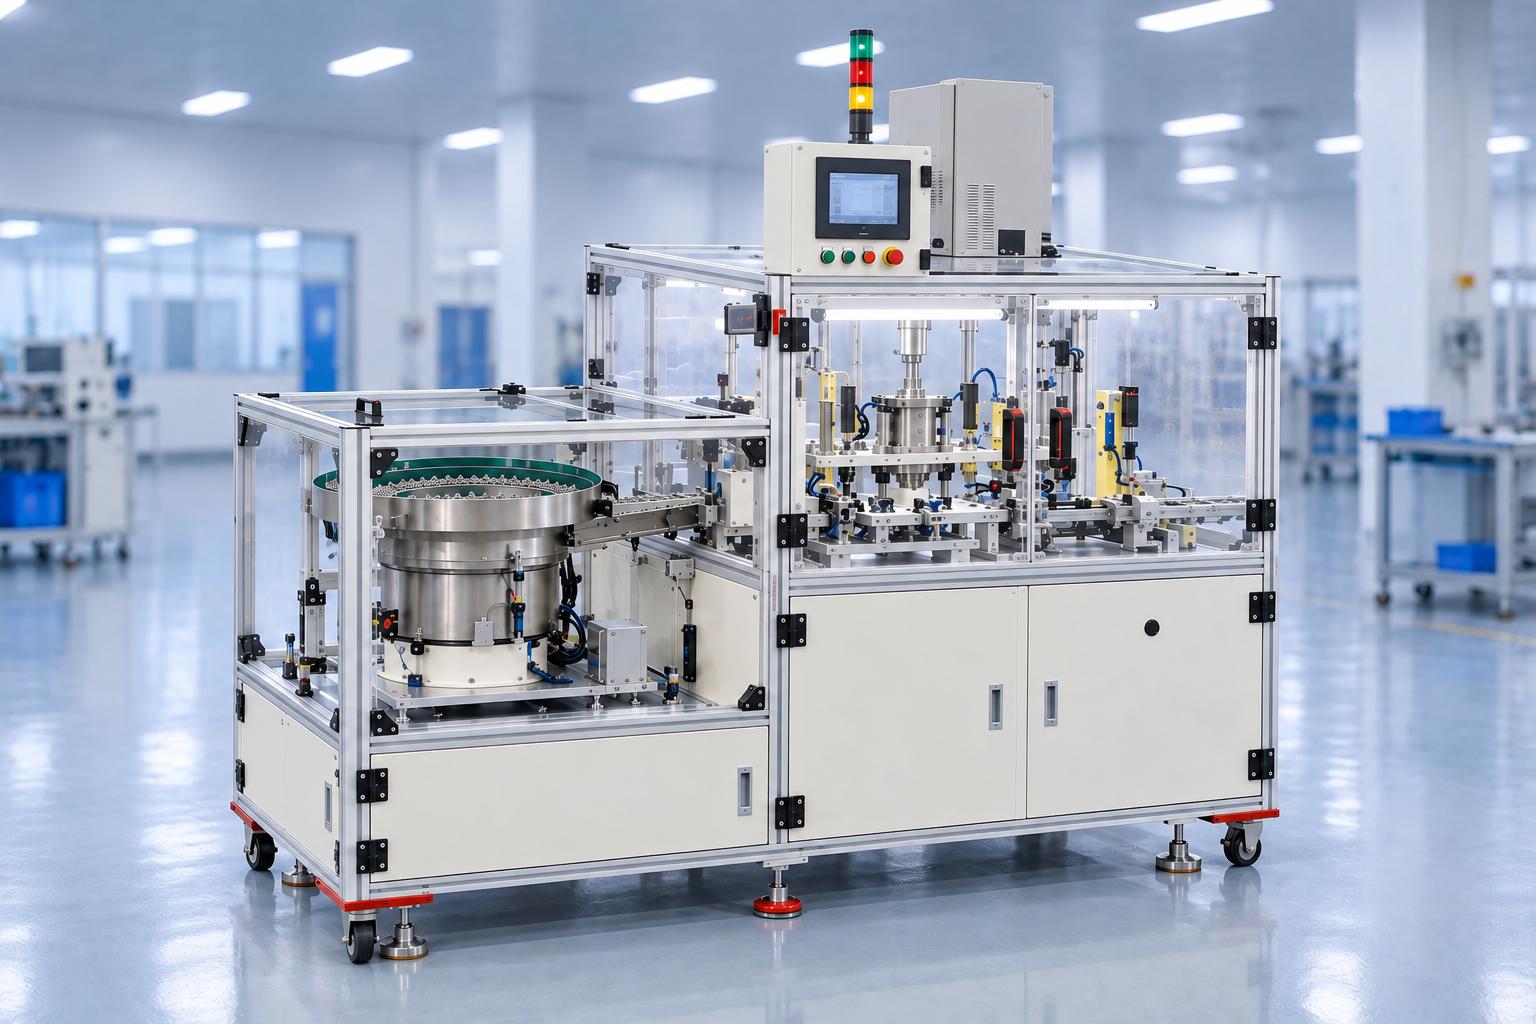
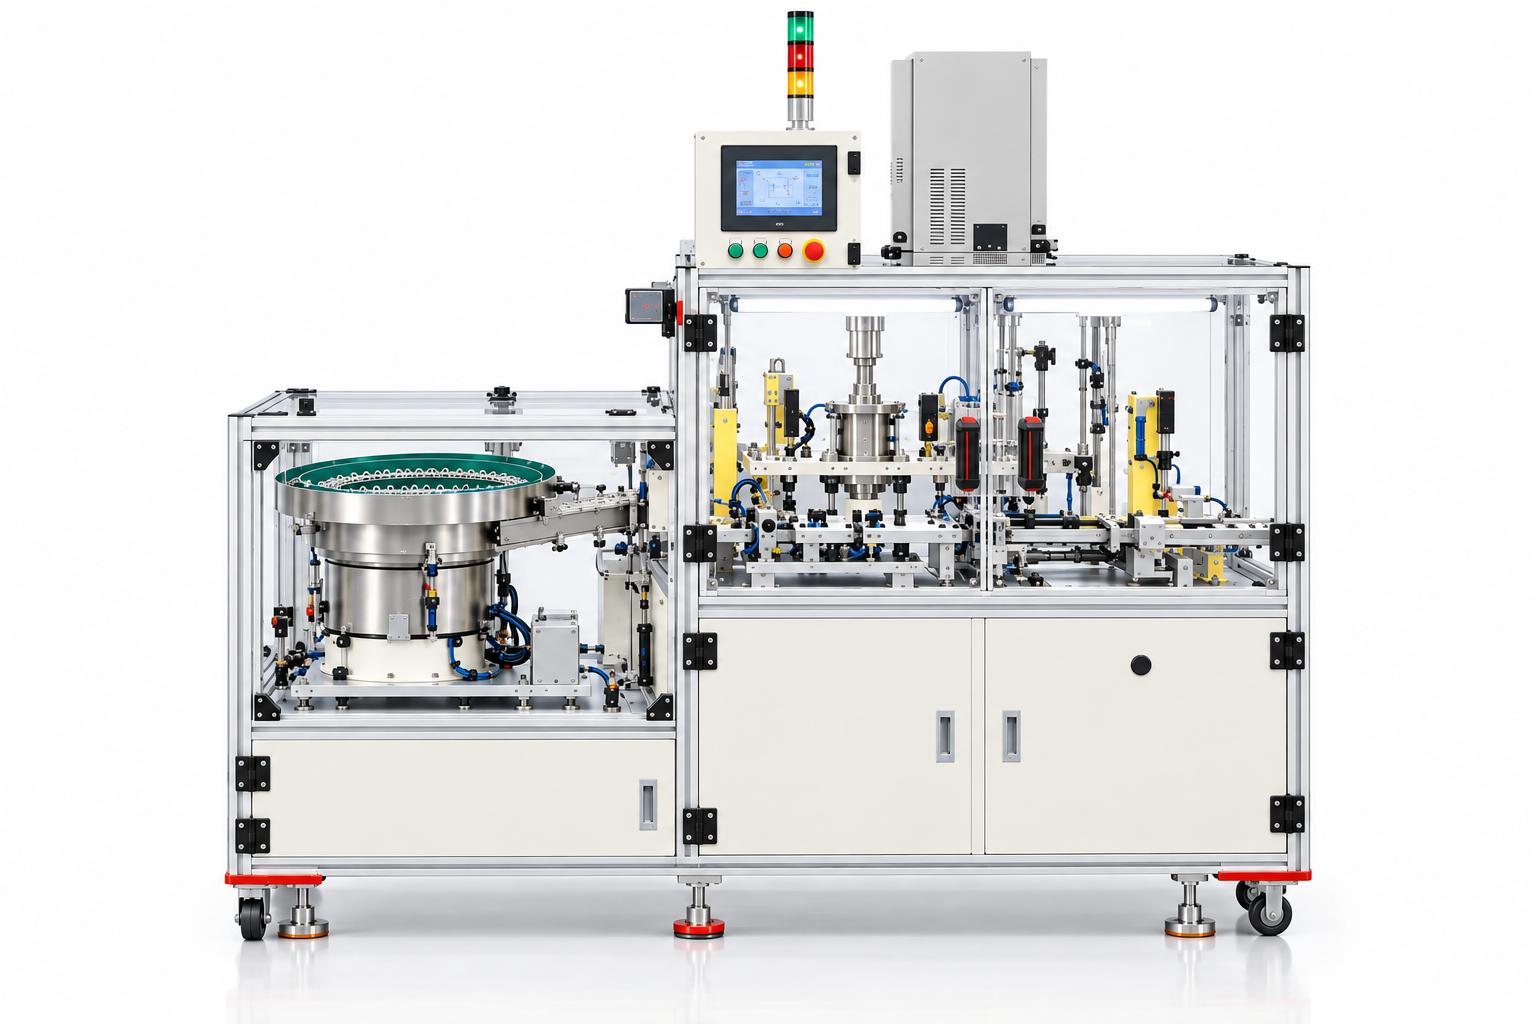
自動部品曲げ・組立機
自動部品曲げ・組立機は、部品の供給、成形、組立を自動で順次行う必要がある製品向けの専用設備です。部品の自動供給、接着剤の塗布、画像検査、部品の供給・曲げ加工、主要部品への圧入・組立、組立後の高さ測定、良品・不良品の自動選別など、複数の工程を1つの自動サイクルに統合しています。
本設備は、製品ごとの要求に応じて設計・製作されます。主要部品の形状、曲げ加工する部品の寸法、接着剤の塗布位置、圧入力および圧入ストローク、測定・検査基準、治具、製品の搬送方式などは、それぞれの生産ラインの製造工程に合わせて調整することが可能です。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
製品説明

自動部品曲げ・組立機は、部品の供給、成形、組立を自動で順次行う必要がある製品向けの専用設備です。部品の自動供給、接着剤の塗布、画像検査、部品の供給・曲げ加工、主要部品への圧入・組立、組立後の高さ測定、良品・不良品の自動選別など、複数の工程を1つの自動サイクルに統合しています。本設備は、製品ごとの要求に応じて設計・製作されます。主要部品の形状、曲げ加工する部品の寸法、接着剤の塗布位置、圧入力および圧入ストローク、測定・検査基準、治具、製品の搬送方式などは、それぞれの生産ラインの製造工程に合わせて調整することが可能です。それでは、複数の工程を統合した自動部品曲げ・組立機は、どのような産業分野で活用され、どのような原理で動作するのでしょうか。この記事では、CNC VINA とともに、これらの内容について詳しく解説します。
自動部品曲げ・組立機が工業生産にもたらすメリット
本設備は、部品の位置決め、組立順序、組立後の品質を厳密に管理する必要がある組立ラインに適しています。特に、複数の細かな工程を1つの連続した自動サイクルに統合する必要がある大量生産に適しています。
-
正確な位置決めが求められる主要部品や電気機械部品の組立における、部品の曲げ加工および組付け。
-
圧入、位置決め、または機械的な固定の前に接着剤の塗布が必要な部品の組立。
-
機械、電気機械、産業用部品、および組立後の検査が必要なユニットの生産ラインへの適用。
-
量産部品の供給、位置決め、圧入・組立、OK/NG判定工程の自動化。
-
制御信号を介して前後工程の設備と接続し、連続的な自動組立ラインを構築することが可能です。

部品曲げ・組立機の構造と主な機能ユニット
自動部品供給ユニット
主要部品は、振動式パーツフィーダーと供給レールによって、ワーク受け取り位置まで自動供給されます。製品検出センサーがワークの有無と位置を確認し、部品が正しい位置に配置された場合にのみ、次の工程へ進むように制御します。
製品搬送ユニット
直線搬送機構や昇降機構によって、ワークを中間位置、接着剤塗布、検査、部品組立の各ステーションへ搬送します。各機構の動作は位置検出センサーと連動しており、機構同士の衝突を防止します。
接着剤塗布ユニット
ワークを所定の位置に位置決めした後、接着剤塗布ステーションへ搬送します。接着剤の塗布量、塗布位置、回転動作などは、製造工程の要求に応じて設定でき、部品を組み付ける前に必要な接着層を形成します。
カメラ検査ユニット
接着剤の塗布後、製品はカメラ検査ステーションへ搬送されます。画像検査システムにより、製品の状態や必要な条件を確認し、部品組立工程へ進む前の検査を行います。
部品供給・曲げ加工ユニット
専用の機構によって部品を加工位置まで供給します。2つの曲げ機構が連動して部品を所定の形状に成形し、その後、圧入位置へ搬送します。工程全体を通じて、センサーが部品の有無や各機構の動作状態を監視します。
部品圧入・組立ユニット
成形された部品を所定の位置まで下降させ、主要部品に圧入・組付けします。圧入ユニットは、設定されたストロークと時間に従って動作し、昇降機構やクランプ機構と連動することで、圧入・組立中の製品の安定性を確保します。
製品搬送ロボット・高さ測定ユニット
圧入後、製品は産業用ロボットへ搬送されます。ロボットが製品を高さ測定ステーションへ移送し、高精度測定センサーによって高さを測定します。測定値を事前に設定された基準値および許容公差と比較し、その結果に基づいて製品を選別します。
OK/NG選別ユニット
規格を満たした製品は次工程へ搬送され、不良品は専用トレイへ排出されます。この構成により、設備内で不良品を自動的に分離し、良品との混入を防止します。
制御・安全システム
本設備には、産業用HMIとKeyence、Mitsubishi、Siemens、または顧客指定の同等PLCを組み合わせた制御システムを採用します。手動・自動運転モード、センサーの状態、生産数量、サイクルタイム、異常警報、各種設定パラメータを管理します。
可動部はフレームと透明保護パネルで囲われています。また、安全ドア、非常停止ボタン、エア圧監視機能、タワーランプを備え、設備の運転状態と安全性を管理します。
主な特長
部品供給、接着剤塗布、検査、部品曲げ加工、圧入・組立、測定、選別など、複数の工程を1台の設備に統合しています。
-
振動式パーツフィーダーによる部品の自動供給により、作業者による手動投入作業を削減します。
-
産業用ロボットにより、組立ステーションと測定・検査ステーション間の製品搬送を自動化します。
-
組立前のカメラ検査と、圧入・組立後の高さ測定に対応します。
-
HMI上でサイクルタイム、生産数量、センサーの状態をリアルタイムに監視できます。
-
メンテナンス、位置調整、製品切替時に各機構を確認できる手動運転モードを備えています。
-
部品切れ、ワーク不足、エア圧異常、センサー異常、ロボット異常、安全ドア異常などの警報機能を統合しています。
-
後工程の設備と信号を連携させ、自動組立ラインへの組み込みが可能です。
動作原理
本設備は、一連の工程を連続して実行する自動サイクルで動作します。自動運転モードが有効で、すべての安全条件が満たされると、制御プログラムに従って各ユニットが順次動作します。
-
主要部品を振動式パーツフィーダーからワーク受け取り位置へ自動供給します。
-
搬送機構によってワークを接着剤塗布ステーションへ移送します。
-
接着剤の塗布後、ワークをカメラ検査ステーションへ搬送します。
-
ワークを製品保持用搬送機構の待機位置へ移送します。
-
搬送機構によってワークを圧入・組立ステーションへ移動させます。
-
部品を曲げ加工ユニットへ供給し、要求された形状に成形します。
-
曲げ加工された部品を下降させ、主要部品に圧入・組付けします。
-
圧入後の製品を産業用ロボットへ搬送します。
-
ロボットが製品を高さ測定ステーションへ移送し、組立後の寸法を検査します。
-
規格を満たした製品は次工程へ搬送し、規格外の製品はNGトレイへ排出します。

工程の制御・監視
自動運転モードでは、HMIにサイクルタイム、生産数量カウンター、基準値と比較した測定値、および主要センサーの状態が表示されます。オペレーターは制御停止を実行でき、停止前に各ステーション内にある製品の処理を完了させてから設備を停止できます。
回転速度、回転数、圧入時間、ロボットの位置、測定基準値、許容公差などのパラメータは、アクセス権限に応じて設定画面から変更できます。各パラメータは、実際の製品仕様および製造工程の要求に合わせて設定します。
自動部品曲げ・組立機の技術仕様
| 項目 | 参考仕様 |
| 機械名称 | 自動部品曲げ・組立機 |
| 部品供給方式 | 振動式パーツフィーダー+自動供給レール |
| 統合工程 | ワーク供給、接着剤塗布、カメラ検査、部品曲げ・圧入組立、測定、選別 |
| 電源 | 単相 AC 200~220 V、50 Hz |
| 消費電力 | 約1.5 kW |
| 制御電圧 | DC 24 V |
| エア圧 | 0.4 - 0.6MPa |
| サイクルタイム | 6秒/製品 |
| 部品供給装置の収容数 | 600個 |
| 部品補充間隔 | 10分ごと |
| 設備重量 | 700kg |
| 設備寸法 | L1900 x W900 x H1350 mm |
| 作業エリア高さ | 900mm |
| 品質検査 | カメラ+高さ測定センサー+OK/NG選別 |
| 制御システム | HMI+Keyence、Mitsubishi、Siemens、または同等のPLC |
| 安全対策 | 透明保護カバー、インターロック付き安全ドア、非常停止ボタン、タワーランプ |
注:取扱説明書と全体配置図では、HMI、タワーランプ、補助ユニットの配置によって、外形寸法の算出方法が異なる場合があります。最終的な寸法は、各プロジェクトのレイアウトに基づいて確定します。
主要ユニットのメンテナンス
定期点検の対象には、シリンダー、スライド機構、ロボット、モーター、振動式パーツフィーダー、電気制御盤、押しボタン、電気配線、エア配管、各種センサーが含まれます。
制御盤および加工エリアを定期的に清掃し、エア漏れ、機械的なガタつき、異常発熱、センサー信号、安全ドアの作動状態を確認する必要があります。
よくある質問
部品を自動供給できますか?
はい。標準的な構成では、振動式パーツフィーダーと供給レールを使用し、部品をワーク受け取り位置まで自動搬送します。
どのような工程を実行できますか?
部品供給、接着剤塗布、カメラ検査、部品供給・曲げ加工、主要部品への圧入・組立、高さ測定、OK/NG選別を実行できます。
圧入・組立後の製品検査に対応していますか?
はい。ロボットが製品を高さ測定ステーションへ搬送し、測定結果を事前に設定された基準値および許容公差と比較したうえで選別します。
自動生産ラインに組み込むことはできますか?
はい。前工程または後工程の設備と信号をやり取りすることで、製品搬送や生産ラインの稼働状態を同期させることが可能です。
どのメーカーのPLCを使用していますか?
PLCはプロジェクトの仕様に応じて選定します。CNC VINAでは、Keyence、Mitsubishi、Siemens、または同等の制御機器を採用しています。
サイクルタイムはどのくらいですか?
図面上の参考仕様では、サイクルタイムは約6秒/製品です。実際のサイクルタイムは、工程数、製品仕様、検査基準によって異なります。
部品や主要部品の寸法を変更できますか?
設計範囲内であれば変更可能です。治具、供給ユニット、曲げ・圧入機構、制御プログラム、測定基準などは、実際の製品仕様に合わせて設計します。
CNC VINAの自動部品曲げ・組立機
CNC VINAは、産業用のオーダーメイド自動組立機の設計・製作を行っています。
自動部品曲げ・組立システムでは、ワーク供給、接着剤塗布、検査、曲げ・圧入組立、ロボット搬送、測定・検査の各ユニットを実際の製品仕様に合わせて配置し、各工程が連動する自動サイクルを構築します。これにより、それぞれの生産ラインに求められる生産性と品質基準に対応します。