 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

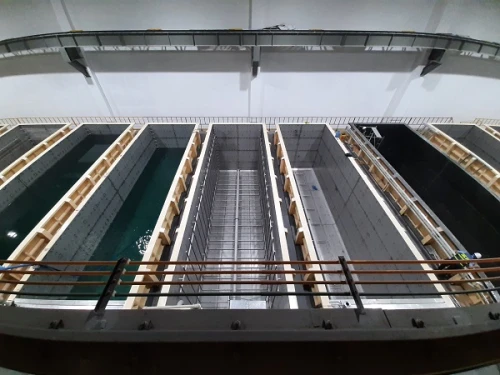
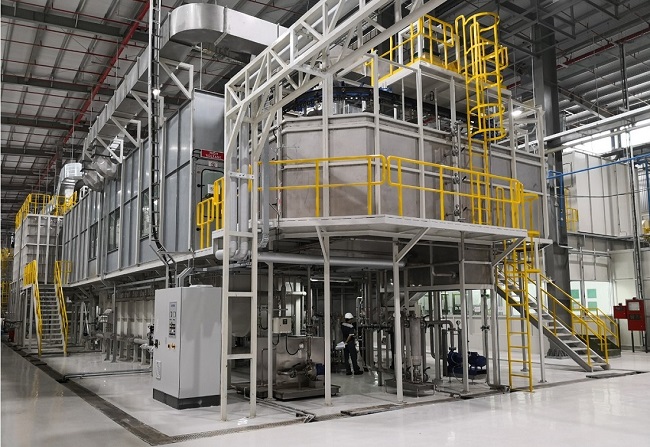
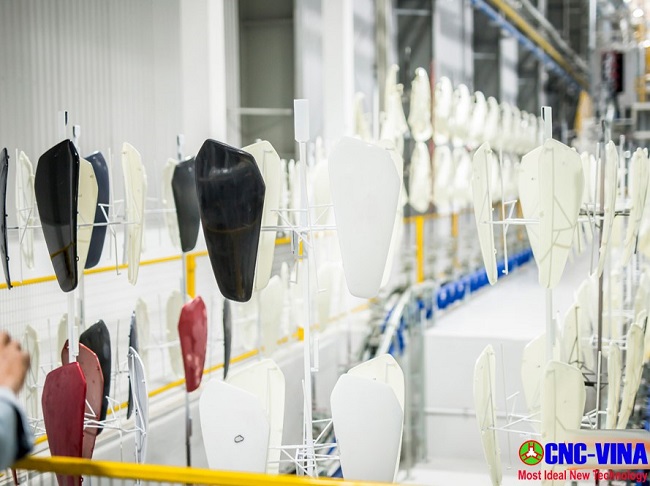
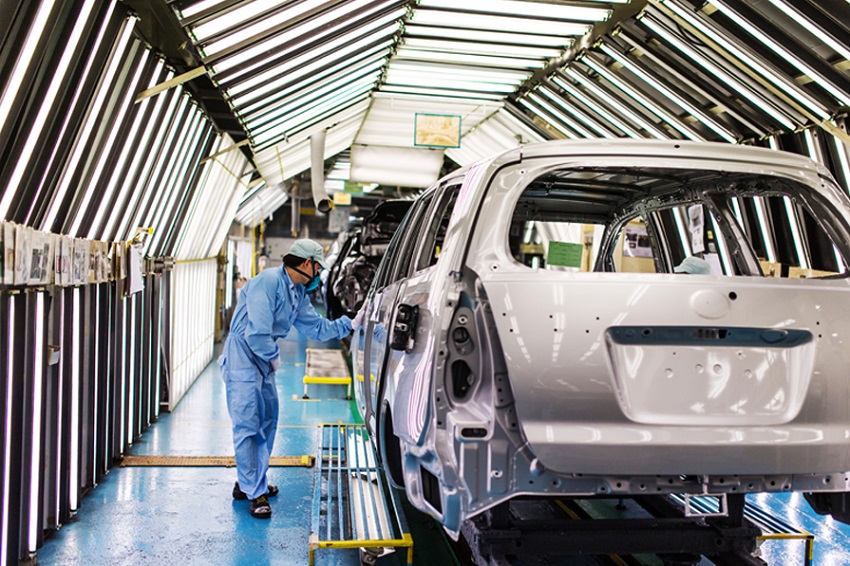
塗料乾燥炉は、製品上の完成した塗料層を処理するために使用されます。塗装炉の運転は、自動車、バイク、エレクトロニクス、消費財などの幅広い分野で応用される特殊なプロセスです。
適切な塗装ライン乾燥オーブンを選択すると、大幅なコストと製品の完成時間を節約できます。既存企業の両自動塗装ラインの大幅な生産性向上に貢献します。
塗料乾燥炉の設計に関するアドバイスが必要な場合は、以下にお問い合わせください。
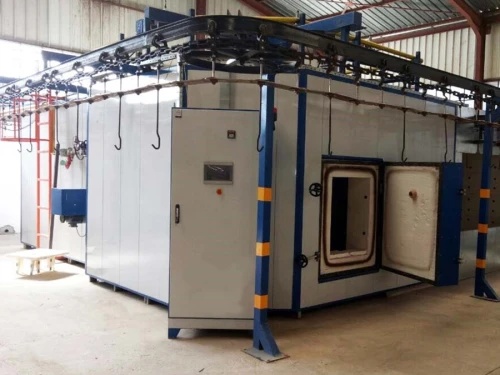
塗料乾燥炉は、製品上の完成した塗料層を処理するために使用されます。塗装炉の運転は、自動車、バイク、エレクトロニクス、消費財などの幅広い分野で応用される特殊なプロセスです。
適切な塗装ライン乾燥オーブンを選択すると、大幅なコストと製品の完成時間を節約できます。既存企業の両自動塗装ラインの大幅な生産性向上に貢献します。
塗料乾燥炉の設計に関するアドバイスが必要な場合は、以下にお問い合わせください。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
塗装ライン用乾燥炉は、前処理および塗装工程を経た製品の塗膜を加熱・乾燥・焼付けするために使用される設備です。塗装方式、製品の材質、要求される技術仕様に応じて、乾燥炉は処理温度、滞留時間、熱風循環方式などを適切に設計する必要があります。熱風の循環・分配システムによって乾燥ゾーン内の温度を比較的均一に保つことで、製品全体の塗膜を安定して処理することができます。
自動化された工業用塗装ラインでは、乾燥炉は通常、コンベヤや搬送システムと連動し、設定された滞留時間に従って製品を加熱ゾーン内へ搬送します。乾燥炉の構成には、乾燥室、加熱システム、循環ファン、熱風分配ダクト、断熱構造、温度制御システムなどが含まれます。塗装ライン用乾燥炉の選定・設計においては、塗料の種類、製品寸法、生産能力、搬送方式、必要な処理温度などを総合的に考慮し、塗装ライン全体の安定した効率的な運用を実現することが重要です。
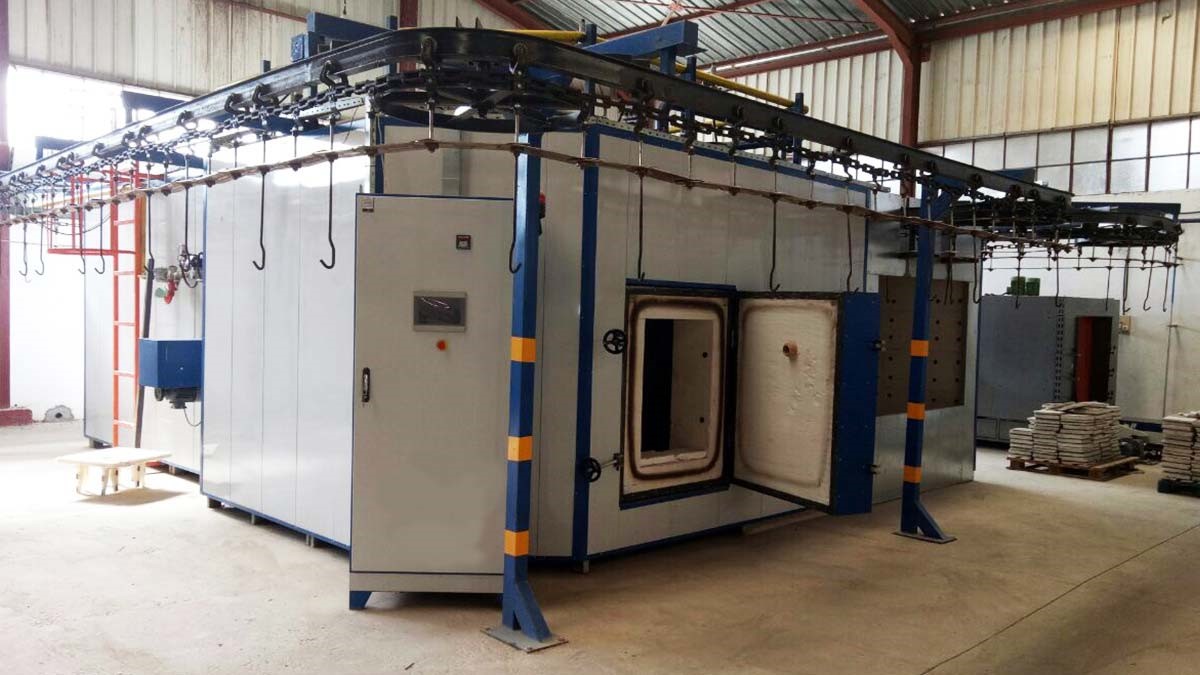
塗装ライン用乾燥炉は、塗料の種類、製品の材質、要求される技術仕様に応じて、処理温度と処理時間を適切に制御できるよう設計されています。加熱システムに循環ファンや熱風分配機構を組み合わせることで、乾燥ゾーン内の温度条件を安定して維持し、製品表面の塗膜をより均一に乾燥または硬化させることができます。これは、製品間および生産サイクル間で安定した塗装品質が求められる塗装ラインにおいて重要な要素です。コンベヤや自動搬送システムと連動させることで、乾燥炉は設定された搬送速度に従って連続運転することができ、製品の処理ゾーン内での滞留時間も適切に管理できます。炉の長さ、処理温度、コンベヤ速度、生産能力を適切に組み合わせることで、必要以上に処理時間を延ばすことなく、乾燥工程を効率的に最適化できます。特に高生産能力のラインでは、この連続運転によって生産性を維持し、乾燥工程が生産サイクル全体に与える影響を抑えることができます。
また、温度制御に加えて、炉の適切な断熱構造によって外部への熱損失を抑制し、エネルギー効率を向上させることができます。さらに、温度センサー、制御装置、監視装置、警報機能、非常停止機能などを組み込むことで、運転状態の管理と安全性の向上を図ることができます。プロジェクトごとの要求仕様に応じて、乾燥炉を塗装、乾燥、冷却、搬送などの各工程と連携させ、統合された生産ラインとして構成することも可能です。
粉体塗装ライン用乾燥炉は、製品の洗浄、前処理、粉体塗装が完了した後、塗膜を加熱・硬化させるために使用されます。製品が乾燥炉の加熱ゾーンに入ると、適切な温度条件まで加熱され、粉体塗料が溶融して製品表面に均一に広がり、その後、塗料システムに応じた硬化反応が進行します。
熱硬化性粉体塗料の場合、硬化プロセスは製品自体の実際の温度と、適切な温度条件を維持する時間に左右されます。そのため、乾燥炉には、未硬化や過度な加熱処理を防ぐため、温度、熱風の分配、製品の滞留時間を適切に制御する能力が求められます。
乾燥炉の構成には、炉体、断熱構造、加熱システム、循環ファン、熱風分配システム、温度制御装置などが含まれます。コンベヤと連動させることで、製品を設定した搬送速度で加熱ゾーン内へ連続的に搬送し、塗装ラインの生産能力や生産サイクルに合わせて処理することができます。
工業用粉体塗料は、一般的に熱硬化性粉体塗料と熱可塑性粉体塗料に分類されます。加熱による硬化が必要な粉体塗装ラインでは、熱硬化性塗料としてエポキシ、ポリエステル、エポキシ・ポリエステル、その他の適切な樹脂系をベースに、硬化剤や各種添加剤を組み合わせた粉体塗料が使用されます。
製品表面に塗布された粉体塗料は、その後、乾燥炉に搬送されて加熱されます。熱の作用によって粉体が溶融し、製品表面に連続した塗膜を形成します。その後、硬化反応が進行することで、使用する塗料システムに応じた機械的・物理的特性を持つ塗膜が形成されます。
乾燥炉の温度条件は、塗料メーカーが提供する技術仕様に基づいて設定する必要があります。塗装ラインを設計する際には、炉内の空気温度だけを基準とするのではなく、製品自体の昇温速度や、要求される温度条件を維持する実際の保持時間についても考慮することが重要です。
塗装ライン用乾燥炉は、塗料の種類、製品の材質、要求される技術仕様に応じて、処理温度と処理時間を適切に制御するために設計されています。加熱システム、循環ファン、熱風分配機構を組み合わせることで、乾燥ゾーン内の温度条件を安定して維持し、製品表面の塗膜をより均一に乾燥または硬化させることができます。
コンベヤや自動搬送システムと連動させることで、製品をあらかじめ設定した搬送速度と運転サイクルに従って乾燥炉内へ連続的に搬送できます。乾燥ゾーンの長さ、処理温度、コンベヤ速度、滞留時間を適切に設定することで、特に大量生産ラインにおいて、乾燥工程を含む生産サイクル全体を効率的に最適化できます。
さらに、適切な断熱構造を採用することで、外部への熱損失を抑制し、エネルギー効率を向上させることができます。乾燥炉には、温度センサー、制御装置、監視システム、警報機能、非常停止機能などを組み込むことも可能であり、安定した安全な運転をサポートします。
塗装ライン用乾燥炉は、塗膜の乾燥または硬化に適した温度条件を生成・維持するため、複数の機器・構成部品を組み合わせて構成されます。塗料の種類、製品寸法、生産能力、搬送方式、工場内の設置スペースなどに応じて、乾燥炉はさまざまな仕様・構成で設計することができます。
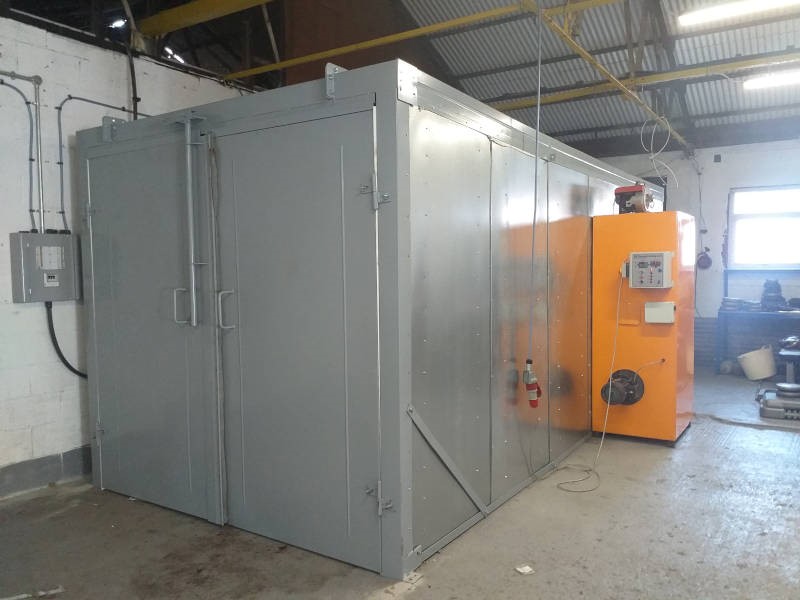
乾燥炉の炉壁には、一般的に多層構造と適切な断熱材が採用され、炉内部から外部環境への熱伝達を抑制します。炉壁の断熱性能は、運転中の温度安定性、熱損失量、エネルギー効率に直接影響します。断熱材の種類および厚さは、使用温度、炉の構造、各プロジェクトの要求仕様に基づいて選定する必要があります。
加熱システムは、炉内の空気を要求される処理温度まで昇温するために必要な熱量を供給します。炉の規模や運転条件に応じて、電気、ガス、その他の適切な加熱方式を使用できます。加熱能力は、乾燥ゾーンの寸法、製品重量、生産能力、要求温度、加熱時間、システムからの熱損失などを考慮して算出する必要があります。
循環ファンは熱風を処理エリア内に送り、炉内に適切な気流を形成します。ダクト、熱風分配口、還気経路などを適切に配置することで、気流の方向と風量を制御し、乾燥ゾーン内の各位置における温度差を抑制します。大型製品や複雑な形状の製品を処理する場合には、適切な熱伝達を確保するため、気流の計算をより慎重に行う必要があります。
自動塗装ラインでは、製品をコンベヤ、吊り下げ式搬送システム、または製品に適した搬送機構によって乾燥炉内へ搬送するのが一般的です。搬送速度は、炉の長さおよび要求される処理時間と連動して設定する必要があります。また、コンベヤ、吊りフック、治具などの構造は、製品重量、使用温度、製品形状に適合し、安定した搬送を実現できる仕様とする必要があります。
炉の入口・出口部分は、製品を炉内へ投入し、処理後の製品を搬出する方式に応じて設計されます。構成に応じて、扉、エアカーテン、ヒートカーテン、その他の構造的な対策を採用し、炉内部と外部環境との熱交換を抑制します。入口・出口部分を適切に管理することは、処理ゾーン内の安定した温度条件を維持することにもつながります。
乾燥炉には、加熱プロセスを制御するため、温度センサー、制御装置、監視装置、警報機能などを組み込むことができます。安全システムには、非常停止、異常温度警報、加熱システムに関連する各種保護機構などを搭載できます。具体的な構成は、使用する熱源、運転方式、各塗装ラインの安全要求に応じて設計する必要があります。
塗装ライン用乾燥炉は、加熱システムから炉内の空気へ熱を伝え、その後、空気から製品および製品表面の塗膜へ熱を伝達することによって作動します。設計仕様に応じて、製品への熱伝達には対流、放射、または複数の熱伝達方式を組み合わせた方法が使用されます。工業用乾燥炉では、処理ゾーン内の熱風を積極的に循環・分配するため、強制対流方式が一般的に採用されています。 製品が炉内に入ると、乾燥または硬化に必要な条件に達するまで製品温度が徐々に上昇します。熱硬化性粉体塗料の場合、加熱によって粉体が溶融し、製品表面に均一に広がった後、硬化反応が進行して完成した塗膜が形成されます。実際の処理条件は塗料システムの技術仕様に従う必要があり、製品自体の温度と、要求される温度条件を維持する時間に基づいて評価することが重要です。 製品が必要な温度または処理時間に達していない場合、塗膜が十分に硬化せず、密着性や塗膜の機械的特性に影響を及ぼす可能性があります。一方、推奨範囲を超える温度や処理時間で加熱した場合も、塗膜の色や品質に影響する可能性があります。そのため、乾燥炉の設計では、制御装置の設定温度だけでなく、温度の均一性、温度制御性能、製品の滞留時間を重視する必要があります。
自動塗装ラインでは、製品が次工程へ移る前に必要な処理時間を確保できるよう、コンベヤ速度、乾燥ゾーンの長さ、運転温度を総合的に計算する必要があります。これらは、炉の寸法、加熱能力、熱風循環システムの構成を決定するための重要な基礎となります。
対流式乾燥炉は、熱風によって製品へ熱を伝達します。工業用システムでは、自然対流または強制対流によって熱を伝達でき、循環ファンを使用することで炉内の各エリアへ熱風を積極的に供給します。 強制対流式乾燥炉では、加熱された空気をファンによって熱風分配システムへ送り、処理ゾーンに供給した後、回収して再循環させます。風量、気流方向、熱風分配口の位置を適切に制御することで、炉内の熱分布を改善できます。これは、異なるサイズや形状の製品を処理する場合に特に重要です。
対流式乾燥炉は、製品を連続的に処理でき、コンベヤとの統合も容易であることから、工業用塗装ラインで広く使用されています。ただし、熱伝達性能は、温度、風量、エアダクトの設計、滞留時間、製品特性など、複数の要因に左右されます。そのため、すべての塗装ラインに同一の構成を適用するのではなく、実際の運転条件に基づいてシステムを設計する必要があります。
赤外線乾燥炉は、赤外線放射によって熱エネルギーを製品表面および塗膜へ直接伝達します。対流方式とは異なり、炉内の空気全体を加熱することに完全に依存しないため、適切なエリアや工程において短時間で加熱する方式として使用できます。
塗装ラインでは、製品特性や処理要求に応じて、赤外線システムを主加熱方式として使用することも、対流方式と組み合わせることも可能です。この方式の効果は、放射源と製品との距離、表面の赤外線吸収特性、製品形状、加熱エレメントの配置などに左右されます。
複雑な形状の製品や、内部まで均一に熱を伝える必要がある製品では、赤外線源の配置を慎重に検討する必要があります。そのため、赤外線乾燥炉の選定では、赤外線方式が常に対流方式より高速または省エネルギーであると仮定するのではなく、実際の試験結果と具体的な技術要求に基づいて判断することが重要です。
複合乾燥炉は、対流方式と赤外線放射方式を同時または段階的に使用する加熱システムです。この構成により、それぞれの熱伝達方式の特性を活用できます。例えば、赤外線によって製品を迅速に加熱し、対流によって処理ゾーン内の安定した温度条件を維持するといった運用が可能です。
複合方式は、多段階の加熱サイクルを必要とする塗装ラインや、熱伝達特性が複雑な製品に適しています。一方で、設備構成は一般的な単一方式より複雑になるため、加熱能力、気流、赤外線源の配置、温度、処理時間などを総合的に設計する必要があります。
したがって、対流方式、赤外線方式、または複合方式の選定は、塗料の種類、基材、製品寸法、生産能力、塗膜品質に対する要求、塗装ラインの運転条件などを総合的に考慮して決定する必要があります。
粉体塗装ライン用乾燥炉は、製品の表面処理および粉体塗装後に、粉体塗膜を加熱・硬化させるために使用されます。製品が乾燥ゾーンに入ると加熱され、粉体が溶融して表面に均一に広がり、その後、塗料システムに応じた硬化反応が進行します。
熱硬化性粉体塗料は、一般的にベース樹脂、硬化剤、顔料、適切な添加剤などによって構成されています。必要な温度条件に達すると、塗膜中の各成分が架橋反応を起こし、塗料システムに応じた機械的・化学的特性を持つ塗膜を形成します。
硬化条件は、塗料メーカーが提供する技術仕様に基づいて決定する必要があります。炉内の空気温度だけが管理対象となるわけではなく、製品自体の実際の温度および製品が要求温度条件に保持される時間も重要な要素です。
適切に構成された乾燥炉を使用することで、粉体塗膜の硬化プロセスをより安定して管理できます。特に連続生産ラインでは、コンベヤシステムと組み合わせることにより、計算された滞留時間に従って製品を処理ゾーン内へ搬送でき、手作業への依存を抑えながらラインの生産性を維持することができます。 適切な熱風循環および温度制御システムは、炉内の各位置における温度差を抑制します。これにより、製品の処理ムラが発生するリスクを低減し、塗料システムで要求される色調、光沢、その他の塗膜特性を安定して維持することにつながります。
さらに、適切な断熱構造と熱風の回収・再循環方式を採用することで、運転中の熱損失を低減できる場合があります。実際の性能は、炉の設計、熱源、生産能力、各塗装ラインの運転条件によって異なります。
水性塗装ライン用乾燥炉は、塗装工程後の塗膜に残っている水分または溶剤を除去するために使用されます。具体的な処理条件は、塗料システムの特性および工程条件によって異なります。粉体塗装用の硬化炉とは異なり、水性塗料用乾燥炉の温度と処理時間は、塗料の組成、塗膜厚さ、製品材質、乾燥後に求められる品質などを考慮して決定する必要があります。 乾燥炉には、熱損失を抑制するため、多層構造の炉壁と適切な断熱材を採用することができます。炉内では循環ファンによって熱風を処理エリアへ分配し、より安定した温度条件を維持します。自動塗装ラインでは、計算された滞留時間に従って、コンベヤまたは吊り下げ式搬送システムによって製品を炉内へ搬送できます。
水性塗料の種類や工程要求によっては、乾燥時に発生する水分、溶剤蒸気、その他の揮発性物質を適切に管理するため、給気・排気システムを追加する必要があります。具体的な構成は、塗料材料の仕様およびプロジェクトの安全要求に基づいて決定する必要があります。
適切に設計された乾燥炉は、水性塗料の温度条件と処理時間を適切に管理し、次工程へ移る前の塗膜を安定して乾燥させることをサポートします。また、熱風の循環および適切な熱分配システムにより、製品上の各位置における乾燥条件の差を抑制できます。 コンベヤと統合することで、乾燥炉は生産サイクルに従って連続運転でき、工程間の待ち時間を短縮し、生産性の向上をサポートします。温度、風量、滞留時間を適切に管理することで、各バッチまたは生産サイクル間における塗膜品質の安定化にもつながります。
製品寸法は、乾燥炉の有効寸法を決定するための基本的な条件です。製品の長さ、幅、高さだけでなく、製品と炉壁、熱風分配システム、同一サイクル内の他製品との間に必要なクリアランスについても考慮する必要があります。複雑な形状の製品では、吊り下げ方法や製品の向きも、気流や熱伝達性能に影響します。
製品重量は、製品を必要な処理条件まで昇温するために必要な熱量に影響します。同時に、コンベヤ、吊り下げ装置、治具などにかかる総荷重を計算し、適切な搬送機構を選定する必要があります。重量の大きい製品では、荷重、加熱能力、搬送速度についてより詳細な検討が必要となります。
要求される生産能力は、乾燥炉の長さおよび構成を決定する重要なパラメータの一つです。連続ラインでは、1時間あたりの処理製品数、製品間の間隔、コンベヤ速度を明確にする必要があります。これらの条件から必要な滞留時間と、それに対応する乾燥ゾーンの長さを算出できます。
塗料システムごとに乾燥または硬化条件は異なります。そのため、乾燥炉を設計する際には、塗料の種類、塗装方法、塗膜厚さ、塗料メーカーが指定する処理条件を明確にする必要があります。これらは、運転温度、滞留時間、熱伝達方式、加熱能力を選定するための基礎となります。
設計温度は、製品および塗料システムに必要な処理条件を満たす必要があります。設定温度だけでなく、乾燥ゾーン内の各位置における温度均一性も評価し、製品への熱処理が不均一になることを抑制する必要があります。大型炉では、ファン、熱風分配口、還気ダクト、熱源の配置を慎重に計算する必要があります。
搬送方式は、乾燥炉の寸法および構造に直接影響します。製品の特性に応じて、チェーンコンベヤ、オーバーヘッドコンベヤ、ローラーコンベヤ、専用搬送機構などを使用できます。製品が乾燥ゾーンを出る前に必要な処理条件へ到達できるよう、搬送速度は炉内の滞留時間と連動して設定する必要があります。
塗料の種類および工程条件によっては、乾燥炉に外気供給、排気、または空気循環システムが必要となる場合があります。気流設計は処理要求を満たすと同時に、外部環境が炉内の温度条件に与える影響を抑制する必要があります。乾燥工程で蒸気や揮発性物質が発生する塗料システムでは、設計段階から換気および安全要求を考慮することが重要です。
炉体構造は、運転条件下で十分な耐熱性、適切な気密性、熱損失を抑制する性能を備える必要があります。断熱材は、使用温度および各プロジェクトの要求仕様に基づいて選定します。熱性能だけでなく、設備の設置、点検、清掃、メンテナンスを容易に行える構造とすることも重要です。
加熱源には、工場の条件に応じて電気、ガス、その他の適切な方式を使用できます。選定においては加熱能力だけでなく、エネルギーコスト、供給インフラ、設置条件、温度制御要求、生産特性なども考慮する必要があります。加熱能力は炉の寸法だけを基準とせず、実際の熱負荷に基づいて算出する必要があります。
熱風循環システムは、炉内の熱分布に直接影響します。ファン、ダクト、熱風分配口、還気経路を適切に配置し、製品エリアを通過する安定した気流を形成する必要があります。複雑な形状の製品では、気流方向を分析することで、温度が過度に低いまたは高い領域の発生を抑制できます。
制御システムは、設定温度を維持するとともに、オペレーターが炉の運転状態を監視できるようにする必要があります。自動化レベルに応じて、温度センサー、制御装置、操作画面、警報機能、データ記録機能などを組み込むことができます。連続ラインでは、温度制御を製品の滞留時間およびコンベヤ速度の監視と連動させることが重要です。
乾燥炉は単独で運転するものではなく、通常、前後工程である前処理、塗装、冷却、搬送などと統合されます。そのため、炉の入口・出口位置、コンベヤ高さ、搬送速度、荷重、メンテナンススペースなどを総合的に設計する必要があります。適切な構成により、工程間の停止ポイントを減らし、連続した生産サイクルを維持できます。
安全対策は設計段階から検討する必要があり、加熱システムの保護、異常温度警報、非常停止、使用する熱源に応じた保護機構などが含まれます。また、ファン、加熱装置、センサー、エアダクト、断熱材などを容易に点検できる構造とすることも重要です。メンテナンス性に配慮した設計は、設備停止時間の短縮と長期的な運転性能の維持に役立ちます。
乾燥炉の能力は、生産量、製品重量、処理温度、要求される滞留時間に基づいて決定する必要があります。能力が不足した炉を選定すると、生産サイクルの要求を満たせない可能性があります。一方、過剰な能力を持つ設備は、初期投資および運転コストの増加につながる可能性があります。そのため、加熱能力と乾燥ゾーンの寸法は、実際のライン生産能力と連動して計算する必要があります。
乾燥炉のエネルギー消費量は、加熱源、断熱構造、空気循環能力、扉の開閉頻度、製品負荷などによって異なります。断熱性能の最適化、気流の適切な制御、入口・出口部分からの熱損失の低減によって、エネルギー効率を向上させることができます。連続運転を行う塗装ラインでは、設備構成を選定する段階からエネルギーコストを考慮することが重要です。
乾燥炉は、加熱、空気循環、温度制御性能を維持するため、定期的な点検を行う必要があります。ファン、モーター、センサー、加熱装置、ダクト、断熱材などの各部品は、適切なメンテナンス計画に従って点検する必要があります。定期的な清掃および点検を行うことで、異常の兆候を早期に発見し、設備トラブルを抑制するとともに、塗装ラインの安定した運転を維持できます。
塗装ライン用乾燥炉を選定する際には、製品の種類、寸法、重量、塗料の種類、処理温度、処理時間、要求生産能力、搬送方式などを総合的に検討する必要があります。これらの条件は、乾燥ゾーンの寸法、加熱能力、熱風循環システムの構成、コンベヤ速度を直接決定する重要な要素です。
技術仕様に加えて、エネルギー効率、メンテナンス性、自動化レベル、既存ラインとの統合方法についても評価する必要があります。適切なシステムは、製品に必要な処理条件を満たすだけでなく、実際の生産環境において安定した運転を実現できるものでなければなりません。
CNC-VINAは、製品の種類、塗装技術、生産能力、処理温度、搬送方式など、各プロジェクトの実際の要求に基づいて塗装ライン用乾燥炉を設計・製造しています。システムは、塗装ラインの自動化レベルに応じて、断熱炉体、加熱システム、循環ファン、熱風分配ダクト、コンベヤ、制御システムなどを組み合わせて構成できます。
設計段階では、製品寸法、滞留時間、温度均一性、搬送荷重、メンテナンス性、設置スペースなどを総合的に検討します。乾燥炉は、前処理、塗装、乾燥、冷却、搬送などの各工程と統合し、生産要求に応じた一貫した塗装ラインとして構築することが可能です。
塗装ライン用乾燥炉は、工業用塗装ラインにおける塗膜の乾燥および硬化性能を左右する重要な設備の一つです。乾燥炉の選定・設計では、塗料の種類、製品材質、寸法、生産能力、処理温度、滞留時間、搬送方式、温度均一性に対する要求など、複数の要素を総合的に考慮する必要があります。これらの条件を適切に組み合わせることで、乾燥炉は安定して稼働し、生産ラインの要求に対応することができます。
産業用自動化システムおよび生産ラインの設計・製造・統合に関する経験を活かし、CNC-VINAは製品仕様、生産能力、実際の工場レイアウトに応じた塗装ライン用乾燥炉のコンサルティングおよび導入を行っています。加熱システム、熱風循環、断熱構造、コンベヤ、制御システムに至るまで、各設備を総合的に検討し、それぞれの企業の生産工程に適したソリューションを構築します。
ベトナム・テクノロジー・アプリケーション&CNC株式会社
工場: ベトナム・ハノイ市・ダンフオン郡・ドンタップ社・ソンカン工業地区
オフィス: Rox Tower Goldmark City, 136 Ho Tung Mau通り, Phu Dien区, ハノイ市, ベトナム
電話: +84 916 639 355 / +84 915 744 664
Webサイト: https://cncvina.com.vn/ | https://cncviname.com.vn/
メール: Sales01@cncvina.com.vn | Sales04@cncvina.com.vn