 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

CNC-VINA気密検査治具、ご要望に応じた製品の気密検査ソリューション。
機械製品、自動車、バイク、家電などの気密検査用治具・治具。簡単、シンプル、柔軟な操作。テスト結果は正確で信頼性があります。
検査治具、カスタマイズされた製品検査治具、自動化ソリューションが必要なお客様は、アドバイスとサポートについてお問い合わせください。
CNC-VINA気密検査治具、ご要望に応じた製品の気密検査ソリューション。
機械製品、自動車、バイク、家電などの気密検査用治具・治具。簡単、シンプル、柔軟な操作。テスト結果は正確で信頼性があります。
検査治具、カスタマイズされた製品検査治具、自動化ソリューションが必要なお客様は、アドバイスとサポートについてお問い合わせください。
VIETNAM CNC & TECHNOLOGY APPLICATION JOINT STOCK COMPANY
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
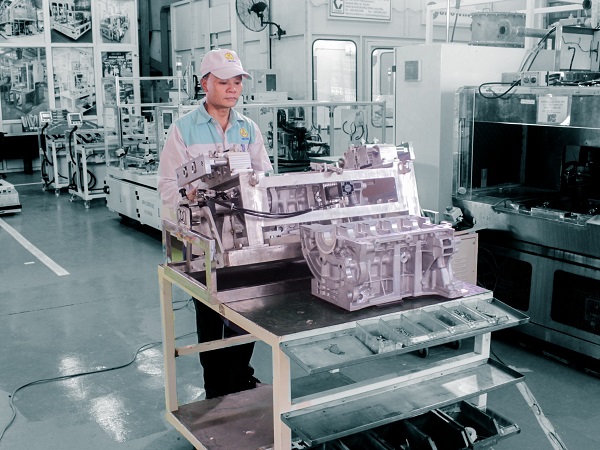
空気圧式気密検査治具は、CNC-VINAがさまざまな製造分野向けに設計・製作している検査ソリューションの一つです。特に、エンジン、組立部品、プラスチックボトル、中空製品、プラスチック射出成形金型、ブロー成形金型など、内部に空洞部や流路を有し、気密性や漏れの管理が必要な製品に幅広く適用できます。各治具は、製品の形状、検査箇所、技術要求に合わせて設計され、ワークを安定して位置決め・固定するとともに、次工程へ移行する前の検査を安定して行えるよう構成されます。
空気圧式気密検査治具(エアリーク検査治具)は、製品、部品、アセンブリなどの気密性を確認し、漏れを検出するための専用治具です。主な対象として、プラスチックボトル、エンジンの気密検査、組立部品、金型、その他各種の中空製品などが挙げられます。
製品の構造や検査要件に応じて、位置決め機構、クランプ機構、エア供給接続部、専用のシール部などを組み込んだ治具を設計できます。検査時には、ワークを治具上で確実に固定し、規定された検査条件に従って加圧します。検査方法に応じて、圧力計、圧力センサー、テスト水槽などを組み合わせ、漏れの検出および漏れ箇所の確認を行うことができます。 CNC-VINAでは、製品および生産工程の要求に応じて、CNC加工による空気圧式気密検査治具の設計・製作を行っています。各ワークの形状や生産工程に適した専用治具を使用することで、ワークのセット、位置決め、クランプ、エア供給などの作業を標準化し、検査時のばらつきを抑えるとともに、気密性要求を満たさない可能性のある製品を早期に検出することができます。これにより、検査工程での品質管理を行い、規格外製品が後工程へ流出するリスクの低減をサポートします。
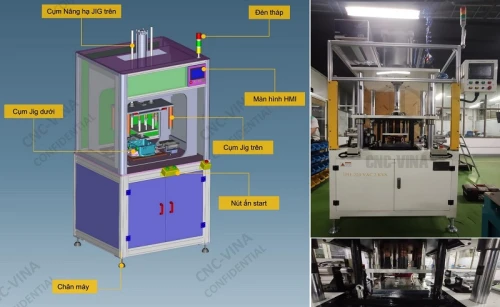
製品ごとの要求仕様に応じて、空気圧式気密検査治具にはさまざまな機能ユニットを組み込むことができます。基本構成として、以下の主要ユニットが挙げられます。
CNC-VINAが設計・製作する空気圧式気密検査治具は、製品仕様および生産ラインの要求に応じて構成できます。ワークのセット・取り外し、治具交換、製品モデルの切り替えなどを考慮して治具構造を最適化することも可能です。複数の製品モデルを扱う生産ラインでは、交換式の治具モジュールや治具ユニットを採用することで、段取り替え時間の短縮と生産工程の柔軟性向上をサポートします。
空気圧式気密検査治具は、検査対象となる製品内部の空洞部または流路に圧縮空気を供給し、その後、検査方法に応じて圧力変化または漏れの発生を確認する原理で動作します。まずワークを治具上の所定位置にセットして確実に固定し、対象製品の構造に合わせてエア接続部およびシール部を設定します。 ワークを適切に密閉した後、規定された試験圧力まで圧縮空気を供給します。検査方法に応じて、圧力降下、漏れ流量、またはワークを水中に浸漬した際に発生する気泡などを基準として、製品の気密性を評価します。
検査結果に基づき、ワークが設定された気密性の判定基準を満たしているかを確認します。試験圧力、安定化時間、検査時間、許容漏れ量などの検査条件は、製品の特性、材質、および適用される技術規格に基づいて設定する必要があります。

Step 1:ワークのセット
作業者は検査対象のワークを支持治具にセットし、治具の設計に従って所定の位置に正確に位置決めします。
Step 2:安全条件の確認
ワークをセットした後、作業者は機構の可動範囲および検査エリアから手を離します。必要な安全条件が満たされたことを確認した後、システムは検査サイクルを開始します。
Step 3:ワークの検知
光電センサーがワークの有無を検知し、制御システムへ信号を送信します。これにより、検査サイクルを開始するための条件を確認します。
Step 4:ワークの加圧・固定
加圧シリンダーが作動して加圧機構を下降させ、固定治具によってワークを確実に保持します。この機構により、エア供給および気密検査中のワークの位置を安定して維持します。
Step 5:エア供給および気密検査
エア供給治具から検査対象となる製品内部の空洞部へ圧縮空気を供給します。内部圧力が 0.5 MPa に達すると、設定された検査時間に従って、Pressure Switchが約 10秒間 圧力状態を監視します。 この間、システムが圧力状態を監視し、ワークが設定された気密性の判定基準を満たしているかを確認します。
Step 6:検査済みワークのマーキング
ワークが検査基準を満たした場合、マーキング機構が作動し、検査済みであることを識別できるようにします。
Step 7:検査サイクルの終了とワークの取り出し
検査サイクルが完了すると、加圧シリンダーが待機位置へ戻ります。実際の装置構成に応じて、エアブロー機構を使用してほこりを除去したり、検査エリアを清掃したりすることができます。その後、作業者がワークを治具から取り外し、次工程へ搬送します。 以降も同じ手順を繰り返すことで、生産工程全体において検査条件を統一し、安定した検査を行います。
| 仕様項目 | 詳細 |
|---|---|
| 装置寸法 | 300 × 300 × 760 mm |
| 電源 | AC 220 V、50 Hz |
| エア供給圧力 | 0.5 MPa |
| サイクルタイム | 10秒 |
| ワークの治具取付公差 | ±0.1 mm |
| 加圧時の平行度公差 | ±0.2 mm |
注意: 上記の 0.5 MPa は、記載された装置構成におけるエア供給圧力を示しています。各製品の実際の試験圧力は、製品の技術仕様および許容圧力に基づいて設定する必要があります。
Step 1: 製品モデルを変更する際は、DOWNボタンを押してシリンダーを下降させ、上型と下型を接触させます。
Step 2: 金型ストッパーバーの両端にあるボルトを取り外し、金型取り外し用フックを使用して金型スペーサーバーを引き出します。
Step 3: UPボタンを押してシリンダーを上昇させます。その後、下側の治具プレートを装置テーブルに固定している位置決めピンおよびボルトを取り外します。
Step 4: フォークリフトなどの適切な搬送機器を使用して金型一式を装置から取り外し、次のモデルへの交換に備えて所定の待機場所へ移動します。
Step 1: 待機場所から金型一式を装置テーブル上の所定の治具取付位置まで移動させます。
Step 2: 位置決めピンおよびボルトを取り付け、下側の治具プレートを装置テーブルに固定します。
Step 3: DOWNボタンを押してシリンダーを下降させ、上型ユニットを下側の治具プレートに合わせます。
金型の取り付けが完了した後、装置を運転する前に、取付位置、金型の固定状態、および各接続部を確認してください。
安定した装置稼働を維持し、検査時のばらつきを抑えるため、実際の使用条件に応じて定期的な清掃およびメンテナンスを実施する必要があります。
エア圧力の日常点検: 圧力計を確認し、供給エア圧力が所定の運転範囲内にあることを確認します。
可動機構の清掃・給油: スライドレール、シリンダー、その他の可動機構の表面を清掃し、適切な潤滑剤を使用して給油します。必要に応じて各機構の位置や動作状態を確認・調整し、特に長時間運転後や装置の予防保全スケジュールに従って点検を行います。
治具の週次清掃: 適切なアルコール系洗浄剤を含ませた清潔な綿または布を使用して治具表面を清掃します。特にワークとの接触部、シール部、位置決め部を重点的に清掃してください。
シール部の点検: シール、ガスケット、エア継手、接触面などを定期的に点検し、摩耗、損傷、または気密性能に影響する劣化がないか確認します。
要求仕様に応じた空気圧式気密検査治具の設計・製作
空気圧式気密検査治具は、製品ごとの形状、寸法、シール位置、および検査要件に合わせて設計する必要があります。自動化レベルに応じて、ワーク検知センサー、加圧機構、エア供給システム、Pressure Switch、マーキング機構、その他の補助機能を組み込み、生産ラインの検査工程に適したシステムを構築できます。 CNC VINAでは、空気圧式気密検査治具、検査用治具、自動検査機、検査システムの設計・製作に対応しています。機械設計、治具製作、空圧機構の組み込みから制御システムの統合まで、各用途の技術要件に合わせた検査ソリューションを提供します。
空気圧式気密検査治具、検査用治具、自動検査機の設計・製作をご検討のお客様は、下記までお問い合わせください。
CNC VIETNAM TECHNOLOGY APPLICATION & CNC JOINT STOCK COMPANY
工場: ベトナム・ハノイ市・ダンフオン郡・ドンタップ社・ソンカン工業地区
オフィス: Rox Tower(Rox Center Goldmark City), 136 Ho Tung Mau Street, Phu Dien Ward, Hanoi, Vietnam
電話: +84.916 63 9355 / +84.915 74 4664
Webサイト: www.cncvina.com.vn ; www.cncvina.net