 Tiếng
Việt
 Tiếng
Anh
 Tiếng
Nhật

 Tiếng Anh

Băng tải chuyển pallet tự động
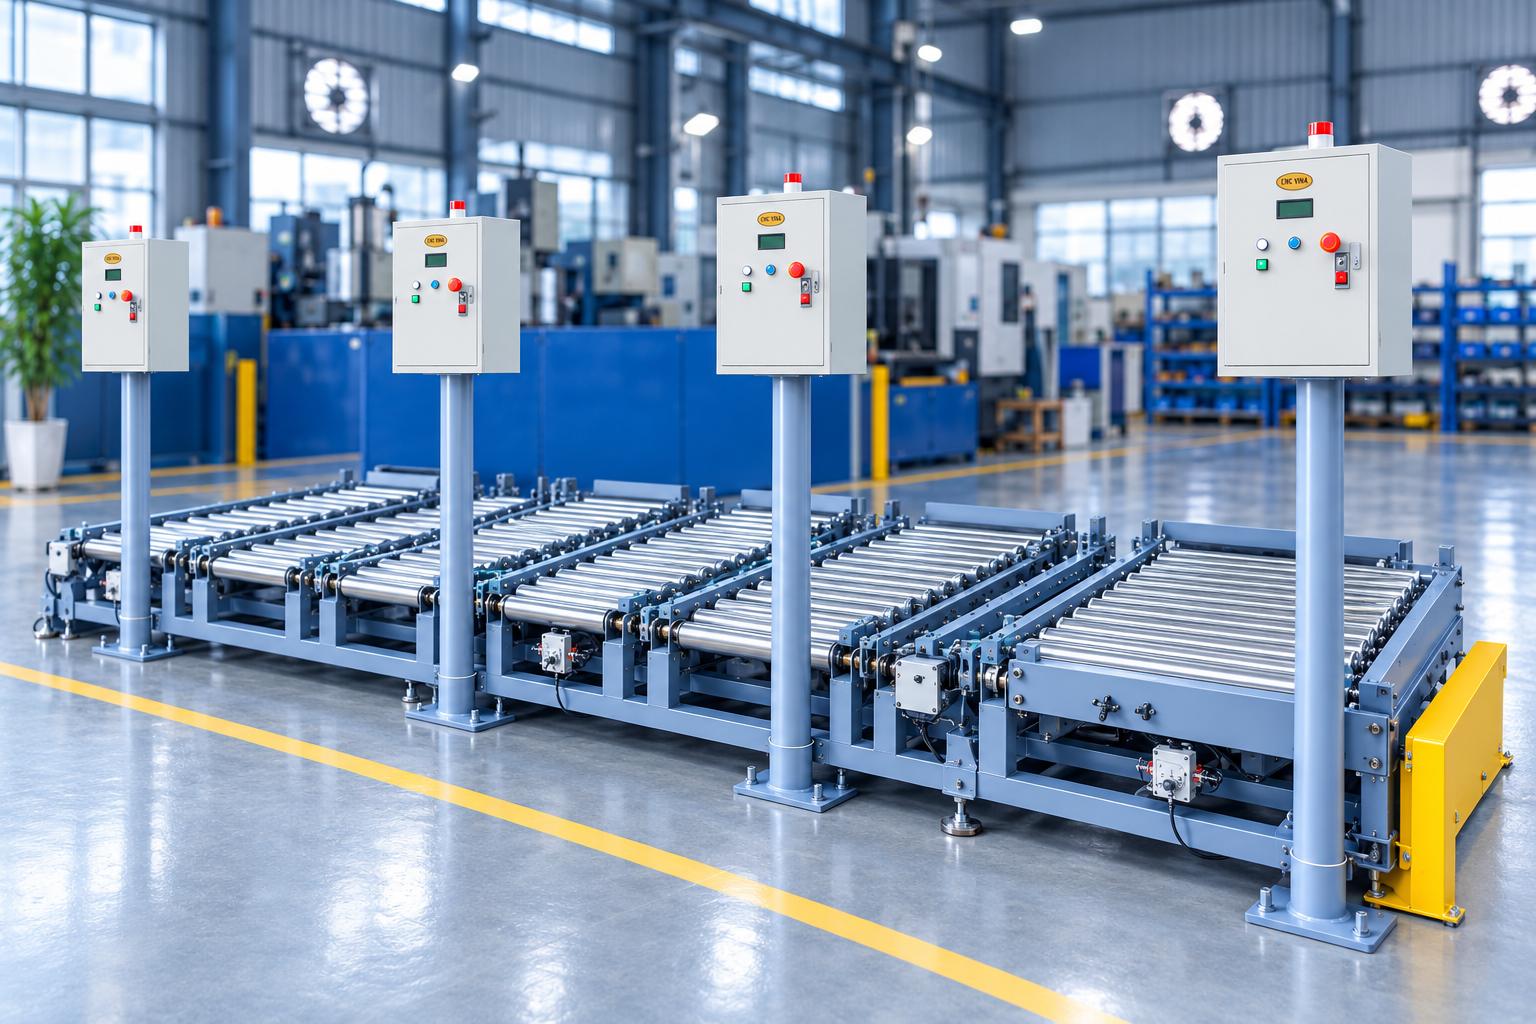
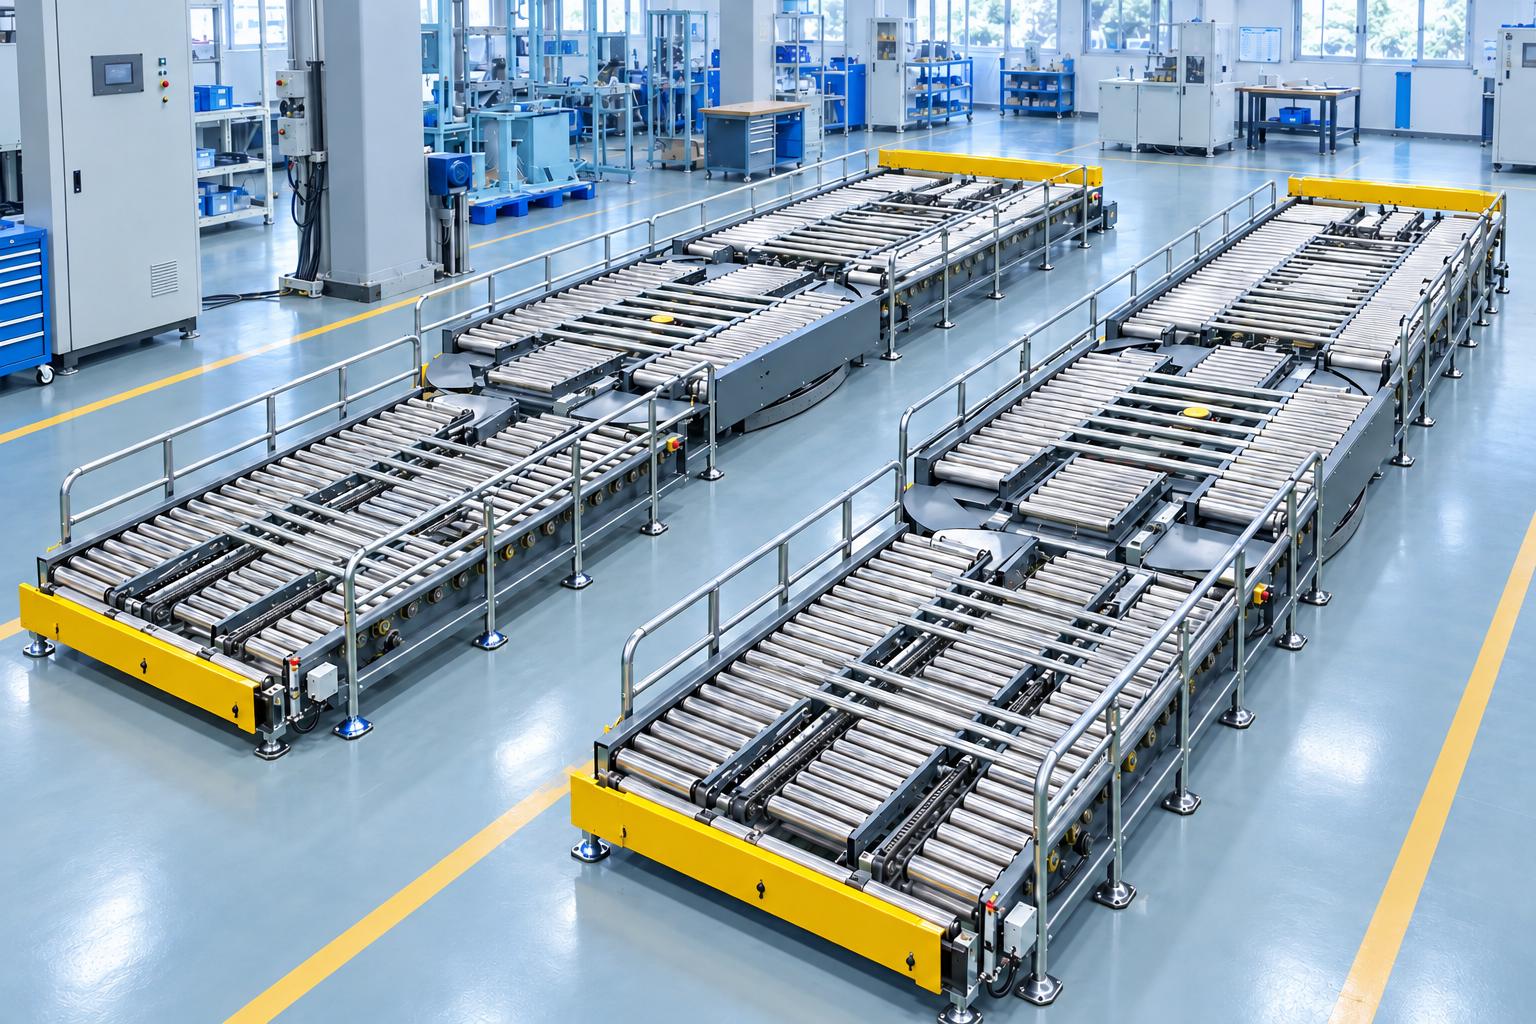
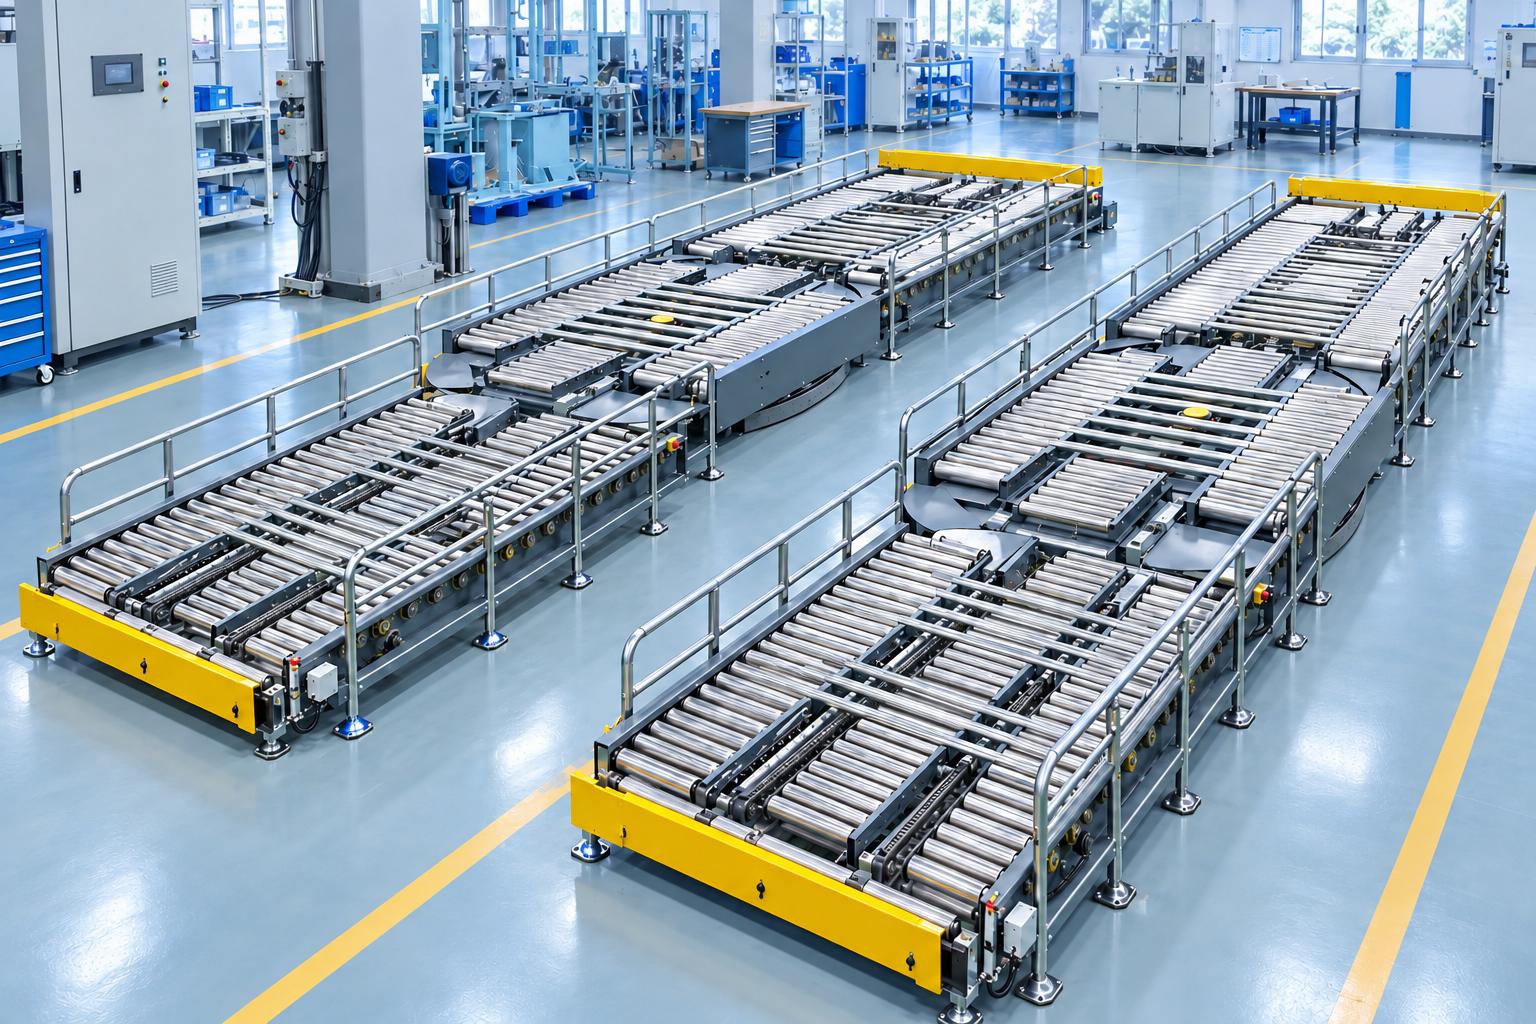
Băng tải chuyển pallet tự động CNC VINA kết nối các công đoạn nhận hàng, quấn màng, đổi hướng và chờ xe nâng lấy hàng trong nhà máy. Hệ thống sử dụng con lăn dẫn động, cơ cấu kéo, bàn quay và bàn nâng xoay 90 độ. PLC phối hợp cảm biến để điều khiển pallet chuyển giữa các vị trí khi công đoạn tiếp theo sẵn sàng. Công nhân điều khiển việc quấn màng, còn xe nâng lấy pallet ở cuối tuyến. Tốc độ vận chuyển được điều chỉnh bằng biến tần; màn hình HMI hỗ trợ điều khiển bằng tay. Khi lựa chọn, cần xác định kích thước và kết cấu đáy pallet, tổng tải hàng, vị trí trọng tâm, chiều cao bàn giao và nhịp cấp lấy hàng. Thử mẫu giúp kiểm tra việc kéo, chuyển, nâng xoay và giữ hàng chờ trong điều kiện thực tế. CNC VINA có thể thiết kế chiều dài tuyến, số vị trí chờ, cơ cấu tiếp nhận và điều khiển theo yêu cầu. Giải pháp phù hợp với khu vực hoàn thiện pallet, đóng gói và bàn giao hàng trong nhà xưởng có nhu cầu phối hợp vận chuyển theo trình tự.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Hotline: +84.916 63 9355 / +84.915 74 4664
Email: Sales01@cncvina.com.vn / Sales03@cncvina.com.vn
Mô tả sản phẩm

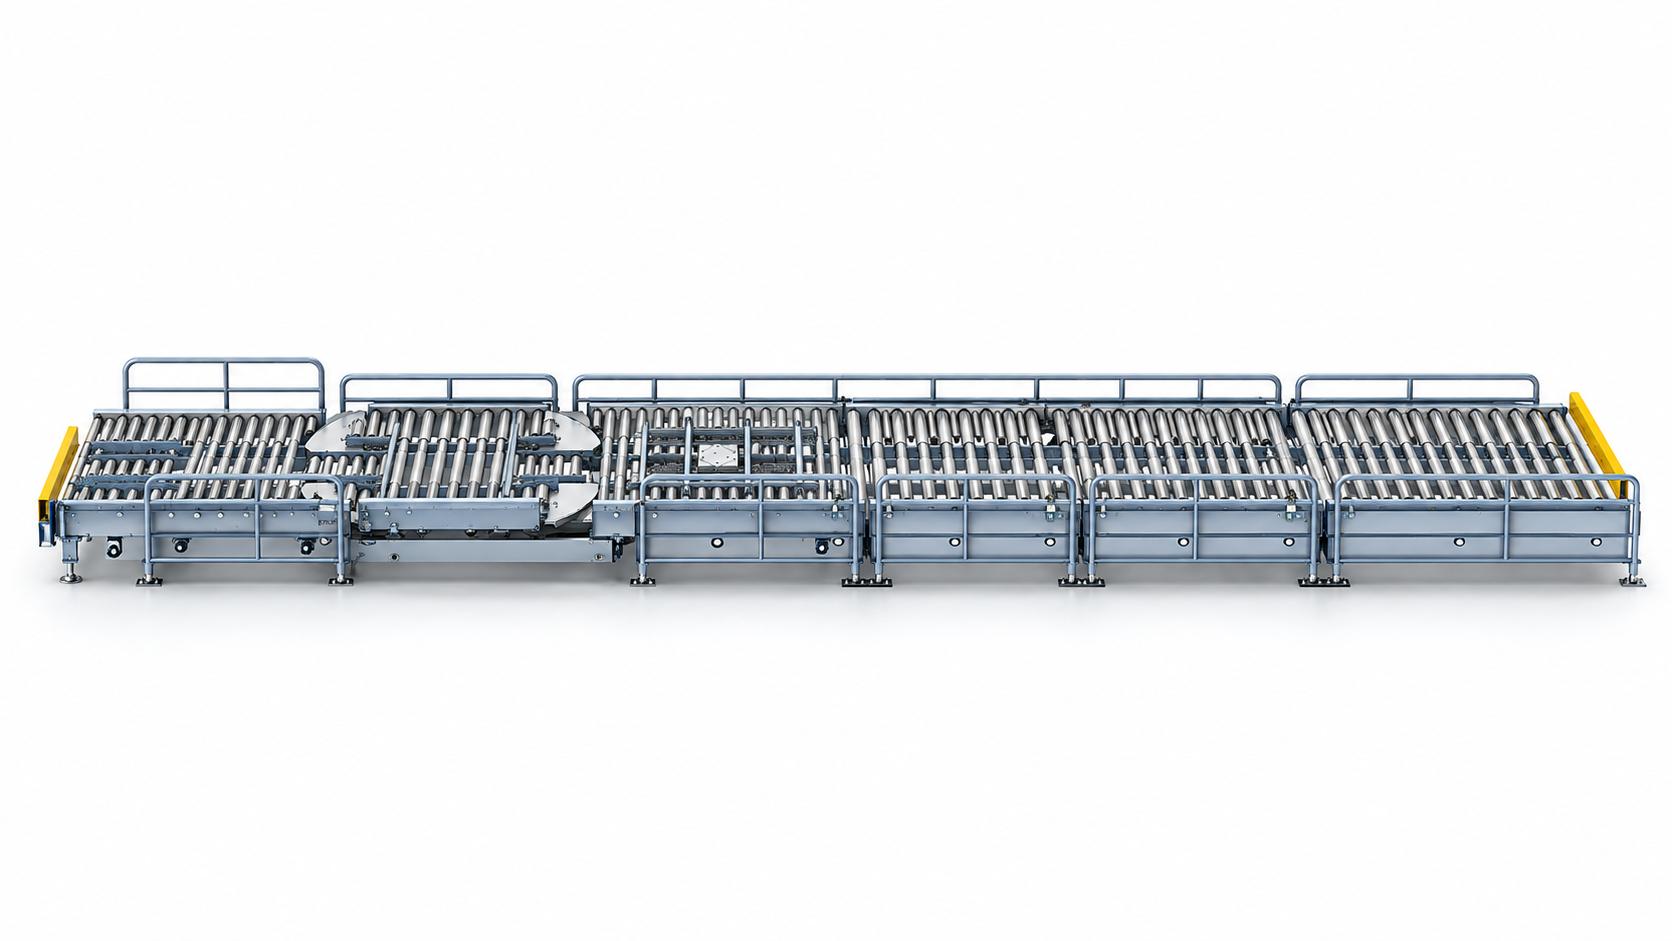
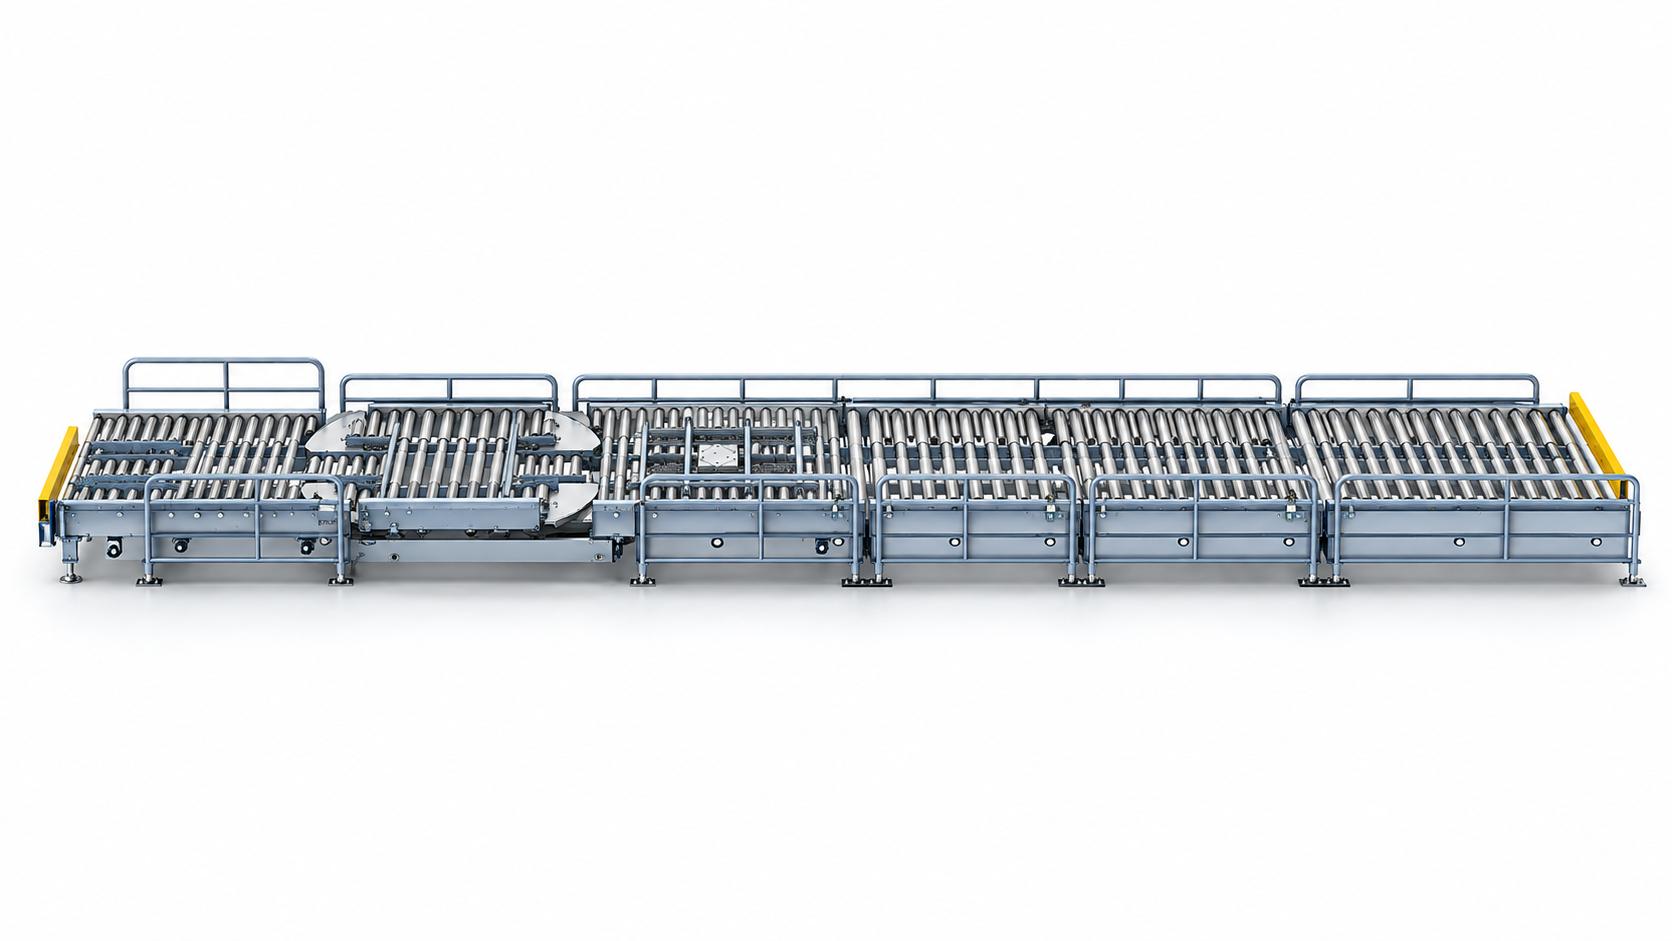
Băng tải chuyển pallet tự động CNC VINA là hệ thống vận chuyển pallet hàng giữa các công đoạn tiếp nhận, quấn màng, đổi hướng và chờ xe nâng lấy hàng trong nhà máy. Cấu hình tham khảo gồm sáu đoạn băng tải con lăn, cơ cấu tiếp nhận pallet từ xe vận chuyển, bàn quay tại vị trí quấn màng và bàn nâng xoay 90 độ. Hệ thống sử dụng PLC, cảm biến và màn hình HMI để điều khiển trình tự chuyển pallet theo trạng thái của từng vị trí. Ở cấu hình này, công nhân vẫn thực hiện thao tác quấn màng, còn xe nâng đảm nhiệm việc lấy pallet tại cuối tuyến. CNC VINA thiết kế chiều dài tuyến, cơ cấu bàn giao, vị trí chờ và phương án điều khiển theo kích thước pallet, tải hàng và mặt bằng thực tế của từng nhà máy.
Băng tải chuyển pallet tự động là gì?
Băng tải chuyển pallet tự động giúp kết nối các vị trí tiếp nhận, xử lý và bàn giao pallet thành một tuyến vận chuyển có trình tự điều khiển rõ ràng. Tùy yêu cầu sản xuất, hệ thống có thể tích hợp băng tải con lăn, cơ cấu kéo pallet, bàn quay, bàn nâng xoay và các vị trí chờ lấy hàng. Băng tải chuyển pallet tự động là hệ thống vận chuyển pallet hàng giữa các vị trí trong nhà máy bằng băng tải con lăn và cơ cấu điều khiển tự động. Hệ thống có thể tích hợp cơ cấu tiếp nhận, xoay pallet và vùng chờ để kết nối các công đoạn sản xuất, đóng gói và xuất hàng. Với cấu hình tham khảo của CNC VINA, pallet được tiếp nhận từ xe vận chuyển, chuyển đến vị trí quấn màng, xoay hướng và đưa ra khu vực chờ xe nâng. PLC xử lý tín hiệu cảm biến để điều khiển các cơ cấu theo điều kiện vận hành đã thiết lập. Mức độ tự động hóa của từng công đoạn được xác định theo phạm vi tích hợp của dự án.
Vai trò trong luồng hàng của nhà máy
Băng tải chuyển pallet tự động tạo tuyến vận chuyển liên tục giữa các vị trí làm việc, giúp doanh nghiệp tổ chức việc tiếp nhận, hoàn thiện và bàn giao pallet theo trình tự thống nhất. Hiệu quả vận hành phụ thuộc vào khả năng phối hợp giữa hệ thống băng tải, công đoạn quấn màng và hoạt động lấy hàng của xe nâng. Sau khi hàng được xếp lên pallet, nhà máy thường cần đưa pallet đến vị trí quấn màng, điều chỉnh hướng và chuyển đến khu vực chờ xuất hàng. Nếu các vị trí này bố trí tách rời, việc bàn giao phải được phối hợp giữa xe vận chuyển, người thao tác và xe nâng.
Hệ thống băng tải pallet bố trí các điểm nhận, chuyển tiếp và chờ hàng trên cùng một tuyến. Pallet được đưa vào đầu tuyến, di chuyển bằng con lăn đến từng vị trí và tiếp tục chuyển đi khi công đoạn phía sau đáp ứng điều kiện nhận hàng. Cảm biến và PLC phối hợp điều khiển các thao tác chạy, dừng, kéo, nâng và xoay theo trình tự được thiết lập. Một chức năng quan trọng là giữ pallet tại vị trí chờ khi công đoạn tiếp theo chưa sẵn sàng. Cách bố trí này giúp hạn chế việc chuyển pallet đến vị trí đang bận và hỗ trợ phối hợp giữa các công đoạn. Tuy nhiên, năng suất thực tế không chỉ phụ thuộc vào tốc độ băng tải mà còn liên quan đến thời gian quấn màng, nhịp cấp pallet và khả năng lấy hàng của xe nâng. Vì vậy, khi thiết kế băng tải chuyển pallet tự động, cần xác định rõ luồng di chuyển, điều kiện bàn giao tại từng vị trí và cách phối hợp giữa người vận hành với hệ thống điều khiển. Đây là cơ sở để lựa chọn số đoạn băng tải, cơ cấu chuyển hướng và số vị trí chờ phù hợp với nhu cầu sản xuất.
Các đặc điểm chính của băng tải chuyển pallet tự động
- Tích hợp nhiều công đoạn: Kết hợp tiếp nhận pallet, vận chuyển bằng con lăn, bàn giao tại vị trí quấn màng, xoay pallet và chờ xe nâng lấy hàng.
- Điều khiển theo trạng thái vị trí: PLC xử lý tín hiệu cảm biến để điều khiển chuyển động và giữ pallet chờ khi điều kiện bàn giao chưa đáp ứng.
- Điều chỉnh tốc độ vận chuyển: Biến tần cho phép điều chỉnh tốc độ động cơ theo yêu cầu của tuyến băng tải.
- Hỗ trợ vận hành và căn chỉnh: Màn hình HMI và các nút điều khiển cho phép lựa chọn chế độ vận hành, kiểm tra từng cụm và thực hiện các thao tác theo thiết kế.
- Kết cấu lắp đặt theo mặt bằng: Các đoạn băng tải được kết nối, căn chỉnh và cố định xuống nền; cơ cấu chuyển động được bố trí che chắn theo thiết kế của hệ thống.
Khả năng đáp ứng tải trọng, kích thước pallet và năng suất cần được xác định theo cấu hình thực tế. Các chức năng tự động cũng phụ thuộc vào phạm vi tích hợp và điều kiện liên động được thiết lập cho từng dự án.
Cấu tạo và công nghệ sử dụng
Băng tải chuyển pallet tự động gồm các cụm cơ khí, truyền động, khí nén và điều khiển phối hợp với nhau để thực hiện trình tự tiếp nhận, vận chuyển, xoay và bàn giao pallet. Với cấu hình tham khảo của CNC VINA, mỗi cụm đảm nhiệm một chức năng riêng và được lựa chọn theo đặc điểm pallet, tải hàng cùng cách bố trí dây chuyền.
Cụm tiếp nhận pallet từ xe vận chuyển
Cụm tiếp nhận gồm cơ cấu dẫn hướng xe, cảm biến nhận biết vị trí, cơ cấu chặn và xi lanh kéo pallet vào băng tải. Khi xe đến đúng vị trí và đáp ứng điều kiện bàn giao, hệ thống kích hoạt cơ cấu kéo để đưa pallet sang vùng con lăn. Thiết kế cụm tiếp nhận cần phù hợp với loại xe, chiều cao bàn giao và kết cấu đáy pallet.
Băng tải con lăn dẫn động
Băng tải sử dụng động cơ, hộp giảm tốc và truyền động xích để vận chuyển pallet giữa các công đoạn. Tuyến được chia thành nhiều đoạn, cho phép điều khiển pallet di chuyển hoặc dừng chờ theo trạng thái từng vị trí. Kết cấu và khoảng cách con lăn được lựa chọn theo kích thước, tải trọng và đặc điểm đáy pallet.
Bàn quay tại vị trí quấn màng
Bàn quay tiếp nhận pallet tại công đoạn quấn màng, có các nút điều khiển phục vụ thao tác của công nhân. Sau khi quấn màng hoàn tất, bàn quay trở về đúng hướng để chuyển pallet sang công đoạn tiếp theo. Trình tự bàn giao được phối hợp với trạng thái bàn quay và tín hiệu sẵn sàng của băng tải phía sau.
Bàn nâng xoay pallet 90 độ
Bàn nâng xoay đưa pallet lên khỏi mặt con lăn, xoay 90 độ rồi hạ xuống để tiếp tục vận chuyển. Cơ cấu giúp điều chỉnh hướng pallet phù hợp với vị trí lấy hàng của xe nâng. Khả năng nâng xoay được thiết kế theo tải trọng, kích thước và vị trí trọng tâm của pallet hàng.
Các vị trí chờ xe nâng
Các đoạn cuối tuyến tạo vùng chờ cho pallet trước khi xe nâng lấy hàng. Khi vị trí phía trước được giải phóng, hệ thống chuyển pallet phía sau lên theo trình tự điều khiển. Số vị trí chờ và chiều dài băng tải được xác định theo kích thước pallet, lưu lượng hàng và nhịp hoạt động của xe nâng.
PLC và màn hình HMI
PLC xử lý tín hiệu cảm biến và điều khiển trình tự tiếp nhận, vận chuyển, nâng xoay và bàn giao pallet. Màn hình HMI hỗ trợ lựa chọn chế độ vận hành, điều khiển từng cụm và theo dõi trạng thái hệ thống. Các nút điều khiển phục vụ thao tác khởi tạo, chạy/dừng, kéo pallet, trả bàn quay về gốc và xuất pallet theo thiết kế.
Biến tần và cơ cấu khí nén
Biến tần điều chỉnh tốc độ động cơ băng tải theo yêu cầu vận chuyển. Cơ cấu khí nén thực hiện các chuyển động chặn, kéo và các thao tác nâng theo cấu hình thiết kế. Tốc độ và thời gian hoạt động của từng cơ cấu được lựa chọn phù hợp với tải hàng và chu trình vận hành.
Cảm biến và cơ cấu bảo vệ
Cảm biến xác nhận vị trí xe, pallet và trạng thái các cơ cấu để PLC điều khiển chuyển động theo trình tự. Hệ thống được bố trí nút dừng khẩn cấp, hàng rào và các phần che chắn tại những vị trí theo thiết kế. Các điều kiện liên động được kiểm tra nhằm hạn chế chuyển động ngoài trình tự và hỗ trợ vận hành an toàn.
Thông số kỹ thuật băng tải chuyển pallet tự động
Băng tải chuyển pallet tự động CNC VINA được thiết kế theo kích thước pallet, tải hàng và yêu cầu vận chuyển của từng nhà máy. Bảng dưới đây thể hiện thông số của một cấu hình tham khảo gồm sáu đoạn băng tải con lăn, bàn quay tại vị trí quấn màng và cơ cấu nâng xoay pallet 90 độ.
| Hạng mục | Thông số tham khảo |
|---|---|
| Loại thiết bị | Hệ thống băng tải chuyển pallet tự động |
| Kết cấu tuyến | 6 đoạn băng tải con lăn nối tiếp |
| Chiều rộng pallet | 950–1.280 mm, cần căn chỉnh khi đổi loại |
| Kích thước tổng thể (D × R × C) | Khoảng 8.920 × 1.600 × 820 mm |
| Khối lượng hệ thống | Khoảng 1.500 kg |
| Nguồn điện chính | AC 220 V, 1 pha |
| Điện điều khiển | DC 24 V |
| Áp suất khí cấp | 0,4–0,5 MPa |
| Tốc độ vận chuyển | 0,1–0,3 m/s, điều chỉnh bằng biến tần |
| Hệ thống điều khiển | PLC, màn hình HMI và nút nhấn |
| Cơ cấu đổi hướng | Bàn nâng xoay pallet 90 độ |
| Chế độ vận hành | Tự động và điều khiển bằng tay |
| Tải trọng pallet cho phép | Xác định theo thiết kế và tải hàng thực tế |
Lưu ý: Khối lượng khoảng 1.500 kg là trọng lượng của hệ thống băng tải và các cụm thiết bị đi kèm, không phải tải trọng pallet cho phép. Khả năng chịu tải cần được xác định riêng theo kết cấu con lăn, cơ cấu kéo, bàn nâng xoay và phân bố tải trên pallet. Các thông số về kích thước, tốc độ và nguồn cấp cần được đối chiếu với hồ sơ kỹ thuật của cấu hình thực tế trước khi chế tạo hoặc tích hợp. Chiều cao tổng thể của thiết bị cũng cần được phân biệt với chiều cao mặt con lăn tại vị trí bàn giao pallet.
Nguyên lý hoạt động của băng tải chuyển pallet
Chu trình của cấu hình tham khảo gồm các bước chính:
- Xe vận chuyển đưa pallet đến đầu tuyến. Cảm biến nhận biết xe; cơ cấu chặn giữ vị trí bàn giao. Khi đoạn tiếp nhận trống và các điều kiện bàn giao đáp ứng, cơ cấu kéo đưa pallet vào băng tải.
- Khi vị trí quấn màng trống và bàn quay ở đúng hướng, pallet được chuyển đến. Nếu vị trí này đang bận, pallet chờ ở đoạn tiếp nhận.
- Công nhân điều khiển công đoạn quấn màng. Sau khi hoàn thành, bàn quay được đưa về hướng phù hợp và pallet chuyển đến vị trí nâng xoay khi vị trí đó sẵn sàng.
- Pallet được nâng, xoay 90 độ rồi hạ xuống để chuyển sang các đoạn cuối tuyến.
- Pallet đến vùng chờ xe nâng. Sau khi pallet phía trước được lấy đi, hệ thống tiếp tục chuyển pallet phía sau lên vị trí kế tiếp.
Điều kiện bàn quay về đúng hướng và vị trí phía sau sẵn sàng có ý nghĩa trực tiếp đối với việc chuyển hàng. Khi thiết kế tuyến, cần thống nhất cả trình tự điều khiển và phần việc của người vận hành để các công đoạn phối hợp đúng.
Ứng dụng trong sản xuất và kho vận nội bộ
Cuối dây chuyền đóng gói. Băng tải có thể kết nối khu vực nhận pallet hàng với công đoạn quấn màng và vị trí chờ xuất hàng. Với hàng đóng thùng hoặc sản phẩm được xếp trên pallet, tuyến chuyển giúp bố trí rõ điểm nhận, điểm xử lý và điểm bàn giao. Kích thước hàng, độ ổn định của chồng hàng và yêu cầu quấn cần được kiểm tra trên mẫu thực tế.
Kết nối xe vận chuyển với khu vực hoàn thiện pallet. Nhà máy sử dụng xe vận chuyển pallet nội bộ có thể thiết kế cơ cấu dẫn hướng, chặn và kéo để bàn giao hàng vào tuyến con lăn. Phương án phải phù hợp với kết cấu xe, vị trí dừng và chiều cao chuyển hàng của hệ thống đang sử dụng. Tạo vùng chờ trước khi xe nâng lấy hàng. Các đoạn cuối tuyến có thể làm vị trí chờ cho pallet đã hoàn tất công đoạn quấn. Ứng dụng này phù hợp khi thời điểm đưa hàng đến và thời điểm xe nâng lấy hàng có chênh lệch. Số vị trí chờ cần được tính theo lưu lượng thực tế để tránh dồn hàng ngược về công đoạn trước. Đổi hướng pallet theo yêu cầu bàn giao. Bàn nâng xoay có thể điều chỉnh hướng pallet để phù hợp với cách tiếp cận của xe nâng hoặc công đoạn phía sau. Khi thay đổi cách bố trí trong nhà xưởng, cần kiểm tra vùng quay, phần hàng nhô ra ngoài pallet và lối tiếp cận thay vì chỉ xem chiều rộng băng tải.
Những yếu tố cần xác định khi lựa chọn băng tải chuyển pallet
Để lựa chọn băng tải chuyển pallet tự động phù hợp, doanh nghiệp cần xác định đặc điểm pallet, tải hàng, mặt bằng lắp đặt và năng suất yêu cầu. Đây là cơ sở để CNC VINA thiết kế kết cấu băng tải, cơ cấu bàn giao và hệ thống điều khiển.
Kích thước pallet và tải hàng thực tế
Cần xác định chiều dài, chiều rộng, kết cấu đáy, tổng khối lượng pallet cùng hàng hóa và vị trí trọng tâm. Các thông số này ảnh hưởng đến khả năng chịu tải của con lăn, độ ổn định khi vận chuyển và lựa chọn cơ cấu nâng xoay. Với pallet có đáy yếu, hàng nhô ra ngoài hoặc tải phân bố không đều, cần kiểm tra mẫu thực tế để lựa chọn phương án phù hợp.
Khả năng sử dụng nhiều loại pallet
Cấu hình tham khảo sử dụng pallet rộng 950–1.280 mm và cần căn chỉnh khi đổi loại. Khả năng sử dụng chung còn phụ thuộc vào chiều dài, kết cấu đáy và tải trọng pallet. Khi thay đổi kích thước, cần kiểm tra cơ cấu dẫn hướng, vị trí cảm biến và điều kiện bàn giao để bảo đảm vận chuyển ổn định.
Thiết bị bàn giao và mặt bằng lắp đặt
Cần xác định loại xe cấp pallet, hướng xe nâng lấy hàng, chiều cao bàn giao và vị trí quấn màng. Cấu hình tham khảo có kích thước khoảng 8.920 × 1.600 mm theo mặt bằng, nhưng diện tích lắp đặt thực tế phải tính thêm không gian thao tác, vùng quay pallet và lối bảo dưỡng. Nguồn điện, khí nén và điều kiện nền cũng cần được kiểm tra trước khi triển khai.
Năng suất vận chuyển và số vị trí chờ
Năng suất hệ thống phụ thuộc vào thời gian tiếp nhận, quấn màng, nâng xoay và lấy hàng, không chỉ ở tốc độ băng tải. Số vị trí chờ cần được lựa chọn theo lưu lượng pallet và nhịp hoạt động của xe nâng. Việc bố trí vùng chờ phù hợp giúp hạn chế dồn hàng và duy trì trình tự vận chuyển giữa các công đoạn.
CNC VINA thiết kế băng tải chuyển pallet tự động theo yêu cầu
Băng tải chuyển pallet tự động CNC VINA giúp kết nối các công đoạn tiếp nhận, quấn màng, đổi hướng và bàn giao pallet trong nhà máy. Hệ thống được thiết kế theo kích thước pallet, tải trọng hàng hóa và cách tổ chức vận chuyển của từng dây chuyền. Với kinh nghiệm thiết kế, chế tạo máy và giải pháp tự động hóa công nghiệp, CNC VINA có thể tùy chỉnh kết cấu băng tải con lăn, cơ cấu tiếp nhận, bàn nâng xoay và hệ thống điều khiển theo yêu cầu thực tế. Các phương án được xem xét dựa trên mặt bằng lắp đặt, thiết bị kết nối và năng suất vận hành mong muốn. Việc kiểm tra với pallet mẫu giúp đánh giá khả năng vận chuyển và xác định điều kiện sử dụng trước khi bàn giao.
Quý khách đang cần thiết kế hoặc tích hợp hệ thống băng tải chuyển pallet tự động vào dây chuyền sản xuất? Hãy gửi cho CNC VINA thông tin kích thước pallet, tải trọng hàng hóa, sơ đồ mặt bằng và yêu cầu vận chuyển để được tư vấn phương án phù hợp.
CÔNG TY CỔ PHẦN ỨNG DỤNG CÔNG NGHỆ & CNC VIỆT NAM
Nhà máy: Điểm công nghiệp Sông Cùng, xã Đồng Tháp, huyện Đan Phượng, Hà Nội, Việt Nam.
Văn phòng: Rox Tower Goldmark City, 136 Hồ Tùng Mậu, phường Phú Diễn, Hà Nội, Việt Nam.
Điện thoại: +84 916 639 355 / +84 915 744 664.
Website: www.cncvina.com.vn ; www.cncvina.net